نبدأ بمخارط شديدة التحمل للأعمال ذات القطر الكبير
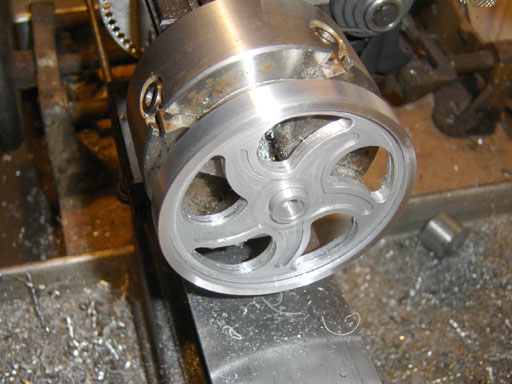
غالبًا ما تكون أقطار دولاب الموازنة أكبر من 500 مم. يمكن لمراكز الخراطة لدينا التعامل مع هذا الحجم دون أي مشكلة. نضع قطعة العمل في ظرف رباعي الفك ونمسكه بإحكام, الذي يوقف الحركة أثناء التمريرات الخشنة الثقيلة جدًا.
عند التصنيع, الأقطار الكبيرة تولد الحرارة بسرعة. نضع الكثير من سائل التبريد في منطقة القطع. وهذا يبقي الأدوات حادة والأحجام كما هي.
الحفاظ على سمك الجدار حتى طوال عملية القطع
دولاب الموازنة غير متوازن لأن الجدران ليست متساوية. نقوم ببرمجة خطوات صغيرة من القطع الشعاعي. كل تمريرة تأخذ الكمية المناسبة من المواد. يتم دائمًا تغذية أدوات الخراطة لدينا بنفس المعدل.
يبقى السُمك النهائي للجدار كما هو على طول الحافة, في 0.1 مم. نحن نأخذ القياسات في نقاط مختلفة أثناء التصنيع. قبل الانتقال إلى الخطوة التالية, نحن نتحقق من الأبعاد من الفرجار الرقمي للتأكد من أن كل شيء هو نفسه.
محور مملة ومقاعد تحمل لتناسب تمامًا
يجب أن يكون قطر العمود هو نفس قطر المحور. نحن نستخدم قضبان مملة من الكربيد مع إدخالات يمكن تغييرها. تحتاج المقاعد الحاملة إلى نوع معين من التداخل المناسب.
لقد حفرنا إلى الداخل 0.01 ملم من الحجم النهائي. تمريرة نهائية بإدراج حاد تعطي السطح الذي تريده. ينزلق المحمل بسهولة, دون أي جهد.
يرصد الفحص المباشر أي انحراف قبل أن يصبح مشكلة
يتم دمج مجسات اللمس التي يتم قياسها أثناء الدورة في مخارطنا. بعد التخفيضات القاسية, يتحقق المسبار من الأقطار. يغير البرنامج نفسه إذا انجرف شيء ما. تمنع هذه التعليقات في الوقت الفعلي التخلص من الأجزاء.
تعمل طواحين CNC لدينا على إنشاء ميزات دولاب الموازنة الدقيقة وفتحات التثبيت
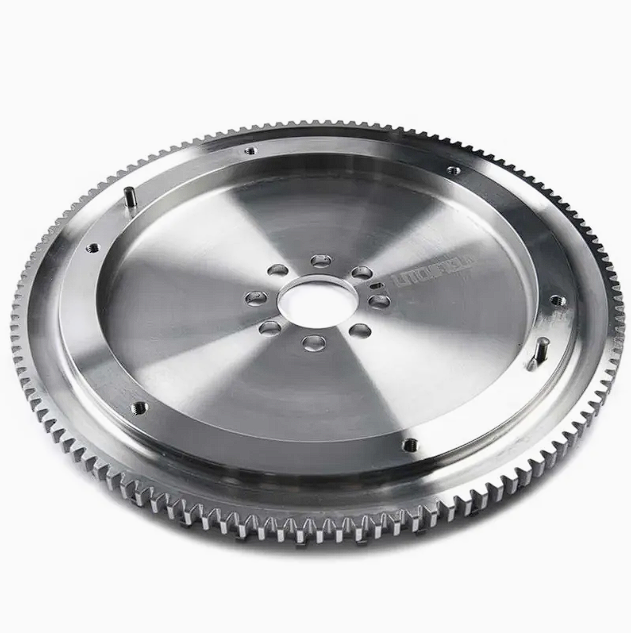
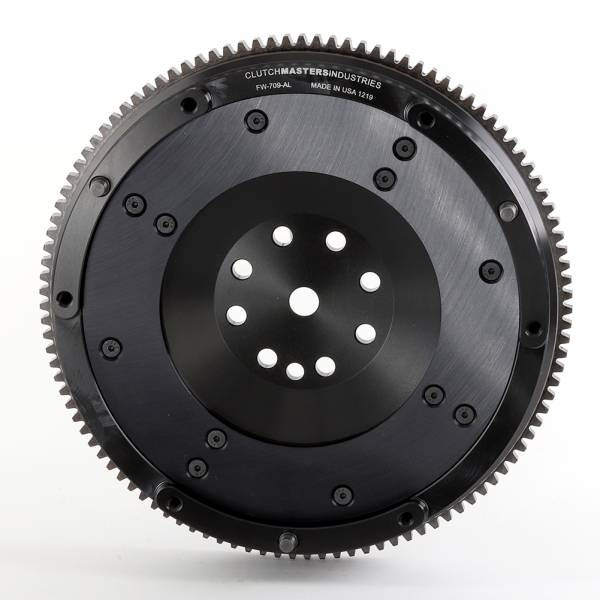
المفاتيح, فتحات التركيب, ويجب أن تكون جيوب خفض الوزن في المكان المناسب. نحن نستخدم برنامج CAM لتخطيط مسارات الأدوات وميزات الماكينة التي ستعمل بنفس الطريقة على كل مجموعة من الحذافات.
أنماط مسمار الحفر بينما تظل دولاب الموازنة مفهرسة
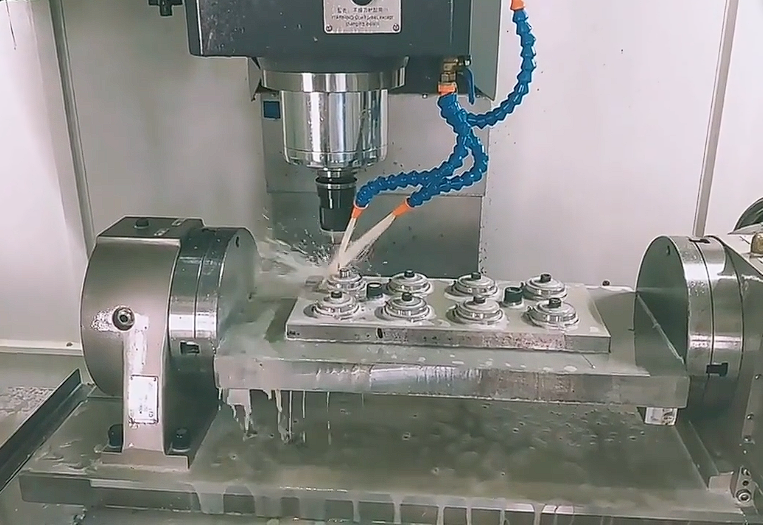
للتجميع, يجب أن تصطف فتحات الترباس بشكل مثالي. نضع دولاب الموازنة على طاولة تدور. يمكن أن يتحرك الجدول إلى الزوايا الصحيحة لكل ثقب. يمكن لمطاحن CNC الخاصة بنا الحفر طوال الطريق في مسار واحد.
نستخدم الحفر بالنقر للتخلص من الرقائق العالقة في الثقوب العميقة. وهذا يمنع الثقوب من الكسر ويحافظ على جودتها. لا توجد نتوءات أو أوساخ في أي من الثقوب.
قطع المفاتيح التي تطابق أبعاد العمود الخاص بك
تقوم المفاتيح بنقل عزم الدوران من العمود إلى دولاب الموازنة. نقوم بقطع الممرات الرئيسية باستخدام المطاحن النهائية ذات الحجم المناسب لمفتاح العمود الخاص بك. تنخفض الطاحونة إلى الأسفل ثم تتحرك على طول التجويف.
نحن نستخدم مقاييس go/no-go لقياس عرض مجرى المفاتيح. This proves that the key won't get stuck or rattle. The connection stays strong even when it's under stress.
Removing Weight Without Weakening the Structure
Some uses need flywheels that are lighter but still strong. We cut pockets into the web or rim. Using FEA, our engineers figure out how big the pockets should be. The flywheel stays strong and doesn't break.
We use ball-nose end mills to make pockets. The radius at the bottom stops cracks from starting. The flywheel can handle high RPMs without breaking.
Adding Chamfers to Stop Cracks from Starting
Stress builds up at sharp edges, والتي يمكن أن تؤدي إلى الشقوق. We round off all of the edges on the outside and inside. This makes stress cover a larger area. Chamfers also make it safer to handle parts during assembly.