Produção Piloto
Fabricar componentes com intenção de produção para montagem, validação do processo e do cliente antes do dimensionamento.


Lar / Serviços / Fabricação de baixo volume
APÓS O PROTÓTIPO. ANTES DO COMPROMISSO.
Passe de protótipos validados para lotes prontos para produção.
TOPS Precision fornece serviços de fabricação de baixo volume para componentes personalizados de metal e plástico, ajudando as equipes de engenharia a passar da validação de protótipo para execuções piloto, produção de pontes e repetição da fabricação em pequenos lotes.
Apoiamos a usinagem CNC interna, fundição sob pressão, fabricação de chapas metálicas e moldagem por injeção de plástico, com seleção de processo baseada em sua geometria, material, tolerância, quantidade, orçamento de ferramentas e requisitos futuros de produção.
Envie seu desenho, material, quantidade, requisitos de tolerância e acabamento para revisão.
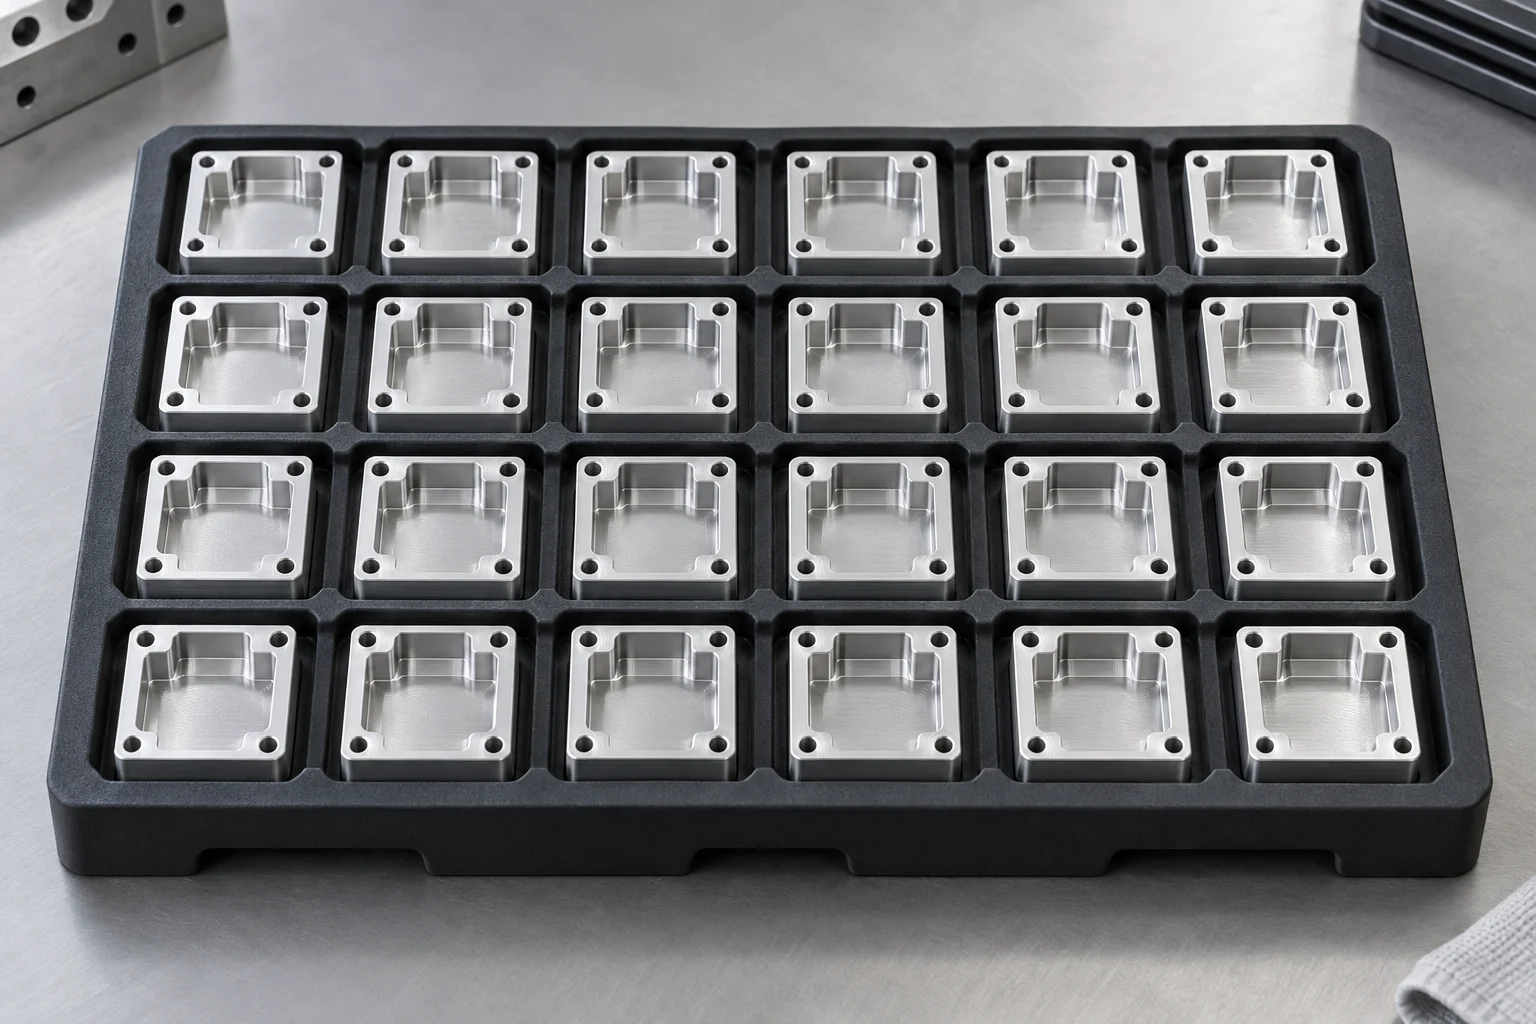
Uma estratégia de produção, não é uma quantidade fixa
A manufatura de baixo volume é a produção de produtos funcionais, peças de qualidade de produção em quantidades superiores à demanda do protótipo, mas inferiores aos volumes tradicionais de produção em massa. É comumente usado para construções piloto, produção de ponte, lançamentos de mercado, produtos personalizados, peças de reposição e fornecimento repetido de pequenos lotes.
Não existe uma quantidade universal que defina “baixo volume”. A faixa econômica depende da geometria, processo de fabricação, ferramentas, material, tolerância, frequência de pedidos e demanda anual.
TOPS Precision fabrica peças personalizadas de metal e plástico em Dongguan, China. Revisamos o desenho e o contexto de produção juntos para recomendar uma rota prática.
Comece com o motivo do lote
Fabricar componentes com intenção de produção para montagem, validação do processo e do cliente antes do dimensionamento.
Manter o fornecimento enquanto ferramentas de produção ou um processo de maior volume estão sendo preparados.
Liberar quantidades controladas enquanto a previsão e o plano de produção ainda estão em desenvolvimento.
Coloque produtos funcionais em aplicações reais antes de se comprometer com um grande estoque.
Faça configurações diferentes onde a demanda anual por variante é limitada.
Apoie peças recorrentes de baixa demanda sem criar grandes estoques automaticamente.
Quatro rotas de fabricação interna
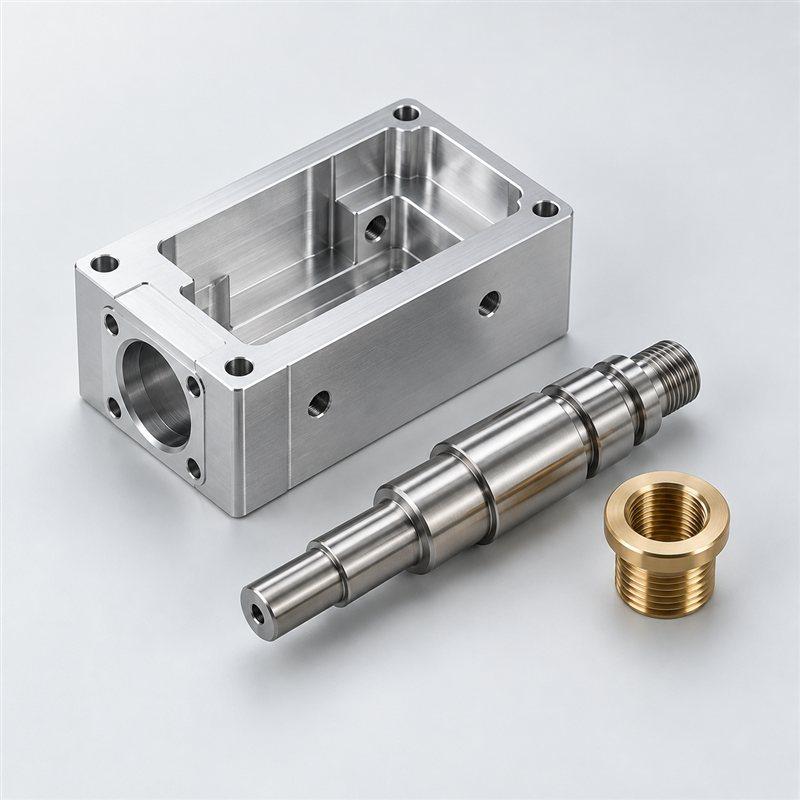
Componentes de metal de precisão e plástico de engenharia, geometria complexa, tolerâncias restritas e mudanças frequentes de projeto.
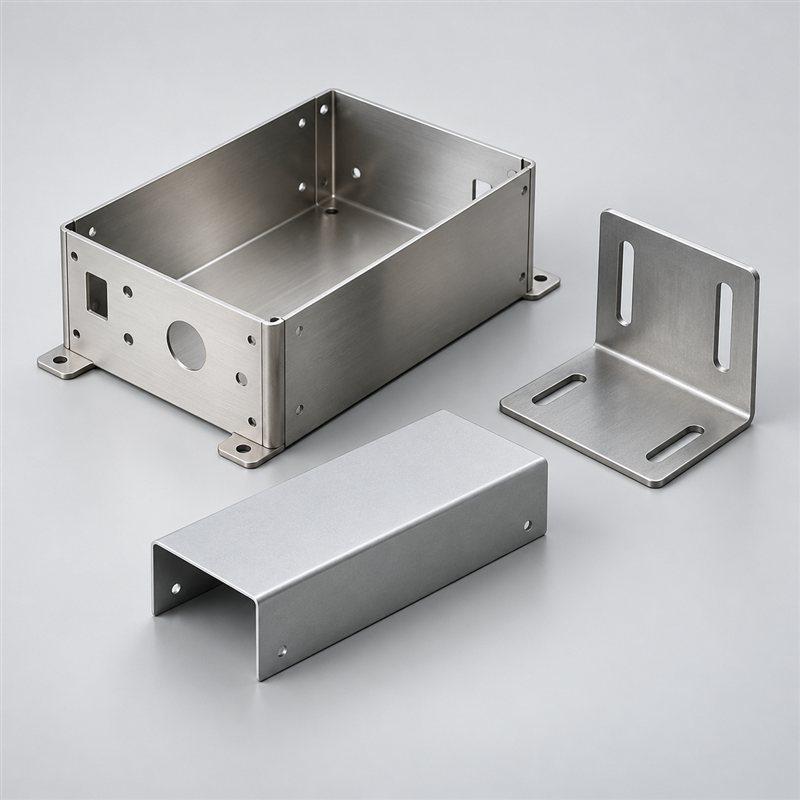
Suportes, recintos, painéis, capas, chassis e componentes formados.
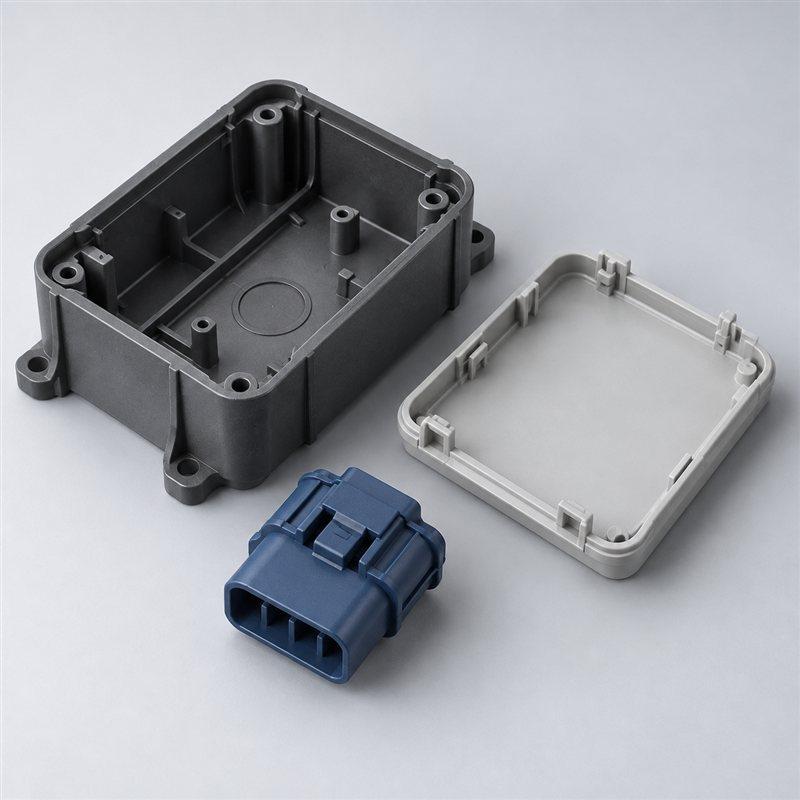
Repita as peças plásticas quando a quantidade, geometria e design estável justificam ferramentas.
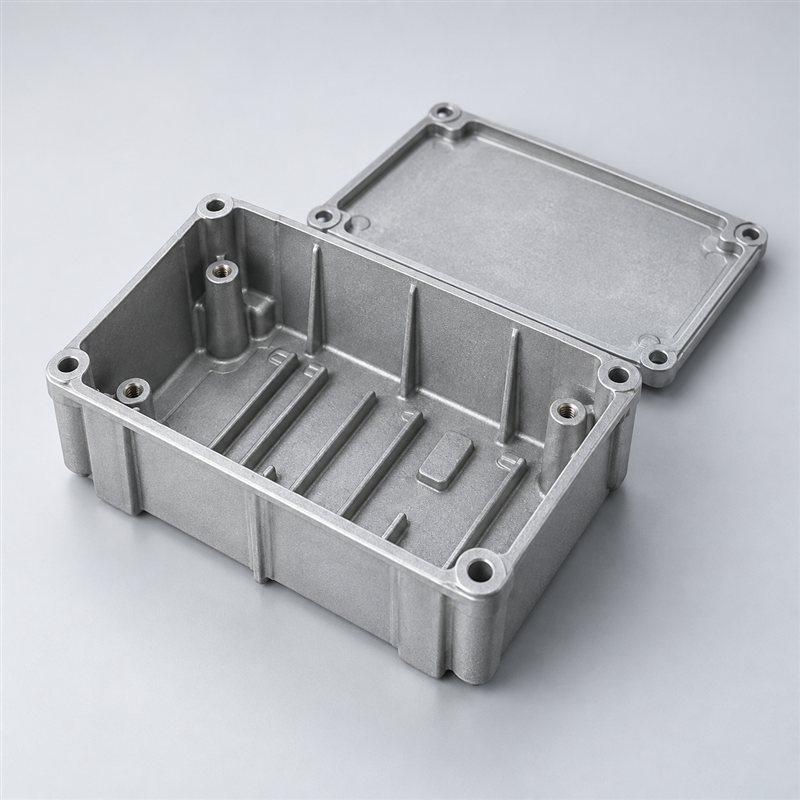
Componentes metálicos recorrentes adequados quando a economia das ferramentas se ajusta à demanda prevista.
A fundição sob pressão não é automaticamente econômica para um lote pequeno. Moldagem e fundição são avaliadas em relação ao volume recorrente, investimento em ferramentas, geometria e estabilidade de projeto.
A rota muda conforme seu projeto amadurece
Essas etapas descrevem possíveis rotas de produção. Um projeto pode permanecer repetido em pequenos lotes; não precisa progredir para a produção em massa.
Uma ou algumas peças para forma, ajustar, validação de função e geometria.
Lotes controlados para validação de montagem, testes de certificação aplicáveis, validação de processo e aprovação do cliente.
Oferta de qualidade de produção enquanto a demanda se desenvolve, o ferramental é preparado ou a rota final é otimizada.
Lotes programados para equipamentos especializados, variantes do produto, inventário regional e peças de reposição.
Avalie acessórios otimizados, ferramentas de produção, fundição ou moldagem quando a demanda estável justifica a mudança.
Quantidade é apenas uma entrada
| Exigência | Rota de fabricação potencial | Revise antes de se comprometer |
|---|---|---|
| Peça metálica de tolerância apertada | Usinagem CNC | Recursos críticos e método de inspeção |
| Carcaça fresada complexa | 3/4/5-usinagem do eixo CNC | Acesso à ferramenta, configurações e raios internos |
| Eixo cilíndrico ou bucha | Torneamento CNC | Diâmetro, runout e operações secundárias |
| Gabinete de chapa metálica | Corte a laser + flexão | Grossura, raios de curvatura e montagem |
| Peça de plástico antes das ferramentas de produção | Usinagem CNC / processo de protótipo adequado | Equivalência de materiais e uso final |
| Repita a produção de plástico | Moldagem por injeção se o ferramental for justificado | Estabilidade de design e lançamentos anuais |
| Repita a caixa de alumínio | Usinagem CNC ou fundição sob pressão | Geometria, liga, volume e usinagem secundária |
| Revisões frequentes de design | Usinagem CNC | Controle de revisão e trabalho em andamento |
| Nenhum molde ou matriz dedicado desejado | Usinagem CNC ou fabricação de chapas metálicas | Os custos de programação e manutenção permanecem |
| Maior volume recorrente | Avaliar moldagem, ferramentas de fundição ou produção | Custo total, certeza e validação da previsão |
TOPS analisa demanda anual, tamanho do lote, geometria, tolerância, terminar, material, orçamento de ferramentas e escalabilidade futura antes de recomendar a rota de fabricação mais econômica.
Envie seu desenho e quantidade esperada. Nossa equipe revisará a rota de fabricação.
Estoque de produção. Geometria flexível.
A usinagem CNC costuma ser um método eficaz de produção de baixo volume porque não precisa de um molde de injeção ou matriz de fundição dedicada. As revisões de CAD podem ser implementadas de forma relativamente rápida, tornando-o adequado para construções piloto, produtos personalizados, mudanças de engenharia e pedidos repetidos de pequenos lotes.
Fresamento CNC → · Torneamento CNC → · 4-Usinagem CNC de eixos → · 5-Usinagem CNC de eixos → · Usinagem EDM →
As operações de retificação e secundárias são revisadas em relação ao desenho.
Ver capacidades de usinagem CNC →Escolha o nível de compromisso
Usinagem CNC, corte a laser e fabricação padrão podem evitar moldes ou matrizes dedicadas. Programação e workholding ainda são necessários. Esta rota geralmente oferece menor comprometimento inicial e mudanças mais fáceis.
Luminárias simplificadas, protótipos ou ferramentas de vida limitada e auxiliares de fabricação podem melhorar a repetibilidade. Aptidão, vida esperada, os requisitos de material e aceitação são avaliados para cada projeto.
Moldes de injeção, matrizes de fundição sob pressão e acessórios de produção dedicados podem reduzir o custo unitário com volume estável suficiente. Revise a maturidade do design, propriedade de ferramentas, manutenção e mudanças futuras antes do investimento.
Considere o investimento em ferramentas, risco de mudança de engenharia, inventário, tamanho do lote, certeza e validação da previsão. Uma rota com um preço parcial mais alto pode exigir menos dinheiro ou apresentar menos risco de alteração no lançamento.
Gerencie o risco de lançamento, não apenas preço por peça
Evite comprometer-se com ferramentas de produção dedicadas antes que a geometria e a demanda estejam suficientemente estáveis.
Use uma rota adequada para peças funcionais enquanto o plano de produção de longo prazo evolui; o prazo de entrega é cotado por projeto.
Revise e implemente revisões antes que todas as ferramentas de produção sejam bloqueadas, enquanto controla qualquer trabalho existente em andamento.
Liberar lotes mais próximos da demanda real, equilibrando custos de configuração e requisitos de estoque.
Avalie materiais de qualidade de produção e peças funcionais adequadas na aplicação pretendida.
Validar geometria, conjunto, critérios de qualidade e premissas de produção antes do dimensionamento.
Especifique a nota e a condição
6061 · 5052 · 7075 · 2024
304 · 316 · 17-4 PH · 420
1045 · A36 · Aços ferramenta · Aços liga
Cobre · C360 · C260 · C280
Titânio · Inconel · Invar · Kovar
ABS · POM · PC · Nylon · PEEK · PTFE · PP · PMMA · Torlon
Estas são opções de materiais em processos adequados, não são classes intercambiáveis entre usinagem, fabricação de chapas, moldagem e fundição. Por exemplo, 5052 adapta-se a aplicações em chapa, enquanto a fundição requer uma liga de fundição. Disponibilidade, condição e adequação do processo são confirmadas na cotação.
Ver todos os materiais →A intenção de produção inclui a superfície final
Especifique a liga, cor, grossura, recursos e aparência mascarados.
Combine a espessura do revestimento, requisitos de desgaste e tolerância dimensional.
Definir cor, lustro, grossura, requisitos de mascaramento e adesão.
Especifique o grau de aço inoxidável, testes de processo e aceitação; a aparência por si só não pode verificar a passivação.
Concordar com o material, condição da superfície, tolerância dimensional e aceitação.
Definir metal de revestimento, grossura, subcamadas e quaisquer controles de fragilização aplicáveis.
Especifique a rugosidade da superfície, critérios cosméticos e áreas a preservar.
Especifique o material, doença, tolerância de dureza e distorção; a aparência não pode provar a dureza.
Onde for prático, a produção de baixo volume deve usar o acabamento especificado, critérios de inspeção e controles de aparência necessários para a peça de uso final pretendida. Confirme as responsabilidades de finalização, medição da condição final e qualquer processamento externo na cotação.
Explore o Acabamento de Superfície →Um lote pequeno ainda precisa de repetibilidade

CMM · Medição óptica · Micrômetros · Paquímetros · Medidores · XRF quando aplicável
TOPS analisa dimensões críticas, tolerâncias, requisitos de materiais e métodos de inspeção antes da produção para que o processo aprovado possa ser repetido em pedidos subsequentes.
Confirmar revisão, dimensões críticas, GD&Requisitos de T e aceitação.
Verifique o grau e a condição usando as evidências acordadas e as verificações aplicáveis.
Meça as peças iniciais em relação ao plano acordado antes da liberação, quando necessário.
Verifique os recursos designados e os pontos de verificação do processo durante a fabricação.
Use amostragem acordada ou 100% verifica onde especificado; não presuma que todos os recursos sejam verificados em todas as peças.
Revisar dimensões, terminar, identificação e embalagem antes do lançamento.
Fornecer os relatórios e certificados incluídos no pedido.
ISO 9001:2015 apoia a gestão da qualidade. Especifique FAI, relatórios dimensionais, Certificados de materiais, Documentação RoHS e CoC durante a cotação. XRF é um método de triagem de liga aplicável; não substitui todos os testes ou certificados de materiais.
Revise a qualidade & Inspeção →Um portão de aprovação antes do próximo lançamento
Fabricar amostras iniciais de acordo com o desenho aprovado.
Verifique as dimensões críticas acordadas e o acabamento superficial.
Resolver desvios e obter aprovação quando necessário antes de continuar.
Fabricar a quantidade controlada de acordo com os requisitos liberados.
Verifique as características acordadas e condições de entrega.
Confirmar os requisitos aprovados para revisão e reutilização, quando aplicável.
Aprovação do primeiro artigo, quantidade piloto, os resultados da inspeção e quaisquer pontos de espera devem ser acordados. Uma primeira peça aprovada não elimina a necessidade de inspeção de lote ou controle de alterações.
Onde um lote controlado é importante
Molduras personalizadas, articulações, componentes do atuador, luminárias e peças de equipamentos.
Explorar Robótica & Automação →Componentes de desenvolvimento, peças de teste, alojamentos, luminárias e componentes especiais para veículos.
Explorar Automotivo & VE →Componentes mecânicos, alojamentos, acessórios e peças de instrumentos, quando aplicável. Os requisitos regulamentares e de validação definidos pelo cliente continuam a fazer parte da revisão.
Explorar equipamentos médicos →Componentes da máquina, peças de reposição, equipamentos personalizados e montagens de produção limitada.
Explore Máquinas Industriais →Caixas, dissipadores de calor, suportes e outros componentes mecânicos.
Explorar Eletrônica →Componentes mecânicos para armazenamento de energia, equipamentos de energia e instalações especializadas.
Explorar setores →Para requisitos relacionados ao voo, revisar aplicações de usinagem aeroespacial →. As referências da indústria descrevem aplicações de componentes e não implicam certificação regulatória especializada.
Combine o lote com seu trabalho
Defina o uso, condições de teste e plano de aceitação para o lote. As unidades de certificação devem atender aos requisitos relevantes do cliente e do organismo de teste; fabricar as peças por si só não certifica o produto.
Compare o custo total e a incerteza
| Fator | Fabricação de baixo volume | Produção em massa |
|---|---|---|
| Investimento inicial | Muitas vezes mais baixo sem ferramentas dedicadas | Muitas vezes maior com ferramentas de produção |
| Ferramentas | Baixo ou moderado, dependendo da rota | Pode ser significativo |
| Flexibilidade de projeto | Geralmente maior antes de ferramentas dedicadas | As mudanças podem ser mais difíceis após a liberação do ferramental |
| Custo unitário | Muitas vezes maior porque a configuração está distribuída em menos peças | Pode ser menor quando o volume compensa ferramentas e configuração |
| Risco de estoque | Lançamentos menores podem limitar a exposição das ações | Tiragens maiores podem aumentar a exposição das ações |
| Prazo para começar | Muitas vezes mais curto para rotas sem mofo | Ferramentas e validação podem estender o lançamento |
| Mudanças de engenharia | Muitas vezes mais fácil; estoque e configuração ainda são importantes | Pode precisar de modificações e revalidação da ferramenta |
| Melhor ajuste | Piloto, ponte, variantes e demanda especializada | Design estável e maior demanda sustentada |
Estas são tendências típicas, não é preço universal ou promessas de prazo de entrega. Compare uma cotação real, lançamentos esperados, custos de estoque e a probabilidade de mudanças no projeto.
Dê a cada construção um propósito distinto
| Fator | Prototipagem rápida | Fabricação de baixo volume |
|---|---|---|
| Meta | Validar design, ajuste e função | Piloto de abastecimento, ponte ou repetição de lotes de produção |
| Quantidade | Uma ou algumas peças de teste, conforme necessário | Liberações de lote controladas |
| Processo | Escolhido para validação; pode diferir da produção final | Escolhido pela intenção de produção e repetibilidade econômica |
| Inspeção | Verifique os recursos necessários para validação | Verifique os critérios acordados de aceitação do primeiro artigo e do lote |
| Repetibilidade | Já pode ser crítico para o teste | Consistência controlada em todo o lote e versões futuras |
| Uso final | Teste e desenvolvimento; alguns protótipos são funcionais | Testes e fornecimento adequado para uso final |
Explore a prototipagem rápida → para peças de validação de projeto antecipadas. Para detalhes técnicos do processo, veja os recursos de fabricação de precisão →. Para gerenciamento contínuo do programa OEM, explore a fabricação por contrato →.
Suporte específico para compradores de engenharia
Quatro rotas internas permitem que a seleção do processo evolua com a geometria, material, maturidade e demanda do design.
Revise a capacidade de fabricação, material, tolerância ao risco e aos fatores de custo antes da produção.
Avalie as quantidades em relação ao processo, geometria, ferramentas e requisitos comerciais em vez de prometer um MOQ universal.
Selecione a verificação dimensional em torno dos recursos críticos e dos critérios de aceitação acordados.
Leve os requisitos técnicos aprovados para construções posteriores dentro do mesmo relacionamento com o fornecedor.
Cotação coordenada, produção, acordos de embalagem e envio com equipes de engenharia e fornecimento no exterior.
Requisitos → revisão → liberação
Enviar CAD 3D, 2D Desenhos, revisões de peças, material, quantidade do lote, demanda anual, tolerâncias, requisitos de acabamento e qualidade.
Revise a capacidade de fabricação, risco de tolerância, material, processo, ferramentas e direcionadores de custos.
Concordar preço, rota de fabricação, ferramentas, escopo da inspeção e prazo de entrega esperado.
Produzir e inspecionar as peças iniciais quando apropriado; siga os pontos de retenção de aprovação acordados.
Fabricar o lote aprovado de acordo com o desenho e requisitos liberados.
Conclua a inspeção final acordada, identificação, embalagem protetora e envio.
Uma rápida verificação da estratégia de produção
Selecione Sim ou Não para cada pergunta. Este guia identifica motivos para discutir uma rota para pequenos lotes; não substitui um desenho ou revisão de custos.
Responda às perguntas para ver quais considerações de produção se aplicam.
Discuta sua estratégia de produção ↗Respostas diretas para equipes de sourcing
A fabricação de baixo volume produz funções funcionais, peças de qualidade de produção em pequenos lotes para construções piloto, fornecimento de ponte, lançamentos de produtos, variantes personalizadas e pedidos repetidos de baixa demanda. Ele conecta a validação do protótipo com uma rota de produção apropriada. O processo de fabricação e os critérios de aceitação devem se adequar ao uso pretendido, em vez de tratar o lote como uma coleção de modelos de aparência.
Não existe uma quantidade universal que defina a produção de baixo volume. A faixa econômica depende da geometria, processo, material, ferramentas, tolerância, tamanho do lote, frequência de pedidos e demanda anual. Envie a quantidade por lote e a previsão anual. TOPS analisa a rota prática de produção e as quantidades de cotação para cada peça; esta página não promete um MOQ universal.
A prototipagem valida principalmente um design, enquanto a fabricação de baixo volume fornece lotes controlados para piloto, produção de ponte ou uso final. Ambos podem usar materiais de qualidade de produção e inspeção minuciosa. O trabalho de baixo volume dá ênfase adicional à repetibilidade, controle de revisão, aceitação de lote e fornecimento repetido. Um processo ou material de protótipo pode precisar ser alterado antes de representar a peça de produção pretendida.
A produção de pontes fornece peças durante a transição para um processo de produção planejado ou ferramentas de maior volume. Por exemplo, Peças usinadas em CNC podem suportar um lançamento enquanto as ferramentas de injeção são preparadas. A rota temporária ainda precisa de material acordado, função, requisitos de tolerância e inspeção. Diferenças entre usinados, peças moldadas e fundidas devem ser revisadas antes da substituição.
A produção piloto é um lote inicial controlado usado para avaliar a peça planejada, processo de montagem e fabricação antes do lançamento mais amplo. Pode suportar testes de montagem, aprovação do cliente e testes de certificação, quando aplicável. O cliente define testes e requisitos regulatórios. A aceitação do piloto deve identificar as revisões do desenho, recursos críticos, registros de inspeção e quaisquer ações corretivas antes do próximo lote.
A usinagem CNC e a fabricação de chapas metálicas costumam ser pontos de partida práticos porque podem evitar moldes ou matrizes dedicadas. Moldagem por injeção e fundição sob pressão podem ser adequadas quando a geometria, demanda repetida e economia de ferramentas justificam o investimento. Material, tolerâncias, terminar, o risco de mudança de design e o custo total do projeto determinam a rota; quantidade por si só não seleciona o processo.
Sim. A usinagem CNC é adequada para muitos componentes metálicos e plásticos de engenharia de baixo volume porque utiliza estoque de nível de produção sem um molde de injeção dedicado ou matriz de fundição. Programação, fixação e inspeção ainda têm custos de configuração. Fresagem, girando, usinagem multieixos, Música eletrônica, operações de moagem e secundárias podem ser combinadas de acordo com os requisitos de desenho e lote.
Considere a mudança quando o design estável e a demanda recorrente tornarem as ferramentas economicamente e tecnicamente valiosas. Compare o custo das ferramentas, custo unitário, lançamentos esperados, mudanças de engenharia, estoque e prazo de entrega. Revise também o rascunho, espessura da parede, encolhimento, propriedades do material e usinagem secundária. Um protótipo CNC não valida automaticamente a geometria ou propriedades de uma versão moldada ou fundida.
Sim. TOPS suporta a produção repetida de pequenos lotes de acordo com desenhos aprovados e requisitos de aceitação acordados. Identifique o número da peça, revisão, quantidade por liberação e demanda anual esperada. Mudanças no material, projeto, ferramentas ou inspeção devem ser revisadas antes do próximo lançamento. Horários, compromissos de estoque e documentação são estabelecidos na cotação ou pedido.
TOPS pode revisar tolerâncias CNC até ±0,005 mm em recursos adequados. Esta não é uma tolerância geral para todos os materiais, dimensões ou processos de fabricação. A viabilidade depende da geometria, tamanho, estabilidade dos materiais, configurar, acabamento e medição. Identificar dimensões críticas e GD&T no desenho para que os critérios de aceitação possam ser confirmados antes da produção.
Sim. Peças de baixo volume podem usar metais de qualidade de produção, plásticos de engenharia e acabamentos de superfície especificados onde o processo selecionado é adequado. Indique a nota exata, doença, revestimento, grossura, áreas mascaradas e critérios de aparência. Polímeros moldados e usinados ou ligas fundidas e forjadas podem se comportar de maneira diferente, portanto, as substituições de processos precisam de uma revisão de engenharia.
Fornece CAD 3D e um desenho 2D, número da peça e revisão, material, quantidade do lote, previsão anual, tolerâncias críticas, terminar, documentos de inspeção, data de entrega prevista e destino. Diga-nos se o projeto é uma construção piloto, fornecimento de ponte ou lote repetido. Observe quaisquer requisitos de NDA ou arquivo restrito antes de compartilhar informações confidenciais.
Pronto para iniciar uma produção de baixo volume?
Carregue seus arquivos CAD e conte-nos seu material, quantidade do lote, demanda anual, tolerância, requisitos de acabamento e entrega.
Precisa enviar várias partes ou arquivos maiores? Contate info@tops-precision.com para uma opção de transferência adequada.
Cotação confirma viabilidade, processo, ferramentas, escopo e prazo de entrega. Nenhuma entrega universal em um dia ou quantidade mínima está implícita.