



射出成形ゲートは、プラスチックが部品に入る場所と、キャビティがどの程度効果的に保圧されるかを決定します。. 正しい選択でバランスのとれた充填を実現, 強さ, 外観, そして除去. このガイドでは一般的なゲートのタイプについて説明します, 実用的な選択基準, 実稼働ツールを承認する前に完了する必要があるチェック.
射出成形ゲートとは?
ゲートは、溶融プラスチックが金型キャビティに入る開口部です。. 米国の綴りも表示される場合があります, 射出成形ゲート.
従来のコールドランナー金型の場合, スプルーは機械のノズルから材料を受け取ります. ランナーはそれを個々のキャビティに向けて分配します. ゲートはランナーをパーツに接続します. ダイレクト スプルー ゲートにより、スプルーとキャビティ間の個別のランナーが不要になります.
充填中, ゲートは流れを制限し、局所的なせん断に影響を与えます. 梱包中, 十分な材料が収縮を補うまで圧力を伝達する必要があります. ゲートが凍結すると、その開口部からのさらなる詰め込みが防止されます.
別居後, その部分には門の名残が残っている: 証人マーク, 投影, または小さなうつ病. 許可される場所とサイズを指定する. 「小さな門」というのは「見えない門」という意味ではありません。
どのゲート タイプを比較する必要がありますか?
パーツの形状から始める, 樹脂グレード, および許可されたゲートマーク. 次に、工具の複雑さと分離要件を比較します。.
以下の選択肢が候補です, 普遍的な処方箋ではない. この表には、コールド ランナー ジオメトリとホット ランナー ゲート メカニズムが含まれています。; これらは給餌システムのさまざまな側面を説明しています.
| ゲートオプション | 有用な出発点 | 主なトレードオフ |
| エッジゲート | アクセス可能なパーツのエッジ; 簡単なツール | 定義されたトリミング方法と許容可能なエッジマークが必要です |
| ファンゲート | 広い, 薄い部分には広い入口が必要です | より広い切断領域; フロー分散にはまだ検証が必要 |
| トンネルまたは海底ゲート | パーティングライン以下の自動分離 | 樹脂の靭性, ゲートセクション, および排出形状限界の適合性 |
| カシューゲート | 見えにくい表面への曲面アクセス | ランナーの抽出と材料の挙動を注意深く確認する必要がある |
| ピンポイントゲート | 小さなエントリーポイント, 一般的に 3 プレート金型で使用される | 制限された流動領域と追加の型開き機構 |
| ダイレクトスプルーゲート | 直接供給, 多くの場合、単一キャビティの工具で使用されます | 除去領域が大きくなり、ゲート跡が目立つ可能性がある |
| ダイヤフラムゲート | 適切な丸部品の円周送り | 追加の材料除去; すべての中空形状には適していません |
| サーマルホットチップゲート | バルブピンを使用しないダイレクトホットランナーフィード | 熱バランスはゲートの外観とストリングに影響を与えます |
| バルブゲート | ホットランナーゲートの開閉制御 | 追加されたメカニズム, コントロール, メンテナンス, そして投資 |
エッジゲートとファンゲート
エッジ ゲートはパーツ境界の比較的狭い開口部を通過します。. ファンゲートにより、エントリがより広範囲に広がります.
フラットカバーの場合, 小さいゲートを選択する前に両方のレイアウトを比較してください. 入口が広いと初期フロー フロントが改善される可能性があります. しかし, また、分離と仕上げが必要な領域も増加します。.
トリミングがどこで行われるか、オペレーターまたはオートメーションが完成したエッジをどのように保護するかを尋ねます。. ゲートのフットプリントは図面の外観要件に適合する必要があります.
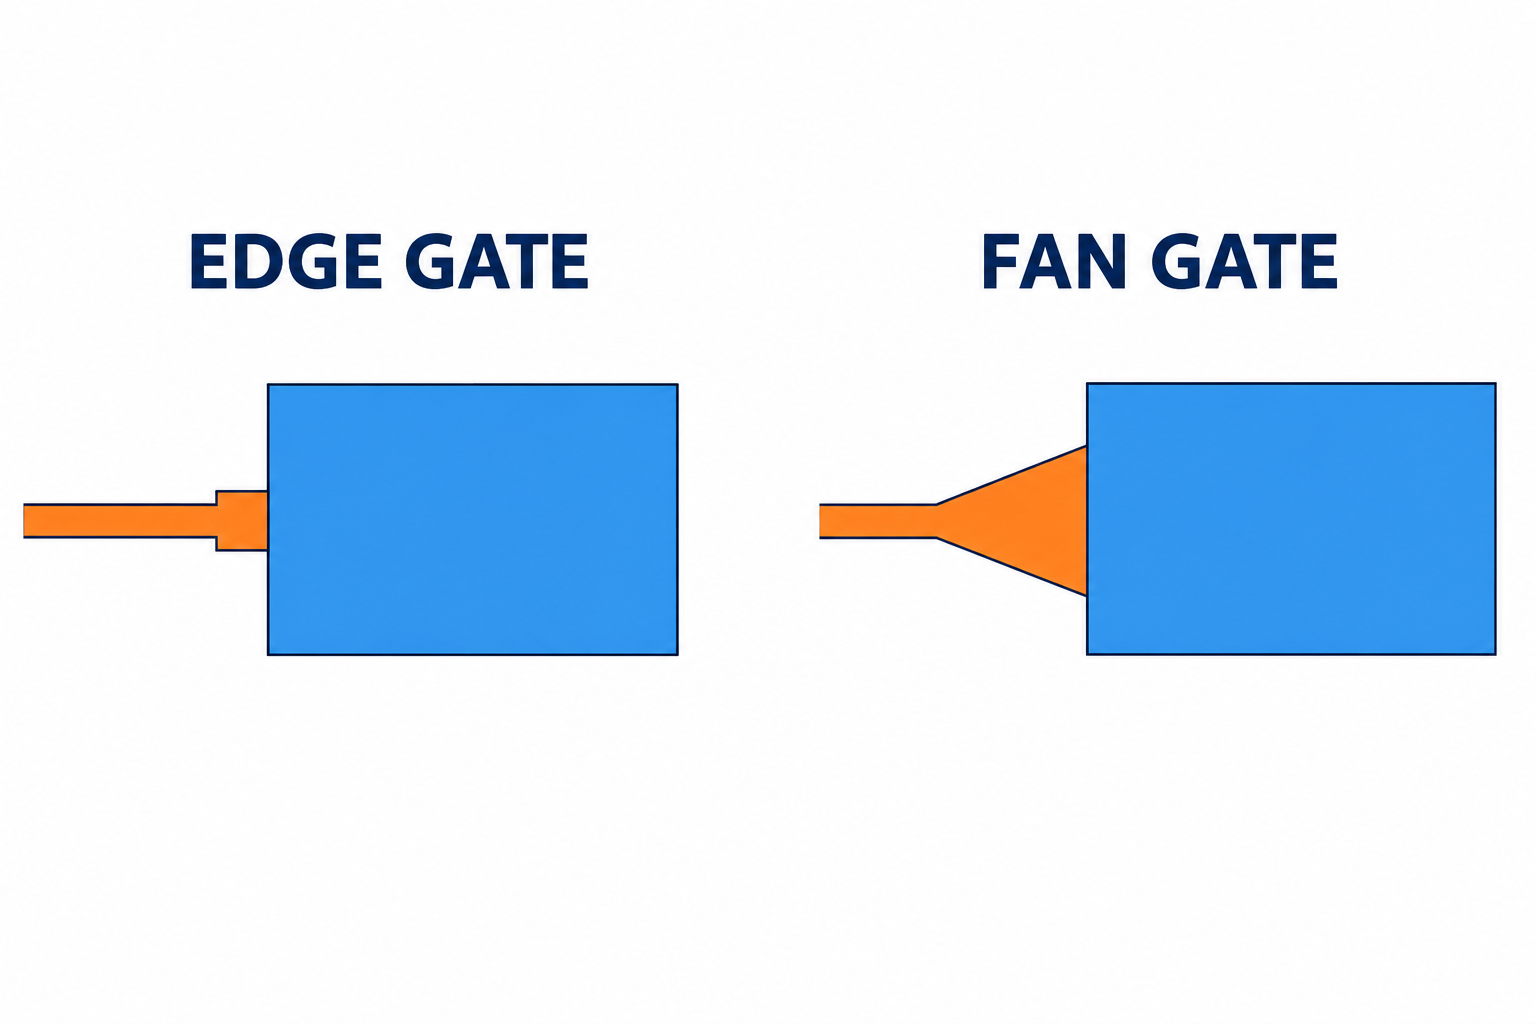
形 2. エッジゲートとファンゲートでは入口幅が異なります. 簡略化された平面図; 厚みとゲートランドは表示されていません.
トンネル, カシュー アンド ピンポイント ゲート
これらのオプションは自動分離をサポートできます, しかしそれらのメカニズムは異なります. トンネル ゲートがパーティング ラインの下を通過します. カシュー ゲートは別の表面に到達するために湾曲した通路を使用します. ピンポイント ゲートは通常、3 つのプレートの開口シーケンスを通じて分離されます。.
脆いランナーは抽出中に破損する可能性があります. 強靭な樹脂は伸びたり、許容できない残存物が残ったりする可能性があります. 実際の材料グレードとプロセス条件を使用して分離を検証します.
DME は、さまざまな用途に合わせて独自のカシュー インサート形状を提供します. その製品の選択肢は、1 つのカーブゲート レイアウトですべての部品をカバーできない理由を示しています。. 見る DMEのカシューゲートインサートシリーズ.
ダイレクト スプルーおよびダイヤフラム ゲート
ダイレクトスプルーゲートにより短い供給経路が実現. 取り付け面積が大きいため、隠蔽された表面や後で機械加工された表面では許容される場合があります。.
ダイヤフラム ゲートは、円周方向の接続を介して適切な円筒形フィーチャーにフィードを供給します。. 部品の周囲の流れを分散させるのに役立ちます. しかし, ダイヤフラムを取り外すと操作が追加され、アクセス可能な形状が必要になります.
どちらのオプションもバランスのとれた冷却や寸法精度を保証するものではありません. それらを個別に評価する.
ゲートの位置はどのように選択しますか?
機能的で目に見える表面を保護しながら、充填と梱包をサポートする場所を選択してください. これらの要件を確認した上でマークを非表示にしてください.
凍結によるボトルネックを生じさせずに、より厚い切片を供給
開始点としては、厚いセクションから薄い領域に向かってフィードするのが便利です。. 早期に凍結した薄いセクションを通して厚い領域をフィードすると、パッキングが制限される可能性があります.
これがスタートルールです, 流れ分析の代替ではない. 実際の壁のトランジション, 樹脂, 冷却条件も重要です. オートデスクのゲート位置ガイダンス このパッキング制約について説明します.
プロテクトシール, スナップフィットと目に見える面
図面上にゲート禁止区域をマークする. シールランドを含む, 座面, スナップフィットルート, 必要に応じてアセンブリの接触領域も.
エンクロージャーの場合, 隠れたエッジが適している場合があります. ガスケットでシールされると、同じエッジが受け入れられなくなる可能性があります. 組み立てた製品をレビューする, 孤立した CAD モデルだけではありません.
ウェルド ラインとエア トラップを予測する
流れは穴の周りで分離し、下流で再び合流します. 複数のゲートも集合正面を作成します. 荷重と外観要件に対する相対的な位置を考慮する.
ゲートを追加すると流動距離が短くなる可能性があります. 別のウェルド ラインが発生する可能性もあります. 単純にゲート数を増やすのではなく、これらの結果を比較するようツールメーカーに依頼してください。.
繊維の方向を考慮する
強化樹脂用, 入口位置を変更すると、流れパターンが変化し、繊維の配向が変化する可能性があります. これは指向特性と歪みに影響します。.
材料固有のガイダンスが不可欠. Solvay の Ixef PARA ツールガイド その材料ファミリーのゲートの配置と流れの動作について説明します. その推奨数値を無関係な樹脂に転用しないでください。.
ゲートの大きさはどれくらいにすべきか?
すべての射出成形部品に共通のゲート直径や肉厚パーセンテージはありません。. 実際の樹脂に合わせてゲートのサイズを調整する, 幾何学, および梱包要件.
長方形ゲートの場合, 幅を評価する, 厚さ, とランドの長さ. ランドはキャビティの直前の短い制限された通路です. 丸門の場合, 直径と通路の形状が重要.
ゲートのサイズが小さすぎると、過剰な圧力損失とせん断が発生する可能性があります. 適切に梱包する前に凍結する可能性もあります. ゲートが大きすぎると分離が複雑になり、痕跡が増える可能性があります.
樹脂サプライヤーの加工ガイドを開始基準として使用します. それから評価してください:
- 充填経路に沿った流動長と最薄部.
- 樹脂粘度, 強化, せん断または熱に対する敏感性.
- 必要な保圧時間と局所冷却.
- 利用可能な機械圧力と許容されるプロセスウィンドウ.
- ゲートの取り外し, 表面の損傷, そして痕跡限界.
提案するゲート断面と検証方法を尋ねる. 材料と形状のコンテキストを含まない引用された直径は不完全です.
コールド ランナーとホット ランナーのどちらを選択すればよいですか?
総生産コストとプロセス要件を考慮してランナー システムを選択します. ゲートの見た目だけでは答えは決まりません.
コールドランナーはショットとともに固化するため、分離が必要です. ランナーの取り扱いと許可された再利用を考慮する必要があります. 再生材の適合性は材料と顧客の仕様によって異なります.
ホットランナーは供給システム内で材料を溶融状態に保ちます。. コールドランナーの廃棄物を削減できます, ただし、加熱とメンテナンスの要件が追加されます. スタートアップのスクラップや材料損失のすべての原因が排除されるわけではありません.
サーマル ゲートはゲートでの熱挙動に依存します. バルブ ゲートは可動ピンを使用して開閉を制御します. Husky は両方の構成を提供します; それを見てください ホットランナー システムの概要.
バルブ ゲートに目に見える痕跡が残る場合がある. 完全にマークのない表面を想定するのではなく、サンプル上の外観を承認します。.
お見積りについて, 工具への投資を比較する, ランナー素材, サイクル時間, トリミング労働, メンテナンス, そして予想されるスクラップ. 年間数量とプログラム寿命を活用する. 初期金型価格だけで選ぶのは避けよう.
ゲートに関連する欠陥はどれですか?
ゲート設計が欠陥の原因となる可能性がある, しかし、欠陥だけでは原因を特定できません. 材料の準備を確認する, 通気, 冷却, そして加工も.
| 観察 | ゲート関連の可能性 | 次に役立つチェック |
| 充填が不完全 | Excessive restriction or an unsuitable flow path | Compare fill pattern, pressure demand, 通気, and melt conditions |
| Sink near a thick feature | Packing path freezes too early | Review wall transitions, packing response, and local cooling |
| Jetting near entry | Melt enters open space as a narrow stream | Examine entry direction, gate geometry, and initial fill speed |
| Whitening at separation | Stress during trimming or automatic break-off | Inspect separation motion, resin behaviour, and remaining vestige |
| Weak weld region | Flow fronts meet in a critical location | Review meeting-front conditions and test functional strength |
| 反り | Flow and packing imbalance contribute to distortion | Compare cavity filling, 冷却, 向き, and dimensional results |
Treat this table as an investigation checklist. Do not enlarge or relocate a gate before confirming the underlying mechanism.
実稼働前にゲートをどのように検証する必要があるか?
目的の樹脂と代表的な製造条件を使用した、文書化された金型トライアルを通じてゲートを承認します。.
シミュレーションは、鋼材を切断する前に候補場所を比較するのに役立ちます. オートデスクは、ゲート位置解析をより完全な充填+保圧解析のための予備入力として説明しています. それを参照してください Moldflow ゲート位置のチュートリアル.
シミュレーション結果は依然として入力品質に依存します. トライアルでは、提案されたプロセスと完成品の要件を確認する必要があります.
充填と梱包の確認
管理された短期間の研究を使用する, 必要に応じて, 空洞がどのように満たされるかを観察する. ためらいを特定する, アンバランスな空洞, そして予期せぬ会議の最前線.
従来のフリーズオフ ゲートの場合, 保持時間の調査は、追加保持による部品重量の増加がいつ止まるかを特定するのに役立ちます. 他の設定を安定させておく. 重量とともに寸法と外観を確認します.
バルブゲートシステムではバルブタイミングと圧力履歴の評価が必要. バルブの閉鎖を熱による凍結と同じメカニズムとして解釈しないでください。.
完成したゲート領域の測定
最大の凸部または凹部を指定してください, 許可された場所, および関連する化粧基準. 受け入れが曖昧な場合には測定方法を含めてください.
ひび割れをチェックする, 鋭い残骸, 美白, と組み立ての干渉. 重要なコンポーネントの場合, 機能テストとキャビティ全体の同意されたサンプリングが含まれます.
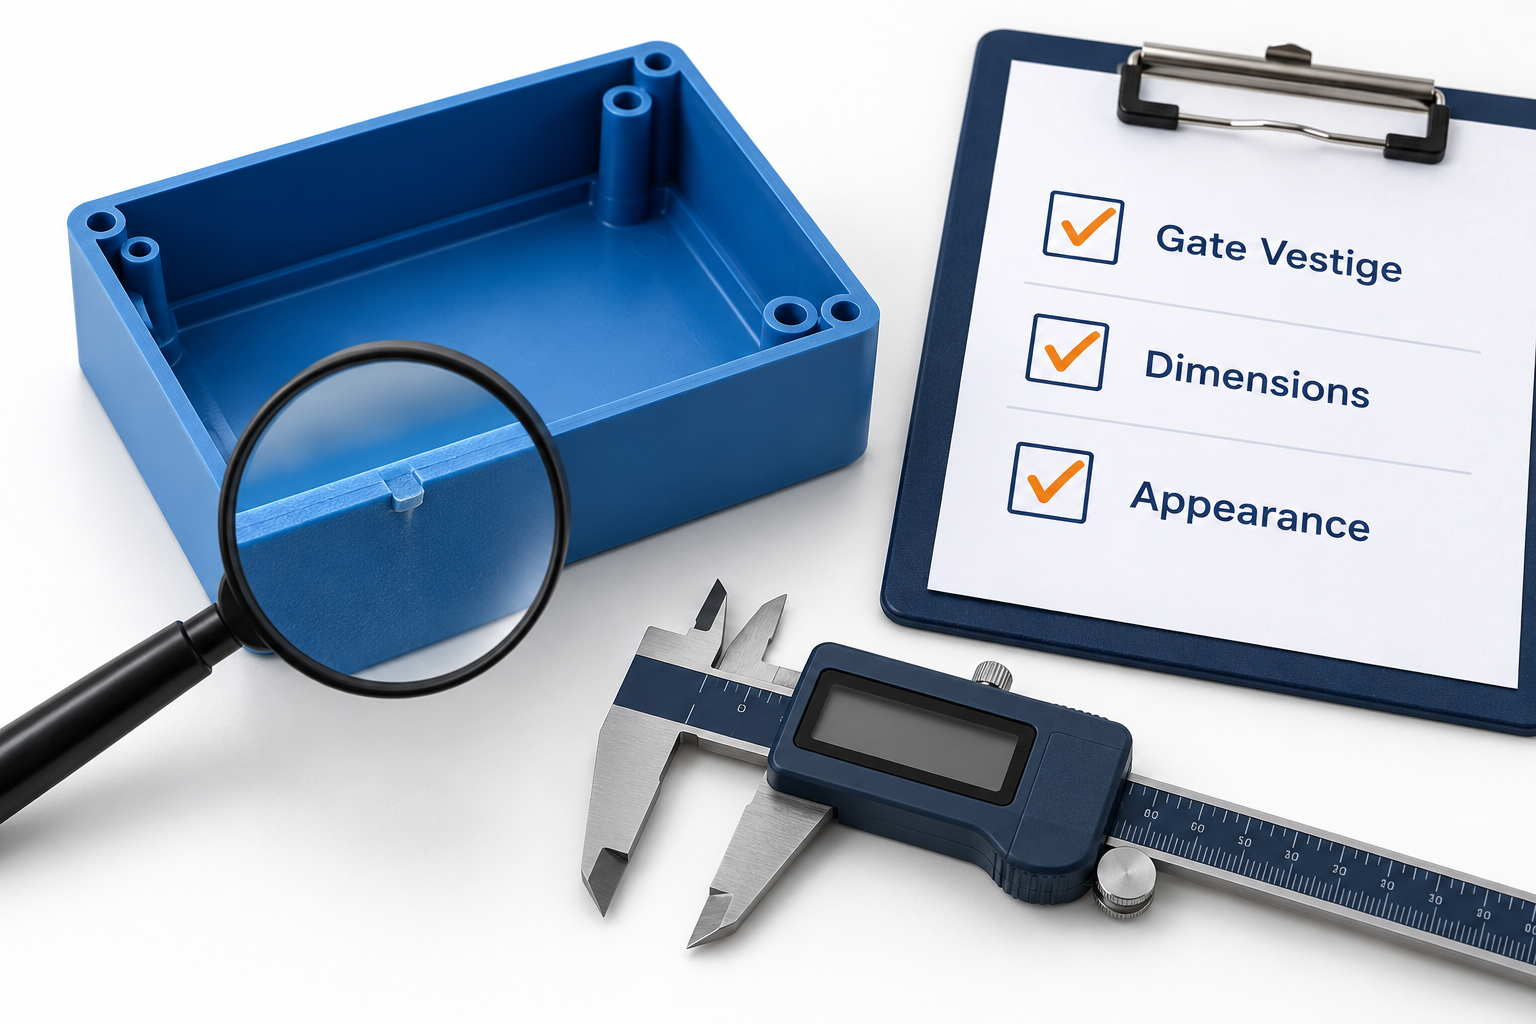
形 3. ゲートの痕跡を定義する, 寸法, および外観の許容基準. 概念図.
反復可能な承認を記録する
承認されたサンプルを保管し、樹脂グレードを記録します, ゲート構成, およびプロセス設定. 該当する場合は各キャビティを特定します.
視覚的に受け入れられる最初のショットでは、制作の一貫性が確立されません. 安定した実行からのサンプルをレビューし、ゲートのメンテナンス後の変化を調査します.
ゲート設計に関するお問い合わせの際には何を送信すればよいですか?
立ち入り場所とその商業的影響を評価するのに十分な情報を提供する. 写真だけで合格要件が決まることはほとんどありません.
3D CAD を含める, 寸法付き図面, 樹脂グレード, 年間生産量, および予想されるプログラム寿命. 化粧面にマークを付ける, ゲート除外ゾーン, 重要な寸法, および必要な表面仕上げ.
組立荷重についても解説, シール要件, 許可された痕跡, および再研磨に関する制限. 提案されたゲート タイプをリクエストする, 位置, 分離方法, および治験承認計画.
TOPS一覧 プラスチック射出成形サービス. 見積時に工具の配置とプロジェクト固有の要件を確認します。.
プロジェクトのレビューのためにあなたの図面を TOPS に送信してください CADを使って, 樹脂, 年間量, プログラムライフ, 重要な寸法, そして仕上げの要件.
よくある質問
これらの回答は、ゲート レイアウトを承認する前に購入者が最も頻繁に明確にする必要がある決定事項に対応しています。.
ゲートとランナーの違いは何ですか?
ランナーが溶融プラスチックをキャビティに向かって分配します。. A gate is the entry opening into a cavity. Direct sprue and hot-runner arrangements modify the feeding path, but the entry still needs deliberate design.
どの射出成形ゲートが最適か?
There is no single best type. An edge gate may suit accessible trimming. A tunnel gate may support automatic separation. A valve gate may justify its complexity when controlled closure is valuable.
ゲートに目に見える跡が残らないことはありますか?
Do not assume that it can. You can often place the vestige on a concealed surface or reduce its prominence. Agree on acceptable samples and measurable limits before production.
ピンポイント ゲートはバルブ ゲートと同じですか?
いいえ. A conventional pinpoint gate is a small opening commonly used with three-plate tooling. A valve gate uses a movable pin within a hot-runner system.
ゲートを大きくすると必ず成形品が改善されますか??
いいえ. It can reduce restriction or improve packing access, but may worsen removal and appearance. Evaluate the complete process rather than maximising gate size.
金型の構築後にゲートを変更できますか?
時々. Feasibility depends on inserts, steel condition, 冷却, and available space. Relocation can require substantial rework and another trial. Review alternative locations before tooling approval.
結論
Select your gate around filling, パッキング, 関数, and acceptable vestige. Compare tooling and recurring costs together. Then validate the proposed layout with your actual resin and finished-part requirements. A documented gate approval gives you a clearer basis for consistent production and supplier acceptance.


