



A temperatura de inspeção CNC pode mudar se um recurso medido parece atender à sua tolerância de desenho. Combine a temperatura de referência, estabilização de peças, método de correção, e condições de relatório antes de fazer o pedido. Um termômetro ambiente por si só não estabelece a temperatura da peça ou a confiabilidade do resultado.
Distinguir temperatura de referência da temperatura de medição
A temperatura de referência define a geometria especificada; a temperatura de medição descreve as condições quando você inspeciona a peça.
ISO 1:2022 define conceitos de temperatura de referência para propriedades geométricas e dimensionais. Isso inclui tamanho, localização, orientação, forma, e textura superficial.
A temperatura de referência padrão é 20 °C. NIST's dimensional metrology guidance explica por que as dimensões precisam de uma base de temperatura comum. Também explica a medição fora dessa temperatura com correção térmica apropriada e avaliação de incerteza.
Essa distinção é importante ao comparar relatórios de fornecedor e receptor. Uma medição realizada em uma sala mais quente não é automaticamente inválida. No entanto, você precisa de evidências de que o resultado representa a condição de referência especificada com incerteza adequada.
Evite especificar “inspeção de 20 °C” sem explicar o que você quer dizer. Indique a condição de referência do desenho separadamente do ambiente de medição permitido e do método de relatório.
Identifique quando a temperatura pode afetar sua decisão de aceitação
A temperatura merece revisão explícita quando o seu efeito dimensional pode influenciar a decisão de tolerância.
Concentre-se nos recursos que impulsionam a montagem ou função. Os exemplos incluem assentos de rolamento, padrões de furos longos, eixos de precisão, e combinar componentes com materiais diferentes.
A questão relevante não é se uma dimensão muda de alguma forma. Pergunte se o efeito estimado e sua incerteza são importantes em relação aos seus requisitos de aceitação.
| Peça ou recurso | Pergunta de temperatura | Ação do comprador |
|---|---|---|
| Diâmetro do eixo de precisão | O eixo estava estável quando medido? | Definir condições de estabilização e relatório |
| Padrão de furo de placa longa | As diferenças de temperatura podem afetar as distâncias? | Revise o comprimento da medição e a distribuição de temperatura |
| Materiais de acoplamento diferentes | Ambos os relatórios usam uma base de referência comum? | Aceitação de fabricação separada do ajuste à temperatura de serviço |
| Peça medida após usinagem | O processamento recente pode deixar uma diferença de temperatura? | Estabeleça uma condição de liberação de inspeção adequada |
| Recurso próximo a um limite de tolerância | A incerteza da medição poderia mudar a decisão? | Concordar com a regra de decisão de conformidade |
Não imponha controles idênticos em todas as dimensões sem revisão. Comece com recursos críticos e a capacidade de medição necessária. Nosso Guia de tolerâncias de usinagem CNC fornece um contexto de desenho mais amplo.
Revise a parte da sala e o sistema de medição separadamente
O controle confiável de temperatura leva em consideração a peça de trabalho e o sistema de medição, em vez de apenas a configuração da sala.
Uma peça pode entrar em uma sala controlada antes de atingir uma temperatura estável. Sua usinagem recente, lavar, transporte, ou lidar com o histórico pode ser importante. Seu plano de inspeção deve abordar esse histórico onde ele afeta os resultados.
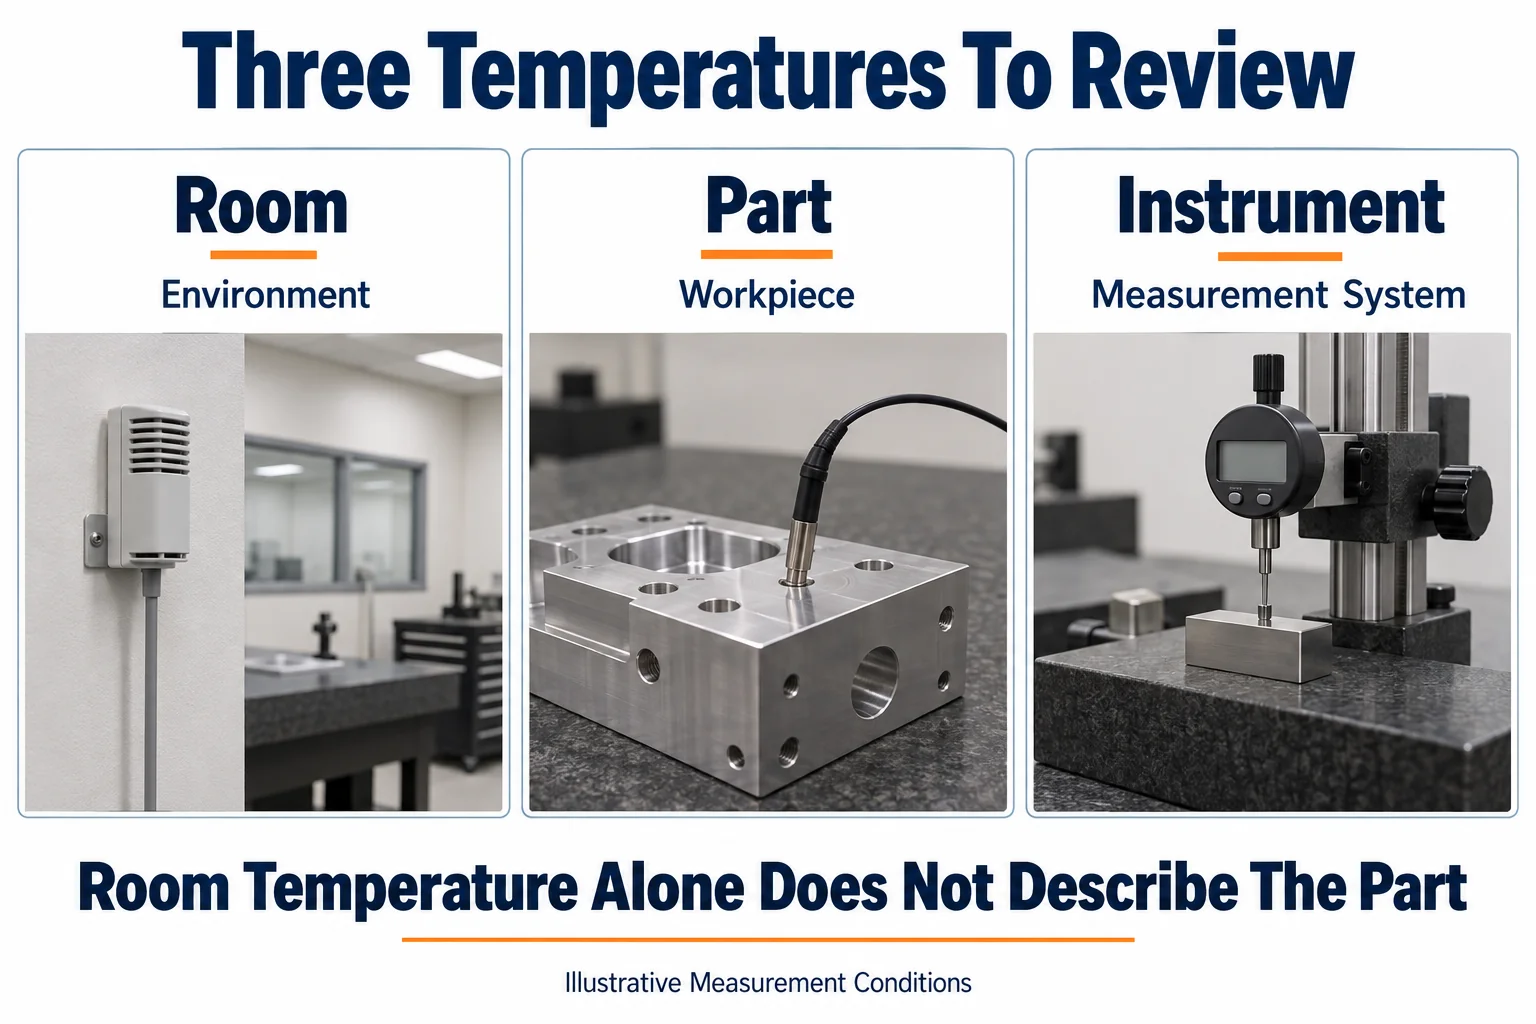
Para medições CMM compensadas, Renishaw's temperature compensation guidance distingue sensores de eixo de sensores de peça. Descreve o contato com a peça de trabalho e o posicionamento do sensor próximo à região de medição. Siga as instruções aplicáveis do instrumento ao projetar seu procedimento.
Pergunte ao fornecedor qual temperatura é registrada. Uma entrada da temperatura do ar não prova que a peça estava naquela temperatura. Uma única leitura da peça também precisa de justificativa para uma grande peça com possíveis gradientes.
Você também deve revisar as condições de manuseio e fixação. A temperatura é um contribuidor para a confiabilidade da medição. Acesso à sonda, fixação, alinhamento, e a calibração ainda exigem seus próprios controles.
Estabeleça critérios de estabilização em vez de copiar um tempo de espera
Um procedimento de estabilização útil estabelece uma condição de medição justificada para sua peça e método.
Não copie uma regra universal de uma hora ou durante a noite em cada pedido de compra. O condicionamento adequado depende do material, geometria, massa, temperatura anterior, ambiente, e o requisito de medição.
Peça ao fornecedor para demonstrar um critério prático de liberação para peças representativas. A evidência pode incluir observações repetidas de temperatura e estabilidade de medição sob um procedimento documentado.
Concorde com a localização dos sensores, intervalos de observação, e variação aceitável onde estes são necessários. Deixe a equipe de metrologia responsável justificar esses detalhes. Um atraso no calendário por si só não prova que todas as regiões relevantes sejam estáveis.
Para componentes grandes, pergunte como as diferenças de temperatura na peça de trabalho são avaliadas. Se gradientes significativos permanecerem, uma correção de expansão uniforme pode não representar adequadamente a geometria.
Manter a revisão do procedimento junto com o registro de inspeção. Quando a geometria da peça ou a condição de entrada mudam, revisar se o método estabelecido ainda se aplica.
Trate a compensação térmica como um método de medição
A compensação térmica precisa de informações justificadas e de uma avaliação de incerteza antes de você confiar nas dimensões corrigidas.
Confirme a identificação do material e o coeficiente de expansão térmica utilizado. Pergunte de onde veio esse coeficiente e se ele se adapta ao material real e à faixa de temperatura.
NIST's study of measurements at nonstandard temperatures examina a incerteza dos coeficientes de temperatura e expansão. Um número corrigido, portanto, não elimina toda a incerteza térmica.
Pergunte como o instrumento explica seu próprio comportamento térmico. A correção da peça e a compensação do sistema de medição estão relacionadas, mas eles não são intercambiáveis.
Não aplique uma segunda correção a um resultado já relatado na temperatura de referência. Solicite uma declaração clara que distinga as leituras observadas dos valores relatados corrigidos.
Se informações adequadas ou evidências de incerteza não estiverem disponíveis, revise as condições de medição antes de aceitar uma correção de software. Aproximar-se da condição de referência pode reduzir as contribuições térmicas, mas não elimina todas as incertezas de medição.
Coloque as condições de inspeção na solicitação de cotação e no relatório
Sua RFQ deve deixar a base de temperatura e as evidências de aceitação claras o suficiente para que ambas as partes reproduzam a decisão.
Identifique características críticas antes de solicitar registros ambientais extensos. Em seguida, defina os controles necessários para esses recursos e o formato de relatório necessário.
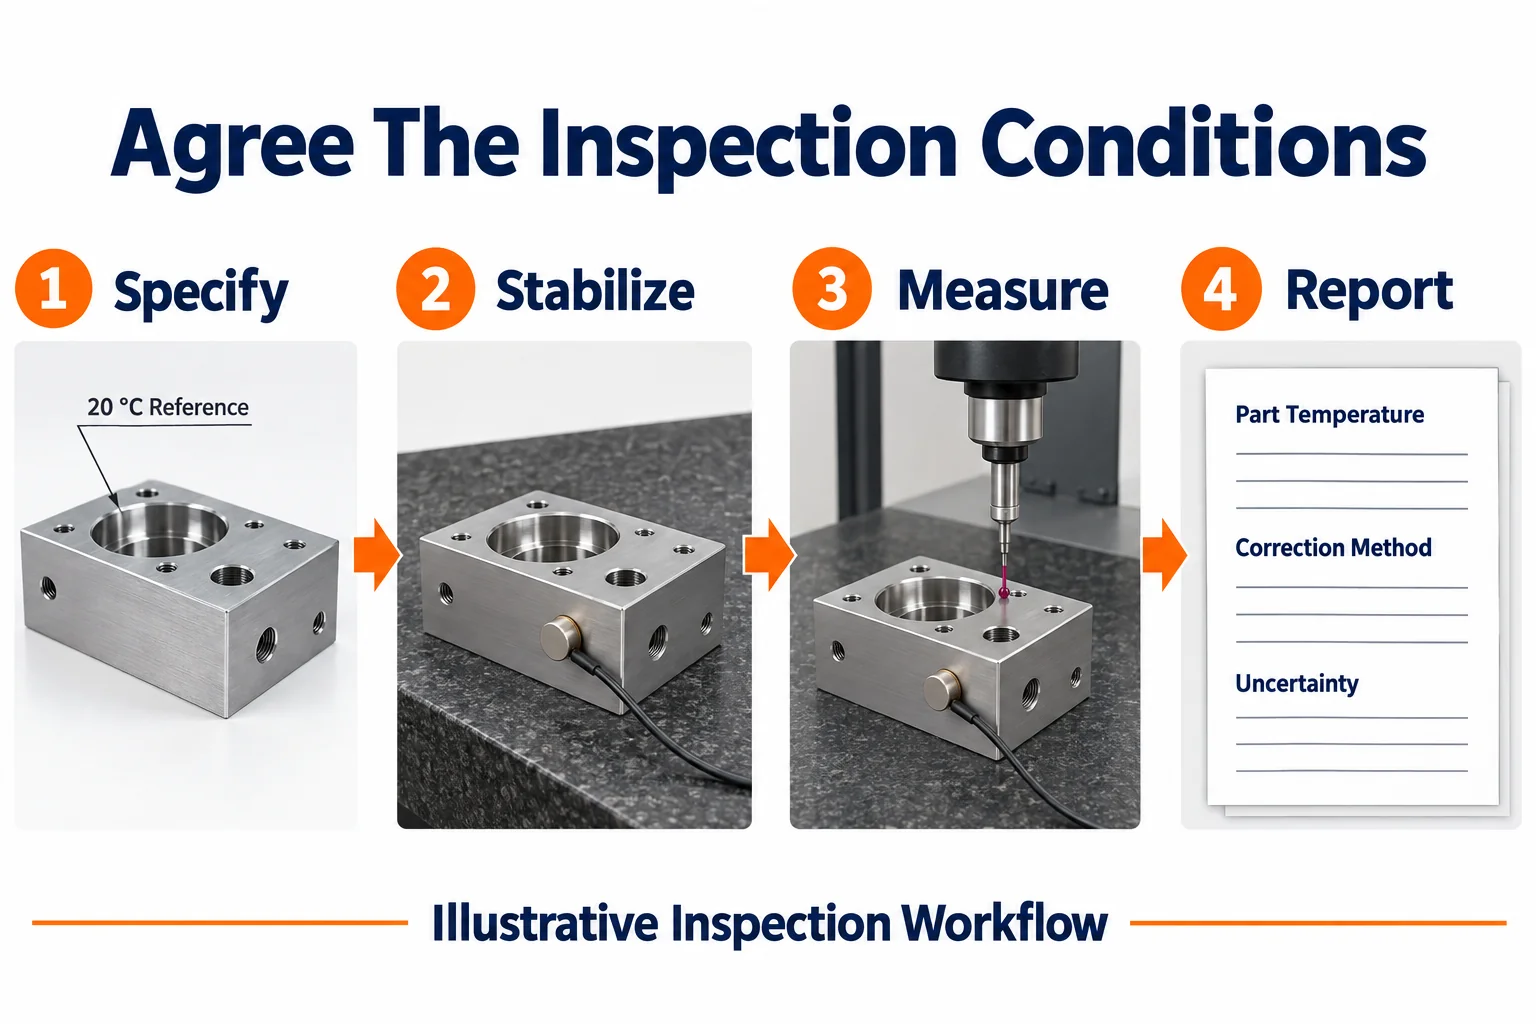
| Exigência | Informações para concordar |
|---|---|
| Base de especificação | Revisão de desenho, padrões aplicáveis, e temperatura de referência |
| Preparação de peças | Estágio de processamento, manuseio, e procedimento de estabilização |
| Evidência de temperatura | Observações relevantes de partes e ambientes com unidades |
| Status de correção | Se as dimensões informadas foram corrigidas, e para qual condição de referência |
| Entradas de método | Material, fonte de coeficiente de expansão, sensores, e método de instrumento |
| Evidência de aceitação | Incerteza de medição, regra de decisão, e autoridade de liberação responsável |
Esses campos descrevem um acordo de inspeção, não é uma garantia da capacidade de um instrumento específico. Peça ao fornecedor para confirmar o método proposto antes da aprovação da compra.
Condicionamento especial, arranjos de sensores, e relatórios adicionais podem afetar o prazo de entrega e o custo de inspeção. Resolva esses requisitos durante a cotação, em vez de depois de uma disputa de remessa.
Resolva medições conflitantes antes de alterar a peça
Quando os relatórios discordam, compare suas condições de medição antes de autorizar retrabalho ou alterar um deslocamento.
Primeiro, confirme se ambas as equipes mediram o mesmo recurso usando a mesma revisão de desenho e interpretação de dados. Em seguida compare a base de referência, condição real da peça, status de correção, e incerteza.
Acordar uma comparação controlada usando peças identificadas e um método documentado. Preservar os registros originais. Evite selecionar apenas a leitura que suporta o resultado preferido.
Se uma diferença permanecer, investigue todo o processo de medição. A temperatura pode explicar parte de um desentendimento, mas não deve tornar-se uma explicação automática para cada falha.
Uma tolerância de fabricação e um requisito de temperatura operacional também servem a propósitos diferentes. Se as condições de serviço determinarem o ajuste, fazer com que a autoridade de projeto defina esse requisito separadamente.
perguntas frequentes
Seu acordo de inspeção deve responder às perguntas que poderiam atrasar a aceitação.
Cada peça CNC deve ser medida exatamente 20 °C
Não. A base de referência e as condições reais de medição diferem. A adequação depende do método, efeitos térmicos, incerteza, e requisitos acordados.
A temperatura ambiente é suficiente para um relatório CMM
Não por si só quando a temperatura da peça afeta a decisão. Pergunte como a condição real da peça e o comportamento do sistema de medição são abordados.
Quanto tempo uma peça deve estabilizar antes da inspeção
Não há duração universal. Estabeleça um procedimento justificado para a parte, condição de entrada, instrumento, e capacidade de medição necessária.
A compensação de temperatura garante aceitação
Não. A compensação depende de insumos adequados e de um método válido. Você ainda precisa da avaliação de incerteza e da regra de decisão acordadas.
Você deve alterar o desenho se as medidas recebidas forem diferentes
Compare métodos e condições primeiro. Somente uma revisão de engenharia autorizada deve alterar as especificações do produto.
Solicite uma revisão do plano de inspeção CNC da TOPS
Ofertas TOPS serviços de usinagem CNC personalizados. Envie seu desenho, material, quantidades, recursos críticos, e requisitos de inspeção. Contate-nos para revisar o escopo de fabricação e aceitação antes de fazer seu pedido.

