
Usinagem por descarga elétrica (Música eletrônica) é uma técnica sofisticada em metalurgia. Tipicamente, enquadra-se em métodos não tradicionais de remoção de material. Processos convencionais como corte, e tosquia, operar por forças externas, Enquanto, A EDM opera gerando descargas elétricas de alta intensidade entre um eletrodo e uma peça aterrada. Ele descarrega forma uma lacuna, o que resulta na remoção de material da peça de trabalho. Usinagem EDM pode usinar com precisão qualquer material eletricamente condutor com o mínimo de calor, e sem tensão residual. Neste artigo, explicaremos os principais tipos de EDM em detalhes. Adicionalmente, Forneceremos um detalhamento técnico de cada processo e suas aplicações.
Tipos comuns de usinagem EDM
A usinagem EDM inclui vários tipos para moldar e remover com precisão o material das peças de trabalho. Cada um é adequado para diferentes aplicações.
1. Usinagem de descarga elétrica de fio (Música eletrônica)

Usinagem por descarga elétrica com corte de fio (Fio EDM) usa um fio fino como ferramenta para remover material, gerando faíscas elétricas entre o fio e a peça de trabalho. À medida que o fio se move ao longo de seu caminho, faíscas fazem com que pequenos pedaços de material se desintegrem.. Além disso, ajuda a limpar detritos. Inicialmente, fio EDM foi usado para fazer cortes 2D ao longo dos eixos x e y. Mas hoje, avançou significativamente, ao longo de vários eixos. Ajustando os rolos de arame, os operadores agora podem obter cortes angulares ao longo do eixo z. A integração de eixos rotacionais cultivou ainda mais o processo, para operações complexas de 5 eixos.
Wire EDM é altamente eficaz para a fabricação de ferramentas de extrusão e conjuntos de punção. Embora não seja necessário iniciar buracos, A perfuração EDM é frequentemente usada para criar furos para inserção de eletrodos. Os materiais comuns para eletroerosão a fio incluem latão, latão revestido de zinco, e cobre com difusão ou estratificação de zinco. A escolha do fio depende da condutividade necessária, dureza, e resistência à tração para o trabalho de usinagem específico.
2. Usinagem de descarga de chumbada
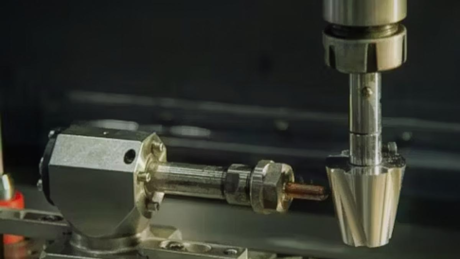
A usinagem de descarga de chumbada também é chamada de EDM de aríete ou cavidade. Ele usa um eletrodo moldado para usinar material descarregando faíscas. O eletrodo, que pode ter formas 3D simples ou complexas, fica submerso na peça e remove material gerando descargas elétricas. Para limpar detritos, o eletrodo se move ligeiramente para cima ao longo do eixo z. Embora os eletrodos sejam moldados para precisão, cortes inferiores não podem fazer parte do design. Cobre ou grafite é normalmente usado para eletrodos, que são então fabricados para corresponder à cavidade desejada em materiais duros.
A Ram EDM atua extensivamente nos setores de moldagem por injeção e fundição sob pressão. Uma vez que permite a criação de recursos de cavidade altamente detalhados sem estresse induzido pela usinagem. Isso elimina a necessidade de requisitos de pós-processamento para aprimoramento de superfície e tratamento térmico.
3. Usinagem de descarga elétrica para perfuração de furos (Música eletrônica)
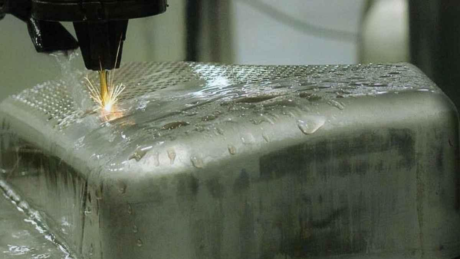
Furação EDM é a forma mais antiga de usinagem por descarga elétrica (Música eletrônica). É empregado em áreas como controle de descarga de gás de foguete, dispositivos médicos, e criação de canais de resfriamento em pás de turbinas a gás. Este método é especializado em produzir resultados precisos, pequeno diâmetro, e buracos longos e retos. Um eletrodo reto é usado na EDM de perfuração. O formato da seção transversal do eletrodo é seguido ao longo de todo o comprimento do furo para garantir uniformidade.
O processo Hole Drilling pode criar furos tão pequenos quanto 0.015 polegadas de diâmetro e maiores, e funciona bem tanto para furos cegos quanto passantes. Os furos resultantes normalmente têm um acabamento superficial liso, muitas vezes adequado para uso como superfícies de rolamento sem tratamentos de acabamento adicionais. A EDM para furação é especialmente valiosa na usinagem de materiais desafiadores, pois permite a criação de formas complexas que seriam difíceis ou impossíveis de conseguir usando métodos tradicionais.
4. EDM a laser

Usinagem de descarga elétrica a laser (EDM a laser) é uma nova tecnologia que combina usinagem a laser e por descarga elétrica. Ele emprega raios laser para criar faíscas que derretem o material condutor, permitindo projetar sem contato com a peça de trabalho. Além disso, auxilia na minimização do desgaste da ferramenta de usinagem, melhorando assim a usinagem de diversas geometrias, especialmente onde a aplicação é complexa.
O EDM a laser é preciso no sentido de que o material removido está normalmente dentro de ± 10 µm, portanto, o EDM a laser pode ser usado em eletrônica, Aeroespacial, e indústrias médicas. Esses recursos incluem a capacidade de variar os parâmetros do laser, como a duração do pulso e a densidade de energia por unidade de área, o que permite altas taxas de remoção de material com pequenas zonas perigosas.. Esta flexibilidade permite o corte de materiais difíceis como titânio e ligas de alta resistência, tornando assim a EDM a laser uma ferramenta importante na geração de características finas sem afetar a geometria da peça durante o processo de usinagem..
Mesa: Comparando Wire EDM vs.. Chumbada EDM vs.. Perfuração EDM, e EDM a laser.
| Tipo EDM | Valores de precisão | Materiais Processados | Aplicações Típicas | Fatores Técnicos |
| EDM com corte de fio | ±1-2 µm | Metais condutores (por exemplo., aço, latão) | Ferramentas, Extrusão morre, partes complexas | Diâmetro do fio, taxa de alimentação, controle de ângulo |
| Chumbada EDM | ±0,001mm | Materiais duros (por exemplo., carboneto de tungstênio, grafite) | Moldes, morre, cavidades intrincadas | Forma do eletrodo, parâmetros de lavagem |
| Perfuração EDM | ±0,0025 mm | Materiais condutores (por exemplo., alumínio, cobre) | Blades de turbinas a gás, dispositivos médicos | Diâmetro do eletrodo, controle de profundidade |
| EDM de furo pequeno | ±0,0015 mm | Metais rígidos (por exemplo., titânio, aço inoxidável) | Furos de precisão em montagens complexas | Configurações de energia, fluido dielétrico |
| EDM a laser | ±10 µm | Vários materiais condutores | Microusinagem, componentes eletrônicos | Foco do feixe, duração do pulso |
Aplicação de EDM
EDM é muito benéfico de várias maneiras, ideal para uso na maioria dos campos de produção. Devido à sua precisão, e alta estabilidade térmica, é preferido para padrões complexos.
Além disso, A EDM apresenta benefícios económicos para aplicações de pequena escala, tais como aplicações de protótipos. Se protótipos forem feitos, os fabricantes podem fazer a transição para outros métodos de usinagem para produção em massa. Esta flexibilidade torna o EDM adequado para aplicações em setores como o da eletrónica, automotivo, e aeroespacial, que exigem alta tolerância.
1. Fabricação de Matrizes, Moldes & Ferramentas
A EDM é indispensável nas indústrias de fabricação de ferramentas e matrizes/moldes. Permite a criação de componentes que são difíceis de conseguir usando as abordagens convencionais. Ferramentas especiais requerem alta precisão e formatos elaborados, configurações geométricas, e formas estruturais com furos, slots, etc.. EDM faz tudo isso de forma eficiente.
A EDM proporciona um acabamento superficial muito bom e, portanto,, muito pouco ou nenhum acabamento adicional é necessário. Essa eficiência é útil para economizar tempo e dinheiro dos fabricantes. Indústrias bem desenvolvidas, como as indústrias aeroespacial e automobilística, onde o peso é uma grande preocupação, EDM pode lidar com materiais como carboneto de tungstênio. Também permite que os fabricantes criem ferramentas duradouras e, ao mesmo tempo, mantenham a qualidade.
2. Perfuração de pequenos furos de precisão
Outro uso importante da EDM é na perfuração de pequenos furos, permitindo que furos de vários formatos e profundidades sejam feitos em materiais condutores. O eletrodo da ferramenta usado é um pouco maior que o furo desejado, garantindo um alto nível de precisão. O processo é particularmente eficiente para liberar brocas presas em máquinas, oferecendo resultados precisos com tolerâncias tão baixas quanto zero. O menor diâmetro de furo alcançável é 0.025 milímetros, o que é difícil de conseguir usando métodos convencionais, especialmente para diâmetros tão pequenos.
3. Cortando cantos internos afiados
Devido à sua natureza sem contato, A EDM é útil na remoção de material em cantos de difícil acesso. É capaz de atingir uma precisão de +/-1 µm, mesmo nos materiais mais desafiadores. O processo pode produzir acabamentos superficiais de 0.1 µm RA, que é significativo para medições de alta precisão em vários setores, como médico e eletrônico.
Quando usado corretamente, máquinas de eletroerosão a fio podem fazer cortes tão finos quanto o fio usado na máquina. As máquinas modernas também proporcionam melhor controle sobre os parâmetros do processo, incluindo taxa de alimentação e intensidade de faísca. Esses avanços reduzem problemas anteriores associados ao corte de cantos afiados, como oscilação do fio.
4. Gravação em materiais duros
Em particular, Não é fácil gravar materiais duros. Porque os resultados dificilmente são consistentes devido ao tipo de metal e à força de gravação utilizada. Nos casos em que o material a ser cortado é duro, como o aço inoxidável, os métodos convencionais podem não ser suficientes.
A EDM oferece assim uma solução através da utilização de energia térmica e eléctrica. Permite criar fios finos em materiais duros sem torná-los dúcteis ou necessitar de acabamento adicional. Desde que o material seja eletricamente condutor, A EDM pode gravar diferentes ligas difíceis, como Hastelloy®, Revista®, titânio, e nitinol. Diz-se que o EDM alcança repetibilidade e precisão com a ajuda do controle CNC.
5. Removendo ferramentas quebradas de peças de trabalho
É irritante para os metalúrgicos encontrar uma ferramenta quebrada, preso em uma peça de trabalho. Os métodos convencionais de extração são destrutivos na maioria dos casos. Problemas especiais são apresentados por itens como aqueles feitos de materiais altamente duráveis, como aço temperado.
EDM é um cofre, confiável, e solução limpa. Ele desgasta a ferramenta quebrada através de descarga elétrica de maneira controlada e forma buracos até que a ferramenta quebre. Depois que a ferramenta se dissolver, os fragmentos podem ser facilmente extraídos com a ajuda de ar comprimido ou ímãs.
Além disso, não envolve quaisquer forças de corte externas/mecânicas. Além disso, seu controle preciso sobre o processo de erosão minimiza muito a probabilidade de danificar a peça de trabalho.
Conclusão
A usinagem por descarga elétrica continuou a melhorar, permitindo que os fabricantes projetem arestas vivas, aços endurecidos, bolsos cegos, e outros pequenos raios internos e ângulos agudos em um ritmo mais rápido. As técnicas convencionais de EDM foram aprimoradas e avançadas para incluir técnicas de EDM não convencionais, e estas novas técnicas são relativamente mais económicas do que as anteriores.
Para qualquer um dos seus requisitos específicos em soluções de usinagem, você pode contar conosco para uma solução sob medida. O processo EDM é o nosso ponto forte, e agradecemos qualquer dúvida que você possa ter nesta esfera. Contate-nos hoje mesmo solicite um orçamento e deixe-nos ser o parceiro do seu projeto.


2 pensamentos "Tipos de usinagem EDM & Suas aplicações”