



O corte a jato de água usa um fluxo de água de alta pressão, às vezes misturado com abrasivo, cortar chapas e chapas sem usar calor como mecanismo de corte. Corta metais, pedra, vidro, compósitos, e plásticos sem a zona afetada pelo calor de corte térmico. Este guia aborda como funciona, seus limites, e como projetar para isso.
O que é corte por jato de água?
O corte por jato de água é um processo de corte a frio que corrói o material com um jato de água de alta pressão.
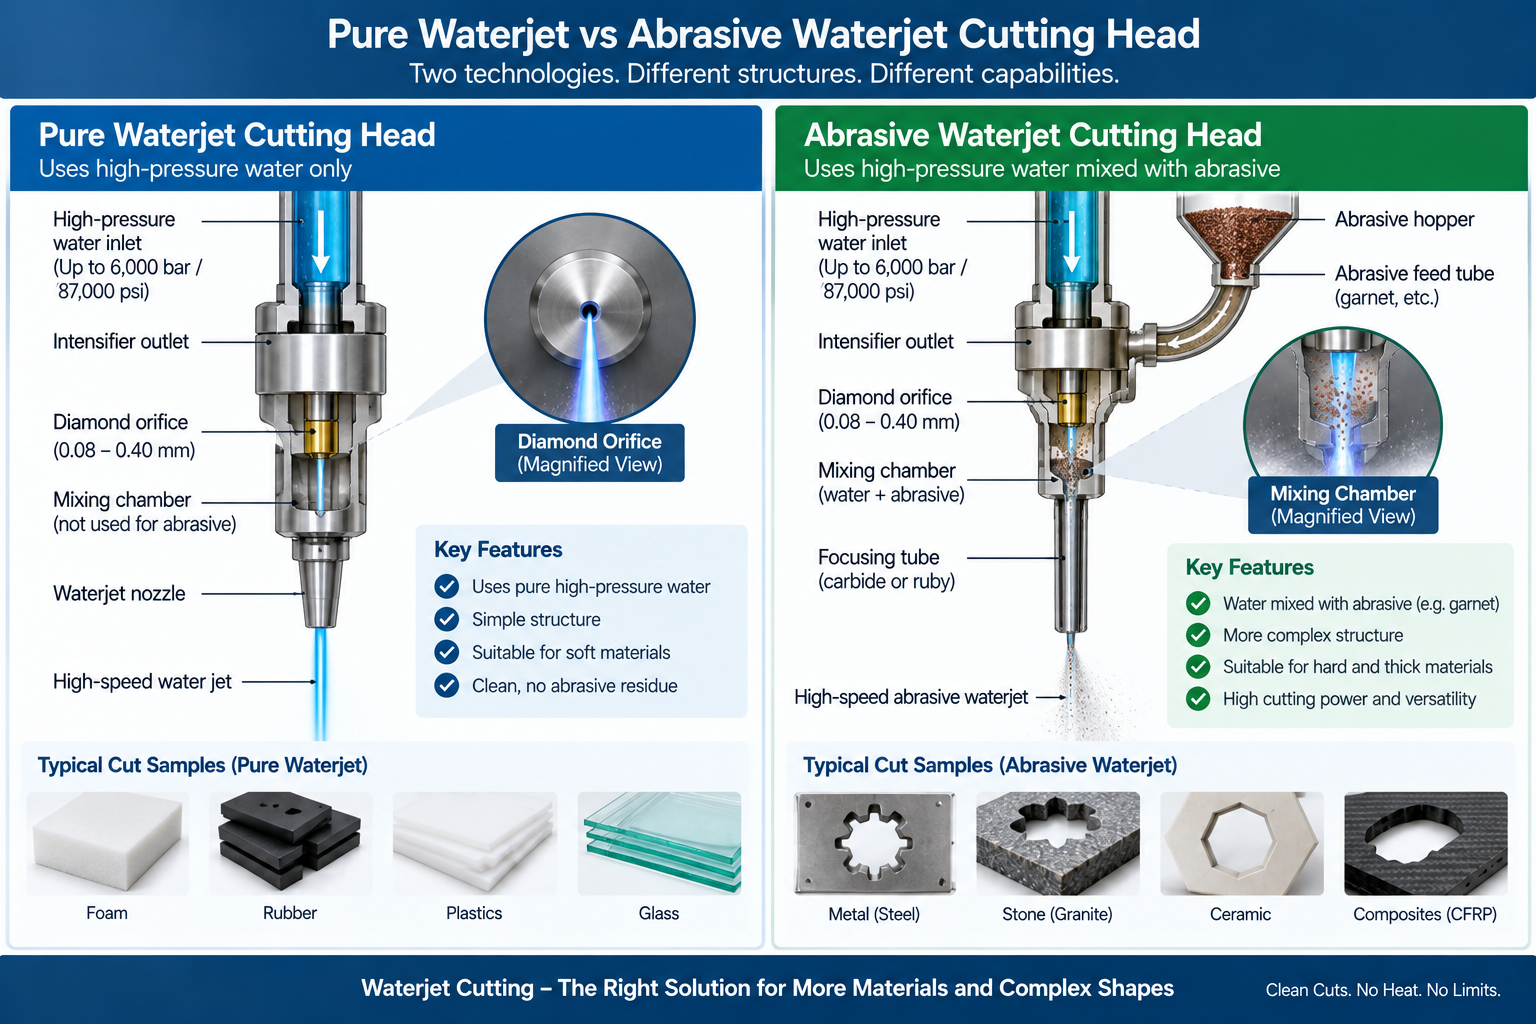
A água é pressurizada e forçada através de um pequeno orifício. No corte abrasivo com jato de água, partículas abrasivas são adicionadas ao fluxo para cortar materiais duros. O jato não depende de calor, para que o material não derreta ou distorça termicamente.
Como funciona o corte por jato de água?
Uma bomba de alta pressão transforma a água em um jato concentrado, e a cabeça de corte move esse jato ao longo do caminho da peça.
- Uma bomba de alta pressão, normalmente um intensificador ou sistema de acionamento direto, eleva a água até a pressão de corte necessária.
- A água passa por um pequeno orifício para formar um jato de alta velocidade.
- Em corte abrasivo, abrasivo é puxado para uma câmara de mistura e acelerado pelo jato.
- A cabeça de corte se move ao longo do caminho programado pelo controle CNC.
- Um tanque coletor absorve o jato abaixo do material.
- O abrasivo consumido e a água são coletados para descarte ou reciclagem.
Os sistemas industriais de jato de água geralmente operam a dezenas de milhares de psi, com alguns sistemas de ultra-alta pressão se aproximando 90,000 psi. A pressão depende da arquitetura e aplicação da bomba.
As cabeças de corte multieixos podem inclinar o jato para compensar a conicidade e produzir chanfros ou bordas angulares.
Jato de água puro versus jato de água abrasivo
Os dois tipos de jato de água cortam materiais diferentes.
| Tipo | Corte médio | Melhor para |
| Jato de água puro | Somente água | Espuma, borracha, juntas, comida, plásticos macios, e materiais macios selecionados |
| Jato de água abrasivo | Água mais abrasivo, geralmente granada | Metais, pedra, vidro, cerâmica, placa grossa, compósitos |
O jato de água puro corta materiais macios de forma rápida e limpa. O jato de água abrasivo corta materiais duros, mas aumenta o custo do abrasivo e o manuseio de resíduos.
Principais parâmetros de corte por jato de água
A qualidade e a velocidade de corte dependem de um pequeno grupo de parâmetros.
- Pressão da água: pressão mais alta aumenta o poder de corte e o desgaste.
- Diâmetro do orifício: define a energia do jato e a largura do corte.
- Tipo de abrasivo e vazão: afetam a velocidade de corte e a qualidade da aresta.
- Distância de impasse: afeta a coerência do jato, geometria do entalhe, e qualidade de borda. O afastamento excessivo geralmente reduz a precisão do corte.
- Velocidade transversal: corte mais lento reduz a conicidade e melhora o acabamento.
- Espessura e dureza do material: material mais grosso ou mais duro corta mais lentamente.
- Tamanho da malha abrasiva: afeta o desempenho de corte e a qualidade da aresta. O tamanho ideal depende do bico ou tubo de focagem, material, grossura, fluxo abrasivo, e acabamento desejado.
Esses parâmetros interagem. O operador equilibra a velocidade, qualidade, e custo de consumíveis para cada trabalho.
Quais materiais podem ser cortados por jato de água?
O jato de água pode cortar uma ampla variedade de materiais, incluindo muitos que são difíceis de processar com métodos de corte baseados em calor.
- Metais: alumínio, aço, aço inoxidável, titânio, cobre, e latão.
- Plásticos: acrílico, policarbonato, POM, e outros plásticos de engenharia.
- Compósitos: fibra de carbono e fibra de vidro, com atenção à delaminação.
- Pedra e cerâmica: granito, mármore, telha, e placa cerâmica.
- Vidro: vidro plano e laminado. O vidro temperado geralmente é inadequado porque o corte pode causar estilhaços.
- Borracha, espuma, e juntas: muitas vezes com jato de água puro.
- Produtos alimentares: corte com jato de água puro em sistemas higiênicos.
A estratégia de perfuração é especialmente importante para compósitos laminados. A perfuração direta pode iniciar a delaminação, então a borda começa, furos piloto, ou perfuração controlada de baixa pressão pode ser preferida dependendo do laminado.
A capacidade de espessura depende da máquina, material, e qualidade de borda necessária. Confirme o limite do seu material antes de cotar.
Precisão, Esculpir, Cônico, E atraso de transmissão
Não há tolerância universal ao jato de água. A precisão da peça acabada depende da capacidade da máquina, material, grossura, velocidade de corte, fixação, compensação de entalhe, controle de conicidade, e requisitos de qualidade de ponta.
Cerca de ±0,1 mm pode ser alcançado em muitas peças adequadas para jato de água abrasivo. Os sistemas de precisão podem alcançar resultados substancialmente mais precisos sob condições controladas. A tolerância depende do design, dimensões tão críticas precisam de revisão. Ver Tolerâncias de usinagem CNC para saber como funciona a estratégia de tolerância.
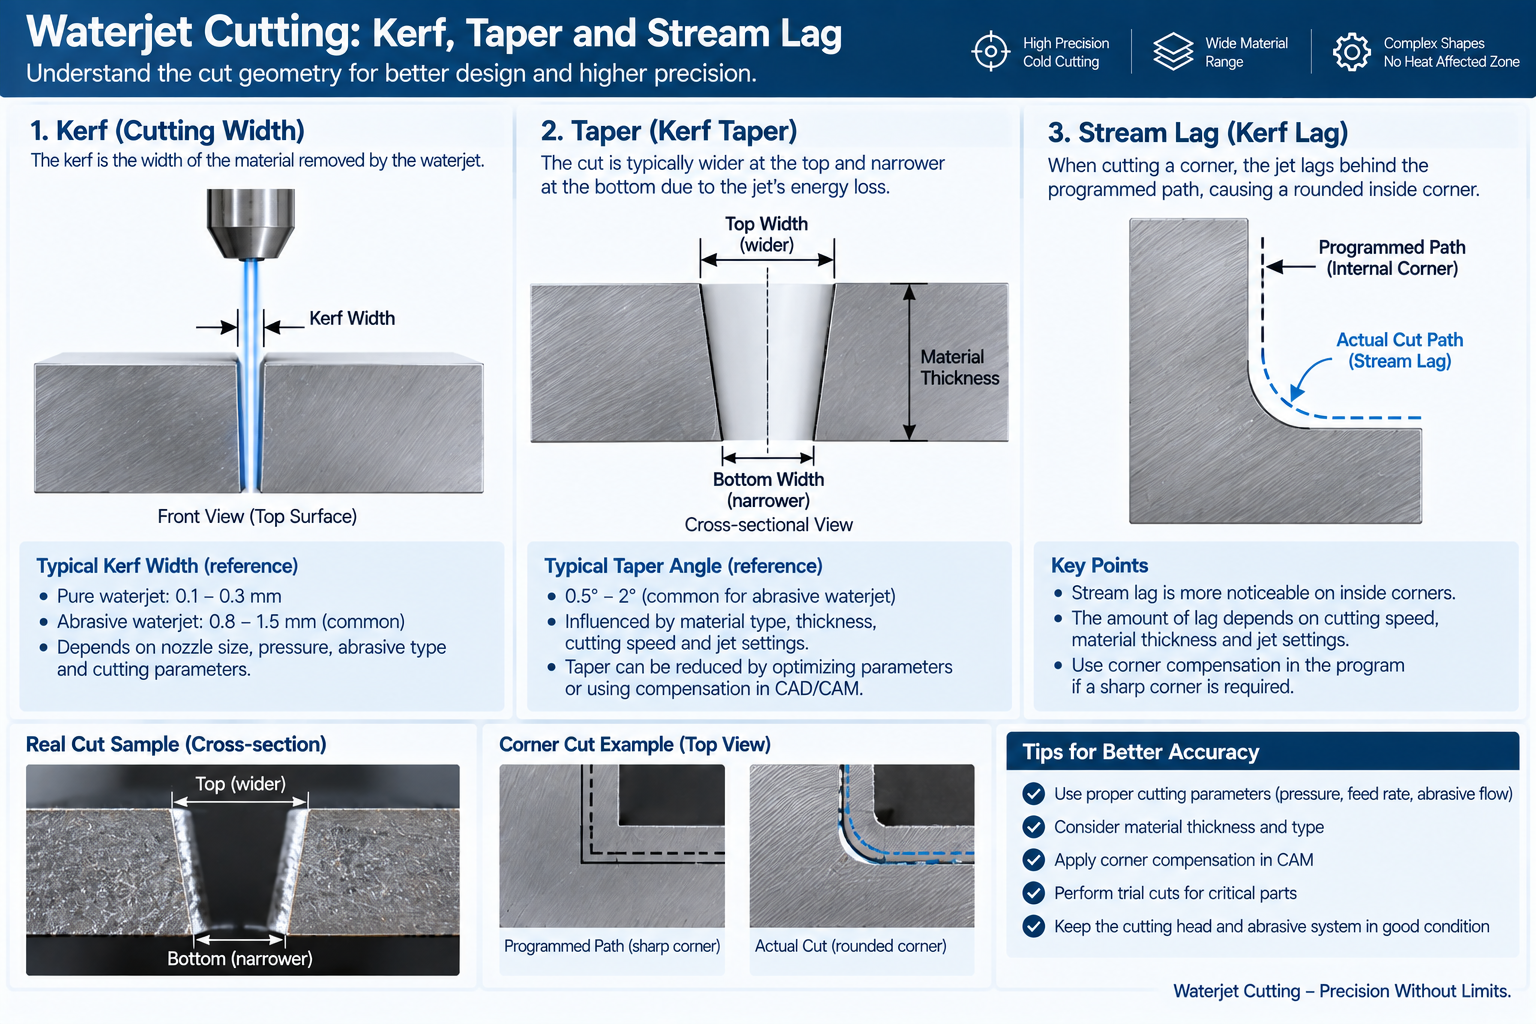
Em material mais grosso, a parte inferior do jato pode ficar atrás da cabeça de corte. Este atraso de fluxo contribui para o erro dimensional, comportamento de canto, e estrias nas bordas, especialmente em velocidades de deslocamento mais altas.
Kerf é a largura do material removido pelo jato. Kerf depende do tamanho do orifício, abrasivo, material, e espessura. A conicidade aumenta com a espessura e a velocidade de corte. Cabeças multieixos podem compensar a conicidade e produzir chanfros. As bordas cortadas têm um acabamento fosco e podem exigir usinagem secundária para vedar superfícies, ajustes de precisão, ou bordas críticas para a aparência.
Benefícios do corte por jato de água
O corte por jato de água oferece corte a frio, flexibilidade de materiais, e baixo custo de configuração.
- Nenhuma zona afetada pelo calor e distorção térmica mínima.
- Corta uma ampla gama de materiais, incluindo materiais sensíveis ao calor e reflexivos.
- Normalmente não é necessária nenhuma matriz de corte dedicada ou ferramenta rígida, o que pode reduzir o custo de ferramentas para protótipos e geometria variável.
- Aninha as peças de perto para melhorar a utilização do material.
- Pode cortar materiais espessos além da faixa prática de qualidade ou espessura de alguns sistemas de corte a laser, dependendo do material e equipamento.
- Deixa as propriedades do material praticamente inalteradas.
- Pode suportar o corte de pilhas em aplicações adequadas quando as camadas são controladas com segurança.
Esses benefícios tornam o jato de água útil para peças únicas, protótipos, e corte de produção.
Limitações do corte por jato de água
O jato de água não é o método de corte mais rápido ou preciso para todos os trabalhos.
- Mais lento que laser ou plasma em chapas finas.
- Kerf é mais largo que o laser, que afeta detalhes finos.
- A conicidade aparece em materiais espessos, a menos que seja compensada.
- O consumo de abrasivos e de água aumenta o custo operacional.
- Lama abrasiva precisa de descarte ou reciclagem.
- Os pontos de perfuração podem danificar materiais delicados ou laminados.
- Tolerâncias apertadas podem exigir usinagem secundária.
- A gestão do ruído e da água requer equipamento adequado.
Combine o processo com a espessura do material e a meta de tolerância.
Jato de água versus laser versus plasma versus EDM
| Fator | Jato de água | Laser | Plasma | Música eletrônica |
| Mecanismo de corte | Erosão não térmica | Térmico | Térmico | Aquecimento por descarga elétrica localizada |
| Zona afetada pelo calor | Nenhum | Sim | Sim | Reformulação localizada e camada termicamente afetada |
| Materiais típicos | Gama muito ampla | Metais e não metais selecionados, dependendo do laser e da compatibilidade do material | Metais condutores | Materiais condutores |
| Prato grosso | Muito bom | Limitado | Bom | Limitado |
| Velocidade de folha fina | Lento | Muito rápido | Rápido | Lento |
| Capacidade dimensional | Bom, espessura e conicidade dependentes | Bom em folha adequada | Moderado para perfil geral | Alto para peças condutoras adequadas |
| Acabamento de borda | Fosco, precisa de acabamento para vedações | Bom | Moderado | Multar |
| Ferramentas | Nenhum | Nenhum | Nenhum | Eletrodos ou fio |
Para chapa fina, comparar corte a laser e corte de plasma.
Diretrizes de projeto para peças para jato de água
Design para corte, afunilar, e como o jato entra e sai do material.
- Considere a largura do corte e garanta que o programa de corte aplique a compensação de corte correta.
- Evite furos muito pequenos em materiais grossos. Jet lag, afunilar, e o comportamento de perfuração afetam a circularidade e a qualidade da borda à medida que a espessura aumenta.
- Use caminhos de entrada e saída que evitem marcar a borda acabada.
- Coloque os pontos de perfuração longe de superfícies críticas.
- Agrupe peças aninhadas para melhorar a utilização de material.
- Espere alguma conicidade em seções grossas, a menos que seja compensado.
- Especifique tolerâncias restritas apenas em recursos funcionais.
- Planeje a usinagem secundária onde for necessária uma superfície de vedação ou deslizamento.
Para peças de folhas cortadas, veja nosso Corte CNC serviço e fabricação de chapas metálicas recursos.
Fatores de custo
O custo do jato de água depende do tempo de corte, uso abrasivo, material, e tolerância.
- Tempo da máquina: tempo de ciclo de acionamento de espessura e comprimento de corte.
- Abrasivo: o consumo aumenta com o tempo de corte e o material.
- Água e energia: custo operacional contínuo.
- Material: custo e utilização afetam o total.
- Tolerância e acabamento: metas mais restritas retardam o corte.
- Operações secundárias: usinagem, rebarbação, e acabamento de borda adicionam custo.
- Quantidade: aninhamento e configuração espalhados pelo lote.
Waterjet tem baixo custo de configuração, por isso é competitivo para trabalhos únicos e de baixo volume.
Aplicações por indústria
| Indústria | Peças típicas para jato de água |
| Aeroespacial | Placas estruturais, colchetes, ligas sensíveis ao calor |
| Automotivo | Painéis protótipo, juntas, acabamento interno |
| Arquitetura e construção | Pedra, telha, vidro, e painéis metálicos |
| Equipamento médico | Placas de dispositivos, alojamentos, componentes do instrumento |
| Eletrônicos | Painéis de gabinete, dissipadores de calor, peças de isolamento |
| Compósitos | Perfis de fibra de carbono e fibra de vidro |
| Processamento de alimentos | Produtos porcionados com jato de água puro |
Quando o corte por jato de água não é a melhor escolha
O jato de água nem sempre é o processo certo.
- Chapas finas de alto volume geralmente são mais rápidas com corte a laser.
- Tolerâncias muito restritas podem exigir usinagem CNC ou EDM.
- Formas 3D complexas geralmente são melhor produzidas por fresamento. Waterjet é principalmente um processo de corte 2D e 2,5D, embora cabeças chanfradas e multieixos possam produzir bordas angulares.
- Pequenos furos em chapas grossas podem ser impraticáveis.
- Materiais que se delaminam facilmente precisam de um controle cuidadoso do processo.
Escolha o processo por espessura, material, tolerância, acabamento de borda, e volume.
perguntas frequentes
O que é corte por jato de água?
É um processo de corte a frio que utiliza jato de água de alta pressão, com ou sem abrasivo, cortar material.
Qual é a diferença entre jato de água puro e abrasivo?
O jato de água puro corta materiais macios apenas com água. Jato de água abrasivo adiciona abrasivo para cortar metais, pedra, vidro, e cerâmica.
Quais materiais um jato de água pode cortar?
Metais, plásticos, compósitos, pedra, vidro, cerâmica, borracha, espuma, e alguns produtos alimentares.
O jato de água pode cortar vidro temperado?
Geralmente não. Cortar vidro temperado pode causar estilhaços.
Quão preciso é o corte por jato de água?
Não existe tolerância universal. Cerca de ±0,1 mm pode ser alcançado em muitas peças adequadas, enquanto os sistemas de precisão podem manter valores mais rígidos sob condições controladas.
O corte por jato de água cria uma zona afetada pelo calor?
Não. O jato de água é um processo a frio, evitando a zona afetada pelo calor criada pelo corte a laser e plasma.
O jato de água pode cortar aço grosso?
Sim, em máquinas adequadas. O limite prático depende da máquina, material, e qualidade de borda necessária.
Obtenha um orçamento para suas peças cortadas por jato de água
Envie seu desenho 2D ou arquivo DXF, material, grossura, quantidade, tolerância, e requisitos de acabamento de borda. Nossos engenheiros revisarão o agrupamento, controle de corte e conicidade, e se a usinagem secundária é necessária antes de cotar.


1 pensei em “Guia definitivo para tecnologia de corte por jato de água”