



Самозатягащите се гайки добавят закрепващи резби към тънък метален лист, когато избраният крепеж съвпада с панела и процеса на монтаж. Преди поръчка, определете твърдостта на листа, дебелина, граници на монтажните отвори, достъп до инструмента, финална последователност, и изисквания за задържане. Размерът на резбата сам по себе си не може да определи дали съединението ще работи.
Как самозахващащите се ядки остават в панела
Самозатягащите се гайки се заключват в подходящ метален лист чрез контролирано изместване на материала на панела.
По време на пресоване, металът около монтажния отвор се влива във вдлъбнатината за задържане на крепежния елемент. Функциите против въртене на закопчалката са устойчиви на завъртане. След това монтираната гайка осигурява точка на захващане с резба.
PennEngineering обяснява този механизъм в своя технологично ръководство за самозахващане. Процесът зависи от правилния лист, дупка, хардуер, и комбинация от инструменти.
Гайка, която изглежда седнала, не е автоматично приемлива. Все още се нуждаете от дефиниран план за задържане и инспекция на нишки.
Първо проверете дебелината и твърдостта на листа
Изберете фамилията крепежни елементи и опцията за стеблото спрямо действителната спецификация на панела, не само името на сплавта.
Два панела, описани като неръждаема стомана, могат да имат различна твърдост и история на формоване. Каталожна гайка, предназначена за по-мек лист, не е взаимозаменяема с версия, предназначена за по-твърди неръждаеми панели.
Проверете пълното обозначение на материала, състояние, толеранс на дебелината, и приложимата граница на твърдост. Уверете се, че избраното стебло отговаря на допустимия диапазон на дебелината на листа.
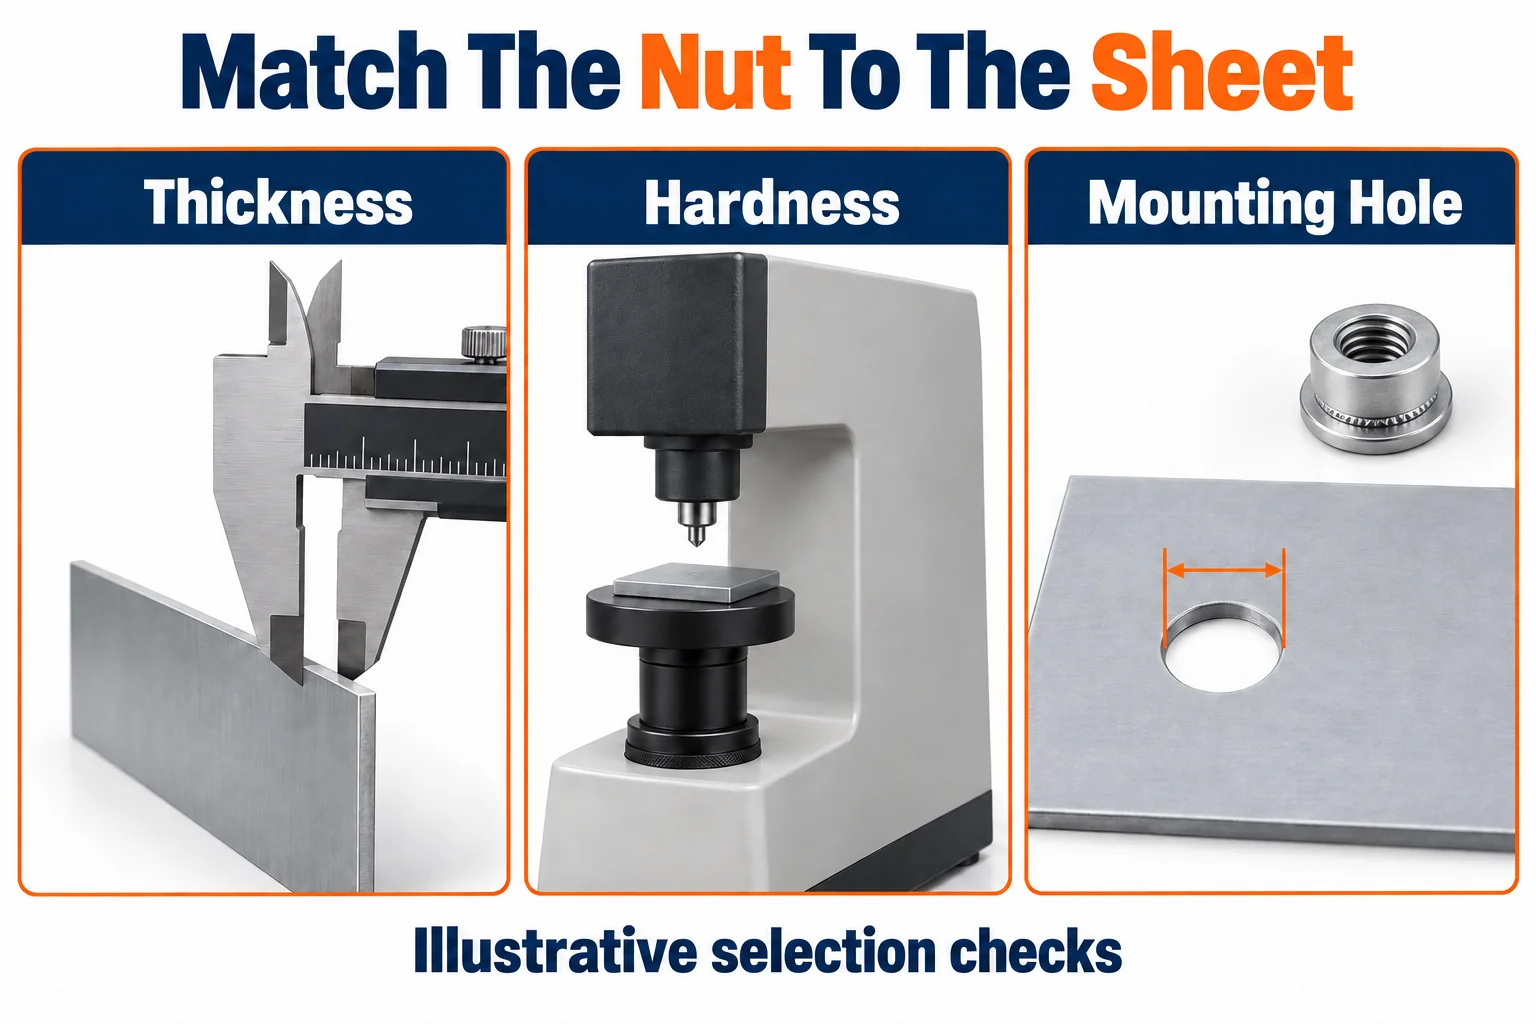
На производителя индивидуални спецификации на ядките списък на твърдостта на листа, минимална дебелина, размер на отвора, и ръбово разстояние отделно. Тези ограничения принадлежат на конкретния продукт. Не ги копирайте в различни размери на резби или семейства крепежни елементи.
За закупуване, идентифицирайте пълния номер на частта на производителя и покритието. Ако са разрешени алтернативи, изискват инженерно одобрение преди замяна.
Посочете монтажния отвор и разстоянието до ръба
Използвайте избраната спецификация на отвора на крепежния елемент и минималното разстояние от централната линия до ръба на производствения чертеж.
Общият толеранс на чертежа може да не отговаря на специфични за хардуера изисквания за монтажен отвор. Посочете кое изискване има приоритет и идентифицирайте контролната версия на листа с данни.
| Елемент за рисуване | Какво трябва да дефинирате |
|---|---|
| Монтажен отвор | Номинален размер, толерантност, и изисквания за подготовка на избраната ядка. |
| Състояние на листа | Материал, диапазон на дебелината, и ограничения за твърдост. |
| Монтажна страна | Ясен изглед, показващ страната на главата и предвидената посока на сглобяване. |
| Крайно разстояние | Минималното разстояние между центъра на отвора и свободния ръб за този продукт. |
| Функции наблизо | Завои, съседен хардуер, изрези, и пространство, необходимо за инсталационни инструменти. |
Не добавяйте зенкер или обща операция за премахване на ръбове на дупки, без да проверите инструкциите за хардуера. Отстраняването на материал около отвора може да премахне метала, необходим за задържане.
PennEngineering инструкции за монтаж специално предупреждават срещу вторично премахване на ръбове на монтажния отвор. Съхранявайте несвързаното почистване на остри ръбове отделно от тази контролирана функция.
Същото ръководство призовава за притискане между успоредни повърхности на инструмента и предупреждава срещу инсталиране на чук или прекомерно натискане. Потвърдете настройката с представителни части, преди да пуснете производство.
Достъп до инструмента за планиране и ред на работа
Последователността на монтажа трябва да запази достъпа за поансона и наковалнята, без да повреди оформения панел.
Прегледайте готовия корпус и междинната плоска заготовка. Хардуерът, достъпен преди огъването, може да стане труден за поддръжка след това. Монтираните гайки също могат да попречат на по-късните инструменти за огъване.
Помолете вашия производител да покаже предложената последователност и плика с инструменти за монтаж. Одобрете промените в позицията на хардуера чрез процеса на чертане.
Повечето конвенционални самозахващащи се инсталации се нуждаят от достъп до двете страни на панела. За затворен участък, вместо това прегледайте подходяща сляпа вложка с резба. На производителя ЧЗВ за закопчалка обяснява тази разлика в достъпа.
Отнасяйте се към готовото оформление на фугата като част от дизайна. Потвърдете подхода на винта, зацепване на резбата, и освобождаване на свързващите части преди поръчване на партида на корпуса.
Съгласете последователността на завършване преди производството
Покритието на панела и закрепващите елементи трябва да са съвместими с одобрения монтажен маршрут.
Не приемайте, че всяко покритие може да се нанесе преди монтажа, или всеки смесен метален монтаж може да бъде завършен след това. Проверете заедно ограниченията на конкретния производител и спецификацията на вашето покритие.
например, PennEngineering предупреждава срещу инсталиране на стоманен или неръждаем хардуер в алуминиеви панели преди анодизиране или довършване. Той също така предупреждава срещу монтаж върху предварително боядисаната страна. Прилагайте съответните инструкции за продукта, а не универсално правило за първо инсталиране.
Посочете маскиране на нишка, където го изисква финалният процес. Определете как ще бъдат приети готовите нишки, включително всички разрешени операции за последваща обработка.
За разнородни метали, оценка на работната среда и риска от корозия. Неръждаемата гайка не прави алуминиевия интерфейс автоматично устойчив на корозия.
Проверете отделно пасването и задържането на конеца
Приемане на нишка, хардуерна позиция, и ефективността на задържане отговарят на различни въпроси за качеството.
Винт, влизащ в гайката, не установява нито правилната здравина на монтажа, нито позицията на резбовата ос. Изградете плана за проверка около режимите на повреда, които имат значение за вашия монтаж.
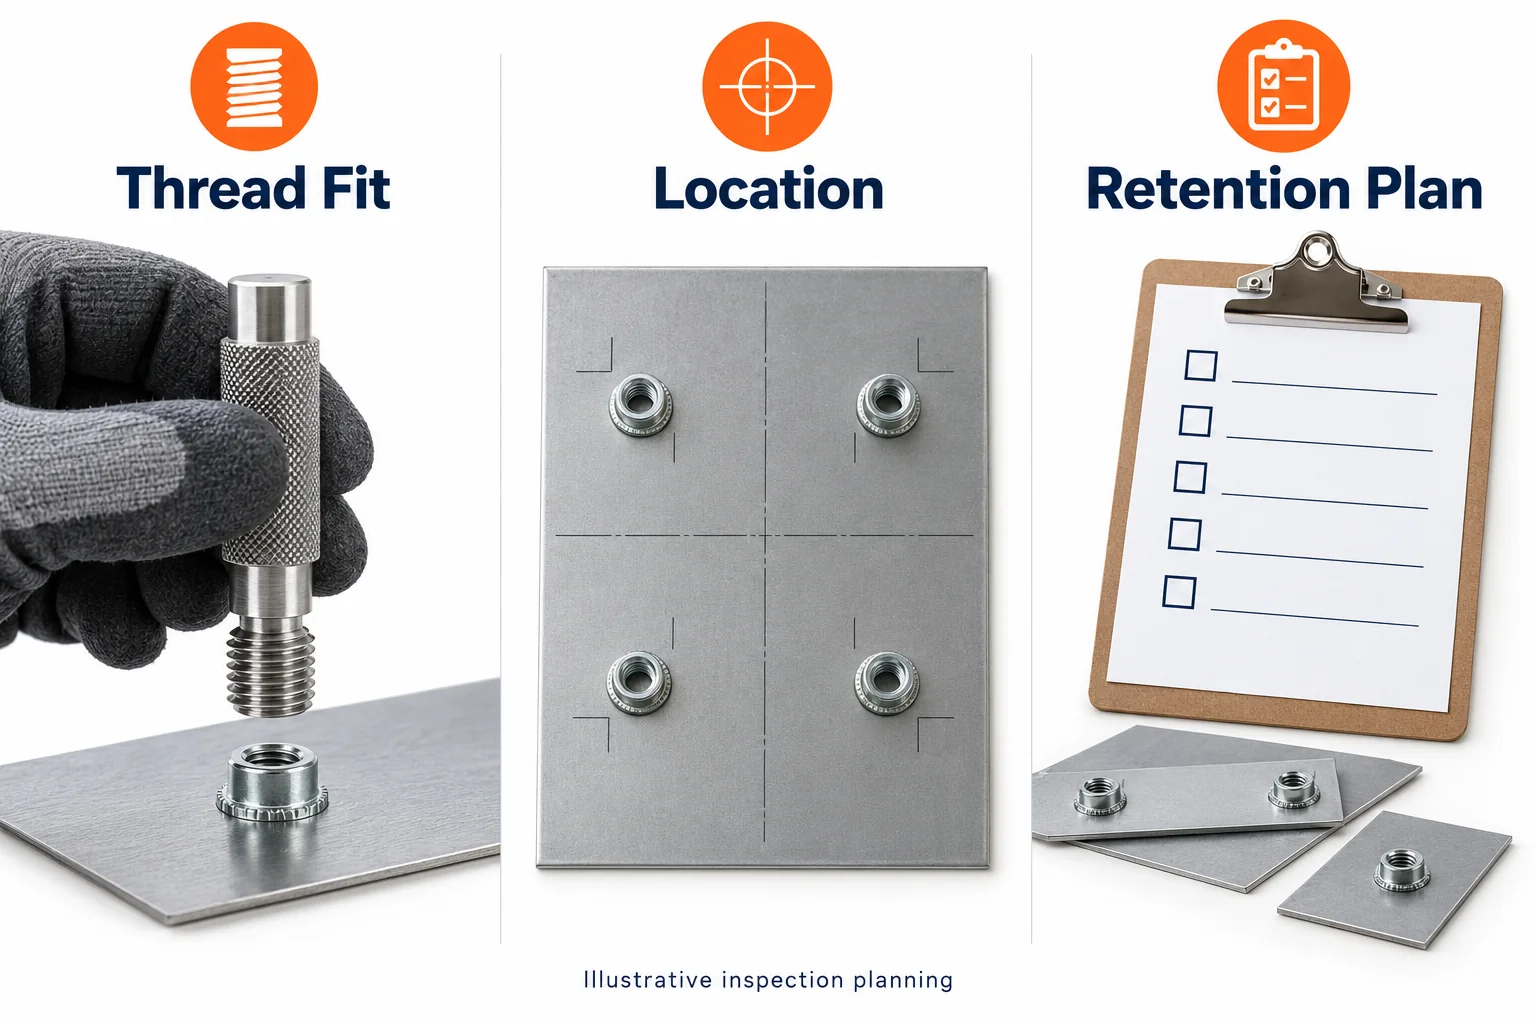
| инспекция | Цел |
|---|---|
| Хардуерна идентификация | Потвърдете указаната гайка, резба, джолан, и покритие бяха доставени. |
| Състояние на седалките и панела | Потърсете непълни места, наклон, изкривяване, пукнатини, или завършване на щетите спрямо одобрени критерии. |
| Позиция и ориентация | Проверете местоположението на резбата и монтираната страна спрямо чертежа. |
| Измерване на резба | Проверете определеното състояние на резбата след монтажа и приложимото довършване. |
| Тест за задържане | Проверете съгласуваната устойчивост на аксиално изместване и въртене, като използвате определен метод. |
Стойностите на избутване и въртящ момент не са същите като препоръчителния момент на затягане на винта. Не използвайте едно число и за трите изисквания.
The технически бюлетин за самозатягаща се гайка разделя тези мерки и описва условията за изпитване. Той също така квалифицира инсталационните сили като референтни насоки и препоръчва тестване на приложението.
Съгласете примерните количества, подробности за приспособлението, граници на приемане, и много записи. Тестовете за разрушително задържане се нуждаят от план за вземане на проби и изхвърляне. Те не трябва тихо да се превръщат в тестове за всяка доставяна част.
Кога да обмислите различен метод на нишка
Прегледайте алтернатива, когато вашият панел, достъп, или изискванията за натоварване са извън одобрените условия на избраната гайка.
Слепите нит гайки заслужават внимание, когато монтажът е възможен само от едната страна. Гайките за заваряване изискват подходящ маршрут за заваряване и довършителни работи. Нарезните елементи изискват достатъчно подходящ материал за предвиденото захващане на резбата.
Всяка опция променя инструментите, геометрия, проверка, и разрешение за монтаж. Сравнете цялото съединение, вместо да изберете най-евтиния индивидуален крепеж.
Нашите преглед на производството на крепежни елементи въвежда по-широките категории. Дръжте окончателния избор обвързан с вашия чертеж и представителни проверки на сглобяването.
Какво да включите в RFQ
Дайте на всеки доставчик едно и също определение на панела, хардуерна спецификация, и изисквания за приемане.
TOPS предложения услуги за производство на ламарина. Изпратете подробностите за хардуера с вашия корпус или чертеж на скоба, така че предложеният производствен обхват да може да бъде потвърден.
Включете 2D чертежа, Модел STEP, клас и състояние на листа, дебелина, завършек, годишен обем, и количество за доставка. Добавете пълния номер на част на гайка, местоположения, монтажна страна, одобрени алтернативи, и необходимите протоколи от проверките.
Помолете офертата да отдели таксите за инструменти или настройка от повтарящите се разходи за части. Потвърдете отговорността за снабдяването с хардуер, монтаж, маскиране, и окончателна проверка.
Сравнете цената на приетите възли. По-ниската цена на панела може да изключи хардуера, проверка, или крайна стъпка, включена в друга оферта.
често задавани въпроси
Тези отговори ви помагат да разрешите общи въпроси относно спецификациите, преди да одобрите производствена поръчка.
Самозатягащите се гайки са същите като нитовите гайки
не. Техните механизми за задържане и изисквания за монтаж се различават. Не замествайте такъв въз основа само на съвпадащи нишки.
Може ли всяка неръждаема гайка да бъде монтирана в неръждаем лист
не. Използвайте семейство крепежни елементи, специално оценени за действителната твърдост и състояние на листа. Самото име на материала е недостатъчно.
Трябва ли монтажните отвори да се почистват
Следвайте инструкциите за избрания продукт. Стандартното ръководство за самозатягане предупреждава да не се отстранява материалът от ръба на отвора, необходим за затягане.
Може ли чук да замени инсталационна преса
не. Стандартните самозатягащи се гайки изискват контролирано притискане. Ударът не възпроизвежда посочения процес на инсталиране.
Появата на промиване доказва ли правилното задържане
не. Външен вид, напасване на резбата, и задържането са отделни проверки. Използвайте одобрения план за проверка и тестване на ефективността.
Моментът на затягане на винта
не. Изключването на въртящия момент оценява устойчивостта на въртене на крепежния елемент в листа. Посочете момента на затягане на сглобката отделно.
Поискайте преглед на сглобката от ламарина
Дефинирайте заедно панела и хардуера, преди да одобрите производството. Свържете се с TOPS с твоята рисунка, спецификация на гайка, завършек, годишен обем, и изисквания за проверка. Поискайте потвърждение за пълния обхват на производство и монтаж.

