



プラスチック射出成形における自動品質チェックはプロセス信号を組み合わせます, 部品検査, および制御された並べ替え. 定義された欠陥をより迅速に検出し、結果を一貫して文書化できます。. しかし, 自動化は、指定および検証された特性のみを保護します. 失敗のリスクから始める, 次に装備を選択します.
自動射出成形検査が実際にカバーする内容
自動検査は、プログラムされた合格基準に照らして選択された特性を評価し、その結果を定義された生産対応に導きます。.
3 つのアクティビティが同時に表示されることがよくあります, しかし、彼らは異なる証拠を提供します:
| 活動 | 提出された証拠 | 重要な制限 |
| プロセス監視 | プレッシャー, 温度, タイミング, または他のサイクル信号 | 安定した信号は、完成品のすべての特性を直接検証するものではありません. |
| 部品検査 | 画像, 寸法, プレゼンスチェック, または機能テストの結果 | 各メソッドには定義された視野と検出機能があります。. |
| 選別とトレーサビリティ | 部品の配置とリンクされた生産記録 | 正しい検査結果が間違った部品に割り当てられる可能性がある. |
例えば, キャビティ圧力の監視により、異常な充填サイクルが警告される可能性があります. 後からカメラで目に見える取り付け部分を検査できます.
どちらも樹脂のアイデンティティを自動的には確認しません, 長期疲労性能, または隠れた内部空洞.
検査計画には、各検査が何を証明するかを記載する必要があります. 「完全に自動化された品質管理」という一般的な約束を受け入れないでください。
自動品質チェックで検出できる欠陥はどれか?
目に見える欠陥のチェックを自動化できます, アクセス可能な寸法, 欠けている機能, 適切な機器を使用して選択された機能障害を検出.
欠陥の位置と製品への影響に応じた方法を選択します.
| 特性または欠陥 | 考えられる方法 | 検証する必要があるもの |
| ショートショットまたは欠落している機能 | マシンビジョン | 不完全な領域はすべてのプレゼンテーションで表示されたままになります. |
| エッジに沿ってフラッシュする | 視力または輪郭測定 | エッジカバレッジと許容できない最小のフィン. |
| 表面の跡や変色 | 光制御によるイメージング | 色とテクスチャ全体で承認された外観制限. |
| 穴の位置または外形サイズ | 校正された光学測定 | 日付, フィクスチング, 不確実性, と温度条件. |
| 反りや高さのばらつき | 適切な 3D または変位測定 | サポートされているジオメトリと自由状態のジオメトリおよびアクセス可能なサーフェス. |
| インサートがありません | ビジョン, 存在感知, またはアプリケーション固有のテスト | システムは在席と正しい着席を区別します. |
| 漏れ | 専用リークテスト | 試験圧力, 安定, 密閉構造, そして受け入れ制限. |
| 隠れた内部欠陥 | 検証された内部検査または機能テスト | 選択した方法が関連する障害メカニズムを検出できるかどうか. |
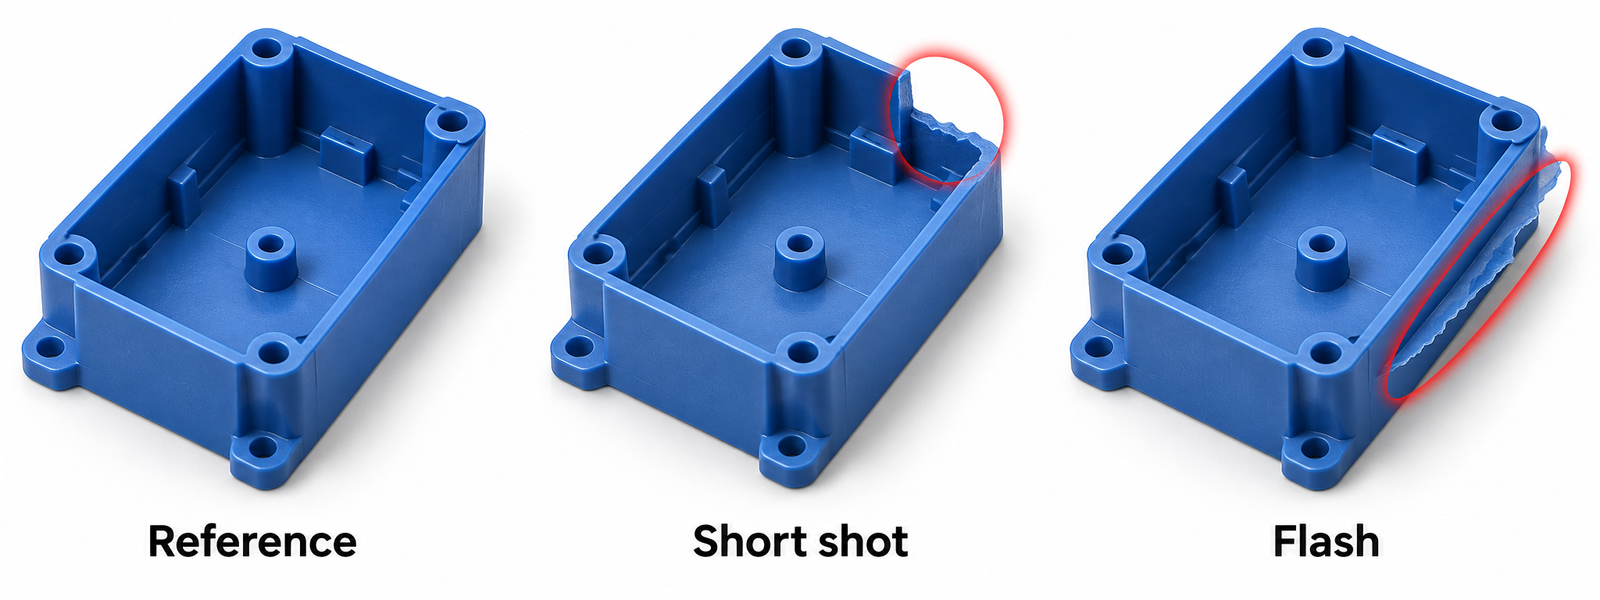
形 2. ショートショットとフラッシュには異なる検査領域と許容ルールが必要. 欠陥は説明のために誇張されています.
キーエンスは、成形品の表面とバリを検査するための光学的および三次元的方法を説明します. 複雑な形状では複数の視野角が必要になる場合があります. 成形欠陥検査指導
このテーブルを選択の開始点として扱います. コンポーネントの検出限界を確立するものではありません.
強度が現れずにウェルド ラインが見える場合がある. リークテストでは、すべての内部欠陥を特定することなく、リークを特定できます。.
自動品質管理に使用される主な技術
通常、プロセスの動作により補完的なテクノロジが必要になります。, 外観, 寸法, と関数は、さまざまな質の質問に答えます.
マシンビジョンによる外観と機能のチェック
ビジョンシステムが画像をキャプチャします, 定義された領域を分析する, そして結果を生産コントローラーに伝達します.
コグネックスは、このシーケンスをファクトリー オートメーション ワークフローの一部として説明しています。. 画像の取得と照明は検査と調整する必要があります. コグネックス マシンビジョン ワークフロー
信頼できる部品のプレゼンテーションから始める. コンポーネントが緩んでいたり傾いていると、カメラの映りが変わる可能性があります.
次に、欠陥を明らかにする照明を確立します。. 反射, 影, 透明性, テクスチャが特徴を隠したり、誤った表示を作成したりする可能性があります.
必要に応じて複数のビューを使用する. 1 台の頭上カメラでは上面全体を捉えるだけで下面を検査することはできません。.
光学式および接触式の寸法測定
自動寸法チェックにより、測定された形状と図面要件が比較されます。. この方法は、生産条件下で必要な精度をサポートする必要があります.
キーエンス、成形品・ツーリングの非接触画像測定事例をご紹介. これは測定アプローチを示しています, 普遍的な公差の保証ではありません. 射出成形の寸法検査
測定をプログラミングする前に、データム システムと治具のサポートを定義します。. クランプすると柔軟なプラスチックコンポーネントが変形する可能性があります.
測定がいつ行われるかも定義します. 金型から出た温かい部品は、調整された検査状態と異なる場合があります.
高温部品をインラインで検査する場合, 最終的な受け入れ条件との関係を検証する.
プロセス変化に対するキャビティ圧力の監視
キャビティ圧力センサーは、成形サイクル中の金型内部の状態を捕捉します。. その信号はプロセス監視と品質予測をサポートできます。.
キスラーはキャビティ圧力を成形品の品質の重要な指標として説明しています. 監視システムは圧力プロファイルと関連する生産データを評価します. キスラーのキャビティ圧力ガイダンス
しかし, プロセスインジケーターには、制御したい特性との検証された関係が必要です.
監視限界がどのように設定されたかを尋ねる. どのキャビティと場所が監視されているかを確認する, 特に複数個取りの工具の場合.
1 つのセンサーがすべてのキャビティを同等に表すと想定しないでください. 信号が確実に予測できない要件を直接チェックし続ける.
アプリケーションパフォーマンスの機能テスト
自動化された機能テストは、定義された動作を評価します, 漏れなどの, 電気的導通, またはアセンブリの関与.
リークテスト用, 機器を選択する前に試験条件を指定してください. ATEQ は、最初にアプリケーションとテストの要件を定義することを重視します. ATEQ リークテスト仕様ガイダンス
あなたにとっては, 日程に同意する, コンディショニング, 試験圧力, 間隔, および許容限界.
治具の漏れは製品の漏れに似ている可能性があります. 機器の問題と純正コンポーネントの故障を区別するチェックを含める.
信頼性の高い自動検査ワークフローを構築する方法
追跡可能な要件に基づいてワークフローを構築する, 検証された検出, 欠落または失敗した結果に対する制御された対応.
ステップ 1 重要な特性の定義
アセンブリに影響を与えるフィーチャーをリストします, シーリング, 安全性, 外観, または耐用年数.
それぞれの機能について, 要件を文書化する, 検査方法, 頻度, そして反応計画. 図面の改訂と承認された欠陥の例を使用する.
「目に見えるフラッシュなし」などの用語については説明が必要です. 場所を述べてください, 視聴条件, または許容を制御する寸法限界.
ステップ 2 各部品を検査結果にリンク
システムが転送を通じて部品を識別する方法を定義する, 検査, そしてコレクション.
個人識別を利用することができます, キャビティ追跡, キャリアの位置, または別の検証済みの方法. 適切な詳細は製品リスクに応じて異なります.
部品が落下したときに何が起こるかを確認する, キャリアが空です, もしくはコンベアが止まってしまう.
複数の部品が一緒に金型から取り出される場合、タイムスタンプだけでは同一性が維持されない可能性があります.
ステップ 3 測定と分類の検証
寸法システムの再現性をチェックする, 条件間の関連する変動, と測定の不確かさ.
NIST は、これらのトピックを測定プロセスの特性評価の重要な要素として特定しています. 校正だけでは測定変動のすべての原因に対処できるわけではありません. NIST 測定プロセスのガイダンス
外観分類について, 既知の許容可能なサンプルと許容できないサンプルをテストする. 境界線の欠陥を含む, さまざまな空洞, 許可される素材または色のバリエーション.
独立して評価されたサンプルを使用してパフォーマンスを評価する. 同じトレーニング画像を繰り返しテストすると、実際の検出能力が過大評価される可能性があります.
ステップ 4 ソートのメカニズムを証明する
検出から物理的分離までの完全なチェーンに挑戦する. 目的のパーツが正しい目的地に到達していることを確認する.
テスト結果が欠落している, 応答が遅い, アクチュエータの故障, 完全な拒否コンテナ, そしてシーケンスを再開します.
不確実な部品を保留するか生産を停止するかを指定する. 結果が見つからなかったとしても、それが黙って合格決定になってはいけません.
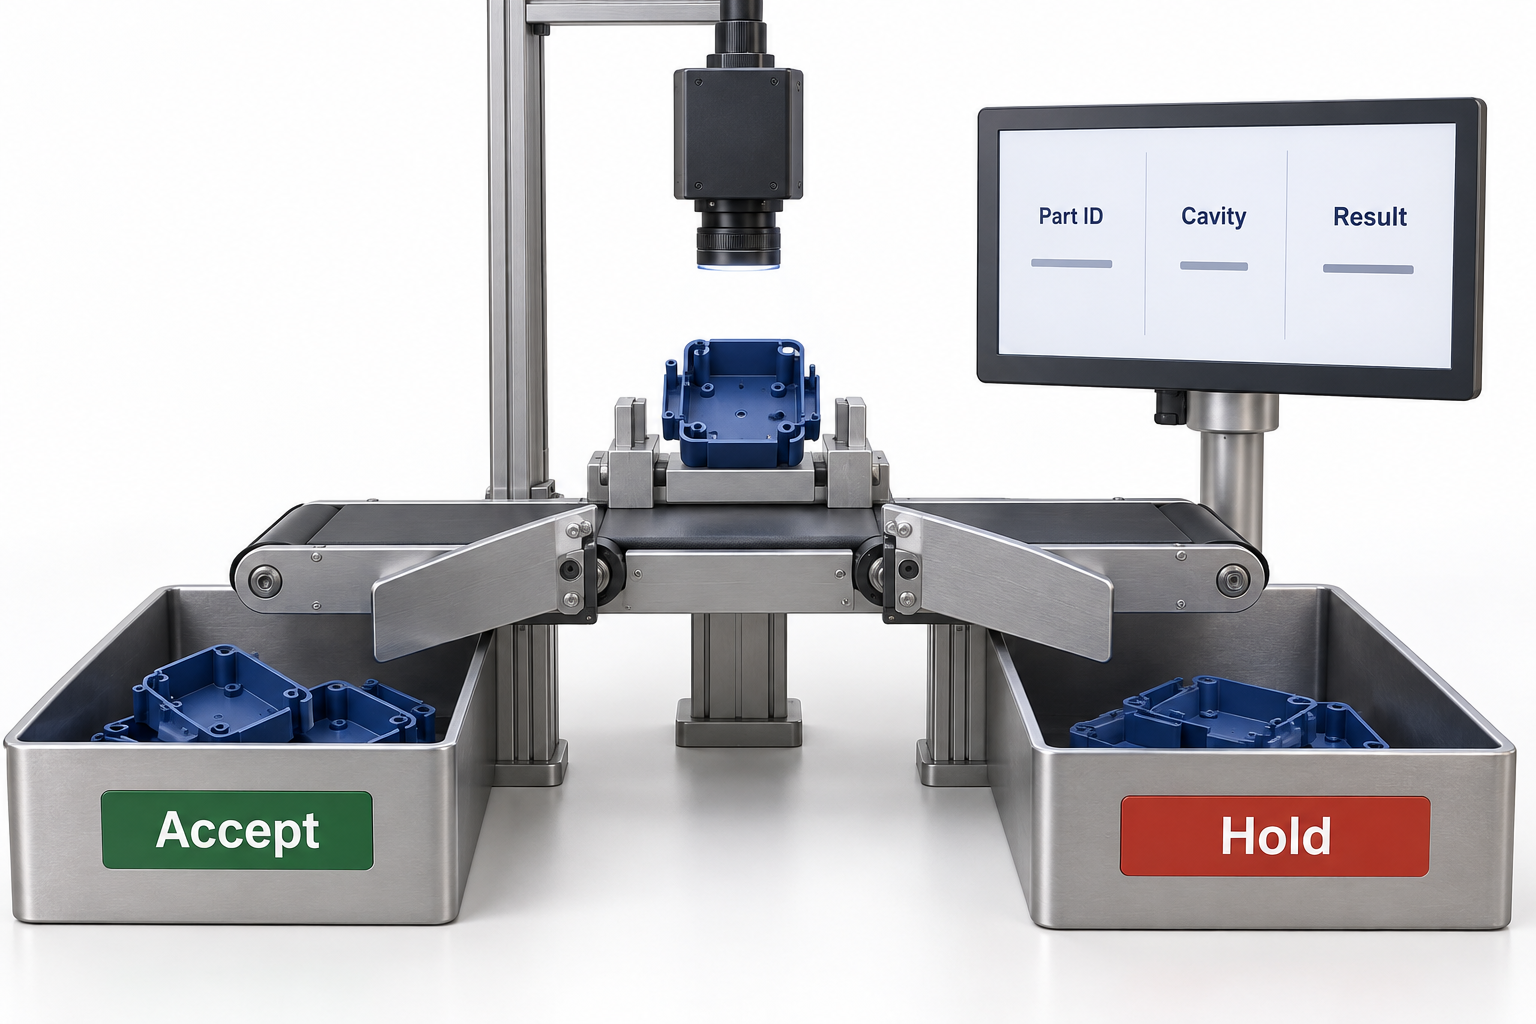
形 3. 結果は分離を通じて正しい部分にリンクされたままでなければなりません. 概念図, 機器レイアウトではありません.
ステップ 5 承認されたセットアップのリリースと維持
制御検査レシピ, フィクスチャのバージョン, しきい値, そしてソフトウェアの変更. 変更を許可された担当者に限定する.
照明を変更した後、関連する検証を繰り返す, ツーリング, 樹脂, 幾何学, または検査ソフトウェア.
起動チェックと定期的なチャレンジテストを記録します. チェックが失敗した場合の応答を確立する, 影響を受ける可能性のある生産間隔を含む.
なぜ 100 検査率は欠陥ゼロを意味するわけではない
すべての部品を検査することで、すべての部品をカバーします, すべての欠陥の検出を保証するものではありません.
システムは、視界の外にある損傷、または検証された検出能力を下回っている損傷を見逃してしまう可能性があります。. 許容可能なバリエーションを拒否する場合もあります.
両方の結果を測定する:
- 誤認:許容できない部品が検査に合格する.
- 誤拒否:許容可能な部品が検査に合格しない.
実用的な場合は欠陥クラスごとに結果を報告する. 全体的な精度の数値が 1 つあるだけで、まれな検出の不十分さを隠すことができます。, 重要な失敗.
例えば, 想像する 1,000 10 個の既知の欠陥を含むテスト部品. あらゆる部分を受け入れることが生み出すもの 99% すべての欠陥を見逃しながら全体的な精度を高める.
これは例示的な計算です, サプライヤーのパフォーマンスに関する主張ではありません. 見出しのパーセンテージよりも検出証拠が重要である理由が説明されています.
チャレンジテストの結果はサンプルと条件によっても異なります. 限られた試験でミスがゼロでも、将来の逃走がゼロであることは証明されない.
AI が役立つところと追加の検証が必要なところ
難しい外観分類をAIがサポート, ただし、それでも代表的なデータが必要です, 制御された閾値, および独立したテスト.
コグネックスの異常検出ドキュメントには、許容可能な外観の学習と異常な画像の評価について説明されています. 分類パフォーマンス指標も区別します. コグネックスの異常検出に関するドキュメント
実際のタスクでは、AI とより単純なルールベースの手法を比較する必要があります。. 明らかな欠落穴チェックには AI は必要ないかもしれない.
いずれかのアプローチを検証する際には、実際の生産変動を含めます. 光沢が違う, 顔料, 点灯, または金型の状態によってイメージが変化する可能性があります.
不確実な分類をレビュー可能にしておく. 保留をトリガーするかどうかを指定する, 二次検査, または別の承認された応答.
生産中に承認を再定義するために未レビューのモデル変更を許可しないでください.
SPC と検査の連携方法
Statistical process control helps you recognize process changes, while inspection evaluates the defined acceptance requirements.
Control limits describe process behavior. Specification limits come from product requirements. They should not be treated as interchangeable.
A stable process can still produce unacceptable parts. 逆に, an unusual process signal may require investigation before product disposition.
NIST defines capability as comparing an in-control process with specification limits. Capability calculations also depend on their statistical assumptions. NIST process-capability guidance
For multi-cavity tools, preserve cavity-level information when relevant. Pooling data can hide a cavity-specific shift.
Agree on the required study and acceptance criteria. Do not request a capability number without specifying the characteristic and measurement conditions.
自動検査が投資に値する場合
Automation is most useful when repeatable inspection tasks, stable designs, and production demand justify the validated system’s total cost.
Compare these factors before approving equipment:
| Cost Or Benefit | What To Include |
| Initial investment | センサー, カメラ, 備品, 統合, プログラミング, そして検証 |
| Operating cost | メンテナンス, calibration, クリーニング, changeovers, データストレージと |
| Production effect | 処理時間, inspection bottlenecks, ダウンタイム, and recovery |
| Quality effect | Demonstrated escape reduction, false rejects, and reinspection |
| Program fit | 年間生産量, design stability, バリエーション, および予想されるプログラム寿命 |
Measure the whole inspection cycle. Fast image analysis does not remove loading, 安定, sorting, or functional-test time.
Manual or offline inspection may remain appropriate for low volumes, changing designs, and tests unsuitable for inline automation.
Choose the mix around product risk and production economics. すべての特性を自動化することが常に最良の投資であるとは限りません.
射出成形サプライヤーに尋ねるべきこと
提案された検査システムが図面を検証し、既知の欠陥が出荷されるのを防ぐことができるという証拠を求めてください。.
生産を承認する前に, リクエスト:
- 特性ごとの制御計画.
- 定義された適用範囲, 盲点やサンプルチェックを含む.
- 測定システムまたは分類の検証結果.
- 検査結果が正しい部品に関連付けられているという証拠.
- 拒絶のデモンストレーション, 所有, および障害処理動作.
- 材料, 空洞, 多く, 必要に応じてレシピのトレーサビリティも可能.
- 変更管理および定期検証手順.
TOPS がデザインレビューについて説明, ツーリング, サンプリング, およびその内部の検査 プラスチック射出成形サービス.
見積時にプロジェクト固有の自動検査装置と検証要件を確認する. A general quality-control statement does not establish a dedicated automated inspection cell.
For broader preparation, 私たちのを参照してください injection molding buyer guide.
よくある質問
The right inspection plan combines automation with the additional evidence your part requires.
マシンビジョンは内部空隙を検出できますか?
Ordinary surface imaging cannot reliably verify hidden internal voids. Use an appropriate validated internal-inspection or functional method when required.
キャビティの圧力は寸法検査に代わることができますか?
Only a validated, application-specific relationship can support that decision. Retain direct measurement where pressure data does not establish conformity.
自動検査にはAIが必要か?
いいえ. Many dimensional, presence, and geometry checks use conventional measurement or rule-based vision. Select the simplest validated method that works.
すべての部品は自動的に検査されますか?
That depends on the control plan. Ask which characteristics receive every-part checks and which remain sampled, offline, or destructive tests.
カメラは厳しい許容誤差を保証できますか?
いいえ. Confirm the complete measurement system’s capability under production conditions, including fixturing, calibration, 不確実性, and part conditioning.
生産前に検査要件を定義する
A clear inspection specification helps you obtain a meaningful manufacturing quotation and acceptance plan.
Request a project review with your drawing, 3Dモデル, 材料, 年間生産量, および予想されるプログラム寿命. 重要な公差を含める, appearance standards, functional tests, and reporting requirements.
結論
Automated quality checks work best when each result supports a defined decision. Specify the failure risks, validate detection and measurement, and test physical segregation. Keep process monitoring, product inspection, and traceability connected without treating any single method as proof of every requirement.


