



陽極酸化処理によりアルミニウムの表面が硬くなります。, 耐食性酸化皮膜. 主な種類はⅠ型クロム酸です。, II型硫酸, およびタイプ III 硬質陽極酸化処理. それぞれ厚みが異なります, 硬度, 色, そしてコスト. 種類と選び方を解説します。.
陽極酸化の主な種類は何ですか?
最も一般的に議論される 3 つの陽極酸化カテゴリーはタイプ I です。, タイプⅡ, およびタイプⅢ. MIL-PRF-8625 ではタイプ IB も定義されています, IC型, およびタイプ IIB バリアント.
| タイプ | プロセス | 典型的な厚さ | 主な強み |
| タイプI | クロム酸 | 約. 0.5-7.5 1つ | 薄いコーティング, 耐食性, 疲労に敏感なアプリケーション |
| タイプⅡ | 硫酸 | 約. 1.8-25 1つ | 一般的用途, 染色可能, 腐食保護 |
| タイプⅢ | 硬質アルマイト処理 | よく周りにある 25-75 1つ, アプリケーションに依存する | 摩耗と耐摩耗性 |
正確な厚さは、該当する規格および機能要件に従って、図面または購入書類に指定する必要があります。.
Ⅰ種クロム酸アルマイトとは?
タイプ I クロム酸陽極酸化処理により、薄い陽極酸化皮膜が生成されます。, 通常約 0.5 に 7.5 マイクロメートル.
コーティングが薄いため、厚い陽極仕上げよりも寸法変化が少なく、疲労に敏感な航空宇宙用途で広く使用されています。. ブラインドキャビティのプロセス選択, ジョイント, または、トラップされた溶液の特徴を陽極酸化処理剤でレビューする必要があります。.
II種硫酸アルマイトとは?
II 型硫酸陽極酸化は最も一般的な陽極酸化タイプです。.
一般的な厚さは約 1.8 に 25 マイクロメートル. コーティングは多孔質です, 染料を受け入れます, 優れた耐食性を与えます. タイプ II はエンクロージャに使用されます, ヒートシンク, 点灯, および消費者製品. ヒートシンクの黒色 Type II が一般的, しかし、コーティングは電気絶縁性です. 熱放射率への影響は、伝導とは別に考慮する必要があります。.
タイプ III ハードコート陽極酸化とは何ですか?
タイプ III 硬質陽極酸化処理は、最も厚く最も硬い陽極酸化皮膜を生成します。.
タイプ III は一般的に次のように指定されます。 25 に 75 マイクロメートル, おおよそで 50 マイクロメートルは一般的なエンジニアリング要件です. 実際の厚さは合金によって異なります, 応用, と仕様. 滑り面に適したハードコート, バルブ, ピストン, とツーリング.
天然のハードコートの色は、明るい黄褐色または灰色から濃い茶色または黒まで変化します。, 合金に応じて, コーティングの厚さ, およびプロセス条件. 必要に応じて、より暗い染料も使用できます。.
IB型とは, IC型, そしてタイプIIB?
MIL-PRF-8625 には、タイプ IB 低電圧クロム陽極酸化処理も含まれています, Type IC のノンクロム代替品, IIB型薄硫酸アルマイト処理.
これらのバリアントは、従来のタイプ I よりも特殊化されています。, タイプⅡ, およびタイプ III 仕上げ. 化学プロセスの際に選択されます。, コーティングの厚さ, または環境要件がそれを要求する.
陽極酸化処理の種類とクラス
MIL-PRF-8625 に基づく, タイプは陽極酸化プロセスを識別します, 一方、クラスは仕上げが染色されているかどうかを識別します.
- クラス 1: 無染色コーティング
- クラス 2: 染色コーティング
これらのクラスを建築クラス I およびクラス II の陽極酸化分類と混同しないでください。, どれが別のシステムですか.
アルマイトカラーはどのように追加されるのか?
陽極層が最初に形成されます. 着色は、シーリングシーケンスの前またはシーリングシーケンスの一部として、陽極酸化後の別のステップとして行われます。.
有機染色により、タイプ II コーティングに多くの色が提供されます, ただし、染料によっては強い紫外線で色褪せてしまうものもあります. 電解着色により安定したブロンズを生成, 黒, そしてシャンパンの音色. 色の安定性が重要な場合, 予想される露光量を図面に記載する.
陽極酸化シーリングとは何ですか?
シーリングは、陽極酸化および着色後に陽極酸化物の細孔を閉じるか修正します。.
シーリングにより耐食性と染料保持性が向上します。. シール要件は陽極酸化の種類と機能目的によって異なります。. 熱水シールと酢酸ニッケルまたはその他の化学シールが一般的です. 摩耗特性が優先される場合、ハードコートはシールされないままになることがあります。. シール要件を図面で確認する.
他のどのような陽極酸化プロセスが使用されるか?
特殊なプロセスにより接着が可能, 環境, と建築上のニーズ.
- リン酸陽極酸化によりアルミニウムが接着できるように準備.
- ホウ酸硫酸陽極酸化処理は航空宇宙分野での影響が少ない代替手段です.
- 建築用陽極酸化処理は、長期にわたる外装色と耐候性の基準に準拠しています。.
チタン陽極酸化は、制御された酸化チタン層を形成する別の電気化学プロセスです。. 目に見える色は主に染料ではなく光学干渉によって生じます。. 詳細はこちら, のガイドを参照してください チタン陽極酸化.
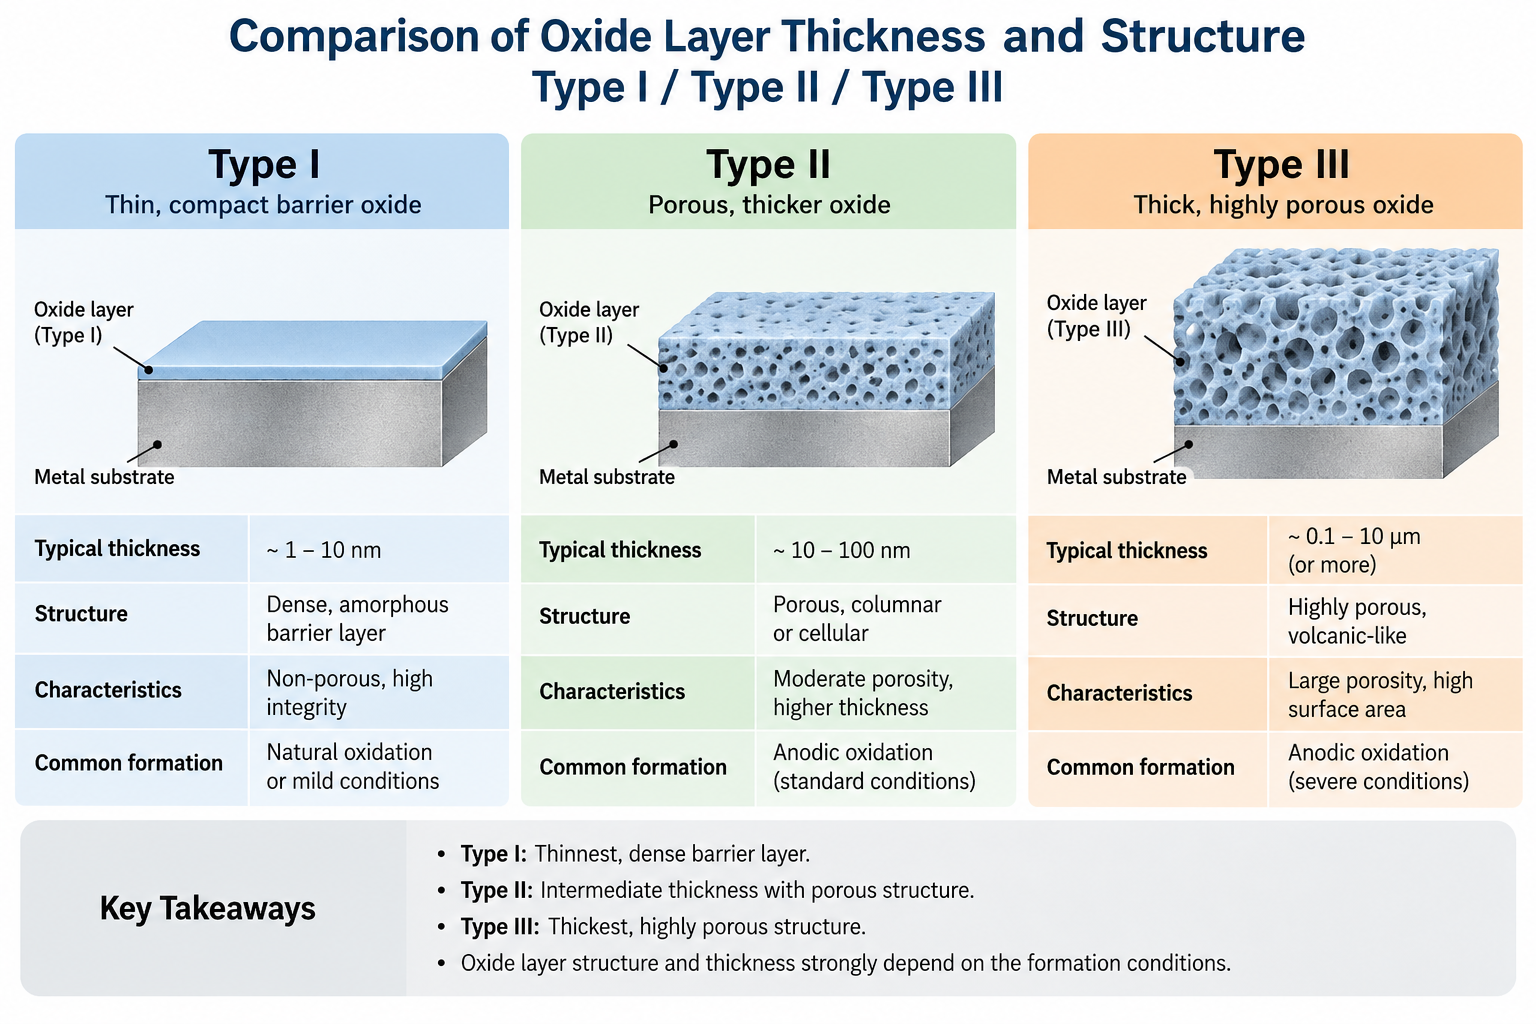
タイプ I 対 タイプ II 対 タイプ III
| 要素 | タイプ I クロム | II型硫酸 | III種硬質アルマイト処理 |
| 一般的な厚さ | 0.5-7.5 1つ | 1.8-25 1つ | 一般的に 25-75 1つ |
| 耐食性 | 良い | 良いから非常に良い | 良いから非常に良い, シーリングにもよりますが |
| 耐摩耗性 | 低い | 適度 | 高い |
| 着色性 | 非常に限られた | 素晴らしい | 限定 |
| 次元の成長 | 最小限 | 適度 | 重要な |
| 相対的な処理の複雑さ | 専門化された | 標準, 広く入手可能 | より高い |
| 一般的な使用方法 | 航空宇宙, 厳しい許容範囲 | 一般部品とカラー部品 | 摩耗および機能部品 |
成長, 硬度, 腐食の結果は合金によって異なります, プロセス, そして封印.
陽極酸化処理の種類の選び方
主な要件によってタイプを選択してください: 腐食, 外観, または着る.
- 寸法と疲労が重要であり、コーティングを薄く保つ必要がある場合は、タイプ I を選択してください.
- 一般的な腐食保護と着色仕上げにはタイプ II を選択してください.
- 表面が摩耗や摩耗に耐える必要がある場合は、タイプ III を選択してください.
- 長期的な色の安定性が重要な場合は電解着色を選択してください.
- 装飾部分に特定の明るい色が必要な場合は、有機染料を選択してください。.
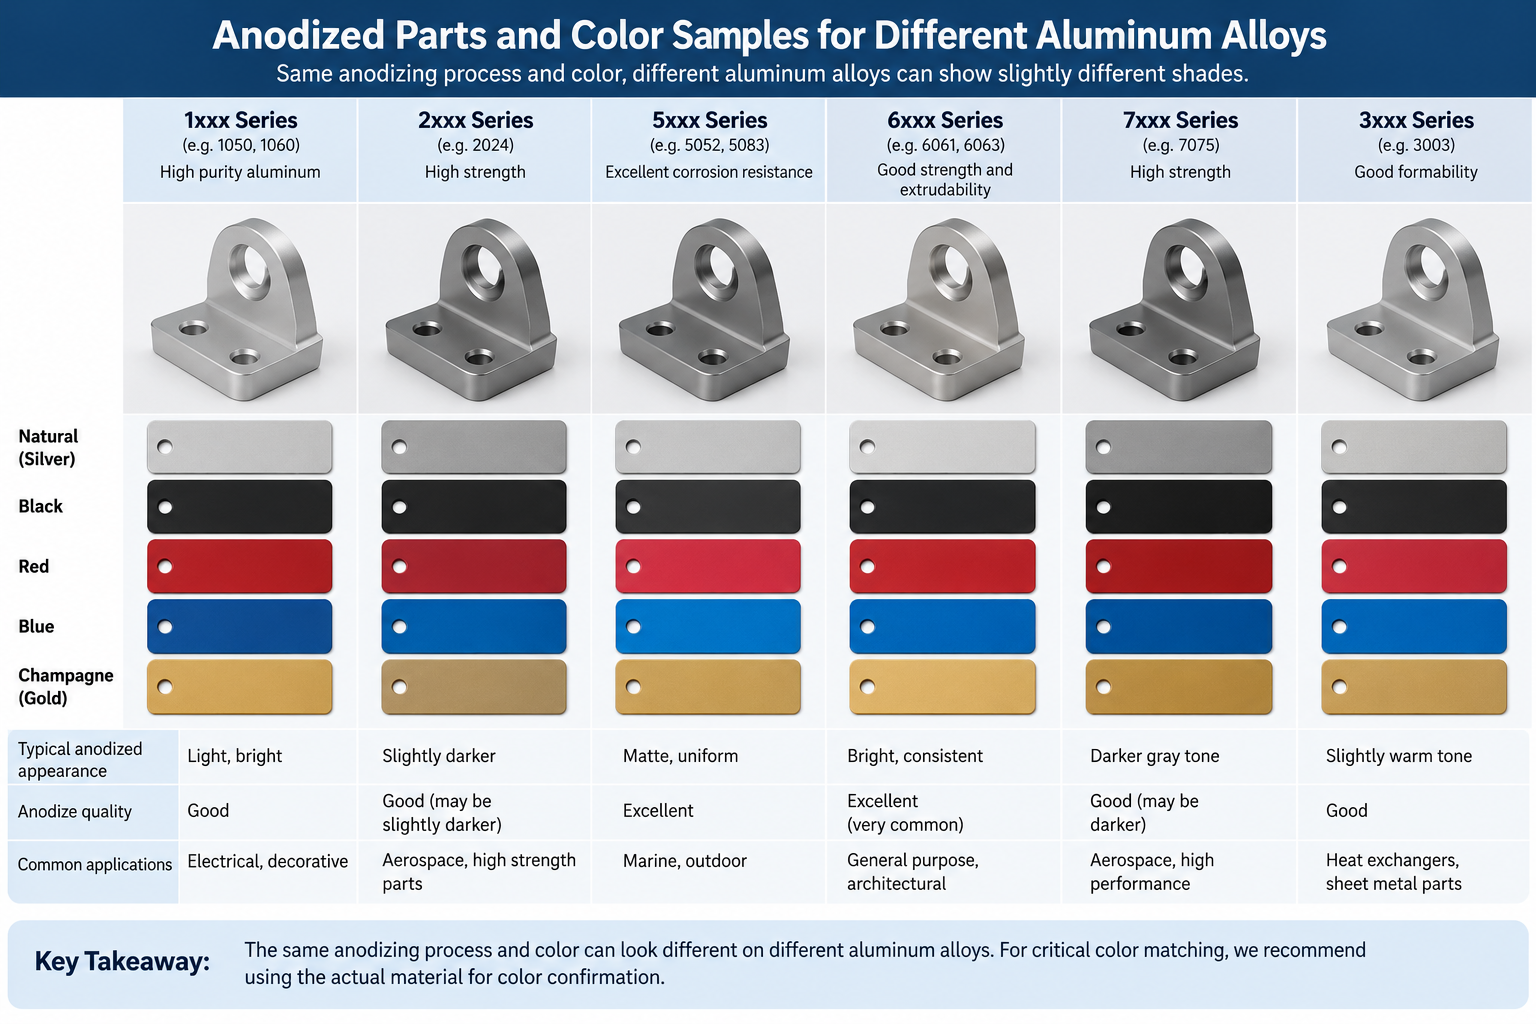
アルミニウム合金は陽極酸化にどのような影響を与えるのか?
合金の選択により、コーティングの外観と性能が変わります.
| 合金ファミリー | 典型的な陽極酸化挙動 |
| 5xxx | 一般に良好な腐食および装飾反応 |
| 6xxx | 通常、一貫した装飾陽極酸化処理が施されます |
| 2xxx | 銅の量が多いと、色や腐食挙動に影響を与える可能性があります |
| 7xxx | より制御された処理が必要になる場合がある |
| 鋳造Al-Si合金 | シリコンが多く含まれると、外観が暗くなったり、均一性が低下したりする可能性があります |
上の文言が示唆しているように、「一般的に」と「できる」を使用してください. 正確な合金についてはフィニッシャーに動作を確認してください.
陽極酸化設計の考慮事項
コーティングの成長を計画する, シーリング, 図面を送信する前に、合金の制限をお知らせください.
- 陽極酸化は、単に部品の外側にコーティングの厚さを完全に追加するだけではありません。. 酸化物の一部が元のアルミニウム表面に成長します, そして一部は外側に伸びます. 加工寸法をコーティングの厚さに合わせて調整する.
- クリティカルなスレッドをマスクする, 電気接点, コーティングが許容できない場所にも正確にフィットします. 特に必要な場合は、陽極酸化後の機械加工が使用される場合があります, しかし、機械加工された表面では裸のアルミニウムが露出します。.
- 合金と質を指定してください.
- 耐食性や色の安定性が重要な場合はシーリングを指定してください.
- 状態の色, 光沢, 図面に対する塩水噴霧または摩耗テスト.
- 現在の標準を参照する, MIL-PRF-8625. 古い図面では依然として MIL-A-8625 が参照されている場合があります; MIL-PRF-8625 に照らして現在の要件を確認する.
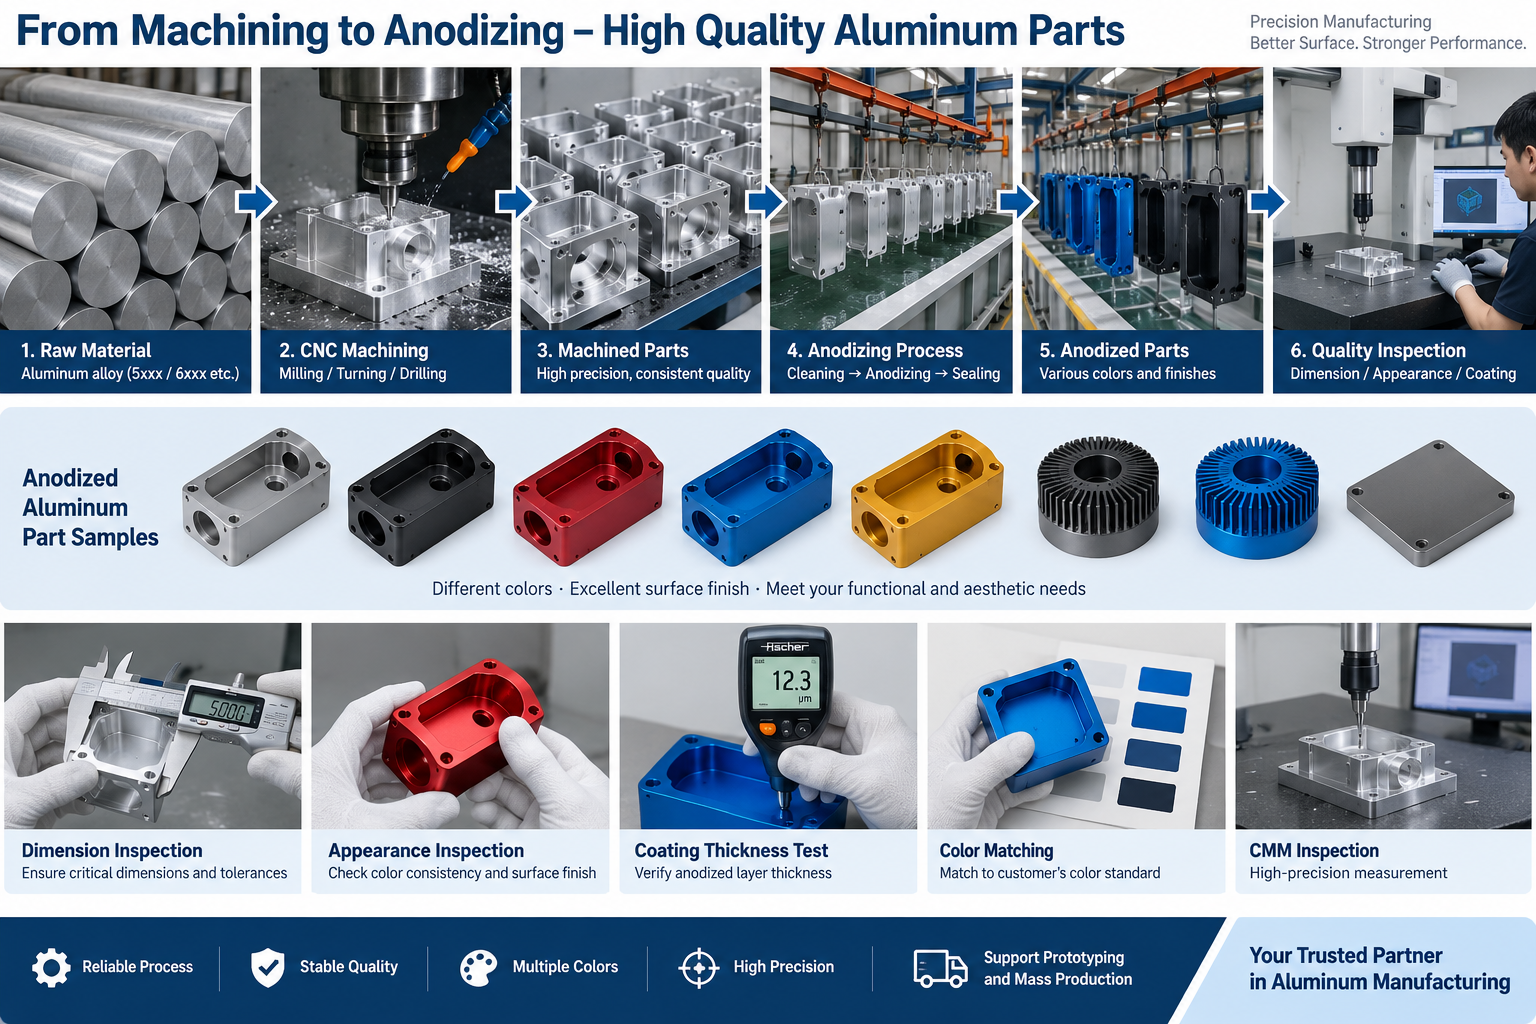
アルミ削り出し部品用, 私たちの 陽極酸化CNC加工サービス 部品と一緒に仕上げを見積もることができます.
図面上で陽極酸化処理を指定する方法
完全なコールアウトを指定して、フィニッシャーが必要なものを正確に適用できるようにします.
アルミニウム合金と焼き戻しを含む, 陽極酸化標準, 種類, クラスまたは色, 必要なコーティングの厚さ, 密閉要件, マスクされた領域, コーティング後の重要な寸法, 化粧品の要件, あらゆる腐食や摩耗のテスト.
カラー仕上げの例: MIL-PRF-8625, タイプⅡ, クラス 2, 黒, 指定通りのコーティング厚さ, シールが必要です.
ハードコートの例: MIL-PRF-8625, タイプⅢ, クラス 1, 50 名目上, 示されているようにスレッドをマスクします.
陽極酸化処理を使用すべきでない場合?
陽極酸化処理はすべての部品に適切な仕上げではありません.
- 陽極酸化処理はアルミニウムに最も一般的に使用されます, 関連する陽極処理はチタンやマグネシウムなどの金属にも使用されますが、.
- 公差が非常に厳しいと、コーティングの成長を吸収できない可能性があります.
- 雌ねじとブラインド機能はプロセス化学物質を閉じ込める可能性があります.
- 一部の鋳造合金は陽極酸化処理が不均一です.
- 損傷した陽極皮膜はその場で簡単に修復することができません.
- 導電性接触点はマスクする必要があります, 陽極酸化は絶縁性があるため.
部品に代替品が必要な場合, 比較する CNC加工用の表面仕上げ.
よくある質問
陽極酸化の主な種類は何ですか?
I型クロム酸, II型硫酸, およびタイプ III 硬質陽極酸化処理.
II型陽極酸化処理は何に使用されますか?
最も一般的なタイプです. 腐食から保護し、着色部品の染料を受け入れます。.
タイプ II とタイプ III の陽極酸化の違いは何ですか?
タイプIIIは厚くて硬い. タイプ II はより薄い, より染色可能, そしてより広く利用可能になる.
アルマイト処理のタイプとクラスの違いは何ですか?
タイプはプロセスを識別します. クラスはコーティングが染色されているかどうかを識別します. クラス 1 無染色でクラスあり 2 MIL-PRF-8625に基づいて染色されています.
硬質アルマイトの厚さはどのくらいですか?
よくあること 25 に 75 マイクロメートル, おおよそで 50 マイクロメートルは一般的な要件です. フィニッシャーに確認してください.
陽極酸化により部品の寸法は変わりますか?
はい. 酸化物の一部は表面に成長し、一部は外側に成長します. 厳しい公差の機能での拡張を可能にする.
アルミニウムは何色に陽極酸化できますか?
タイプ II は多くの色に染めることができます. 黒が最も一般的です. ハードコートは通常、自然な日焼けをしています, グレー, 茶色, または黒い範囲.
鋼に陽極酸化処理を施すことはできますか?
いいえ. アルマイト処理はアルミニウムに適しています. スチールにはメッキや黒染めなどの他の処理が必要です.
陽極酸化CNC部品の見積もりを取得する
合金を教えてください, コーティングタイプ, クラス, 厚さ, 色, およびあらゆるテスト要件. 当社のエンジニアが図面を確認します, コーティングの成長を可能にする, 機械加工とアルマイト処理を合わせて見積もります.


1 「」について考えました陽極酸化の種類: 知っておくべきことすべて”