



CNC 検査用のゲージ R および R は、測定プロセスによってもたらされる変動の評価に役立ちます. 実際の機能に関連した調査をリクエストする, フィクスチャ, 及び検査方法. 見出しの結果を受け入れる前に、研究デザインとパーセンテージの定義を確認してください. 校正だけでは製造条件下での測定の再現性は確立されません.
測定調査の対象範囲を定義する
研究では、特定の特性と使用目的に対して定義された測定プロセスを認定する必要があります。.
図面のリビジョンを特定する, 特徴, 許容範囲, 単位, そして検査段階. シャフト直径の調査では、ボア位置や表面粗さの測定値が自動的に評価されるわけではありません。. 同じ機器であっても、治具や接触方法が異なると動作が異なる場合があります。.
機器のアイデンティティを記録する, 解決, フィクスチャ, 測定場所, と操作手順. 関連する環境条件を含める. 証拠には、日常の検査員が実際に製造部品をどのように測定するかを説明する必要があります。.
の NIST ゲージの研究枠組み バイアスとともに測定のばらつきをカバー, 安定性, およびその他の効果. ゲージ R および R は、測定の適合性の重要な部分に対応します. すべての測定誤差を解決するわけではありません.
再現性と再現性を区別する
レポートでは、同じ条件下で繰り返された読み取り値と、演算子に関連する差異を区別する必要があります。.
再現性は、同じオペレーターが同じ部品を繰り返し測定する場合の変動に関係します。. 再現性は、部品を測定するさまざまなオペレーターに関連する変動に関係します。. 分析次第では, オペレーターと部品の相互作用も重要になる場合がある.
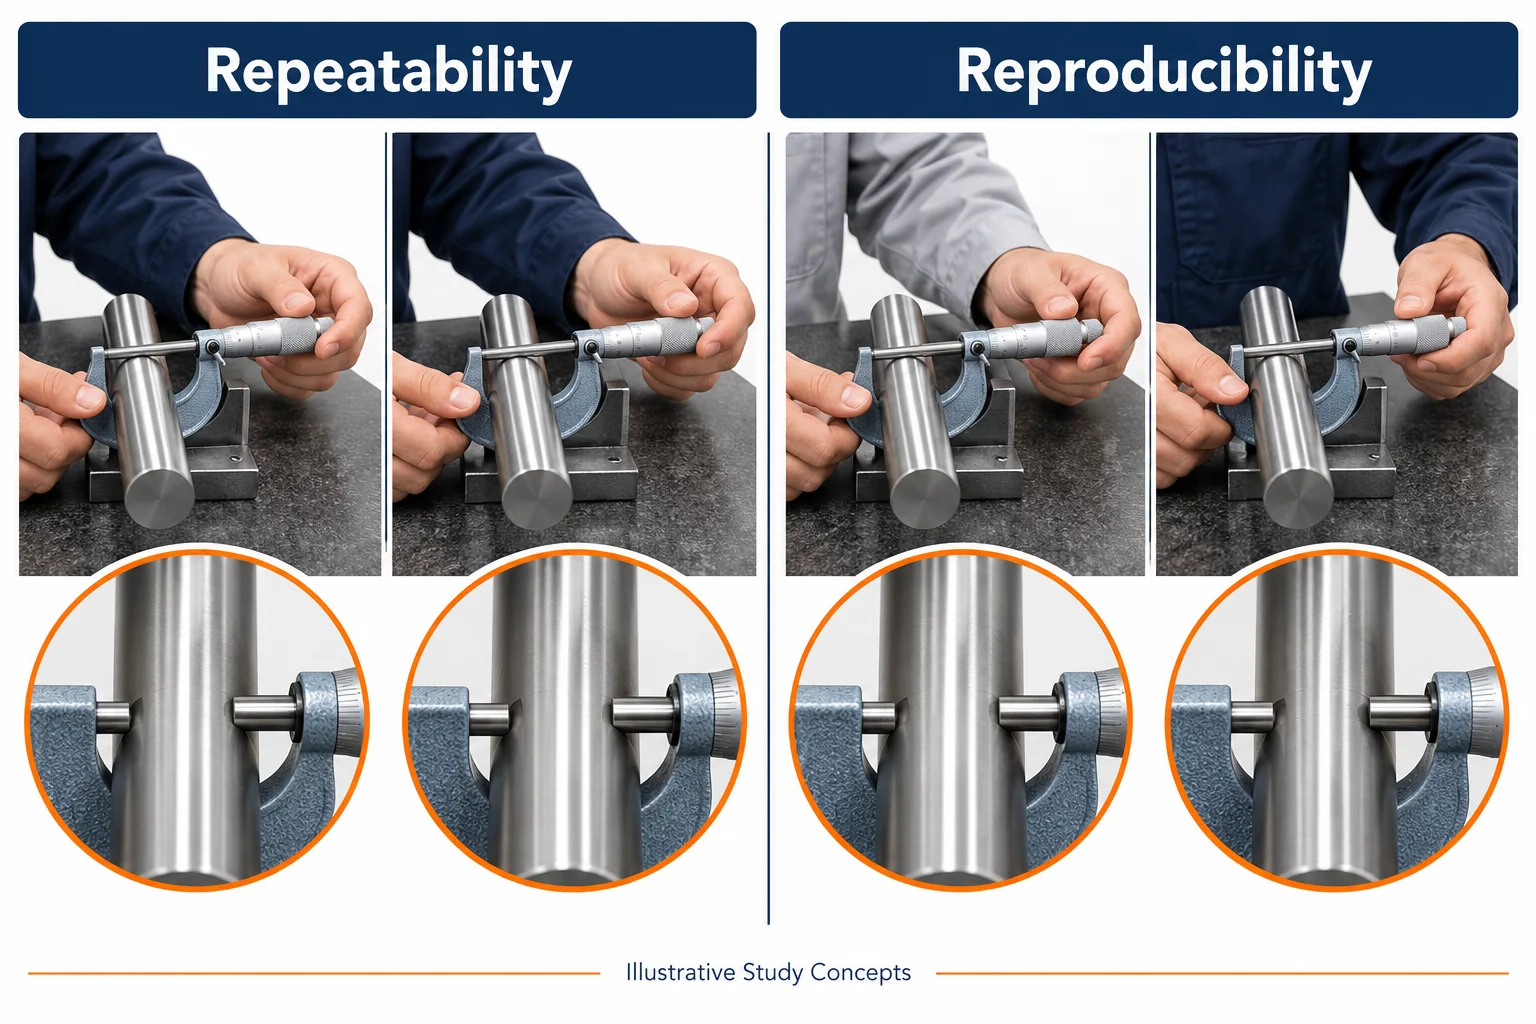
CNC検査用, 繰り返しの測定に通常の除荷が含まれるかどうかを尋ねる, 再配置, そしてリロード中. パーツをそのままにしておくと、ルーチンの治具によって生じる変動を省略できます。. すべての繰り返しが通常の検査であると仮定するのではなく、選択した手順を文書化します。.
演算子の違いが現れた場合, 個々の検査官を責める前にその方法を調査する. 連絡先の場所, 力, アライメント, そして解釈は異なる可能性があります. 手順が不明確だと、たとえ校正された機器であっても一貫性のない結果が生じる可能性があります。.
パーツに合ったスタディデザインを選択してください
研究設計は、各オペレーターが測定できる部品と、どのような生産変動を表現する必要があるかを一致させる必要があります。.
クロススタディは、各オペレータが選択したすべての部品を繰り返し測定できる状況に適しています. 実用的であれば、測定シーケンスをランダム化する. 検査官に以前の結果を表示しないようにする, 後の読書に影響を与える可能性があります.
意図した動作範囲を表す部品を選択してください. 便宜上、ほぼ同じものだけを選択しないでください. 同様に, 人工的に極端な部品を使用すると、部品のばらつきに対する比較が歪む可能性があります. レポートの選択と範囲を説明する.
部品の数を確認する, 演算子, データを収集する前に繰り返します. すべての測定プロセスが適切であることを証明する普遍的なサンプル配置はありません。. この研究には、決定と信頼の要件に対する十分な証拠が必要です.
破壊測定用, 同じ物理的パーツを繰り返し使用できない場合があります. Minitabが破壊的研究デザインを説明 そしてそれに含まれる仮定. 正当な理由なく異なる標本を同一のものとして扱ってはなりません.
結果を判断する前にパーセンテージを読んでください
承認の決定では、報告された指標とその比較基準を特定する必要があります.
研究変動の割合と許容範囲の割合によって、さまざまな質問に答えられます. 前者は、測定値の広がりと研究で観測された合計の広がりを比較します。. 後者では、測定値の広がりと指定した許容幅を比較します。.
寄与率では、標準偏差比ではなく分散成分が使用されます。. これらのパーセンテージは互換性がありません. 変動の検討に使用した計算方法と乗数を尋ねる.
Minitab's report interpretation guidance これらの出力を区別します. 概要パーセンテージとともにコンポーネントの推定値とグラフを確認します。. 調査前に顧客受け入れルールに同意する; 説明のないユニバーサル パスしきい値の適用を避ける.
監査できる証拠をリクエストする
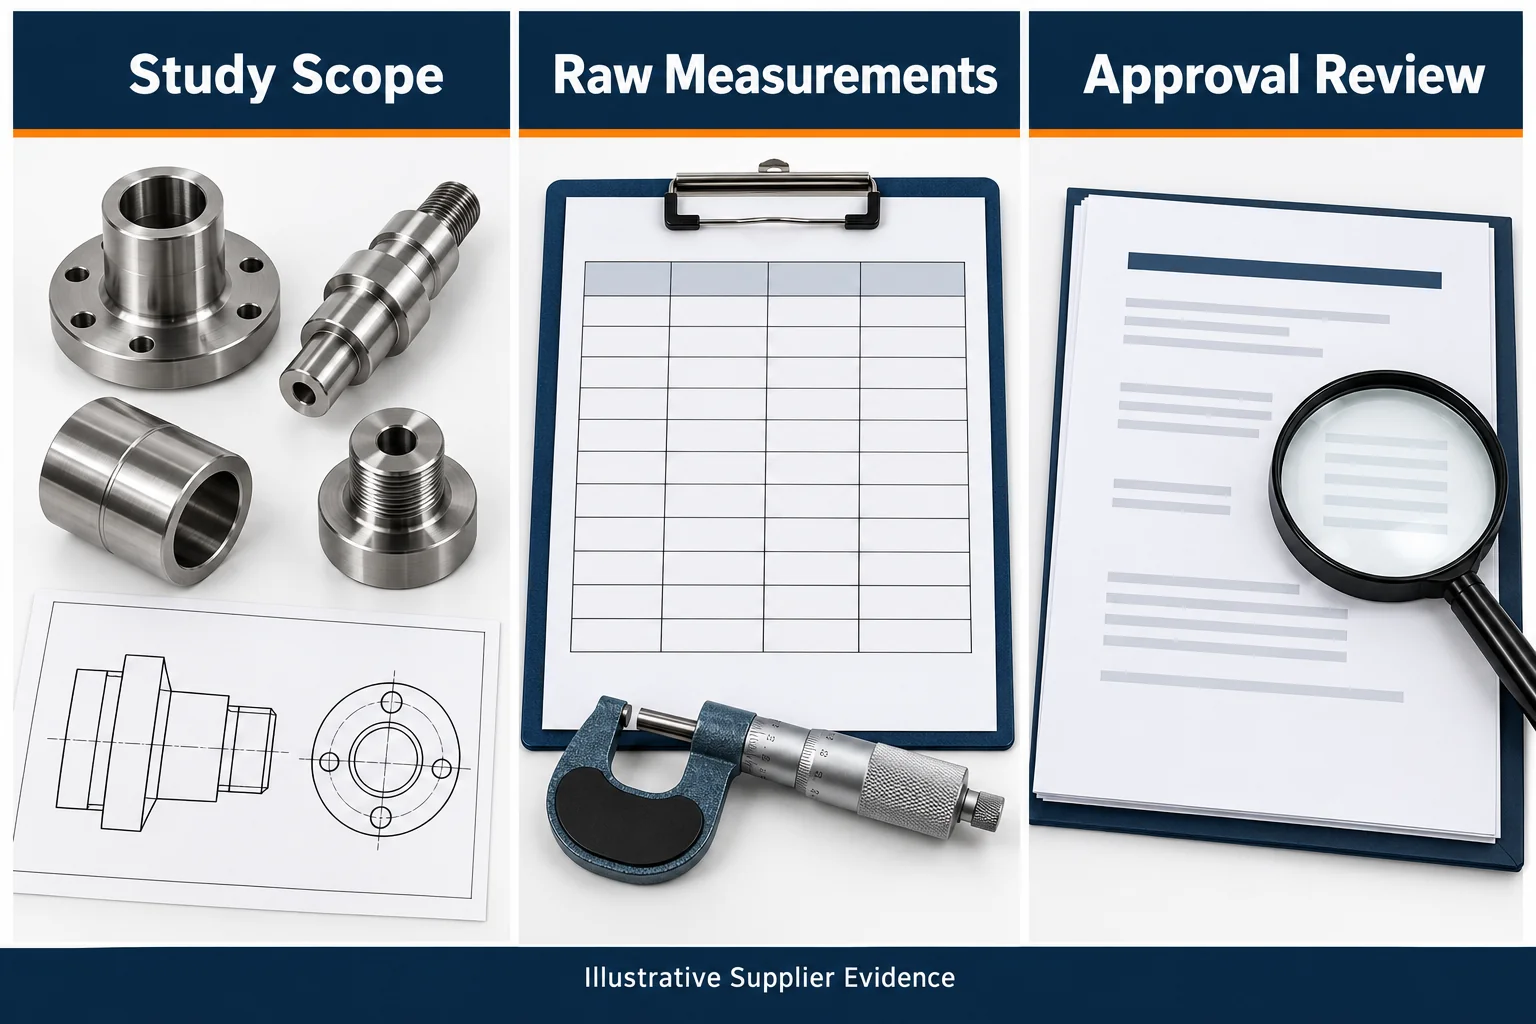
サプライヤーからの提出物では、結論を個々の測定および実際の検査手順に結び付けることができる必要があります。.
| 証拠 | 受け取るべきもの | なぜそれが重要なのか |
|---|---|---|
| 研究範囲 | 特徴, リビジョン, 許容範囲, 検査段階 | 資格のある範囲外での使用を防止します |
| 測定方法 | 楽器, フィクスチャ, 手順, 解決 | プロセスを再現可能にする |
| 研究デザイン | パーツの選択, 演算子, 繰り返す, 順序 | 欠けていた変動源を明らかにする |
| 生の結果 | すべての読み取り値に含まれる部品とオペレーターの識別子 | 独立したレビューが可能 |
| 分析 | メトリクスの定義, モデル, グラフ, 推定の不確実性 | 報告された結論を説明する |
| 反応計画 | 訂正, 勉強を繰り返す, 変更承認 | 証拠を出荷決定に結び付ける |
元の測定値を記録された解像度で維持します. 丸めの説明, 除外, 結果が見つからない, および収集中の変更. 有意義な技術レビューを行うには、1 パーセントのスクリーンショットでは不十分です.
校正の確認, バイアス, 安定性, 関連する場合は温度と個別に. 私たちの CNC検査温度目安 測定条件が重要な理由を説明します. 短い R および R トライアルだけでは長期的な安定性を実証することはできません.
サプライヤーの承認と変更ルールに同意する
購入契約では必要な調査範囲を定義する必要があります, 査読者, 合格基準, そして再評価のきっかけ.
楽器, フィクスチャ, ソフトウェアルーチン, または測定手順の変更が証拠に影響を与える可能性があります. レビューが必要な変更に同意する. 結果が不適切な場合, 方法に頼る前に、是正措置を特定し、改善を検証する.
TOPSプレシジョンが提供する CNC加工サービス. プロジェクトのレビュー中に重要な特性と測定証拠の要件を提出する. 特定の注文に対して提案された調査と報告の範囲を確認します.
見積り比較時に初期検討費用と定期検査費用を分離. 部品の数量と承認要件は、入手可能な実用的な証拠に影響します.
よくある質問
レビューでは測定精度を区別する必要があります, 較正, そして研究の範囲.
キャリブレーションはゲージの R および R スタディに代わるものですか
いいえ. 校正と製造測定調査は、適合性のさまざまな側面に対処します. 検査要件に応じて両方を確認してください.
1 つのレポートですべての CNC 寸法をカバーできるか
レポートは正当な範囲内でのみ使用してください. さまざまな機能, 備品, メソッドには個別の評価が必要な場合があります.
パーセンテージが低いということは、測定値が正しいことを証明しているのか
いいえ. 再現可能な測定値にはバイアスが含まれる可能性がある. メトリクスの定義とその他の関連する測定エラーを確認してください.
測定証拠のレビューをリクエストする
お問い合わせ あなたの絵と一緒に, 重要な機能, 量, および必要な測定研究. 顧客の承認ルールとレポートのニーズを含める. 生産開始前に方法と証拠について合意する.

