

マルチスライド ダイカストと従来のダイカストは、主にツーリングと機械レイアウトの比較です。. 選択は合金によって決まります, 幾何学, 公差, および生産量. 小型の場合はマルチスライドを検討する必要があります, 複雑な部品. 従来のダイカストはより幅広いサイズをカバーし、複雑な形状も製造できます.
主な違いは何ですか?
マルチスライドダイカストは、複数の可動ダイブロックでキャビティを形成します。; 従来のツーリングでは 2 つのメインダイ半体を使用します.
マルチスライドシステムでは, 調整されたスライドがさまざまな方向から接近したり撤退したりする. 従来のツーリングは主軸に沿って開きます, 必要に応じてコアの動きを追加する.
従来のダイカストもスライド可能. NADCA は、複雑な機能に対応する複数のキャビティと可動コアを組み込んだ生産ダイについて説明しています. Having side actions does not automatically make a conventional machine a dedicated multi-slide system. NADCA Tooling Guidance
For your project, compare the proposed tooling layouts rather than counting slides alone.
| 要素 | マルチスライドダイキャスティング | 従来のダイキャスティング |
| Tool Layout | Multiple coordinated die blocks | Two main halves, with optional core slides |
| Common Starting Point | Small components with features facing several directions | Components across a broader size range |
| Material Route | Often zinc; magnesium requires suitable equipment | 亜鉛, アルミニウム, or magnesium with suitable equipment |
| 複雑な機能 | Several withdrawal directions can support intricate geometry | Core slides can form side features and undercuts |
| 寸法精度 | Must be validated for the specific features | Must be validated for the specific features |
| Secondary Machining | May decrease when features can be cast directly | May also decrease through effective core design |
| ツーリングコスト | Depends on the complete tool and machine arrangement | 虫歯にもよりますが, コア, サイズ, およびツールの要件 |
| 生産経済学 | ジオメトリと出力がシステムに適合する場合に魅力的 | 容量とツールがプロジェクトに適している場合は魅力的 |
どちらのプロセスもすべてのカテゴリーで優勝するわけではない. 同じ図面と受け入れ要件に基づいて比較する必要がある.
2 つのプロセスはどのように機能するか?
どちらのプロセスも、再利用可能な鋼製工具に溶融金属を注入します。, ただし、オープニングとリリースのシーケンスは異なります.
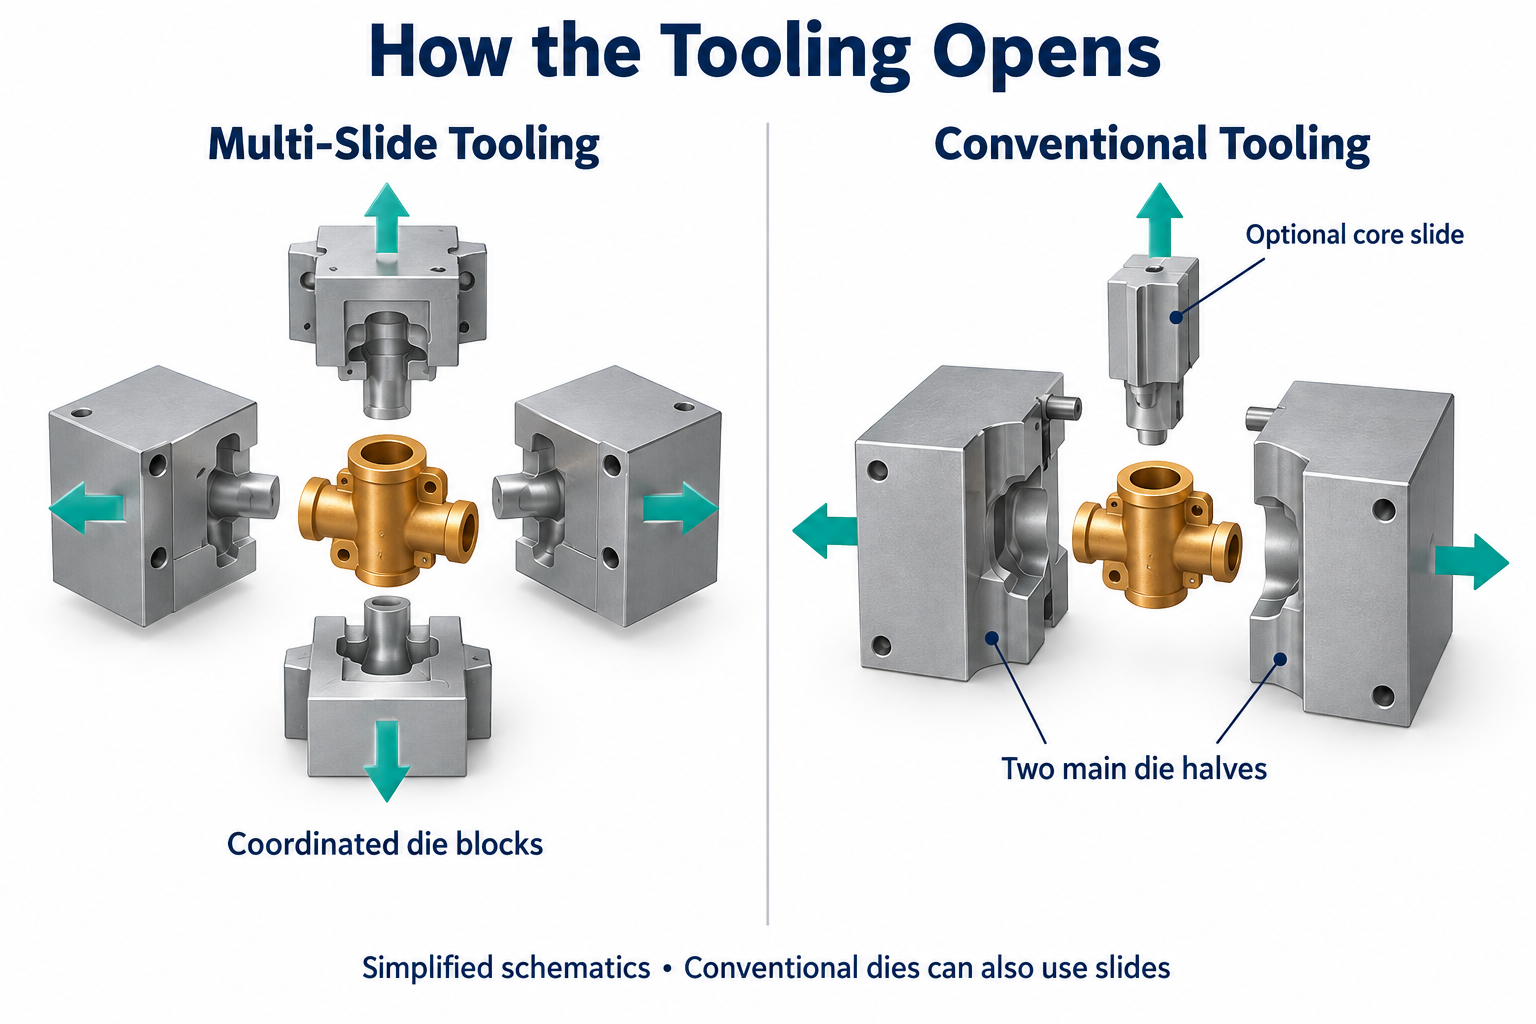
従来のダイハーフとオプションのコア スライドと比較したマルチスライド ツーリング
マルチスライドダイキャスティング
典型的なシーケンスには次のものがあります。:
- ダイブロックが一緒に移動してキャビティを閉じる.
- 射出システムは溶融合金をキャビティに充填します。.
- 金属が固まる.
- スライドは必要な順序で後退します.
- 鋳物は金型から分離され、下流工程に進みます。.
マシン構成はさまざまです. Techmire は 4 ~ 6 枚のスライドを備えたシステムについて説明しています, 自動ランナー分離をサポートする構成を含む.
これらの機能により、ジオメトリがツーリングに適している場合、取り扱いと二次作業を軽減できます。. すべてのコンポーネントが機械から組み立てられる状態になるわけではありません。. テクマイヤーテクノロジー
従来のダイキャスティング
従来のツーリングは、射出前に固定半部と可動半部を閉じます。. 可動コアが必要な位置に入る.
固化後, コアは必要に応じて収縮します. ダイスが開きます, そしてキャストは排出されます.
ゲートの取り外し, バリ取り, 機械加工, あなたの図面に従って仕上げを行ってください. 適切な従来の工具を使用すると、機械加工が必要となるフィーチャーを鋳造できます。.
マルチスライドはマルチキャビティとは異なります
ツーリングの動きを表現する「マルチスライド」. 「マルチキャビティ」は、ダイに含まれる部品キャビティの数を表します。.
マルチスライド ツールはショットごとに複数のコンポーネントを生成する場合があります. 従来のツーリングでも複数のキャビティを使用可能.
出力を比較する場合, キャビティ数と完全な生産サイクルの両方を要求します. テクマイアのマシン構成
各工程に適した材料は何か?
合金要件により、工具形状が影響を受ける前にプロセスの選択肢が狭まります.
マルチスライドおよび従来の記述ツールの配置. ホットチャンバーとコールドチャンバーは、金属がどのように金型に入るかを説明します.
これらの分類を互換性のあるものとして扱うべきではありません.
亜鉛
複雑な詳細が必要な場合、亜鉛は重要な候補です, 寸法の一貫性, または装飾仕上げ.
NADCA は複雑な形状を識別します, 厳しい許容範囲, 亜鉛ダイカストの利点の一つであるめっき適性. これらの利点は合金とプロセスの組み合わせに当てはまります, マルチスライドツーリング専用ではなく. NADCA亜鉛ダイカスト
亜鉛成分の場合, 両方のツール レイアウトが要件を満たしている場合は、両方のツール レイアウトを比較します。.
レビューすることもできます zinc die casting services when preparing your project requirements.
アルミニウム
Conventional cold-chamber die casting is a common starting point for aluminum components.
The metal is melted separately and transferred into the injection sleeve. A plunger then forces it into the closed die. NADCA Cold-Chamber Process
Do not assume a multi-slide machine designed for zinc can process your specified aluminum alloy.
マグネシウム
Magnesium can be processed using suitable die casting equipment, including specialized multi-slide systems.
Techmire lists magnesium machines separately from its zinc and lead equipment. Confirm the supplier’s actual machine and alloy compatibility. Techmire Products
For either tooling route, identify the alloy grade on your drawing. “Zinc,” “aluminum,「」または「マグネシウム」だけでは製造仕様として不十分です.
どのプロセスがより優れた公差と表面仕上げを提供するか?
どちらのプロセスにも、単一の普遍的な公差や表面仕上げ値はありません。.
公表されている能力数値は、同等の合金を参照していない限りほとんど意味がありません。, 寸法, 幾何学, 及び検査方法.
NADCA の製品規格は標準公差に対応しています, 精度公差, 幾何学的寸法記入, ミニチュアダイカストと個別に. これは、プロセス全体に 1 つの精度数値を割り当てるよりも便利です。. NADCA製品仕様
重要な寸法について, 聞く:
- どの機能が同じツール要素から得られるのか?
- どの寸法がパーティング ラインまたはスライド インターフェイスと交差するか?
- どの表面が検査基準を確立するか?
- 要件は終了前または終了後に測定されますか?
- どのフィーチャーに加工が必要か?
パーティング ラインの配置は、ツールによるコンポーネントの形成方法に影響するため重要です。. 金型コンセプトを承認する前にその場所を確認してください. NADCA パーティング ライン ガイダンス
化粧面用, 図面上の表示領域にマークを付けます. 許容可能なゲート マークに同意する, パーティングライン, そしてイジェクターマーク.
コンポーネントにメッキが必要な場合, 絵画, または研磨, それらの操作を比較に含めます. 視覚的に魅力的な生の鋳物であっても、かなりの仕上げが必要な場合があります.
どのプロセスの総コストが低いか?
低コストのプロセスとは、受け入れられた完成部品を最小のプログラム総コストで納品するプロセスです。.
工具の見積もりが低くても、必ずしも完成品の価格が安くなるとは限りません.
実際の比較としては, 使用:
承認された部品あたりのコスト = 合意されたプログラムの合計コスト ÷ 納品された承認された部品の数
ツールを含める, 鋳造, トリミング, 機械加工, 仕上げ, 検査, および合意されたメンテナンス費用. 両方の見積に同じ梱包と配送の前提条件を適用します。.
ツールへの投資とプログラムの量
マルチスライド ツールのコストが常に高くなるとは考えないでください.
いくつかのコア機構を備えた従来の設計は、適切なマルチスライド配置よりも複雑になる可能性があります. 単純な従来のツールがより経済的なソリューションになる場合もあります.
同じ図面リビジョンに対してツーリングの見積もりをリクエストする, 空洞の仮定, および予想されるプログラム量.
NADCA は工具鋼を識別します, 熱負荷, 工具コスト要因間の浸食. 生産量と二次労働の削減は経済にも影響を与える. NADCA ツールのコスト
生産率
宣伝されているマシン速度ではなく、許容される時間当たりの出力を比較します。.
有用な計画関係は次のとおりです。:
受け入れられた出力 = 1 時間あたりのショット数 × ショットあたりの部品数 × 収量
次に、スケジュールされた容量を見積もるときにダウンタイムを考慮します。.
機械の仕様にはドライサイクル速度が記載されている場合があります. この数字には、キャストに必要なすべてのステップが含まれていません。, いいね, 実際のコンポーネントを処理します.
凝固時間とツールの移動順序も生産サイクルに影響します. NADCA プロセスのコスト
二次的な操作
コストのかかる下流の操作を取り除くと、プロセスの魅力がさらに高まります.
しかし, 両方のルートで、指定されたインターフェイスの加工が必要な場合があります, スレッド, または仕上がり寸法. NADCA は、トリミングのみが必要なコンポーネントとさらなる処理が必要なコンポーネントを区別します。. NADCA 二次処理
サプライヤーに、単価に含まれるすべての作業を特定するよう依頼します。. その他の見積要素については, 私たちのを参照してください ダイカスト金型のコストガイド.
各プロセスをいつ選択すべきか?
複数の引き出し方向により小さなコンポーネントが簡素化される可能性がある場合は、マルチスライドを評価します。; 従来のツールの容量がプロジェクトにより適している場合に、従来のツールを評価する.
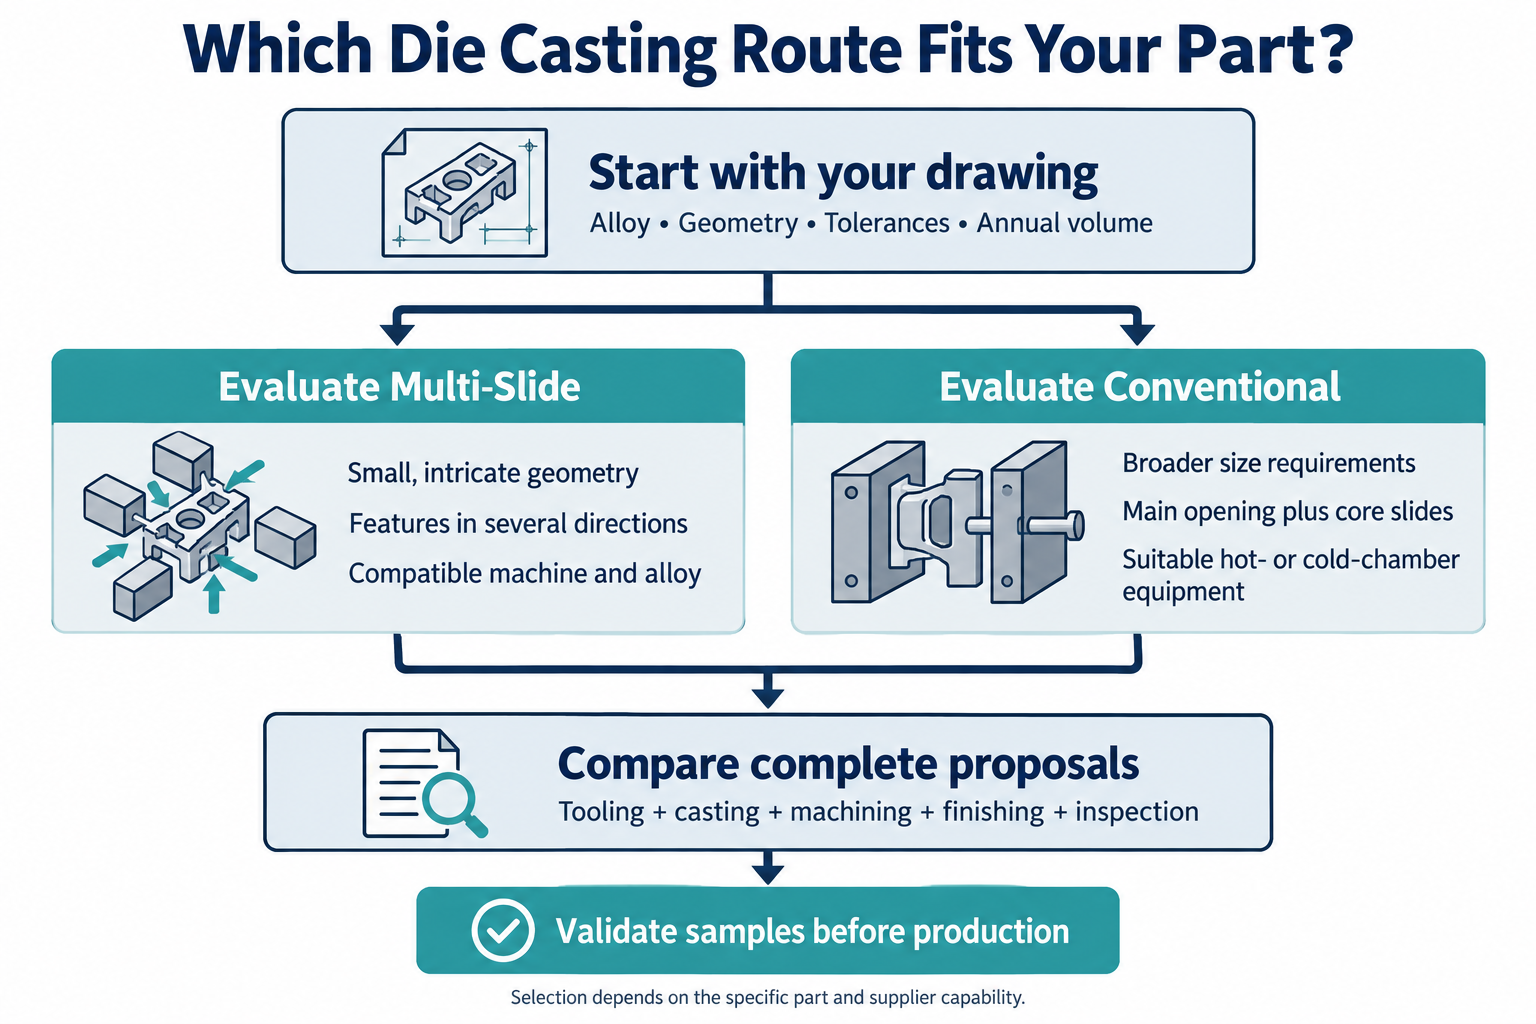
Die casting selection workflow comparing geometry, ツーリング, total cost, and sample validation
The examples below are selection scenarios, rather than guaranteed manufacturing routes or TOPS project records.
| Example Component | Route To Evaluate | Material Starting Point | Main Question |
| Small connector body with side openings | Multi-slide and conventional | Specified zinc alloy | Can the openings be cast without additional drilling? |
| Compact latch with several side features | Multi-slide and conventional | Specified zinc alloy | Which layout provides reliable release and simpler finishing? |
| Broad electronics housing | Conventional cold-chamber | Specified aluminum alloy | Does the machine accommodate the tool and projected area? |
| 小さい, simple cover | 従来の; compare alternatives if justified | Application-dependent alloy | Would additional tooling movement deliver a measurable benefit? |
| Lightweight precision component | Suitable magnesium equipment | Specified magnesium alloy | 必要な合金と形状を検証できるサプライヤーはどこですか? |
マルチスライドを詳しく見る必要がある場合
次の場合には、マルチスライドの提案を検討してください。:
- コンポーネントは利用可能な機械とツーリングの範囲に適合します.
- いくつかの機能には異なる引き出し方向が必要です.
- 提案されたツールにより、意味のある二次作業が削除されます.
- 定期的なボリュームがツールへの投資をサポートします.
- サプライヤーは適切な生産および検査計画を実証できる.
部品が小さいからという理由だけでの選択は避けてください. 単純な小さなコンポーネントでは、追加のツールの移動によって意味のある利点が得られない可能性があります.
従来のダイカストが合理的な場合
次の場合には従来のツールを検討してください。:
- 合金と機械の要件はすでにそのルートを優先しています.
- コンポーネントにはより大きなツーリングエンベロープが必要です.
- ほとんどの機能は主な開口方向に適合します.
- 管理可能な数のコア スライドが残りの機能を形成します.
- The complete quotation meets your cost and quality requirements.
Do not reject conventional tooling just because your part is complex. Review the actual die concept first.
どちらのルートも準備ができていない場合
Delay production tooling if your design is still changing substantially.
For early fit checks or uncertain quantities, compare a prototype route before committing to a production die. 私たちの CNC加工サービス provide another option for suitable prototype geometries.
Remember that machined prototypes do not validate production casting behavior.
ツールを承認する前に確認すべきこと?
Approve either process only after reviewing feature release, 重要な寸法, and sample acceptance requirements.
提案された各ルートの設計をレビューする
Use the same drawing to evaluate both tooling concepts:
| Design Feature | What To Review |
| Undercuts And Side Features | Withdrawal direction, clearance, and release sequence |
| Critical Fits | Datum strategy and whether machining is required |
| Holes And Windows | Core access, draft, 充填, そして検査 |
| 壁のトランジション | 厚いセクションを削減または再分配できるかどうか |
| 可視表面 | 許容可能なツーリングマークと仕上げ要件 |
| 機械加工された表面 | 在庫手当と合格基準 |
穴と窓はメタルフローとリリースの両方に影響を与えます. NADCA は、これらの機能を開発する際にドラフトと充填の動作を考慮することを推奨します。. NADCA の穴と窓
プロセス名に基づいて普遍的な最小肉厚を指定することは避けてください。. NADCA は、壁の厚さの制限は 1 つの固定ルールによって管理されるわけではないと指摘しています。. NADCA ウォール ガイダンス
検証シーケンスに同意する
実際の承認シーケンスは次のとおりです。:
- 図面リビジョンを確認する, 合金, 年間需要, そしてプログラムライフ.
- 提案されたツールのレイアウトと二次的な操作を確認します。.
- 重要な寸法と検査方法についての合意.
- 意図した生産ルートを使用してサンプルを生産します.
- 寸法の確認, 仕上げる, 必要な機能性能.
- 定期的な納品前にプロセスと文書を承認する.
自分の立場に関連する証拠を求める, 「高精度」についての一般的な表現ではありません。
耐圧性が重要な場合, リークテスト条件と許容限界を定義する. 見た目が重要なら, 合意された視覚的参照を確立する.
よくある質問
最終的な選択は図面に従ってください, 生産計画, プロセスラベルではなく検証結果.
マルチスライド ダイカストは 4 スライド ダイカストと同じですか?
4 つのスライドで特定の構成を説明します. マルチスライドはより広義の用語です, 機器の構成も異なります.
サプライヤーに提案された工具の動きを示すよう依頼してください.
従来のダイカストではアンダーカットが発生する可能性があります?
はい, 適切な可動コアにより、特定のアンダーカットやサイドフィーチャーを形成できます。.
形状は中子と完成した鋳造物を引き抜くことができる必要があります.
マルチスライドダイカストは常に高精度ですか?
いいえ. 精度は、特定の寸法と工具の配置に対して評価する必要があります.
重要な機能について合意された検査計画をリクエストします.
マルチスライドダイカストは亜鉛にのみ適しています?
いいえ. マグネシウムおよびその他の互換合金用の特殊な装置も存在します.
実機と指定合金を確認の上、実現可能かどうかを判断してください。.
マルチスライドにより CNC 加工が不要になるか?
フィーチャを直接鋳造することで機械加工を削減する場合があります.
完成した公差, スレッド, 機能面により、どの操作が引き続き必要であるかが決まります。.
マルチスライド金型は常に高価ですか??
いいえ. 同じコンポーネントの完全なツーリング提案を比較する.
スライド機構, キャビティ数, 検証, およびメンテナンス要件はすべて見積もりに影響します.
共通の最大部品重量はありますか?
すべてのマルチスライド マシンを定義する単一の重量制限はありません.
提案マシンのショット能力を確認する, ツーリングエンベロープ, およびクランプ要件.
どちらのプロセスでも正当な生産量はどれくらいか?
どちらのプロセスも経済的になる普遍的な最小値はありません.
予想されるプログラム量全体での工具への投資と完成部品のコストを比較します。.
ダイカストプロジェクトについてTOPS Precisionにご相談ください
TOPSプレシジョンはダイカストを提供します, カビ製造, カスタムコンポーネントのCNC加工サービス.
弊社をご利用いただけます ダイキャスティングサービス マテリアルに関する図面ベースのディスカッションを開始するには, ツーリング, 仕上げ要件.
持続可能な生産コストで完成部品の要件を満たすルートを選択してください. 詳細なツールの提案と検証済みのサンプルは、一般的な比較表よりも強力な根拠を提供します.
お問い合わせ 2D 図面を使用して, 3Dモデル, 合金, 年間生産量, および予想されるプログラム寿命. 重要な公差を含める, 表面仕上げ, プロジェクトをレビューするための検査要件.


