

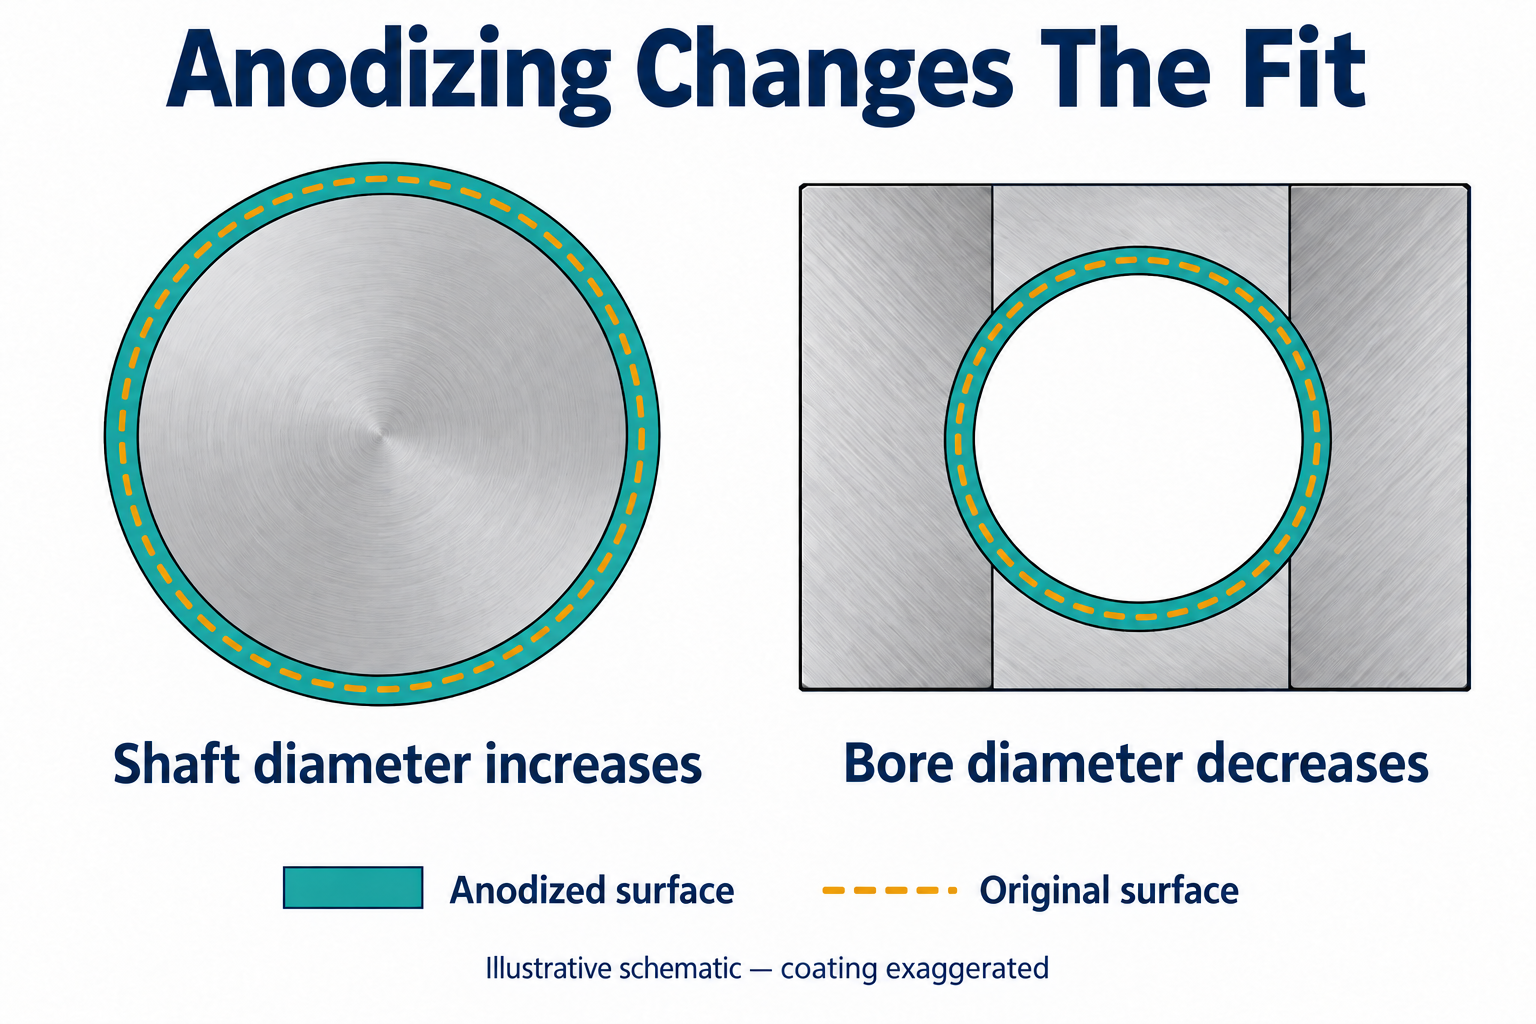
As tolerâncias de anodização são importantes sempre que suas peças de alumínio precisam se encaixar após o acabamento. Um eixo pode crescer, enquanto um furo revestido pode encolher. Você precisa de licenças de revestimento acordadas, notas de desenho claras, e inspeção dos recursos acabados. Este guia explica como planejar essas decisões antes do início da usinagem.
Como a anodização altera as dimensões das peças
A anodização converte o alumínio em óxido, então a espessura do revestimento e o crescimento externo são medidas diferentes.
Para anodização dura, NASA descreve uma divisão típica: aproximadamente metade penetra na superfície original, enquanto metade cresce para fora. A espessura do revestimento interno pode diferir da espessura externa, particularmente em buracos estreitos ou profundos. A geometria e as condições do banho afetam o resultado. Trate a relação de meia espessura como uma estimativa, em vez de um subsídio garantido. Ver NASA PRC-5006 Rev.. D, Seções 3.1–3.2.
Você deve distinguir três quantidades ao discutir uma característica crítica:
- Espessura do revestimento: a camada total de óxido.
- Crescimento superficial: movimento além da superfície metálica original.
- Dimensão finalizada: o tamanho mensurável após as operações de acabamento especificadas.
O pré-tratamento também é importante. A gravação química pode remover o alumínio antes da anodização. Pergunte ao seu finalizador se a margem inclui essa remoção. O Perguntas frequentes sobre o Conselho de Anodizadores de Alumínio observa que outras operações de linha afetam mudanças dimensionais.
Como calcular uma tolerância preliminar de anodização
Você pode estimar alterações de tamanho contando as superfícies revestidas que afetam cada dimensão.
Deixar g representam o crescimento externo por superfície, medido a partir da superfície imediatamente antes da anodização. Assumindo crescimento igual em superfícies opostas:
| Recurso | Tamanho final estimado | Efeito prático |
|---|---|---|
| Diâmetro externo do eixo | Diâmetro pré-anodizado + 2g | Um ajuste de acasalamento fica mais apertado |
| Diâmetro interno do furo | Diâmetro pré-anodizado - 2g | A folga disponível diminui |
| Espessura da placa, ambas as faces revestidas | Espessura pré-anodizada + 2g | A pilha de espessura aumenta |
| Largura do slot, ambas as paredes revestidas | Largura pré-anodizada - 2g | O slot fica mais estreito |
Essas equações descrevem geometria simples. Eles excluem a remoção do pré-tratamento e o crescimento desigual do revestimento.
Um exemplo prático com suposições explícitas
Suponha que o seu finalizador confirme um crescimento estimado de 0.010 mm por superfície revestida.
- A 10.000 O eixo pré-anodizado de mm terminaria próximo 10.020 milímetros.
- A 10.050 mm, o furo pré-anodizado terminaria perto 10.030 milímetros.
- A folga diametral estimada diminuiria de 0.050 mm para 0.010 milímetros.
Esta é aritmética ilustrativa, não é uma especificação de revestimento recomendada ou tolerância de produção. Ambas as partes contribuem para a mudança de folga.
Para planejamento de aceitação, calcular a folga mínima usando o menor furo acabado e o maior eixo acabado. Use limites de processo acordados, não apenas crescimento nominal. Verifique a folga máxima separadamente se a folga afetar o desempenho.
Quais recursos precisam de revisão especial?
Você deve priorizar recursos que se ajustem, contato, ou a função muda quando suas superfícies são revestidas.
| Recurso | Pergunta para resolver | Possível decisão de saque |
|---|---|---|
| Assentos de rolamento e furos de localização | A superfície de contato deve reter seu revestimento? | Combine um subsídio, mascarar, ou dimensionamento final aprovado |
| Eixos deslizantes e ranhuras | Que folga final e condição de superfície são necessárias? | Especifique limites finais e verificações funcionais |
| Tópicos | As linhas devem ser revestidas, e como eles serão avaliados? | Definir mascaramento ou uma margem de linha qualificada |
| Almofadas de contato elétrico | Onde o contato condutivo deve permanecer disponível? | Identifique o acabamento permitido e os limites mascarados |
| Dados e faces de montagem | Qual superfície estabelece a referência de medição final? | Indique a condição final necessária |
Não aplique uma tolerância de diâmetro simples diretamente ao diâmetro primitivo de uma rosca. A geometria da rosca requer uma revisão separada. A especificação da NASA desencoraja a anodização rígida em roscas e identifica o mascaramento ou o dimensionamento final como opções para furos difíceis.
Quando você deve mascarar em vez de compensar?
Vale a pena considerar o mascaramento quando uma superfície crítica não precisa de anodização e a variação do revestimento ameaça sua função.
Escolha a abordagem com base no que a superfície deve fazer:
- Compensar antes do revestimento quando você precisar da superfície anodizada e puder validar os limites acabados.
- Mascarar o recurso quando o revestimento é desnecessário e a superfície exposta possui um plano de proteção aprovado.
- Máquina de acabamento depois somente quando a remoção do revestimento for aceitável e a proteção restante for abordada.
O mascaramento cria limites adicionais para controlar. Identifique onde o revestimento pode parar, e manter as transições longe de zonas de contato críticas sempre que possível.
A anodização dura é selecionada principalmente para resistência ao desgaste ou microdureza. Seus critérios de qualidade também incluem tolerâncias dimensionais finais. Compare esses requisitos antes de escolhê-lo apenas pela aparência. Ver Orientação de anodização rígida da QUALANOD.
Para uma comparação final mais ampla, leia nosso guia para tipos de anodização.
O que seu desenho deve especificar?
Seu desenho deve definir o acabamento necessário e identificar claramente quando cada dimensão crítica deve estar em conformidade.
Uma instrução de cores por si só não pode comunicar o requisito de aceitação completo. Incluir:
- A especificação de acabamento aplicável e a revisão necessária.
- O tipo de revestimento, classe quando aplicável, cor, e exigência de vedação.
- A espessura de revestimento necessária e variação permitida.
- Limites dimensionais finalizados para recursos críticos.
- Superfícies mascaradas, limites, e locais de contato de rack permitidos.
- Textura de superfície e requisitos de inspeção onde a função depende deles.
Use requisitos de pré-acabamento e finais separados quando ambos precisarem de controle. Mantenha o desenho e o modelo CAD consistentes.
Por exemplo, adicione uma instrução específica do recurso, como: “Os limites de diâmetro do furo se aplicam após a anodização.” Essa frase esclarece o momento. Você ainda deve fornecer os limites reais e a especificação completa do acabamento.
Como as peças acabadas devem ser inspecionadas?
Você deve verificar as dimensões críticas após todas as operações de acabamento especificadas, usando um plano de inspeção acordado.
Antes de fazer o pedido, identificar os recursos que precisam de resultados registrados. Combine o método de medição, requisitos de amostragem, e critérios de aceitação com seu fornecedor.
Uma sequência de controle útil é:
- Revise o desenho e identifique recursos sensíveis ao revestimento.
- Combine tolerâncias de usinagem e requisitos de acabamento.
- Registre dimensões críticas antes de terminar quando for necessária comparação de processos.
- Anodização completa e quaisquer operações secundárias aprovadas.
- Inspecione as dimensões finais, características de revestimento especificadas, e funções de montagem relevantes.
Um resultado de espessura de revestimento não substitui uma medição de furo finalizada. Da mesma maneira, uma montagem de teste bem-sucedida não verifica todos os requisitos do desenho.
Para pedidos recorrentes, reter os resultados aprovados do primeiro artigo e as condições de processo acordadas. Revise as alterações antes de alterar a liga, pré-tratamento, especificação de revestimento, ou plano de mascaramento.
O que impulsiona o custo do controle de tolerância à anodização?
O custo aumenta quando seus requisitos adicionam manuseio, validação, Inspeção, ou operações de acabamento.
Mascaramento seletivo, difícil acesso ao rack, e o dimensionamento final separado pode adicionar trabalho. Relatórios de inspeção detalhados também exigem planejamento.
Você pode reduzir custos evitáveis identificando recursos funcionais antecipadamente. Mantenha limites mais rígidos onde a montagem precisar deles, e explique o motivo. Compare cotações com a mesma condição de acabamento, escopo de mascaramento, requisitos de inspeção, e quantidade do pedido.
Planejando suas peças CNC anodizadas com TOPS
TOPS oferece usinagem CNC e peças CNC anodizadas; seu desenho determina os requisitos que precisam de confirmação específica do projeto.
Nosso Serviços de usinagem CNC incluem fresamento e torneamento. Você também pode revisar nosso serviço de peças de usinagem CNC anodizadas.
Para o seu projeto, solicitar confirmação das tolerâncias finalizadas, especificação de revestimento, escopo de mascaramento, e entregas de inspeção durante a cotação. Uma capacidade geral de usinagem não estabelece uma tolerância alcançável após a anodização.
perguntas frequentes
As principais questões dizem respeito à mudança dimensional, mascarar, e a condição em que suas peças devem passar pela inspeção.
A anodização torna os furos menores?
O crescimento do revestimento em um furo reduz sua abertura. A mudança líquida também depende da remoção do pré-tratamento e do crescimento interno real.
Devo dimensionar as peças antes ou depois da anodização?
Especifique os limites finais para recursos que controlam a montagem finalizada. Adicione requisitos de pré-acabamento separados quando o controle de fabricação também os exigir.
Posso usar uma mesada para cada superfície?
Não presuma um crescimento igual em uma parte complexa. Peça ao seu finalizador para validar as tolerâncias nas características relevantes.
Um furo apertado pode ser fresado após a anodização?
Somente se o seu processo aprovado permitir. Alargamento remove o revestimento, portanto, revise a proteção de superfície resultante e os requisitos funcionais.
O que devo enviar para uma cotação de peça anodizada?
Envie seu modelo STEP, desenho cotado, liga e têmpera, especificação de acabamento, quantidade, e data de entrega necessária. Destacar ajustes críticos.
Revise seus requisitos de peças acabadas
Defina o ajuste que você precisa após a anodização, em seguida, concorde com o plano de usinagem e acabamento em torno dele. Contate-nos com seu modelo, desenho, especificação de acabamento, e quantidade para solicitar revisão e orçamento do projeto.

