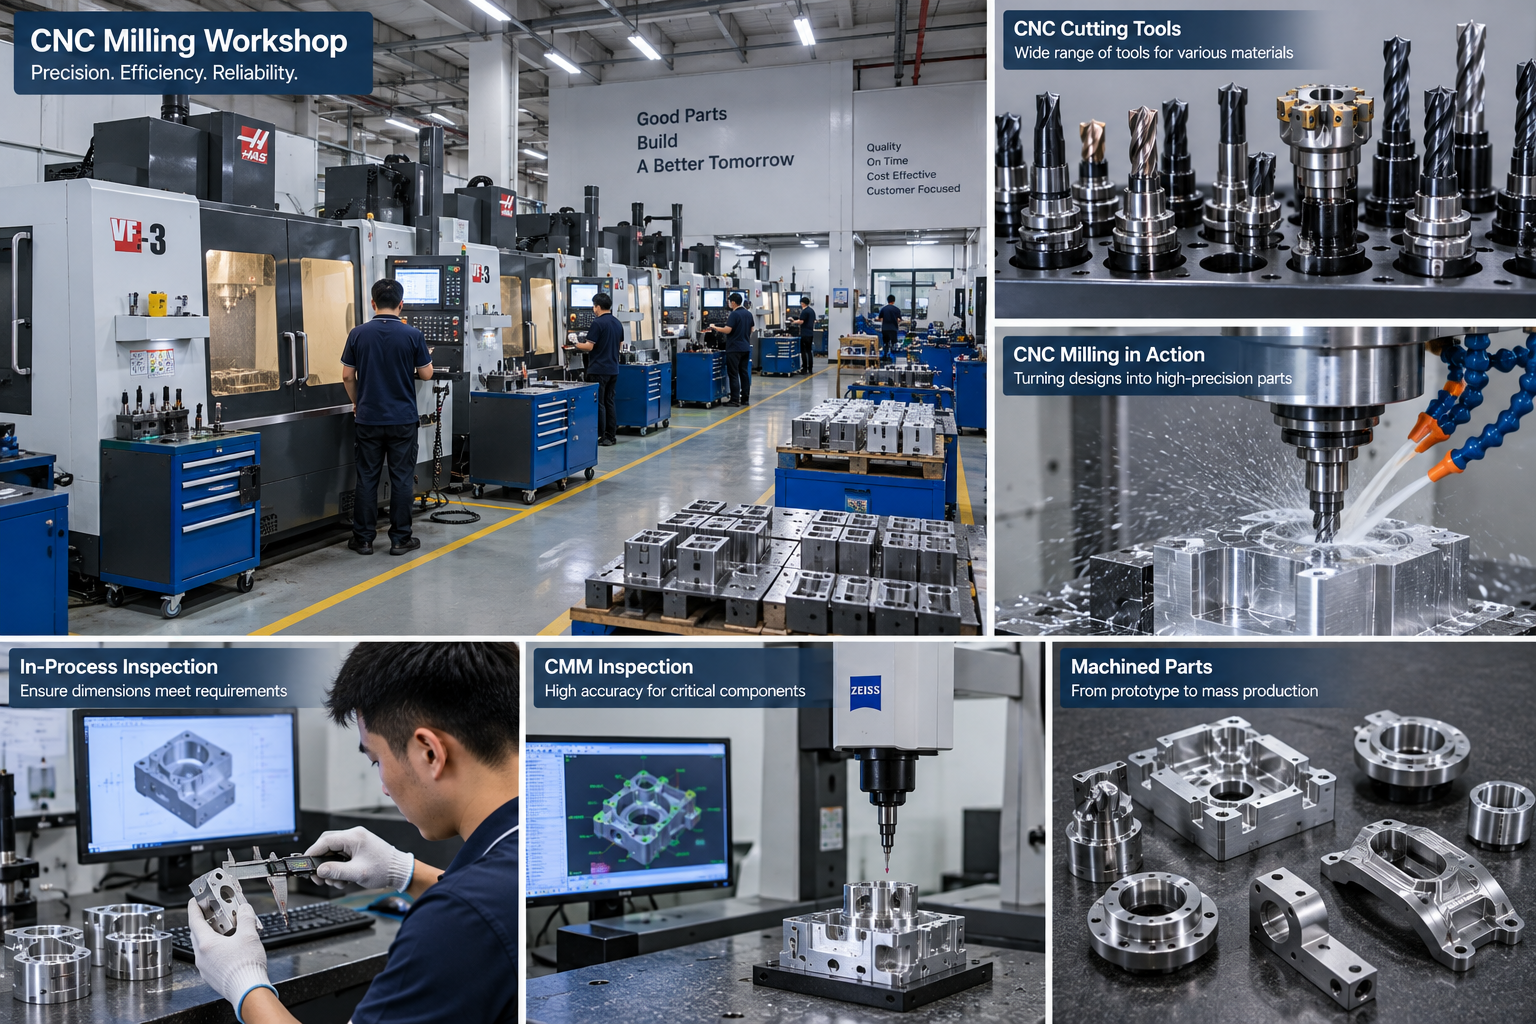


Ferramentas de fresamento CNC removem material para criar ranhuras, bolsos, contornos, buracos, e rostos acabados. O cortador certo controla a qualidade, tempo de ciclo, e custo. Este guia cobre os principais tipos de ferramentas, materiais, revestimentos, e como escolher cada um.
O que são ferramentas de fresagem CNC?
As ferramentas de fresagem CNC são fresas rotativas que usinam material a partir de uma peça de trabalho.
Cada ferramenta tem um formato específico para um recurso específico. Escolher corretamente evita retrabalho, conversa, e ferramentas quebradas. A escolha da ferramenta depende da operação, material, geometria, e máquina.
Ferramentas de corte comuns usadas em fresadoras CNC
Um magazine de ferramentas de fresamento CNC contém mais do que fresas. Também carrega brocas, Amerizadores, e ferramentas de rosca.
| Ferramenta | Uso primário |
| Fresa final | Caça-níqueis, bolsos, perfil |
| Fresa de topo esférico | 3Contornos D e superfícies curvas |
| Nariz de touro / fresa de topo com raio de canto | Pisos planos com cantos arredondados |
| Fresa frontal | Grandes superfícies planas |
| Furar | Buracos |
| Alargador | Furos com acabamento preciso |
| Moinho de rosca | Tópicos |
| Moinho de chanfro | Bordas angulares |
| Cortador de cauda de cauda | Cortes inferiores e slides |
| Cortador de slot T. | Slots de fixação em forma de T |
| Cortador de chaveta | Chavetas |
| Cortador angular | Ranhuras e serrilhados em V |
| Cortador de formas | Perfis especiais repetidos |
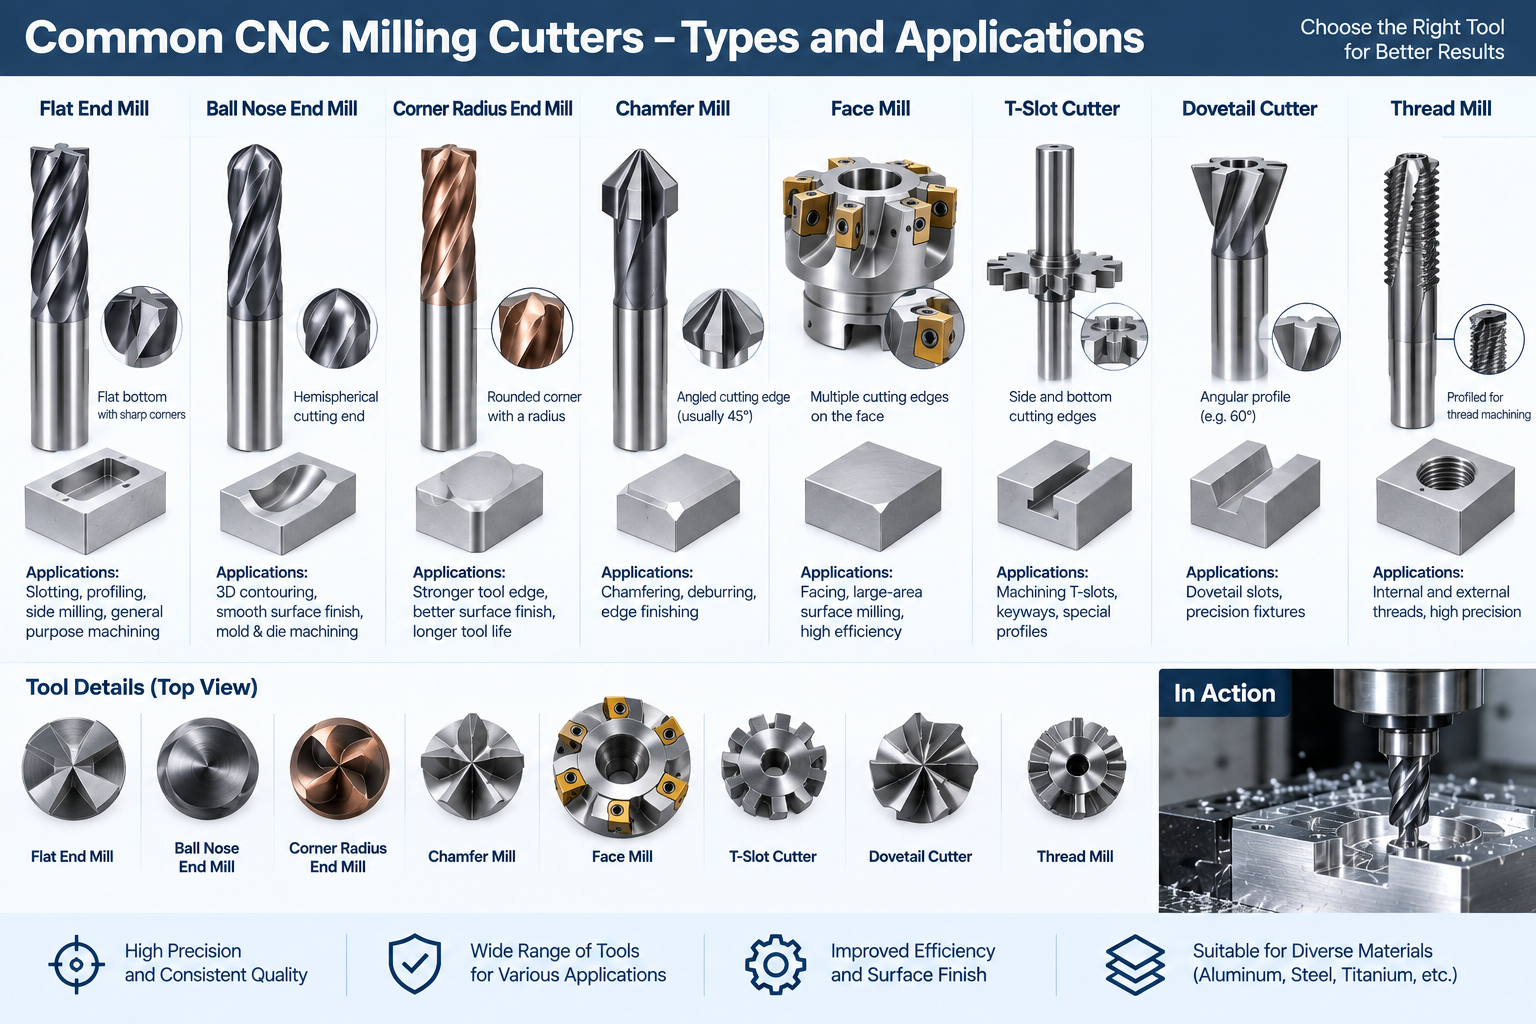
Fresas de topo e seus usos
As fresas de topo são as ferramentas de fresamento mais comuns. Eles cortam na periferia e, para tipos de corte central, no final.
- Fresas de topo plano cortam ranhuras e bolsões com fundo quadrado.
- Fresas de topo esféricas cortam contornos 3D e superfícies curvas. Em superfícies 3D, o diâmetro do cortador e o passo lateral determinam a altura da vieira. Um passo lateral menor melhora o acabamento, mas aumenta o tempo de ciclo.
- Nariz de touro / fresas de topo com raio de canto proporcionam pisos planos com cantos arredondados.
- As fresas de topo para desbaste removem o material rapidamente com uma borda serrilhada.
- Fresas de topo com corte central mergulham; tipos de corte não central não.
Ver tudo sobre fresamento de topo para mais detalhes.
Mills de rosto
As fresas de facear usinam grandes superfícies planas com múltiplas arestas de corte.
Proporcionam um bom acabamento e removem rapidamente o material numa vasta área. Muitas fresas de facear são construídas em torno de pastilhas substituíveis. Eles são comuns para esquadria e acabamento de faces planas. Ler uma visão geral completa do fresamento de facear.
Ferramentas de perfuração e furos
Brocas criam buracos. Alargadores e outras ferramentas os refinam.
- Brocas helicoidais fazem furos padrão.
- As microbrocas fazem furos muito pequenos e precisam de batimento controlado.
- Os alargadores trazem um furo para um tamanho e acabamento precisos.
- As brocas pontuais iniciam um furo com precisão.
Profundidade do furo, diâmetro, e material decidem a ferramenta e o método. Ver perfuração profunda quando a profundidade é grande.
Ferramentas de rosqueamento
As roscas podem ser cortadas com machos ou fresadoras.
O rosqueamento é rápido e eficiente para um tamanho de rosca específico, mas uma torneira quebrada pode ser difícil de remover, particularmente em furos cegos ou materiais difíceis. As fresadoras de rosca podem produzir roscas internas ou externas, oferecem bom controle do tamanho da rosca, e são úteis para threads maiores, materiais difíceis, ou aplicações onde a redução do risco de uma torneira quebrada é importante. Comparar fresamento de rosca vs rosqueamento.
Fresas Especiais
Ferramentas especiais cortam formatos que as fresas de topo padrão não conseguem alcançar.
- Fresas de chanfro fazem chanfros e rebarbas nas bordas.
- Cortadores de cauda de andorinha cortam cortes inferiores para slides e acessórios.
- Os cortadores de ranhura em T fazem ranhuras de fixação.
- Os cortadores Keyseat e Woodruff cortam rasgos de chaveta do eixo.
- Cortadores angulares fazem ranhuras em V e serrilhados.
- Os cortadores de forma reproduzem um perfil em uma passagem.
- Os cortadores de mosca usam uma única borda para amplas superfícies planas em configurações adequadas, embora as fresas de facear intercambiáveis sejam mais comuns na produção.
Para cópia de perfil, ver formulário de moagem essenciais.
Ferramentas de fresamento indexáveis de metal duro vs.
As ferramentas de fresamento são sólidas ou construídas em torno de pastilhas substituíveis.
| Tipo de ferramenta | Melhor para | Principal vantagem | Limitação |
| Carboneto sólido | Diâmetros menores, recursos detalhados, acabamento | Rigidez e precisão | Ferramenta inteira substituída quando desgastada |
| Cortador indexável | Diâmetros maiores, fresamento frontal, desbaste pesado | Arestas de corte substituíveis | Tamanho mínimo de ferramenta maior |
| Ferramenta soldada ou com ponta | Aplicações especializadas | Combina substrato e material de corte | Menos comum para fresamento CNC geral |
Cortadores de desbaste versus acabamento
O desbaste e o acabamento impõem demandas diferentes à ferramenta.
- Desbaste: alta remoção de material, bordas mais fortes, grande folga de cavacos, e acabamento superficial secundário.
- Acabamento: baixa franquia de estoque, bordas afiadas e estáveis, desvio controlado, e priorizou acabamento e precisão.
Uma passagem de desbaste remove o material. Uma passagem de acabamento controla o tamanho e a superfície.
Materiais para ferramentas de fresamento
O material da ferramenta define a dureza, dureza, e velocidade de corte.
| Material da ferramenta | Uso típico |
| Aço de alta velocidade (HSS) | Trabalho em baixa velocidade, condições interrompidas ou menos rígidas, dureza, baixo custo de ferramentas |
| Carboneto sólido | Velocidades mais altas, produção, rigidez, resistência ao desgaste |
| Cermet | Acabamento em alta velocidade de aços e materiais fundidos selecionados |
| CBN | Aço endurecido, frequentemente como inserções ou bordas pontiagudas |
| PCD | Materiais não ferrosos e abrasivos, frequentemente como inserções ou bordas pontiagudas |
CBN e PCD são materiais superduros premium usados para aplicações especializadas, frequentemente como pastilhas ou arestas de corte com ponta em vez de fresas de topo de uso geral. PCD é geralmente usado para materiais não ferrosos e abrasivos, não aços.
Revestimentos para ferramentas de fresamento
Os revestimentos reduzem o desgaste e o calor na aresta de corte.
| Revestimento | Aplicação Típica |
| Lata | Usinagem de uso geral |
| TiCN | Resistência à abrasão em temperaturas de corte moderadas |
| Tialn / Ouro | Aço, inoxidável, titânio, corte em alta temperatura |
| AlCrN | Materiais difíceis e condições de alta temperatura ou desgaste |
| CrN | Aplicações não ferrosas, resistência à borda postiça |
| DLC | Corte de baixo atrito de materiais não ferrosos selecionados |
A seleção do revestimento depende do substrato da ferramenta, material da peça, velocidade de corte, estratégia de refrigeração, e geometria da fresa. Os revestimentos avançados só proporcionam benefícios quando os parâmetros de corte são apropriados.
Para alumínio, ferramentas afiadas de metal duro polido, muitas vezes sem revestimento ou revestido para trabalhos não ferrosos, são comuns porque reduzem a aresta postiça e melhoram o escoamento de cavacos.
Geometria da ferramenta de fresamento
A geometria controla a ação de corte, terminar, e vida da ferramenta.
- Contagem de flauta: menos canais proporcionam reservatórios de cavacos maiores e facilitam a difícil evacuação de cavacos. Mais canais aumentam o envolvimento da borda e a rigidez do núcleo e podem suportar taxas de avanço mais altas, mas deixe menos espaço para chips. O acabamento depende da geometria, alimentação por dente, acabar, rigidez, material, e condições, não conta apenas a flauta.
- Ângulo da hélice: afeta a força axial, evacuação de cavacos, engajamento de ponta, e terminar. Ferramentas de hélice mais alta podem cortar com mais suavidade em muitas aplicações de acabamento e não ferrosos. Geometrias de hélice inferiores ou especializadas podem ser adequadas para rigidez ou materiais difíceis.
- Diâmetro da ferramenta: use a maior fresa que possa acessar o recurso enquanto atende ao raio de canto necessário.
- Comprimento e balanço da flauta: mantenha o comprimento da flauta suficiente, mas não excessivo. O balanço mais curto melhora a rigidez e reduz a deflexão.
- Relação comprimento-diâmetro: ferramentas longas e delgadas desviam mais e geralmente precisam de cortes mais leves.
- Profundidade axial de corte (Ap) controla o engate ao longo do eixo da ferramenta. Largura radial do corte (Sim) controla o envolvimento lateral. Ambos afetam a força, aquecer, espessura do cavaco, deflexão, e vida da ferramenta.
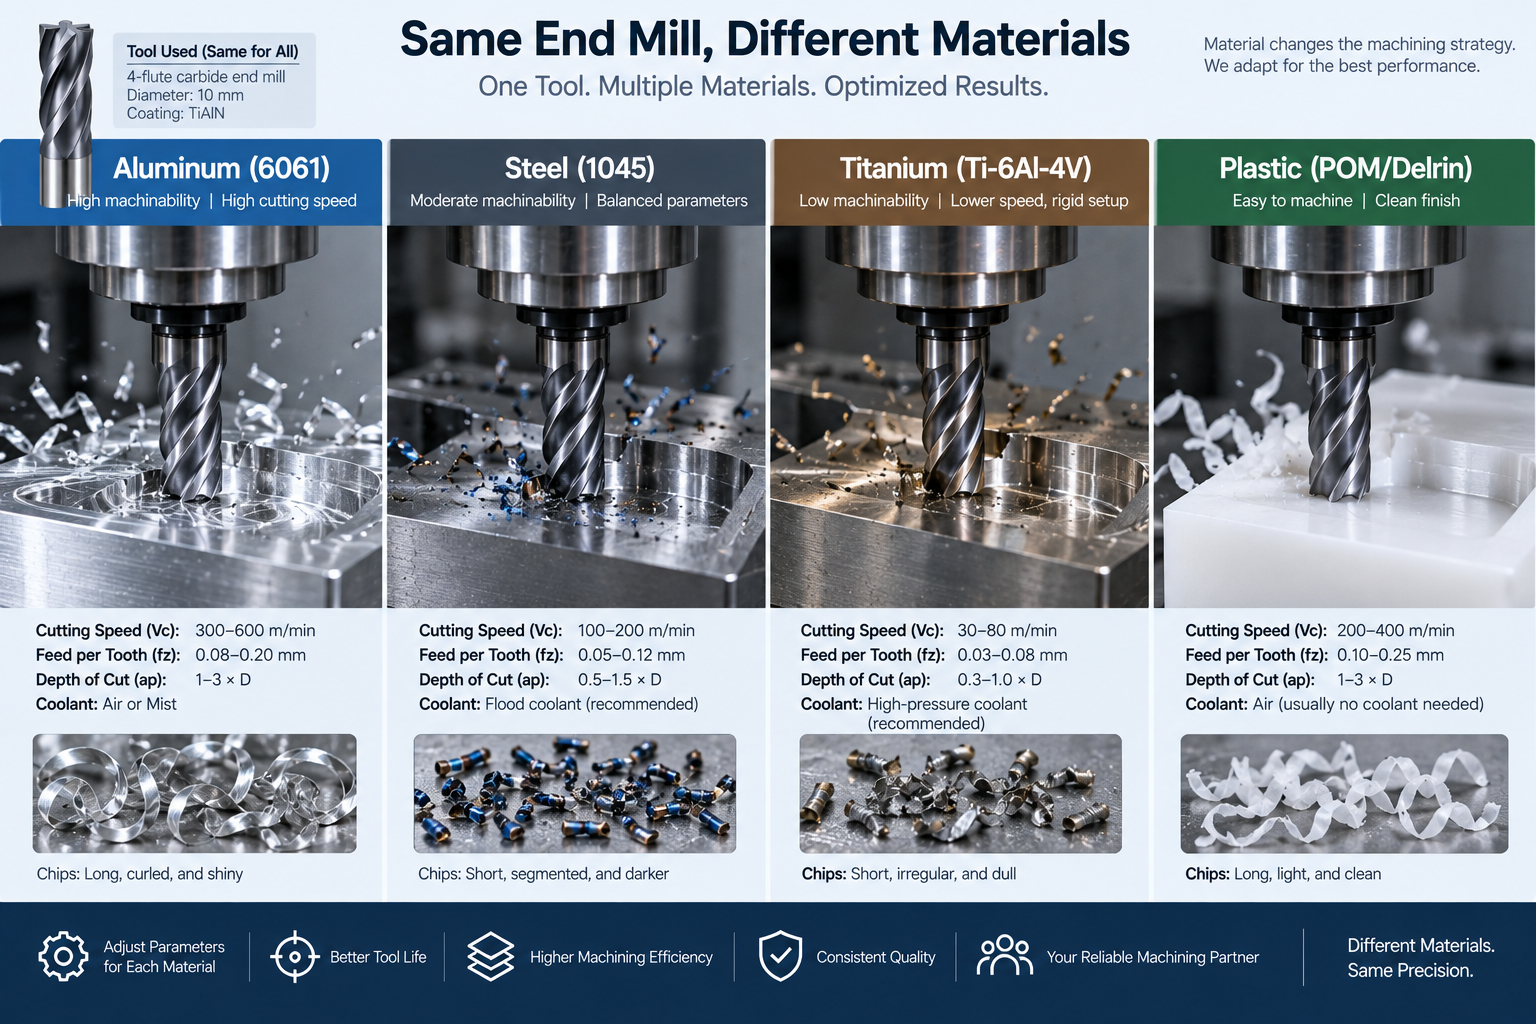
Quais ferramentas de fresamento funcionam melhor para diferentes materiais?
| Peça de trabalho | Abordagem inicial típica |
| Alumínio | Carboneto afiado, grande espaço para chips, geometria polida ou não ferrosa |
| Aço macio ou liga | Metal duro com revestimento adequado ao material |
| Aço inoxidável | Geometria de metal duro resistente, carga controlada de cavacos, revestimento resistente ao calor |
| Titânio | Metal duro, engajamento controlado, gerenciamento de calor forte |
| Aço endurecido | Metal duro especializado ou CBN dependendo da dureza e aplicação |
| Plásticos | Arestas vivas e geometria que limitam o calor e a rebarbação |
Como escolher uma ferramenta de fresagem
| Recurso ou operação | Ferramenta recomendada |
| Slot plano ou bolso | Fresa de topo plano |
| 3Contorno D | Fresa de topo esférico |
| Piso plano com canto arredondado | Nariz de touro / fresa de topo com raio de canto |
| Rosto grande e plano | Fresa frontal |
| Furo padrão | Broca helicoidal |
| Furo preciso | Perfure e depois alargue |
| Fio | Fresa de rosca ou macho |
| Chanfro | Moinho de chanfro |
| Corte inferior em cauda de andorinha | Cortador de cauda de cauda |
| Chaveta | Cortador de chaveta |
| Perfil repetido | Cortador de formas |
Depois de escolher o tipo de cortador, confirme o diâmetro do cortador, raio do canto, comprimento da flauta, alcance da ferramenta, liberação do titular, e saliência necessária. O formato correto não é suficiente se o suporte não puder acessar o recurso ou se a ferramenta se tornar muito flexível no alcance necessário.
Suporte de ferramentas, Acabar, E alcance da ferramenta
Uma boa ferramenta precisa de um bom suporte.
- Os porta-pinças gerais proporcionam flexibilidade em vários tamanhos de ferramentas.
- Os suportes hidráulicos e de ajuste por contração podem proporcionar alta concentricidade e adequar-se a baixo desvio, corte estável em alta velocidade.
- Em altas velocidades do fuso, o equilíbrio e o desvio do suporte tornam-se cada vez mais importantes para a vida útil da ferramenta, precisão, e terminar.
- Mantenha a saliência curta para reduzir a deflexão e a trepidação.
Velocidades, Feeds, E vida útil da ferramenta
Velocidades e avanços dependem da ferramenta, material, máquina, revestimento, e condições.
- Alimentação por dente, ou carga de chip, assuntos. Alimentar muito levemente causa fricção. Carga excessiva de cavacos sobrecarrega a borda.
- Use os dados iniciais recomendados pelo fabricante da ferramenta, em seguida, ajuste para sua máquina e configuração.
- A evacuação do líquido refrigerante e dos cavacos evita danos causados pelo calor.
- A direção do corte afeta o engajamento, terminar, e sensibilidade de folga. Ver fresamento ascendente vs fresamento convencional.
- Monitore o desgaste e substitua as ferramentas antes que elas quebrem.
perguntas frequentes
Qual é a melhor ferramenta para um bolso com fundo plano?
Uma fresa de topo plana ou quadrada.
Qual é a diferença entre uma fresa esférica e uma fresa de topo plano?
Um nariz esférico corta contornos 3D curvos. Uma fresa de topo plano corta ranhuras quadradas e pisos planos.
Uma fresadora CNC pode cortar roscas?
Sim. Fresadoras CNC podem produzir roscas usando uma fresadora de roscas, e as roscas internas também podem ser cortadas com machos quando apropriado. O fresamento de roscas usa uma fresa dedicada seguindo um percurso helicoidal.
Qual é a diferença entre ferramentas de metal duro inteiriças e ferramentas de fresamento intercambiáveis?
Ferramentas inteiriças de metal duro são precisas, mas substituídas inteiras quando desgastadas. Ferramentas intercambiáveis usam pastilhas substituíveis e são adequadas para cortes maiores ou mais pesados.
Por que as fresas finais quebram?
As causas comuns são esgotamento, feeds errados, cortes profundos, má evacuação de cavacos, recortamento de cavacos, e uma ferramenta frágil para o trabalho.
Como posso reduzir a vibração no fresamento?
Use uma configuração rígida, encurtar a saliência, ajustar velocidade e alimentação, verifique o esgotamento, reduzir o engate radial, ou alterar a velocidade do fuso para sair de uma condição instável.
O que é alimentação por dente?
É a carga de cavacos removida por cada aresta de corte por revolução. Deve corresponder à ferramenta e ao material.
Obtenha orientação sobre usinagem CNC
Envie seu modelo 3D, 2D desenho, material, quantidade, tolerâncias, e requisitos de acabamento superficial. Nossos engenheiros selecionarão a estratégia de usinagem, tipo de cortador, ferramentas, e abordagem de inspeção com base na peça.