



Cpk para usinagem CNC ajuda a avaliar um processo específico em relação aos limites dimensionais definidos. Você deve revisar as medidas subjacentes, estabilidade do processo, sistema de medição, e escopo do estudo antes de aceitar o número. Um valor Cpk alto por si só não qualifica todos os recursos ou todas as execuções de produção futuras.
Vincule o relatório de capacidade a uma característica definida
Seu estudo de capacidade deve identificar a peça, revisão de desenho, recurso medido, e limites de especificação aplicáveis.
Um fornecedor não pode atribuir significativamente um valor Cpk a uma máquina CNC ou fábrica inteira. Um diâmetro de furo, diâmetro do eixo, e espessura da parede envolvem diferentes processos e medições. Pergunte qual característica o índice relatado realmente descreve.
Indique as unidades e se a aceitação se aplica antes ou depois do acabamento. Grave a máquina, acessório, condição material, e operação abrangida pelo estudo. Confirme se o estudo representa o processo proposto para o seu pedido.
Nosso Guia de qualidade de usinagem CNC explica etapas e equipamentos de inspeção mais amplos. Um relatório de capacidade adiciona evidências estatísticas para uma característica de produção definida.
Entenda o que Cp e Cpk realmente descrevem
Cp descreve a dispersão do processo em relação a uma largura de tolerância bilateral, enquanto Cpk também reflete a localização do processo dentro desses limites.
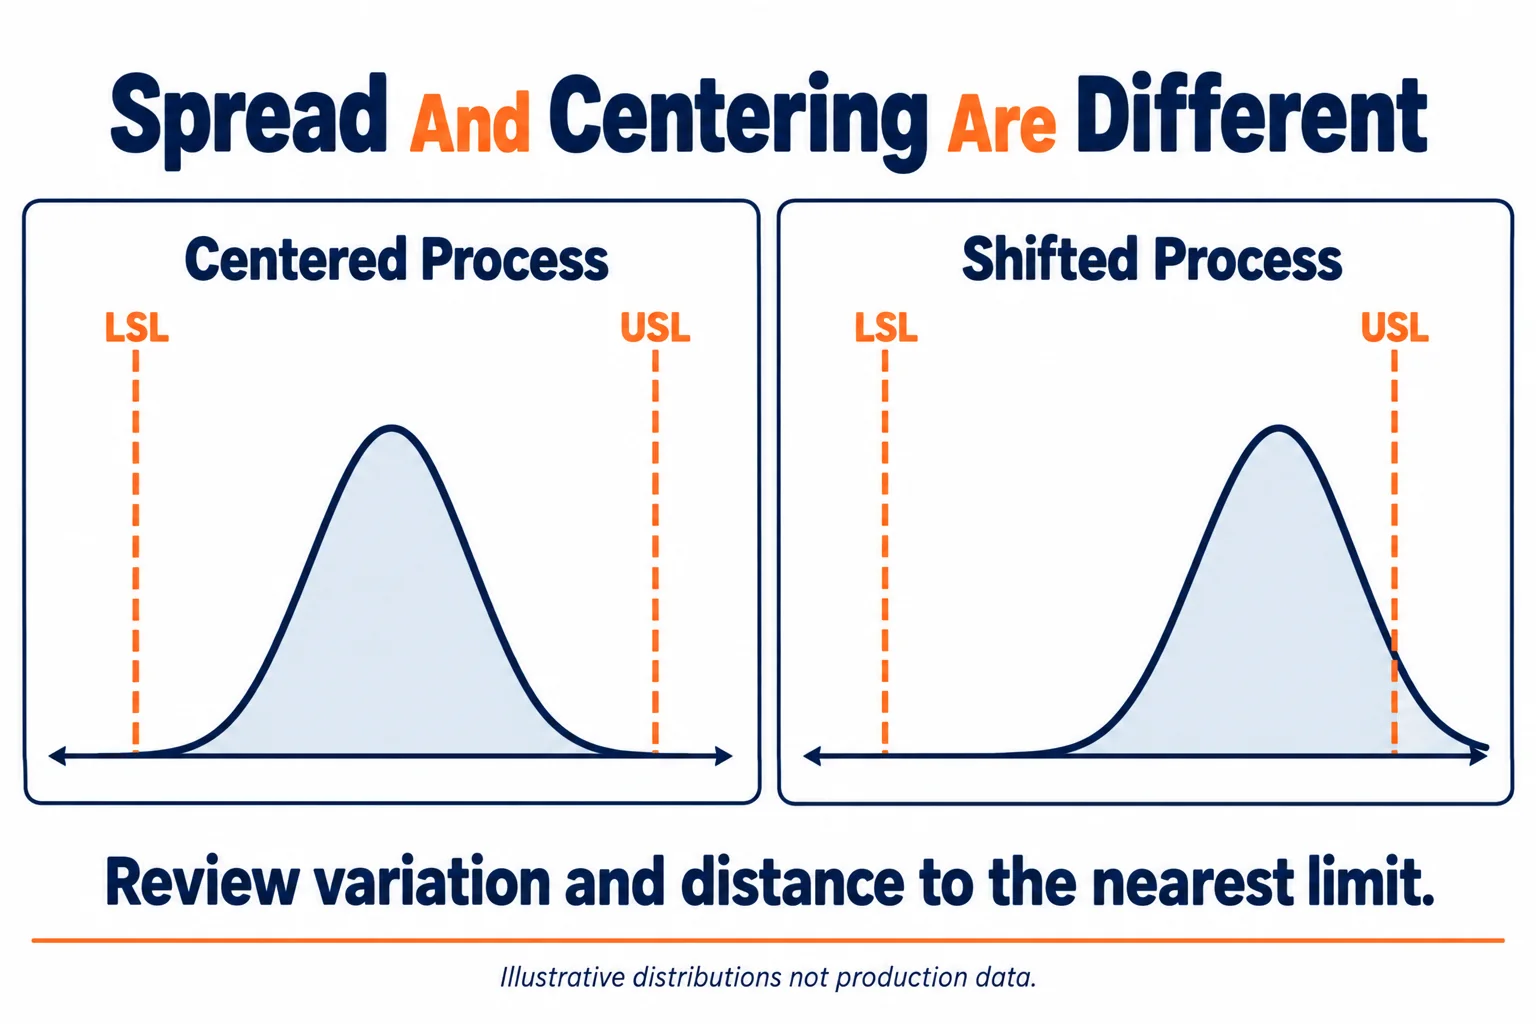
Dois processos podem ter spread semelhante, mas médias diferentes. O processo mais próximo de um limite de especificação tem menos espaço para variação desse lado. É por isso que revisar a propagação sem centralizar pode fornecer uma imagem incompleta.
O Manual de capacidade de processo NIST explica esses índices para processos estáveis. Seus cálculos convencionais baseiam-se em suposições de distribuição e dados adequados. Também discute a incerteza nos índices estimados.
Não interprete um índice estimado como uma propriedade exata. Solicite o método de cálculo e qualquer intervalo de confiança exigido pelo seu plano de aprovação. Evite converter o número em uma taxa de defeito prometida sem verificar as suposições subjacentes.
| Item de relatório | O que isso ajuda você a revisar |
|---|---|
| Limites de especificação | Qual requisito de desenho define a aceitação |
| Média do Processo | Onde o processo medido está dentro dos limites |
| Estimativa de variação | Qual estimativa de spread o cálculo usa |
| Cp e Cpk | Espalhamento e centralização de acordo com o método de análise indicado |
| Informações de confiança | Incerteza associada ao índice estimado |
Verifique a estabilidade antes de usar a capacidade como previsão
Você deve examinar as medições na ordem de produção antes de tratar uma estimativa de capacidade como evidência de resultados previsíveis.
Um histograma pode ser ocultado quando o processo mudou. Desgaste da ferramenta, ajustes de compensação, alterações de configuração, ou o movimento da temperatura pode criar padrões ao longo do tempo. Uma distribuição agrupada pode ocultar esses eventos.
NIST orientação de controle de processo descreve a comparação de dados de produção com limites de controle e a investigação de comportamento incomum. Os limites de especificação vêm dos requisitos do produto. Os limites de controle descrevem o comportamento observado do processo; eles não são intercambiáveis.
Solicite um gráfico ordenado por tempo apropriado e a explicação do fornecedor sobre mudanças significativas. Se o processo for instável, investigar e abordar as causas antes de confiar em uma reivindicação de capacidade preditiva.
Não exclua observações inconvenientes apenas para melhorar o índice relatado. Exigir um motivo documentado para exclusões e preservar a sequência original.
Distinguir Cpk de Ppk
Você deve perguntar qual estimativa de variação cada índice relatado usa, em vez de tratar Cpk e Ppk como rótulos intercambiáveis.
do Minitab Explicação de Cpk e Ppk distingue a variação dentro do subgrupo da variação geral em sua análise de capacidade normal. Cpk usa a estimativa dentro; Ppk usa a estimativa geral.
Uma diferença entre eles pode revelar mudanças entre subgrupos. Revise como os subgrupos foram formados e qual período de produção os dados cobrem. Um subgrupo deve preservar informações úteis sobre o processo, não basta tornar uma planilha conveniente.
Para um pedido CNC, pergunte se os dados abrangem alterações relevantes na ferramenta, turnos, jogos, e lotes de materiais. Não presuma que um teste curto captura todas as fontes de variação rotineira da produção.
Verifique o sistema de medição
Sua evidência de capacidade precisa de um processo de medição adequado para a característica e tolerância que está sendo avaliada.
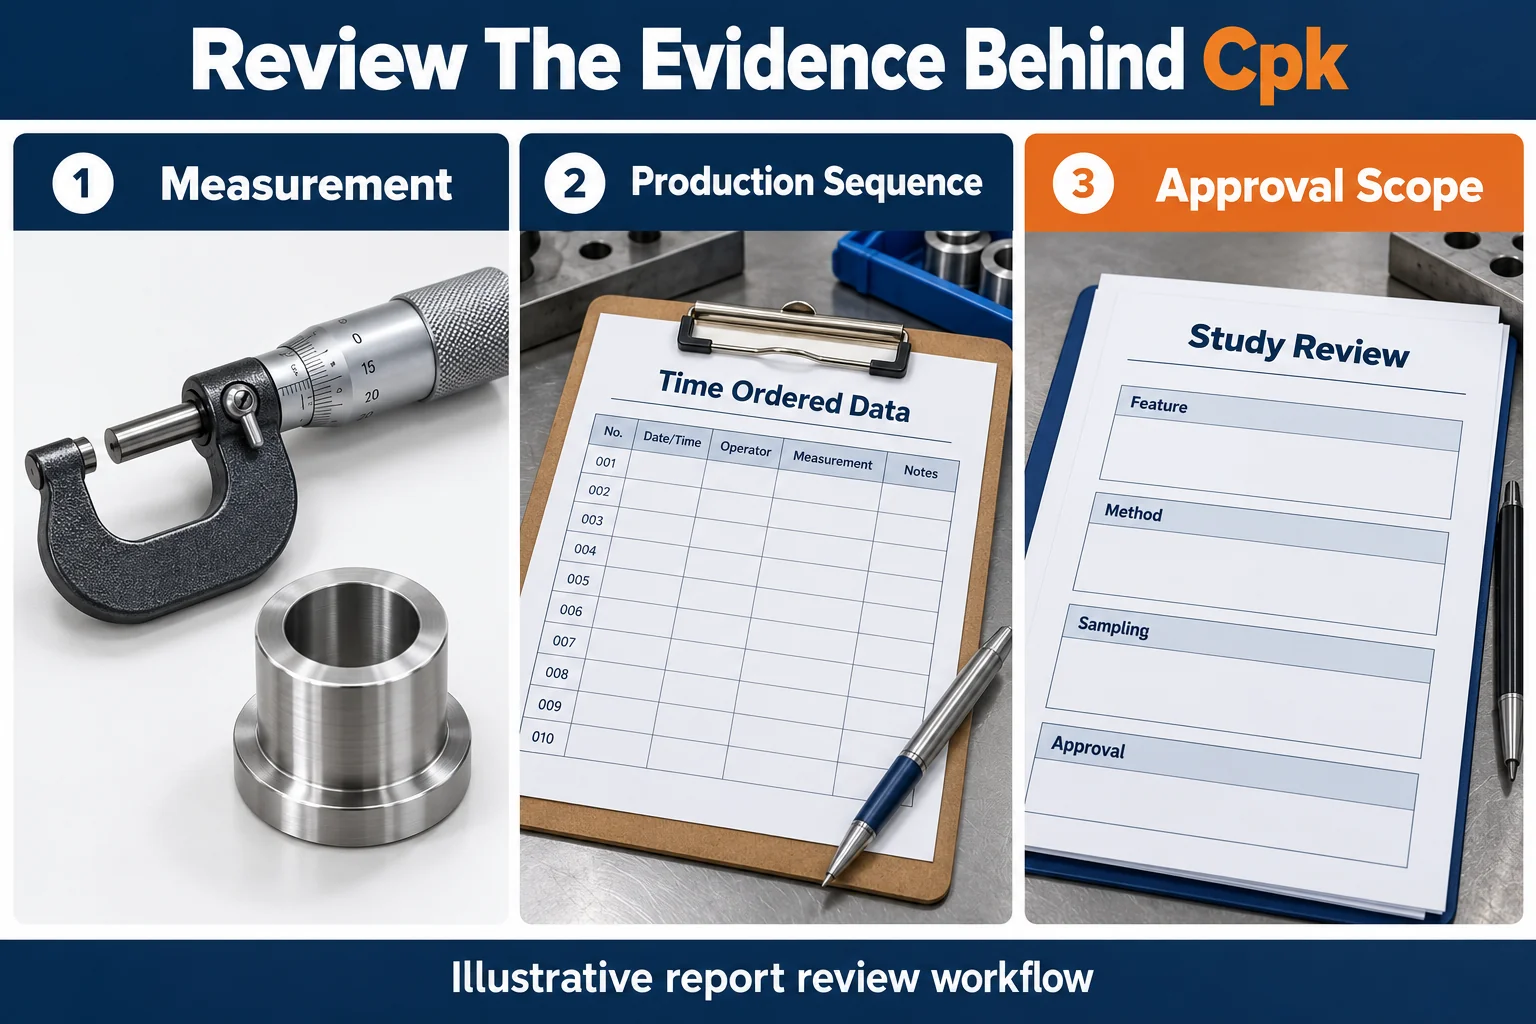
O status da calibração é importante, mas não responde a todas as questões de medição. Operadores, fixação, resolução, repetibilidade, e procedimento de medição podem afetar os dados observados.
O Orientação R e R do medidor NIST aborda variação de medição e questões relacionadas. Use um estudo de sistema de medição apropriado quando seus requisitos de aprovação exigirem um.
Pergunte como o fornecedor localiza o recurso, controla efeitos de contato ou fixação, e lida com a temperatura quando relevante. Confirme se os valores relatados mantêm resolução suficiente. Dados arredondados podem ocultar variações ou criar padrões enganosos.
Mantenha o método de medição consistente em todo o estudo. Se isso mudar, documentar a mudança e revisar se os dados combinados permanecem adequados.
Revise o plano de amostragem e os dados brutos
Você deve aprovar um plano de amostragem que represente o escopo de produção pretendido, em vez de aceitar uma contagem de amostras inexplicável.
Solicite os resultados individuais, sequência de coleta, datas, definição de subgrupo, e identificadores de processo relevantes. Registre medições rejeitadas e qualquer classificação ou retrabalho antes da amostragem.
Um estudo baseado apenas em peças boas selecionadas não descreve o processo não classificado. Da mesma maneira, medições repetidas de uma peça não representam variação de produção peça a peça.
Pequenas quantidades de protótipos podem não apoiar um estudo de capacidade convencional significativo. Discuta a inspeção do primeiro artigo, resultados dimensionais, e um estudo de produção posterior. Evite inventar uma afirmação de capacidade a partir de evidências insuficientes.
Não aplique automaticamente uma análise de capacidade normal a todas as características. Limites unilaterais, características geométricas limitadas, e dados não normais podem exigir outro método de análise aprovado.
Defina regras de aceitação e alteração antes de fazer o pedido
Seu plano de qualidade deve definir as evidências necessárias, limite de aprovação, e resposta às mudanças antes do início da produção.
Não existe um limite único de Cpk adequado a todas as situações de compra. Use os requisitos do cliente e o risco da aplicação para estabelecer a meta. Distinguir um requisito de estudo inicial de um monitoramento contínuo da produção.
| Requisito de Aquisição | Informações para concordar |
|---|---|
| Escopo do estudo | Revisão de desenho, recurso, operação, e fase de acabamento |
| Amostragem | Período de coleta, condições de produção, e plano de subgrupo |
| Medição | Procedimento, equipamento, resolução, e evidência de adequação |
| Análise | Definições de índice, método de distribuição, e exigência de confiança |
| Aprovação | Limite acordado, revisor, e tratamento de estudos reprovados |
| Controle de mudanças | Ferramentas, máquina, acessório, material, ou alterações de método que exigem revisão |
Um primeiro artigo e um estudo de capacidade respondem a diferentes questões. Nosso guia de inspeção do primeiro artigo explica a função de verificação inicial separada. Nenhum dos documentos substitui automaticamente os requisitos do outro.
Se um estudo falhar, chegar a acordo sobre contenção e ação corretiva. Defina quem aprova um novo estudo e quando o envio pode ser retomado. Não amplie silenciosamente os limites do desenho para obter um melhor resultado.
Solicite evidências comparáveis de fornecedores CNC
Sua comparação de fornecedores deve usar o mesmo recurso, condições de aceitação, e requisitos de estudo.
A precisão TOPS fornece Serviços de usinagem CNC. Envie suas características críticas e requisitos de relatórios durante a revisão do projeto. Confirmar qual estudo pode ser realizado para o processo e quantidade propostos.
Peça aos fornecedores que separem os custos de qualificação dos custos recorrentes de produção e inspeção quando for útil. Amostragem adicional, estudos de medição, e os relatórios podem afetar o tempo e o preço. Uma cotação de peça baixa pode omitir evidências de que seu processo de aprovação precisa.
perguntas frequentes
Sua decisão deve seguir as evidências do estudo e os requisitos acordados do produto, em vez de um índice de título.
Um alto Cpk garante zero defeitos
Não. É uma estimativa sob condições e premissas declaradas. Mudanças futuras e variações não representadas podem afetar o desempenho da produção.
Um Cpk pode qualificar todas as dimensões
Não. Cada estudo diz respeito a uma característica definida e escopo de processo. Outros recursos críticos precisam de verificação própria e acordada.
Cpk é o mesmo que Ppk
Não. Em análises de capacidade normal comum, eles usam estimativas de variação diferentes. Revise o método de software e a definição de subgrupo.
Quantas peças um estudo de capacidade deve incluir
Concorde com o tamanho da amostra, período de coleta, e requisitos de confiança para sua aplicação. A representação e a estabilidade do processo são importantes juntamente com a quantidade.
Você pode calcular a capacidade apenas a partir de um primeiro artigo
Uma peça inspecionada não consegue estabelecer variação de processo entre peças. Use evidências de inspeção inicial apropriadas e planeje um estudo de produção representativo.
Solicite uma análise do relatório de capacidade
Envie seu desenho, características críticas, volume de pedidos, e procedimento de estudo de capacidade necessário. Entre em contato com nossa equipe concordar com o escopo do relatório antes de fazer seu pedido de usinagem CNC.

