



A direção da fibra da chapa metálica pode afetar a capacidade de dobramento e a consistência da produção. Você deve especificar a direção de laminação relativa às linhas de dobra críticas antes de aprovar o layout de corte. Em seguida, confirme o grau do material, grossura, raio, ferramentas, e requisitos de inspeção juntos. A orientação por si só não pode garantir uma curvatura sem fissuras.
Definir a direção de rolamento em relação à linha de dobra
Seu desenho deve mostrar uma direção de laminação identificável e sua relação necessária com cada linha de curvatura crítica.
Neste guia, direção do grão significa a direção de laminação da folha ou chapa. Isso não significa uma seta arbitrária ao longo da dimensão mais longa da peça. Um acabamento escovado cosmético também pode ter uma direção, mas isso é um requisito separado.
Use termos explícitos como linha de dobra perpendicular à direção de laminação. Evite instruções como dobrar a fibra sem definir a referência. Equipes diferentes podem interpretar essa frase de maneira diferente.
Uma linha de dobra é o eixo ao longo do qual a dobra se forma. Compare esse eixo com a seta de direção de rolamento na peça plana. Mantenha a relação clara quando a peça bruta girar durante o agrupamento ou manuseio.
Revise as orientações perpendiculares e paralelas separadamente
Você deve verificar a orientação de dobra do produtor do material para obter a orientação real, em vez de aplicar um raio a cada dobra..
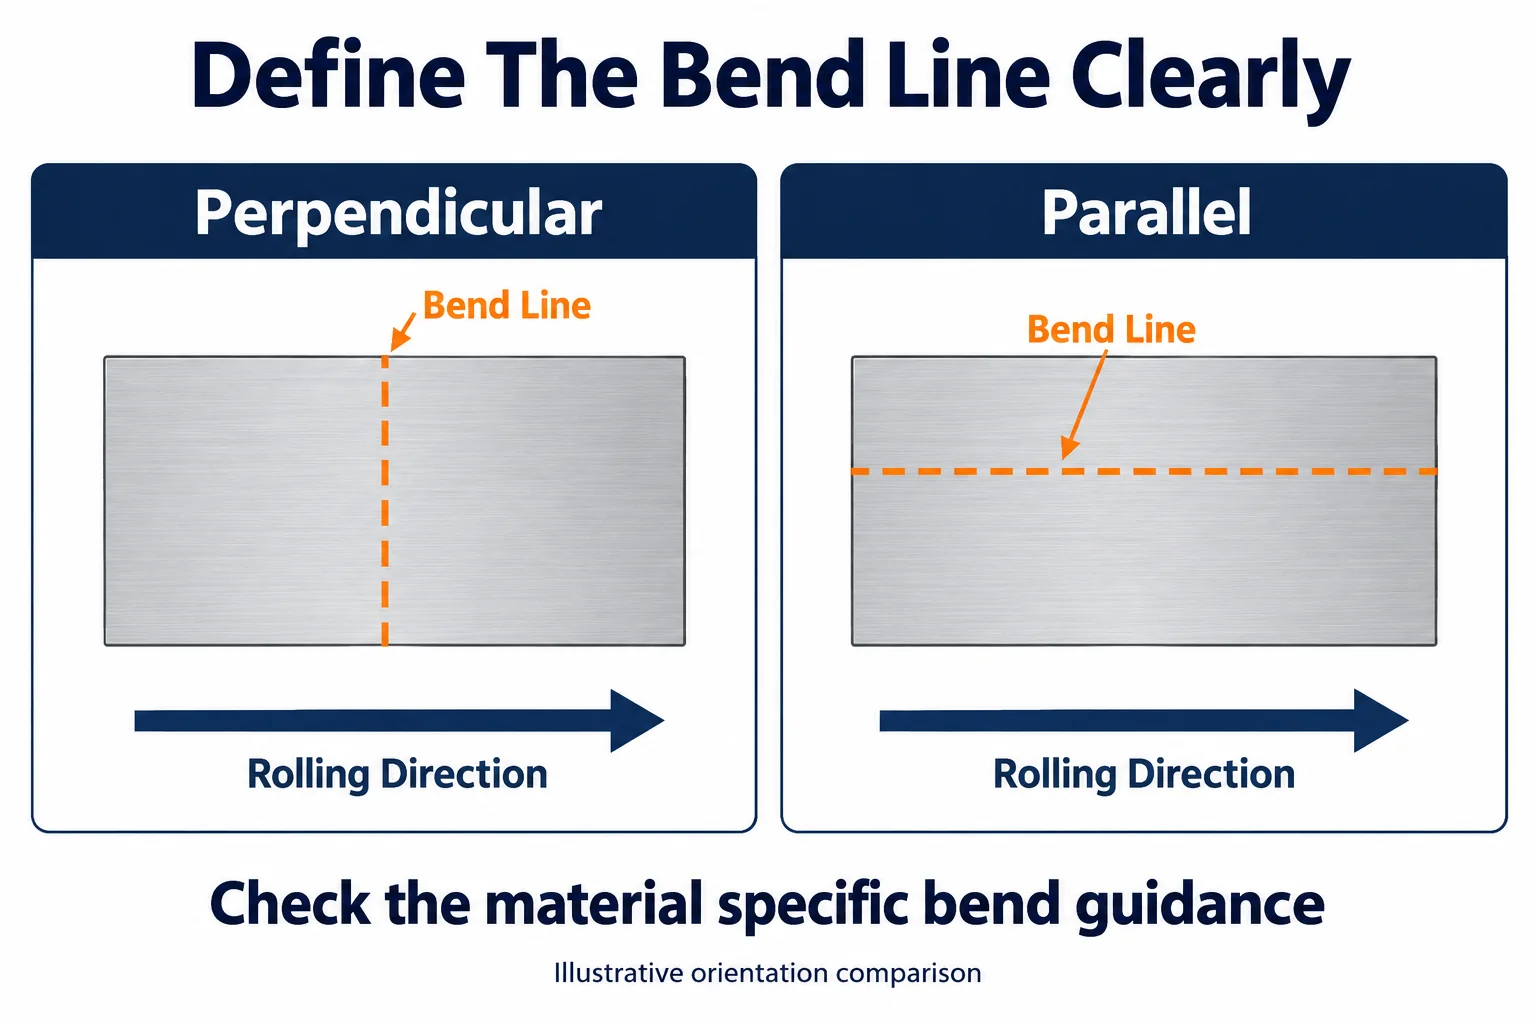
SSAB Guia de dobra Strenx recomenda uma linha de curvatura perpendicular sempre que possível para seus produtos cobertos. Explica que esta orientação pode permitir uma flexão mais apertada do que uma linha de dobra paralela.
Essa recomendação não é uma regra universal para todas as ligas de chapa ou têmperas. Use a orientação atual específica do material. Confirme qual eixo de dobra, faixa de espessura, e condições de formação, suas recomendações de raio descrevem.
Para outro exemplo concreto, SSAB Dados do produto A633 Grau C separa recomendações de curvatura por orientação. Abrange um produto específico de placa estrutural. Não transfira seus limites numéricos para alumínio fino ou chapa inoxidável.
| Relação da linha de dobra | O que você deve revisar |
|---|---|
| Perpendicular à direção de rolamento | Orientação material, raio interno, e adequação das ferramentas |
| Paralelo à direção de rolamento | Limites de curvatura e requisitos de teste específicos da direção |
| Oblíqua à direção de rolamento | Orientação do produtor ou representante formando validação |
| Várias direções de curvatura | As curvas mais exigentes e os compromissos de layout permitidos |
Mantenha as condições de material e processo na especificação
Seu requisito de dobra precisa da condição do material e do método de formação juntamente com a orientação.
Especifique a liga ou o tipo de aço, temperamento ou condição de entrega, grossura, e raio interno necessário. Identifique o ângulo final crítico e as tolerâncias dimensionais relevantes. Exigir aprovação antes que uma substituição de material altere as condições de formação revisadas.
TRUMP visão geral do processo de dobra distingue a flexão a ar da flexão inferior e outros métodos. O contato com a ferramenta e o comportamento de formação diferem. Um resultado obtido com um método não qualifica automaticamente outra configuração.
Peça ao fabricante para indicar o método e as ferramentas propostas durante a revisão. Não trate o raio do punção, acabado dentro do raio, e abertura da matriz como dimensões intercambiáveis. Resolva qualquer diferença entre o desenho e o processo proposto antes da produção.
Para escolhas de materiais específicos de alumínio, veja nosso guia de dobra de alumínio. Use a nota e a condição exatas ao revisar uma peça específica.
Resolva múltiplas direções de dobra antes de aninhar
Você deve identificar quais dobras controlam o layout quando uma peça bruta contém eixos de dobra diferentes.
Uma bandeja pode ter dobras adjacentes em ângulos retos. Uma direção de laminação não pode ser perpendicular a ambos os conjuntos. Simplesmente adicionar uma seta de grãos não resolve esse conflito.
Peça ao engenheiro e ao fabricante para revisar cada curvatura crítica. Possíveis alterações incluem um raio permitido maior, outra condição material aprovada, ou um arranjo de peças diferente. Avalie essas mudanças em relação à força, ajustar, aparência, e necessidades de produção.
Não deixe um operador de agrupamento decidir qual requisito funcional relaxar. Registre a orientação aceita e qualquer exceção específica de dobra na documentação aprovada.
Preservar a orientação durante o corte e o manuseio
Seu plano de produção deve manter a identidade da direção de laminação desde o estoque recebido até a preparação do blank.
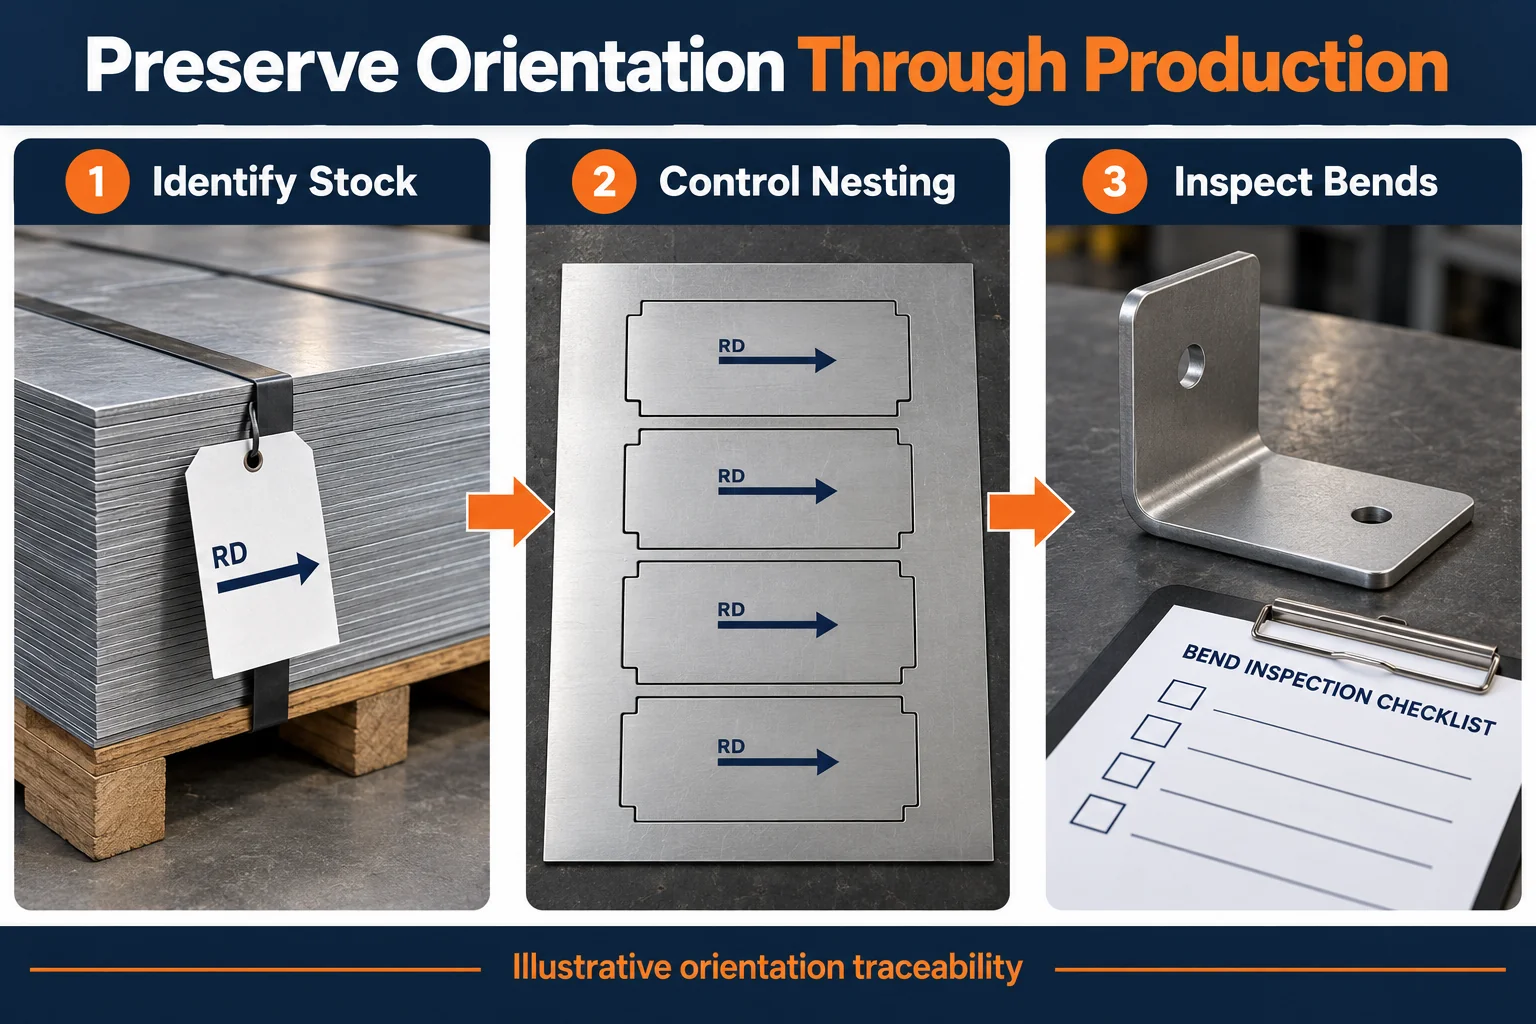
Concordar sobre como o fornecedor obtém e preserva essa identidade. Considere as marcações do fornecedor, registros de estoque, planos de corte, e identificação temporária adequada da peça. Não confie em linhas de superfície visíveis como a única evidência.
Restringir a rotação em branco quando a rotação violar uma orientação aprovada. Um layout que melhora a utilização da folha ainda pode produzir espaços em branco inadequados se ignorar essa restrição.
O controle de orientação pode reduzir a flexibilidade do agrupamento e afetar o rendimento do material. Peça aos fornecedores que citem a mesma restrição. De outra forma, preços aparentemente semelhantes podem representar diferentes pressupostos de produção.
Para pedidos repetidos, incluir sobras no plano de identificação. Se a orientação se tornar incerta, obter disposição de engenharia antes de usar esse estoque para uma curvatura crítica.
Investigue a qualidade da borda junto com a direção do grão
Você deve examinar a condição da borda e os danos à superfície quando uma dobra rachar, mesmo quando a orientação está correta.
SSAB orientação de borda e superfície explica como defeitos podem iniciar rachaduras em seus produtos siderúrgicos. Também discute rebarbação e preparação de bordas.
Use as instruções de material e processo relevantes ao definir sua própria preparação de borda. Verifique a borda cortada, condição de rebarba, arranhões, raio real, e ferramentas. Mudar a orientação e deixar outra causa intacta pode não resolver o problema.
SSAB dobrando perguntas e respostas também enfatiza a ductilidade do material e recomendações específicas do produto. Estes reforçam a necessidade de rever a condição de formação completa.
Qualifique a aceitação da curvatura e do registro
Sua qualificação deve usar materiais representativos e condições de produção, com critérios claros de inspeção e liberação.
Concordar com a quantidade da amostra, rastreabilidade de materiais, orientação real, e as ferramentas pretendidas. Definir verificações para cracking, ângulo acabado, raio, e dimensões críticas do flange. Estabeleça o método de inspeção e qualquer ampliação necessária antes de avaliar as amostras.
Uma amostra visualmente aceitável não prova vida à fadiga ilimitada nem qualifica todas as futuras substituições de material. Exigir testes específicos da aplicação onde o projeto exigir. Preservar os registros aprovados para produção repetida.
| RFQ ou item de plano de qualidade | Informações para concordar |
|---|---|
| Material | Nota, doença, grossura, e rastreabilidade |
| Orientação | Seta rolante e relação permitida com curvas críticas |
| Geometria | Raio interno, ângulo acabado, e dimensões funcionais |
| Layout de corte | Restrições de rotação e identificação de cortes |
| Processo | Método de formação, revisão de ferramentas, e preparação de bordas |
| Aceitação | Método de inspeção, aprovação de amostra, e alterar gatilhos |
Revise as alterações na origem do material, grossura, ferramentas, e layout antes de decidir se a requalificação é necessária. Baseie essa decisão na inscrição e no processo aprovado.
Compare fornecedores com o mesmo requisito de orientação
Sua cotação deve incluir a restrição de orientação e o trabalho necessário para verificar as dobras acabadas.
Ofertas de precisão TOPS serviços de fabricação de chapas metálicas. Envie a planificação e o desenho formado juntos, quando disponível. Solicite a revisão das curvas críticas e quaisquer exceções propostas.
Confirme a identificação do material, restrições de corte, preparação de borda, e inspeção de amostra durante a revisão do projeto. Evite assumir que uma capacidade geral de fabricação garante todas as curvaturas de raio estreito.
perguntas frequentes
A orientação da dobra deve seguir as orientações específicas do material e a função da peça acabada.
A flexão perpendicular é sempre melhor
Muitas vezes é revisado primeiro para curvas exigentes, mas a adequação depende do material e das condições de formação. Verifique a orientação do produtor.
Você consegue identificar a direção do rolamento a partir de linhas escovadas
Não é confiável como método universal. Mantenha a direção do acabamento cosmético separada e verifique a direção de laminação através dos registros apropriados do fornecedor.
Uma bandeja pode ter todas as dobras perpendiculares à direção de rolamento
Não quando os eixos de curvatura relevantes são perpendiculares entre si. Revise as curvas de controle e aprove compromissos adequados.
A direção correta dos grãos evita todas as rachaduras
Não. Raio, nota, doença, grossura, defeitos de borda, danos superficiais, e ferramentas também podem afetar o desempenho de dobra.
Um fabricante deve girar as peças para melhorar o agrupamento
Somente dentro das restrições de orientação aprovadas. Resolva alterações no rendimento do material durante a cotação e não após o início do corte.
Solicite uma revisão da orientação da dobra
Envie seu desenho formado, padrão plano, especificação de materiais, quantidade do pedido, e requisitos críticos de curvatura. Entre em contato com nossa equipe revisar a orientação, raio, e aceitação antes da produção.

