



Os medidores R e R para inspeção CNC ajudam a avaliar a variação introduzida pelo processo de medição. Solicite um estudo vinculado ao seu recurso real, acessório, e método de inspeção. Revise o desenho do estudo e as definições de porcentagem antes de aceitar um resultado principal. A calibração por si só não estabelece a repetibilidade da medição sob condições de produção.
Defina o que o estudo de medição cobre
Seu estudo deve qualificar um processo de medição definido para uma característica específica e uso pretendido.
Identifique a revisão do desenho, recurso, tolerância, unidades, e fase de inspeção. Um estudo de diâmetro de eixo não qualifica automaticamente a posição do furo ou medições de rugosidade superficial. Até mesmo o mesmo instrumento pode se comportar de maneira diferente com outro acessório ou método de contato.
Registre a identidade do instrumento, resolução, acessório, local de medição, e procedimento operacional. Incluir as condições ambientais relevantes. Suas evidências devem descrever como os inspetores de rotina realmente medem as peças de produção.
O Estrutura de estudo de medidor NIST cobre a variabilidade da medição juntamente com o viés, estabilidade, e outros efeitos. Os medidores R e R abordam uma parte importante da adequação da medição. Não resolve todos os erros de medição.
Separe a repetibilidade da reprodutibilidade
Seu relatório deve distinguir leituras repetidas sob as mesmas condições de diferenças associadas aos operadores.
A repetibilidade diz respeito à variação quando o mesmo operador mede a mesma peça repetidamente. A reprodutibilidade diz respeito à variação associada a diferentes operadores que medem as peças. Dependendo da análise, a interação do operador e da peça também pode ser importante.
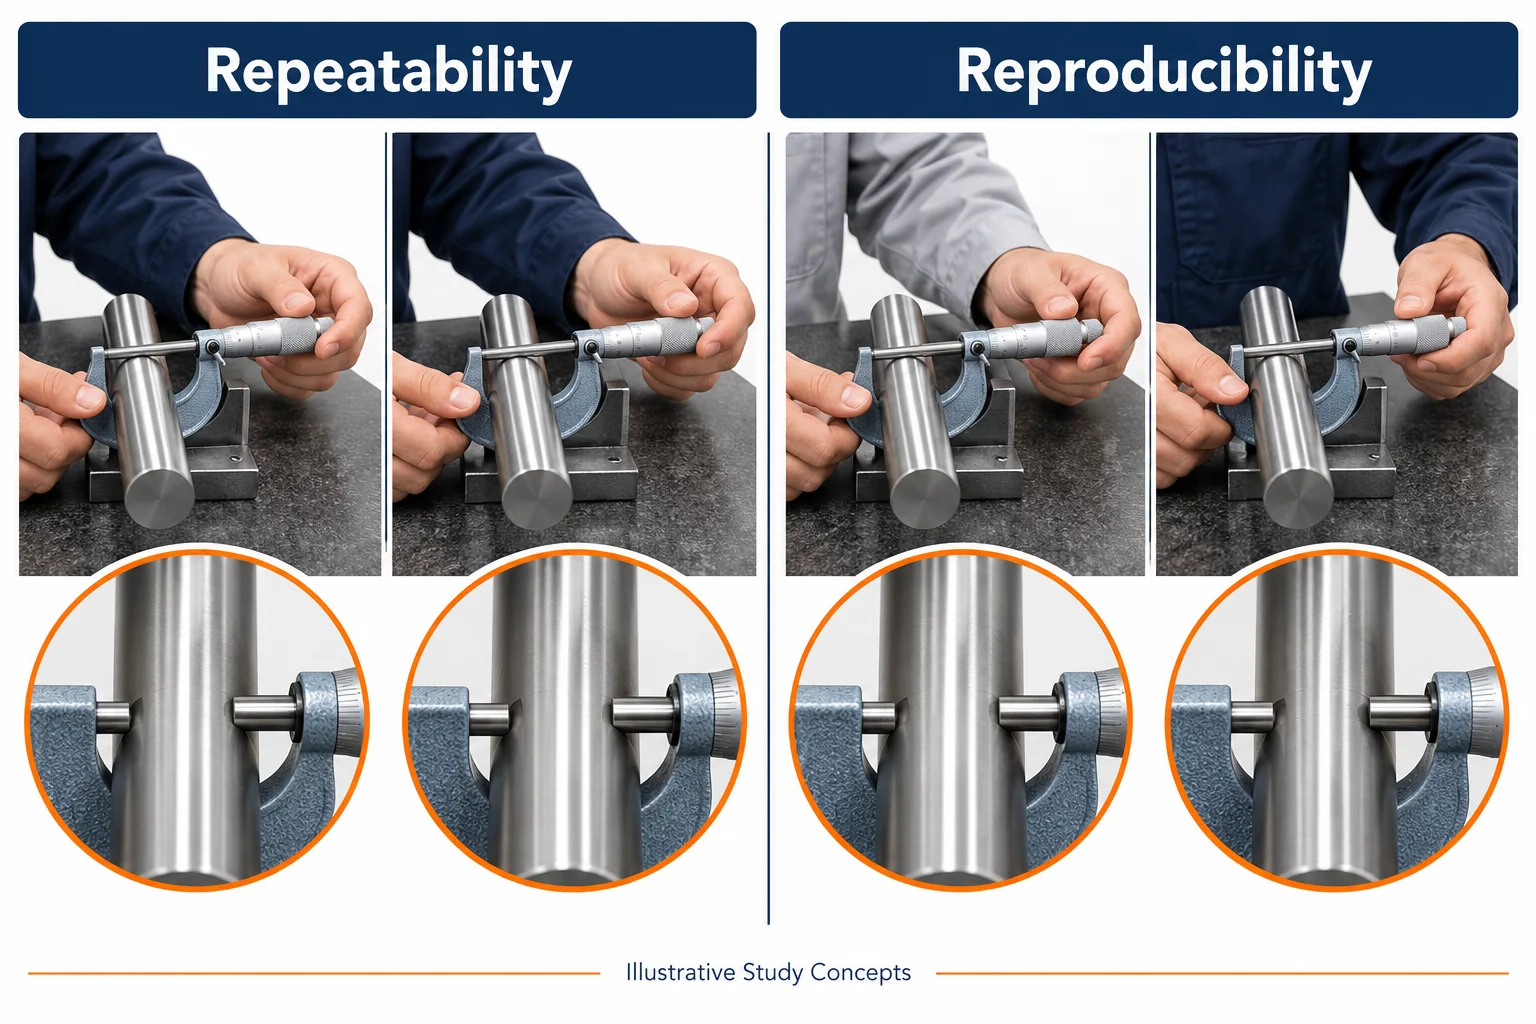
Para inspeção CNC, perguntar se medições repetidas incluem descarga normal, reposicionamento, e recarregando. Deixar uma peça intacta pode omitir a variação introduzida pela fixação de rotina. Documente o procedimento escolhido em vez de assumir que cada repetição representa uma inspeção normal.
Se aparecerem diferenças de operador, investigue o método antes de culpar os inspetores individuais. Local de contato, vigor, alinhamento, e a interpretação pode diferir. Um procedimento pouco claro pode produzir resultados inconsistentes mesmo com um instrumento calibrado.
Escolha um desenho de estudo que se adapte às suas peças
O desenho do seu estudo deve corresponder a quais peças cada operador pode medir e qual variação de produção você precisa representar.
Um estudo cruzado é adequado para situações em que cada operador pode medir repetidamente cada peça selecionada. Randomize a sequência de medição sempre que for prático. Evite mostrar resultados anteriores aos inspetores, o que pode influenciar leituras posteriores.
Selecione peças que representem a faixa operacional pretendida. Não escolha apenas peças quase idênticas por conveniência. Igualmente, peças artificialmente extremas podem distorcer as comparações com a variação das peças. Explique a seleção e o escopo no relatório.
Concorde com o número de peças, operadores, e repete antes de coletar dados. Não existe um arranjo de amostra universal que comprove que cada processo de medição é adequado. O estudo precisa de evidências suficientes para sua decisão e requisitos de confiança.
Para medições destrutivas, a mesma parte física pode estar indisponível para uma repetição. Minitab explica projetos de estudos destrutivos e as suposições envolvidas. Não trate amostras diferentes como idênticas sem justificativa.
Leia a porcentagem antes de julgar o resultado
Sua decisão de aceitação deve identificar a métrica reportada e sua base de comparação.
Uma porcentagem de variação do estudo e uma porcentagem de tolerância respondem a perguntas diferentes. O primeiro compara o spread de medição com o spread total observado do estudo. Este último compara a dispersão da medição com a largura de tolerância especificada.
A contribuição percentual usa componentes de variância em vez de taxas de desvio padrão. Essas porcentagens não são intercambiáveis. Solicite a forma de cálculo e multiplicador utilizado para variação do estudo.
Minitab's report interpretation guidance distingue essas saídas. Revise as estimativas e gráficos dos componentes junto com a porcentagem resumida. Combine as regras de aceitação do cliente antes do estudo; evite aplicar um limite de aprovação universal inexplicável.
Solicite evidências que você pode auditar
O envio do seu fornecedor deve permitir que você conecte a conclusão às medições individuais e ao procedimento de inspeção real.
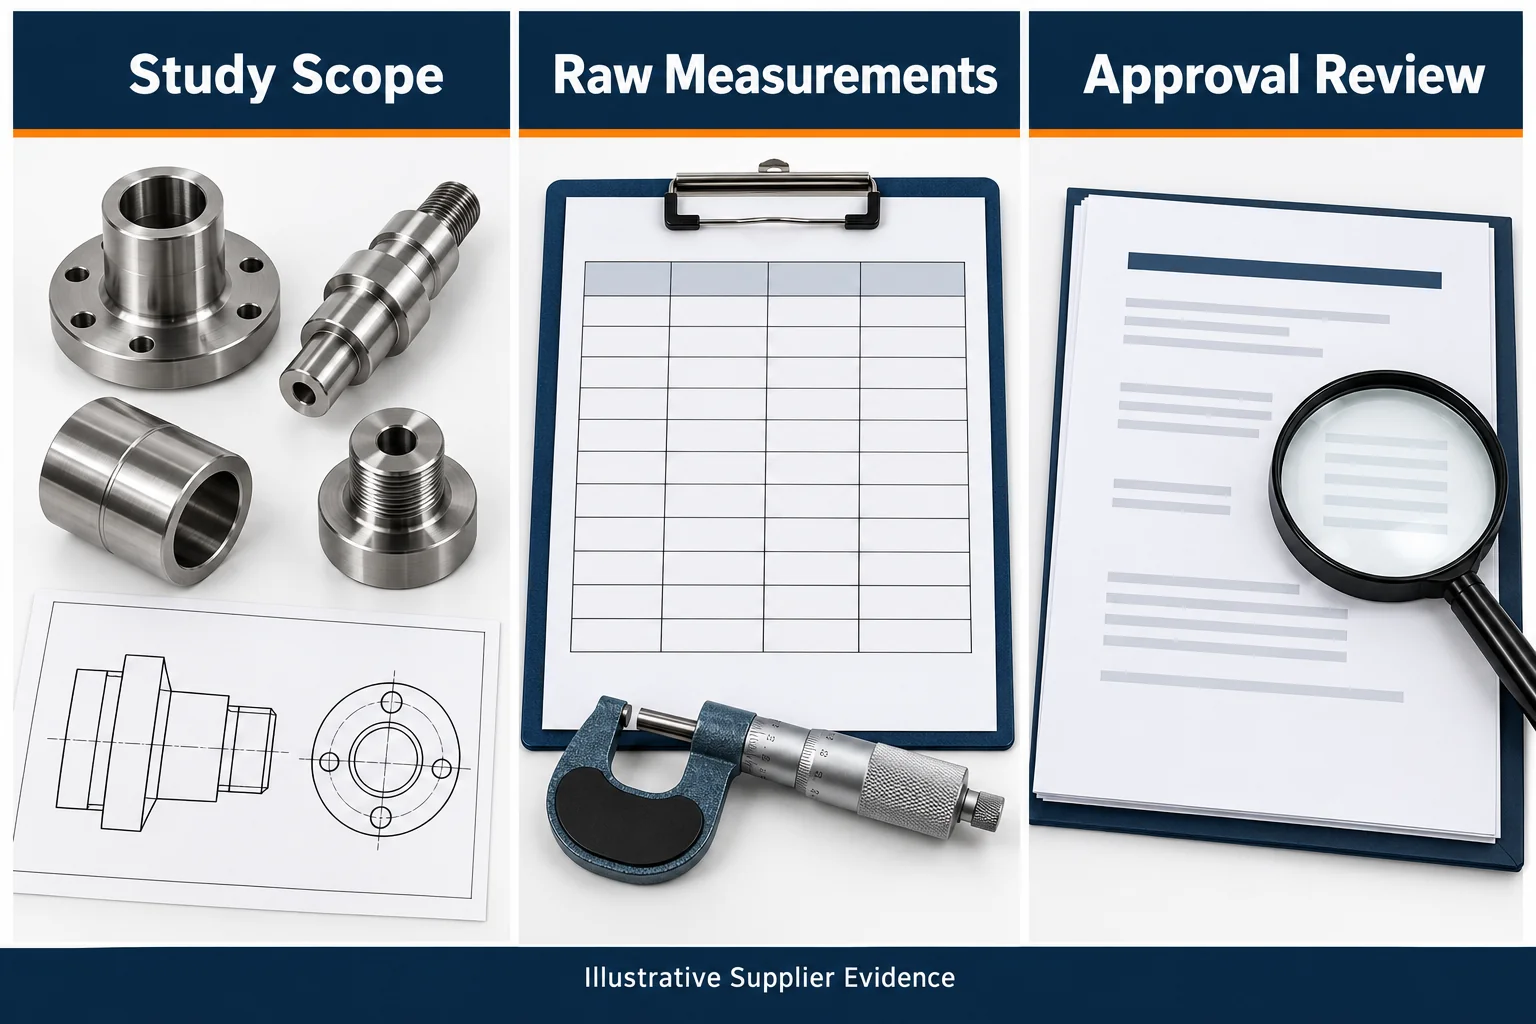
| Evidência | O que você deve receber | Por que é importante |
|---|---|---|
| Escopo do estudo | Recurso, revisão, tolerância, fase de inspeção | Impede o uso fora do escopo qualificado |
| Método de medição | Instrumento, acessório, procedimento, resolução | Torna o processo reproduzível |
| Desenho do Estudo | Seleção de peças, operadores, repete, sequência | Revela fontes de variação ausentes |
| Resultados brutos | Identificadores de peças e operadores em cada leitura | Permite revisão independente |
| Análise | Definições de métricas, modelo, gráficos, incerteza das estimativas | Explica a conclusão relatada |
| Plano de reação | Correções, repetir estudo, aprovação de alteração | Conecta evidências às decisões de remessa |
Mantenha as leituras originais em sua resolução registrada. Explique o arredondamento, exclusões, resultados ausentes, e quaisquer alterações durante a coleta. Uma captura de tela de uma porcentagem é insuficiente para uma revisão técnica significativa.
Revise a calibração, viés, estabilidade, e temperatura separadamente, quando relevante. Nosso Guia de temperatura de inspeção CNC explica por que as condições de medição são importantes. Um curto ensaio de R e R não pode demonstrar estabilidade a longo prazo por si só.
Concordar com a aprovação do fornecedor e alterar as regras
Seu contrato de compra deve definir o escopo do estudo necessário, revisor, critérios de aceitação, e gatilhos para reavaliação.
Um instrumento, acessório, rotina de software, ou mudança no procedimento de medição pode afetar a evidência. Concorde quais mudanças exigem revisão. Se os resultados forem inadequados, identificar ações corretivas e verificar melhorias antes de confiar no método.
A precisão TOPS fornece Serviços de usinagem CNC. Envie características críticas e requisitos de evidências de medição durante a revisão do projeto. Confirme o estudo proposto e o escopo do relatório para seu pedido específico.
Separe os custos do estudo inicial dos custos recorrentes de inspeção ao comparar cotações. A quantidade de peças e os requisitos de aprovação afetam as evidências práticas disponíveis.
perguntas frequentes
Sua revisão deve distinguir a precisão da medição, calibração, e o escopo do estudo.
A calibração substitui um estudo de medição R e R
Não. A calibração e um estudo de medição de produção abordam diferentes aspectos de adequação. Revise ambos de acordo com seus requisitos de inspeção.
Um relatório pode cobrir todas as dimensões do CNC
Use o relatório apenas dentro do seu escopo justificado. Recursos diferentes, jogos, e métodos podem exigir avaliações separadas.
Uma porcentagem baixa prova que as medições estão corretas
Não. Leituras repetíveis ainda podem conter preconceitos. Verifique a definição da métrica e outros erros de medição relevantes.
Solicite uma análise de evidências de medição
Contate-nos com seu desenho, recursos críticos, quantidades, e estudo de medição necessário. Incluir regras de aprovação do cliente e necessidades de relatórios. Combine o método e as evidências antes do início da produção.

