

3As peças impressas em D não possuem automaticamente um acabamento de superfície liso. A qualidade final da superfície depende de diversas variáveis, incluindo a tecnologia de impressão 3D, material, espessura da camada, parâmetros de impressão, geometria de parte, e método de pós-processamento.
Para algumas aplicações, uma superfície levemente texturizada é aceitável. Para outros, a peça pode precisar de uma suavidade, uniforme, pronto para pintar, ou até mesmo superfície brilhante.
Então, como você consegue um acabamento de superfície liso com impressão 3D?
A abordagem mais eficaz é selecionar a combinação certa de tecnologia de impressão, material, parâmetros de processo, e pós-processamento com base nos requisitos funcionais e cosméticos da peça.
Este guia explica as principais formas de obter superfícies lisas impressas em 3D, compara diferentes métodos de acabamento, e fornece orientação prática para selecionar o processo certo.
O que determina o acabamento superficial das peças impressas em 3D?
Antes de escolher um método de acabamento, é importante entender o que cria a rugosidade da superfície em primeiro lugar.
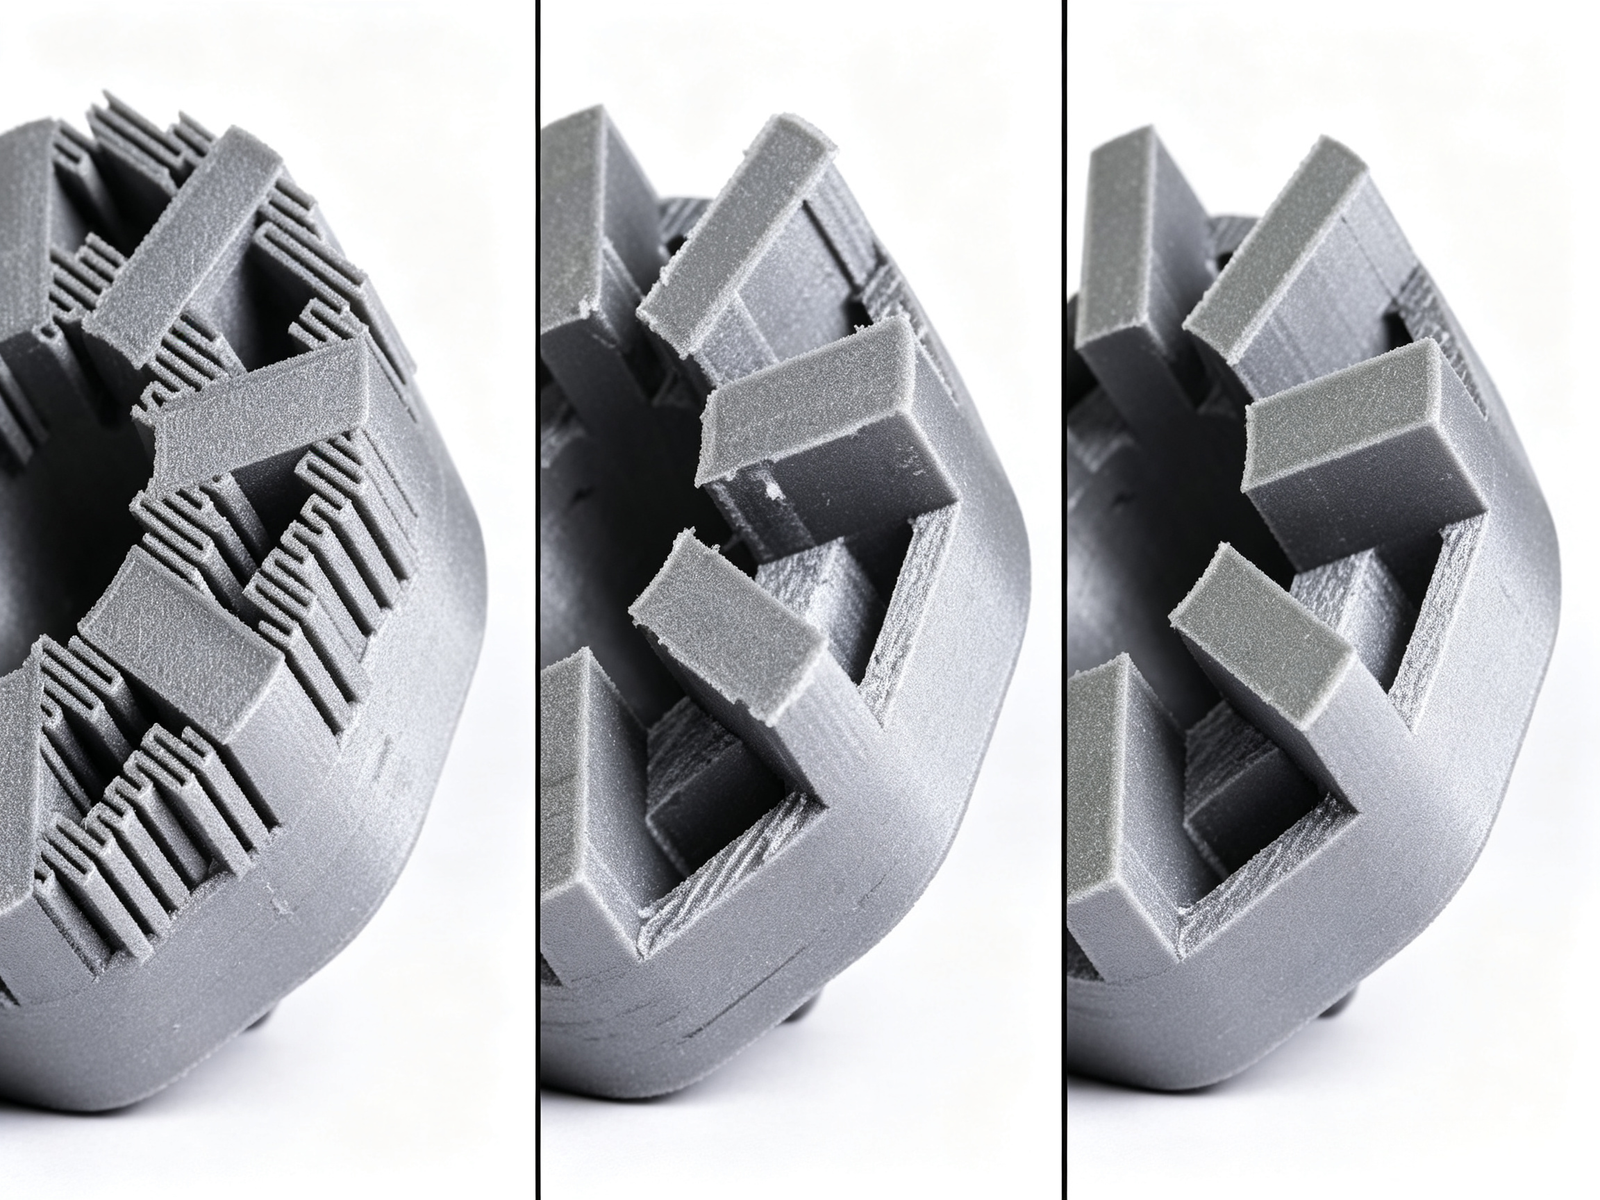
Ao contrário da usinagem convencional, 3A impressão D geralmente constrói componentes camada por camada. A geometria dessas camadas pode criar etapas visíveis, linhas, ou texturas na superfície acabada.
Os principais fatores que afetam o acabamento superficial impresso em 3D incluem:
· 3Tecnologia de impressão D
· Material de impressão
· Altura da camada
· Diâmetro do bico ou resolução de impressão
· Velocidade de impressão
· Taxa de extrusão
· Temperatura de impressão
· Taxa de refrigeração
· Orientação da peça
· Geometria da peça
· Estruturas de apoio
· Método de pós-processamento
Diferentes processos de fabricação produzem naturalmente diferentes características de superfície.
Por exemplo, As peças FDM geralmente mostram linhas de camada visíveis, enquanto as peças SLA podem ter uma superfície muito mais lisa diretamente da impressora. Tecnologias à base de pó, como SLS e MJF, podem produzir uma textura levemente granulada devido às características do material em pó..
Isso significa isso o acabamento superficial deve ser considerado durante o processo de projeto e fabricação, em vez de ser tratado como uma reflexão tardia.
Quais tecnologias de impressão 3D produzem as superfícies mais lisas?
Nem todas as tecnologias de impressão 3D produzem a mesma qualidade de superfície. Se uma superfície lisa impressa for uma alta prioridade, a própria tecnologia de impressão se torna uma das decisões mais importantes.
Impressão 3D FDM
Modelagem de Deposição Fundida (FDM) é uma das tecnologias de impressão 3D mais utilizadas.
O FDM funciona extrusando material termoplástico através de um bico aquecido e depositando-o camada por camada.
Uma das principais desvantagens do FDM é a presença de linhas de camada visíveis. O diâmetro do bico, altura da camada, configurações de extrusão, e a orientação da impressão podem afetar a qualidade final da superfície.
No entanto, os sistemas FDM industriais podem produzir superfícies significativamente melhores do que as impressoras de mesa básicas.
O FDM pode ser uma boa opção quando:
· O custo é uma consideração importante
· São necessárias peças maiores
· Termoplásticos de engenharia são necessários
· Protótipos funcionais estão sendo desenvolvidos
· A aparência da superfície é importante, mas não requer um acabamento extremamente liso na impressão
Para aplicações que exigem uma superfície FDM muito lisa, pós-processamento, como lixamento, jateamento de contas, suavização de vapor, ou pintura pode ser necessária.
Impressão 3D SLA
Estereolitmicromografia (SLA) é geralmente uma das escolhas mais fortes quando uma superfície lisa e altamente detalhada é necessária diretamente do processo de impressão.
SLA usa resina de fotopolímero líquido que é curada seletivamente usando luz. Porque o processo pode produzir camadas muito finas e recursos detalhados, As peças SLA podem ter uma superfície mais lisa em comparação com muitas outras tecnologias de fabricação aditiva.
SLA é particularmente adequado para:
· Protótipos de aparência
· Protótipos detalhados
· Componentes pequenos
· Verificação do design do produto
· Componentes com recursos excelentes
· Peças onde a qualidade da superfície é importante
No entanto, propriedades do material também devem ser consideradas. Uma superfície lisa por si só não torna necessariamente o SLA a melhor escolha para um componente de produção funcional.
Impressão 3D PolyJet
A tecnologia PolyJet também utiliza materiais fotopolímeros e é capaz de produzir componentes altamente detalhados com superfícies lisas.
Sua capacidade de depositar camadas muito finas o torna adequado para aplicações onde tanto os detalhes finos quanto a aparência da superfície são importantes..
PolyJet pode ser útil para:
· Protótipos altamente detalhados
· Modelos visuais
· Desenvolvimento de produtos
· Geometrias complexas
· Componentes que exigem uma aparência de alta qualidade
Muitas peças PolyJet podem ser usadas com acabamento mínimo quando o objetivo principal é a aparência e os detalhes dimensionais.
Carbono DLS
Síntese de Luz Digital de Carbono (DLS) utiliza materiais à base de resina para produzir peças com geometrias altamente detalhadas e superfícies lisas.
A tecnologia pode produzir excelentes superfícies externas e recursos internos detalhados, tornando-o adequado para prototipagem avançada e certas aplicações funcionais.
Quando a qualidade da superfície é um requisito fundamental, Carbon DLS pode fornecer uma forte alternativa às tecnologias convencionais de fabricação de aditivos à base de pó.
3Comparação de acabamento de superfície de impressão D
Uma comparação simplificada pode ajudar na hora de selecionar uma tecnologia:
|
Tecnologia |
Superfície típica impressa |
Capacidade detalhada |
Pós-processamento |
|
FDM |
Linhas de camada visíveis |
Médio |
Frequentemente recomendado |
|
SLA |
Suave |
Alto |
Às vezes necessário |
|
PoliJet |
Muito suave |
Muito alto |
Muitas vezes mínimo |
|
mjf |
Ligeiramente texturizado |
Alto |
Comumente usado |
|
SLS |
Granulado/texturizado |
Alto |
Comumente usado |
|
DMLS |
Texturizado/metálico |
Alto |
Frequentemente necessário |
|
Carbono DLS |
Muito suave |
Alto |
Dependente do aplicativo |
O ponto mais importante é que não existe uma “melhor” tecnologia de impressão 3D para cada aplicação.
O processo ideal depende do acabamento superficial necessário, material, tolerância dimensional, propriedades mecânicas, volume de produção, geometria, e aplicação final.
Quais materiais de impressão 3D proporcionam um acabamento superficial liso?
A seleção do material também afeta a qualidade da superfície, mas a tecnologia de impressão muitas vezes tem uma influência maior no acabamento superficial inicial.
Categorias de materiais comuns usadas para peças lisas impressas em 3D incluem:
· Termoplásticos
· Fotopolímeros
· Resinas termoendurecíveis
· Materiais à base de poliuretano
· Nylon e outros polímeros de engenharia
· Pós metálicos para fabricação de aditivos metálicos
No entanto, o acabamento superficial nunca deve ser o único fator usado para selecionar um material.
Para componentes funcionais, você também pode precisar avaliar:
Força mecânica
Se o componente suportar cargas ou sofrer estresse mecânico, o material deve fornecer resistência e rigidez suficientes.
Resistência ao Calor
Componentes usados perto de motores, motores, sistemas elétricos, ou ambientes de alta temperatura podem exigir materiais com maior resistência ao calor.
Resistência química
Algumas aplicações expõem componentes a óleos, combustíveis, produtos químicos de limpeza, solventes, ou outros ambientes agressivos.
Estabilidade dimensional
Se a peça fizer interface com outros componentes, a estabilidade dimensional pode ser mais importante do que alcançar um acabamento cosmético extremamente suave.
Requisitos de acabamento de superfície
Finalmente, determinar se o requisito é:
· Conforme impresso
· Suave
· Fosco
· Cetim
· Lustroso
· Pronto para pintar
· Usinado
· Altamente polido
Um bom parceiro de fabricação deve avaliar todos esses requisitos em conjunto, em vez de recomendar um material baseado apenas na aparência..
Como suavizar peças impressas em 3D com pós-processamento
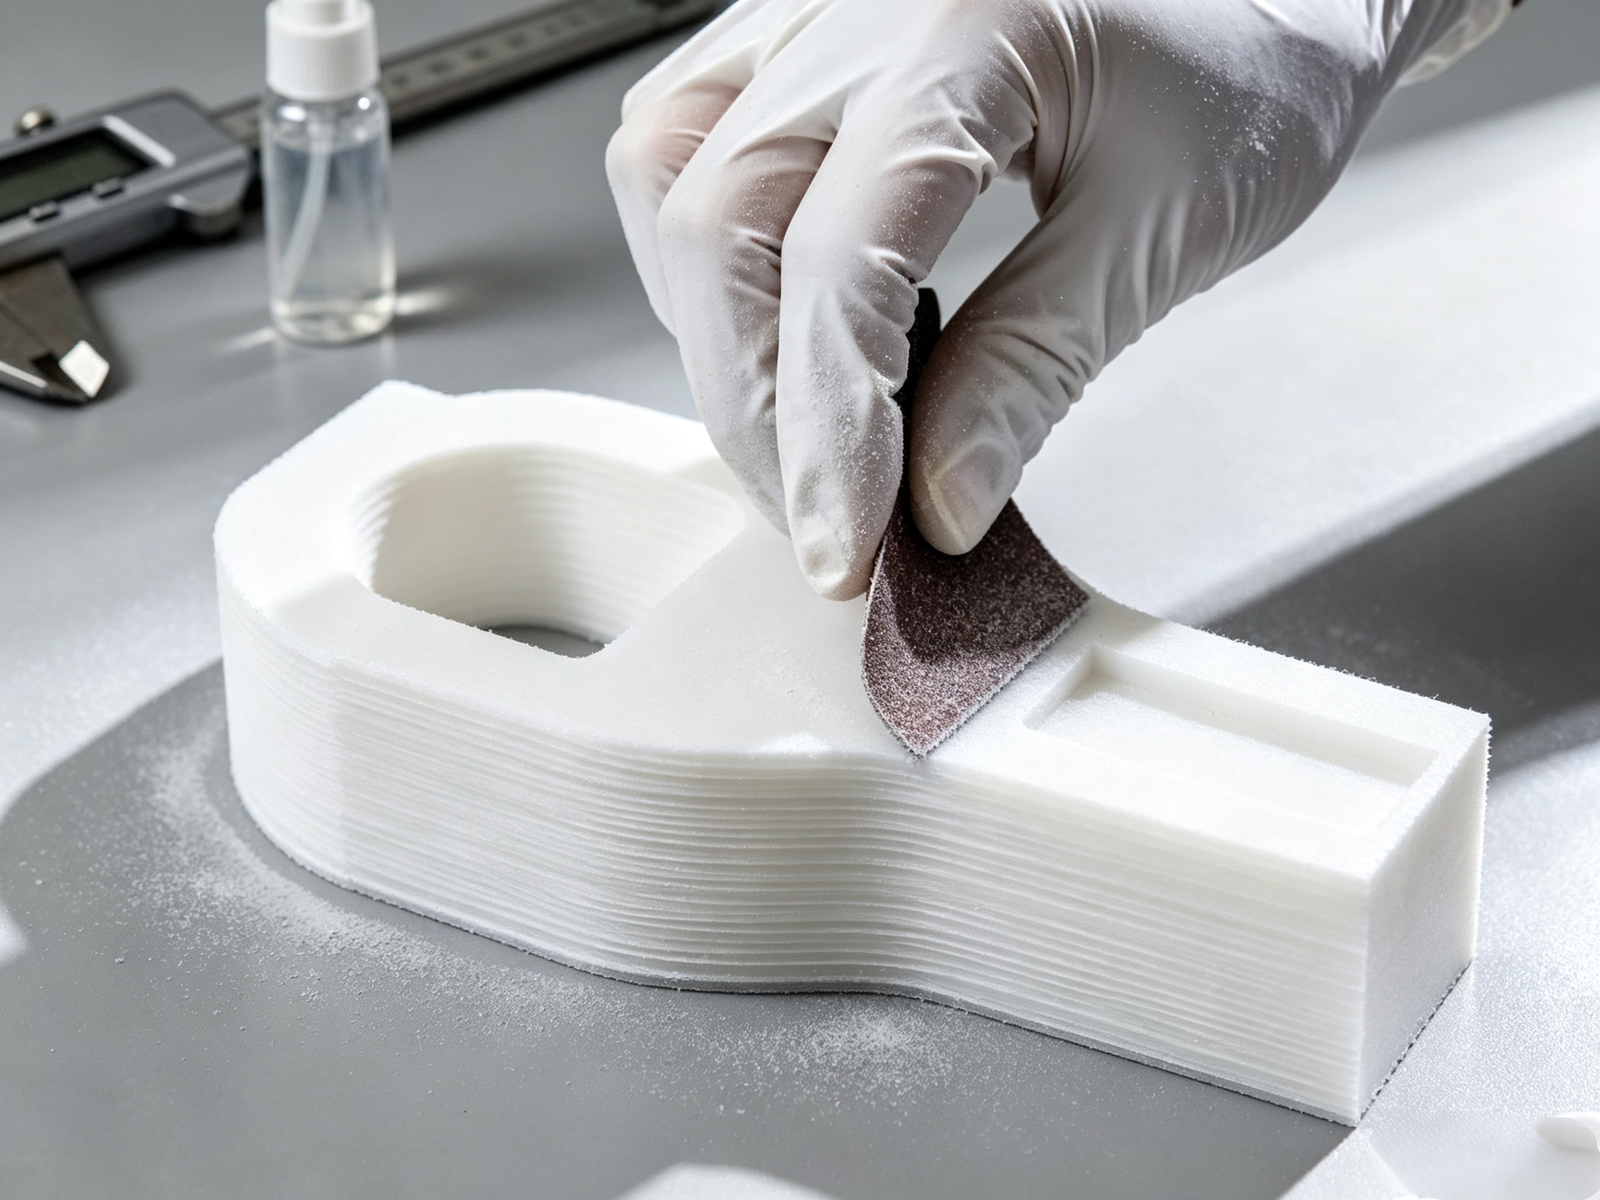
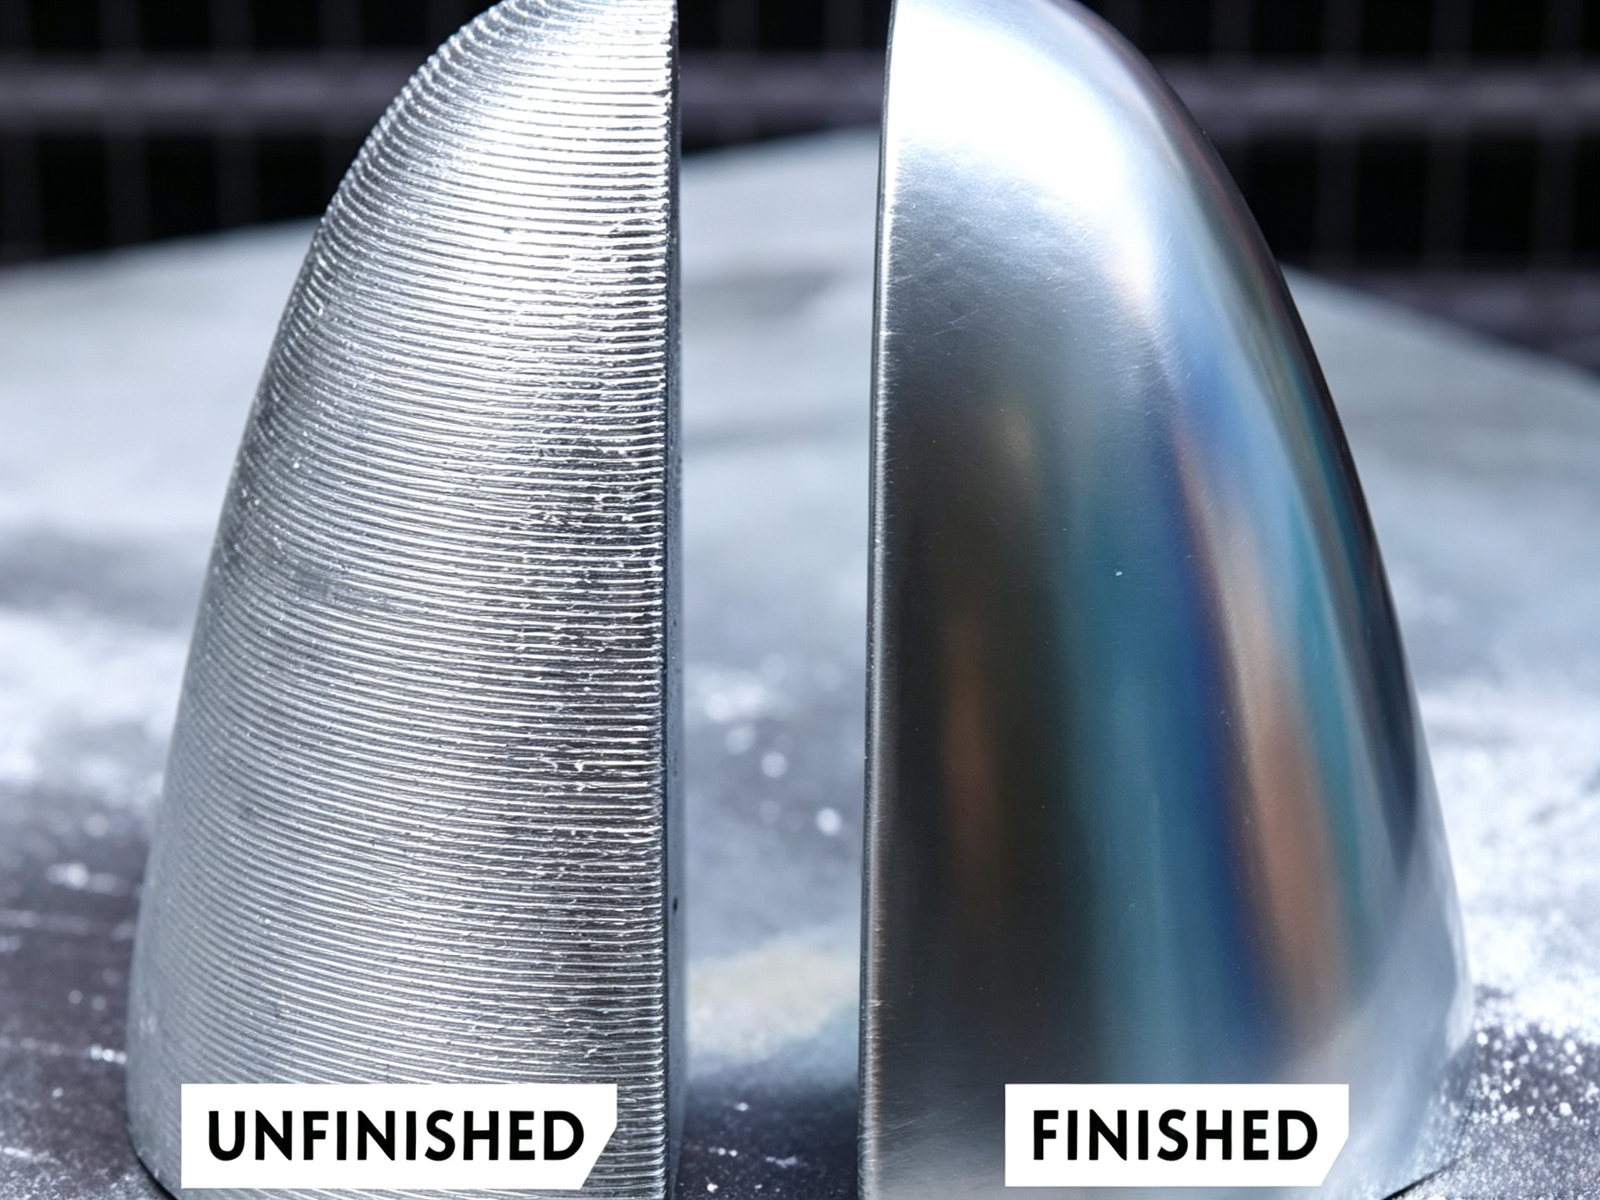
Para muitas peças impressas em 3D, o pós-processamento é a maneira mais prática de obter o acabamento superficial desejado.
O processo de acabamento adequado depende muito da tecnologia de impressão, material, geometria, tolerância dimensional, e aparência necessária.
Os métodos mais comuns incluem:
1. Bedia de contas
2. Suavização de vapor
3. Acabamento em queda
4. Lixar e polir
Vamos examinar cada método com mais detalhes.
1. Jateamento de contas
O jateamento de esferas usa um fluxo pressurizado de pequenas mídias para tratar a superfície de um componente impresso em 3D.
A mídia impacta a superfície e ajuda a remover linhas visíveis da camada ou irregularidades da superfície.
A mídia de plástico ou vidro pode ser selecionada dependendo do resultado desejado.
Vantagens do jateamento de contas
· Processamento rápido
· Aparência de superfície uniforme
· Pode reduzir linhas de camada visíveis
· Pode produzir um acabamento fosco consistente
· Pode ajudar a preservar as dimensões da peça
O jateamento de esferas é particularmente útil para peças produzidas usando tecnologias como SLS e MJF.
Uma de suas principais vantagens em comparação com o lixamento agressivo é que ele pode proporcionar um tratamento superficial mais consistente em toda a peça..
Quando você deve usar jateamento de contas?
O jateamento de contas é uma boa escolha quando você precisa de um:
· Aparência fosca uniforme
· Textura de superfície consistente
· Processo de acabamento relativamente rápido
· Tratamento de superfície com alteração dimensional limitada
No entanto, a seleção do meio de detonação e a pressão devem ser controladas cuidadosamente porque a detonação excessiva pode danificar paredes finas ou características delicadas.
2. Suavização de vapor
O alisamento por vapor é um processo de acabamento de superfície com base química que pode produzir uma superfície lisa, às vezes aparência brilhante.
O processo utiliza um vapor de solvente controlado para suavizar a camada mais externa de materiais poliméricos compatíveis.
A superfície amolecida então flui ligeiramente, reduzindo irregularidades microscópicas e criando uma aparência mais suave.
Vantagens da suavização de vapor
· Pode reduzir significativamente a rugosidade da superfície
· Pode criar uma aparência lisa ou brilhante
· Pode melhorar a sensação da peça
· Pode ser adequado para geometrias complexas
· Pode produzir resultados relativamente consistentes
Os materiais compatíveis com suavização de vapor podem incluir certos tipos de ABS, ASA, e outros polímeros sensíveis a solventes.
Limitações da suavização de vapor
A principal limitação é Compatibilidade do material.
Ao contrário do lixamento ou jateamento, a suavização de vapor não pode ser aplicada universalmente a todos os materiais de impressão 3D.
Outras considerações incluem:
· Compatibilidade com solventes
· Segurança de processo
· Espessura da parede
· Definição de recurso
· Requisitos dimensionais
· Aparência de superfície necessária
A suavização de vapor pode ser particularmente atraente para produtos de consumo e caixas funcionais onde a aparência e a qualidade tátil são importantes.
3. Acabamento em queda
Acabamento em queda, também conhecido como acabamento rotativo ou vibratório, é comumente usado para componentes relativamente pequenos.
As peças são colocadas dentro de uma máquina de acabamento junto com a mídia. O movimento da máquina faz com que a mídia entre em contato repetidamente com as peças, alisando e polindo gradualmente as superfícies.
O acabamento por rotação pode ser especialmente eficaz para determinadas peças metálicas impressas em 3D e aplicações de processamento em lote.
Vantagens
· Adequado para produção em lote
· Pode processar vários componentes pequenos
· Eficaz para melhorar a textura da superfície
· Pode fornecer acabamento relativamente consistente
Limitações
A queda não é apropriada para todas as geometrias.
Pode ser inadequado para:
· Componentes muito grandes
· Peças extremamente delicadas
· Peças com paredes finas
· Components with fragile features
· Parts requiring highly localized surface treatment
Part size and geometry should therefore be evaluated before selecting tumbling.
4. Lixar e Polir
Sanding is one of the most accessible ways to smooth a 3D printed component.
The process progressively removes small amounts of material from the surface, reducing peaks and irregularities.
Sanding can be performed manually or using tools such as belt sanders and other mechanical equipment.
A typical process may involve moving from a relatively coarse abrasive to progressively finer abrasives before polishing.
Vantagens de lixar e polir
· Suitable for many materials
· Effective on rough surfaces
· Can remove visible layer lines
· Can produce a smooth appearance
· Polishing can produce a glossy finish
· Does not require specialized chemical processing
Limitações
The main issue with sanding is that it physically removes material.
Portanto, it can affect:
· Part dimensions
· Bordas afiadas
· Small features
· Tolerâncias apertadas
· Surface geometry
Sanding can also be difficult when working with highly intricate geometries.
For parts requiring tight dimensional tolerances, the amount of material removed during finishing must be considered during the design and manufacturing process.
Jateamento de contas vs.. Suavização de vapor vs.. Caindo vs.. Lixar
Choosing a finishing method should be based on the actual requirements of the component.
|
Método |
Melhor para |
Benefício principal |
Main Limitation |
|
Jateamento de contas |
mjf, SLS and selected FDM parts |
Uniform matte surface |
Requires blasting equipment/media |
|
Suavização de vapor |
Compatible polymer parts |
Smooth and potentially glossy finish |
Limited material compatibility |
|
Acabamento em queda |
Small metal/polymer parts |
Efficient batch finishing |
Geometry and size limitations |
|
Lixar & Polimento |
FDM and selected metal parts |
Flexible and effective |
May affect dimensions |
|
Pintura |
Appearance-focused parts |
Ampla gama de cores e acabamentos |
Adds coating thickness |
|
Usinagem |
High-precision surfaces |
Excellent dimensional control |
Only suitable for accessible surfaces |
There is no universally superior finishing method.
Por exemplo, a part requiring a uniform matte finish may benefit from bead blasting, while a compatible polymer housing requiring a smooth glossy appearance may be better suited to vapor smoothing.
A precision component with tight dimensional requirements may require a completely different approach.
O que causa superfícies ásperas na impressão 3D?
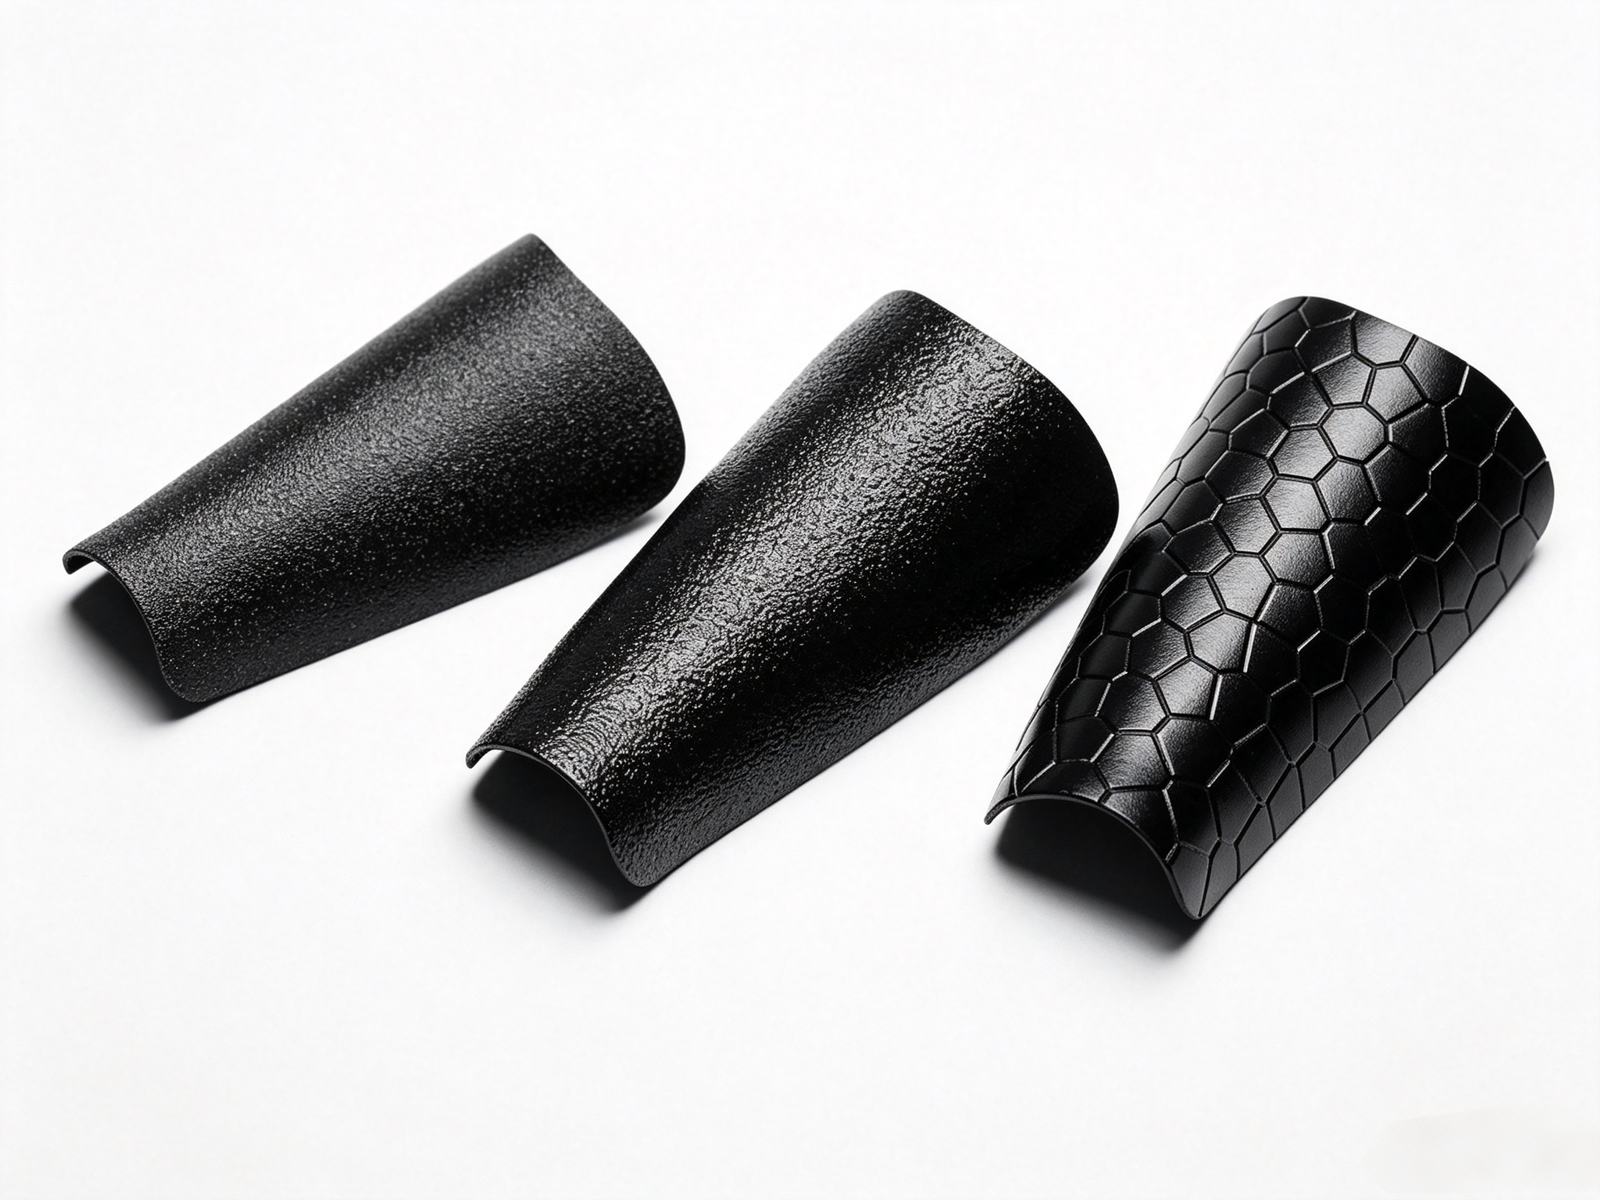
Post-processing is not the only solution.
Improving the printing process itself can reduce surface defects and minimize the amount of finishing required.
1. Taxa de extrusão incorreta
Extrusion rate is particularly important for FDM printing.
If too much material is extruded, the additional material can create irregularities on the surface.
Under-extrusion can also create gaps and inconsistent layers.
A calibração correta da extrusão é, portanto, essencial para obter uma deposição consistente da camada.
2. Temperatura de impressão incorreta
A temperatura tem um efeito importante na qualidade da superfície FDM.
Se o material estiver superaquecido, pode permanecer macio por muito tempo e deformar antes de esfriar.
Se a temperatura estiver muito baixa, o material pode não fluir ou aderir corretamente.
A temperatura correta depende do material específico e da impressora.
Portanto, os parâmetros de impressão devem ser otimizados de acordo com as recomendações de material do fabricante, em vez de usar uma temperatura para cada polímero.
3. Resfriamento insuficiente ou excessivo
O resfriamento afeta a rapidez com que o material depositado solidifica.
O resfriamento incorreto pode contribuir para:
· Deformação
· Má ligação da camada
· Deformação
· Irregularidades de superfície
· Inconsistências dimensionais
O equilíbrio correto entre aquecimento e resfriamento é particularmente importante para impressão FDM.
4. Fantasmas e ondulações
Ghosting or rippling appears as wave-like patterns on the surface.
It is commonly associated with machine vibration, especially when the printer moves at a speed that exceeds its mechanical stability.
Potential solutions include:
· Reducing printing speed
· Checking machine rigidity
· Maintaining moving components
· Ensuring proper mechanical alignment
· Reducing vibration
· Optimizing acceleration settings
Good machine maintenance can therefore contribute directly to better surface quality.
5. Orientação da peça
Part orientation is another important design consideration.
The same component can have different surface quality depending on how it is positioned during printing.
Orientation affects:
· Layer visibility
· Support placement
· Surface texture
· Precisão dimensional
· Tempo de impressão
· Post-processing requirements
For appearance-critical parts, the visible surfaces should be considered carefully during print setup.
Qual é o melhor processo de impressão 3D para uma superfície lisa?
Não existe uma resposta única porque o melhor processo depende da aplicação.
Se você precisar de uma superfície de polímero impressa muito lisa, SLA, PoliJet, ou Carbono DLS pode ser apropriado.
Se você precisa de um componente termoplástico funcional com aparência final lisa, FDM, SLS, ou MJF combinado com pós-processamento adequado pode proporcionar um melhor equilíbrio entre custos, desempenho mecânico, e aparência.
Para peças metálicas impressas em 3D, acabamento adicional, como tombamento, explosão, usinagem, ou polimento pode ser necessário dependendo dos requisitos da superfície.
A decisão correta deve considerar:
Tecnologia de impressão + material + geometria + tolerância + acabamento superficial + volume de produção + aplicativo.
Esta combinação é mais importante do que simplesmente selecionar a tecnologia de impressão com a superfície impressa mais lisa.
3Acabamento de superfície de impressão D: perguntas frequentes
As peças impressas em 3D podem ser completamente lisas??
Sim. 3As peças impressas em D podem obter superfícies muito lisas através de uma combinação de tecnologia de impressão apropriada e pós-processamento.
O acabamento final alcançável depende do material, processo de impressão, geometria, and finishing method.
Qual tecnologia de impressão 3D tem o acabamento superficial mais suave?
SLA, PoliJet, and Carbon DLS are among the technologies capable of producing very smooth as-printed surfaces.
No entanto, the best technology depends on the required mechanical properties, precisão dimensional, material, e aplicação.
Como você torna as impressões FDM suaves?
Common approaches include:
· Optimizing layer height
· Calibrating extrusion
· Optimizing temperature and cooling
· Selecting an appropriate print orientation
· Lixar e polir
· Bedia de contas
· Vapor smoothing for compatible materials
· Painting or coating
O lixamento afeta as dimensões impressas em 3D?
Sim. Sanding removes material from the surface and can therefore change dimensions.
Para peças de precisão, the amount of material removed should be considered during design and manufacturing.
A suavização de vapor é adequada para todos os materiais impressos em 3D??
Não. Vapor smoothing depends on chemical compatibility between the solvent and the printed material.
It is therefore more limited than mechanical processes such as sanding or bead blasting.
Qual é o melhor acabamento para uma peça funcional impressa em 3D?
It depends on the function.
For a moving or mating component, dimensional accuracy and surface roughness may be more important than cosmetic appearance.
For a product housing, appearance and tactile quality may be more important.
The appropriate finishing method should therefore be selected according to the actual application.
Como posso obter um protótipo impresso em 3D suave?
Start by identifying the required appearance and dimensional tolerance.
Then select the appropriate printing technology and material. If the as-printed surface is not sufficient, use a suitable post-processing method such as sanding, jateamento de contas, suavização de vapor, tumbling, polimento, ou revestimento.
For engineering prototypes, it is often more efficient to discuss the required finish with the manufacturer before printing rather than trying to correct the surface after production.
Conclusão: Como obter um acabamento superficial liso com impressão 3D
The final result is influenced by the tecnologia de impressão, material, layer settings, parâmetros de impressão, part orientation, geometria, e método de pós-processamento.
For the smoothest as-printed surfaces, technologies such as SLA, PoliJet, and Carbon DLS can be strong options. FDM, SLS, mjf, and metal additive manufacturing processes can also produce high-quality finished components when the appropriate post-processing method is selected.
The most common finishing techniques include:
· Bedia de contas for uniform matte surfaces
· Suavização de vapor for compatible polymer parts requiring smoother surfaces
· Acabamento em queda for suitable small components and batch processing
· Lixar e polir for flexible surface refinement
· Additional machining or coating when tighter dimensional or cosmetic requirements apply
Em última análise, the best solution is determined by the complete set of requirements—not surface smoothness alone.
If you are developing a 3D printed prototype, functional component, product housing, or low-volume production part, providing your 3D CAD file, Requisitos de material, quantidade, tolerâncias dimensionais, and desired surface finish allows Precisão máxima to recommend the most appropriate printing and finishing process.


