



Fundição sob pressão multi-slide versus fundição sob pressão convencional é principalmente uma comparação de ferramentas e layout de máquina. Sua escolha depende da liga, geometria, tolerâncias, e volume de produção. Multi-slide merece consideração para pequenos, peças complexas. A fundição convencional cobre uma ampla gama de tamanhos e também pode produzir características complexas.
Qual é a principal diferença?
A fundição sob pressão multi-slide forma a cavidade com vários blocos de matriz móveis; ferramentas convencionais usam duas metades principais da matriz.
Em um sistema multi-slide, slides coordenados se aproximam e se retiram de diferentes direções. As ferramentas convencionais abrem ao longo do seu eixo principal, com movimentos centrais adicionais quando necessário.
A fundição convencional também pode usar lâminas. NADCA descreve matrizes de produção que incorporam múltiplas cavidades e núcleos móveis para recursos complexos. Ter ações paralelas não transforma automaticamente uma máquina convencional em um sistema multi-slide dedicado. Orientação sobre ferramentas NADCA
Para o seu projeto, compare os layouts de ferramentas propostos em vez de contar apenas os slides.
| Fator | Fundição de matriz múltipla | Fundição convencional |
| Layout da ferramenta | Vários blocos de matriz coordenados | Duas metades principais, com slides centrais opcionais |
| Ponto de partida comum | Componentes pequenos com recursos voltados para diversas direções | Componentes em uma faixa de tamanho mais ampla |
| Rota de Materiais | Muitas vezes zinco; magnésio requer equipamento adequado | Zinco, alumínio, ou magnésio com equipamento adequado |
| Recursos complexos | Várias direções de retirada podem suportar geometrias complexas | Os slides principais podem formar recursos laterais e cortes inferiores |
| Precisão dimensional | Deve ser validado para os recursos específicos | Deve ser validado para os recursos específicos |
| Usinagem Secundária | Pode diminuir quando os recursos podem ser transmitidos diretamente | Também pode diminuir através de um design de núcleo eficaz |
| Custo de ferramentas | Depende do arranjo completo da ferramenta e da máquina | Depende das cáries, núcleos, tamanho, e requisitos de ferramenta |
| Economia da Produção | Atraente quando a geometria e a saída se adequam ao sistema | Atraente quando a capacidade e as ferramentas são adequadas ao projeto |
Nenhum dos processos vence todas as categorias. Você precisa de uma comparação baseada nos mesmos requisitos de desenho e aceitação.
Como funcionam os dois processos?
Ambos os processos injetam metal fundido em ferramentas de aço reutilizáveis, mas suas sequências de abertura e lançamento diferem.
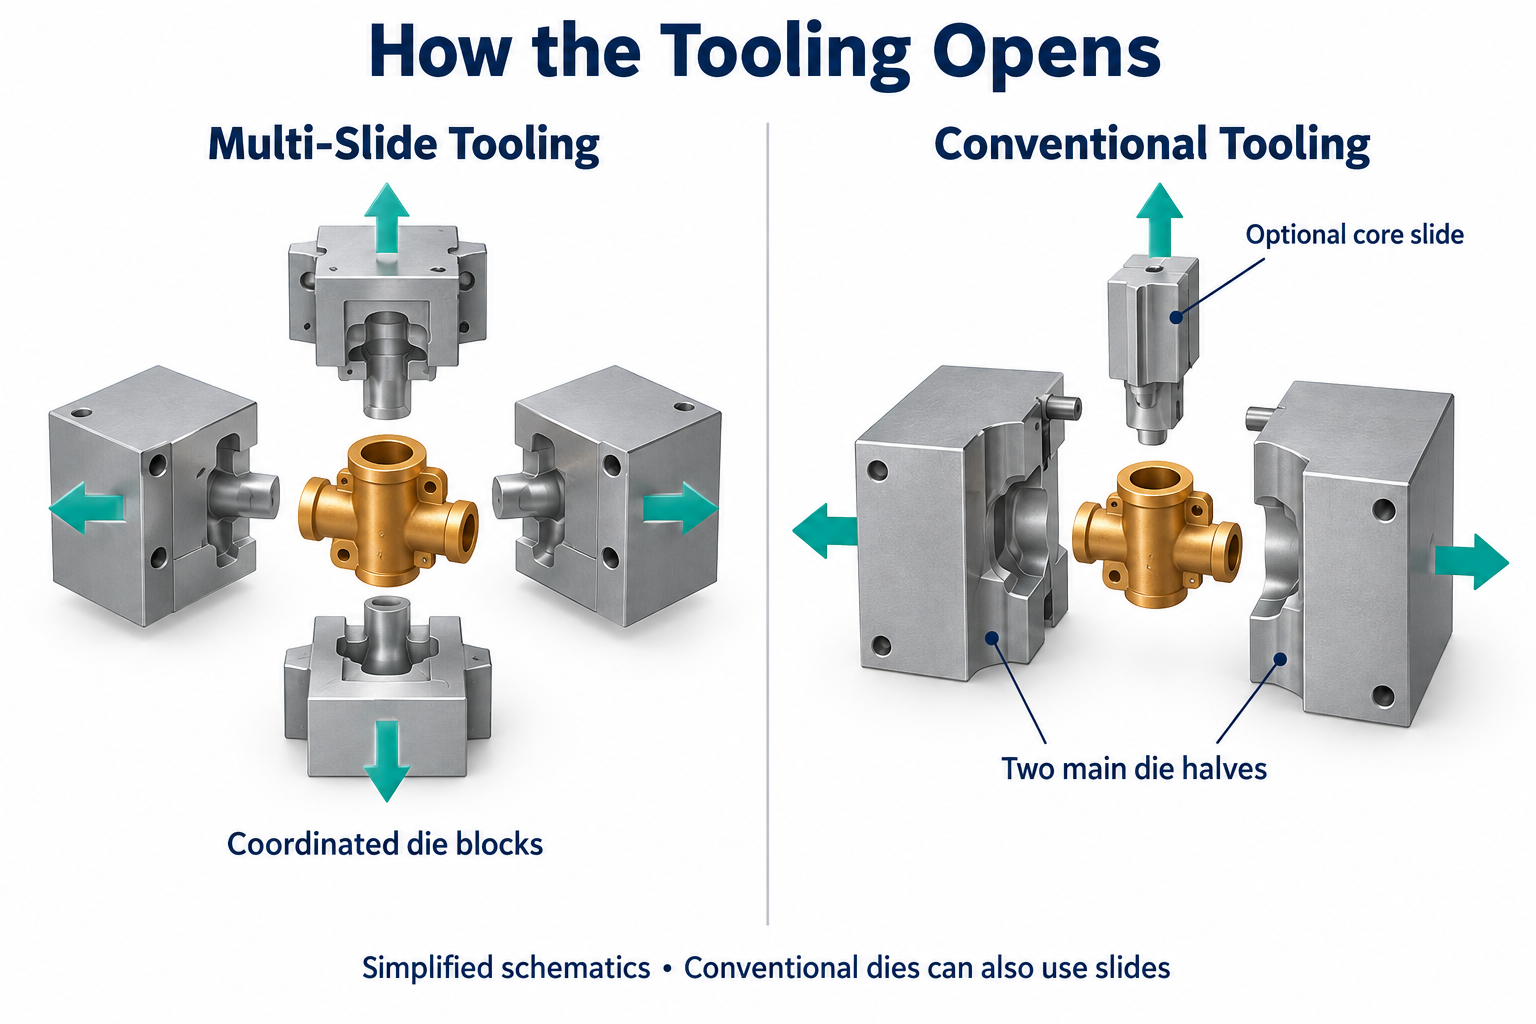
Ferramentas multi-deslizantes em comparação com metades de matriz convencionais e um corrediço de núcleo opcional
Fundição de matriz múltipla
Uma sequência típica inclui:
- Os blocos da matriz se movem juntos e fecham a cavidade.
- O sistema de injeção preenche a cavidade com liga fundida.
- O metal solidifica.
- Os slides são retirados na sequência necessária.
- A peça fundida se separa do ferramental e segue para as operações posteriores.
As configurações da máquina variam. Techmire descreve sistemas com quatro a seis slides, incluindo arranjos que apoiam a separação automática dos corredores.
Esses recursos podem reduzir o manuseio e o trabalho secundário quando sua geometria se adequar às ferramentas. Eles não significam que todos os componentes saem da máquina prontos para montagem. Tecnologia Techmire
Fundição convencional
As ferramentas convencionais fecham suas metades fixas e móveis antes da injeção. Quaisquer núcleos móveis entram nas posições exigidas.
Após solidificação, os núcleos se retraem conforme necessário. O dado abre, e o elenco é ejetado.
Remoção do portão, rebarbação, usinagem, e acabamento siga conforme seu desenho. Uma ferramenta convencional adequada pode fundir características que de outra forma exigiriam usinagem.
Multi-Slide é diferente de Multi-Cavidade
“Multi-slide” descreve o movimento da ferramenta. “Multi-cavidade” descreve quantas cavidades de peças uma matriz contém.
Uma ferramenta multi-slide pode produzir vários componentes por disparo. Ferramentas convencionais também podem usar múltiplas cavidades.
When comparing output, ask for both the cavity count and the complete production cycle. Techmire Machine Configurations
Quais materiais são adequados para cada processo?
Your alloy requirements narrow the process choice before tooling geometry does.
Multi-slide and conventional describe tool arrangements. Hot-chamber and cold-chamber describe how metal enters the die.
These classifications should not be treated as interchangeable.
Zinco
Zinc is an important candidate when you need intricate details, dimensional consistency, or decorative finishing.
NADCA identifies complex shapes, tolerâncias apertadas, and plating suitability among zinc die casting’s advantages. Those benefits apply to the alloy and process combination, rather than exclusively to multi-slide tooling. NADCA Zinc Die Castings
For a zinc component, compare both tool layouts if both can meet your requirements.
You can also review our serviços de fundição sob pressão de zinco ao preparar os requisitos do seu projeto.
Alumínio
A fundição convencional em câmara fria é um ponto de partida comum para componentes de alumínio.
O metal é derretido separadamente e transferido para a luva de injeção. Um êmbolo então o força para dentro da matriz fechada. Processo de Câmara Fria NADCA
Não presuma que uma máquina multi-lâminas projetada para zinco possa processar a liga de alumínio especificada.
Magnésio
O magnésio pode ser processado usando equipamento de fundição sob pressão adequado, incluindo sistemas multi-slide especializados.
Techmire lista máquinas de magnésio separadamente de seus equipamentos de zinco e chumbo. Confirme a compatibilidade real da máquina e da liga do fornecedor. Produtos Techmire
Para qualquer rota de ferramentas, identifique o grau da liga em seu desenho. "Zinco,” “alumínio,” ou “magnésio” por si só é insuficiente para uma especificação de produção.
Qual processo oferece melhores tolerâncias e acabamento superficial?
Nenhum dos processos tem uma tolerância universal ou valor de acabamento superficial.
Um número de capacidade publicado significa pouco, a menos que se refira a uma liga comparável, dimensão, geometria, e método de inspeção.
Os padrões de produtos da NADCA abordam tolerâncias padrão, tolerâncias de precisão, dimensionamento geométrico, e fundição em miniatura separadamente. Isso é mais útil do que atribuir um valor de precisão a um processo inteiro. Especificações do produto NADCA
Para suas dimensões críticas, perguntar:
- Quais recursos vêm do mesmo elemento de ferramenta?
- Quais dimensões cruzam uma linha de partição ou interface deslizante?
- Quais superfícies estabelecem os dados de inspeção?
- Os requisitos são medidos antes ou depois do acabamento?
- Quais recursos requerem usinagem?
O posicionamento da linha de partição é importante porque afeta como a ferramenta forma seu componente. Revise esse local antes de aprovar o conceito da matriz. Orientação de linha de separação NADCA
Para superfícies cosméticas, marque as áreas visíveis em seu desenho. Concordar com marcas de portão aceitáveis, linhas de separação, e marcas de ejetor.
Se o seu componente requer revestimento, pintura, ou polimento, incluir essas operações na comparação. Uma peça fundida visualmente atraente ainda pode exigir acabamento substancial.
Qual processo tem o menor custo total?
O processo de menor custo é aquele que entrega peças acabadas aceitas com o menor custo total do programa.
Uma cotação de ferramentas mais baixa não produz necessariamente um preço de peça acabada mais baixo.
Para uma comparação prática, usar:
Custo por peça aceita = Custo total do programa acordado ÷ Peças aceitas entregues
Incluir ferramentas, fundição, aparar, usinagem, acabamento, Inspeção, e custos de manutenção acordados. Aplicar as mesmas premissas de embalagem e entrega a ambas as cotações.
Investimento em ferramentas e volume do programa
Não presuma que ferramentas multi-slides sempre custam mais.
Um projeto convencional com vários mecanismos centrais pode ser mais complexo do que um arranjo adequado de vários deslizamentos. Uma ferramenta convencional simples também pode ser a solução mais econômica.
Solicite cotações de ferramentas para a mesma revisão de desenho, suposições de cavidade, e volume esperado do programa.
NADCA identifica aço ferramenta, carga térmica, e erosão entre fatores de custo de ferramentas. A quantidade de produção e a redução do trabalho secundário também afetam a economia. Custos de ferramentas NADCA
Taxa de produção
Compare a produção aceita por hora em vez da velocidade anunciada da máquina.
Uma relação de planejamento útil é:
Saída aceita = disparos por hora × partes por disparo × rendimento
Em seguida, leve em conta o tempo de inatividade ao estimar a capacidade programada.
Machine specifications may quote dry-cycle speed. That figure does not include every step required to cast, cool, and handle your actual component.
Solidification time and moving-tool sequences also affect the production cycle. NADCA Process Costs
Operações Secundárias
A process becomes more attractive when it removes an expensive downstream operation.
No entanto, both routes may still need machining for specified interfaces, tópicos, or finished dimensions. NADCA distinguishes components needing only trimming from those requiring further processing. NADCA Secondary Processing
Ask the supplier to identify every operation included in the unit price. For more quotation factors, veja nosso die casting tooling cost guide.
Quando você deve escolher cada processo?
Evaluate multi-slide when several withdrawal directions could simplify a small component; evaluate conventional tooling when its capacity better fits your project.
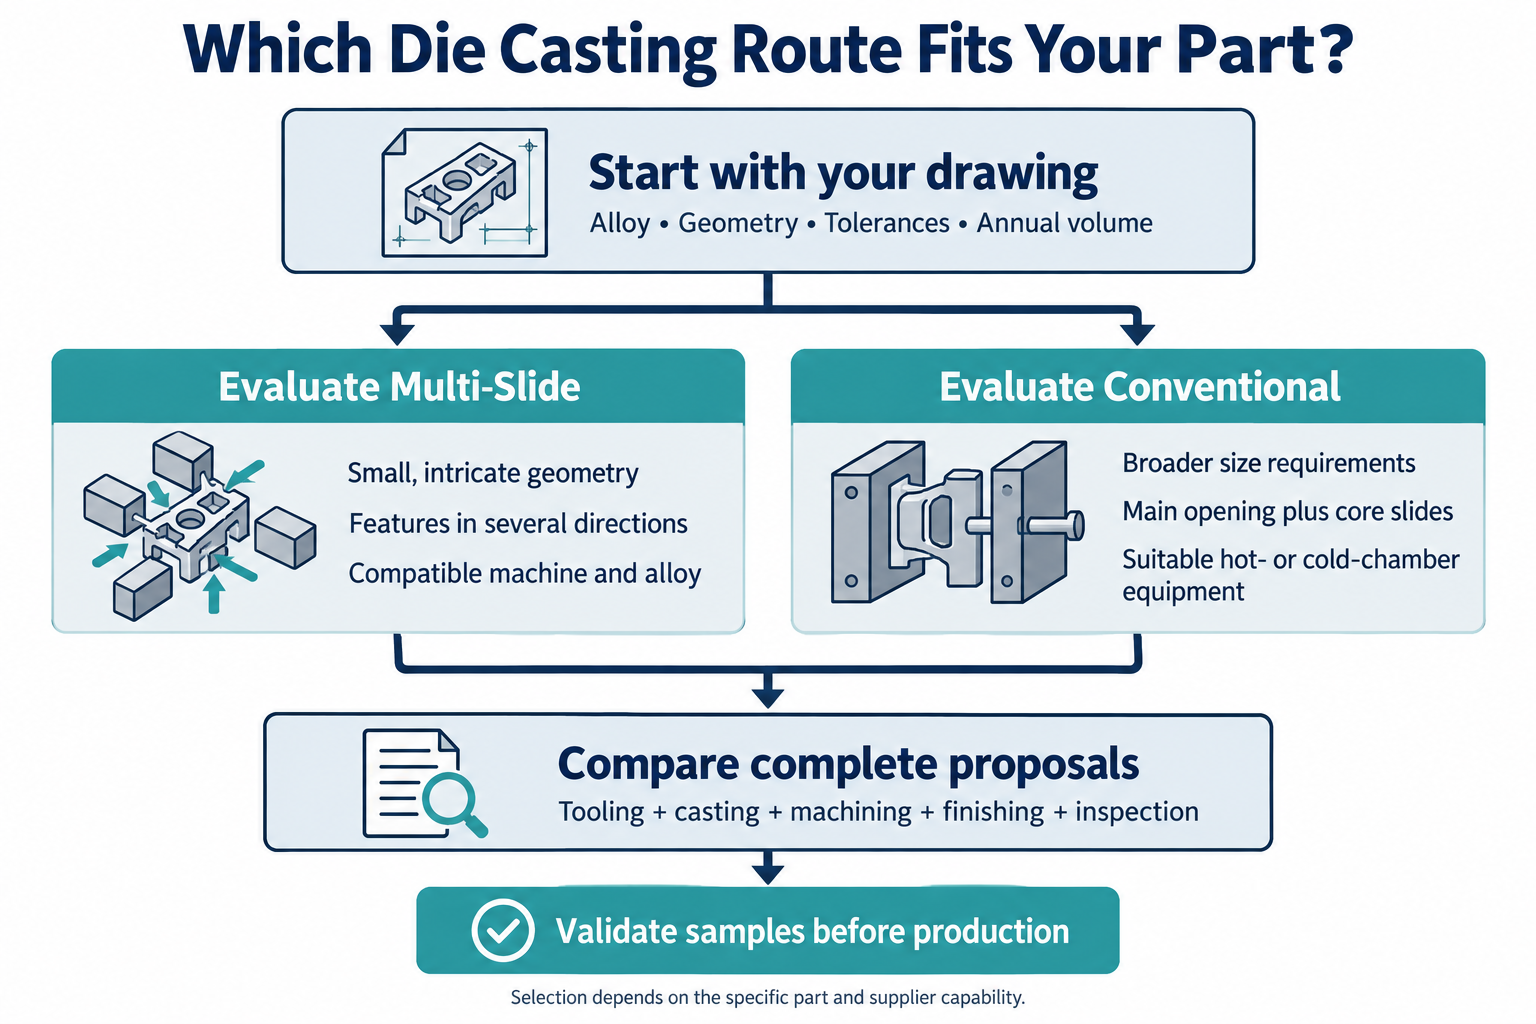
Fluxo de trabalho de seleção de fundição sob pressão comparando geometria, ferramentas, custo total, e validação de amostra
Os exemplos abaixo são cenários de seleção, em vez de rotas de fabricação garantidas ou registros de projetos TOPS.
| Componente de exemplo | Rota para avaliar | Ponto de partida de materiais | Pergunta principal |
| Corpo do conector pequeno com aberturas laterais | Multi-slide e convencional | Liga de zinco especificada | As aberturas podem ser fundidas sem perfuração adicional? |
| Trava compacta com vários recursos laterais | Multi-slide e convencional | Liga de zinco especificada | Qual layout proporciona liberação confiável e acabamento mais simples? |
| Ampla caixa eletrônica | Câmara fria convencional | Liga de alumínio especificada | A máquina acomoda a ferramenta e a área projetada? |
| Pequeno, capa simples | Convencional; comparar alternativas se justificado | Liga dependente da aplicação | O movimento adicional de ferramentas proporcionaria um benefício mensurável? |
| Componente leve de precisão | Equipamento de magnésio adequado | Liga de magnésio especificada | Which supplier can validate the required alloy and geometry? |
Quando o Multi-Slide merece uma análise mais detalhada
Consider a multi-slide proposal when:
- Your component fits the available machine and tooling envelope.
- Several features need different withdrawal directions.
- The proposed tooling removes meaningful secondary work.
- Your recurring volume supports tooling investment.
- The supplier can demonstrate a suitable production and inspection plan.
Avoid selecting it solely because the part is small. A simple small component may have no meaningful advantage from additional tool movements.
Quando a fundição convencional faz sentido
Consider conventional tooling when:
- Your alloy and machine requirements already favor that route.
- The component requires a larger tooling envelope.
- Most features suit the main opening direction.
- A manageable number of core slides forms the remaining features.
- A cotação completa atende aos seus requisitos de custo e qualidade.
Não rejeite ferramentas convencionais só porque sua peça é complexa. Revise primeiro o conceito real da matriz.
Quando nenhuma rota está pronta
Atrase as ferramentas de produção se o seu projeto ainda estiver mudando substancialmente.
Para verificações antecipadas de ajuste ou quantidades incertas, compare uma rota de protótipo antes de se comprometer com uma matriz de produção. Nosso Serviços de usinagem CNC fornecer outra opção para geometrias de protótipo adequadas.
Lembre-se de que protótipos usinados não validam o comportamento de fundição de produção.
O que você deve verificar antes de aprovar as ferramentas?
Aprove qualquer um dos processos somente após analisar o lançamento do recurso, dimensões críticas, e requisitos de aceitação de amostra.
Revise o design de cada rota proposta
Use o mesmo desenho para avaliar ambos os conceitos de ferramental:
| Recurso de projeto | O que revisar |
| Cortes inferiores e recursos laterais | Direção de retirada, liberação, e sequência de lançamento |
| Ajustes Críticos | Estratégia de referência e se a usinagem é necessária |
| Buracos e janelas | Acesso principal, rascunho, enchimento, e inspeção |
| Wall Transitions | Whether thick sections can be reduced or redistributed |
| Visible Surfaces | Acceptable tooling marks and finishing requirements |
| Machined Surfaces | Stock allowance and acceptance criteria |
Holes and windows affect both metal flow and release. NADCA recommends considering draft and filling behavior when developing these features. NADCA Holes And Windows
Avoid specifying a universal minimum wall thickness based on process name. NADCA notes that wall-thickness limits are not governed by one fixed rule. NADCA Wall Guidance
Concorde com uma sequência de validação
A practical approval sequence is:
- Confirm the drawing revision, liga, annual demand, and program life.
- Review the proposed tooling layout and secondary operations.
- Agree on critical dimensions and inspection methods.
- Produce samples using the intended production route.
- Check dimensions, terminar, and required functional performance.
- Aprovar o processo e a documentação antes das entregas regulares.
Peça evidências relevantes para sua parte, em vez de uma declaração geral sobre “alta precisão”.
Se a estanqueidade à pressão for importante, definir as condições do teste de vazamento e o limite de aceitação. Se a aparência importa, estabelecer uma referência visual acordada.
perguntas frequentes
Sua escolha final deverá seguir o desenho, plano de produção, e resultados de validação em vez do rótulo do processo.
A fundição sob pressão com múltiplas lâminas é igual à fundição sob pressão com quatro lâminas?
Quatro slides descrevem um arranjo específico. Multi-slide é um termo mais amplo, e as configurações do equipamento variam.
Peça ao fornecedor para mostrar os movimentos de ferramenta propostos.
A fundição sob pressão convencional pode produzir cortes inferiores?
Sim, núcleos móveis adequados podem formar certos recortes e características laterais.
A geometria deve permitir que os machos e a peça fundida acabada se retirem.
A fundição sob pressão multi-slide é sempre mais precisa?
Não. A precisão deve ser avaliada para a dimensão específica e arranjo de ferramentas.
Solicite um plano de inspeção acordado para seus recursos críticos.
A fundição sob pressão multi-slide é adequada apenas para zinco?
Não. Também existe equipamento especializado para magnésio e outras ligas compatíveis.
Confirme a máquina real e a liga especificada antes de assumir a viabilidade.
O Multi-Slide elimina a usinagem CNC?
Às vezes, reduz a usinagem fundindo recursos diretamente.
Suas tolerâncias finalizadas, tópicos, e superfícies funcionais determinam quais operações permanecem necessárias.
Os moldes multi-slide são sempre mais caros?
Não. Compare propostas completas de ferramentas para o mesmo componente.
Mecanismos de deslizamento, contagem de cavidades, validação, e requisitos de manutenção influenciam a cotação.
Existe um peso máximo universal da peça?
Nenhum limite de peso define cada máquina multi-slide.
Verifique a capacidade de tiro da máquina proposta, envelope de ferramentas, e requisitos de fixação.
Qual quantidade de produção justifica qualquer processo?
Não existe um mínimo universal que torne qualquer um dos processos económico.
Compare o investimento em ferramentas e o custo da peça acabada em todo o volume esperado do programa.
Discuta seu projeto de fundição sob pressão com TOPS Precision
TOPS Precision oferece fundição sob pressão, fabricação de mofo, e serviços de usinagem CNC para componentes personalizados.
Você pode usar nosso Serviços de fundição de matriz para iniciar uma discussão baseada em desenhos sobre o material, ferramentas, e requisitos de acabamento.
Escolha a rota que atenda aos seus requisitos de peças acabadas a um custo de produção sustentável. Uma proposta detalhada de ferramentas e amostras validadas fornecem uma base mais sólida do que um gráfico de comparação genérico.
Contate-nos com seu desenho 2D, 3Modelo D, liga, volume anual, e vida útil esperada do programa. Incluir tolerâncias críticas, acabamento superficial, e requisitos de inspeção para que possamos analisar seu projeto.


