



A secagem de resina para moldagem por injeção precisa de um processo específico para a classe e um resultado de umidade verificado. Você deve concordar com a identidade material, condições de secagem, amostragem, e critérios de liberação antes da produção. O display do secador por si só não pode confirmar se os pellets atendem às suas especificações de umidade.
Comece com o grau exato de resina
Sua especificação de secagem deve vir do grau de resina aprovado e de suas orientações de processamento atuais.
Um nome de família de polímero é insuficiente. Enchimentos, aditivos, pacotes de cores, e diferentes graus podem alterar os requisitos de processamento. Especifique o fabricante, nota completa, corante aprovado, e reafiação permitida antes de comparar as cotações de moldagem.
Por exemplo, o Folha de processamento BASF Ultramid B3K6 fornece orientação específica sobre umidade e secagem. Também explica que o tempo de secagem depende da umidade inicial, temperatura, e ponto de orvalho do ar. Suas configurações não devem se tornar uma receita universal para outros materiais.
Peça ao seu fornecedor para identificar a revisão do documento por trás do processo proposto. Resolva requisitos conflitantes do cliente e do fabricante da resina antes de liberar o trabalho.
Combine o secador com o mecanismo de umidade
Sua secadora deve atender ao comportamento de umidade do material aprovado.
As resinas higroscópicas absorvem a umidade dentro de seus pellets. Outros materiais podem exigir principalmente a remoção da umidade superficial sob as condições de manuseio relevantes. Não presuma que toda resina precisa do mesmo secador ou tratamento.
Conair orientação de seleção de secador distingue a secagem dessecante para resinas higroscópicas da remoção da umidade da superfície com ar quente. Use esta distinção ao analisar o equipamento proposto por um fornecedor.
Pergunte se o secador real, tremonha, e arranjo de transporte adequados ao seu grau e taxa de consumo. Uma lista de máquinas sem explicação específica do material fornece evidências de compra limitadas.
Controle o fluxo de ar, o tempo de temperatura e o ponto de orvalho
Você precisa de todas as condições de secagem relevantes sob controle antes de aceitar um processo como adequado.
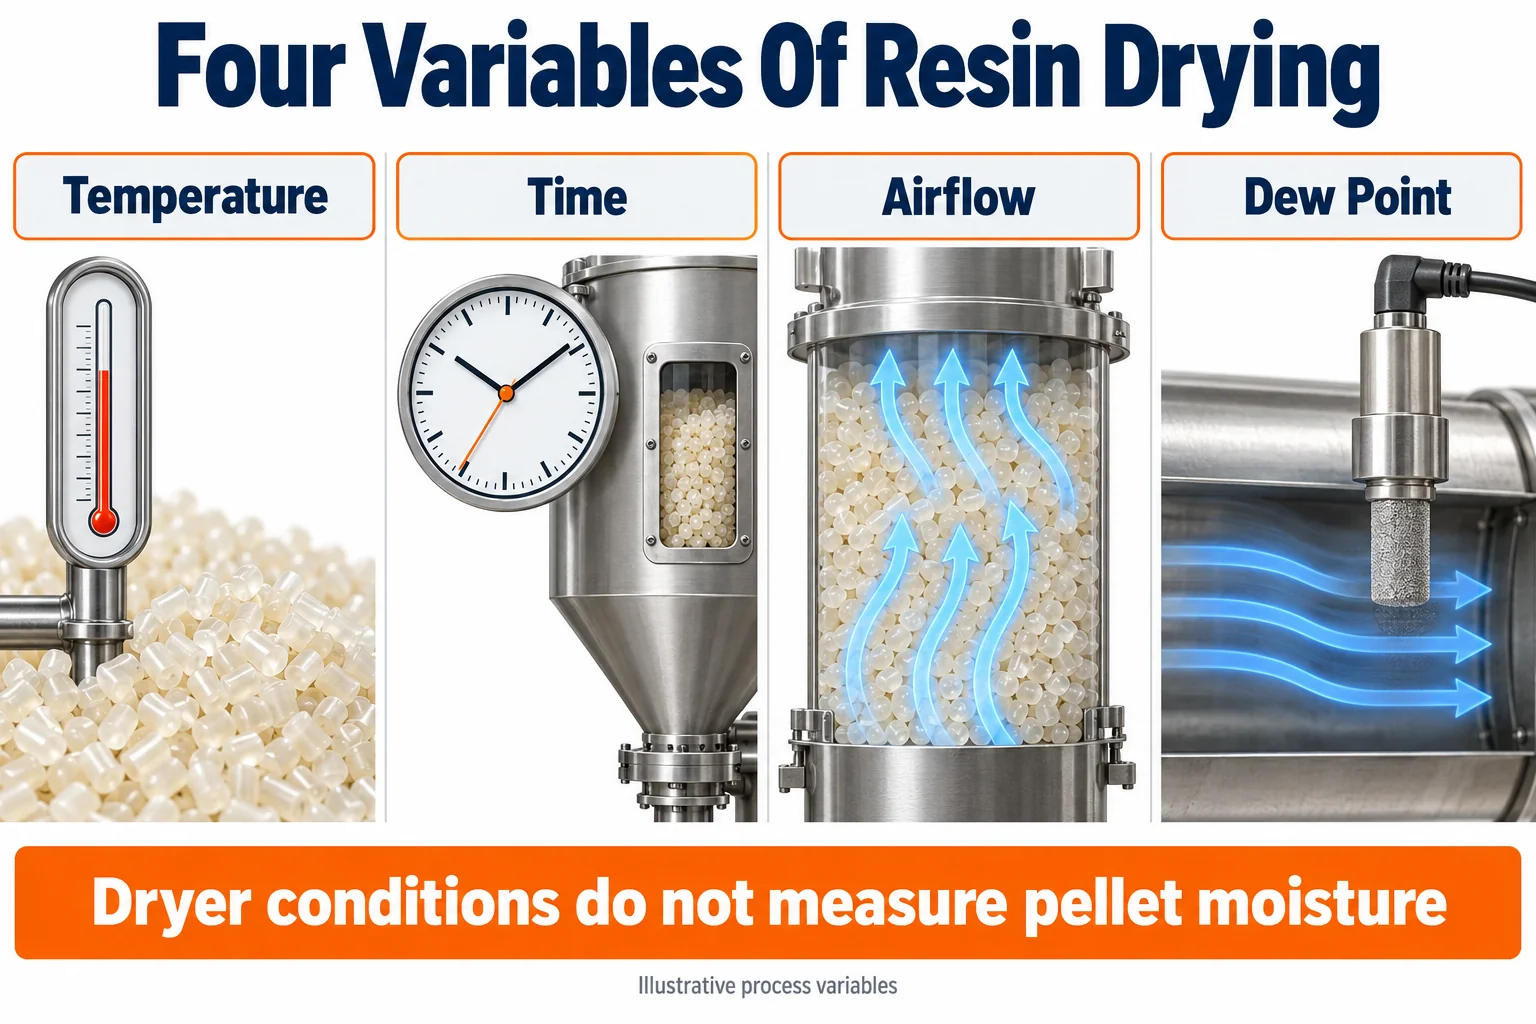
Um ponto de orvalho de ar baixo descreve o ar de secagem. Não mede a água restante no interior dos pellets. Da mesma maneira, um cronômetro decorrido não pode provar que todo o material recebeu tempo suficiente na temperatura.
Conair explicação das condições de secagem da resina conecta a temperatura da pelota, período de exposição, e fluxo de ar. O fluxo de ar transfere o calor e elimina a umidade liberada. Estas relações explicam por que uma leitura favorável do display não consegue estabelecer o desempenho de secagem.
| Variável | O que você deve concordar | Provas a serem solicitadas |
|---|---|---|
| Temperatura | Faixa operacional específica da categoria | Leituras reais e localização do sensor |
| Tempo | Exposição necessária e sequência de inicialização | Carregando histórico e tempo de lançamento |
| Fluxo de ar | Fluxo adequado através do leito de material | Dimensionamento de equipamentos e verificações de manutenção |
| Ponto de orvalho | Condição de ar de processo apropriada | Leitura de localização e resposta de alarme |
Revise esses controles no rendimento real da produção. Reabastecendo, produção interrompida, e mudanças materiais podem alterar o histórico de exposição. Pergunte como o fornecedor evita que o material recém-carregado chegue à prensa antes da secagem adequada.
Verifique a umidade do pellet com um método adequado
Seu teste de aceitação deve medir a propriedade exigida com uma sensibilidade adequada para a resina aprovada.
Um analisador de umidade halógena mede a perda de massa durante o aquecimento. Essa perda pode incluir água e outras substâncias voláteis. Tratar cada resultado de perda de massa como conteúdo de água pode induzir em erro sua decisão de liberação.
METTLER TOLEDO comparação de métodos de análise de umidade distingue a perda volátil total da análise Karl Fischer específica da água. Nenhum nome de instrumento por si só estabelece um método válido para sua nota.
Isso é nota de aplicação de grânulos de polímero descreve a análise de Karl Fischer com um forno. O procedimento inclui o estabelecimento de uma temperatura de extração apropriada.
Solicite o procedimento de teste, massa da amostra, programa de temperatura, ponto final, e adequação perto do seu limite de aceitação. Sempre que necessário, concordar com a correlação com um método de referência apropriado. Não compare os resultados dos fornecedores, a menos que seus métodos e unidades sejam compatíveis.
Proteja a amostra e o material seco
Seu plano de amostragem deve representar o material que chega à máquina de moldagem e evitar alterações evitáveis de umidade antes do teste.
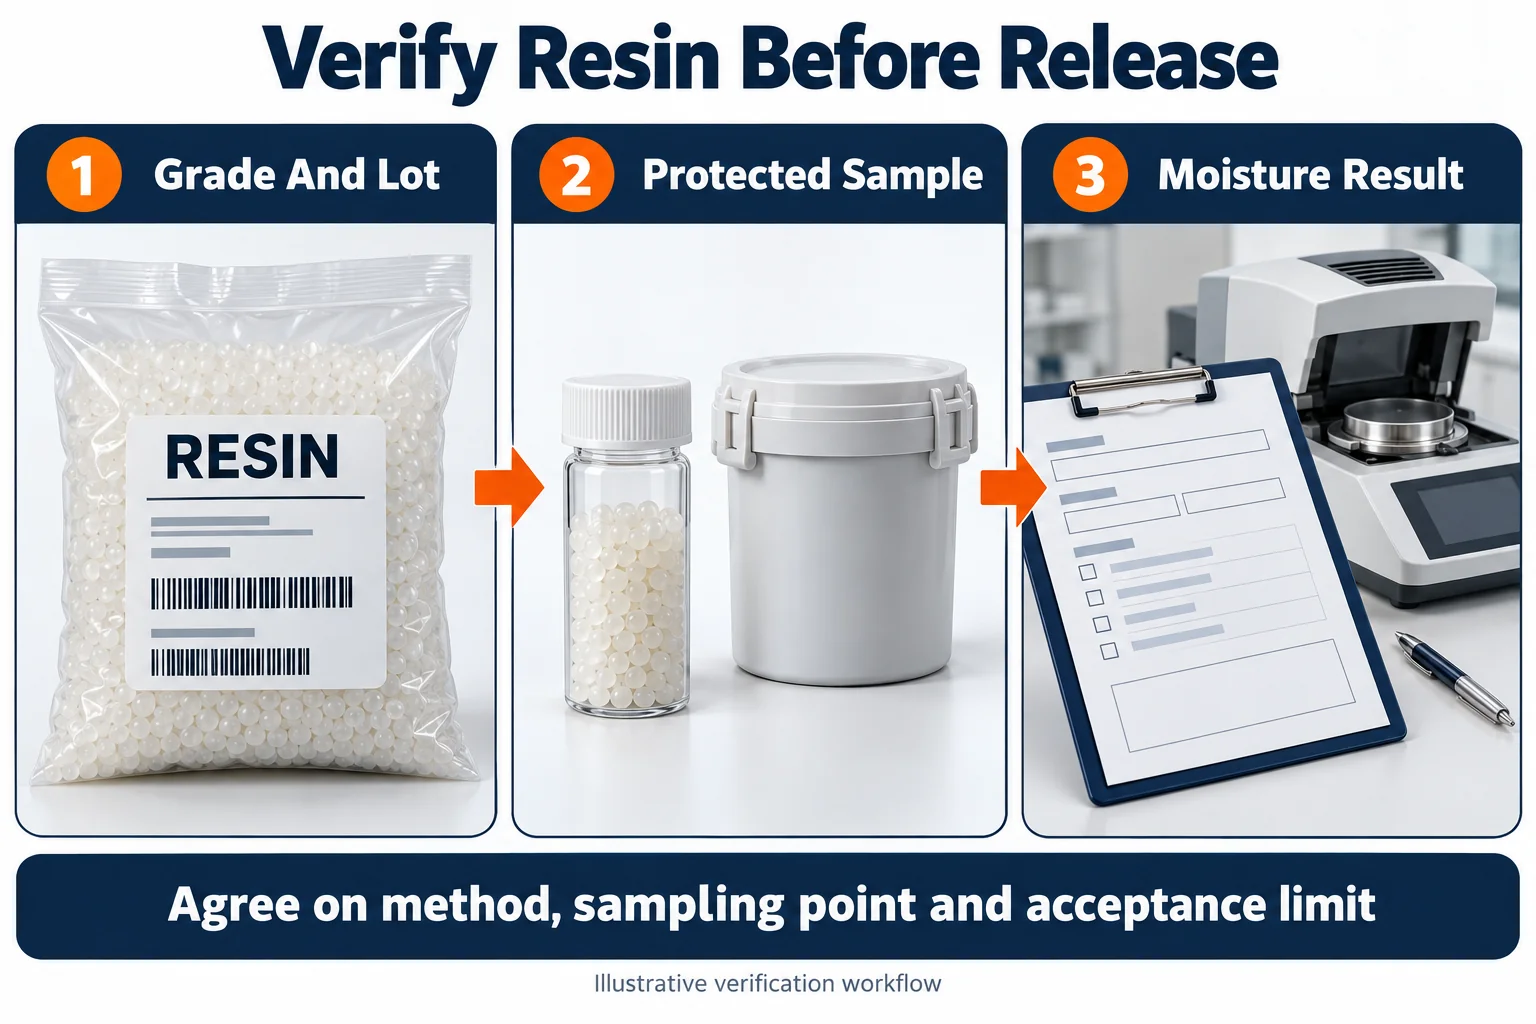
Combine um cofre, local de amostragem acessível com o fornecedor. Para qualificação de processos, considere o caminho do material após a secagem e transporte. Uma amostra coletada apenas no secador pode perder exposição posterior.
Especifique um recipiente selado adequado, identificação da amostra, horário de coleta, e atraso máximo antes do teste. Minimize a exposição desnecessária durante a transferência. Siga o procedimento de teste validado para manuseio e preparação de contêineres.
Mantenha o material de produção protegido após a secagem. Pergunte como o fornecedor lida com sacolas abertas, transmitindo interrupções, desligamentos da tremonha, e material restante durante a noite. Defina regras de reteste ou reprocessamento específicas para a nota, em vez de assumir um tempo de espera ilimitado.
Coloque a aceitação de umidade no plano de qualidade
Você deve definir critérios de liberação mensuráveis e uma resposta a falhas antes de colocar a ordem de produção.
Use a seguinte lista de verificação de compras como ponto de partida. A equipe de engenharia e o fornecedor de materiais deverão aprovar os requisitos finais.
| Exigência | Informações para registrar |
|---|---|
| Identidade Material | Fabricante, nota, corante, muito, e reafiação aprovada |
| Limite de aceitação | Critério de umidade específico da categoria e unidades de relatório |
| Procedimento de teste | Revisão do método, configurações, e evidência de adequação |
| Controle de amostra | Localização, recipiente, horário de coleta, e atraso no teste |
| Registro de Processo | Identificação do secador, condições, e histórico de exposição |
| Decisão de Liberação | Pessoa responsável, resultado, disposição, e testar novamente os gatilhos |
Definir verificações na inicialização e após interrupções relevantes ou alterações materiais. Selecione a frequência da rotina por meio da qualificação do processo e do risco da aplicação. Evite impor um intervalo de teste universal arbitrário.
Se um resultado falhar, reter o material afetado e identificar a produção potencialmente afetada. Investigue a amostragem, desempenho de teste, e condições de secagem antes da disposição. A ressecagem dos pellets não pode reverter danos já introduzidos nas peças moldadas.
Investigue os defeitos sem presumir que a causa é a umidade
Você deve conectar a evidência de umidade com a inspeção do processo e da peça antes de atribuir uma causa raiz.
Listras ou bolhas na superfície podem justificar a investigação, mas a aparência por si só não estabelece umidade excessiva do pellet. Por outro lado, uma superfície limpa não prova que o seu material atendeu aos requisitos de processamento.
Use nosso guia de defeitos de moldagem por injeção para solução de problemas mais ampla. Mantenha o plano de liberação de umidade deste artigo separado das dimensões finais, cosmético, e aceitação funcional.
Quando necessário, reter registros de resina juntamente com identificação de cavidades e carimbos de data e hora de produção. Isso permite que sua equipe conecte um evento relevante à janela de produção afetada.
Compare cotações usando o mesmo escopo de secagem
Sua comparação de cotação deve incluir os controles de material acordados e as responsabilidades de teste.
Tempo de secagem, capacidade do equipamento, manuseio protegido, frequência de teste, e o suporte laboratorial podem afetar o custo e o cronograma. Lotes pequenos ainda podem exigir uma preparação significativa antes do início da moldagem.
Peça a cada licitante que indique o que está incluído e o que precisa de qualificação adicional. Confirme quem realiza o teste de umidade e se é necessário trabalho de laboratório externo. Não inferir a capacidade de teste a partir de uma declaração geral de controle de qualidade.
Ofertas de precisão TOPS serviços de moldagem por injeção de plástico. Discuta seus requisitos aprovados de resina e umidade durante a revisão do projeto. Confirme a rota proposta de secagem e verificação antes da aceitação do pedido.
perguntas frequentes
Seus requisitos finais deverão seguir a nota aprovada, processo validado, e risco de aplicação.
Um ponto de orvalho baixo prova que a resina está seca
Não. Descreve o ar de secagem. Você ainda precisa de temperatura adequada, exposição, fluxo de ar, e qualquer verificação de umidade do pellet especificada.
Qual é a temperatura correta de secagem para nylon
Não existe uma configuração única para cada tipo de náilon. Use as orientações de processamento exatas do fabricante e o procedimento de produção aprovado.
Um analisador de umidade pode substituir o teste Karl Fischer
Depende do material e do requisito de aceitação. Valide o método proposto em vez de assumir que diferentes tecnologias fornecem resultados intercambiáveis.
Você deve secar cada resina de moldagem por injeção
Nenhum tratamento universal se aplica. Revise a orientação de notas, condição da embalagem, histórico de armazenamento, e superfície relevante ou umidade absorvida.
Pellets secos podem absorver umidade novamente
Materiais higroscópicos podem recuperar a umidade após a secagem. Concordar com o manuseio protegido e requisitos de retenção ou reteste específicos da classe.
O que você deve enviar com uma solicitação de cotação de moldagem
Fornecer desenhos, grau de resina, volume anual, vida do programa, recursos críticos, e seus requisitos de aceitação de umidade. Identifique os registros necessários e as responsabilidades de teste.
Solicite uma revisão de controle de materiais
Envie seu desenho, grau de resina aprovado, volume anual, vida do programa, e especificação de umidade. Entre em contato com nossa equipe discutir um plano de secagem e verificação antes de solicitar aprovação de produção.

