



3-механичната обработка на оста премества режещ инструмент по X, Y, и Z линейни оси. Това е една от най-широко използваните конфигурации за фрезоване с ЦПУ, и подхожда на призматични части, джобове, слотове, дупки, и достъпни 3D повърхности. Това ръководство описва как работи, неговите ползи, и когато 4-ос или 5-ос е по-подходящ.
Какво е 3-осна обработка?
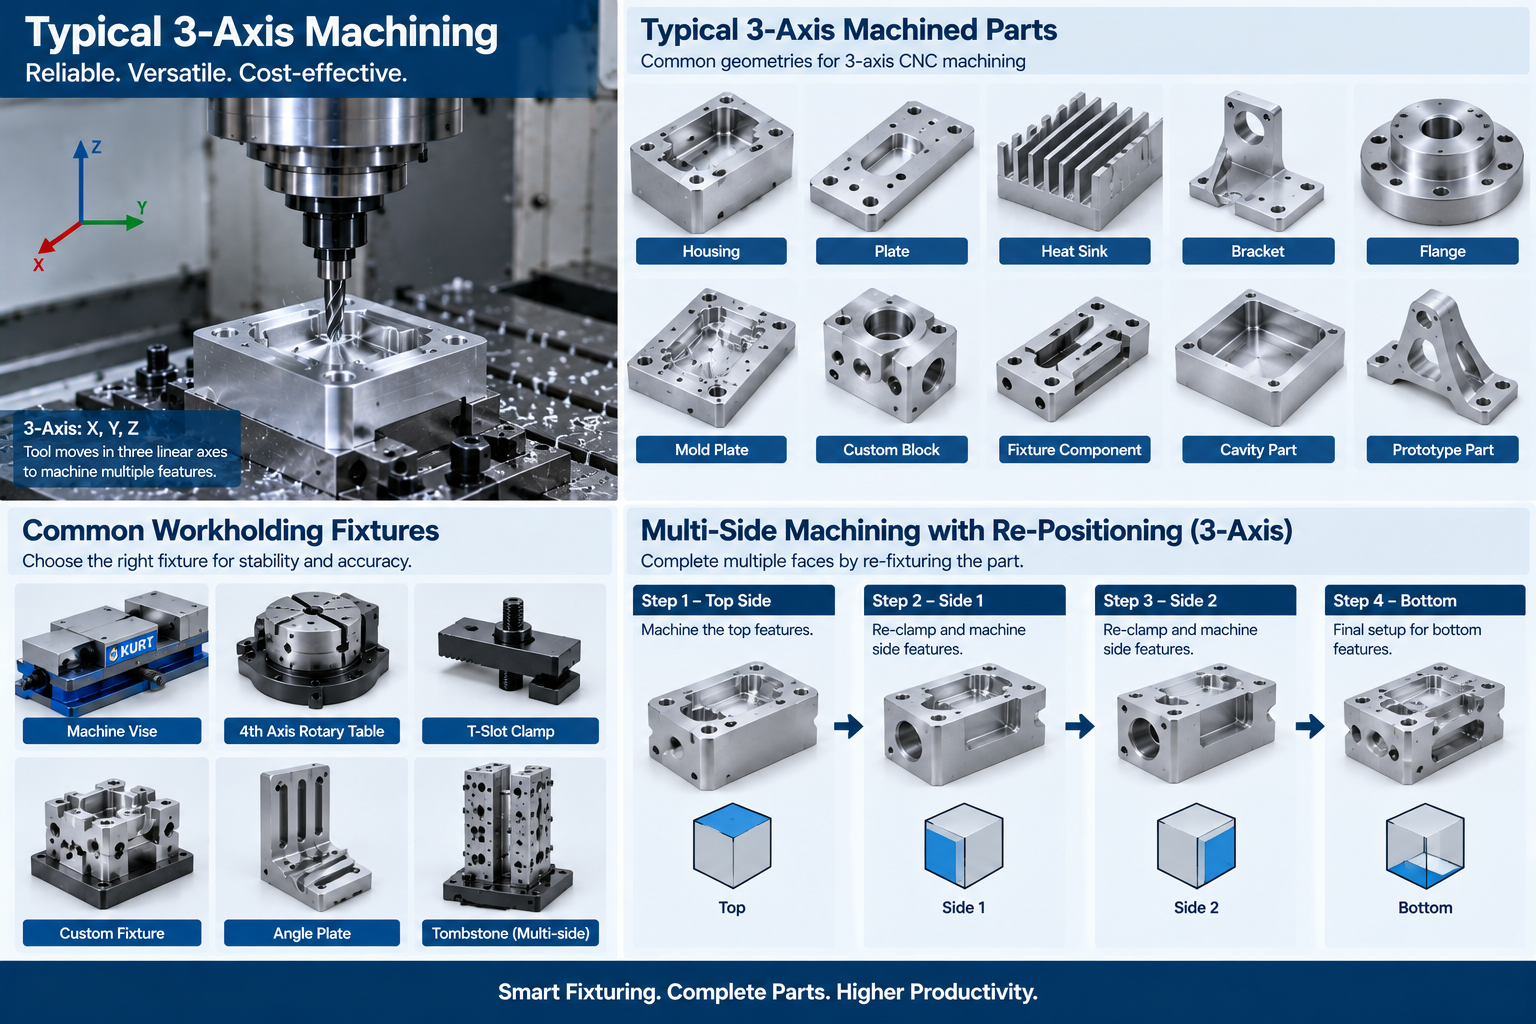
3-осевата обработка е CNC фрезоване, което контролира три линейни оси: X, Y, и З.
Инструментът или масата се движат по тези оси, докато ориентацията на шпиндела остава фиксирана. Вертикалните обработващи центри са най-често срещаният тип. Хоризонталните машини използват същите три оси с хоризонтален шпиндел.
Тъй като оста на инструмента остава фиксирана, всяка настройка може да обработва функции, достъпни от тази посока на инструмента. Характеристики в други ориентации може да изискват препозициониране, допълнителни приспособления, или множество настройки.
Как работи 3-осната обработка?
Контролерът следва CNC програма, която движи инструмента по траектория на инструмента.
- CAD моделът и чертежът определят геометрията и допуските.
- Програмистът избира подходящи фрези, и CAM софтуерът генерира траектории на инструменти въз основа на геометрията, стратегия за обработка, и параметри на рязане.
- Постпроцесорът извежда специфичен за машината G-код.
- Работното захващане локализира частта в машината.
- Инструментът реже по X, Y, и Z към програмираната пътека.
- Инспекцията проверява критичните размери.
Хранене, скорост, ангажиране на инструмента, и работната твърдост определят резултата. Вижте нашето ръководство за какво е CNC фрезоване за по-широкия процес.
Общи машинни конфигурации за 3-осна обработка
Няколко вида машини работят с три линейни оси.
Тези категории машини може да се предлагат и с допълнителни въртящи се оси. Таблицата описва конфигурации, работещи в три линейни оси на обработка.
| Тип машина | Шпиндел | Типична употреба |
| Вертикален обработващ център | Вертикална | Общо смилане, плесени, скоби |
| Хоризонтален обработващ център | Хоризонтална | Производствена механична обработка, части тип кутия, Евакуация на чип |
| Леглова мелница | Вертикална | Големи и тежки части |
| Портална мелница | Вертикална | Много големи табели и рамки |
| Център за пробиване и резбоване | Вертикална | Дупки и резби на скорост |
| CNC рутер | Вертикална | Лист, панели, и по-меки материали |
Сравнете стилове в вертикални срещу хоризонтални фрезови машини и 12 видове CNC машини.
Ключови компоненти
Всеки компонент влияе върху точността, повторяемост, и животът на инструмента.
- Шпиндел: държи и върти инструмента с необходимата скорост.
- Линейни оси и направляващи: позиционирайте инструмента или масата.
- Сферични винтове и серво: преобразувайте командите на контролера в движение.
- Контролер: чете програмата и управлява движението, компенсации, и промени в инструментите.
- Система за обратна връзка или енкодери: осигуряване на обратна информация за позицията на машини със затворен цикъл.
- Автоматична смяна на инструменти: сменя ножовете между операциите.
- Охлаждаща система: контролира топлината и почиства стърготини.
- Работно държане: се появяват, патронници, скоби, и персонализирани тела.
Твърдост на машината, биене на шпиндела, и термичната стабилност ограничават практическата точност на всяка 3-осна машина.
2.5D срещу 3D обработка
2.5D машинната обработка основно обработва характеристики на дискретни Z нива, докато 3D машинната обработка използва координиран X, Y, и Z движение за следване на контурни повърхности.
В 2.5D работа, геометрията на рязане се определя от XY движение на всяка дълбочина. Типичните характеристики включват джобове, слотове, дупки, шефове, и равнинни контури.
3D обработката на повърхността обикновено използва фрези със сферичен връх или ъглов радиус, с геометрия на ножа и стъпало, избрани според изискванията за повърхностна форма и покритие. Stepover контролира видимата височина на скалпа, така че по-финото покритие струва повече време за цикъл.
3-Ос срещу 4-ос срещу 5-ос
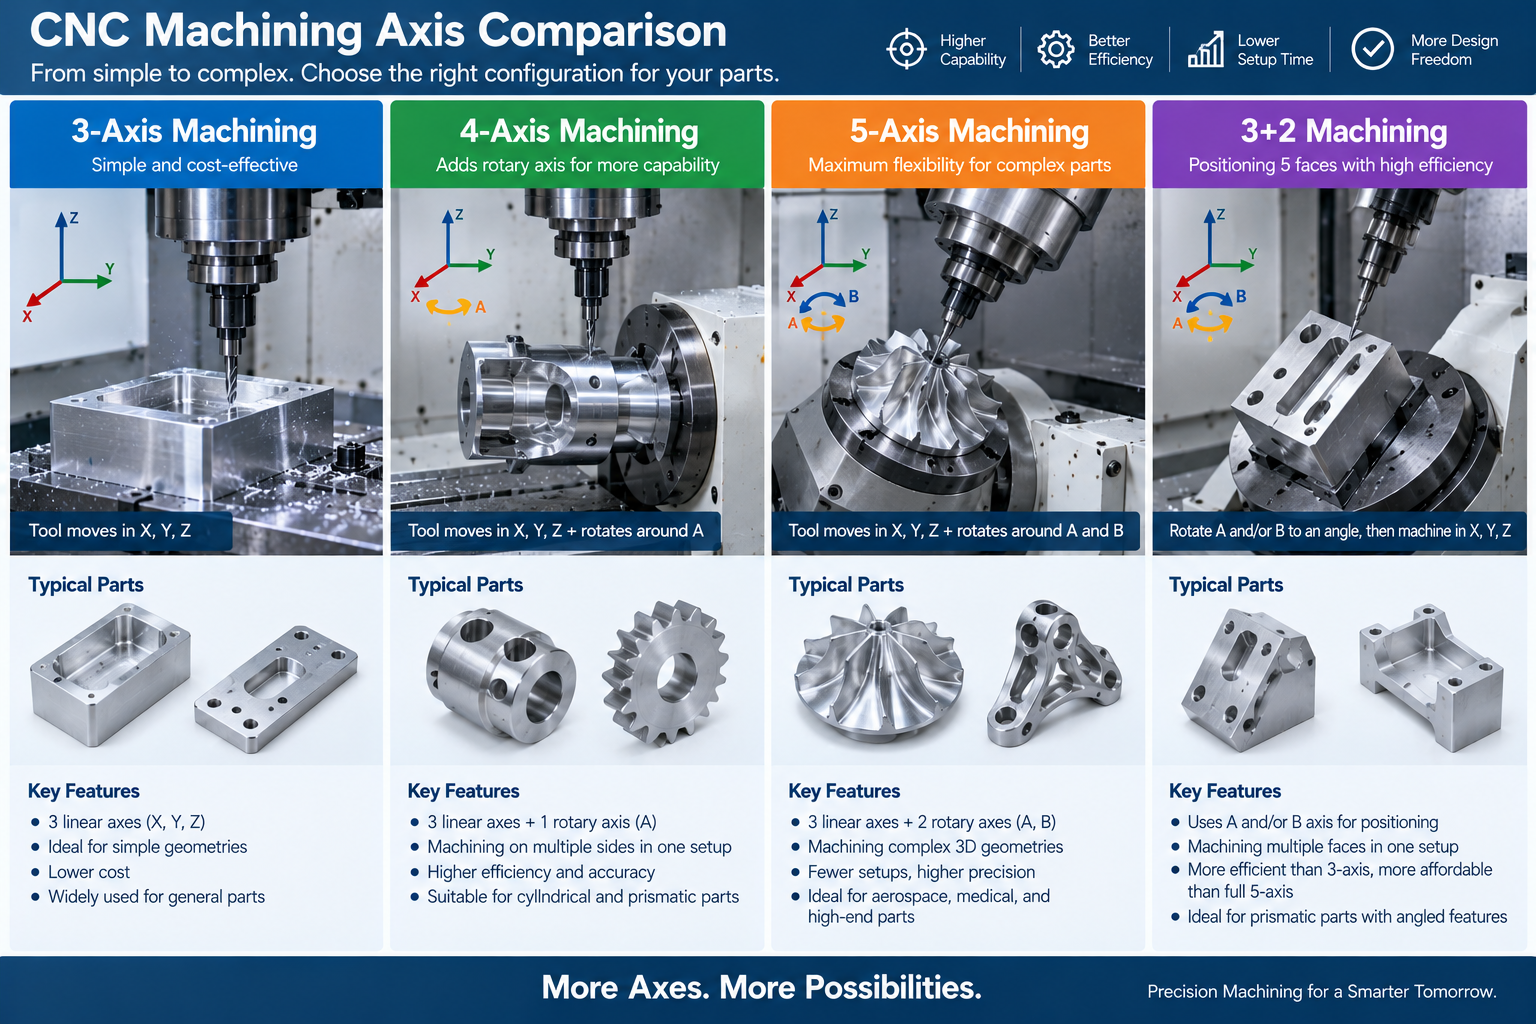
Повече оси добавят достъп и могат да намалят настройките, но те също добавят разходи и сложност.
| Фактор | 3-ос | 4-ос | 5-ос |
| Оси | X, Y, З | Добавя една ротационна ос | Добавя две въртящи се оси |
| Достъп | Функции, достъпни от една фиксирана ориентация на инструмента | Функции около една ос на въртене | Множество ориентации и сложни контури |
| Настройки | Още за многостранни части | Често по-малко | Често по-малко |
| Програмиране | Най-просто | Умерен | Най-сложни |
| Типични разходи за машина и програмиране | По-ниска | Умерен | По-високо |
| Най -доброто за | Призматични и 2.5D части | Валове и обвити елементи | Сложни контури и многостранни връзки |
Вижте 4-ОСС ОБРАЗОВАНЕ НА CNC и какво е 5-осна обработка за алтернативите.
Какво е 3+2-осова обработка?
3+2 обработката е позиционна обработка с пет оси. Две въртящи се оси позиционират детайла или инструмента под фиксиран ъгъл, след това машината реже с помощта на три линейни оси.
Може да намали настройките на многостранни части, без да изисква непрекъснато едновременно движение по 5 оси. Ротационните оси се настройват еднократно, тогава рязането протича подобно на 3-осна операция. Това прави 3+2 практична средна стъпка между 3-осна и напълно едновременна 5-осна работа.
Предимства на 3-осовата обработка
3-обработката на оста е рентабилна, широко достъпни, и надежден за призматични части.
- Често по-ниски разходи за машина и програмиране, отколкото многоосна обработка за подходящи части.
- Лесно програмиране и настройка за 2.5D функции.
- Проста кинематика на машината и къса, твърдите инструменти могат да поддържат ефективно отстраняване на материал.
- Добър контрол на размерите, плоскост, и повторяемостта са постижими при подходящи характеристики с подходящи машини, инструментална екипировка, работно държане, и контрол на процеса.
- Богат избор от фрези, включително челни фрези и фрези.
- Лесно захващане с менгемета, скоби, и плочи.
- Широката наличност на машината може да направи 3-осната обработка практична за прототипи и производство.
За геометрии, които не се възползват от достъп с ротационна ос, 3-осовата обработка може да осигури необходимата точност с по-ниско програмиране и сложност на машината.
Ограничения на 3-осовата обработка
Фиксираната ориентация на шпиндела ограничава какво може да достигне една настройка.
- Подрязванията, които са недостъпни от посоката на фиксирания инструмент, може да се нуждаят от специални инструменти за подрязване, допълнителни настройки, или мултиосна обработка.
- Многостранните части се нуждаят от допълнителни настройки, което добавя разходи и грешка при настройка.
- Точността на кръстосаната настройка зависи от базовите точки, приспособления, и качество на захващане.
- Дълбоките кухини се нуждаят от дълги инструменти, които отклоняват и бърборят.
- Сложните извити повърхности изискват много преминавания с малки стъпки.
- Ъгловите лица може да се нуждаят от специални приспособления или различна машина.
Тези ограничения се отнасят до броя на достъпа и настройките, не точността на самите оси.
Кога да изберете 3-осна обработка
Изберете 3-ос, когато функциите са достъпни от достъпни ориентации и цената има значение.
- Плоски чинии, скоби, и корпуси с характеристики на две или три лица.
- Джобове, слотове, и отвори със стандартни допуски.
- Отливки и матрици, където кухината е отворена в една посока.
- Приспособления, Джиги, и инструментални плочи.
- Прототипи и части с малък до среден обем.
- Части, при които е трудно да се оправдае скоростта на много оси.
Изберете 4-ос, когато ротационното индексиране или обработката около една ротационна ос може да намали настройките или да подобри достъпа до инструмента. Изберете 5-ос, когато сложната геометрия или многостранните позиционни връзки се възползват от по-малко настройки.
Предимството на 5-осите не е присъщата точност. По-малкото настройки могат да намалят грешките при прехвърляне на данни и повторно позициониране. Вижте 3-сравняване на оси с 12-осови възможности.
Указания за проектиране на 3-осни части
Дизайн за достъп до инструмента и за броя на настройките.
- Запазете чертите на лицата, до които инструментът може да достигне.
- Избягвайте дълбоко, тесни джобове, които се нуждаят от дълги инструменти.
- Използвайте най-големите практически вътрешни радиуси.
- Осигурете свободно място за влизане на инструмента, облекчение, или достъпна геометрия на подхода, когато се изисква.
- Определете ясна точка за всяка настройка.
- Ограничете строги толеранси към функционалните характеристики.
- Оставете достатъчно запас за финалния пас.
Намаляването на броя на настройките може да намали разходите за обработка и фиксиране и да намали грешката при прехвърляне на данни между свързани функции.
Допустими отклонения и повърхностно покритие
Няма универсален толеранс за 3-осна обработка. Възможността зависи от размера на функцията, материал, геометрия, състояние на машината, работно държане, инструментална екипировка, термична стабилност, брой настройки, и проверка.
Като квалифицирана обща справка, много машинно обработени елементи падат около ±0,01 до ±0,05 mm. По-строгите толеранси се нуждаят от инженерен преглед, специфичен за характеристиките. TOPS Precision може да оцени избрани критични характеристики до приблизително ±0,005 mm, където геометрията, материал, настройка, и разрешение за проверка.
Повърхностното покритие зависи от геометрията на ножа, захранване на зъб, скорост на шпиндела, изтичане на инструмента, материал, твърдост, и довършителна стратегия. На 3D контури, stepover също контролира видимата височина на скалпа. Посочете Ra само когато грапавостта на повърхността е функционално важна. Вижте Допустими отклонения при CNC обработка.
Материали
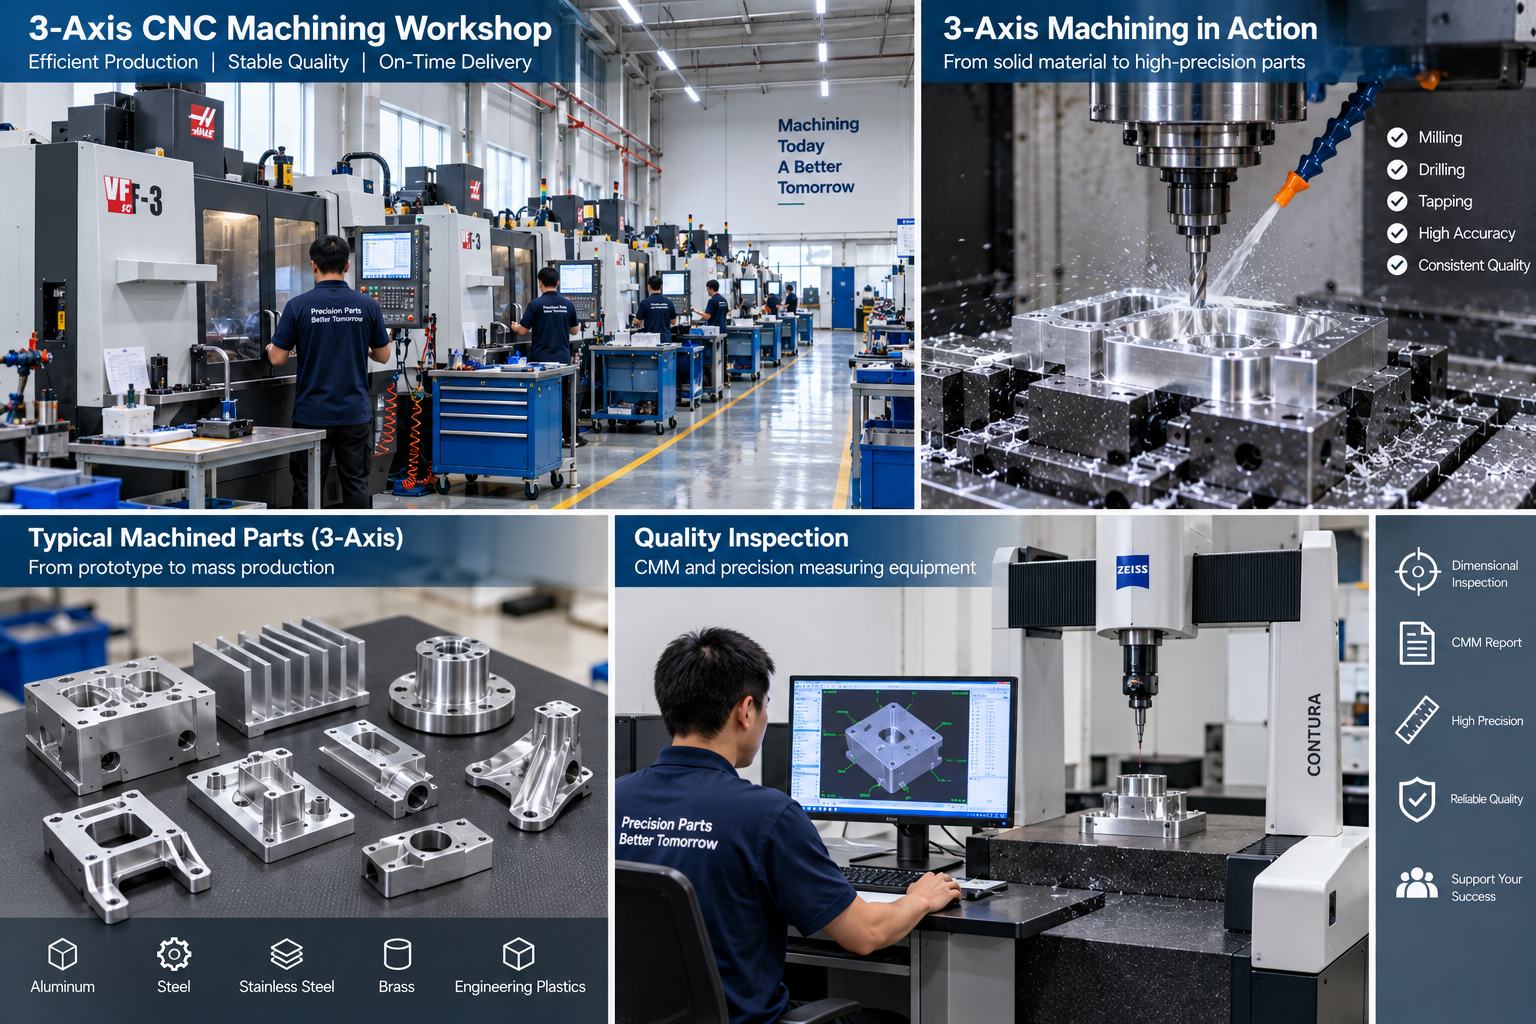
3-обработката на оси обработва повечето обработваеми метали и пластмаси.
- Алуминият и много видове месинг се обработват ефективно, докато обработваемостта на медта варира в зависимост от сплавта и температурата.
- Стоманата и неръждаемата стомана се нуждаят от подходящи инструменти и охлаждаща течност.
- Титанът се нуждае от твърди настройки и контролирано рязане.
- Инженерни пластмаси като POM, PEEK, и акрил се нуждаят от грижи при топлина и стрес.
Сравнете опциите в нашия Материали за CNC обработка Ръководство.
Фактори на разходите
3-разходите за обработка на оста зависят от настройките, машинно време, материал, и толерантност.
- Настройки: всяка допълнителна настройка добавя разходи за труд и приспособление.
- Машинно време: скорост на отнемане на материал и дължина на траекторията на инструмента.
- Материал: тип сплав и размер на запаса.
- Толерантност: по-строгите граници се нуждаят от повече грижи и проверка.
- Повърхностно покритие: по-фините 3D покрития се нуждаят от по-малки стъпки.
- Количество: разходите за настройка се разпределят в партидата.
- инспекция: критичните характеристики изискват време за измерване.
Скоростта на машината има значение, но броят на настройките, Време за цикъл, приспособяване, и проверката може да има по-голям ефект върху общата цена на части за някои геометрии. Вижте CNC фрезови разходи.
Приложения по отрасли
| Индустрия | Типични 3-осни части |
| Индустриално оборудване | Скоби, чинии, корпуси, приспособления |
| електроника | Заграждения, радиатори, панели |
| Медицинско оборудване | Корпуси на устройства, инструментални компоненти |
| Автомобилна | Скоби, прототипни компоненти, инструментална екипировка |
| Аерокосмическо производство | Приспособления, инструментална екипировка, скоби, корпуси, прототипни компоненти |
| Потребителски продукти | Прототипи, плесени, персонализиран хардуер |
често задавани въпроси
Какво е 3-осна обработка?
Това е CNC фрезоване, което движи инструмента по X, Y, и Z линейни оси.
Каква е разликата между 3-осна и 5-осна обработка?
3-използва три линейни оси. 5-axis добавя две въртящи се оси за сложни ориентации и често по-малко настройки.
Може ли 3-осна обработка да изрязва извити повърхности?
да. Координиран X, Y, и Z движението следва контурни повърхности. Той е по-бавен от 5-осния за сложни повърхности.
Може ли 3-осна обработка да изрязва подрязвания?
Някои подрязвания могат да бъдат обработени на 3-осна фреза със специализирани фрези, ако има достъп до инструмента. Недостъпните подрязвания може да изискват друга настройка, специално закрепване, EDM, или мултиосна обработка.
Колко точна е 3-осната обработка?
Няма един толеранс за всички 3-осни обработки. Точността зависи от възможностите на машината, размер на функцията, геометрия, материал, инструментална екипировка, работно държане, термична стабилност, брой настройки, и проверка. Стегнатите характеристики трябва да се преглеждат индивидуално.
3-осовият е по-евтин от 5-осовият?
За прости части, 3-обработката на оста често е по-икономична, тъй като сложността на машината и програмирането е по-ниска. За многостранни части, 5-обработката на оста може да намали приспособленията, настройки, боравене, и време на цикъл. Сравнете общата цена на частта, не само скоростта на машината.
Кога трябва да използвам 3-ос вместо 5-ос?
Когато функциите са достъпни от достъпни ориентации и частта не се нуждае от сложни ориентации или многостранни връзки.
Получете оферта за вашия 3-осно обработен детайл
Изпратете своя 3D модел, 2D рисунка, материал, количество, и изисквания за толерантност. Нашите инженери ще прегледат геометрията, пребройте настройките, и препоръчвам 3-ос, 4-ос, или 5-осна обработка преди оферта.


1 мисъл за "3-Обработка на оси: Разбиране на технологията, Приложения и ползи”