



Водоструйното рязане използва поток от вода под високо налягане, понякога смесен с абразив, за рязане на листове и плочи без използване на топлина като режещ механизъм. Реже метали, камък, стъклена чаша, композити, и пластмаси без зоната на термично рязане. Това ръководство описва как работи, неговите граници, и как да проектираме за него.
Какво е рязане с водна струя?
Водоструйното рязане е процес на студено рязане, който разяжда материала с водна струя под високо налягане.
Водата е под налягане и се изтласква през малък отвор. При абразивно рязане с водна струя, към потока се добавят абразивни частици за рязане на твърди материали. Струята не разчита на топлина, така че материалът да не се топи или термично изкривява.
Как работи водното рязане?
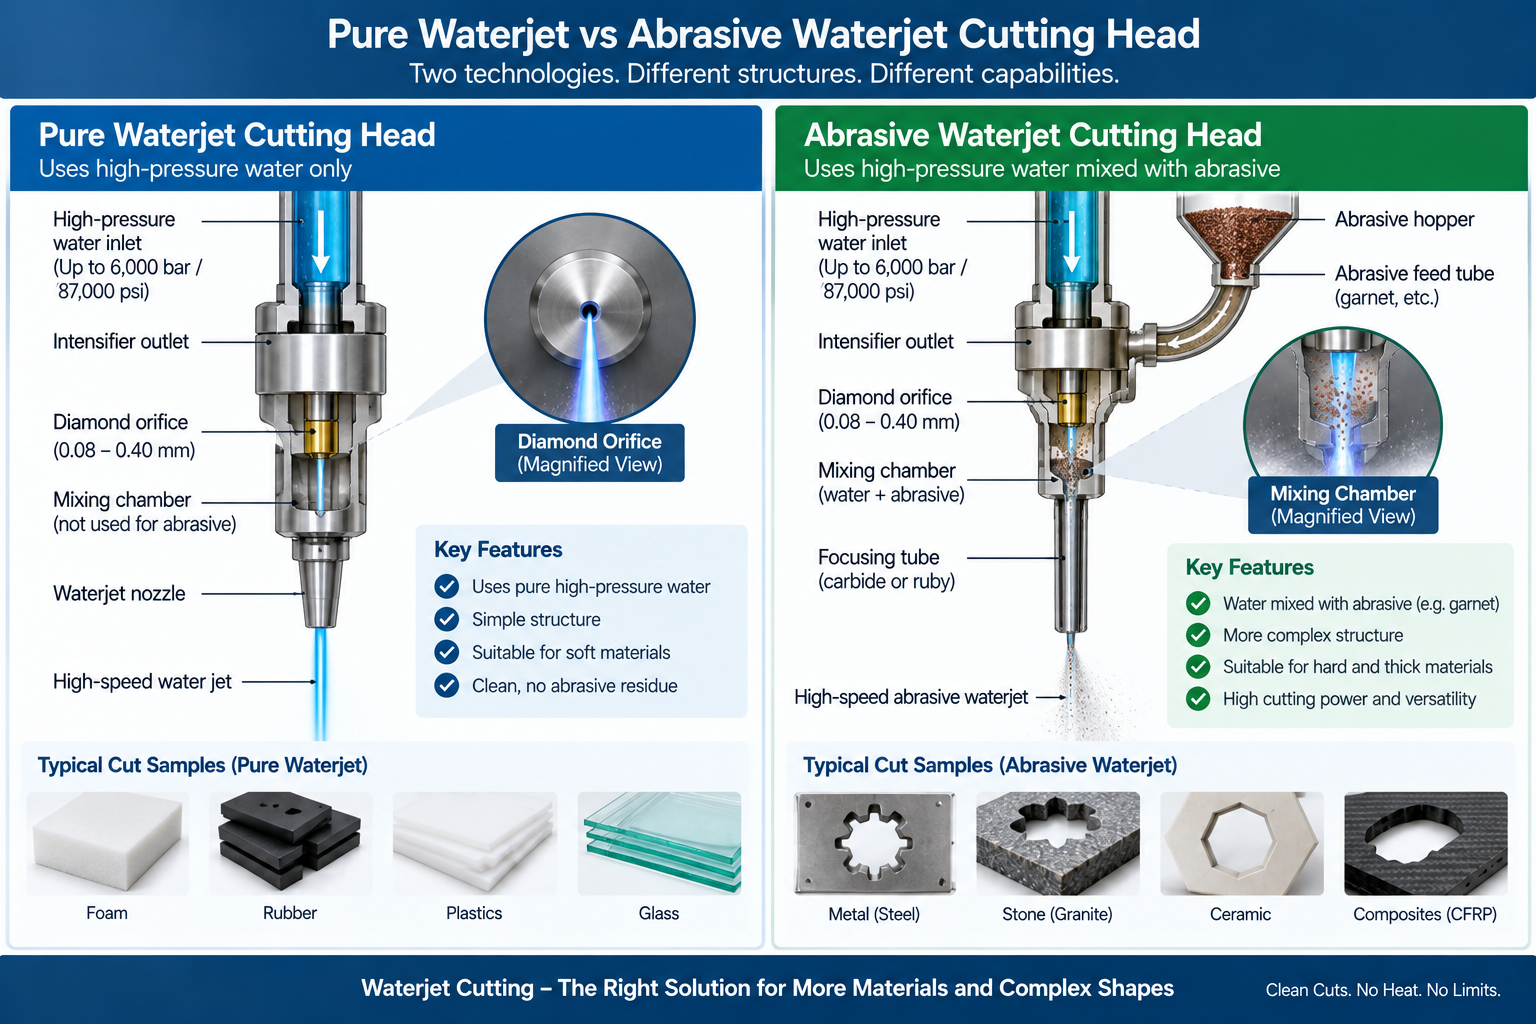
Помпа с високо налягане превръща водата във фокусирана струя, и режещата глава движи тази струя по пътя на частта.
- Помпа за високо налягане, обикновено система за усилване или директно задвижване, повишава водата до необходимото налягане на рязане.
- Водата преминава през малък отвор, за да образува струя с висока скорост.
- При абразивно рязане, абразивът се изтегля в смесителна камера и се ускорява от струята.
- Режещата глава се движи по програмираната траектория чрез CNC управление.
- Резервоар за улавяне абсорбира струята под материала.
- Използваният абразив и вода се събират за изхвърляне или рециклиране.
Индустриалните водоструйни системи обикновено работят при десетки хиляди psi, with some ultra-high-pressure systems approaching 90,000 psi. Pressure depends on the pump architecture and application.
Multi-axis cutting heads can tilt the jet to compensate for taper and produce bevels or angled edges.
Чиста водна струя срещу абразивна водна струя
Двата вида водна струя режат различни материали.
| Тип | Средно за рязане | Най -доброто за |
| Чиста водна струя | Само вода | пяна, гума, уплътнения, храна, меки пластмаси, и избрани меки материали |
| Абразивна водна струя | Вода плюс абразив, обикновено гранат | Метали, камък, стъклена чаша, керамика, дебела чиния, композити |
Pure waterjet cuts soft materials quickly and cleanly. Abrasive waterjet cuts hard materials but adds abrasive cost and waste handling.
Ключови параметри на рязане с водна струя
Cut quality and speed depend on a small group of parameters.
- Водно налягане: по-високото налягане увеличава силата на рязане и износването.
- Диаметър на отвора: задава енергията на струята и ширината на прореза.
- Тип абразив и дебит: влияят на скоростта на рязане и качеството на ръбовете.
- Дистанция на противопоставяне: влияе върху кохерентността на струята, геометрия на прореза, и качество на ръба. Прекомерното отклонение обикновено намалява прецизността на рязане.
- Скорост на движение: по-бавното рязане намалява конусността и подобрява покритието.
- Дебелина и твърдост на материала: по-дебелият или по-твърд материал реже по-бавно.
- Размер на абразивната мрежа: влияе върху ефективността на рязане и качеството на ръба. Оптималният размер зависи от дюзата или фокусиращата тръба, материал, дебелина, абразивен поток, и желан завършек.
Тези параметри си взаимодействат. Операторът балансира скоростта, качество, и разходи за консумативи за всяка работа.
Какви материали могат да се режат с водна струя?
Водоструйната струя може да реже много широка гама от материали, включително много, които са трудни за обработка с методи на топлинно рязане.
- Метали: алуминий, стомана, неръждаема стомана, титан, мед, и месинг.
- Пластмаси: акрил, поликарбонат, POM, и други инженерни пластмаси.
- Композити: въглеродни влакна и фибростъкло, с внимание към разслояването.
- Камък и керамика: гранит, мрамор, плочка, и керамична чиния.
- Стъклена чаша: плоско и ламинирано стъкло. Закаленото стъкло обикновено е неподходящо, тъй като срязването може да предизвика счупване.
- каучук, пяна, и уплътнения: често с чиста водна струя.
- Хранителни продукти: рязане с чиста водна струя в хигиенни системи.
Стратегията за пробиване е особено важна за ламинираните композити. Директният пиърсинг може да инициира разслояване, така че ръбът започва, пилотни отвори, или контролиран пиърсинг под ниско налягане може да бъде предпочитан в зависимост от ламината.
Възможността за дебелина зависи от машината, материал, и необходимото качество на ръба. Потвърдете ограничението за вашия материал, преди да цитирате.
точност, Издълбайте, Конусност, И забавяне на потока
Няма универсален толеранс на водната струя. Точността на готовата част зависи от възможностите на машината, материал, дебелина, скорост на рязане, приспособяване, компенсация за прорез, контрол на конусността, и изисквания за качество на ръба.
Около ±0,1 mm може да се постигне на много подходящи абразивни водоструйни части. Прецизните системи могат да постигнат значително по-строги резултати при контролирани условия. Толерантността зависи от дизайна, така че критичните измерения се нуждаят от преглед. Вижте Допустими отклонения при CNC обработка за това как работи стратегията за толерантност.
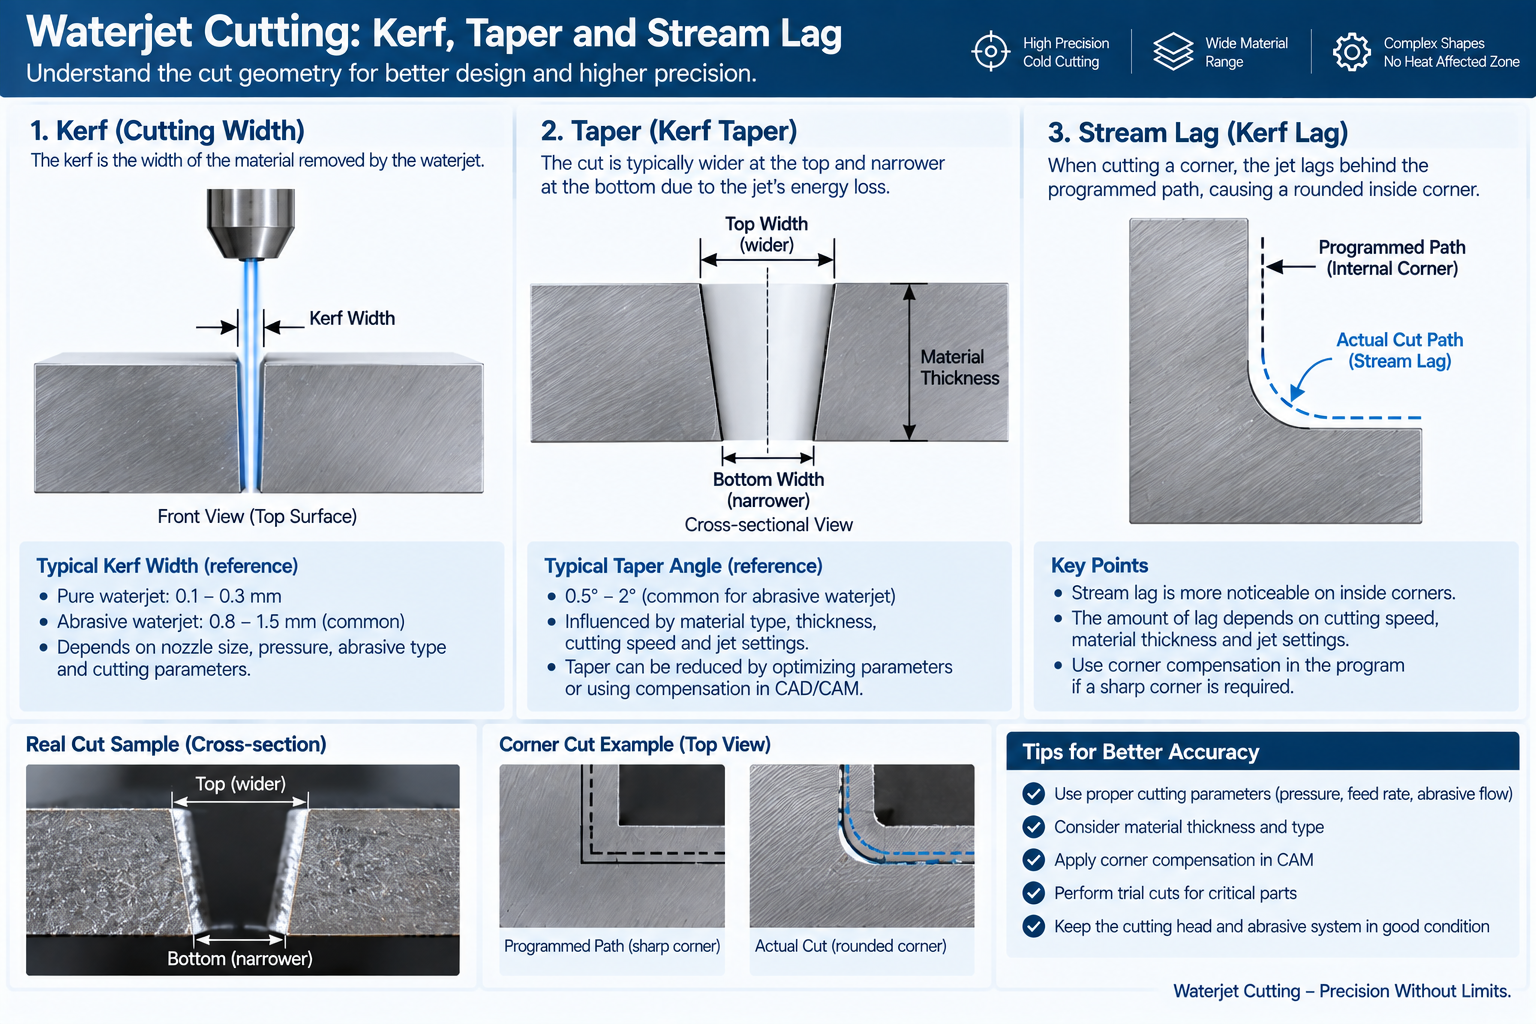
В по-дебел материал, долната част на струята може да изостане от режещата глава. Това забавяне на потока допринася за грешка в размерите, ъглово поведение, и ивици по ръбовете, особено при по-високи скорости на движение.
Kerf е ширината на материала, отстранен от струята. Разрезът зависи от размера на отвора, абразив, материал, и дебелина. Конусността се увеличава с дебелината и скоростта на рязане. Многоосните глави могат да компенсират конусността и да създават скосове. Изрязаните ръбове имат матово покритие и може да изискват вторична обработка за запечатване на повърхности, прецизни прилягания, или критични за външния вид ръбове.
Предимства на рязане с водна струя
Водоструйното рязане предлага студено рязане, гъвкавост на материала, и ниска цена за настройка.
- Без зона на топлинно въздействие и минимално термично изкривяване.
- Реже много широк диапазон от материали, включително чувствителни на топлина и отразяващи материали.
- Обикновено не се изисква специална режеща матрица или твърд инструмент, което може да намали разходите за инструменти за прототипи и променлива геометрия.
- Слага плътно частите, за да подобри оползотворяването на материала.
- Може да реже дебели материали извън практическото качество или диапазон на дебелина на някои системи за лазерно рязане, в зависимост от материала и оборудването.
- Оставя свойствата на материала до голяма степен непроменени.
- Може да поддържа рязане на стек в подходящи приложения, когато слоевете са сигурно контролирани.
Тези предимства правят водната струя полезна за еднократни части, прототипи, и производствено рязане.
Ограничения на рязане с водна струя
Водоструйната струя не е най-бързият или най-точният метод за рязане за всяка работа.
- По-бавно от лазер или плазма върху тънък лист.
- Керфът е по-широк от лазера, което засяга фините детайли.
- Конус се появява върху дебел материал, освен ако не се компенсира.
- Консумацията на абразив и вода увеличава текущите разходи.
- Абразивната утайка се нуждае от изхвърляне или рециклиране.
- Точките за пробиване могат да повредят деликатни или ламинирани материали.
- Тесните допуски може да се нуждаят от вторична обработка.
- Управлението на шума и водата изисква подходящо оборудване.
Съобразете процеса с дебелината на материала и целта за толеранс.
Водна струя срещу лазер срещу плазма срещу EDM
| Фактор | Водна струя | Лазер | Плазма | EDM |
| Режещ механизъм | Нетермична ерозия | Термичен | Термичен | Локализирано електроразрядно отопление |
| Зона на топлинно въздействие | Няма | да | да | Локализиран преработен и термично засегнат слой |
| Типични материали | Много широк диапазон | Метали и избрани неметали, в зависимост от лазера и съвместимостта на материала | Проводими метали | Проводими материали |
| Дебела чиния | Много добре | Ограничен | добре | Ограничен |
| Скорост на тънък лист | Бавно | Много бързо | бързо | Бавно |
| Възможност за размери | добре, в зависимост от дебелината и конусността | Добър на подходящ лист | Умерен за общо профилиране | Висока за подходящи проводящи части |
| Край на ръба | Матово, има нужда от довършителни работи за уплътнения | добре | Умерен | Добре |
| Инструментална екипировка | Няма | Няма | Няма | Електроди или тел |
За тънък лист, сравнявам лазерно рязане и плазмено рязане.
Насоки за проектиране на части за водна струя
Дизайн за прорез, конусност, и как струята влиза и излиза от материала.
- Вземете предвид ширината на прореза и се уверете, че програмата за рязане прилага правилната компенсация на прореза.
- Избягвайте много малки дупки в дебел материал. Джет лаг, конусност, and piercing behavior affect roundness and edge quality as thickness increases.
- Use lead-in and lead-out paths that avoid marking the finished edge.
- Поставете точките за пробиване далеч от критични повърхности.
- Group nested parts to improve material utilization.
- Expect some taper on thick sections unless compensated.
- Specify tight tolerances only on functional features.
- Plan secondary machining where a sealing or sliding surface is needed.
За изрязани листови части, вижте нашите CNC рязане обслужване и изработка на ламарина възможности.
Фактори на разходите
Цената на водната струя зависи от времето за рязане, абразивна употреба, материал, и толерантност.
- Машинно време: дебелина и дължина на рязане време на цикъла на задвижване.
- Абразивен: консумацията нараства с времето за рязане и материала.
- Вода и ток: непрекъснати оперативни разходи.
- Материал: разходите и използването влияят на общата сума.
- Толерантност и финал: по-строгите цели забавят разрязването.
- Вторични операции: механична обработка, разрушаване, и довършването на ръбовете добавят разходи.
- Количество: влагането и настройката се разпространяват в партидата.
Waterjet има ниска цена за настройка, така че е конкурентен за еднократна работа с малък обем.
Приложения по отрасли
| Индустрия | Типични части за водна струя |
| Космонавтика | Конструктивни плочи, скоби, термочувствителни сплави |
| Автомобилна | Прототипни панели, уплътнения, вътрешна облицовка |
| Архитектура и строителство | камък, плочка, стъклена чаша, и метални панели |
| Медицинско оборудване | Плочи на устройството, корпуси, инструментални компоненти |
| електроника | Ограждащи панели, радиатори, изолационни части |
| Композити | Карбонови и фибростъкло профили |
| Хранителна преработка | Порционирани продукти с чиста водна струя |
Когато водното рязане не е най-добрият избор
Хидроструйната струя не винаги е правилният процес.
- Тънкият лист с голям обем обикновено е по-бърз с лазерно рязане.
- Много тесните допуски може да изискват CNC обработка или EDM.
- Сложните 3D форми обикновено се произвеждат по-добре чрез фрезоване. Водоструйната струя е основно 2D и 2.5D процес на рязане, въпреки че скосените и многоосните глави могат да произвеждат ъглови ръбове.
- Малки дупки в дебела плоча може да са непрактични.
- Материалите, които се разслояват лесно, се нуждаят от внимателен контрол на процеса.
Изберете процеса по дебелина, материал, толерантност, край на ръба, и обем.
често задавани въпроси
Какво е рязане с водна струя?
Това е процес на студено рязане, който използва водна струя под високо налягане, с или без абразив, за рязане на материал.
Каква е разликата между чиста и абразивна водна струя?
Pure waterjet реже меки материали само с вода. Абразивната водна струя добавя абразив към рязане на метали, камък, стъклена чаша, и керамика.
Какви материали може да реже с водна струя?
Метали, пластмаси, композити, камък, стъклена чаша, керамика, гума, пяна, и някои хранителни продукти.
Може да реже с водна струя закалено стъкло?
Общо взето не. Рязането на закалено стъкло може да предизвика счупване.
Колко точно е рязането с водна струя?
Няма универсална толерантност. Около ±0,1 mm може да се постигне на много подходящи части, докато прецизните системи могат да поддържат по-строги стойности при контролирани условия.
Водоструйното рязане създава ли зона на топлинно въздействие?
не. Водоструйната струя е студен процес, така че избягва зоната на топлинно въздействие, създадена от лазерно и плазмено рязане.
Може да реже с водна струя дебела стомана?
да, на подходящи машини. Практическата граница зависи от машината, материал, и необходимото качество на ръба.
Получете оферта за вашите части, рязани с водна струя
Изпратете вашия 2D чертеж или DXF файл, материал, дебелина, количество, толерантност, и изисквания за покритие на ръба. Нашите инженери ще прегледат влагането, контрол на срязването и конусността, и дали е необходима вторична обработка преди котиране.


1 мисъл за "Най-доброто ръководство за технологията на рязане с водна струя”