



G-кодът е често използваното име за текстово-базиран CNC програмен формат, който казва на машината как да позиционира и движи своите оси и да изпълнява операции по обработка. Пълната CNC програма също използва M-кодове и адресни думи като X, Y, З, Е, С, и Т. Това ръководство обяснява как работи, неговите видове, и къде се използва.
Какво е G-код?
G-кодът е общоприетото име за текстовия формат, който контролира движението и операциите на CNC машината.
Строго погледнато, част програма съдържа няколко вида думи. Думите G обикновено определят режимите на подготовка и движение. М думите се справят с различни машинни функции. S задава скорост на шпиндела, F задава захранване, и T адреси инструменти. Координатни букви задават позиции.
Съвременните конвенции за G-код се коренят в историческия формат RS-274 и ISO 6983 семейство от стандарти. Действителните реализации варират в зависимост от контролера и конструктора на машинния инструмент.
Как работи G-кодът?
CNC интерпретира програмните блокове последователно, често използвайки прогноза и планиране на траекторията, преди да командва осите на машината.
Един блок е един ред от програмни инструкции. Всеки блок съдържа думи, съставени от адресна буква и числова стойност. Буквите определят какво означава числото.
- G думи задават операцията, като G01 за права кройка.
- X, Y, и Z задават координати.
- F задава скорост на подаване, а S задава скорост на шпиндела.
- T избира инструмент, а M задава функциите на машината.
Някои команди са модални. Модалната команда остава активна, докато не я промените или отмените. G01, G21, G90, и G54 са често срещани модални примери.
Ето един примерен блок:
G21 G90 G54 G01 X50.0 Y25.0 F250
Значенията на кодовете и допустимите комбинации зависят от контролера. Примерите в тази статия използват общи конвенции в стил Fanuc.
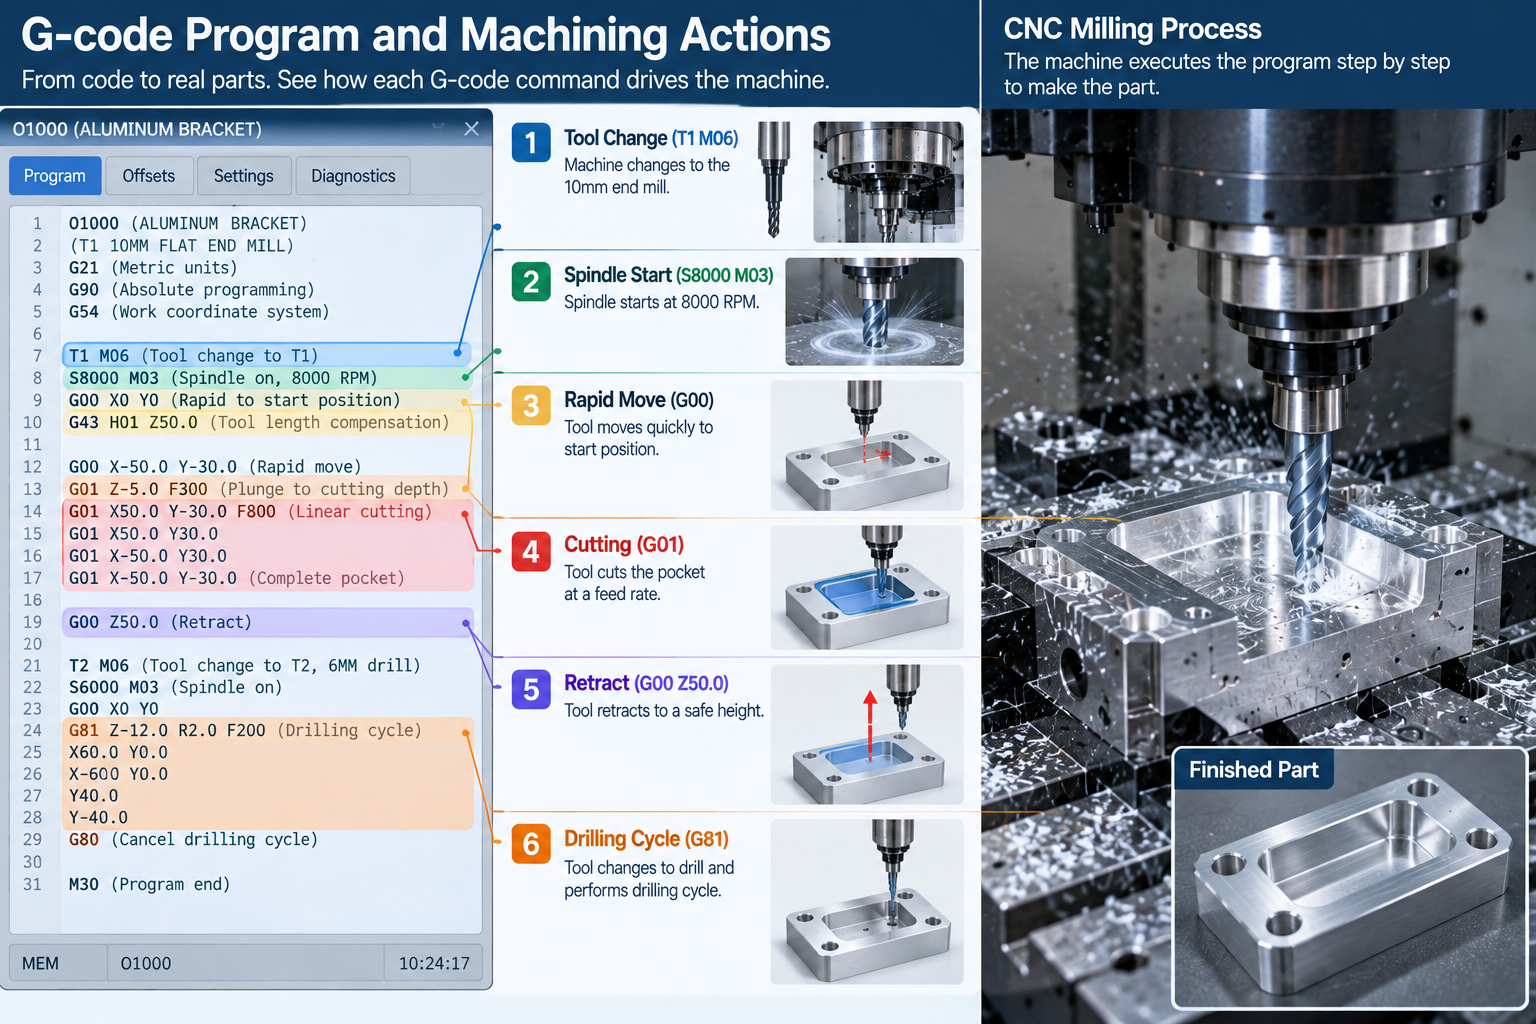
Как изглежда програмата G-Code?
Програмата с G-код е поредица от блокове, която се изпълнява от безопасно начало до край на програмата.
G21 G17 G90 G40 G49 G80
G54
T1 M06
S8000 M03
G00 X0 Y0 Z5
G01 Z-2 F150
G01 X50 F300
G00 Z5
M05
M30
Производствените програми обикновено използват блок за безопасно стартиране, за да отменят нежелани модални състояния, преди да започне обработката.
Какво представляват думите и адресите с G-код?
Думата е адресна буква, последвана от стойност. Буквата дава значението на стойността.
| Адрес | Общо значение |
| G | Подготвителна или двигателна функция |
| М | Разни функции на машината |
| X, Y, З | Координати на осите |
| аз, J, К | Измествания на центъра на дъгата на много контроли |
| Р | Радиус или параметър на цикъла, в зависимост от контекста |
| Е | Скорост на подаване |
| С | Скорост на шпиндела |
| Т | Избор на инструмент |
| Н | Номер на последователност или блок |
| з | Регистър на отместването на дължината на инструмента на много контроли |
| д | Регистър на компенсацията на ножа на много контроли |
Кръговите движения обикновено използват I, J, и K централни отмествания или R стойност на радиуса, в зависимост от контролера и метода на програмиране.
Какво представляват модалните и немодалните команди?
Модалните команди остават активни, докато не бъдат променени или отменени. Немодалните команди се прилагат само към блока, който ги съдържа.
Само една команда от същата модална група обикновено е активна в даден момент. G00 и G01 се сменят взаимно. G90 и G91 се сменят взаимно. G17, G18, и G19 се сменят взаимно.
Разбирането на модалните групи обяснява защо една кратка програма може да контролира дълга последователност от ходове.
Често срещани типове G-код
CNC част програма съдържа G-функции, М-функции, съгласувани думи, команди за подаване и шпиндел, данни за инструмента, и компенсации.
G-функциите задават движение и режими на работа. M-функциите задействат спомагателни машинни действия, като шпиндел, охлаждаща течност, и програмен поток.
| Група | Примери | Цел |
| Движение | G00, G01, G02, G03 | Позициониране и режещи движения |
| Единици и режим | G20, G21, G90, G91 | Инч или милиметър, абсолютна или инкрементална |
| Равнини и отмествания | G17-G19, G54-G59 | Избор на равнина и работни отмествания |
| Компенсация | G40, G41, G42, G43, G49 | Компенсация на фреза и дължина на инструмента |
| Консервирани цикли | G81, G83, G84 | Пробиване, кълване пробиване, потупване |
| Макроси и сондиране | G65 и специфични за контролера цикли | Процедури за многократна употреба, измерване, автоматизация |
Макросинтаксисът и циклите на сондиране се различават значително между контролерите и системите за сондиране.
Общи G-кодове и M-кодове
Следните кодове са често срещани в стила на Fanuc и съвместимите контроли. Винаги проверявайте ръководството на вашия контролер.
| Код | функция |
| G00 | Бързо позициониране |
| G01 | Линейна интерполация |
| G02 | Кръгова интерполация, по часовниковата стрелка |
| G03 | Кръгова интерполация, обратно на часовниковата стрелка |
| G04 | Заживейте |
| G17 / G18 / G19 | Избор на самолет |
| G20 / G21 | Инч / милиметрови единици на много контроли |
| G28 | Връщане на референтна позиция, поведение, специфично за контролера |
| G40 / G41 / G42 | Компенсацията на ножа е изключена / наляво / точно |
| G43 | Положителна компенсация на дължината на инструмента, използва се с H офсетен регистър |
| G49 | Отменете компенсацията на дължината на инструмента |
| G54-G59 | Работни координатни отмествания и системи |
| G81 / G83 / G84 | Пробиване / кълване пробиване / цикли на потупване |
| G90 / G91 | Абсолютно / постепенно позициониране |
| G94 / G95 | Подаване на минута / подаване на оборот |
| Код | функция |
| M00 | Спиране на програмата |
| M01 | Спиране по желание |
| M03 / M04 | Шпиндел по посока на часовниковата стрелка / обратно на часовниковата стрелка |
| M05 | Стоп на шпиндела |
| M06 | Смяна на инструмента |
| M08 / M09 | Включена охлаждаща течност / изключено |
| M30 | Край на програмата и нулиране |
Поведението на M-код зависи особено от производителя на машината. Охлаждаща течност, смяна на палети, врати, скоби, и конвейерите за чипове могат да използват специфични за машината M-функции. Научете повече в нашето ръководство за М-код.
На много обработващи центри, T дума предварително избира или извиква номер на инструмент, докато M06 командва действителната смяна на инструмента.
Абсолютно срещу инкрементално позициониране
G90 и G91 променят начина, по който управлението чете координати.
- G90 абсолютно позициониране: координатите се измерват от началото на активната работна координата.
- G91 инкрементално позициониране: всяка координата се измерва от текущата позиция.
Повечето програми използват абсолютно позициониране за яснота, след това превключете на инкрементално за повтарящи се модели.
Машинни координати, Работни отмествания и отмествания на инструменти
Координатите на машината са свързани с референтната система на машината. Работните координати локализират частта в това машинно пространство. Отместванията на инструмента след това отчитат дължината и радиуса на инструмента.
- G54-G59 задава работната координатна система за детайла.
- G43 прилага положителна компенсация на дължината на инструмента с помощта на H регистър, като G43 H01 Z50.
- G41 и G42 прилагат компенсация на ножа с помощта на D регистър на много контроли.
- G49 отменя компенсацията на дължината на инструмента.
Тази йерархия поддържа програмата преносима, когато частта се движи на масата.
Диалекти и стандарти на G-код
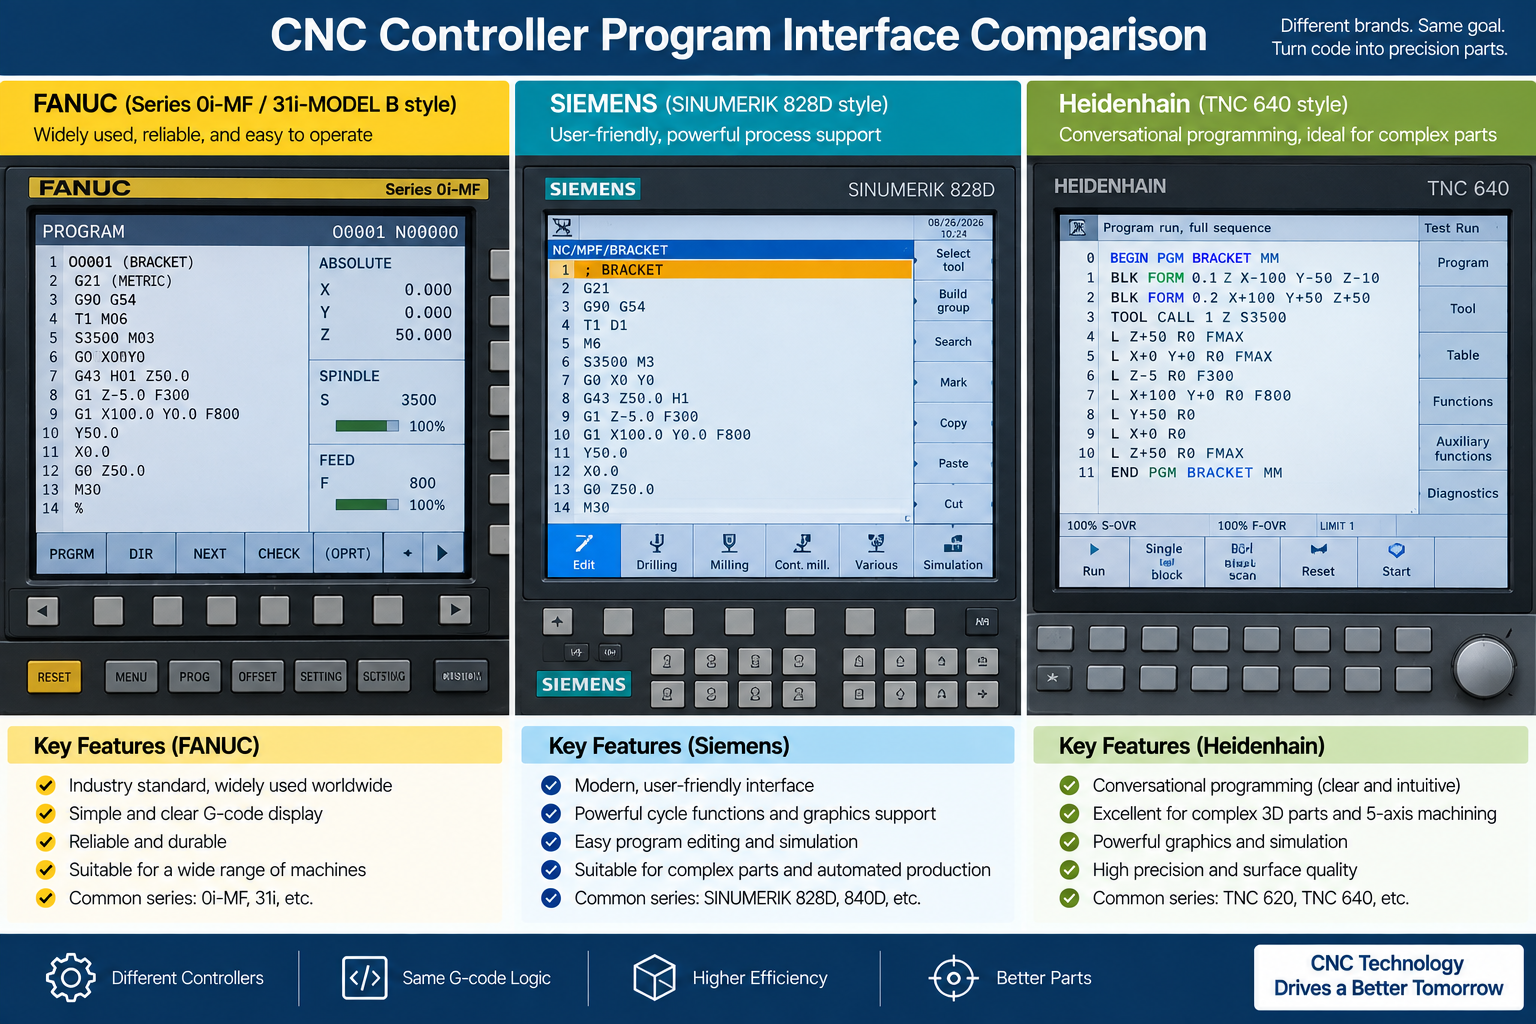
Съществува общо ядро, но всеки CNC контролер има свой собствен диалект.
ISO 6983 и RS-274 определят общата основа. Диалектите, базирани на Fanuc, са широко използвани, докато Siemens, Хайденхайн, По-малко, и други контроли използват собствен синтаксис, цикли, разширения, и специфични за контролера функции.
Някои функции, като сондиране или високоскоростна обработка, са специфични за контролера. Ето защо програма, написана за една машина, може да не работи на друга. Винаги проверявайте ръководството на контролера, преди да използвате непознат код.
Как се създава G-код?
Сложните производствени програми обикновено се генерират с CAM софтуер, но не всички G-код идват от CAM.
- CAM траекториите се генерират от CAD модела.
- Простите части могат да се програмират ръчно от контролния панел.
- Разговорните контроли позволяват на оператора да изгражда цикли с подкани.
- Макросите и параметричните програми автоматизират повторната работа.
- Ръчно написаният код все още има значение за настройката, редакции, и отстраняване на неизправности.
Вижте нашето ръководство за CNC програмни езици, използващи G и M кодове.
Какво е CAM постпроцесор?
Постпроцесорът преобразува CAM траекториите на инструменти в диалекта на G-код, очакван от контролера на определена машина.
Той се справя с разликите между контролерите, включително циклични формати, компенсации, и специфични за машината функции. Правилният постпроцесор е важен, когато една част се обработва на различни машини. Вижте нашето ръководство за CAD файлове за CNC обработка.
Къде се използва G-код?
G-код задвижва повечето машини с ЦПУ и няколко други системи за движение.
- CNC фрезоване на джобове, контури, и лица.
- CNC струговане на валове, нишки, и диаметри.
- CNC EDM системи, използване на програми за цифрово управление за движение на електрод или проводник със специфичен за контролера синтаксис.
- Лазер, Плазма, и рязане с водна струя.
- Много FDM/FFF 3D принтери, които използват G-код или сродни диалекти за движение, екструзия, нагреватели, и фенове.
За машинни услуги, вижте нашите CNC фрезоване и CNC струговане страници.
G-код срещу CAD и CAM
В типичен модерен работен процес, CAD дефинира геометрията, CAM създава пътеки на инструменти, и постпроцесор извежда специфичен за машината CNC код.
| Етап | Основна роля | Изход |
| CAD | Определя геометрията на частта | 2D или 3D модел |
| CAM | Създава стратегия за обработка и траектории на инструменти | Данни за пътя на инструмента |
| Постпроцесор | Превежда пътеки на инструменти за машина и управление | CNC програма |
| CNC контролер | Интерпретира програмата и контролира движението | Движение на машината |
Простите части също могат да бъдат програмирани ръчно или разговорно без отделен CAM работен процес. Вижте нашето ръководство за какво е CAD.
Ограничения и рискове
G-кодът е мощен, но безмилостен. Една грешка може да срине машина или да бракува част.
- Диалектите се различават между контролерите.
- Грешни отмествания или данни за инструмента причиняват грешки в позицията.
- Една единствена правописна грешка може да изпрати инструмент в устройството.
- G-кодът няма вградена информация за физическата настройка.
- Традиционният G-код описва предимно движение и състояния, не намерение за проектиране. Контролът не знае дали набор от ходове представлява джоб, шеф, или уплътнителна повърхност.
Сложните траектории на инструменти обикновено се генерират и проверяват чрез CAM, симулация, и специфично за машината доказване.
Проверка на G-код и най-добри практики
Тези навици намаляват риска и защитават машината.
- Симулирайте програмата, преди да я стартирате.
- Използвайте одобрената от производителя на машини симулация, графики, работа на сухо, машинно заключване, едноблоков, и процедури за отмяна, ако е приложимо.
- Проверете работното място, инструменти, компенсации, разчистващи самолети, и ограничения за пътуване преди бягане.
- Използвайте блок за безопасно стартиране, за да отмените нежелани модални състояния.
- Извършете тестване на първата част при контролирани условия.
- Блокове за коментари, така че програмата да е четлива.
- Поддържайте резервни копия и контрол на версиите на доказани програми.
често задавани въпроси
G-кодът еднакъв ли е за всяка машина?
не. Има общо ядро, но всеки контролер има свой собствен диалект.
Каква е разликата между G-код и М-код?
G-функциите задават движение и режими на работа. M-функциите контролират действията на машината, като шпиндел, охлаждаща течност, и програмен поток.
Трябва ли да науча G-код, за да стартирам CNC машина?
CAM генерира повечето кодове, но четенето на G-код помага при настройката, компенсации, и отстраняване на неизправности.
Какви G-кодове трябва първо да научат начинаещите?
Общите начални кодове включват G00 и G01 за линейно движение, G02 и G03 за дъги, G17-G19 за самолети, G54-G59 за работни отмествания, G90 и G91 за позициониране, и консервирани цикли като G81. Точните кодове зависят от управлението.
Може ли G-код да се използва за 3D принтиране?
да. Много FDM/FFF принтери използват G-код или сродни диалекти.
Какво е постпроцесор?
Той преобразува CAM траекториите на инструментите в диалекта на G-код, който конкретен контролер на машината очаква.
Може ли G-кодът да повреди CNC машина?
да. Неправилни координати, компенсации, данни за инструмента, модални състояния, или бързите движения могат да причинят сблъсъци. Програмите трябва да бъдат симулирани и доказани преди производство.
Можете ли да напишете G-код ръчно?
да. Прости части и редакции могат да бъдат програмирани ръчно. Сложните 3D траектории на инструменти обикновено се генерират с CAM.
Вземете насоки за обработка с ЦПУ
Изпратете своя 3D модел, 2D рисунка, материал, количество, и изисквания за толерантност. Нашите инженери ще прегледат дизайна и ще препоръчат правилния процес на обработка преди оферта.


3 мисли за "Какво е G-код? Определение, функция, Видове и употреби”