



Cpk за обработка с ЦПУ ви помага да оцените конкретен процес спрямо определени граници на размерите. Трябва да прегледате основните измервания, стабилност на процеса, система за измерване, и проучете обхвата, преди да приемете номера. Високата стойност на Cpk сама по себе си не отговаря на изискванията за всяка функция или всеки бъдещ производствен цикъл.
Свържете отчета за способностите с една дефинирана характеристика
Вашето проучване на способностите трябва да идентифицира частта, ревизия на чертежа, измерена характеристика, и приложимите граници на спецификацията.
Един доставчик не може смислено да присвои една Cpk стойност на цяла CNC машина или фабрика. Диаметър на отвора, диаметър на вала, и дебелината на стената включват различни процеси и измервания. Попитайте коя характеристика всъщност описва отчетеният индекс.
Посочете единиците и дали приемането се прилага преди или след завършване. Запишете машината, Приспособление, материално състояние, и операция, обхваната от проучването. Потвърдете, че проучването представлява процеса, предложен за вашата поръчка.
Нашите Ръководство за качество на CNC обработка обяснява по-широките етапи на проверка и оборудване. Докладът за възможностите добавя статистически доказателства за определена производствена характеристика.
Разберете какво всъщност описват Cp и Cpk
Cp описва разпространението на процеса спрямо двустранна ширина на толеранс, докато Cpk също отразява местоположението на процеса в рамките на тези граници.
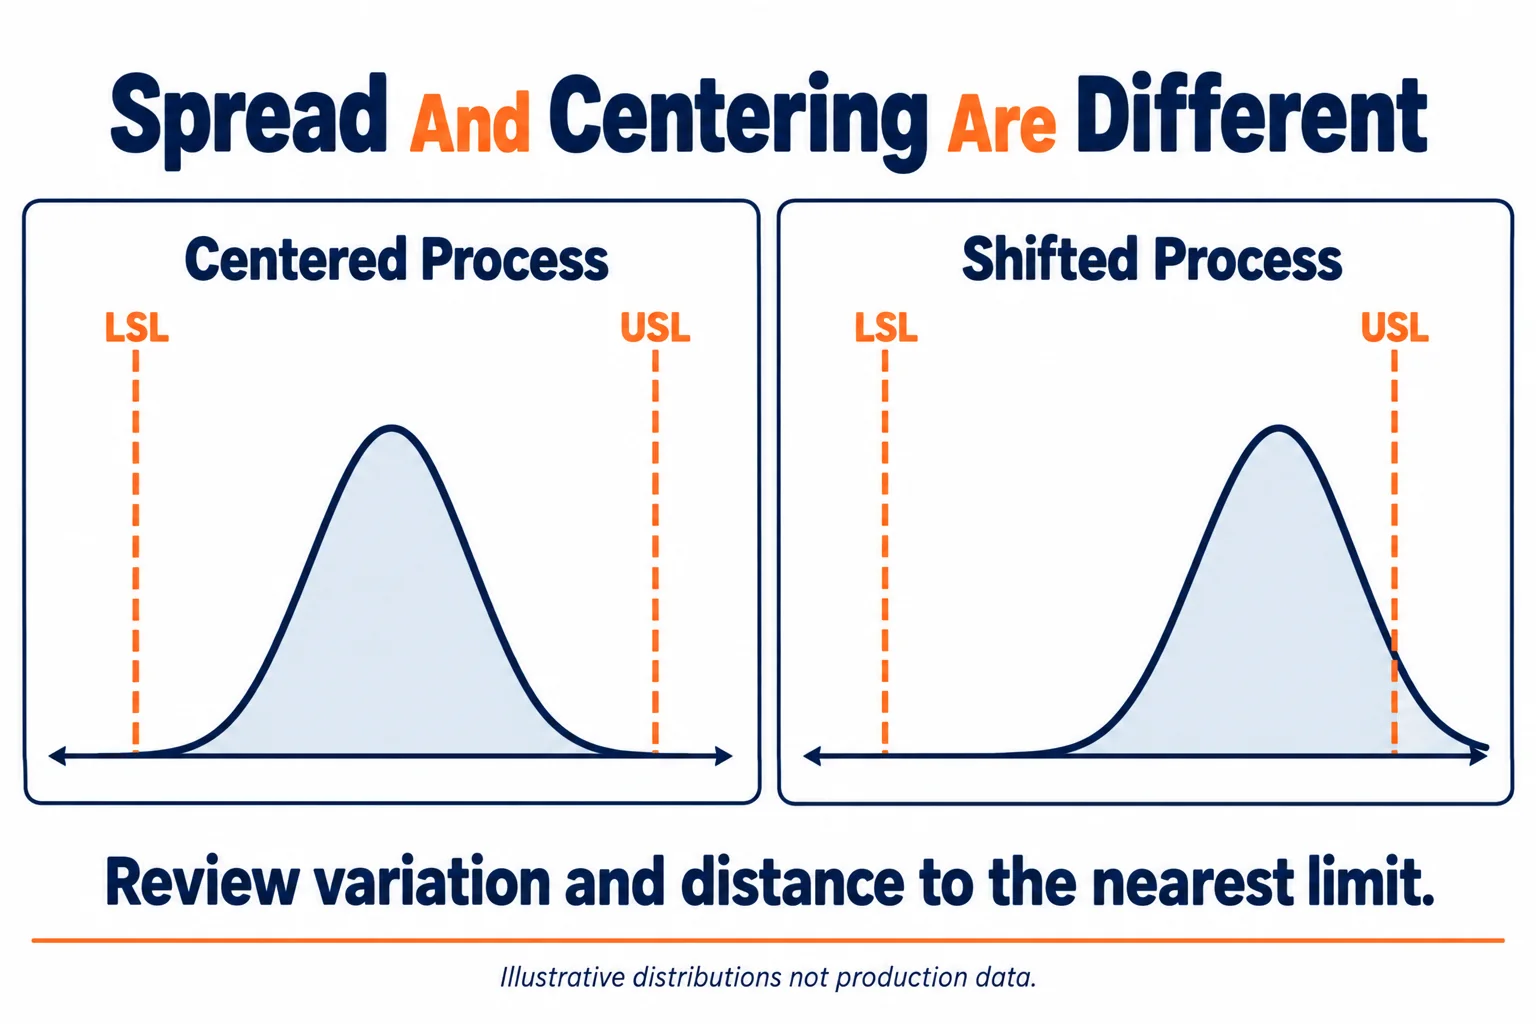
Два процеса могат да имат подобно разпространение, но различни средни стойности. Процесът, който е по-близо до границата на спецификацията, има по-малко място за вариации от тази страна. Ето защо прегледът на разпространението без центриране може да даде непълна картина.
The Наръчник за възможности за процес на NIST обяснява тези индекси за стабилни процеси. Неговите конвенционални изчисления разчитат на допускания за разпределение и подходящи данни. Той също така обсъжда несигурността в изчислените индекси.
Не тълкувайте приблизителен индекс като точно свойство. Попитайте за метода на изчисление и всеки доверителен интервал, изискван от вашия план за одобрение. Избягвайте да преобразувате числото в обещан процент на дефекти, без да проверите основните предположения.
| Докладвайте елемент | Какво ви помага да прегледате |
|---|---|
| Граници на спецификацията | Кое изискване за чертеж определя приемането |
| Средна стойност на процеса | Където измереният процес е в границите |
| Вариационна оценка | Коя оценка на разпространението използва изчислението |
| Cp и Cpk | Спред и центриране по посочения метод за анализ |
| Доверителна информация | Несигурност, свързана с изчисления индекс |
Проверете стабилността, преди да използвате възможностите като прогноза
Трябва да прегледате измерванията в производствения ред, преди да третирате оценка на капацитета като доказателство за предвидим резултат.
Хистограмата може да се скрие, когато процесът се промени. Износване на инструмента, офсетни корекции, промени в настройките, или температурното движение може да създаде модели с течение на времето. Обединеното разпределение може да скрие тези събития.
NIST насоки за контрол на процеса описва сравняване на производствени данни с контролни граници и изследване на необичайно поведение. Ограниченията на спецификациите идват от изискванията на продукта. Контролните граници описват наблюдаваното поведение на процеса; те не са взаимозаменяеми.
Изискайте подходяща диаграма, подредена по време, и обяснение на доставчика за значителни промени. Ако процесът е нестабилен, проучете и адресирайте причините, преди да разчитате на твърдение за предсказуема способност.
Не изтривайте неудобни наблюдения само за да подобрите отчетения индекс. Изисквайте документирана причина за изключения и запазвайте оригиналната последователност.
Разграничете Cpk от Ppk
Трябва да попитате коя оценка на вариацията използва всеки отчетен индекс, вместо да третирате Cpk и Ppk като взаимозаменяеми етикети.
на Minitab Cpk и Ppk обяснение разграничава вариациите в рамките на подгрупата от общите вариации в своя нормален анализ на способностите. Cpk използва приблизителната оценка; Ppk използва общата оценка.
Разликата между тях може да разкрие промени между подгрупите. Прегледайте как са формирани подгрупите и кой производствен период обхващат данните. Подгрупата трябва да съхранява полезна информация за процеса, не просто да направите електронна таблица удобна.
За CNC поръчка, попитайте дали инструментът за обхвата на данните се променя, смени, приспособления, и много материали. Не приемайте, че кратък опит улавя всеки източник на рутинна производствена вариация.
Проверете системата за измерване
Вашите доказателства за способности се нуждаят от процес на измерване, подходящ за характеристиката и толеранса, които се оценяват.
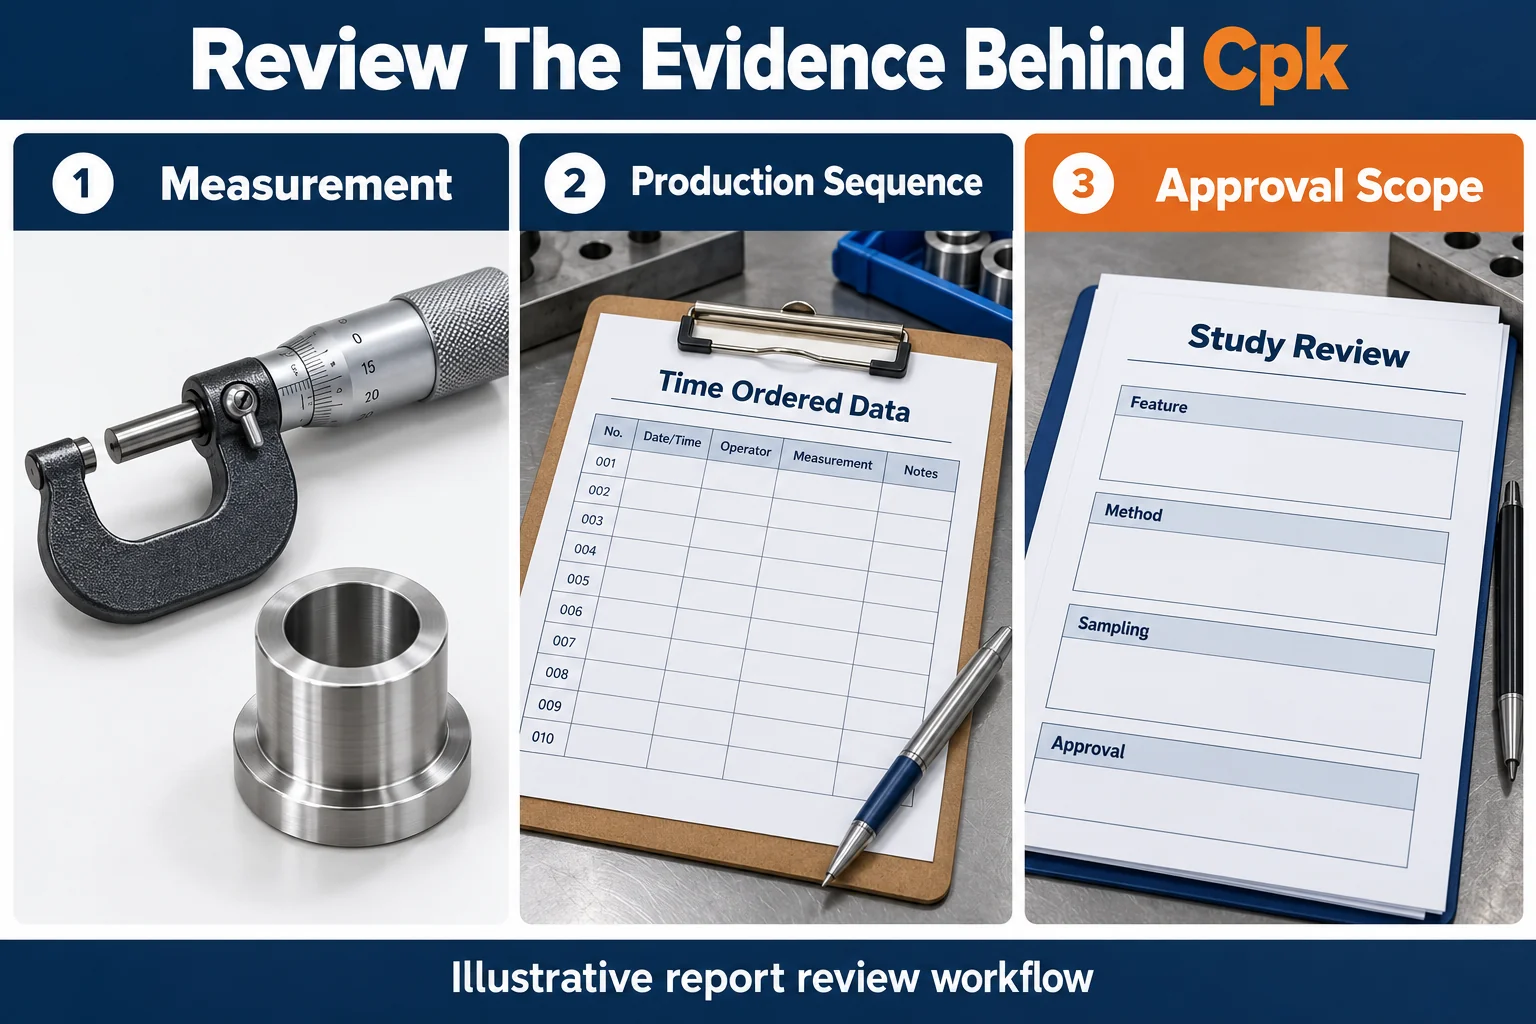
Статусът на калибриране има значение, но не отговаря на всеки въпрос за измерване. Оператори, приспособяване, резолюция, повторяемост, и процедурата на измерване може да повлияе на наблюдаваните данни.
The NIST габарит R и R насоки разглежда вариациите на измерванията и свързаните с тях проблеми. Използвайте подходящо проучване на системата за измерване, когато изискванията ви за одобрение го изискват.
Попитайте как доставчикът намира функцията, контролира ефектите на контакт или затягане, и обработва температурата, където е уместно. Потвърдете, че отчетените стойности запазват достатъчна разделителна способност. Закръглените данни могат да прикрият вариации или да създадат подвеждащи модели.
Поддържайте метода на измерване последователен в цялото изследване. Ако се промени, документирайте промяната и прегледайте дали комбинираните данни остават подходящи.
Прегледайте плана за вземане на проби и необработените данни
Трябва да одобрите план за вземане на проби, който представлява предвидения производствен обхват, вместо да приемате необясним брой проби.
Поискайте индивидуалните резултати, последователност на събиране, дати, дефиниция на подгрупа, и съответните идентификатори на процеса. Запишете отхвърлените измервания и всяко сортиране или преработване преди вземане на проби.
Проучване, основано само на избрани добри части, не описва несортирания процес. По същия начин, многократните измервания на една част не представляват производствена вариация от част до част.
Малки количества прототип може да не поддържат смислено конвенционално проучване на възможностите. Обсъдете инспекцията на първата статия, размерни резултати, и по-късно производствено проучване вместо това. Избягвайте да измисляте твърдение за способности въз основа на недостатъчни доказателства.
Не прилагайте нормален анализ на способностите автоматично към всяка характеристика. Едностранни ограничения, ограничени геометрични характеристики, и необичайните данни може да изискват друг одобрен метод за анализ.
Задайте правила за приемане и промяна преди поръчка
Вашият план за качество трябва да дефинира необходимите доказателства, праг на одобрение, и реакция на промените преди началото на производството.
Няма единен праг на Cpk, който да отговаря на всяка ситуация на покупка. Използвайте изискванията на клиента и риска на приложението, за да установите целта. Разграничете изискването за първоначално проучване от текущото наблюдение на производството.
| Изискване за обществена поръчка | Информация за съгласие |
|---|---|
| Обхват на изследването | Ревизия на чертежа, функция, работа, и завършващ етап |
| Вземане на проби | Период на събиране, производствени условия, и план на подгрупа |
| Измерване | Процедура, оборудване, резолюция, и доказателства за годност |
| Анализ | Дефиниции на индекса, метод на разпространение, и изискване за увереност |
| Одобрение | Договорен праг, рецензент, и обработка на неуспешни проучвания |
| Контрол на промените | Инструментална екипировка, машина, Приспособление, материал, или промени в метода, изискващи преглед |
Първа статия и проучване на способностите отговарят на различни въпроси. Нашите първото ръководство за проверка на статията обяснява отделната роля за първоначална проверка. Никой документ не замества автоматично изискванията на другия.
Ако проучването е неуспешно, договорете се за ограничаване и коригиращи действия. Определете кой одобрява ново проучване и кога изпращането може да бъде възобновено. Не разширявайте мълчаливо границите на чертане, за да получите по-добър резултат.
Поискайте сравними доказателства от доставчици с ЦПУ
Вашето сравнение с доставчици трябва да използва същата функция, условия за приемане, и изисквания за обучение.
TOPS Precision осигурява Услуги за обработка на ЦПУ. Изпратете вашите критични характеристики и изисквания за докладване по време на прегледа на проекта. Потвърдете кое изследване може да се извърши за предложения процес и количество.
Помолете доставчиците да отделят разходите за квалификация от повтарящите се разходи за производство и инспекция, когато е полезно. Допълнително вземане на проби, измервателни изследвания, и отчитането може да повлияе на времето и цената. Офертата с ниска част може да пропусне доказателства, от които се нуждае вашият процес на одобрение.
често задавани въпроси
Вашето решение трябва да следва доказателствата от проучването и съгласуваните изисквания към продукта, вместо един индекс на заглавие.
Високият Cpk гарантира ли нулеви дефекти
не. Това е оценка при посочени условия и допускания. Бъдещите промени и непредставените вариации могат да повлияят на производствените резултати.
Може ли един Cpk да квалифицира всяко измерение
не. Всяко изследване засяга определена характеристика и обхват на процеса. Други критични характеристики се нуждаят от собствена съгласувана проверка.
Cpk същото ли е като Ppk
не. В общия анализ на нормалните способности, те използват различни оценки на вариацията. Прегледайте софтуерния метод и дефиницията на подгрупа.
Колко части трябва да включва едно проучване на способностите
Съгласете се с размера на извадката, период на събиране, и изисквания за доверие за вашето приложение. Представителството и стабилността на процеса имат значение наред с количеството.
Можете ли да изчислите капацитета само от първата статия
Една инспектирана част не може да установи вариация на процеса от част до част. Използвайте подходящи доказателства за първоначална проверка и планирайте представително производствено проучване.
Поискайте преглед на докладване на способностите
Изпратете вашата рисунка, критични характеристики, обем на поръчката, и необходимата процедура за проучване на способностите. Свържете се с нашия екип за да се споразумеете за обхвата на докладване, преди да направите поръчката си за CNC обработка.

