

Механичната производителност на 3D отпечатан компонент зависи от взаимодействието между свойства на материала, Геометрия на част, дебелина на стената, запълване, ориентация на печат, адхезия на слоя, параметри на процеса, и натоварвания на приложението. Особено за FDM части, ориентацията на конструкцията и междуслойното свързване могат да имат значителен ефект върху механичните свойства.
Така, как да направите 3D отпечатаните части по-здрави, без ненужно да увеличавате консумацията на материали, тегло, цена, и време за производство?
Това ръководство обяснява най-важните фактори, които производителите и продуктовите инженери трябва да вземат предвид, когато проектират и произвеждат по-здрави 3D отпечатани части.
Какво определя здравината на една 3D отпечатана част?
There is no single setting that determines whether a 3D printed component will be strong or weak.
A better way to think about part strength is:
Материал + Геометрия + Ориентация + Walls + Запълване + Параметри на процеса + Контрол на качеството
Understanding how these factors interact is essential when producing functional parts rather than decorative models.
Избор на материал: Започнете с подходящия материал за 3D печат
Material selection should be one of the first decisions when designing a functional 3D printed component.
Different materials provide different combinations of:
Якост на опън
Скованост
Устойчивост на въздействие
Гъвкавост
Устойчивост на топлина
Химическа устойчивост
Устойчивост на износване
Устойчивост на умора
Стабилност на размерите
например, nylon is commonly selected for components requiring toughness, устойчивост на износване, and repeated mechanical loading, while carbon-fiber-reinforced polymers are often selected when high stiffness-to-weight performance is important.
PLA: Добър за прототипи и части с общо предназначение
PLA is one of the easiest materials to print and is widely used for:
Концептуални модели
Визуални прототипи
Приспособления
Low-stress components
Demonstration parts
Неговите предимства включват добра твърдост, лекота на печат, и относително добра стабилност на размерите.
въпреки това, PLA не винаги е най-добрият избор за части, изложени на високи температури, въздействие, или непрекъснато механично натоварване.
PETG: Здрав и многофункционален
PETG осигурява полезна комбинация от:
Издръжливост
Умерена гъвкавост
Химическа устойчивост
Лекота на печат
Може да бъде подходящ за функционални прототипи, корпуси, скоби, Защитни капаци, и много общи индустриални компоненти.
коремни мускули: Добър за устойчивост на топлина и удар
ABS обикновено се използва, когато даден компонент се нуждае от по-добри ударни и температурни характеристики от PLA.
въпреки това, ABS е по-чувствителен към термично свиване и изкривяване, така че корпусът на принтера и термичното управление могат да станат важни.
Найлон: Здравина и механична издръжливост
Найлонът е особено полезен за части, които изпитват:
Повтарящо се въздействие
Триене
Механичен стрес
Износване
Огъване
Обикновено се счита за зъбни колела, панти, скоби, движещи се компоненти, и други функционални части.
Едно важно съображение е влагата. Найлонът е хигроскопичен, so moisture control is essential for consistent printing quality and mechanical performance.
Материали, подсилени с въглеродни влакна
Carbon-fiber-filled materials can significantly increase stiffness and reduce deformation.
Важният момент е, че the strongest material is not necessarily the best material. The correct choice depends on the actual operating environment and mechanical requirements.
How to Increase 3D Printed Part Strength Through Design
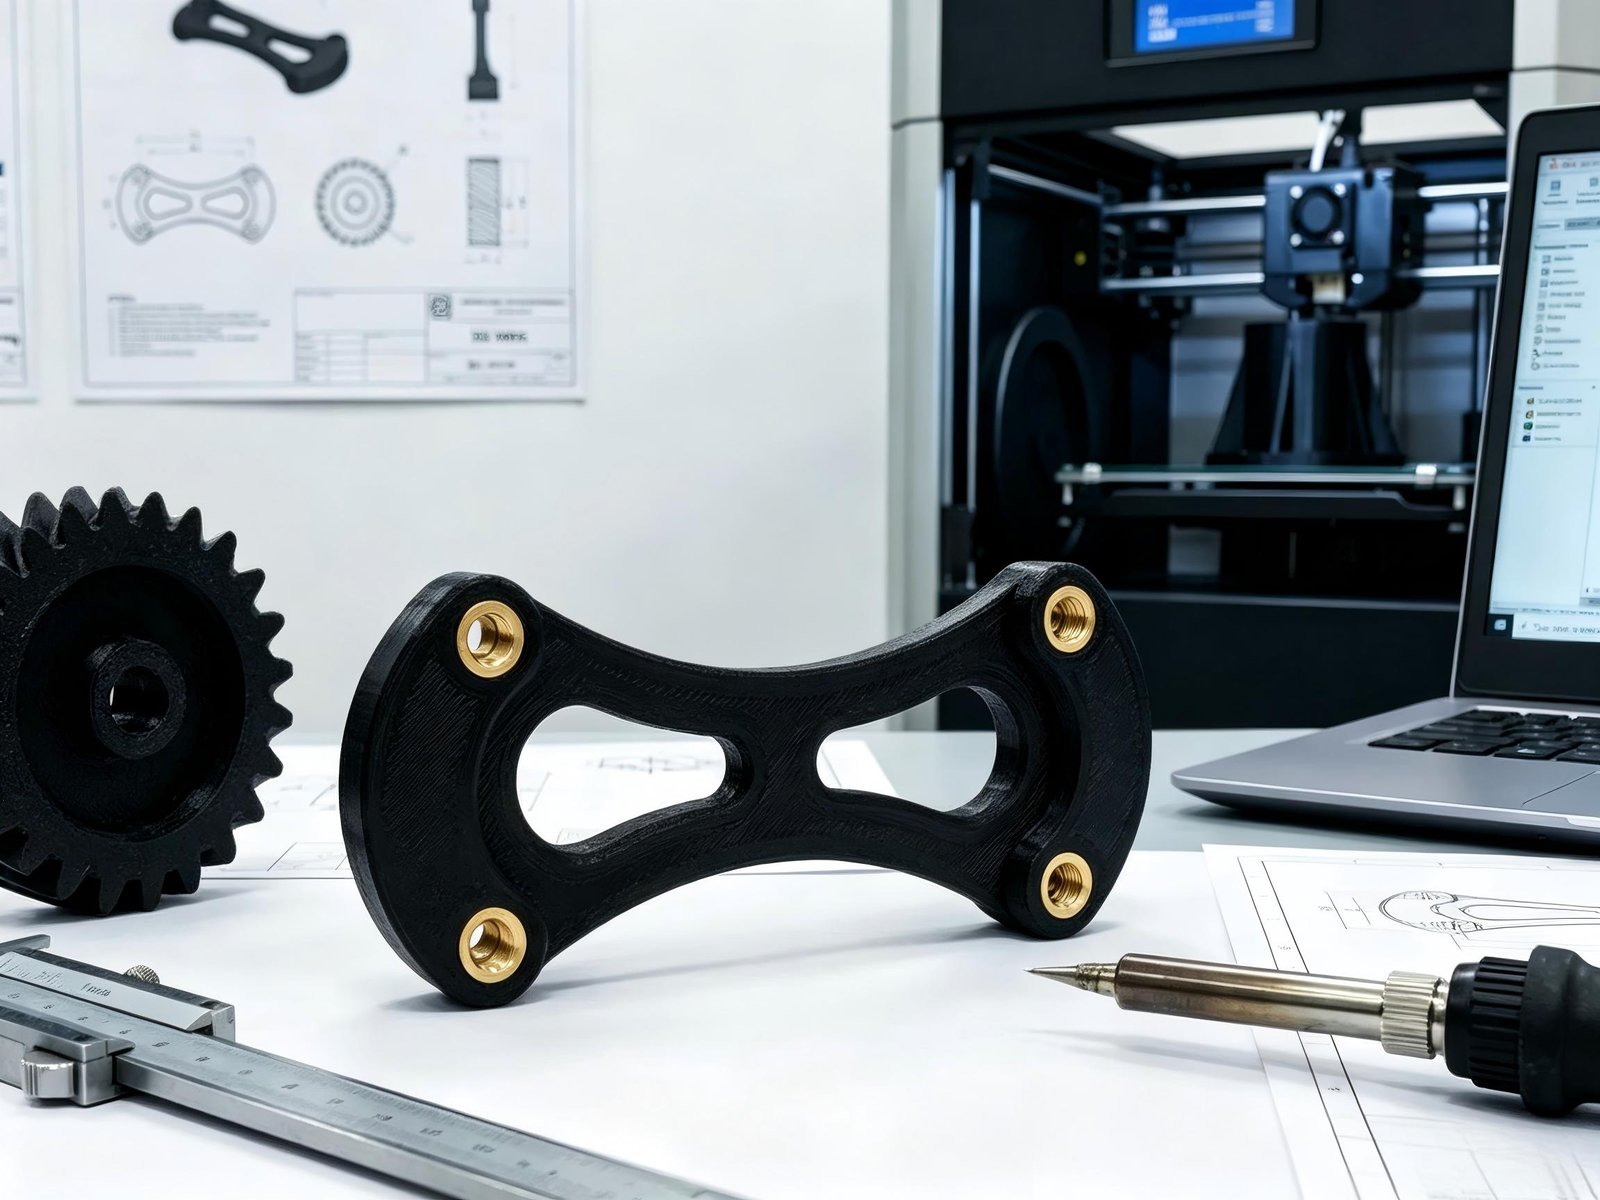
Material selection is only part of the solution.
A well-designed part can often achieve better performance without simply increasing the amount of material used.
Increase Wall Thickness
The external walls of an FDM component can have a major influence on its mechanical performance.
Increasing wall thickness can improve resistance to:
Огъване
Напукване
Въздействие
Local deformation
Tensile loading
For many parts, increasing the number of perimeters can be more efficient than simply increasing infill.
Ето защо един силен 3D отпечатан компонент не трябва да се проектира само около процента на запълване.
Increase the Number of Perimeters
Периметрите са външните екструзионни линии, които образуват обвивката на компонента.
Увеличаването на броя на периметъра може да укрепи:
Скоби
Монтажни точки
Корпуси
Конструктивни стени
Ръбове
Дупки
Оптималният брой зависи от геометрията и натоварването, но инженерният принцип е ясен:
Използвайте черупката стратегически, за да носите външни товари, вместо да запълва ненужно целия вътрешен обем.
Ето защо 100% запълването не трябва автоматично да се счита за най-силното решение. В много дизайни на FDM, външните стени имат голямо влияние върху огъването, опън, и торсионна производителност.
Add Fillets to Reduce Stress Concentration
Острите вътрешни ъгли могат да създадат концентрация на напрежение.
Когато даден компонент е подложен на огъване или циклично натоварване, тези области могат да се превърнат в начални точки на пукнатини.
За механични компоненти, това често е по-ефективно подобрение на дизайна, отколкото просто увеличаване на запълването.
Reinforce High-Stress Areas
Не всеки регион на част се нуждае от същото количество материал.
Повече материал там, където възниква натоварването + по-малко материал там, където не е така.
Този принцип е особено ценен, когато целта е да се намалят теглото и производствените разходи.
Does Higher Infill Make a 3D Printed Part Stronger?
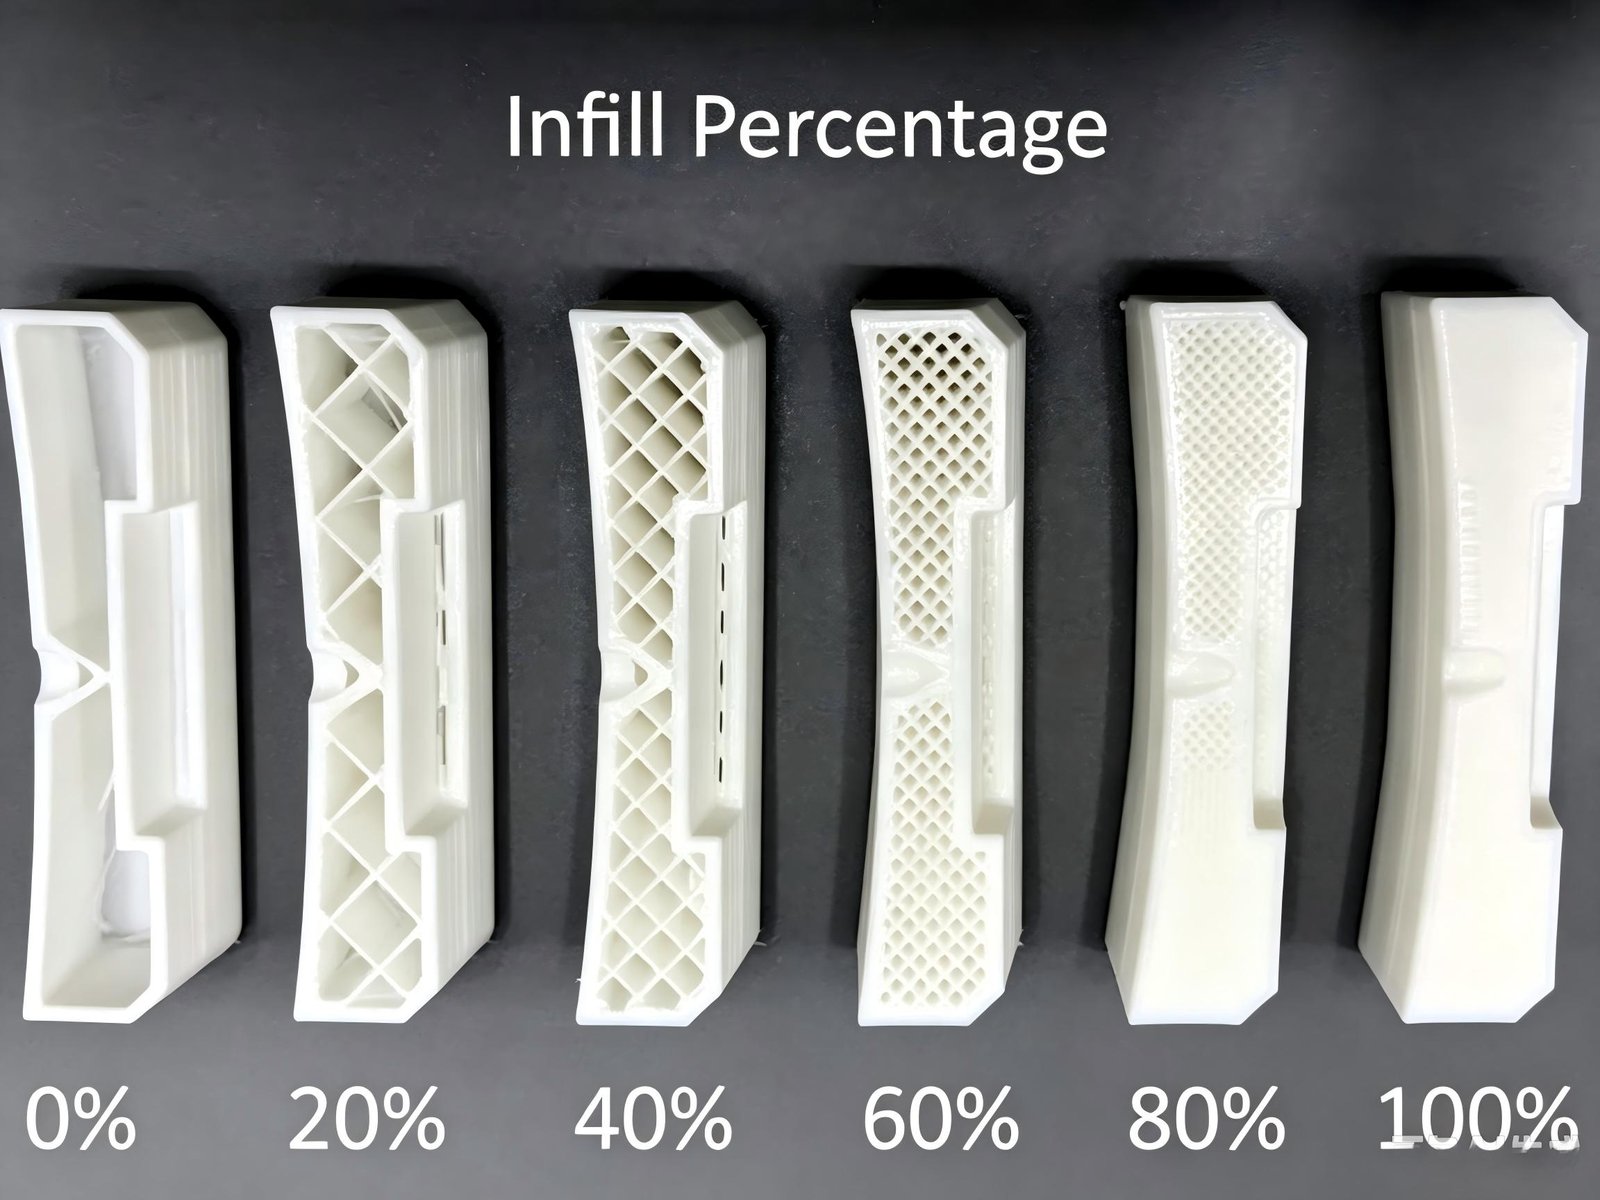
Общо взето, увеличаването на пълнежа може да увеличи структурната опора и устойчивостта на компресия, но по-високият пълнеж не води автоматично до пропорционално по-висока якост.
например, увеличаване на компонент от 20% да се 40% infill може да доведе до полезно подобрение на производителността, докато го увеличава от 70% да се 90% може да осигури много по-малко допълнителна полза в сравнение с допълнителния материал и времето за печат.
Настоящите практически насоки също подчертават, че повече пълнеж не винаги означава по-здрава част, particularly when wall thickness and load paths have not been optimized.
What Infill Density Should You Use for Strong 3D Printed Parts?
There is no universal infill percentage.
As a starting framework:
| Приложение | Starting Infill Range | Typical Priority |
| Decorative models | 0–15% | Speed and material savings |
| Визуални прототипи | 10–20% | Appearance and speed |
| General prototypes | 15–30% | Balanced performance |
| Functional parts | 20–40% | Strength and efficiency |
| Тежкотоварни компоненти | 40–60%+ | Структурно изпълнение |
| Highly compressed components | 60–100% | Compression resistance |
These are starting points rather than guaranteed engineering specifications.
For a critical component, the correct density should be established through design analysis, тестване на прототип, or application-specific validation.
Choosing the Right Infill Pattern
Density is only one part of the equation.
The internal geometry can also influence how loads are distributed throughout the component.
Gyroid
Gyroid осигурява непрекъсната триизмерна структура и често се счита за функционални компоненти, изискващи многопосочна поддръжка.
Cubic
Cubic създава триизмерна решетка и може да бъде полезен за механични компоненти, подложени на сложни натоварвания.
Grid
Решетката е сравнително проста и може да осигури ефективен баланс между сила и ефективност на печат.
Праволинеен
Праволинейният използва сравнително прости линейни пътеки и може да бъде полезен, когато скоростта на печат и ефективността на материала са важни.
Concentric
Концентричните следват формата на външните стени и могат да бъдат полезни за специфични геометрии и гъвкави приложения.
Важният принцип е:
Не избирайте шаблон за запълване просто защото се рекламира като „силен“. Изберете го според действителния случай на натоварване.
Изследванията показват също, че както моделът на пълнеж, така и ориентацията на конструкцията влияят върху механичните свойства на FDM частите, засилване на значението на оценката на цялата стратегия за печат, а не на единичен параметър на среза.
Wall Thickness vs. Запълване: Which Should You Increase First?
Това е един от най-честите въпроси, когато се опитвате да укрепите FDM част.
В много случаи, увеличаването на дебелината на стената или броя на периметъра е по-добра първа стъпка, отколкото драстично увеличаване на пълнежа.
Помислете за скоба, която се проваля, защото външната стена се напуква около монтажен отвор.
Увеличаване на запълването от 20% да се 60% може да добави значителен материал вътре в скобата, без да адресира адекватно местоположението на пукнатината.
Print Orientation Has a Major Effect on Strength
FDM частите са по своята същност анизотропни, защото са изградени слой по слой.
Това означава, че механичното поведение може да се различава в зависимост от посоката на приложеното натоварване спрямо отпечатаните слоеве.
Ако натоварването се прилага в посока, която има тенденция да разделя слоевете, компонентът може да бъде значително по-слаб, отколкото ако товарът се носи предимно в рамките на отложените нишки.
Следователно, ориентацията на печат трябва да се има предвид по време на CAD проектирането - не след като дизайнът е завършен.
A practical design process is:
Очаквано натоварване → Посока на натоварване → Ориентация на детайла → Посока на слоя → Структурна геометрия
например, ако се очаква скоба да претърпи огъване, ориентацията трябва да бъде избрана така, че критичното натоварване да се носи възможно най-ефективно от отпечатаната структура.
Ориентацията на конструкцията е признат фактор за механичните характеристики на FDM, alongside infill pattern and process parameters.
How Printing Temperature Affects Part Strength
Temperature directly affects material flow and interlayer bonding in thermoplastic printing.
If the nozzle temperature is too low:
Material may not flow properly
Layer bonding can be poor
Under-extrusion can occur
Voids may appear
If the temperature is too high:
Over-extrusion may occur
Geometry can become less accurate
Stringing may increase
Material degradation may become a concern
Следователно, the correct temperature should be established according to the specific material, принтер, nozzle, and process conditions.
How Print Speed Affects Strength
High printing speed can improve productivity, but excessive speed can compromise deposition consistency and layer bonding.
For stronger parts, помислете:
Reducing speed in critical areas
Maintaining adequate melt flow
Ensuring sufficient thermal bonding
Matching speed to nozzle diameter and material
Производственият процес трябва да е балансиран:
Сила + Време за цикъл + Размерна точност + цена
Целта не е непременно най-бавният печат.
Това е най-бързият процес, който постоянно отговаря на изискваните спецификации.
Cooling and Layer Adhesion
Охлаждането има особено важна роля при термопластичния печат.
Твърде много охлаждане може да намали междинното свързване на някои материали, докато недостатъчното охлаждане може да създаде:
Деформация
Лошо мостово свързване
Прегряване
Проблеми с размерите
Поради това специфичните за материала профили на охлаждане са важни.
например, материали като ABS и найлон обикновено изискват различни стратегии за термично управление от PLA.
Common Problems That Make 3D Printed Parts Weak
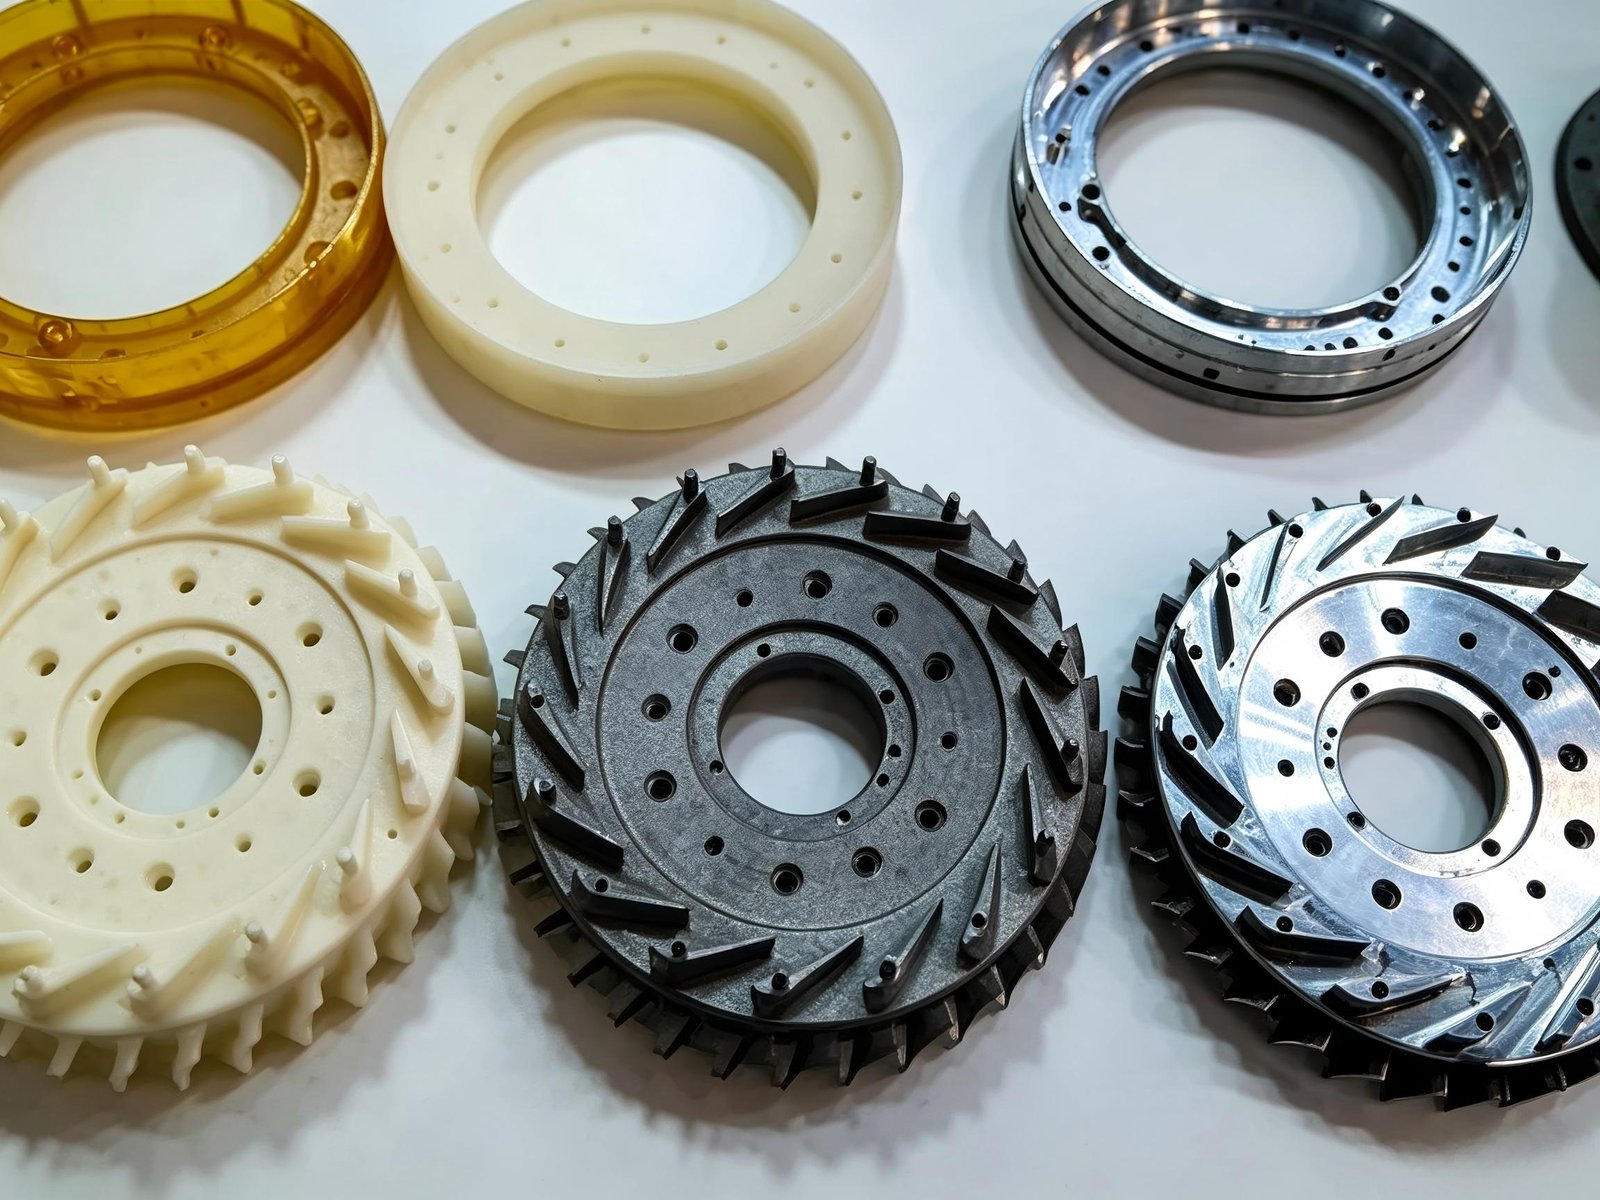
Изкривяване
Изкривяването се получава, когато термичното свиване причини повдигане или деформиране на части от детайла.
Възможните решения включват:
Отопляема строителна плоча
Заграждение
По-добра адхезия на леглото
Подходяща ориентация на печат
Термичен контрол, специфичен за материала
Weak Bed Adhesion
Ако първият слой не залепне добре, цялата част може да бъде компрометирана.
Under-Extrusion
Under-extrusion means insufficient material is deposited.
The result can be:
Празнини
Weak walls
Лошо залепване на слоя
Incomplete infill
Poor Layer Bonding
If adjacent layers do not bond properly, the component may split along layer lines.
When the failure follows the layer interface, simply increasing infill may not solve the problem. The process itself needs to be corrected.
How to Make 3D Printed Parts Stronger Without Increasing Cost
A strong part does not necessarily need to contain more material.
Вместо това, optimize the material where it provides the greatest structural benefit.
1. Optimize Print Orientation
Changing orientation may improve strength without increasing material consumption.
2. Increase Perimeters
Adding one or two additional perimeters can sometimes provide more useful reinforcement than a large increase in infill.
3. Add Ribs and Fillets
Improve the load path through geometry rather than simply adding bulk.
4. Use Local Reinforcement
Concentrate material around mounting holes, corners, and load-bearing areas.
5. Select a More Suitable Material
A tougher or stiffer material may provide better performance than simply increasing the quantity of a weaker material.
6. Use Variable or Adaptive Infill
High-density infill can be concentrated in critical areas while less important areas remain lightweight.
This approach can reduce:
Material consumption
Тегло
Време за печат
Производствена цена
while maintaining the required performance.
Which 3D Printing Process Is Best for Strong Functional Parts?
FDM is not the only additive manufacturing technology available.
The best process depends on the required combination of:
Сила
точност
Повърхностно покритие
Материал
Обем на производство
Размер на частта
Геометрия
цена
FDM 3D печат
FDM is attractive because of its:
Broad thermoplastic material selection
Relatively low cost
Simple digital workflow
Suitability for prototypes and functional components
Сла / Resin 3D Printing
SLA can provide excellent:
Повърхностно покритие
Фини детайли
Dimensional resolution
въпреки това, resin mechanical properties vary significantly by formulation and application.
SLS
SLS is particularly useful for polymer functional parts with complex geometries.
Базираните на найлон SLS материали могат да осигурят здравина, издръжливи компоненти без конвенционални поддържащи структури.
mjf
Multi Jet Fusion е друга опция за функционални полимерни части. Настоящите производствени насоки обикновено позиционират MJF на основата на найлон като подходящ за взискателни функционални приложения, където са желателни по-еднакви свойства.
Следователно, ако механичните характеристики са критични, въпросът не трябва да бъде просто:
„Какъв пълнеж да използвам?”
Би трябвало да бъде:
„Кой материал и производствен процес на добавки са най-подходящи за изискваната производителност?”
3D Printed Parts for Prototyping vs. End-Use Applications
Стратегията за оптимизация се променя според предназначението на частта.
Бързи прототипи
Основни приоритети:
Скорост → Цена → Основна функционалност
Ниско до средно запълване и параметри за бърз печат може да са подходящи.
Functional Prototypes
Основни приоритети:
Механична производителност → Точност на размерите → Цена → Скорост
Материалът, ориентация, стени, and infill need more careful optimization.
End-Use Parts
Основни приоритети:
Reliability → Mechanical Performance → Repeatability → Environmental Resistance
За тези приложения, engineering validation becomes much more important.
Examples of real-world functional 3D printed applications include automotive brackets, drone components, Джиги, приспособления, Електронни заграждения, панти, and replacement machine components.
Frequently Asked Questions About Strong 3D Printed Parts
What is the strongest material for 3D printing?
There is no single strongest material for every application. Nylon and carbon-fiber-reinforced polymers are frequently considered for demanding functional components, while materials such as PETG and ABS can be better choices for specific combinations of toughness, Температурно съпротивление, цена, and printability.
По-голямото запълване прави ли 3D печат по-силен?
Общо взето, higher infill can improve certain aspects of mechanical performance, but the relationship is not linear. Дебелина на стената, ориентация на печат, материал, and layer adhesion can be equally or more important depending on the load case.
What is the best infill density for strong 3D printed parts?
There is no universal value. A practical starting point for many functional parts is around 20–40%, but demanding components may require substantially more or may benefit more from additional perimeters and better geometry.
Дебелината на стената по-важна ли е от пълнежа?
For many FDM components, increasing wall thickness or perimeter count can be a very effective way to improve strength, particularly for bending, напрежение, and loads concentrated near external surfaces.
Кой е най-силният шаблон за запълване на 3D печат?
There is no universal strongest pattern. Gyroid, cubic, grid, and other patterns have different structural characteristics. The correct choice depends on geometry, loading direction, материал, and print orientation.
Does print orientation affect 3D printed part strength?
да. FDM parts are built layer by layer, so mechanical properties can vary with build orientation and layer direction.
How can I improve layer adhesion?
Start by checking nozzle temperature, екструзия, охлаждане, print speed, and material moisture. Moisture-sensitive materials such as nylon require particular attention to drying and storage.
Why are my 3D printed parts brittle?
Potential causes include:
Unsuitable material
Excessive cooling
Лошо залепване на слоя
Under-extrusion
Incorrect temperature
Влага
Poor print orientation
Stress concentrations in the CAD design
The correct solution depends on where and how the part is failing.
How can I make a 3D printed part stronger without making it heavier?
Фокусирайте се върху structural efficiency rather than simply adding material.
Possible approaches include:
Better print orientation
Additional perimeters
Филета
Ребра
Local reinforcement
Stronger materials
Optimized infill
Variable-density structures
Can 3D printed parts be used as end-use components?
да. With appropriate material selection, manufacturing technology, оптимизация на дизайна, контрол на процеса, and validation, 3D printed components can be used for functional and end-use applications. Current industrial applications include brackets, приспособления, корпуси, панти, инструментална екипировка, and replacement machine components.
Заключение: Strong 3D Printed Parts Require More Than Higher Infill
Producing stronger 3D printed parts is not simply a matter of increasing infill to 50%, 80%, или 100%.
Най-добрите резултати идват от оптимизирането на цялата производствена система:
Материал + CAD дизайн + Дебелина на стената + Запълване + Ориентация на печат + температура + Скорост + Адхезия на слоя + Контрол на качеството
Следователно най-ефективният подход не е:
„Колко още материал мога да вложа в тази част?”
Това е:
„Къде тази част се нуждае от сила, какво го кара да се провали, и кой е най-ефективният начин за укрепването му?”
За инженерна оценка, осигурете своя 2D чертеж или 3D CAD файл, материално изискване, прогнозно количество, критични толеранси, и изисквания за приложение/натоварване. Това позволява Най-висока точност да препоръча подходящия процес на 3D печат и да оптимизира дизайна за сила, размерна точност, цена, и повторяемост на производството.


