En ce qui concerne les pièces en plastique, la fonctionnalité n'est pas la seule exigence. L’apparence d’un produit compte tout autant, en particulier dans les secteurs où la perception du consommateur et l’esthétique influencent la valeur de la marque.. Le moulage par injection est l'une des méthodes de fabrication les plus utilisées pour produire des pièces en plastique à grande échelle.. Bien qu'efficace, le processus est également sujet à des défauts esthétiques qui peuvent avoir un impact négatif sur la qualité et la satisfaction du client..
Dans cet article, nous discuterons des normes cosmétiques pour les pièces en plastique, examiner les défauts cosmétiques les plus courants dans moulage par injection, explorer leurs causes, et proposer des solutions pratiques pour les éviter ou les corriger.
Normes cosmétiques pour les pièces en plastique
Normes cosmétiques pour les pièces en plastique
Avant de plonger dans des défauts spécifiques, il est important de comprendre comment la qualité cosmétique est mesurée. Les pièces en plastique sont évaluées à l'aide de systèmes de notation standardisés qui définissent les finitions de surface et les tolérances de défauts acceptables..
Cinq niveaux de normes cosmétiques:
Grade 1: Clair, transparent, ou des pièces hautement polies avec les normes les plus élevées et une tolérance minimale aux défauts.
Grade 2: Polissage de faible qualité, clair transparent, ou pièces texturées/non texturées avec des tolérances de défauts légèrement plus importantes.
Grade 3: Polissage de faible qualité, pièces non texturées où l'esthétique est moins critique.
Grade 4: Pièces peintes dont les imperfections de surface peuvent être masquées par des revêtements.
Grade 5: Estampillé à l'encre, sérigraphié, imprimé, ou parties autrement décorées où l'état de surface sous la décoration est moins important.
Chaque niveau de qualité définit les attentes des fabricants et des clients. Par exemple, Grade 1 les pièces exigent une précision exceptionnelle, tandis que la note 5 les pièces peuvent tolérer des imperfections mineures puisque la surface est recouverte.
Pour les marques de beauté et de soins personnels, les normes cosmétiques sont souvent plus strictes car des défauts visibles peuvent affecter l'apparence, qualité de la décoration, et la cohérence globale de emballage cosmétique personnalisé.
Défauts cosmétiques courants en moulage par injection
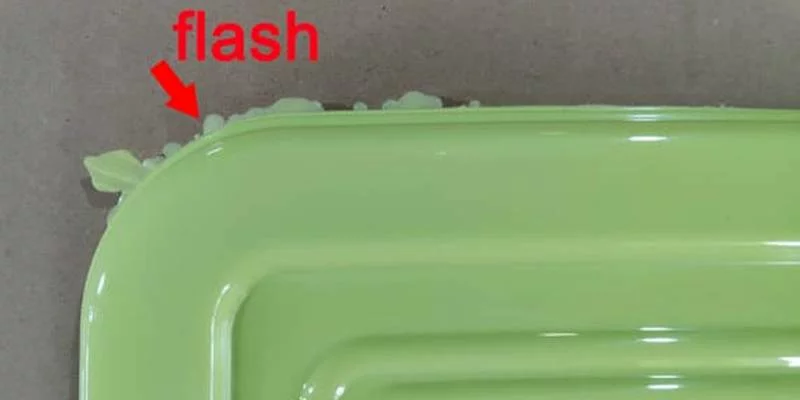
1. Éclair
Défauts cosmétiques courants dans le moulage par injection
Définition: De fines saillies de plastique le long du bord de la pièce se forment lorsque le matériau en fusion s'échappe de la cavité du moule..
Causes:
Surfaces de moule usées ou endommagées
Moules mal conçus ou de mauvaise qualité
Force de serrage insuffisante
Pression d'injection excessive
Correctifs:
Souder et recouper les lignes de joint
Construisez des moules avec des serrures droites précises
Augmenter la pression de serrage
Réduire la vitesse et la pression d’injection
Entretenir et remplacer régulièrement les moules
2. Marques d'évier
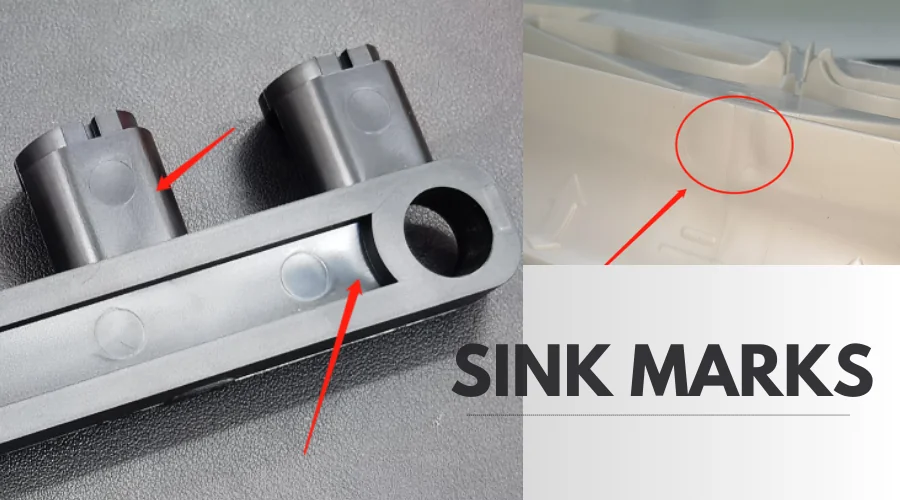
Marques d'évier
Définition: Petites dépressions ou cratères sur les sections plus épaisses d'une pièce causées par un retrait inégal.
Causes:
Mauvaise conception des pièces avec des sections de paroi épaisses
Faible pression dans la cavité
Températures élevées de porte ou de moule
Refroidissement inégal entre les zones épaisses et fines
Correctifs:
Augmenter la pression d'injection et le temps de maintien
Optimiser l'épaisseur des murs (40–60% de la section la plus épaisse)
Réduire la température du moule
Modifier la conception des pièces pour éviter les sections volumineuses
3. Lignes de flux
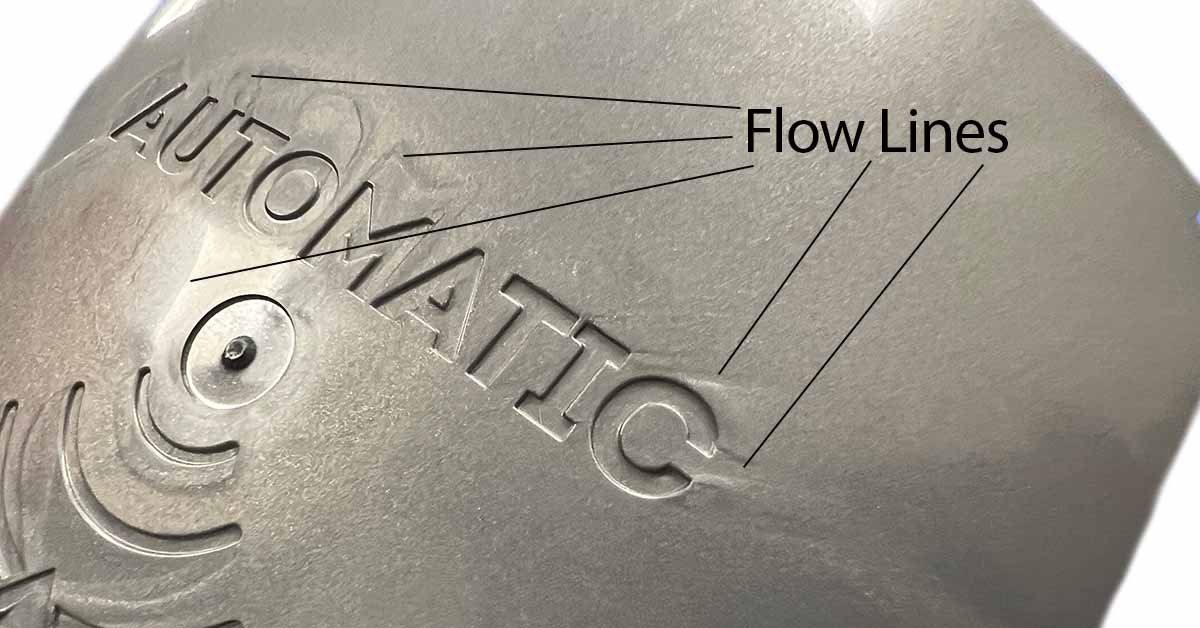
Lignes de flux
Définition: Stries visibles, motifs ondulés, ou des lignes, généralement près de la zone de la porte, causé par un écoulement de plastique incohérent.
Causes:
Épaisseur de paroi non uniforme
Variations de vitesse de refroidissement
Faible pression d'injection ou vitesse de remplissage lente
Correctifs:
Assurer une épaisseur de paroi uniforme
Coins arrondis et pointus dans la conception
Placez le portail près de murs plus minces
Augmenter la vitesse et la température d'injection
Appliquer des lubrifiants sur la surface du moule si nécessaire
4. Lignes de tricot (Lignes de soudure)
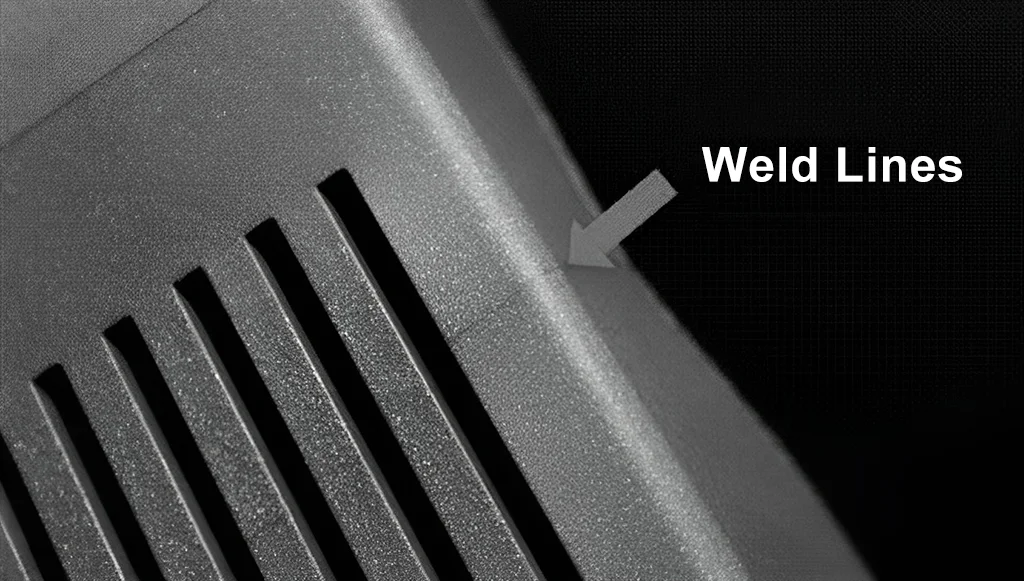
Lignes de tricot (Lignes de soudure)
Définition: Mince, lignes ressemblant à des fissures où deux fronts de fusion se rencontrent et ne parviennent pas à se lier correctement.
Causes:
Solidification partielle avant fusion
Mauvais flux de matière
Système de contrôle inadéquat
Correctifs:
Utilisez une seule porte lorsque cela est possible
Sélectionnez des matériaux à faible viscosité
Augmenter la température et la pression de fusion
Repenser les pièces pour percer des trous après le moulage au lieu de les mouler directement
5. Vides
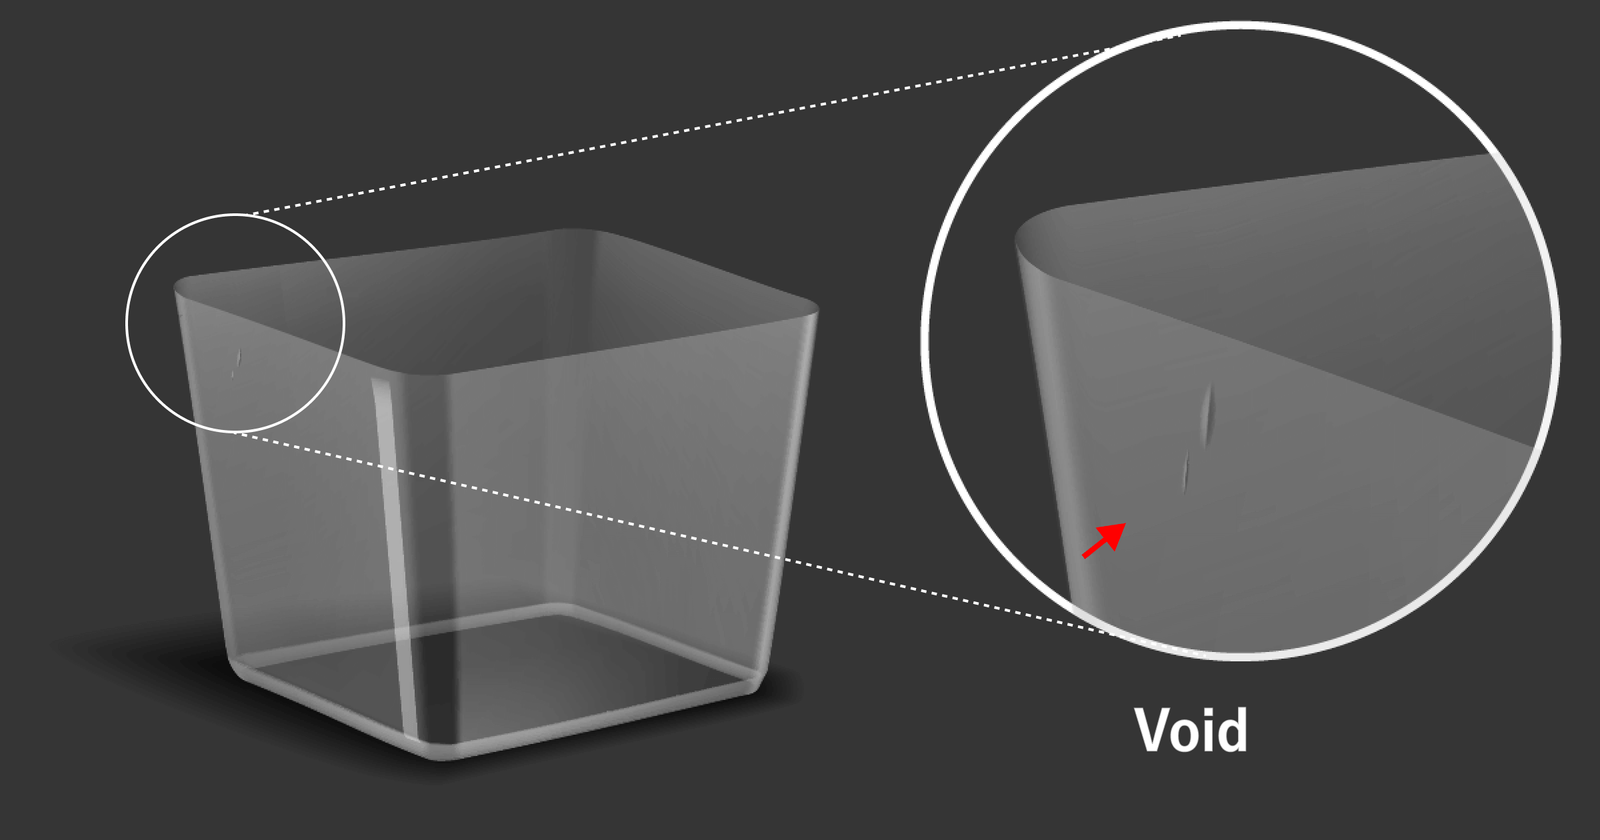
Vides
Définition: Poches d'air ou bulles à l'intérieur de la pièce moulée qui compromettent l'apparence et la résistance..
Causes:
Pression de moulage insuffisante
Les sections de parois épaisses refroidissent de manière inégale
Moitiés de moule mal alignées
Correctifs:
Augmenter la pression de moulage
Alignez les moitiés du moule avec précision
Réduire l'épaisseur des parois
Placez les portes plus près des sections épaisses
6. Décoloration
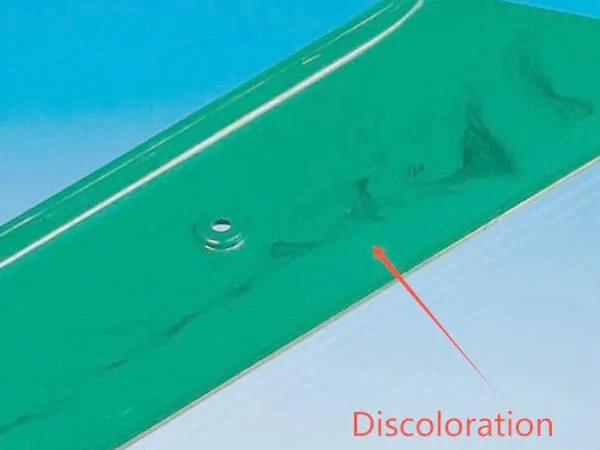
Décoloration
Définition: Stries indésirables ou taches de couleur incohérente.
Causes:
Matière résiduelle dans la buse
Contamination due aux cycles de production précédents
Mauvais mélange du colorant
Chauffage excessif
Correctifs:
Purger régulièrement la machine de moulage par injection
Nettoyer tout l'équipement entre les courses
Mélanger soigneusement les matières premières avec les colorants
Températures de fusion plus basses pour éviter la surchauffe des pigments
7. Gauchissement
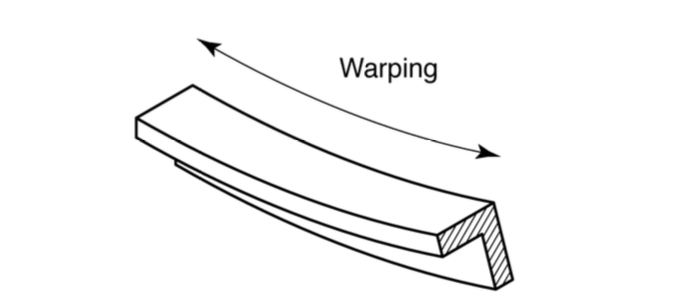
Gauchissement
Définition: Torsion ou flexion de la pièce due à un retrait inégal lors du refroidissement.
Causes:
Différentes vitesses de refroidissement à travers la pièce
Matériaux à fort retrait
Épaisseur de paroi inégale
Correctifs:
Utiliser des matériaux ayant de faibles propriétés de retrait
Assurer une épaisseur de paroi uniforme
Contrôler et équilibrer le refroidissement dans tout le moule
Refroidir progressivement les pièces pour réduire le stress
8. Plans courts
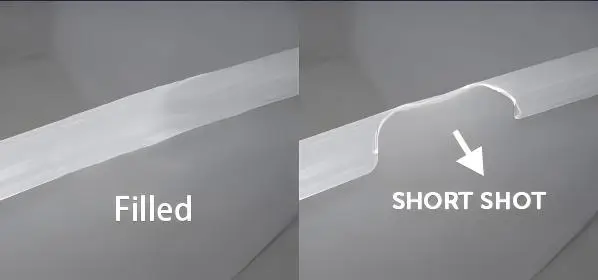
Plans courts
Définition: Remplissage incomplet de la cavité du moule, laisser des zones vides ou des sections manquantes.
Causes:
Portes bloquées
Pression d'injection insuffisante
Matériaux à haute viscosité
Faible température de moule ou de fusion
Air emprisonné dans les cavités
Correctifs:
Augmenter la température du moule/de fusion
Utilisez des portes plus grandes ou plusieurs
Ajouter plus d'aérations pour évacuer l'air
Sélectionnez des plastiques moins visqueux
Ajuster la vitesse et la pression d'injection
9. Jet
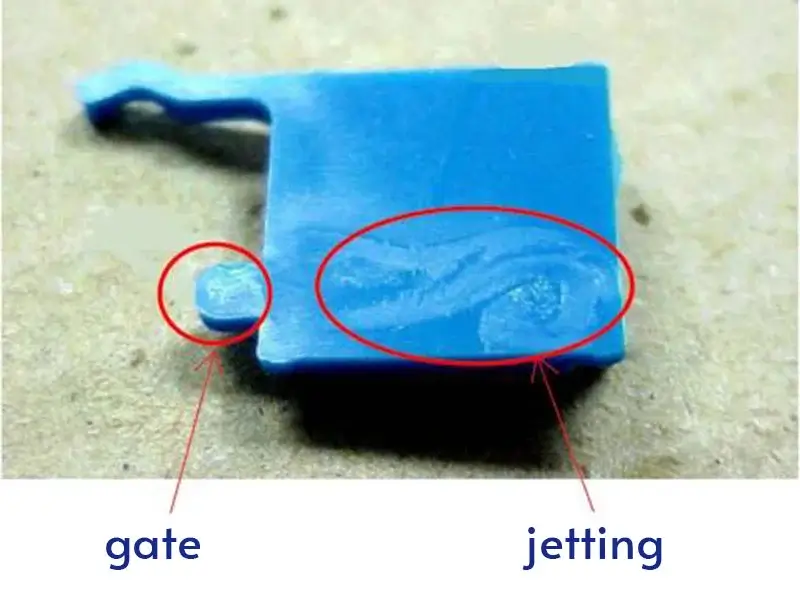
Jet
Définition: Ondulé, modèles d'écoulement pliés sur la surface causés par un écoulement inapproprié du plastique fondu.
Causes:
Pression d'injection trop élevée
Faible température de fusion empêchant l’adhésion aux surfaces du moule
Correctifs:
Augmenter les températures de fusion et de moulage
Réduire la pression d'injection
Agrandissez la taille de la porte pour favoriser un flux plus fluide
10. Marques de brûlure
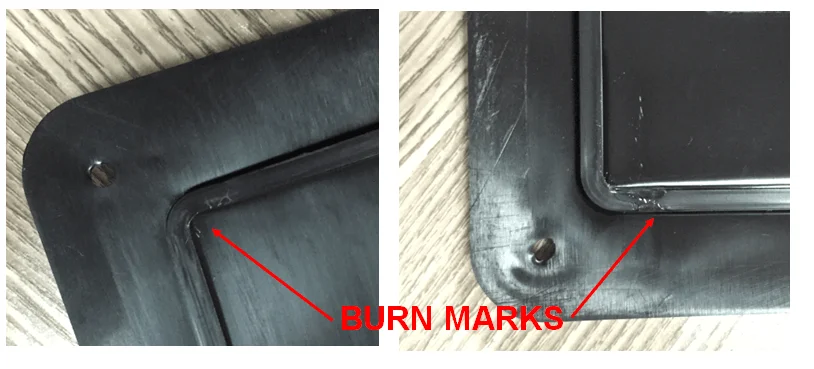
Marques de brûlure
Définition: Décolorations brunes ou noires sur la surface causées par une surchauffe ou de l'air emprisonné.
Causes:
Dégradation de la résine due à un chauffage excessif
Vitesse d'injection élevée emprisonnant l'air à l'intérieur
Correctifs:
Températures de fusion et de moulage plus basses
Réduire la vitesse d'injection
Ajouter ou agrandir des canaux de ventilation
11. Délaminage des surfaces
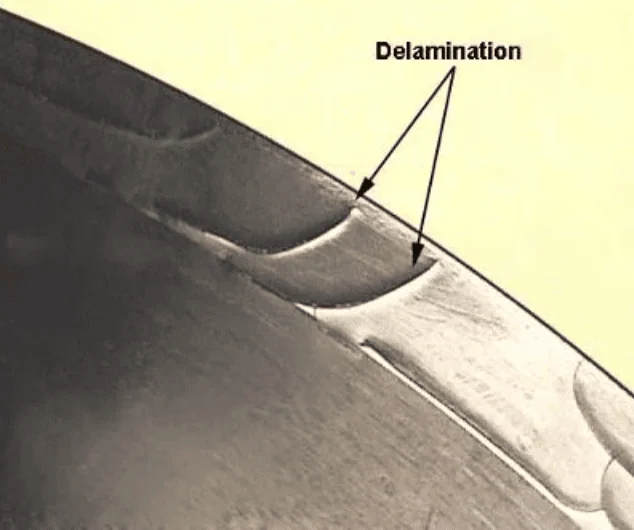
Délaminage des surfaces
Définition: Pelage ou écaillage de fines couches superficielles, affaiblissement de la résistance et de l'apparence des pièces.
Causes:
Matière première contaminée
Humidité résiduelle sur les pellets
Dépendance excessive aux agents de démoulage
Correctifs:
Sécher les matières premières avant le moulage
Stocker et manipuler correctement les matériaux
Repenser les mécanismes d'éjection pour réduire l'utilisation d'agents de démoulage
Augmentez la température du moule pour une liaison plus forte
Évitez les angles vifs qui concentrent le stress
Meilleures pratiques pour éviter les défauts esthétiques
Investissez dans une conception de moules de haute qualité avec une épaisseur de paroi uniforme, chemins d'écoulement fluides, et une porte appropriée.
Entretenir régulièrement les moules Pour éviter l'usure, désalignement, ou accumulation de contaminants.
Optimiser les paramètres de traitement comme la pression d'injection, température de fusion, et les taux de refroidissement.
Choisissez judicieusement les matériaux basé sur la viscosité, taux de retrait, et compatibilité avec les finitions prévues.
Mettre en œuvre des inspections en cours de processus pour identifier les défauts dès le début de la production et ajuster les paramètres rapidement.
Conclusion
Les défauts esthétiques dans le moulage par injection sont courants mais évitables. En comprenant les causes et en appliquant les bonnes solutions, allant d'une meilleure conception de moule à des conditions de traitement optimisées, vous pouvez minimiser les reprises., réduire les déchets, et livrer des pièces qui non seulement fonctionnent bien mais répondent également aux normes esthétiques.
Pour les entreprises, investir dans la prévention est bien plus rentable que réparer les défauts après la production. Le partenariat avec des mouleurs par injection expérimentés garantit une qualité supérieure, meilleure cohérence, et réduction des risques de problèmes esthétiques.
FAQ
- Quels sont les défauts cosmétiques les plus courants dans le moulage par injection?
Les défauts cosmétiques les plus fréquents incluent le flash, marques d'évier, lignes d'écoulement, lignes de tricot (lignes de soudure), vides, décoloration, gauchissement, plans courts, jet, marques de brûlure, et délaminage de la surface. Chaque défaut a des causes différentes, comme une mauvaise conception du moule, refroidissement irrégulier, ou paramètres de traitement incorrects. - Comment puis-je éviter les traces d'enfoncement sur les pièces moulées par injection?
Pour réduire les traces d'évier, assurer une épaisseur de paroi uniforme, augmenter la pression d'injection et le temps de maintien, et des températures de moule plus basses pour améliorer le refroidissement. L'utilisation de nervures au lieu de parois épaisses dans la conception des pièces constitue également une stratégie efficace.. - Quelle est la différence entre les lignes de soudure et les lignes d'écoulement?
Lignes de soudure (lignes de tricot): Paraître aussi mince, lignes ressemblant à des fissures où deux fronts d'écoulement se rencontrent mais ne parviennent pas à se lier complètement. Ils peuvent affaiblir la résistance structurelle.
Lignes de flux: Apparaissent sous forme de stries ondulées ou de décolorations causées par un écoulement de plastique irrégulier ou un refroidissement irrégulier. Ceux-ci affectent principalement l’esthétique mais pas la fonctionnalité.
- Pourquoi la déformation se produit-elle dans le moulage par injection?
Le gauchissement se produit lorsque différentes zones d'une pièce moulée refroidissent et rétrécissent à des vitesses différentes., créer des tensions internes. Utiliser des matériaux à faible retrait, assurant une épaisseur de paroi uniforme, et le contrôle de la vitesse de refroidissement peut minimiser la déformation. - Les défauts esthétiques peuvent-ils affecter les performances des pièces?
Oui. Même si certains défauts sont purement esthétiques (comme une décoloration ou des lignes d'écoulement), d'autres, comme les vides, lignes de soudure, ou délaminage – peut affaiblir considérablement les propriétés mécaniques. Pour les applications critiques en matière de sécurité, même les défauts mineurs doivent être soigneusement évalués.