



Cpk pour l'usinage CNC vous aide à évaluer un processus spécifique par rapport à des limites dimensionnelles définies. Vous devriez revoir les mesures sous-jacentes, stabilité du processus, système de mesure, et étudier la portée avant d'accepter le numéro. Une valeur Cpk élevée ne suffit pas à elle seule à qualifier chaque fonctionnalité ou chaque future série de production..
Liez le rapport de capacité à une caractéristique définie
Votre étude de capabilité doit identifier la pièce, révision du dessin, caractéristique mesurée, et limites de spécification applicables.
Un fournisseur ne peut pas attribuer de manière significative une valeur Cpk à une machine ou une usine CNC entière.. Un diamètre d'alésage, diamètre de l'arbre, et l'épaisseur de la paroi impliquent différents processus et mesures. Demandez quelle caractéristique l’indice rapporté décrit réellement.
Indiquer les unités et si l'acceptation s'applique avant ou après la finition. Enregistrez la machine, fixation, état matériel, et opération couverte par l’étude. Confirmez que l'étude représente le processus proposé pour votre commande.
Notre Guide de qualité d'usinage CNC explique les étapes et l'équipement d'inspection plus larges. Un rapport de capacité ajoute des preuves statistiques pour une caractéristique de production définie.
Comprendre ce que Cp et Cpk décrivent réellement
Cp décrit la répartition du processus par rapport à une largeur de tolérance bilatérale, tandis que Cpk reflète également l'emplacement du processus dans ces limites.
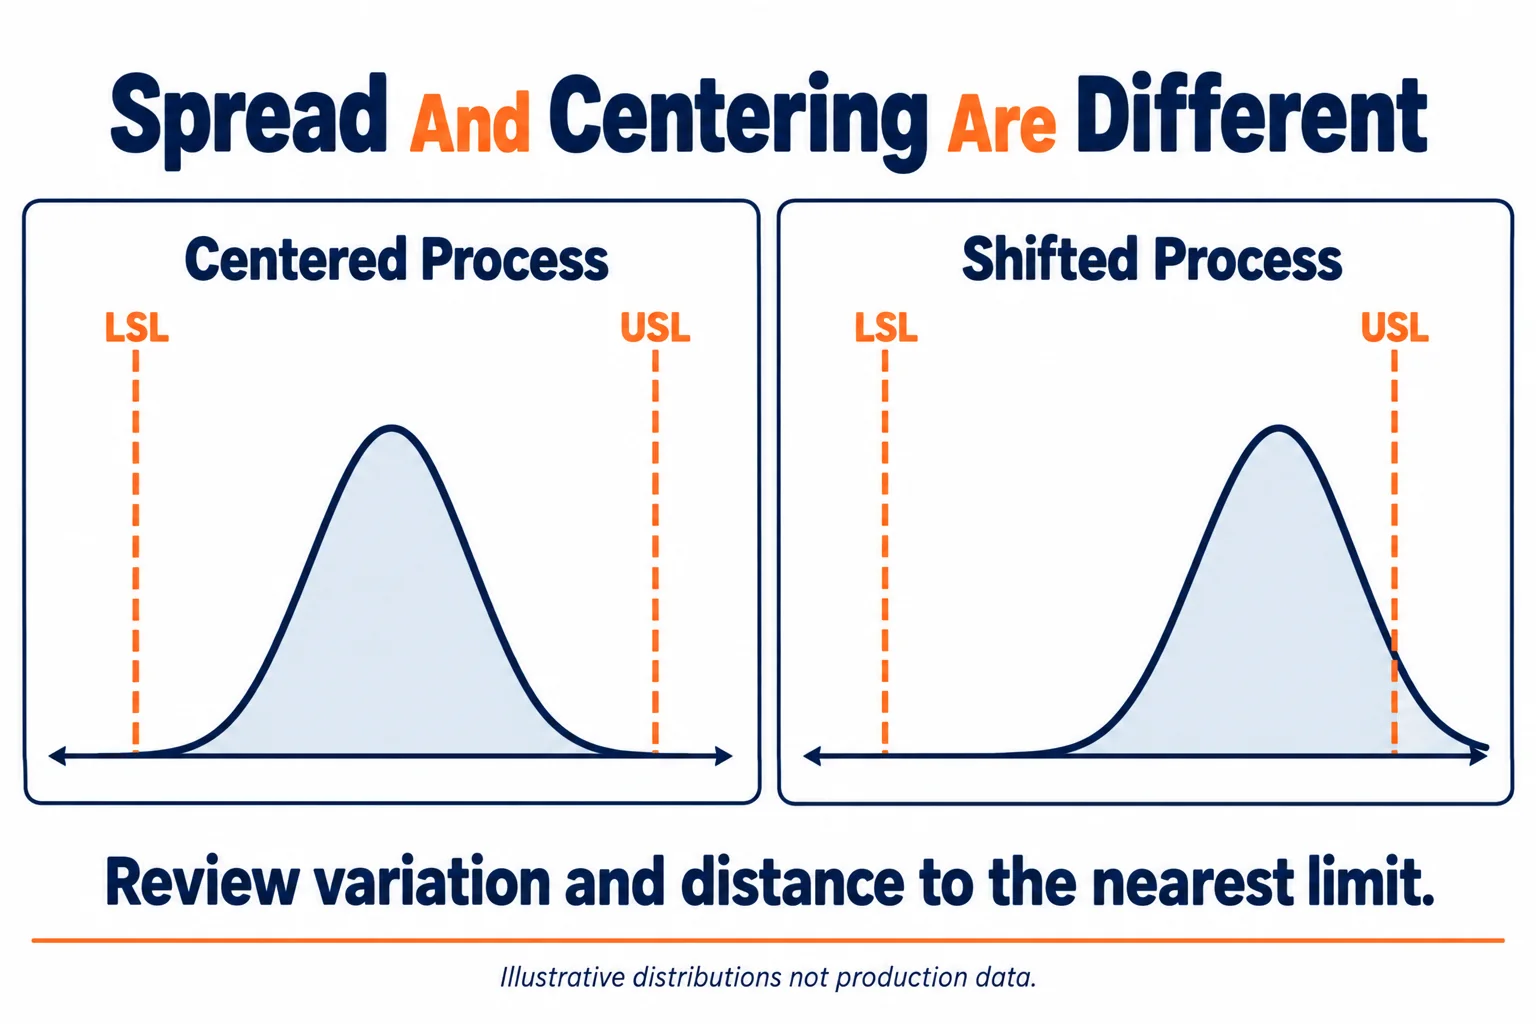
Deux processus peuvent avoir une répartition similaire mais des moyennes différentes. Le processus plus proche d'une limite de spécification a moins de marge de variation de ce côté. C'est pourquoi examiner la répartition sans centrer peut donner une image incomplète.
Le Manuel de capacité des processus NIST explique ces indices pour les processus stables. Ses calculs conventionnels s'appuient sur des hypothèses de distribution et des données adaptées. Il discute également de l'incertitude dans les indices estimés.
Ne pas interpréter un indice estimé comme une propriété exacte. Demandez la méthode de calcul et tout intervalle de confiance requis par votre plan d'approbation. Évitez de convertir le chiffre en un taux de défauts promis sans vérifier les hypothèses sous-jacentes.
| Élément de rapport | Ce que cela vous aide à examiner |
|---|---|
| Limites de spécification | Quelle exigence de dessin définit l'acceptation |
| Moyenne du processus | Où le processus mesuré se situe dans les limites |
| Estimation des variations | Quelle estimation de spread le calcul utilise |
| Cp et Cpk | Étalage et centrage selon la méthode d'analyse indiquée |
| Informations de confiance | Incertitude associée à l'indice estimé |
Vérifiez la stabilité avant d'utiliser la capacité comme prédiction
Vous devez examiner les mesures dans l'ordre de production avant de traiter une estimation de capacité comme une preuve d'une production prévisible..
Un histogramme peut se cacher lorsque le processus change. Usure, ajustements de décalage, modifications de configuration, ou le mouvement de la température peut créer des modèles au fil du temps. Une distribution groupée peut masquer ces événements.
NIST conseils pour le contrôle des processus décrit la comparaison des données de production avec les limites de contrôle et l'investigation des comportements inhabituels. Les limites des spécifications proviennent des exigences du produit. Les limites de contrôle décrivent le comportement observé du processus; ils ne sont pas interchangeables.
Demander un tableau chronologique approprié et l’explication du fournisseur sur les changements importants. Si le processus est instable, enquêter et traiter les causes avant de s'appuyer sur une allégation de capacité prédictive.
Ne supprimez pas les observations gênantes simplement pour améliorer l'indice rapporté.. Exiger une raison documentée pour les exclusions et conserver la séquence originale.
Distinguer Cpk de Ppk
Vous devriez demander quelle estimation de variation utilise chaque index rapporté plutôt que de traiter Cpk et Ppk comme des étiquettes interchangeables..
Minitab Explication Cpk et Ppk distingue la variation au sein d'un sous-groupe de la variation globale dans son analyse de capacité normale. Cpk utilise l'estimation comprise; Ppk utilise l'estimation globale.
Une différence entre eux peut révéler des changements entre les sous-groupes. Examinez comment les sous-groupes ont été formés et quelle période de production les données couvrent. Un sous-groupe doit conserver les informations utiles sur le processus, ne pas simplement rendre une feuille de calcul pratique.
Pour une commande CNC, demander si les données couvrent les changements d'outil pertinents, changements, luminaires, et lots de matériel. Ne présumez pas qu’un essai court capture toutes les sources de variation de production courante..
Vérifier le système de mesure
Votre preuve de capacité nécessite un processus de mesure adapté à la caractéristique et à la tolérance évaluées..
L’état de l’étalonnage est important, mais cela ne répond pas à toutes les questions de mesure. Opérateurs, montage, résolution, répétabilité, et la procédure de mesure peut affecter les données observées.
Le Jauge NIST Guidage R et R aborde la variation des mesures et les problèmes associés. Utilisez une étude de système de mesure appropriée lorsque vos exigences d’approbation l’exigent..
Demandez comment le fournisseur localise la fonctionnalité, contrôle les effets de contact ou de serrage, et gère la température le cas échéant. Confirmez que les valeurs rapportées conservent une résolution suffisante. Les données arrondies peuvent masquer des variations ou créer des modèles trompeurs.
Maintenir la cohérence de la méthode de mesure tout au long de l'étude. Si ça change, documenter le changement et vérifier si les données combinées restent adaptées.
Examiner le plan d'échantillonnage et les données brutes
Vous devez approuver un plan d'échantillonnage qui représente l'étendue de la production prévue plutôt que d'accepter un décompte d'échantillons inexpliqué..
Demander les résultats individuels, séquence de collecte, rendez-vous, définition de sous-groupe, et identifiants de processus pertinents. Enregistrer les mesures rejetées et tout tri ou retouche avant l'échantillonnage.
Une étude basée uniquement sur des pièces de qualité sélectionnées ne décrit pas le processus non trié. De même, les mesures répétées d'une pièce ne représentent pas une variation de production d'une pièce à l'autre.
De petites quantités de prototypes peuvent ne pas soutenir une étude de capacité conventionnelle significative. Discutez de l’inspection du premier article, résultats dimensionnels, et une étude de production ultérieure à la place. Évitez d'inventer une revendication de capacité à partir de preuves insuffisantes.
N'appliquez pas automatiquement une analyse de capabilité normale à chaque caractéristique.. Limites unilatérales, caractéristiques géométriques délimitées, et les données non normales peuvent nécessiter une autre méthode d'analyse approuvée.
Définir les règles d'acceptation et de modification avant de commander
Votre plan qualité doit définir les preuves requises, seuil d'approbation, et réponse aux changements avant le début de la production.
Il n’existe pas de seuil Cpk unique adapté à chaque situation d’achat.. Utiliser les exigences du client et les risques liés aux applications pour établir la cible. Distinguer une exigence d’étude initiale du suivi continu de la production.
| Exigence d'approvisionnement | Informations pour accepter |
|---|---|
| Portée de l'étude | Révision du dessin, fonctionnalité, opération, et étape finale |
| Échantillonnage | Période de collecte, conditions de production, et plan de sous-groupe |
| Mesures | Procédure, équipement, résolution, et preuve d'adéquation |
| Analyse | Définitions d'index, méthode de distribution, et exigence de confiance |
| Approbation | Seuil convenu, critique, et gestion des études ratées |
| Contrôle des modifications | Outillage, machine, fixation, matériel, ou des changements de méthode nécessitant un examen |
Un premier article et une étude de capabilité répondent à différentes questions. Notre guide d'inspection du premier article explique le rôle distinct de la vérification initiale. Aucun des deux documents ne remplace automatiquement les exigences de l’autre.
Si une étude échoue, se mettre d’accord sur le confinement et les mesures correctives. Définir qui approuve une nouvelle étude et quand l'expédition peut reprendre. N'élargissez pas silencieusement les limites de dessin pour obtenir un meilleur résultat.
Demander des preuves comparables aux fournisseurs de CNC
Votre comparaison de fournisseurs doit utiliser la même fonctionnalité, conditions d'acceptation, et les exigences des études.
TOPS Précision fournit Services d'usinage CNC. Soumettez vos caractéristiques critiques et vos exigences en matière de reporting lors de l’examen du projet. Confirmer quelle étude peut être réalisée pour le processus et la quantité proposés.
Demander aux fournisseurs de séparer les coûts de qualification des coûts récurrents de production et d'inspection lorsque cela est utile. Échantillonnage supplémentaire, études de mesure, et les rapports peuvent affecter le calendrier et le prix. Un devis de pièces bas peut omettre les preuves dont votre processus d'approbation a besoin.
Questions fréquemment posées
Votre décision doit suivre les preuves de l'étude et les exigences convenues du produit., plutôt qu'un index des titres.
Un Cpk élevé garantit-il zéro défaut ?
Non. Il s'agit d'une estimation dans des conditions et hypothèses énoncées. Les changements futurs et les variations non représentées peuvent affecter les performances de production.
Un Cpk peut-il qualifier chaque dimension
Non. Chaque étude porte sur une caractéristique et un périmètre de processus définis. D'autres fonctionnalités critiques nécessitent leur propre vérification convenue.
Cpk est-il le même que Ppk
Non. Dans les analyses de capabilité normales communes, ils utilisent différentes estimations de variation. Revoir la méthode logicielle et la définition du sous-groupe.
Combien de parties une étude de capacité doit-elle inclure
D'accord sur la taille de l'échantillon, période de collecte, et les exigences de confiance pour votre candidature. La représentation et la stabilité des processus comptent au même titre que la quantité.
Pouvez-vous calculer la capacité à partir d’un seul premier article
Une pièce inspectée ne peut pas établir une variation de processus d'une pièce à l'autre. Utiliser les preuves d’inspection initiale appropriées et planifier une étude de production représentative.
Demander un examen des rapports de capacités
Envoyez votre dessin, caractéristiques critiques, volume de commande, et procédure d'étude de capacité requise. Contactez notre équipe pour convenir du périmètre de reporting avant de passer votre commande d'usinage CNC.

