



Les jauges R et R pour l'inspection CNC vous aident à évaluer les variations introduites par le processus de mesure. Demandez une étude liée à votre fonctionnalité actuelle, fixation, et méthode d'inspection. Examinez la conception de l'étude et les définitions de pourcentage avant d'accepter un résultat global.. L'étalonnage seul n'établit pas la répétabilité des mesures dans les conditions de production.
Définir ce que couvre l’étude de mesure
Votre étude doit qualifier un processus de mesure défini pour une caractéristique spécifique et une utilisation prévue.
Identifier la révision du dessin, fonctionnalité, tolérance, unités, et étape d'inspection. Une étude de diamètre d'arbre ne qualifie pas automatiquement les mesures de position d'alésage ou d'état de surface.. Même le même instrument peut se comporter différemment avec un autre appareil ou une autre méthode de contact..
Enregistrer l'identité de l'instrument, résolution, fixation, lieu de mesure, et mode opératoire. Inclure les conditions environnementales pertinentes. Votre preuve doit décrire comment les inspecteurs de routine mesurent réellement les pièces de production..
Le Cadre d'étude des jauges NIST couvre la variabilité des mesures ainsi que les biais, stabilité, et d'autres effets. Les jauges R et R couvrent une partie importante de l’adéquation des mesures. Cela ne résout pas toutes les erreurs de mesure.
Séparer la répétabilité de la reproductibilité
Votre rapport doit distinguer les lectures répétées dans les mêmes conditions des différences associées aux opérateurs.
La répétabilité concerne la variation lorsque le même opérateur mesure la même pièce à plusieurs reprises. La reproductibilité concerne la variation associée aux différents opérateurs mesurant les pièces. En fonction de l'analyse, l'interaction entre l'opérateur et la pièce peut également être importante.
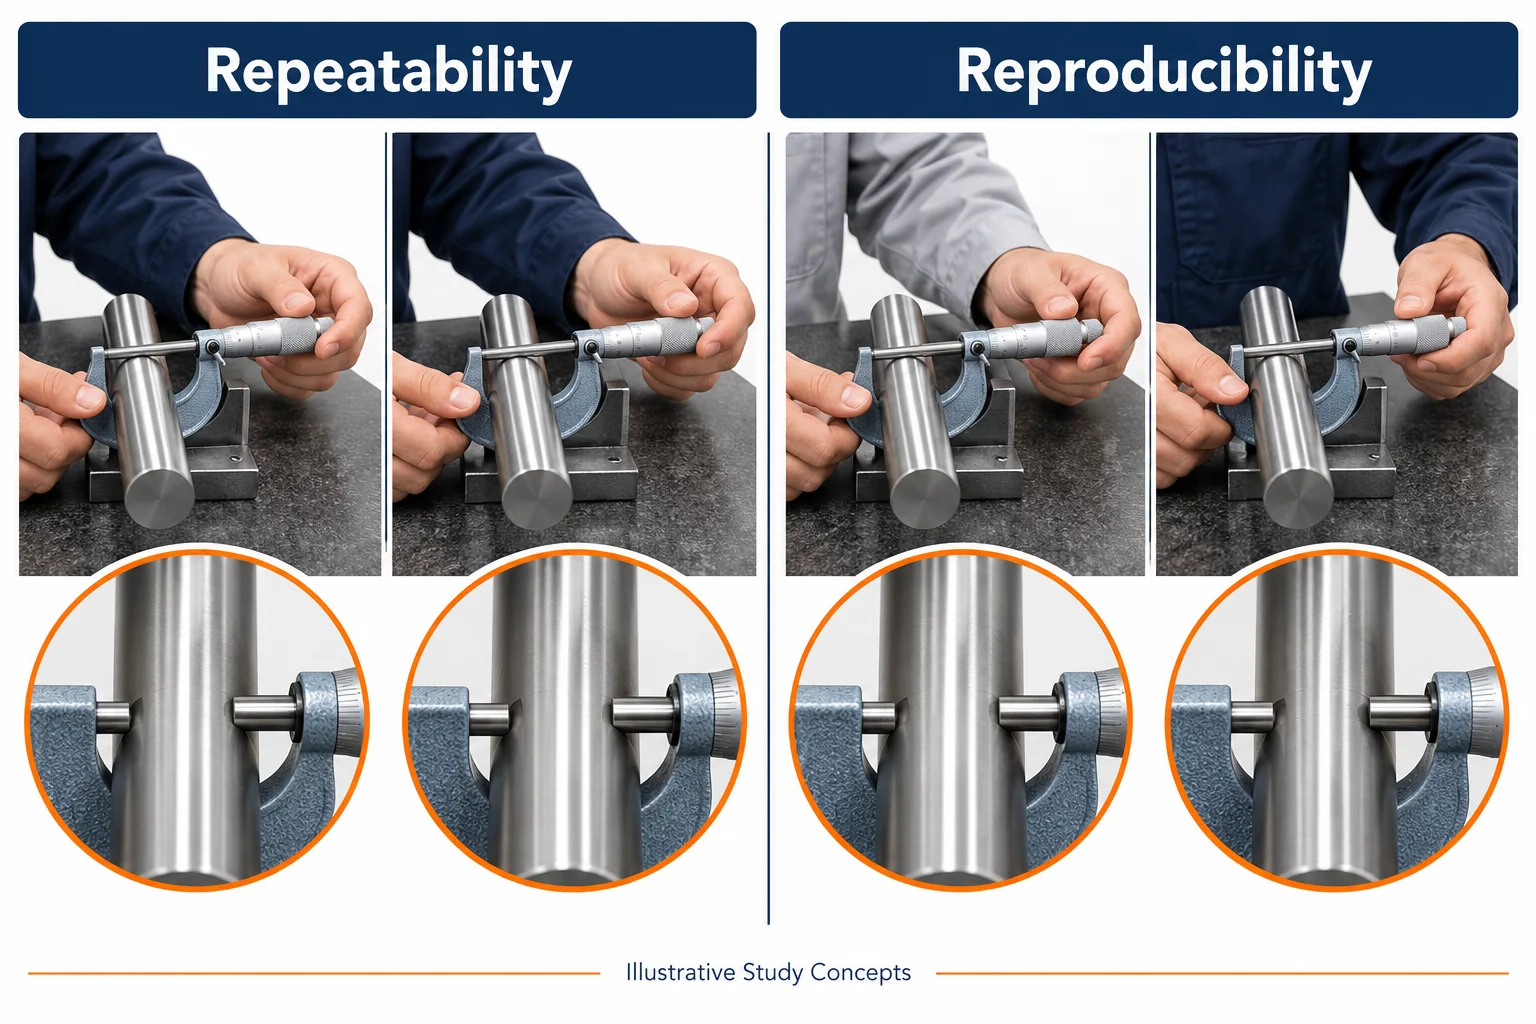
Pour l'inspection CNC, demander si les mesures répétées incluent un déchargement normal, repositionnement, et rechargement. Laisser une pièce intacte peut omettre la variation introduite par le montage de routine. Documentez la procédure choisie plutôt que de supposer que chaque répétition représente une inspection normale.
Si des différences entre les opérateurs apparaissent, enquêter sur la méthode avant de blâmer les inspecteurs individuels. Lieu de contact, forcer, alignement, et l'interprétation peut différer. Une procédure peu claire peut produire des résultats incohérents même avec un instrument calibré.
Choisissez une conception d'étude qui correspond à vos pièces
La conception de votre étude doit correspondre aux pièces que chaque opérateur peut mesurer et à la variation de production que vous devez représenter..
Une étude croisée convient aux situations où chaque opérateur peut mesurer chaque pièce sélectionnée de manière répétée. Randomiser la séquence de mesure lorsque cela est possible. Évitez de montrer aux inspecteurs les résultats précédents, ce qui peut influencer les lectures ultérieures.
Sélectionnez les pièces qui représentent la plage de fonctionnement prévue. Ne choisissez pas uniquement des pièces presque identiques pour plus de commodité. Également, les pièces artificiellement extrêmes peuvent fausser les comparaisons par rapport aux variations des pièces. Expliquer la sélection et la portée dans le rapport.
Convenir des nombres de pièces, opérateurs, et répète avant de collecter des données. Il n’existe pas de disposition universelle d’échantillons qui prouve que chaque processus de mesure est adapté. L'étude a besoin de preuves suffisantes pour votre décision et vos exigences de confiance.
Pour les mesures destructives, la même partie physique peut être indisponible pour une répétition. Minitab explique les conceptions d'études destructives et les hypothèses impliquées. Ne pas traiter différents spécimens comme identiques sans justification.
Lisez le pourcentage avant de juger le résultat
Votre décision d'acceptation doit identifier la métrique rapportée et sa base de comparaison.
Un pourcentage de variation de l'étude et un pourcentage de tolérance répondent à différentes questions. Le premier compare l’étendue des mesures à l’étendue totale observée dans l’étude.. Ce dernier compare l'écart de mesure avec la largeur de tolérance spécifiée.
La contribution en pourcentage utilise des composantes de variance plutôt que des ratios d'écart type. Ces pourcentages ne sont pas interchangeables. Demandez la méthode de calcul et le multiplicateur utilisés pour la variation de l'étude.
Minitab's report interpretation guidance distingue ces sorties. Examinez les estimations et les graphiques des composants ainsi que le pourcentage récapitulatif.. Convenir des règles d'acceptation du client avant l'étude; éviter d’appliquer un seuil de réussite universel inexpliqué.
Demandez des preuves que vous pouvez vérifier
La soumission de votre fournisseur doit vous permettre de relier la conclusion aux mesures individuelles et à la procédure d'inspection réelle..
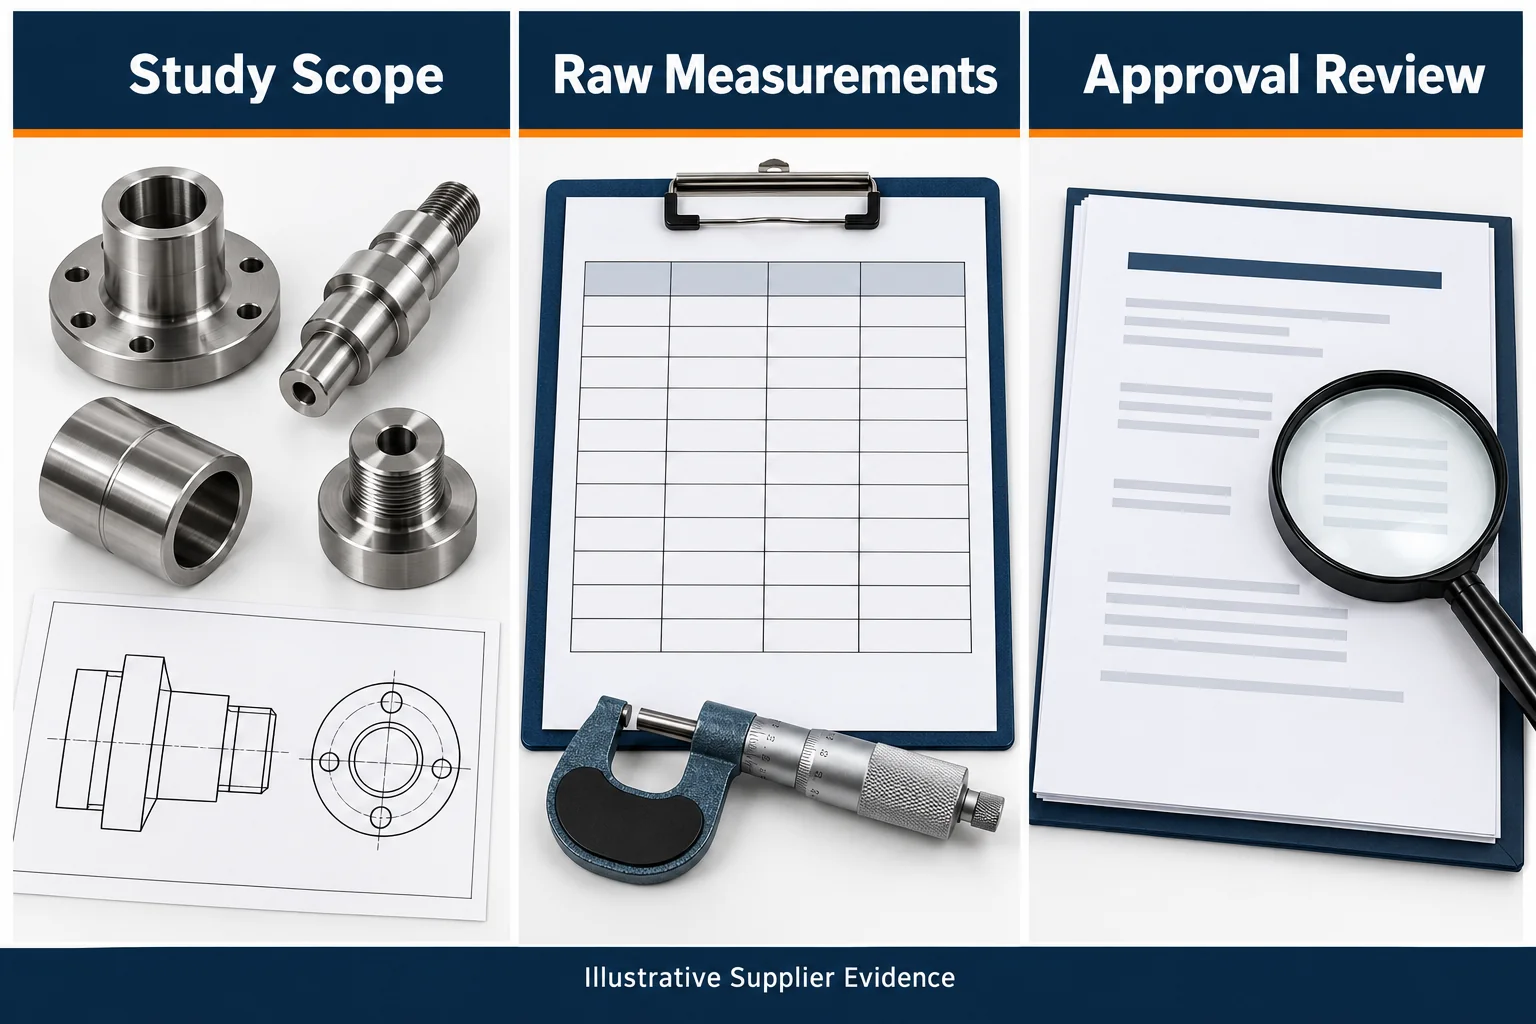
| Preuve | Ce que vous devriez recevoir | Pourquoi c'est important |
|---|---|---|
| Portée de l'étude | Fonctionnalité, révision, tolérance, étape d'inspection | Empêche l'utilisation en dehors du champ d'application qualifié |
| Méthode de mesure | Instrument, fixation, procédure, résolution | Rend le processus reproductible |
| Conception de l'étude | Sélection de pièces, opérateurs, répète, séquence | Révèle les sources de variation manquantes |
| Résultats bruts | Identifiants des pièces et des opérateurs à chaque lecture | Permet un examen indépendant |
| Analyse | Définitions métriques, modèle, graphiques, incertitude des estimations | Explique la conclusion rapportée |
| Plan de réaction | Corrections, répéter l'étude, approbation du changement | Relie les preuves aux décisions d’expédition |
Conservez les lectures originales à leur résolution enregistrée. Expliquer les arrondis, exclusions, résultats manquants, et tout changement lors de la collecte. Une capture d'écran d'un pourcentage est insuffisante pour un examen technique significatif.
Vérifier l'étalonnage, biais, stabilité, et température séparément le cas échéant. Notre Guide de température d'inspection CNC explique pourquoi les conditions de mesure sont importantes. Un court essai R&R ne peut pas démontrer à lui seul une stabilité à long terme..
Accepter l'approbation des fournisseurs et modifier les règles
Votre contrat d'achat doit définir la portée de l'étude requise, critique, critères d'acceptation, et déclencheurs de réévaluation.
Un instrument, fixation, routine logicielle, ou un changement de procédure de mesure peut affecter les preuves. Convenir des modifications qui nécessitent un examen. Si les résultats ne conviennent pas, identifier les actions correctives et vérifier les améliorations avant de s’appuyer sur la méthode.
TOPS Précision fournit Services d'usinage CNC. Soumettre les caractéristiques critiques et les exigences en matière de preuves de mesure lors de l'examen du projet.. Confirmez l'étude proposée et le périmètre de reporting pour votre commande spécifique.
Séparez les coûts d’étude initiaux des coûts d’inspection récurrents lors de la comparaison des devis. La quantité de pièces et les exigences d'approbation affectent les preuves pratiques disponibles.
Questions fréquemment posées
Votre examen doit distinguer la précision des mesures, étalonnage, et la portée de l'étude.
L'étalonnage remplace-t-il une étude R&R de jauge
Non. L'étalonnage et une étude de mesure de la production abordent différents aspects de l'adéquation. Examinez les deux en fonction de vos exigences d’inspection.
Un rapport peut-il couvrir toutes les dimensions de la CNC
Utiliser le rapport uniquement dans le cadre justifié. Différentes fonctionnalités, luminaires, et les méthodes peuvent nécessiter des évaluations distinctes.
Un faible pourcentage prouve-t-il que les mesures sont correctes
Non. Les lectures répétables peuvent toujours contenir des biais. Vérifiez la définition métrique et les autres erreurs de mesure pertinentes.
Demander un examen des preuves de mesure
Contactez-nous avec ton dessin, fonctionnalités critiques, quantités, et étude de mesure requise. Inclure les règles d’approbation des clients et les besoins en matière de reporting. Convenir de la méthode et des preuves avant le début de la production.

