



Une porte de moulage par injection détermine l'endroit où le plastique entre dans votre pièce et l'efficacité avec laquelle l'empreinte se remplit.. Le bon choix équilibre le remplissage, force, apparence, et retrait. Ce guide explique les types de portes courants, critères pratiques de sélection, et les contrôles que vous devez effectuer avant d'approuver les outils de production.
Qu'est-ce qu'une porte de moulage par injection?
Une porte est l'ouverture par laquelle le plastique fondu pénètre dans la cavité du moule.. Vous pouvez également voir l'orthographe américaine, porte de moulage par injection.
Dans un moule à canal froid classique, la carotte reçoit le matériau de la buse de la machine. Les coureurs le distribuent vers des cavités individuelles. Les portes relient ces coureurs aux pièces. Le déclenchement direct de la carotte d'injection omet le canal séparé entre la carotte d'injection et la cavité.
Pendant le remplissage, la vanne limite le débit et influence le cisaillement local. Pendant l'emballage, il doit transmettre la pression jusqu'à ce qu'une quantité suffisante de matériau compense le retrait. Une porte gelée empêche un emballage ultérieur par cette ouverture.
Après la séparation, la pièce conserve un vestige de portail: une marque de témoin, projection, ou petite dépression. Précisez son emplacement et sa taille autorisés. « Petite porte » ne signifie pas « porte invisible ».
Quels types de portes devriez-vous comparer?
Commencez par la géométrie de la pièce, qualité de résine, et marque de porte autorisée. Comparez ensuite la complexité de l'outillage et les exigences de séparation.
Les options suivantes sont candidates, pas de prescriptions universelles. Le tableau comprend les géométries des canaux froids et les mécanismes de portes des canaux chauds.; ceux-ci décrivent différents aspects du système d'alimentation.
| Option de porte | Point de départ utile | Principal compromis |
| Porte de bord | Bord de pièce accessible; outillage simple | Nécessite une méthode de coupe définie et une marque de bord acceptable |
| Porte du ventilateur | Large, sections minces nécessitant une entrée plus large | Zone de coupe plus large; la distribution des flux doit encore être validée |
| Porte de tunnel ou de sous-marin | Séparation automatique sous la ligne de joint | Ténacité de la résine, section de portail, et l'adéquation des limites de la géométrie d'éjection |
| Porte noix de cajou | Accès incurvé à une surface moins visible | L'extraction des coureurs et le comportement des matériaux nécessitent une vérification minutieuse |
| Localiser la porte | Petits points d'entrée, généralement dans des moules à trois plaques | Zone d'écoulement restreinte et mécanique supplémentaire d'ouverture du moule |
| Porte d'alimentation directe | Alimentation directe, souvent dans des outils à empreinte unique | Zone de retrait plus grande et marque de porte potentiellement proéminente |
| Porte à diaphragme | Alimentation circonférentielle de pièces rondes appropriées | Enlèvement de matière supplémentaire; ne convient pas à toutes les géométries creuses |
| Porte thermique à pointe chaude | Alimentation directe des canaux chauds sans tige de vanne | L'équilibre thermique affecte l'apparence et le cordage du portail |
| Porte-vanne | Ouverture et fermeture contrôlées d'un portail à canaux chauds | Mécanisme ajouté, contrôles, entretien, et investissement |
Portes de bord et portes de ventilateur
Une porte de bord passe par une ouverture relativement étroite à la limite de la pièce.. Une porte en éventail étend l'entrée sur une région plus large.
Pour une couverture plate, comparez les deux dispositions avant de sélectionner la porte la plus petite. Une entrée plus large peut améliorer le front d’écoulement initial. Cependant, cela augmente également la surface qui nécessite une séparation et une finition.
Demandez où se produit le détourage et comment les opérateurs ou l'automatisation protègent le bord fini.. L’empreinte du portail doit répondre aux exigences esthétiques du dessin.
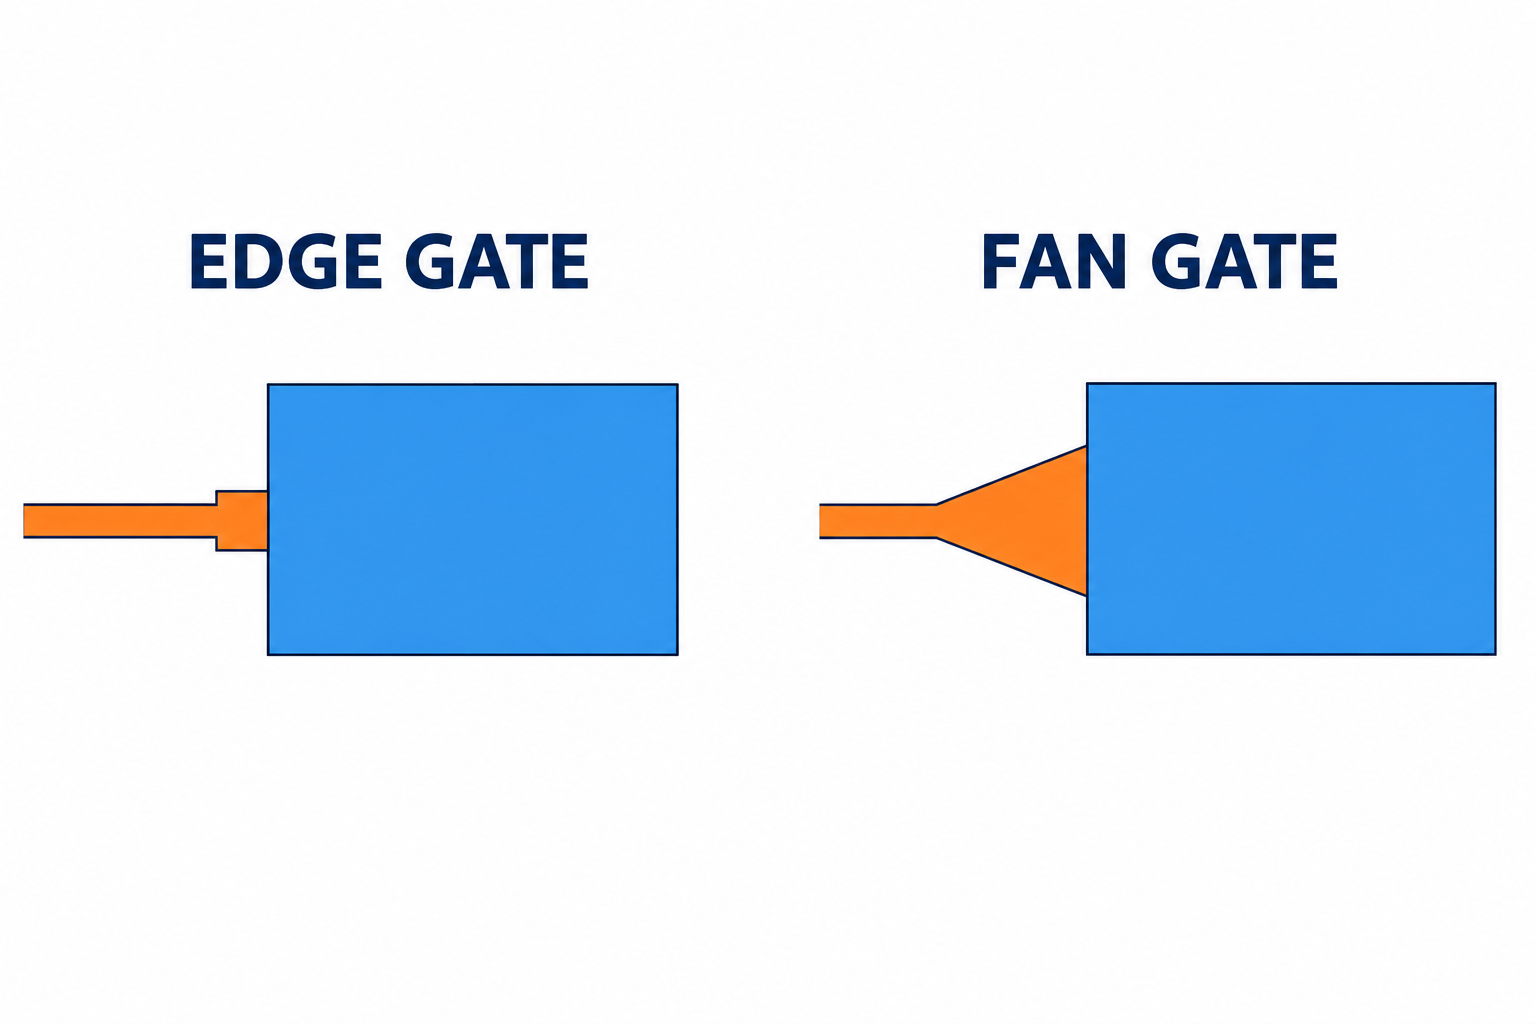
Chiffre 2. Les portes de bord et de ventilateur diffèrent par la largeur d'entrée. Vues en plan simplifiées; l'épaisseur et le terrain de porte ne sont pas indiqués.
Tunnel, Noix de cajou et portes ponctuelles
Ces options peuvent prendre en charge la séparation automatique, mais leurs mécanismes diffèrent. Les portes du tunnel passent sous la ligne de séparation. Les portes cajou utilisent un passage incurvé pour atteindre une autre surface. Les portails localisés se séparent généralement via une séquence d'ouverture à trois plaques.
Un canal fragile peut se briser lors de l'extraction. Une résine dure peut s'étirer ou laisser des restes inacceptables. Validez la séparation en utilisant la qualité réelle de votre matériau et les conditions de votre processus..
DME propose des géométries distinctes d'inserts pour noix de cajou pour différentes applications. Ses choix de produits illustrent pourquoi une seule configuration de portail incurvé ne peut pas couvrir toutes les pièces.. Voir Gamme d'inserts pour grilles de noix de cajou de DME.
Portes d'injection directes et à diaphragme
Une porte d'alimentation directe offre un chemin d'alimentation court. Sa plus grande zone de fixation peut être acceptable sur une surface dissimulée ou usinée ultérieurement.
Une porte à diaphragme alimente les éléments cylindriques appropriés via une connexion circonférentielle. Cela peut aider à répartir le flux autour de la pièce. Cependant, le retrait du diaphragme ajoute une opération et nécessite une géométrie accessible.
Aucune des deux options ne garantit un refroidissement équilibré ou une précision dimensionnelle. Évaluez-les séparément.
Comment choisir l'emplacement de la porte?
Choisissez un emplacement qui facilite le remplissage et l'emballage tout en protégeant les surfaces fonctionnelles et visibles.. Cachez la marque seulement après avoir vérifié ces exigences.
Alimentez des sections plus épaisses sans créer de goulot d’étranglement dû au gel
Un point de départ utile consiste à alimenter une section plus épaisse vers des régions plus fines.. L'alimentation d'une région épaisse à travers une section mince à congélation précoce peut limiter le compactage.
C'est une règle de départ, ne remplace pas l'analyse des flux. Les transitions murales réelles, résine, et les conditions de refroidissement sont importantes. Guide de localisation des portes d'Autodesk explique cette contrainte de packaging.
Protéger les joints, Ajustements instantanés et visages visibles
Marquer les zones de portail interdites sur le dessin. Inclure les terres pour la chasse au phoque, surfaces d'appui, racines à clipser, et zones de contact d'assemblage, le cas échéant.
Pour un enclos, un bord caché peut convenir. Ce même bord peut devenir inacceptable si un joint scelle contre lui. Vérifier le produit assemblé, pas seulement le modèle CAO isolé.
Anticipez les lignes de soudure et les pièges à air
Le flux se sépare autour des trous et rejoint l'aval. Plusieurs portes créent également des fronts de rencontre. Considérez leurs positions par rapport aux charges et aux exigences d'apparence.
L'ajout d'une autre porte peut raccourcir la distance d'écoulement. Il peut également introduire une autre ligne de soudure. Demandez à l'outilleur de comparer ces conséquences plutôt que d'augmenter simplement le nombre de portes..
Considérez l’orientation des fibres
Pour résines renforcées, la modification de l'emplacement d'entrée modifie le modèle d'écoulement et peut modifier l'orientation des fibres. Cela affecte les propriétés directionnelles et la distorsion.
Des conseils spécifiques au matériau sont essentiels. Guide d'outillage Ixef PARA de Solvay discute du placement des portes et du comportement d'écoulement pour cette famille de matériaux. Ne transférez pas ses recommandations numériques à des résines non liées.
Quelle doit être la taille de la porte?
Il n'existe pas de diamètre de porte universel ni de pourcentage d'épaisseur de paroi pour chaque pièce moulée par injection.. Dimensionnez la porte pour la résine réelle, géométrie, et exigence d'emballage.
Pour un portail rectangulaire, évaluer la largeur, épaisseur, et la longueur du terrain. Le terrain est le court passage restreint juste avant la cavité. Pour un portail rond, le diamètre et la géométrie du passage sont importants.
Une vanne sous-dimensionnée peut créer une perte de pression et un cisaillement excessifs. Il peut également geler avant un emballage adéquat. Une porte surdimensionnée peut compliquer la séparation et augmenter le vestige.
Utilisez le guide de traitement du fournisseur de résine comme référence de départ. Puis évaluez:
- Longueur d'écoulement et sections les plus fines le long du trajet de remplissage.
- Viscosité de la résine, renforcement, et sensibilité au cisaillement ou à la chaleur.
- Temps d’emballage requis et refroidissement local.
- Pression machine disponible et fenêtre de processus autorisée.
- Dépose du portail, dommages superficiels, et limites des vestiges.
Demandez une proposition de section de portail et une méthode de validation. Un diamètre indiqué sans contexte de matériau et de géométrie est incomplet.
Devriez-vous choisir un canal froid ou un canal chaud?
Choisissez le système d'alimentation en fonction du coût total de production et des exigences du processus. L’apparence de la porte à elle seule ne décide pas de la réponse.
Un canal froid se solidifie avec le tir et nécessite une séparation. Vous devez tenir compte de la manipulation et de la réutilisation autorisée des canaux. L'adéquation du rebroyé dépend du matériau et des spécifications du client..
Un canal chaud maintient le matériau en fusion dans le système d'alimentation. Il peut réduire les déchets des canaux froids, mais ajoute des exigences de chauffage et d'entretien. Cela n’élimine pas les rebuts de démarrage ni toute source de perte matérielle.
Les portails thermiques s'appuient sur le comportement thermique au niveau du portail. Les vannes utilisent une goupille mobile pour contrôler l'ouverture et la fermeture. Husky fournit les deux configurations; voir son Présentation des systèmes à canaux chauds.
Une vanne à obturateur peut laisser une marque de témoin visible. Approuver son aspect sur des échantillons plutôt que de supposer une surface parfaitement banalisée.
Pour les devis, comparer les investissements en outillage, matériel de coureur, temps de cycle, travail de coupe, entretien, et la ferraille attendue. Utilisez votre quantité annuelle et la durée de vie du programme. Évitez de sélectionner uniquement en fonction du prix initial du moule.
Quels défauts peuvent être liés au portail?
La conception des portes peut contribuer aux défauts, mais le défaut à lui seul n'établit pas la cause. Vérifier la préparation du matériel, ventilation, refroidissement, et le traitement aussi.
| Observation | Possibilité liée à la porte | Vérification suivante utile |
| Remplissage incomplet | Restriction excessive ou chemin d’écoulement inapproprié | Comparer le motif de remplissage, demande de pression, ventilation, et conditions de fusion |
| Couler près d'un élément épais | Le chemin d'emballage se fige trop tôt | Examiner les transitions des murs, réponse d'emballage, et refroidissement local |
| Jetting près de l'entrée | La fonte pénètre dans l'espace ouvert sous la forme d'un ruisseau étroit | Examiner la direction d'entrée, géométrie du portail, et vitesse de remplissage initiale |
| Blanchiment à la séparation | Contrainte lors de la coupe ou de la rupture automatique | Inspecter le mouvement de séparation, comportement de la résine, et vestige restant |
| Région de soudure faible | Les fronts d’écoulement se rencontrent à un endroit critique | Examiner les conditions du front de réunion et tester la force fonctionnelle |
| Déformation | Le déséquilibre du débit et de la garniture contribue à la distorsion | Comparer le remplissage des cavités, refroidissement, orientation, et résultats dimensionnels |
Traitez ce tableau comme une liste de contrôle d'enquête. Ne pas agrandir ou déplacer un portail avant d’avoir confirmé le mécanisme sous-jacent.
Comment valider la porte avant la production?
Approuver le portail via un essai de moule documenté utilisant la résine prévue et des conditions de production représentatives.
La simulation permet de comparer les emplacements candidats avant de couper l'acier. Autodesk décrit l'analyse de l'emplacement des portes comme entrée préliminaire pour une analyse Fill+Pack plus complète.. Voir son Didacticiel d'emplacement de porte Moldflow.
Les résultats de simulation restent dépendants de la qualité des entrées. Les essais doivent confirmer le processus proposé et les exigences des pièces finies.
Vérifier le remplissage et l'emballage
Utiliser une étude contrôlée à court terme, le cas échéant, observer comment la cavité se remplit. Identifier l'hésitation, cavités déséquilibrées, et des fronts de rencontre inattendus.
Pour les vannes de gel conventionnelles, une étude du temps de maintien peut aider à identifier le moment où un maintien supplémentaire cesse d'augmenter le poids de la pièce. Gardez les autres paramètres stables. Confirmer les dimensions et l'apparence ainsi que le poids.
Les systèmes à vanne nécessitent une évaluation du calage des soupapes et de l'historique de la pression.. Ne pas interpréter la fermeture de la vanne comme le même mécanisme que le gel thermique..
Mesurez la zone de porte finie
Spécifiez la projection ou l'évidement maximum, emplacement autorisé, et critères cosmétiques pertinents. Inclure la méthode de mesure lorsque l'acceptation pourrait être ambiguë.
Vérifiez les fissures, restes pointus, blanchiment, et interférence avec l'assemblage. Pour les composants critiques, inclure des tests fonctionnels et un échantillonnage convenu dans toutes les cavités.
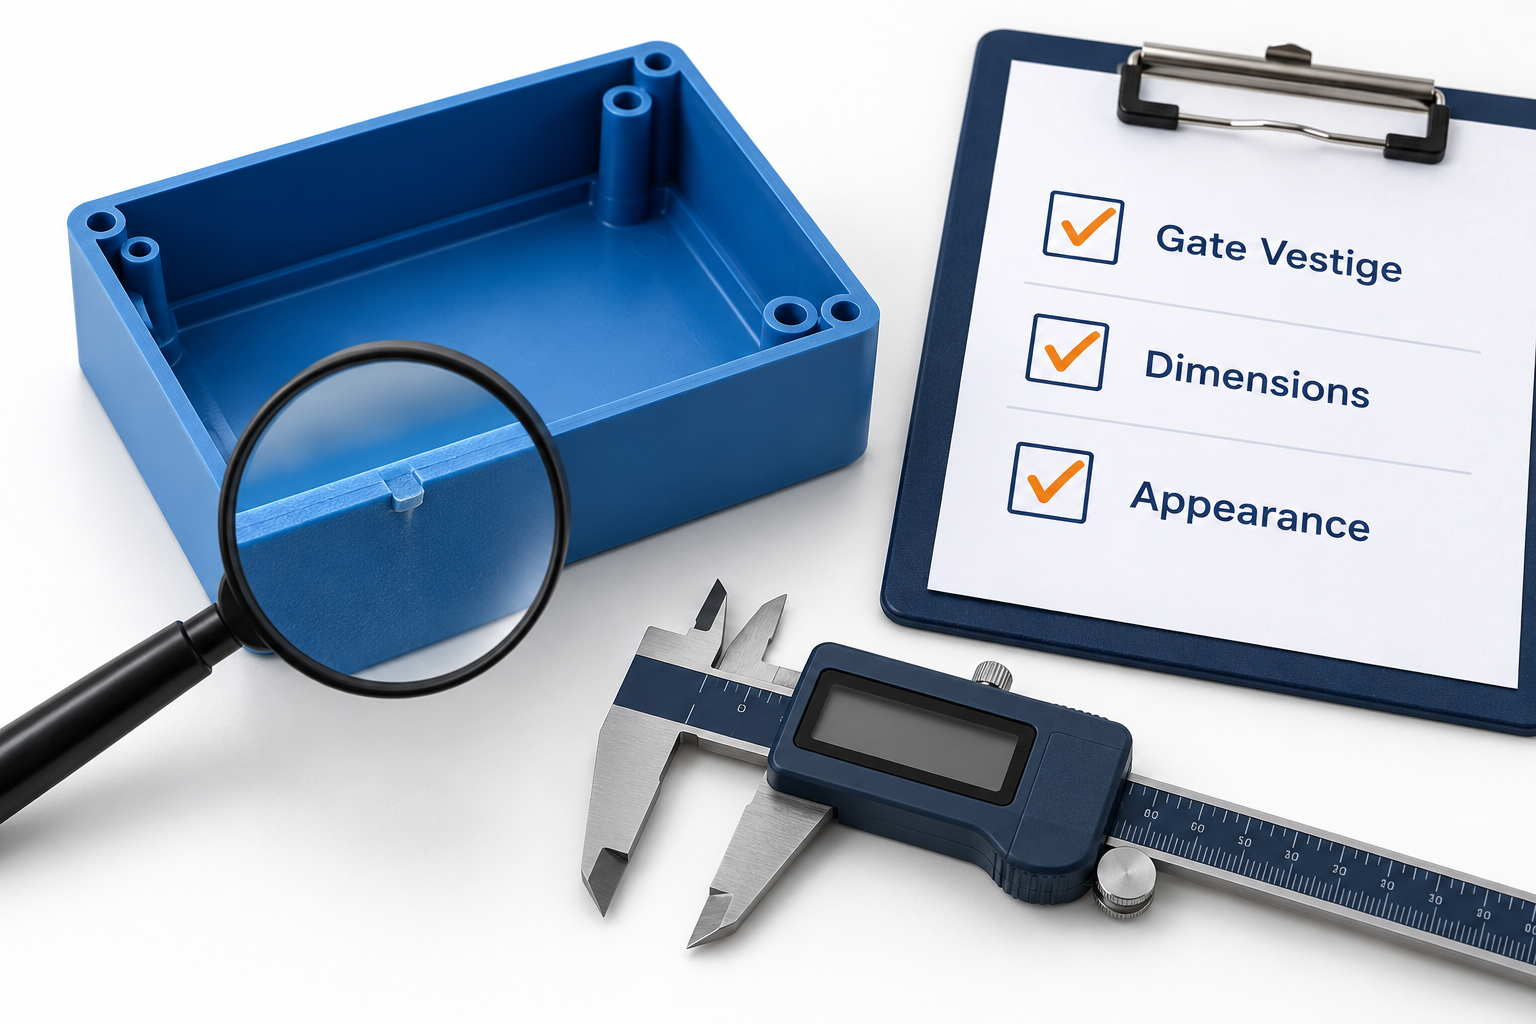
Chiffre 3. Définir la porte-vestige, dimensionnel, et critères d'acceptation de l'apparence. Illustration conceptuelle.
Enregistrer une approbation répétable
Conserver les échantillons approuvés et enregistrer la qualité de la résine, configuration du portail, et paramètres de processus. Identifier chaque cavité le cas échéant.
Un premier plan visuellement acceptable n'établit pas la cohérence de la production. Examinez les échantillons d'une analyse stable et étudiez les changements après la maintenance des portes..
Que devriez-vous envoyer avec une demande de renseignements sur la conception de portes?
Fournir suffisamment d’informations pour évaluer le lieu d’entrée et ses conséquences commerciales. Une photographie à elle seule définit rarement les conditions d'acceptation.
Incluez votre CAO 3D, dessin coté, qualité de résine, volume annuel, et durée de vie prévue du programme. Marquer les visages cosmétiques, zones d'exclusion des portes, dimensions critiques, et finition de surface requise.
Expliquez également les charges d'assemblage, exigences d'étanchéité, vestige autorisé, et toute restriction sur le rebroyé. Demander le type de portail proposé, position, méthode de séparation, et plan d'approbation des essais.
Listes TOPS services de moulage par injection de plastique. Confirmer la disposition des outils et les exigences spécifiques au projet lors du devis.
Envoyez à TOPS vos dessins pour une revue de projet avec votre CAO, résine, quantité annuelle, durée de vie du programme, dimensions critiques, et exigences de finition.
Questions fréquemment posées
Ces réponses portent sur les décisions que les acheteurs doivent le plus souvent clarifier avant d'approuver l'aménagement d'un portail..
Quelle est la différence entre un portail et un coureur?
Un coureur distribue le plastique fondu vers les cavités. Une porte est l'entrée ouvrant sur une cavité. Les dispositions de carottes d'injection directes et de canaux chauds modifient le chemin d'alimentation, mais l'entrée a encore besoin d'une conception délibérée.
Quelle porte de moulage par injection est la meilleure?
Il n'y a pas de meilleur type. Une porte de bord peut convenir à une coupe accessible. Une porte de tunnel peut prendre en charge la séparation automatique. Une vanne à obturateur peut justifier sa complexité lorsqu'une fermeture contrôlée est précieuse.
Un portail peut-il ne laisser aucune marque visible?
Ne présumez pas que cela peut. Vous pouvez souvent placer le vestige sur une surface cachée ou réduire sa proéminence. Convenir d’échantillons acceptables et de limites mesurables avant la production.
Une vanne Pinpoint est-elle la même chose qu'une vanne à vanne?
Non. Une porte ponctuelle conventionnelle est une petite ouverture couramment utilisée avec un outillage à trois plaques. Une vanne à obturateur utilise une goupille mobile dans un système à canaux chauds.
Une porte plus grande améliore-t-elle toujours la pièce?
Non. Cela peut réduire les restrictions ou améliorer l’accès à l’emballage, mais peut aggraver le retrait et l'apparence. Évaluez le processus complet plutôt que de maximiser la taille de la porte.
Pouvez-vous changer la porte une fois le moule construit?
Parfois. La faisabilité dépend des inserts, état de l'acier, refroidissement, et l'espace disponible. La réinstallation peut nécessiter une refonte substantielle et un autre essai. Examiner les emplacements alternatifs avant l'approbation de l'outillage.
Conclusion
Sélectionnez votre portail autour du remplissage, emballage, fonction, et un vestige acceptable. Comparez les coûts d’outillage et les coûts récurrents. Validez ensuite la configuration proposée avec vos besoins réels en matière de résine et de pièces finies.. Une approbation de porte documentée vous donne une base plus claire pour une production cohérente et une acceptation des fournisseurs.


