



La découpe au jet d'eau utilise un jet d'eau à haute pression, parfois mélangé à un abrasif, pour couper des tôles et des plaques sans utiliser la chaleur comme mécanisme de coupe. Il coupe les métaux, pierre, verre, matériaux composites, et plastiques sans la zone affectée par la chaleur de la découpe thermique. Ce guide explique comment cela fonctionne, ses limites, et comment concevoir pour cela.
Qu'est-ce que la découpe au jet d'eau?
La découpe au jet d'eau est un procédé de découpe à froid qui érode le matériau avec un jet d'eau à haute pression..
L'eau est sous pression et forcée à travers un petit orifice. En découpe jet d’eau abrasif, des particules abrasives sont ajoutées au flux pour couper les matériaux durs. Le jet ne dépend pas de la chaleur, afin que le matériau ne fonde pas ou ne se déforme pas thermiquement.
Comment fonctionne la découpe au jet d'eau?
Une pompe haute pression transforme l'eau en un jet concentré, et la tête de coupe déplace ce jet le long du chemin de la pièce.
- Une pompe haute pression, généralement un système intensificateur ou à entraînement direct, élève l'eau à la pression de coupe requise.
- L'eau passe à travers un petit orifice pour former un jet à grande vitesse.
- En coupe abrasive, l'abrasif est aspiré dans une chambre de mélange et accéléré par le jet.
- La tête de coupe se déplace le long du chemin programmé par commande CNC.
- Un réservoir récupérateur absorbe le jet sous le matériau.
- L'abrasif consommé et l'eau sont collectés pour être éliminés ou recyclés..
Les systèmes à jet d'eau industriels fonctionnent généralement à des dizaines de milliers de psi, avec certains systèmes à ultra haute pression approchant 90,000 psi. La pression dépend de l'architecture de la pompe et de l'application.
Les têtes de coupe multi-axes peuvent incliner le jet pour compenser la conicité et produire des biseaux ou des bords inclinés..
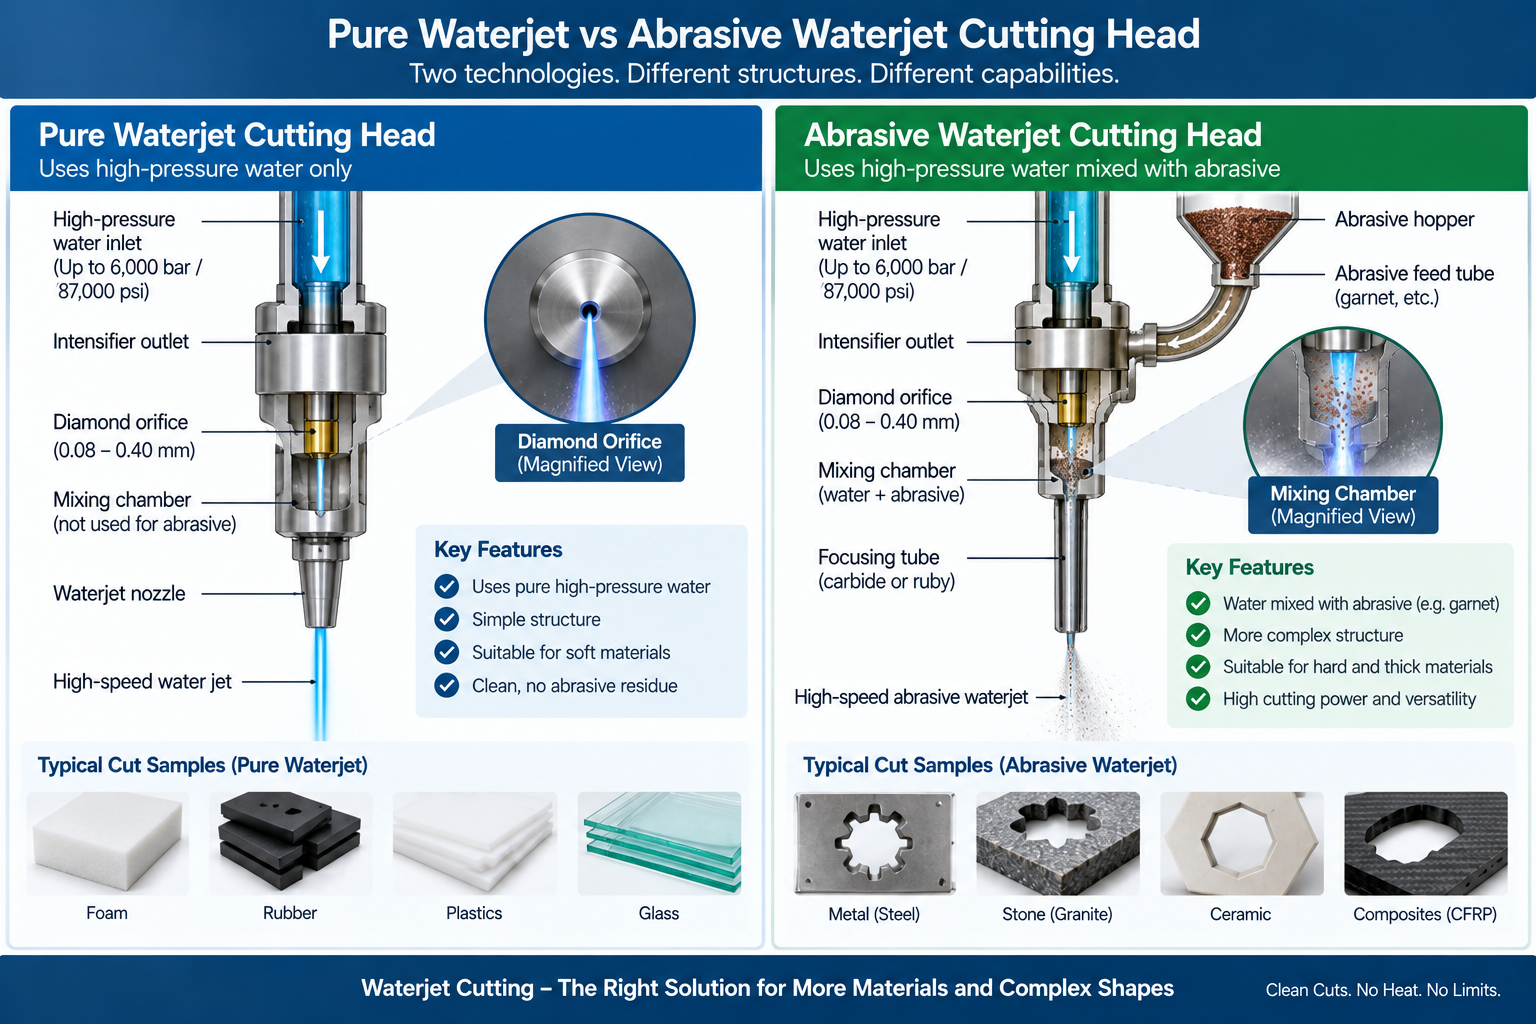
Jet d'eau pur vs jet d'eau abrasif
Les deux types de jet d'eau découpent des matériaux différents.
| Taper | Moyen de coupe | Mieux pour |
| Jet d'eau pur | Eau seulement | Mousse, caoutchouc, joints, nourriture, plastiques souples, et des matériaux doux sélectionnés |
| Jet d'eau abrasif | Eau et abrasif, généralement grenat | Les métaux, pierre, verre, céramique, plaque épaisse, matériaux composites |
Le jet d’eau pur coupe les matériaux mous rapidement et proprement. Le jet d'eau abrasif coupe les matériaux durs mais augmente le coût de l'abrasif et la gestion des déchets.
Paramètres clés de découpe au jet d’eau
La qualité et la vitesse de coupe dépendent d'un petit groupe de paramètres.
- Pression de l'eau: une pression plus élevée augmente la puissance de coupe et l'usure.
- Diamètre de l'orifice: définit l'énergie du jet et la largeur de saignée.
- Type d'abrasif et débit: affecter la vitesse de coupe et la qualité des bords.
- Distance de sécurité: affecte la cohérence du jet, géométrie d'entaille, et qualité des bords. Une distance excessive réduit généralement la précision de coupe.
- Vitesse de déplacement: une coupe plus lente réduit la conicité et améliore la finition.
- Épaisseur et dureté du matériau: un matériau plus épais ou plus dur coupe plus lentement.
- Taille des mailles abrasives: affecte les performances de coupe et la qualité des bords. La taille optimale dépend de la buse ou du tube de focalisation, matériel, épaisseur, flux abrasif, et finition souhaitée.
Ces paramètres interagissent. L’opérateur équilibre la vitesse, qualité, et coût des consommables pour chaque travail.
Quels matériaux peuvent être découpés au jet d'eau?
Le jet d’eau permet de découper une très large gamme de matériaux, dont beaucoup sont difficiles à traiter avec des méthodes de découpe thermique.
- Les métaux: aluminium, acier, acier inoxydable, titane, cuivre, et du laiton.
- Plastiques: acrylique, polycarbonate, POM, et autres plastiques techniques.
- Matériaux composites: fibre de carbone et fibre de verre, en faisant attention au délaminage.
- Pierre et céramique: granit, marbre, tuile, et plaque en céramique.
- Verre: verre plat et feuilleté. Le verre trempé n'est généralement pas adapté car sa coupe peut provoquer des éclats..
- Caoutchouc, mousse, et les joints: souvent au jet d'eau pur.
- Produits alimentaires: découpe au jet d'eau pur dans des systèmes hygiéniques.
La stratégie de perçage est particulièrement importante pour les composites stratifiés. Le perçage direct peut provoquer un délaminage, donc le bord commence, trous pilotes, ou un perçage contrôlé à basse pression peut être préféré en fonction du stratifié.
La capacité d'épaisseur dépend de la machine, matériel, et la qualité des bords requise. Confirmez la limite de votre matériel avant de proposer un devis.
Précision, Tailler, Fuseau, Et le décalage du flux
Il n’existe pas de tolérance universelle au jet d’eau. La précision de la pièce finie dépend de la capacité de la machine, matériel, épaisseur, vitesse de coupe, montage, compensation d'encoche, contrôle de la conicité, et exigences de qualité des bords.
Environ ±0,1 mm peut être obtenu sur de nombreuses pièces adaptées au jet d'eau abrasif.. Les systèmes de précision peuvent obtenir des résultats nettement plus précis dans des conditions contrôlées. La tolérance dépend de la conception, les dimensions critiques doivent donc être revues. Voir Tolérances d'usinage CNC sur le fonctionnement de la stratégie de tolérance.
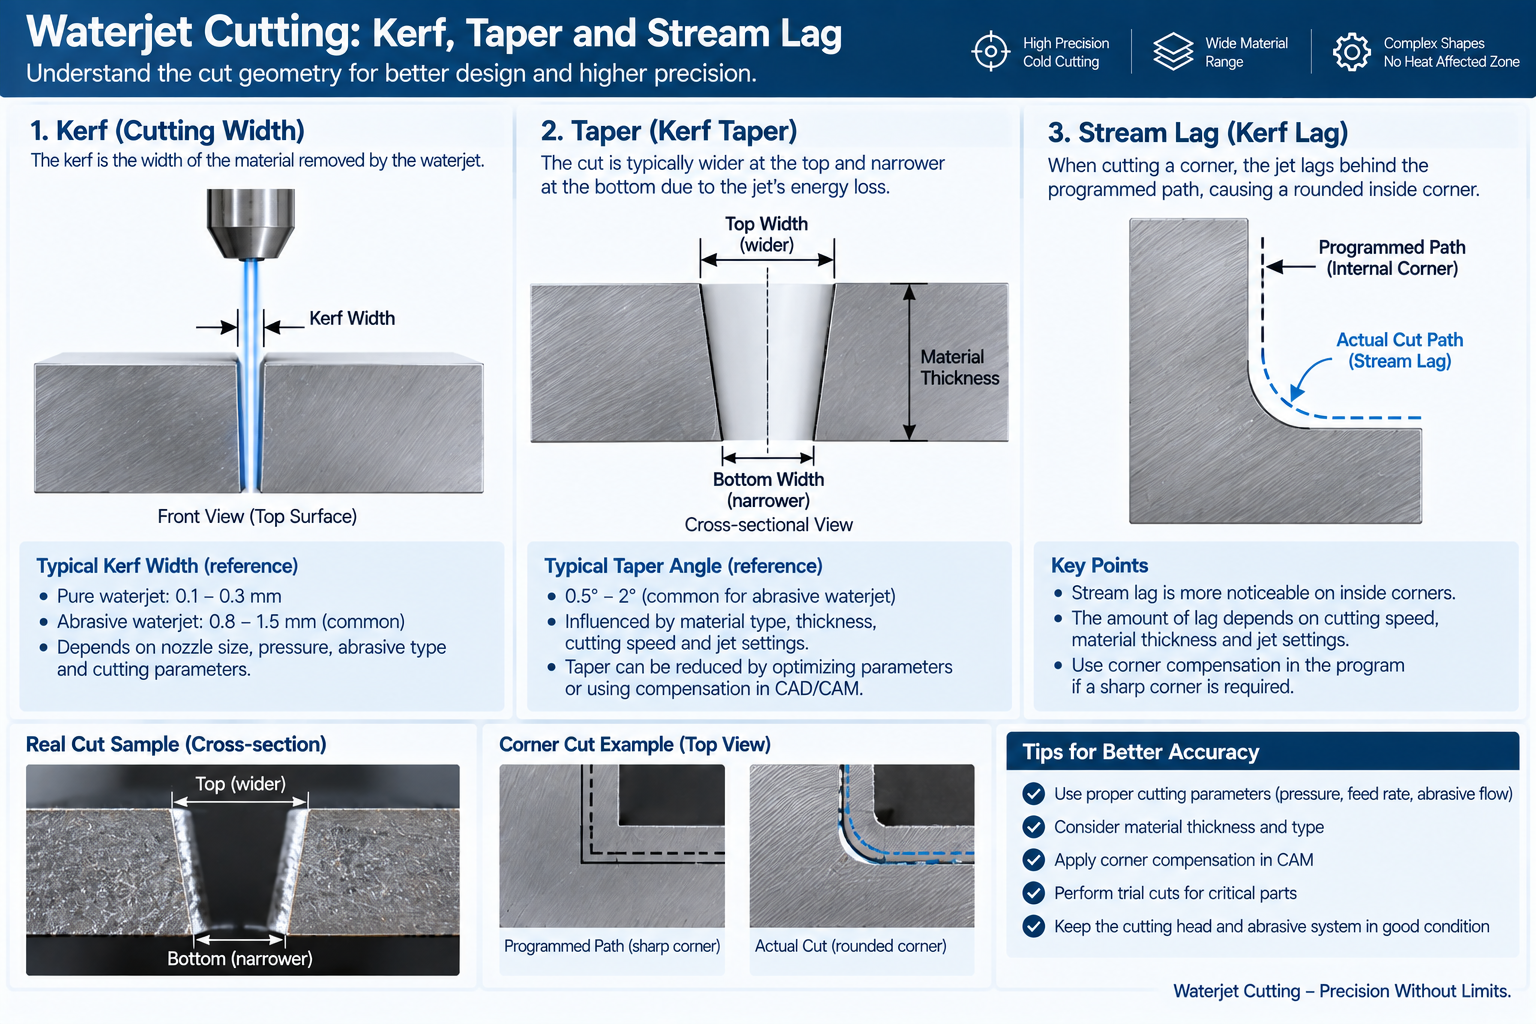
En matériau plus épais, la partie inférieure du jet peut être en retard par rapport à la tête de coupe. Ce décalage de flux contribue à l'erreur dimensionnelle, comportement des coins, et stries des bords, surtout à des vitesses de déplacement plus élevées.
Le trait de scie est la largeur du matériau enlevé par le jet. Le trait de scie dépend de la taille de l'orifice, abrasif, matériel, et épaisseur. La conicité augmente avec l'épaisseur et la vitesse de coupe. Les têtes multi-axes peuvent compenser la conicité et produire des biseaux. Les bords découpés ont une finition mate et peuvent nécessiter un usinage secondaire pour sceller les surfaces., ajustements précis, ou des bords critiques pour l'apparence.
Avantages de la découpe au jet d'eau
La découpe au jet d'eau offre une découpe à froid, flexibilité matérielle, et faible coût d'installation.
- Aucune zone affectée par la chaleur et distorsion thermique minimale.
- Coupe une très large gamme de matériaux, y compris les matériaux sensibles à la chaleur et réfléchissants.
- Aucune matrice de découpe dédiée ou outil dur n'est normalement requis, ce qui peut réduire les coûts d'outillage pour les prototypes et la géométrie variable.
- Emboîte les pièces étroitement pour améliorer l'utilisation des matériaux.
- Peut couper des matériaux épais au-delà de la plage de qualité ou d'épaisseur pratique de certains systèmes de découpe laser, en fonction du matériel et de l'équipement.
- Laisse les propriétés du matériau largement inchangées.
- Peut prendre en charge la découpe en pile dans des applications appropriées lorsque les couches sont contrôlées de manière sécurisée.
Ces avantages rendent le jet d'eau utile pour les pièces uniques, prototypes, et coupe de production.
Limites de la découpe au jet d'eau
Le jet d’eau n’est pas la méthode de découpe la plus rapide ni la plus précise pour chaque travail.
- Plus lent que le laser ou le plasma sur une feuille fine.
- Le trait de scie est plus large que le laser, ce qui affecte les détails fins.
- La conicité apparaît sur un matériau épais à moins d'être compensée.
- La consommation d'abrasif et d'eau augmente les coûts de fonctionnement.
- Les boues abrasives doivent être éliminées ou recyclées.
- Les points de perçage peuvent endommager les matériaux délicats ou stratifiés.
- Des tolérances serrées peuvent nécessiter un usinage secondaire.
- La gestion du bruit et de l’eau nécessite un équipement approprié.
Adaptez le processus à l'épaisseur du matériau et à l'objectif de tolérance.
Jet d'eau contre laser contre plasma contre EDM
| Facteur | Jet d'eau | Laser | Plasma | GED |
| Mécanisme de coupe | Érosion non thermique | Thermique | Thermique | Chauffage localisé par décharge électrique |
| Zone affectée par la chaleur | Aucun | Oui | Oui | Couche de refonte localisée et affectée thermiquement |
| Matériaux typiques | Gamme très large | Métaux et non-métaux sélectionnés, en fonction de la compatibilité du laser et des matériaux | Métaux conducteurs | Matériaux conducteurs |
| Plaque épaisse | Très bien | Limité | Bien | Limité |
| Vitesse des feuilles fines | Lent | Très rapide | Rapide | Lent |
| Capacité dimensionnelle | Bien, en fonction de l'épaisseur et de la conicité | Bon sur feuille adaptée | Modéré pour le profilage général | Élevé pour les pièces conductrices appropriées |
| Finition des bords | Mat, a besoin d'une finition pour les joints | Bien | Modéré | Bien |
| Outillage | Aucun | Aucun | Aucun | Électrodes ou fil |
Pour feuille fine, comparer coupure laser et coupage au plasma.
Directives de conception pour les pièces au jet d'eau
Conception pour le trait de scie, cône, et comment le jet entre et sort du matériau.
- Tenez compte de la largeur de saignée et assurez-vous que le programme de coupe applique la compensation de saignée correcte..
- Évitez les très petits trous dans les matériaux épais. Décalage horaire, cône, et le comportement de perçage affecte la rondeur et la qualité des bords à mesure que l'épaisseur augmente.
- Utilisez des chemins d'entrée et de sortie qui évitent de marquer le bord fini.
- Placez les points de perçage loin des surfaces critiques.
- Regroupez les pièces imbriquées pour améliorer l’utilisation des matériaux.
- Attendez-vous à une certaine conicité sur les sections épaisses, à moins d'être compensée.
- Spécifiez des tolérances strictes uniquement sur les caractéristiques fonctionnelles.
- Planifier un usinage secondaire là où une surface d'étanchéité ou de glissement est nécessaire.
Pour les pièces en tôle découpée, voir notre CNC COUPE service et fabrication de tôle capacités.
Facteurs de coût
Le coût du jet d'eau dépend du temps de découpe, utilisation abrasive, matériel, et tolérance.
- Temps machine: durée du cycle d'entraînement de l'épaisseur et de la longueur de coupe.
- Abrasif: la consommation augmente avec le temps de coupe et le matériau.
- Eau et électricité: coût d'exploitation continu.
- Matériel: le coût et l'utilisation affectent le total.
- Tolérance et finition: des objectifs plus stricts ralentissent la réduction.
- Opérations secondaires: usinage, débarquant, et la finition des bords ajoute du coût.
- Quantité: imbrication et configuration réparties dans le lot.
Le jet d'eau a un faible coût d'installation, il est donc compétitif pour les travaux ponctuels et à faible volume.
Applications par industrie
| Industrie | Pièces typiques pour jet d'eau |
| Aérospatial | Plaques structurelles, supports, alliages thermosensibles |
| Automobile | Panneaux prototypes, joints, garniture intérieure |
| Architecture et construction | Pierre, tuile, verre, et panneaux métalliques |
| Matériel médical | Plaques d'appareil, logements, composants de l'instrument |
| Électronique | Panneaux de boîtier, dissipateurs de chaleur, pièces d'isolation |
| Matériaux composites | Profilés en fibre de carbone et fibre de verre |
| Transformation des aliments | Produits portionnés au jet d’eau pur |
Quand la découpe au jet d’eau n’est pas le meilleur choix
Le jet d’eau n’est pas toujours le bon procédé.
- Les feuilles minces à grand volume sont généralement plus rapides avec la découpe laser.
- Des tolérances très serrées peuvent nécessiter un usinage CNC ou EDM.
- Les formes 3D complexes sont généralement mieux produites par fraisage. Le jet d'eau est principalement un procédé de découpe 2D et 2,5D, bien que les têtes biseautées et multi-axes puissent produire des bords inclinés.
- Les petits trous dans une plaque épaisse peuvent être peu pratiques.
- Les matériaux qui se délaminent facilement nécessitent un contrôle minutieux du processus.
Choisissez le procédé par épaisseur, matériel, tolérance, finition des bords, et le volume.
Questions fréquemment posées
Qu'est-ce que la découpe au jet d'eau?
Il s'agit d'un procédé de découpe à froid qui utilise un jet d'eau à haute pression, avec ou sans abrasif, couper du matériel.
Quelle est la différence entre le jet d'eau pur et abrasif?
Le jet d’eau pur coupe les matériaux mous avec de l’eau uniquement. Le jet d'eau abrasif ajoute de l'abrasif aux métaux coupés, pierre, verre, et céramique.
Quels matériaux peut-on découper au jet d'eau?
Les métaux, plastiques, matériaux composites, pierre, verre, céramique, caoutchouc, mousse, et quelques produits alimentaires.
Peut-on couper du verre trempé au jet d'eau?
Généralement non. Couper du verre trempé peut provoquer des bris.
Quelle est la précision de la découpe au jet d'eau?
Il n'y a pas de tolérance universelle. Environ ±0,1 mm peut être obtenu sur de nombreuses pièces appropriées, tandis que les systèmes de précision peuvent maintenir des valeurs plus strictes dans des conditions contrôlées.
La découpe au jet d'eau crée-t-elle une zone affectée par la chaleur?
Non. Le jet d'eau est un procédé à froid, il évite ainsi la zone affectée par la chaleur créée par la découpe laser et plasma.
Le jet d'eau peut-il couper de l'acier épais?
Oui, sur des machines adaptées. La limite pratique dépend de la machine, matériel, et la qualité des bords requise.
Obtenez un devis pour vos pièces découpées au jet d'eau
Envoyez votre dessin 2D ou fichier DXF, matériel, épaisseur, quantité, tolérance, et exigences de finition des bords. Nos ingénieurs examineront l'imbrication, contrôle du trait de scie et de la conicité, et si un usinage secondaire est nécessaire avant de proposer un devis.


1 réfléchi à "Guide ultime de la technologie de découpe au jet d'eau”