Produzione pilota
Produrre componenti destinati alla produzione per l'assemblaggio, processo e convalida del cliente prima del ridimensionamento.


Casa / Servizi / Produzione a basso volume
DOPO IL PROTOTIPO. PRIMA DELL'IMPEGNO.
Passa dai prototipi convalidati ai lotti pronti per la produzione.
TOPS Precision fornisce servizi di produzione in piccoli volumi per componenti personalizzati in metallo e plastica, aiutare i team di ingegneri a passare dalla convalida del prototipo alle prove pilota, produzione ponte e produzione ripetuta in piccoli lotti.
Supportiamo la lavorazione CNC interna, pressofusione, lavorazione della lamiera e stampaggio ad iniezione di materie plastiche, con selezione del processo in base alla geometria, materiale, tolleranza, quantità, budget degli utensili e requisiti di produzione futuri.
Invia il tuo disegno, materiale, quantità, requisiti di tolleranza e finitura per la revisione.
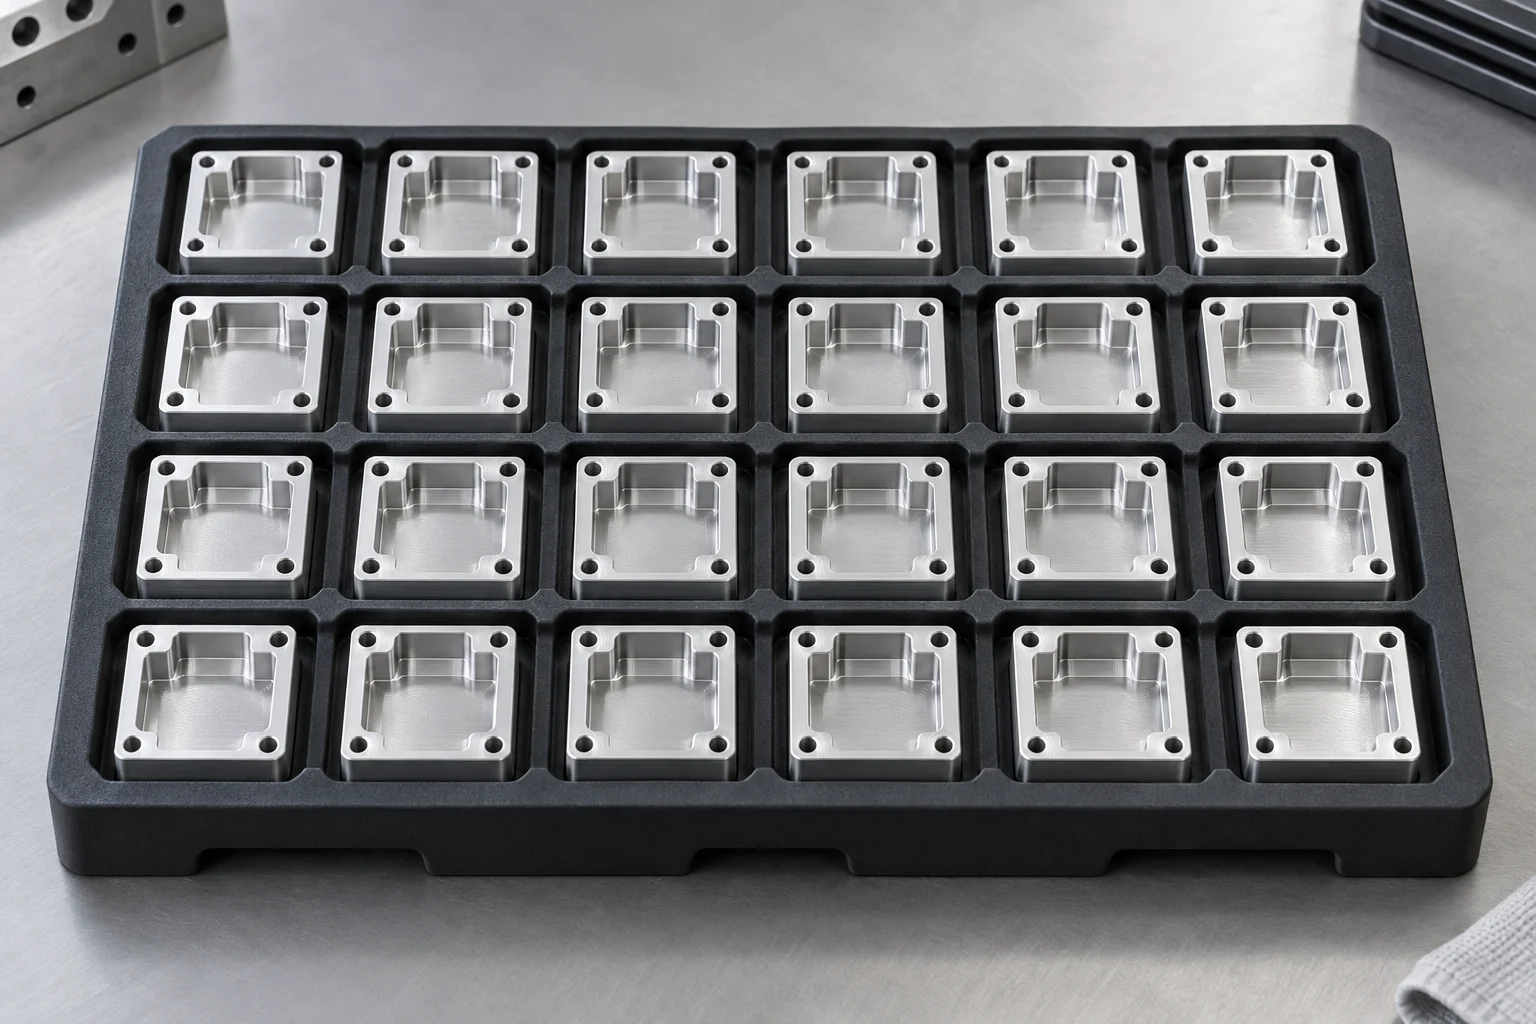
Una strategia di produzione, non una quantità fissa
La produzione a basso volume è la produzione di beni funzionali, parti di qualità di produzione in quantità superiori alla domanda di prototipi ma inferiori ai tradizionali volumi di produzione di massa. È comunemente usato per le build pilota, produzione di ponti, lanci sul mercato, prodotti personalizzati, parti di ricambio e fornitura ripetuta di piccoli lotti.
Non esiste una quantità universale che definisca il “volume basso”. La gamma economica dipende dalla geometria, processo di produzione, utensileria, materiale, tolleranza, frequenza degli ordini e domanda annuale.
TOPS Precision produce parti personalizzate in metallo e plastica a Dongguan, Cina. Esaminiamo insieme il disegno e il contesto produttivo per consigliare un percorso pratico.
Inizia con il motivo del lotto
Produrre componenti destinati alla produzione per l'assemblaggio, processo e convalida del cliente prima del ridimensionamento.
Mantenere la fornitura durante la preparazione delle attrezzature di produzione o di un processo di volume maggiore.
Rilasciare quantità controllate mentre le previsioni e il piano di produzione sono ancora in fase di sviluppo.
Inserisci i prodotti funzionali in applicazioni reali prima di impegnarti in un ampio inventario.
Realizza configurazioni diverse laddove la domanda annuale per variante è limitata.
Supporta parti ricorrenti a bassa richiesta senza creare automaticamente grandi scorte.
Quattro percorsi di produzione interni
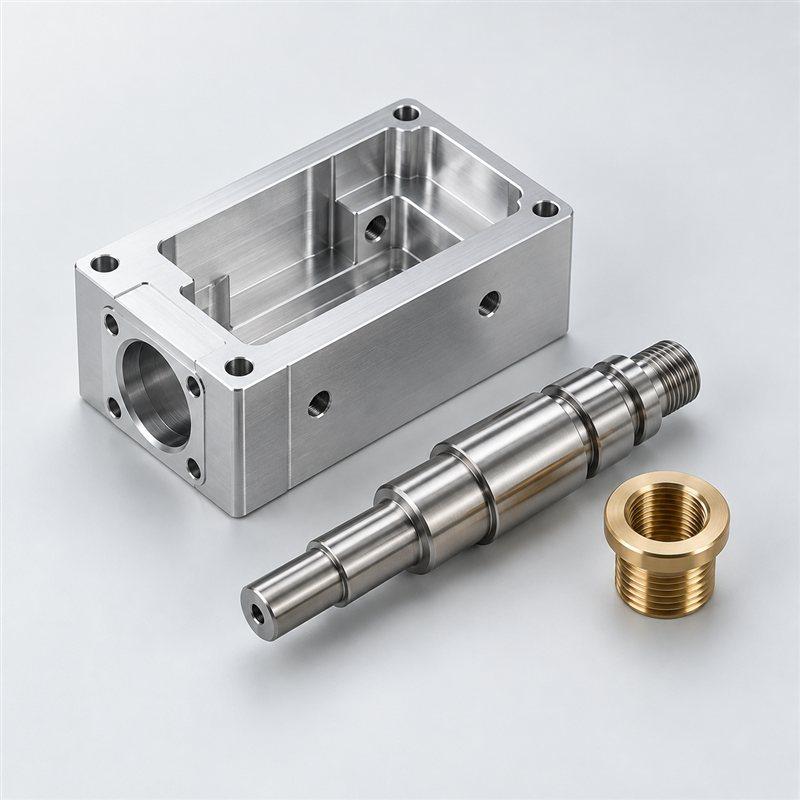
Componenti di precisione in metallo e tecnoplastica, geometria complessa, tolleranze strette e frequenti modifiche al design.
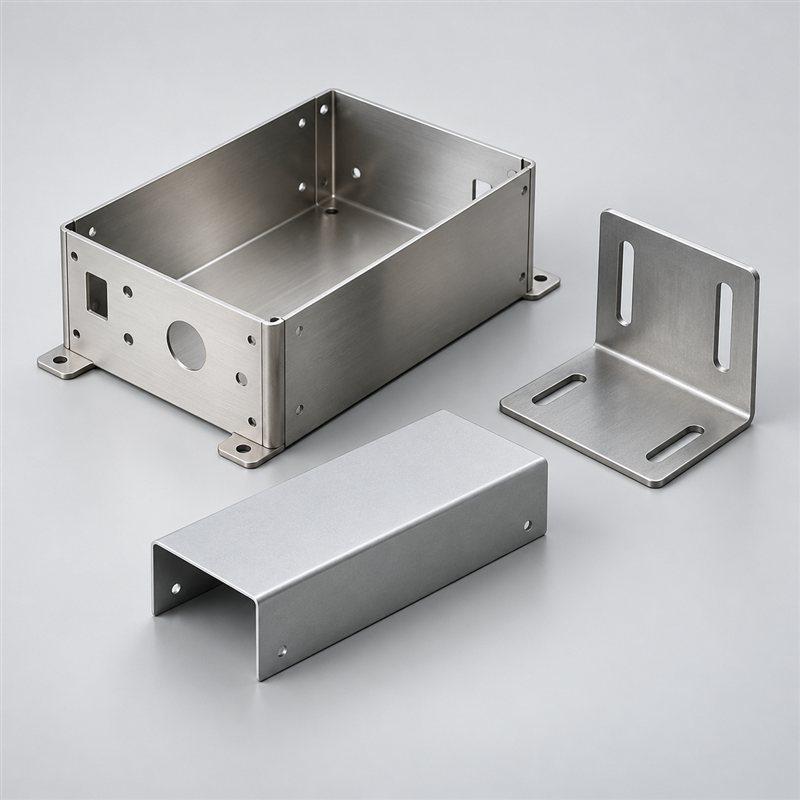
Parentesi, recinzioni, pannelli, copertine, telaio e componenti formati.
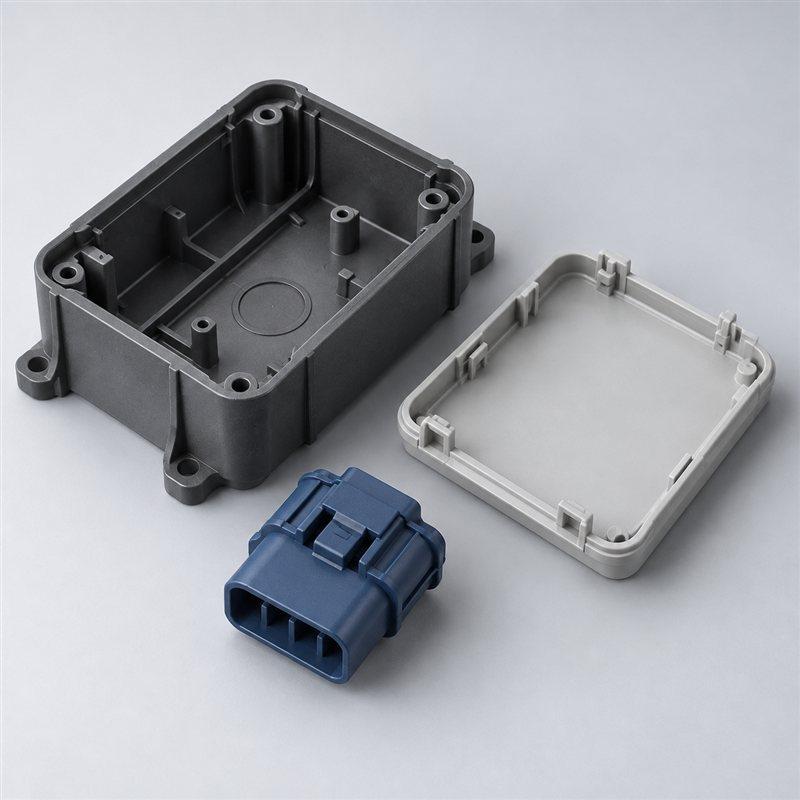
Ripetere le parti in plastica quando si quantità, la geometria e il design stabile giustificano l'attrezzatura.
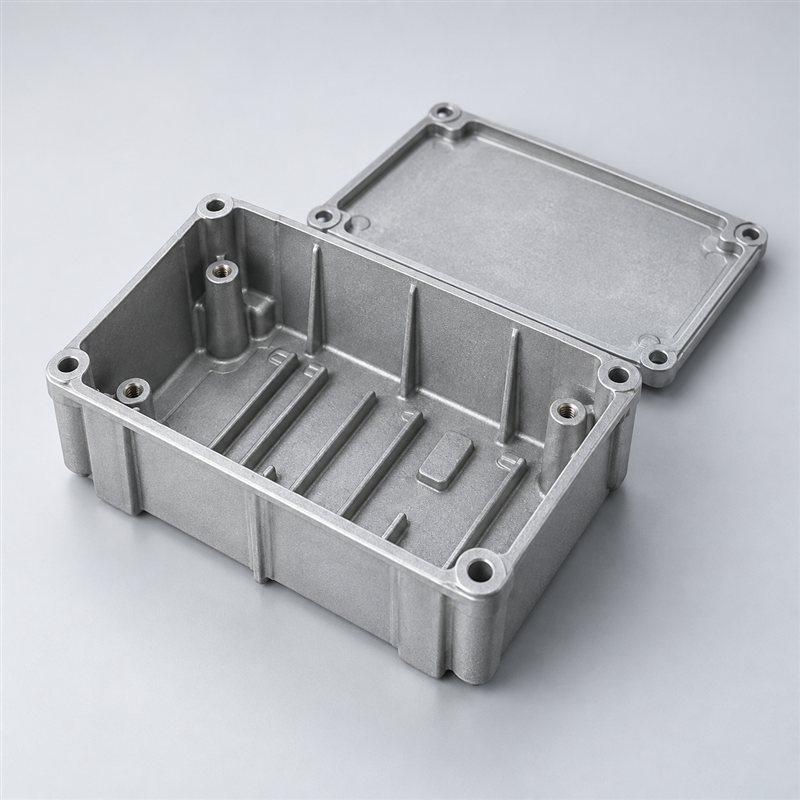
Componenti metallici ricorrenti adatti quando l'economia degli utensili soddisfa la domanda prevista.
La pressofusione non è automaticamente economica per un piccolo lotto. Lo stampaggio e la fusione vengono valutati rispetto al volume ricorrente, Investimento per utensili, geometria e stabilità del progetto.
Il percorso cambia man mano che il tuo progetto matura
Queste fasi descrivono possibili percorsi di produzione. Un progetto può rimanere in piccoli lotti ripetuti; non deve passare alla produzione di massa.
Una o poche parti per il modulo, adatto, validazione di funzioni e geometrie.
Lotti controllati per la validazione dell'assemblaggio, prove di certificazione applicabili, validazione del processo e approvazione del cliente.
Offerta di qualità produttiva mentre si sviluppa la domanda, vengono preparati gli utensili o viene ottimizzato il percorso finale.
Lotti programmati per attrezzature specializzate, varianti di prodotto, inventario regionale e parti di ricambio.
Valutare gli infissi ottimizzati, attrezzatura di produzione, fusione o stampaggio quando la domanda stabile giustifica il cambiamento.
La quantità è solo un input
| Requisito | Potenziale percorso di produzione | Rivedi prima di impegnarti |
|---|---|---|
| Parte metallica a tolleranza stretta | Lavorazione CNC | Caratteristiche critiche e metodo di ispezione |
| Alloggiamento fresato complesso | 3/4/5-Asse Machining CNC | Accesso allo strumento, configurazioni e raggi interni |
| Albero cilindrico o boccola | Tornitura CNC | Diametro, operazioni di runout e secondarie |
| Custodia in lamiera | Taglio laser + flessione | Spessore, raggi di curvatura e assemblaggio |
| Parte in plastica prima dell'attrezzatura di produzione | Lavorazione CNC / processo prototipale adeguato | Equivalenza dei materiali e uso finale |
| Ripetere la produzione di plastica | Stampaggio a iniezione se l'attrezzatura è giustificata | Stabilità del design e versioni annuali |
| Ripetere l'alloggiamento in alluminio | Lavorazione CNC o pressofusione | Geometria, lega, volume e lavorazione secondaria |
| Frequenti revisioni del design | Lavorazione CNC | Controllo delle revisioni e lavori in corso |
| Nessuno stampo o matrice dedicata desiderata | Lavorazione CNC o fabbricazione di lamiere | Rimangono i costi di programmazione e di mantenimento del lavoro |
| Volume ricorrente più elevato | Valutare lo stampaggio, strumenti di fusione o di produzione | Costo totale, certezza e validazione delle previsioni |
TOPS esamina la domanda annuale, dimensione del lotto, geometria, tolleranza, fine, materiale, budget degli utensili e scalabilità futura prima di consigliare il percorso di produzione più economico.
Invia il tuo disegno e la quantità prevista. Il nostro team esaminerà il percorso di produzione.
Scorte di produzione. Geometria flessibile.
La lavorazione CNC è spesso un metodo di produzione efficace a basso volume perché non richiede uno stampo a iniezione o una matrice di fusione dedicati. Le revisioni CAD possono essere implementate in tempi relativamente brevi, rendendolo adatto per le build pilota, prodotti personalizzati, modifiche tecniche e ripetere ordini in piccoli lotti.
Fresatura CNC → · Tornitura CNC → · 4-Lavorazione CNC degli assi → · 5-Lavorazione CNC degli assi → · Lavorazione per elettroerosione →
Le operazioni di rettifica e secondarie vengono riviste rispetto al disegno.
Visualizza le capacità di lavorazione CNC →Scegli il livello di impegno
Lavorazione CNC, il taglio laser e la fabbricazione standard possono evitare stampi o matrici dedicati. Sono ancora necessari la programmazione e il workholding. Questo percorso offre spesso un impegno iniziale minore e cambiamenti più facili.
Infissi semplificati, prototipi o strumenti e ausili di produzione a vita limitata possono migliorare la ripetibilità. adeguatezza, vita attesa, i requisiti di materiale e di accettazione vengono valutati per ciascun progetto.
Stampi per iniezione, gli stampi per pressofusione e gli impianti di produzione dedicati possono ridurre il costo unitario con un volume sufficientemente stabile. Rivedere la maturità della progettazione, proprietà degli utensili, manutenzione e modifiche future prima dell'investimento.
Considera l'investimento in attrezzature, rischio di modifiche tecniche, inventario, dimensione del lotto, certezza e validazione delle previsioni. Una rotta con un prezzo parziale più elevato potrebbe richiedere meno contanti o comportare meno rischi di cambio al momento del lancio.
Gestire il rischio di lancio, non solo il prezzo al pezzo
Evitare di impegnarsi in attrezzature di produzione dedicate prima che la geometria e la domanda siano sufficientemente stabili.
Utilizzare un percorso adeguato per le parti funzionali mentre il piano di produzione a lungo termine si evolve; il tempo di consegna è indicato per progetto.
Rivedi e implementa le revisioni prima che l'intera strumentazione di produzione venga bloccata, controllando al tempo stesso eventuali lavori in corso.
Rilasciare i lotti più vicini alla domanda effettiva, bilanciare i costi di installazione e i requisiti di stock.
Valutare materiali adatti alla produzione e parti funzionali nell'applicazione prevista.
Convalidare la geometria, assemblaggio, criteri di qualità e ipotesi di produzione prima del ridimensionamento.
Specificare il grado e la condizione
6061 · 5052 · 7075 · 2024
304 · 316 · 17-4 pH · 420
1045 · A36 · Acciai per utensili · Acciai legati
Rame · C360 · C260 · C280
Titanio · Inconel · Invar · Kovar
ABS · POM · PC · Nylon · PEEK · PTFE · PP · PMMA · Torlon
Si tratta di opzioni materiali attraverso processi adeguati, qualità non intercambiabili tra le lavorazioni, fabbricazione di fogli, stampaggio e fusione. Per esempio, 5052 si adatta alle applicazioni su lamiere mentre la fusione richiede una lega di colata. Disponibilità, le condizioni e l'idoneità del processo sono confermate al momento del preventivo.
Visualizza tutti i materiali →L'intento produttivo include la superficie finale
Specificare la lega, colore, spessore, caratteristiche e aspetto mascherati.
Concordare lo spessore del rivestimento, requisiti di usura e tolleranza dimensionale.
Definire il colore, lucentezza, spessore, requisiti di mascheratura e adesione.
Specificare il grado inossidabile, test di processo e di accettazione; l'apparenza da sola non può verificare la passivazione.
Concordare il materiale, condizione della superficie, tolleranza dimensionale e accettazione.
Definire il metallo di rivestimento, spessore, sottostrati e tutti i controlli di infragilimento applicabili.
Specificare la rugosità della superficie, criteri estetici e aree da preservare.
Specificare il materiale, condizione, tolleranza di durezza e distorsione; l'apparenza non può dimostrare la durezza.
Dove pratico, la produzione in volumi ridotti dovrebbe utilizzare la finitura specificata, criteri di ispezione e controlli estetici richiesti per la parte di utilizzo finale prevista. Confermare le responsabilità di finitura, misurazione delle condizioni finali e qualsiasi elaborazione esterna nel preventivo.
Esplora la finitura superficiale →Un piccolo lotto necessita ancora di ripetibilità

CMM · Misurazione ottica · Micrometri · Calibri · Calibri · XRF ove applicabile
TOPS esamina le dimensioni critiche, tolleranze, requisiti dei materiali e metodi di ispezione prima della produzione in modo che il processo approvato possa essere ripetuto negli ordini successivi.
Conferma revisione, dimensioni critiche, GD&T e requisiti di accettazione.
Verificare il grado e la condizione utilizzando le prove concordate e i controlli applicabili.
Misurare le parti iniziali rispetto al piano concordato prima del rilascio, ove richiesto.
Controllare le caratteristiche designate e i punti di controllo del processo durante la produzione.
Utilizzare il campionamento concordato o 100% controlli dove specificato; non dare per scontato che ogni caratteristica sia controllata su ogni parte.
Rivedere le dimensioni, fine, identificazione e imballaggio prima del rilascio.
Fornire i rapporti e i certificati inclusi nell'ordine.
ISO 9001:2015 supporta la gestione della qualità. Specificare FAI, rapporti dimensionali, Certificati materiali, Documentazione RoHS e CoC durante il preventivo. XRF è un metodo applicabile per lo screening delle leghe; non sostituisce ogni test o certificato sui materiali.
Revisione della qualità & Ispezione →Un cancello di approvazione prima del prossimo rilascio
Realizzare i campioni iniziali secondo il disegno approvato.
Verificare le dimensioni critiche concordate e la finitura superficiale.
Risolvere le deviazioni e ottenere l'approvazione ove richiesto prima di continuare.
Produrre la quantità controllata secondo i requisiti rilasciati.
Verificare le caratteristiche concordate e le condizioni di consegna.
Confermare la revisione e riutilizzare i requisiti approvati ove applicabile.
Approvazione del primo articolo, quantità pilota, i risultati dell'ispezione e gli eventuali punti di attesa devono essere concordati. Una prima parte approvata non elimina la necessità di ispezione del lotto o di controllo delle modifiche.
Dove conta un lotto controllato
Cornici personalizzate, articolazioni, componenti dell'attuatore, infissi e parti di attrezzature.
Esplora la robotica & Automazione →Componenti di sviluppo, parti di prova, alloggiamenti, attrezzature e componenti speciali per veicoli.
Esplora Automotive & EV→Componenti meccanici, alloggiamenti, attrezzature e parti di strumenti, ove applicabile. I requisiti normativi e di convalida definiti dal cliente rimangono parte della revisione.
Esplora le attrezzature mediche →Componenti della macchina, parti di ricambio, attrezzature personalizzate e assemblaggi a produzione limitata.
Esplora i macchinari industriali →Alloggi, dissipatori di calore, staffe e altri componenti meccanici.
Esplora Elettronica →Componenti meccanici per l'accumulo di energia, apparecchiature elettriche e installazioni specializzate.
Esplora le industrie →Per esigenze relative al volo, rivedere le applicazioni di lavorazione aerospaziale →. I riferimenti del settore descrivono le applicazioni dei componenti e non implicano una certificazione normativa specialistica.
Abbina il lotto al suo lavoro
Definire l'uso, condizioni di prova e piano di accettazione del lotto. Le unità di certificazione devono soddisfare i requisiti pertinenti del cliente e dell'organismo di prova; la sola produzione delle parti non certifica il prodotto.
Confrontare il costo totale e l’incertezza
| Fattore | Produzione a basso volume | Produzione di massa |
|---|---|---|
| Investimento iniziale | Spesso inferiore senza attrezzatura dedicata | Spesso superiore con gli strumenti di produzione |
| Utensileria | Basso o moderato, a seconda del percorso | Può essere significativo |
| Flessibilità progettuale | Di solito più alto prima dell'utensileria dedicata | Le modifiche possono essere più difficili dopo il rilascio degli strumenti |
| Costo unitario | Spesso più alto perché l'impostazione è distribuita su un minor numero di parti | Potrebbe essere inferiore quando il volume compensa l'attrezzatura e l'impostazione |
| Rischio di inventario | Rilasci più piccoli possono limitare l’esposizione azionaria | Tirature più grandi possono aumentare l'esposizione azionaria |
| Tempo necessario per iniziare | Spesso più breve per percorsi privi di muffa | Gli strumenti e la convalida potrebbero estendere il lancio |
| Modifiche ingegneristiche | Spesso più facile; le scorte e la configurazione contano ancora | Potrebbe essere necessario modificare e riconvalidare lo strumento |
| La migliore vestibilità | Pilota, ponte, varianti e domanda specializzata | Design stabile e domanda elevata e sostenuta |
Queste sono tendenze tipiche, non promesse di prezzi universali o tempi di consegna. Confronta una citazione reale, rilasci attesi, costi di inventario e probabilità di modifiche alla progettazione.
Assegna a ciascuna costruzione uno scopo distinto
| Fattore | Prototipazione rapida | Produzione a basso volume |
|---|---|---|
| Obiettivo | Convalidare la progettazione, adattarsi e funzione | Pilota di fornitura, collegare o ripetere lotti di produzione |
| Quantità | Una o più parti di prova, secondo necessità | Rilasci lotti controllati |
| Processi | Scelto per la convalida; potrebbe differire dalla produzione finale | Scelto per intento produttivo e ripetibilità economica |
| Ispezione | Controlla le funzionalità necessarie per la convalida | Controllare i criteri concordati di accettazione del primo articolo e del lotto |
| Ripetibilità | Potrebbe già essere fondamentale per il test | Coerenza controllata nel batch e nelle versioni future |
| Fine dell'uso | Test e sviluppo; alcuni prototipi sono funzionanti | Test e fornitura adeguata per l'uso finale |
Esplora la prototipazione rapida → per le prime parti di convalida della progettazione. Per i dettagli del processo tecnico, visualizza le capacità di produzione di precisione →. Per la gestione continua del programma OEM, esplorare la produzione a contratto →.
Supporto specifico per gli acquirenti di ingegneria
Quattro percorsi interni consentono alla selezione del processo di evolversi con la geometria, materiale, maturità e domanda del design.
Esaminare la producibilità, materiale, tolleranza al rischio e ai fattori di costo prima della produzione.
Valutare le quantità rispetto al processo, geometria, requisiti commerciali e di attrezzature invece di promettere un MOQ universale.
Selezionare la verifica dimensionale attorno alle caratteristiche critiche e ai criteri di accettazione concordati.
Trasportare i requisiti tecnici approvati nelle versioni successive all'interno dello stesso rapporto con il fornitore.
Citazione coordinata, produzione, accordi di imballaggio e spedizione con team di ingegneria e approvvigionamento esteri.
Requisiti → revisione → rilascio
Invia CAD 3D, 2disegni D, revisioni di parti, materiale, quantità del lotto, domanda annuale, tolleranze, requisiti di finitura e qualità.
Esaminare la producibilità, rischio di tolleranza, materiale, processo, strumenti e fattori di costo.
Concordare il prezzo, percorso di produzione, utensileria, ambito dell'ispezione e tempi di consegna previsti.
Produrre e ispezionare le parti iniziali ove appropriato; seguire i punti di attesa dell'approvazione concordati.
Produrre il lotto approvato in base al disegno e ai requisiti rilasciati.
Ispezione finale concordata completa, identificazione, imballaggio protettivo e spedizione.
Un rapido controllo della strategia di produzione
Seleziona Sì o No per ciascuna domanda. Questa guida identifica i motivi per discutere un percorso in piccoli lotti; non sostituisce un disegno o una revisione dei costi.
Rispondi alle domande per vedere quali considerazioni sulla produzione si applicano.
Discuti la tua strategia di produzione ↗Risposte dirette per i team di sourcing
La produzione a basso volume produce prodotti funzionali, parti di qualità di produzione in piccoli lotti per costruzioni pilota, fornitura del ponte, lanci di prodotti, varianti personalizzate e ripetere ordini a bassa domanda. Collega la validazione del prototipo con un percorso di produzione appropriato. Il processo di produzione e i criteri di accettazione dovrebbero adattarsi all’uso previsto piuttosto che trattare il lotto come una raccolta di modelli estetici.
Non esiste una quantità universale che definisca la produzione a basso volume. La gamma economica dipende dalla geometria, processo, materiale, utensileria, tolleranza, dimensione del lotto, frequenza degli ordini e domanda annuale. Invia sia la quantità per lotto che la previsione annuale. TOPS esamina il percorso pratico di produzione e le quantità di preventivo per ciascuna parte; questa pagina non promette un MOQ universale.
La prototipazione convalida principalmente un progetto, mentre la produzione a basso volume fornisce lotti controllati per il progetto pilota, produzione ponte o per uso finale. Entrambi possono utilizzare materiali di qualità produttiva e un'ispezione ravvicinata. Il lavoro a basso volume pone ulteriore enfasi sulla ripetibilità, controllo di revisione, accettazione del lotto e fornitura ripetuta. Potrebbe essere necessario modificare un processo o un materiale prototipo prima di rappresentare la parte di produzione prevista.
La produzione a ponte fornisce parti durante la transizione verso un processo di produzione pianificato o verso attrezzature di volume maggiore. Per esempio, Le parti lavorate a CNC possono supportare un lancio mentre vengono preparati gli strumenti di iniezione. Il percorso provvisorio necessita ancora di materiale concordato, funzione, requisiti di tolleranza e ispezione. Differenze tra lavorati, le parti stampate e fuse devono essere revisionate prima della sostituzione.
La produzione pilota è un lotto iniziale controllato utilizzato per valutare la parte pianificata, processo di assemblaggio e produzione prima di un rilascio più ampio. Può supportare prove di assemblaggio, approvazione del cliente e test di certificazione, ove applicabile. Il cliente definisce i requisiti normativi e di test. L'accettazione pilota dovrebbe identificare le revisioni dei disegni, caratteristiche critiche, registrazioni delle ispezioni ed eventuali azioni correttive prima del lotto successivo.
La lavorazione CNC e la fabbricazione della lamiera sono spesso punti di partenza pratici perché possono evitare stampi o matrici dedicati. Lo stampaggio a iniezione e la pressofusione possono essere adatti per la geometria, la domanda ripetuta e l’economia degli strumenti giustificano l’investimento. Materiale, tolleranze, fine, il rischio di modifica della progettazione e il costo totale del progetto determinano il percorso; la quantità da sola non seleziona il processo.
SÌ. La lavorazione CNC è adatta per molti componenti in metallo e plastica tecnica a basso volume perché utilizza materiale di produzione senza uno stampo a iniezione o una matrice di fusione dedicati. Programmazione, il mantenimento del lavoro e l'ispezione hanno ancora costi di installazione. Fresatura, girando, lavorazione multiasse, Elettroerosione, le operazioni di rettifica e secondarie possono essere combinate in base ai requisiti di disegno e lotto.
Prendi in considerazione il passaggio quando una progettazione stabile e una domanda ricorrente rendono gli strumenti economicamente e tecnicamente vantaggiosi. Confronta il costo degli utensili, costo unitario, rilasci attesi, modifiche ingegneristiche, inventario e tempi di consegna. Rivedi anche la bozza, spessore del muro, restringimento, proprietà dei materiali e lavorazione secondaria. Un prototipo CNC non convalida automaticamente la geometria o le proprietà di una versione stampata o fusa.
SÌ. TOPS supporta la produzione ripetuta di piccoli lotti a fronte di disegni approvati e requisiti di accettazione concordati. Identificare il numero di parte, revisione, quantità per rilascio e domanda annua prevista. Cambiamenti nel materiale, progetto, la strumentazione o l'ispezione devono essere riviste prima del rilascio successivo. Orari, gli impegni di stock e la documentazione sono stabiliti nel preventivo o nell'ordine.
TOPS può rivedere le tolleranze CNC fino a ±0,005 mm su caratteristiche idonee. Questa non è una tolleranza generale per tutti i materiali, dimensioni o processi di produzione. La realizzabilità dipende dalla geometria, misurare, stabilità materiale, impostare, finitura e misurazione. Identificare le dimensioni critiche e la GD&T sul disegno in modo che i criteri di accettazione possano essere confermati prima della produzione.
SÌ. Le parti a basso volume possono utilizzare metalli di qualità produttiva, tecnopolimeri e finiture superficiali specificate laddove il processo selezionato sia adatto. Indica il voto esatto, condizione, rivestimento, spessore, aree mascherate e criteri di aspetto. I polimeri stampati e lavorati o le leghe colate e lavorate possono comportarsi diversamente, quindi le sostituzioni dei processi necessitano di una revisione tecnica.
Fornire CAD 3D e un disegno 2D, numero di parte e revisione, materiale, quantità del lotto, previsione annuale, tolleranze critiche, fine, documenti di ispezione, data di consegna e destinazione previste. Dicci se il progetto è una build pilota, fornitura ponte o lotto ripetuto. Prendere nota di eventuali requisiti NDA o di file riservati prima di condividere informazioni riservate.
Pronto per iniziare una produzione a basso volume?
Carica i tuoi file CAD e comunicaci il tuo materiale, quantità del lotto, domanda annuale, tolleranza, requisiti di finitura e consegna.
È necessario inviare più parti o file più grandi? Contatta info@tops-precision.com per un'opzione di trasferimento adeguata.
Il preventivo conferma la fattibilità, processo, utensileria, ambito e tempi di consegna. Non è implicita alcuna consegna universale in un giorno o quantità minima.