



板金の粒子方向は曲げ性と生産の一貫性に影響を与える可能性があります. 切断レイアウトを承認する前に、重要な曲げ線を基準とした圧延方向を指定する必要があります。. 次に材料グレードを確認します, 厚さ, 半径, ツーリング, と検査要件を一緒に. 方向だけでは亀裂のない曲げを保証することはできません.
曲げ線を基準とした圧延方向を定義する
図面には、識別可能な圧延方向と、各重要な曲げ線との必要な関係が示されている必要があります。.
このガイドでは, 結晶方向とは、シートまたはプレートの圧延方向を意味します. これは、部品の最長寸法に沿った任意の矢印を意味するものではありません。. 化粧ブラシ仕上げにも方向性がある場合があります, しかし、それは別の要件です.
圧延方向に垂直な曲げ線などの明示的な用語を使用する. 参照を定義せずに木目方向に曲げるなどの指示は避けてください。. チームによってそのフレーズの解釈が異なる場合があります.
曲げ線は折り目が形成される軸です. その軸を平らなブランクの圧延方向の矢印と比較してください。. ネスティングまたはハンドリング中にブランクが回転するときの関係を明確に保つ.
垂直方向と平行方向を個別に確認する
すべての曲げに 1 つの半径を適用するのではなく、実際の方向について材料メーカーの曲げガイダンスを確認する必要があります。.
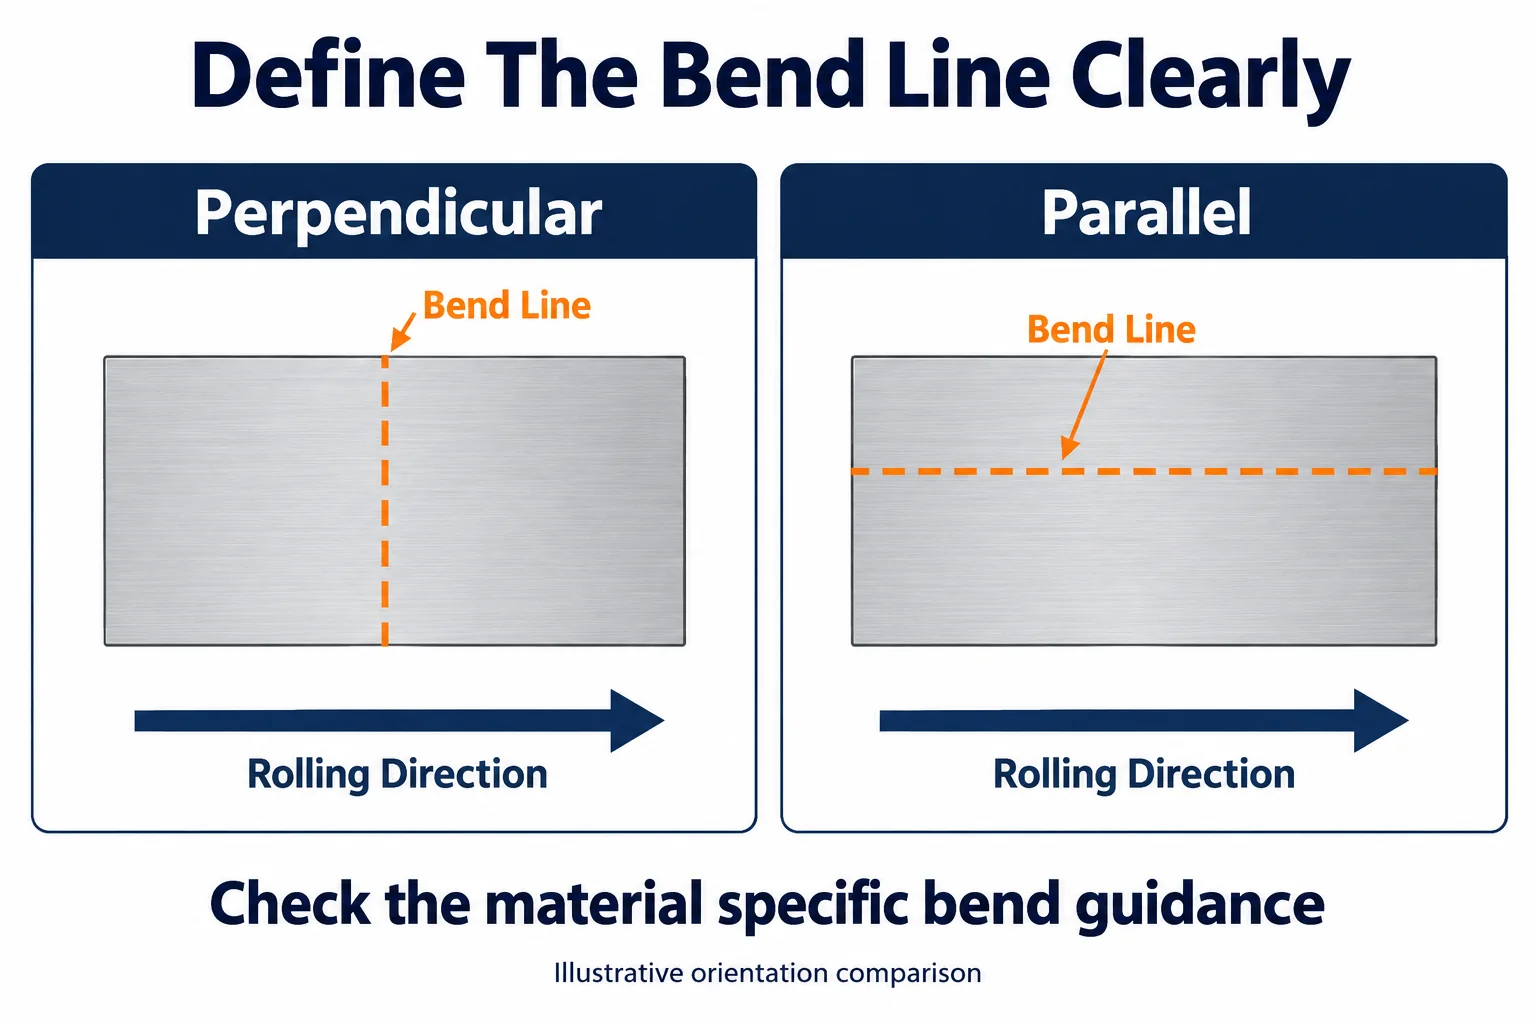
SSABの ストレンクス曲げガイド 対象製品については、可能な限り垂直な曲げ線を推奨します. この向きにより、平行な曲げ線よりもきつい曲げが可能になることが説明されています。.
この推奨事項は、すべての合金板や焼き戻しに適用される普遍的な規則ではありません。. 現在の材料固有のガイダンスを使用する. どの曲げ軸を確認するか, 厚さの範囲, およびその半径推奨事項が説明する形成条件.
別の具体的な例としては, SSABの A633 グレード C 製品データ 方向ごとに曲げの推奨事項を分けます. 特定の構造プレート製品を対象としています. 薄いアルミニウムやステンレスシートに数値限界を転写しないでください。.
| 曲げ線の関係 | 見直すべきこと |
|---|---|
| 圧延方向に対して垂直 | マテリアルガイダンス, 内側半径, および工具の適合性 |
| 圧延方向に平行 | 方向別の曲げ制限とトライアル要件 |
| 回転方向に対して斜め | 生産者の指導または代表者による検証 |
| 複数の曲げ方向 | 最も要求の厳しい曲げと許容されるレイアウトの妥協 |
材料とプロセスの条件を仕様書に記載する
曲げの要件には、方向とともに材料条件と成形方法が必要です.
合金または鋼のグレードを指定してください, 性格または配達状態, 厚さ, および必要な内側半径. 重要な仕上げ角度と関連する寸法公差を特定する. 材料の代替により検討済みの成形条件を変更する前に承認を必要とする.
トランプさん 曲げ加工の概要 エアベンディングとボトムベンディングやその他の方法を区別します. 工具接触と成形動作が異なります. ある方法で得られた結果が、自動的に別の設定に適合するわけではありません。.
レビュー中に提案された方法とツールについて述べるように製造者に依頼する. パンチ半径を処理しないでください, 半径内で終了, 互換性のある寸法としてのダイ開口部. 図面と提案されたプロセスに差異がある場合は、製造前に解決します。.
アルミニウム特有の材料の選択について, 私たちのを参照してください アルミ曲げガイド. 特定の部品をレビューするときは、正確なグレードと状態を使用してください.
ネストする前に複数の曲げ方向を解決する
1 つのブランクに異なる曲げ軸が含まれる場合、どの曲げがレイアウトを制御するかを特定する必要があります。.
トレイは隣接して直角に曲がることができます. 1 つの圧延方向を両方のセットに対して垂直にすることはできません. 木目の矢印を追加するだけでは、その矛盾は解決されません。.
エンジニアと製造者に各重要な曲げをレビューするよう依頼する. 可能な変更には、より大きな許容半径が含まれます, 別の承認された材料条件, もしくは別のパーツ配置. それらの変化を強度と比較して評価する, フィット, 外観, および生産ニーズ.
どの機能要件を緩和するかをネスト演算子に決定させないでください. 承認された文書に、承認された方向と曲げ固有の例外を記録します。.
切断と取り扱いを通じて方向性を維持
生産計画では、ブランクの準備を通じて、入荷した在庫からの圧延方向のアイデンティティを保持する必要があります。.
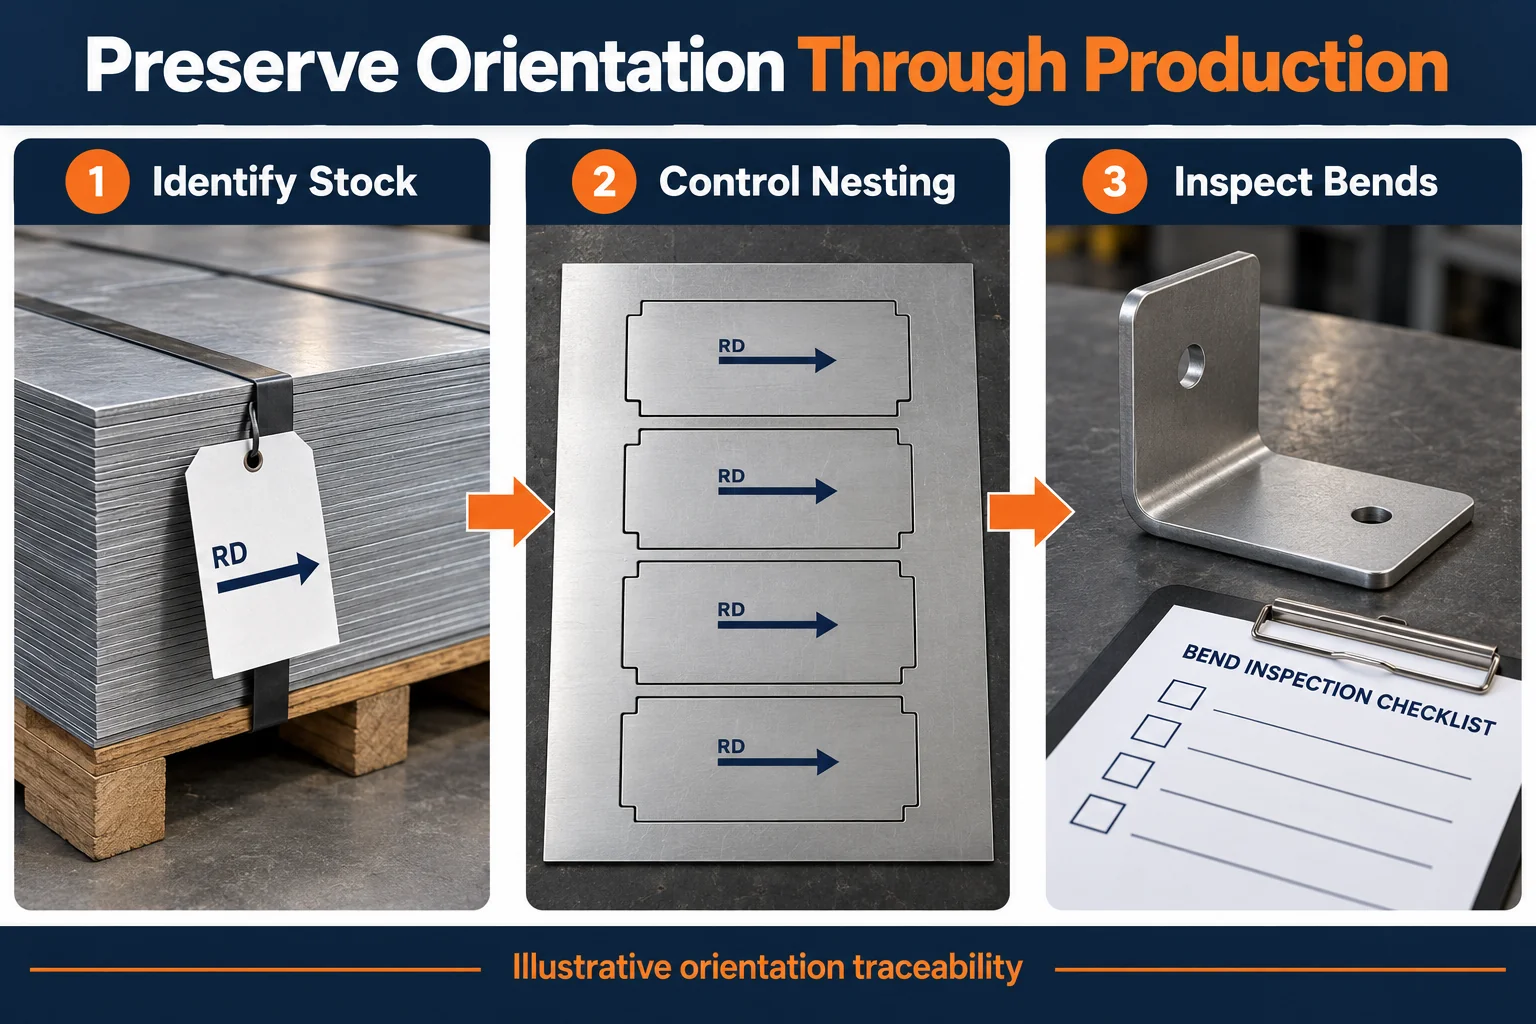
サプライヤーがその ID を取得および保存する方法について合意する. サプライヤーのマーキングを考慮する, 在庫レコード, 切断計画, および適切な一時的な部品の識別. 目に見える表面の線だけを証拠として信頼しないでください.
回転が承認された方向に違反する場合、空の回転を制限する. シートの使用率を向上させるレイアウトでも、その制限を無視すると、不適切な空白が生成される可能性があります。.
方向制御によりネスティングの柔軟性が低下し、材料の歩留まりに影響を与える可能性があります. サプライヤーに同じ制限を見積もるよう依頼する. さもないと, 一見同じような価格は、異なる生産想定を表している可能性があります.
リピート注文の場合, 識別計画に端材を含める. 方向が定まらなくなったら, 重要な曲げにその素材を使用する前に、エンジニアリング上の性質を取得する.
木目方向に沿ったエッジ品質を調査
曲げ部に亀裂が入った場合は、エッジの状態と表面の損傷を確認する必要があります。, 向きが正しい場合でも.
SSABの エッジと表面のガイド 欠陥がどのようにして鉄鋼製品に亀裂を引き起こす可能性があるかを説明します. バリ取りとエッジの準備についても説明します.
独自のエッジ処理を定義する場合は、関連する材料とプロセスの指示を使用してください。. 切り口を確認する, バリ状態, 傷, 実際の半径, とツーリング. 別の原因を放置したまま向きを変更しても問題が解決しない場合があります.
SSABの 曲がった質問と回答 材料の延性と製品固有の推奨事項も強調します. これらにより、完全な成形条件を再検討する必要性が強化されます。.
ベンドを認定し、合格を記録する
資格には代表的な材料と製造条件を使用する必要があります, 明確な検査およびリリース基準がある.
サンプル数量に同意する, 材料のトレーサビリティ, 実際の向き, そして目的のツール. クラッキングのチェックを定義する, 仕上がり角度, 半径, および重要なフランジ寸法. サンプルを評価する前に、検査方法と必要な倍率を確立します。.
視覚的に許容できるサンプルは、無制限の疲労寿命を証明したり、将来のすべての材料代替を保証したりするものではありません. 設計で必要な場合はアプリケーション固有のテストが必要. 承認された記録を繰り返し生産できるように保存する.
| RFQ または品質計画項目 | 同意する情報 |
|---|---|
| 材料 | 学年, 状態, 厚さ, およびトレーサビリティ |
| 向き | ローリングアローとクリティカルベンドとの許容関係 |
| ジオメトリ | 内側半径, 仕上がり角度, 機能的寸法 |
| カッティングレイアウト | 回転制限とオフカットの識別 |
| プロセス | 成形方法, ツーリングのレビュー, そしてエッジの準備 |
| 承諾 | 検査方法, サンプルの承認, そしてトリガーを変更します |
材料ソースの変更を確認する, 厚さ, ツーリング, 再認定が必要かどうかを決定する前のレイアウト. 申請と承認されたプロセスに基づいて決定を下す.
同じ方向性要件に対してサプライヤーを比較する
見積書には、向きの制限と、完成した曲げを確認するために必要な作業を含める必要があります。.
TOPS プレシジョンのオファー 板金加工サービス. 可能な場合は、フラット パターンと形成された図面を一緒に提出してください. 重要な曲がりと提案されている例外のレビューを依頼します。.
材質の確認, 切断制限, エッジの準備, プロジェクトレビュー中のサンプル検査. 一般的な製造能力がすべての狭い半径の曲げを保証すると仮定することは避けてください。.
よくある質問
曲げの方向は、材料固有のガイダンスと完成部品の機能に従う必要があります。.
垂直曲げは常に優れていますか
要求の厳しい曲げのために最初に検討されることがよくあります, ただし材質や成形条件により適合性は異なります。. プロデューサーのガイダンスを確認する.
ブラシの線から転がる方向を特定できますか
普遍的な方法としては信頼性が低い. 化粧仕上げの方向を個別に管理し、適切なサプライヤーの記録を通じて圧延方向を確認します。.
トレイは回転方向に対して垂直にすべての曲がりを持たせることができますか?
関連する曲げ軸が互いに直交している場合は除く. 制御ベンドを確認し、適切な妥協案を承認する.
正しい木目方向によりあらゆる亀裂が防止されるか
いいえ. 半径, 学年, 状態, 厚さ, エッジ欠陥, 表面の損傷, 工具も曲げ性能に影響を与える可能性があります.
ネスティングを改善するために製造業者は部品をローテーションすべきか
承認された方向制限内でのみ. 材料歩留まりの変化は、切断開始後ではなく見積中に解決します。.
曲げ方向のレビューをリクエストする
形成した図面を送信してください, フラットパターン, 材質仕様, 注文数量, 重要な曲げ要件. 私たちのチームに連絡してください 方向性を見直すために, 半径, 生産前の受け入れ.

