



A moldagem por injeção de parede fina produz peças plásticas leves, preenchendo seções estreitas antes que o fundido perca sua capacidade de fluir. O sucesso depende da distância do fluxo, grau de resina, ferramentas, e resposta da máquina. Este guia explica como você pode avaliar a viabilidade, defeitos de controle, e compare os custos antes de se comprometer com um molde.
O que é moldagem por injeção de parede fina?
A moldagem por injeção de parede fina atende peças cujas seções estreitas criam requisitos exigentes de enchimento e controle de processo.
Não existe uma espessura de parede única que defina cada aplicação. Um caminho de fluxo curto em uma resina pode ser administrável. Um caminho mais longo com a mesma espessura pode ser difícil.
Portanto, você precisa de mais do que um número mínimo de paredes. Avalie a geometria completa, nota selecionada, arranjo de portão, e sistema de produção.
Embalagens de paredes finas e invólucros técnicos também têm prioridades diferentes. Um contêiner pode priorizar peso e empilhamento. Uma habitação pode priorizar o nivelamento, Resistência ao impacto, e ajustes de montagem.
Nenhuma das categorias justifica um tempo de ciclo universal, tolerância, ou especificação de velocidade da máquina.
Por que a relação entre comprimento e espessura do fluxo é importante?
A relação comprimento-espessura do fluxo ajuda a descrever a distância que o fundido deve percorrer em relação à seção de parede disponível.
Para uma parede uniforme simplificada, calcular L/t usando as mesmas unidades. L é o caminho do fluxo da porta em direção à última região preenchida. Não é necessariamente o comprimento total da peça.
Para ilustração, um 100 mm caminho através de um 1 mm parede dá L/t = 100. No 0.5 milímetros, o mesmo caminho dá L/t = 200. Estes são exemplos aritméticos, limites de projeto não recomendados.
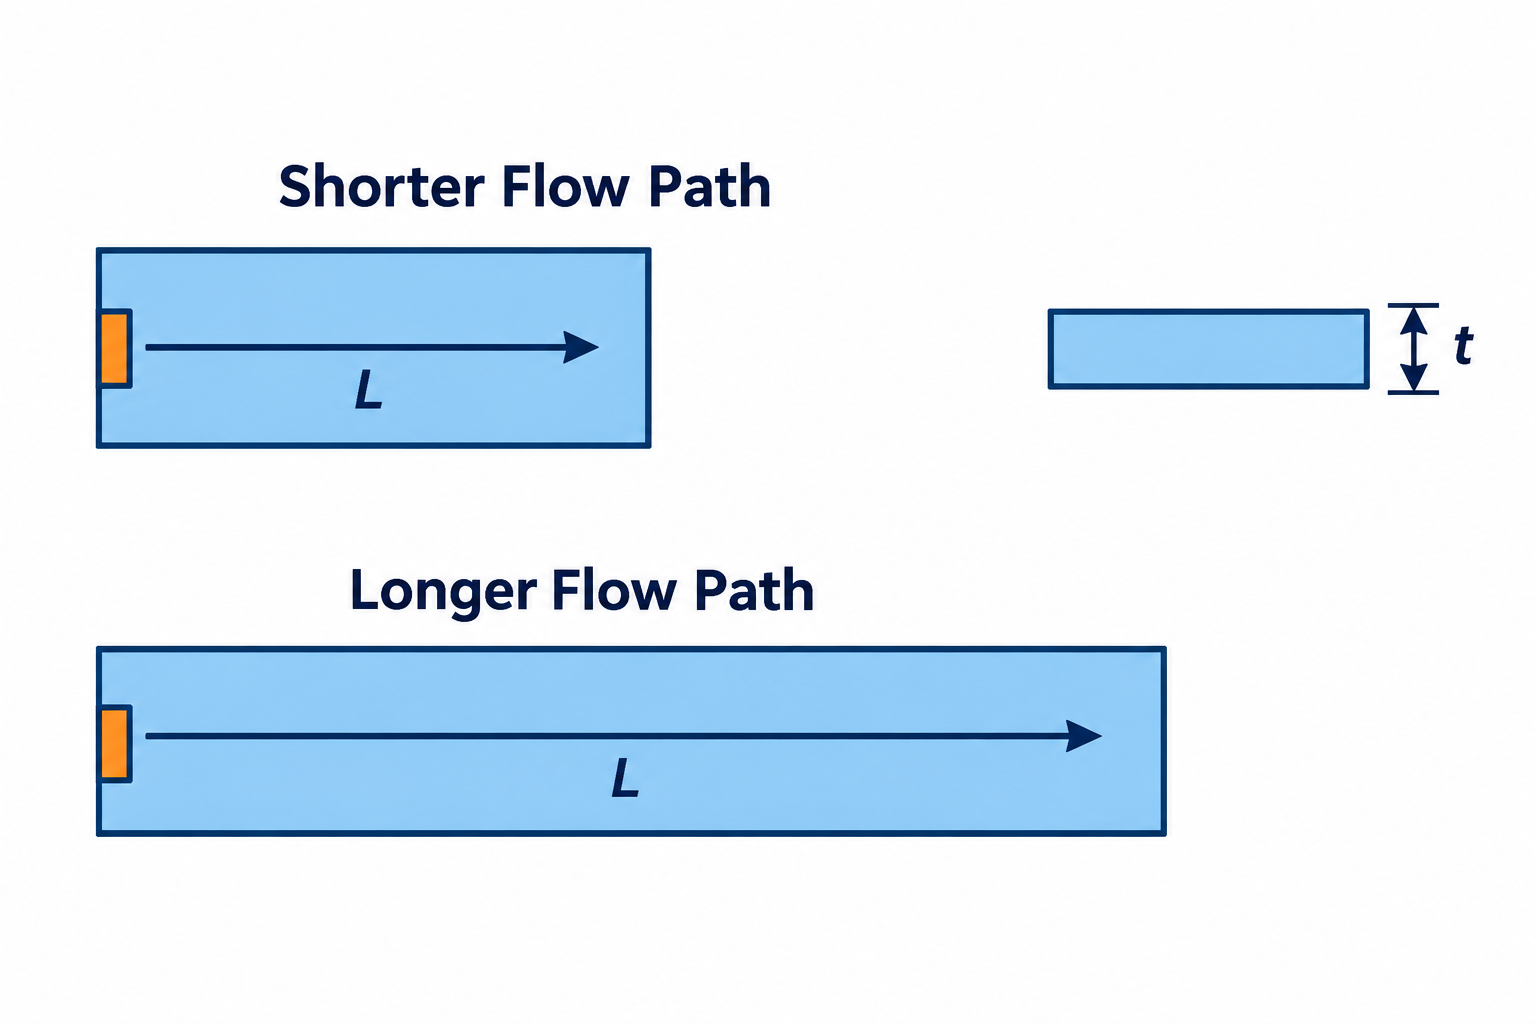
Figura 2. O comprimento do fluxo L e a espessura da parede t devem ser considerados juntos. Esquema simplificado, não em escala.
A redução da espessura pode aumentar a dificuldade de preenchimento mesmo quando as dimensões externas da peça permanecem inalteradas. Restrições locais, cantos, e mudanças na espessura complicam ainda mais a comparação.
Use L/t como medida de triagem, não é um padrão de aprovação/reprovação. da BASF exemplo de análise de moldagem avalia o comprimento do fluxo, espessura da parede, material, e local da injeção juntos.
Pergunte ao seu fornecedor como a entrada e o grau propostos afetam o caminho de enchimento real. Uma resina de alto fluxo não supera automaticamente todas as restrições.
Como a moldagem de parede fina difere da moldagem convencional?
A moldagem de paredes finas geralmente dá maior ênfase à dinâmica de enchimento e à manutenção de uma janela operacional repetível.
A comparação abaixo descreve tendências. Não define limites fixos entre dois processos totalmente separados.
| Problema de design ou processo | Ênfase em paredes finas | O que você deve confirmar |
| Enchimento | Tempo limitado antes que seções finas restrinjam o fluxo | Pressão e vazão disponíveis durante todo o enchimento |
| Ferramentas | Controle de deflexão, desabafar, e consistência da cavidade | Variação local da parede e suporte de ferramentas |
| Material | O comportamento do fluxo deve equilibrar as propriedades de uso final | Nota exata, não apenas família de polímeros |
| Resfriamento | Paredes finas podem esfriar rapidamente; características espessas locais podem dominar | Prontidão de ejeção real e equilíbrio de temperatura |
| Manuseio | Paredes leves podem deformar-se durante a liberação ou transporte | Suporte de ejeção, automação, e embalagem |
| Economia | A economia de materiais pode compensar maiores demandas de equipamentos ou ferramentas | Custo por peça aceita em volume realista |
Não inferir a capacidade de produção apenas pela tonelagem da máquina. A unidade de injeção e o molde também devem corresponder à aplicação.
Quais materiais são adequados para peças de paredes finas?
Escolha uma classe que possa preencher a geometria e ao mesmo tempo atender aos requisitos mecânicos e ambientais da peça acabada.
Uma resina que flui facilmente pode não fornecer a resistência ao impacto necessária ou a rigidez a longo prazo. Avalie o desempenho do processamento e do serviço.
| Família de materiais | Candidaturas | Principais verificações de seleção |
| PP | Recipientes, tampas, e peças funcionais leves | Fluxo, impacto, rigidez, temperatura, e encolhimento |
| PS | Embalagem rígida selecionada e peças de apresentação | Fragilidade, requisitos de impacto, e clareza dependente da nota |
| ABS ou PC/ABS | Caixas e tampas finas | Fluxo, aparência, impacto, e requisitos de chama aplicáveis |
| computador | Carcaças resistentes ou componentes transparentes | Secagem, fluxo, tensão residual, produtos químicos, e requisitos ópticos |
| PA ou PBT | Recursos finos de engenharia e componentes elétricos | Umidade, reforço, mudança dimensional, e condições de serviço |
| LCP ou outras classes de especialidade | Selecionado pequeno, componentes técnicos exigentes | Propriedades direcionais, resistência da solda, geometria, e custo |
Estes são candidatos iniciais, em vez de materiais intercambiáveis. Um fornecedor deve confirmar o grau exato e os requisitos de aplicação.
A taxa de fluxo de fusão pode ajudar a comparar classes testadas em condições equivalentes. Não representa totalmente a viscosidade durante o preenchimento rápido da cavidade.
Use dados reológicos, orientação de processamento do fornecedor, e testes quando necessário. Evite selecionar um único número de índice de fluxo em polímeros não relacionados.
Para classes sensíveis à umidade, definir controles de secagem e transferência de material. O preparo incorreto pode comprometer a qualidade mesmo quando a cavidade está completamente preenchida.
Quais regras de projeto tornam as paredes finas mais práticas?
Projete o caminho do fluxo, suporte estrutural, e método de liberação juntos em vez de simplesmente reduzir cada parede.
Mantenha as transições gerenciáveis
Procure paredes consistentes onde a função permitir. Use transições graduais e revise as restrições locais ao longo do caminho de preenchimento.
Costelas grossas, chefes, ou cantos ainda podem criar pia ou estender o resfriamento. Paredes nominais finas não eliminam esses problemas locais.
Evite copiar uma proporção entre nervuras e paredes em cada projeto. Material, terminar, rigidez, e as condições de moldagem influenciam a geometria aceitável.
Adicione rigidez através da forma
Costelas, retornos de borda, e a curvatura podem melhorar a rigidez sem aumentar uniformemente a espessura. Eles ainda devem permitir o preenchimento, resfriamento, e ejeção.
Revise como a peça se comporta em uso. Uma bandeja leve que enche bem ainda pode entortar durante o empilhamento ou distorcer durante a vedação.
Coloque portas em torno da função e do fluxo
Compare locais que encurtam caminhos de fluxo difíceis e ao mesmo tempo protegem superfícies visíveis e funcionais. Avalie as frentes de reunião em torno de buracos e vários portões.
A menor marca de portão nem sempre é a melhor escolha de fabricação. Uma entrada restritiva pode aumentar a demanda de pressão ou comprometer a gaxeta.
Nosso guia de porta de moldagem por injeção explica considerações de seleção e aceitação de portão.
Projeto para liberação e manuseio
Especifique o rascunho adequado e considere o efeito da textura. Planeje o suporte de ejeção para que paredes finas não suportem força concentrada excessiva.
Verifique como a peça é removida, empilhado, e embalado. Danos após a moldagem podem anular as economias de um ciclo mais rápido.
O que as capacidades da máquina e do molde são importantes?
Avalie a máquina e o molde como um sistema compatível usando a peça proposta, resina, e layout da cavidade.
A ENGEL apresenta diversas plataformas de máquinas para diferentes aplicações em paredes finas. Isso é visão geral da moldagem de parede fina ilustra por que os requisitos do aplicativo determinam a configuração.
Taxa de injeção, Pressão e Resposta
Verifique a taxa de injeção volumétrica disponível e a pressão sob as condições operacionais exigidas. O diâmetro do parafuso afeta como a velocidade do parafuso se traduz em fluxo volumétrico.
Um valor máximo de velocidade da rosca por si só não estabelece a capacidade de enchimento. Aceleração, disponibilidade de pressão, e a transição do enchimento para a embalagem também é importante.
Não presuma que uma máquina totalmente elétrica é sempre adequada ou que uma máquina hidráulica é sempre inadequada. Avalie a unidade de injeção específica e a resposta de controle.
A ARBURG destaca a dinâmica de enchimento e os movimentos precisos para aplicações de embalagem em seus orientação para máquina de embalagem.
Fixação e suporte de ferramentas
As necessidades de fixação dependem da área projetada, pressão da cavidade, e layout da cavidade. Nenhum fator de tonelagem universal se aplica a todas as peças de parede fina.
Revise a rigidez e o suporte do molde em torno de núcleos delgados. A deflexão durante o enchimento pode criar espessuras de parede irregulares, mesmo quando o CAD nominal é uniforme.
Escolha os materiais da ferramenta e o tratamento térmico para desgaste, resina, geometria, e vida pretendida. Um tipo de aço específico não é obrigatório para todas as aplicações.
Ventilação, Corredores e resfriamento
Fornecer escape de gás eficaz em regiões relevantes de final de enchimento. As dimensões da ventilação precisam de revisão específica da resina; folga excessiva pode criar flash.
Selecione o sistema de corredor usando preenchimento, manutenção, uso de materiais, e economia. As câmaras quentes são úteis em muitas aplicações, mas não são requisitos universais.
O resfriamento deve abordar o equilíbrio da temperatura local, bem como a velocidade. Canais conformes podem ajudar geometria difícil, mas os canais convencionais podem ser adequados para muitas ferramentas.
Como você deve desenvolver e validar o processo?
Valide um processo repetível que forneça peças aceitáveis, em vez de demonstrar um tiro bem-sucedido.
Comece com a preparação do material e as condições confirmadas do molde. Revise o preenchimento, embalagem, resfriamento, e ejeção como estágios conectados.
Um estudo controlado de curta duração pode ajudar a revelar a sequência de preenchimento quando apropriado. Compare o equilíbrio da cavidade e os locais de hesitação ou ar preso.
Avalie a embalagem antes da vedação do caminho de alimentação. Aumentar o tempo de espera após o congelamento da comporta convencional não pode adicionar material através dessa comporta.
Confirme a prontidão de ejeção e a estabilidade de manuseio. Uma peça com aparência completa ainda pode distorcer ou falhar em seus requisitos funcionais.
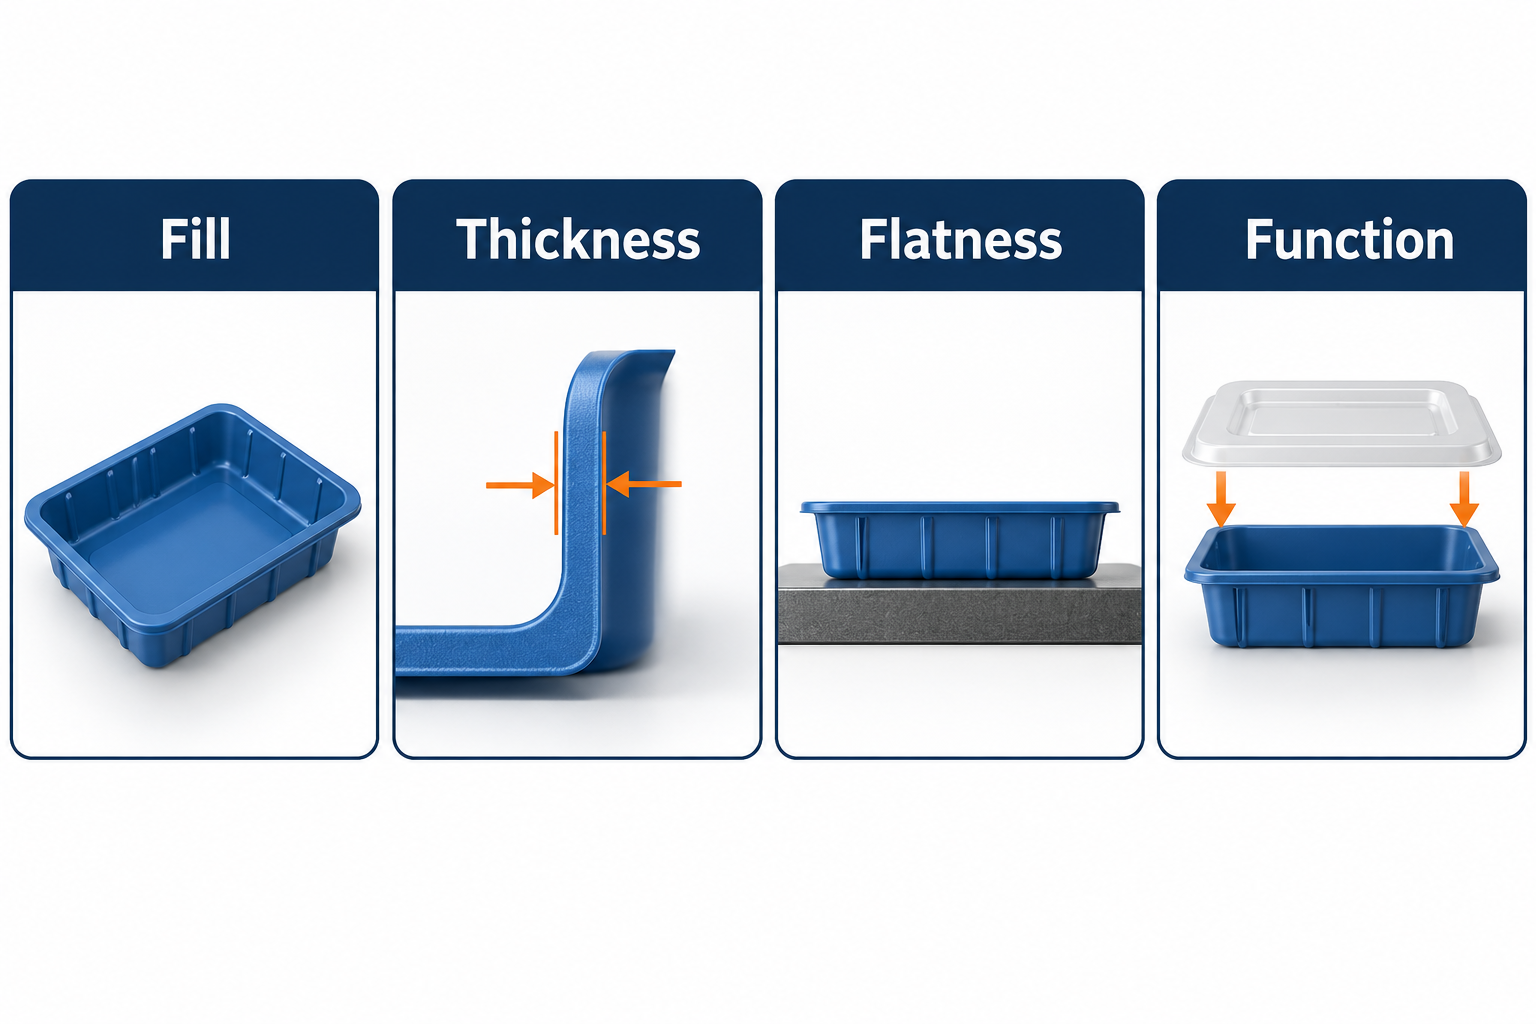
Figura 3. Verifique o preenchimento, distribuição de parede, dimensões, e função. Verificações conceituais, não resultados de inspeção.
| Área de Validação | Provas a serem solicitadas |
| Preenchimento completo | Formação consistente de arestas e características em cavidades |
| Distribuição de parede | Medições em locais especificados, incluindo mínimos críticos |
| Dimensões e planicidade | Resultados usando condicionamento acordado, a data, e suporte |
| Aparência | Marcas de portão, linhas de solda, marcas de fluxo, e critérios de superfície aprovados |
| Função | Montagem relevante, derrubar, empilhamento, vedação, ou teste de carga |
| Repetibilidade do processo | Dados de execução estável e verificações acordadas após reinicialização |
Use métodos de medição que não distorçam a parede fina. Uma forte força de contato pode alterar o valor que você está tentando medir.
O peso da peça é uma evidência útil do processo, mas não prova distribuição de parede ou conformidade dimensional. Mantenha a identidade da cavidade onde a rastreabilidade é importante.
Quais defeitos são mais importantes na moldagem de paredes finas?
Foco em defeitos que indicam limites de preenchimento, desequilíbrio local, ou suporte insuficiente durante o resfriamento e liberação.
Tiros curtos
Verifique a consistência da entrega, comportamento de pressão, restrição local, e ventilação antes de aumentar a velocidade ou temperatura.
O enchimento mais rápido pode ajudar a prevenir a restrição prematura do fluxo, mas a velocidade de entrada excessiva pode criar outros defeitos. Teste um perfil justificado dentro dos limites do material.
Flash e paredes irregulares
Inspecionar desligamentos, fechamento de ferramenta, e deflexão. Determine se o problema aparece durante o enchimento ou embalagem.
Mais força de fixação não substitui um molde danificado ou com suporte inadequado. Verifique a espessura da parede após qualquer correção.
Deformação
Revise o equilíbrio de resfriamento, distribuição de embalagens, orientação, e ejeção. Paredes finas podem expor distorções que os acessórios de montagem ocultam temporariamente.
Meça sob condições acordadas e confirme se a peça se ajusta sem restrição forçada inaceitável.
Linhas de solda e marcas de queimadura
Avalie onde as frentes de fluxo se encontram e onde o gás deve escapar. Verifique o desempenho funcional onde as frentes de encontro cruzam regiões de carga ou vedação.
Uma linha visualmente mais limpa não significa automaticamente resistência adequada. Marcas de queimadura podem exigir alterações na sequência de ventilação ou enchimento, em vez de simplesmente aumentar a temperatura.
Para um método de diagnóstico estruturado, veja nosso guia de prevenção de defeitos em moldagem por injeção.
Quando a moldagem por injeção de parede fina reduz custos?
Paredes finas reduzem custos quando a economia de material e produção supera o acréscimo de ferramentas, processo, Inspeção, e lidar com demandas.
A massa da parte inferior pode reduzir o consumo de resina. Um resfriamento mais curto pode melhorar a produção, mas características espessas e movimentos da máquina ainda podem limitar o ciclo.
Não compare uma redução percentual na espessura com a mesma redução no custo total. Ferramentas, trabalho, sucata, e as operações secundárias permanecem relevantes.
Compare propostas usando a mesma resina, critérios de aceitação, suposições de contagem de cavidades, e encomendar quantidades. Incluir a demanda anual e a vida útil do programa.
Peça a base do ciclo estimado e identifique quais ensaios devem confirmar. Um ciclo rápido de produção de peças inaceitáveis não é uma vantagem de custo.
Nosso guia de RFQ para moldagem por injeção ajuda a separar ferramentas, produção recorrente, e custos de entrega.
Quando você deve considerar outra abordagem?
Considere alternativas quando a seção fina necessária criar um risco de enchimento inaceitável, mau desempenho do serviço, ou investimento antieconômico.
Uma mudança modesta na geometria pode melhorar a viabilidade de forma mais eficaz do que adquirir maior capacidade de máquina. Compare a colocação do portão, transições de espessura, e segmentação de partes quando apropriado.
Para amplas selecionadas, componentes finos, moldagem por injeção-compressão pode valer a pena avaliar. Utiliza um movimento de compressão controlado durante a sequência de moldagem.
Isso requer equipamentos e ferramentas compatíveis; não é uma configuração adicionada a todo processo convencional. Ver Explicação da injeção-compressão da ENGEL.
Para formatos de embalagens abertas adequados, termoformação também pode merecer comparação. Para desenvolvimento inicial ou baixas quantidades, avaliar primeiro uma rota de protótipo.
Escolha com base na geometria, tolerâncias, material, função, e demanda realista. Evite fazer da espessura mínima da parede o único critério de sucesso.
O que você deve enviar para uma análise de viabilidade de parede fina?
Fornecer os requisitos completos de projeto e aceitação para que o fornecedor possa avaliar um conceito de produção realista.
Incluir CAD, desenhos, paredes nominais e mínimas, grau de resina, requisitos de superfície, e dimensões críticas. Identifique as restrições do portão e os componentes correspondentes.
Indique o impacto relevante, rigidez, vedação, ambiental, e requisitos de aparência. Adicionar quantidades do pedido, volume anual, vida do programa, e atingir marcos de entrega.
Listas TOP serviços de moldagem por injeção de plástico. Confirme a viabilidade de parede fina, ferramentas, adequação do equipamento, e escopo de inspeção para seu projeto específico.
Solicite uma revisão de peça de parede fina com seu CAD, requisitos de resina, alvos de parede, demanda anual, e critérios de aceitação.
perguntas frequentes
Estas respostas abordam suposições comuns antes de você aprovar um projeto de parede fina ou uma cotação de produção.
Qual é a espessura mínima da parede para moldagem por injeção?
Não existe um mínimo universal. Resina, distância de fluxo, geometria, arranjo de portão, ferramentas, e equipamentos determinam a viabilidade. Confirme a parede proposta através de análises e ensaios representativos.
Uma alta relação L/t é suficiente para rejeitar um projeto?
Não. Sinaliza um caminho de fluxo exigente, mas não inclui todos os fatores relevantes. Use uma análise específica da nota e uma revisão do equipamento.
A moldagem de parede fina sempre requer uma câmara quente?
Não. A seleção do corredor depende do preenchimento, consumo de materiais, requisitos de portão, e economia. Compare configurações viáveis em vez de tratar um sistema como obrigatório.
A velocidade de injeção mais alta é sempre melhor?
Não. O perfil necessário deve preencher a peça controlando a pressão, cisalhar, gás preso, e comportamento do portão. A velocidade máxima por si só não é o objetivo.
As peças de parede fina podem ter tolerâncias restritas?
Algumas características podem, mas a capacidade depende da geometria, resina, condicionamento, e medição. Peça a confirmação de cada requisito crítico em vez de uma promessa geral de tolerância.
Uma parede mais fina sempre significa um ciclo mais curto?
Não. O resfriamento pode melhorar, mas seções espessas locais, plastificar, movimentos de molde, e o manuseio ainda podem controlar o ciclo.
Conclusão
A moldagem por injeção de parede fina funciona quando a geometria, resina, ferramentas, e a resposta da máquina suportam a mesma meta de produção. Avalie a distância do fluxo ao longo da espessura, em seguida, valide a distribuição e função da parede. Compare o custo por peça aceita antes de reduzir ainda mais as paredes ou se comprometer com ferramentas de produção.


