



Les contrôles qualité automatisés dans le moulage par injection plastique combinent les signaux du processus, inspection des pièces, et tri maîtrisé. Vous pouvez détecter plus rapidement les défauts définis et documenter les résultats de manière cohérente. Cependant, l'automatisation ne protège que les caractéristiques que vous avez précisées et validées. Commencez par les risques d’échec, puis sélectionnez l'équipement.
Ce que couvre réellement l’inspection automatisée du moulage par injection
L'inspection automatisée évalue les caractéristiques sélectionnées par rapport aux critères d'acceptation programmés et achemine le résultat vers une réponse de production définie..
Trois activités apparaissent souvent ensemble, mais ils fournissent des preuves différentes:
| Activité | Preuve produite | Limite importante |
| Surveillance des processus | Pression, température, timing, ou d'autres signaux de cycle | Un signal stable ne vérifie pas directement toutes les caractéristiques de la pièce finie. |
| Inspection des pièces | Images, dimensions, contrôles de présence, ou résultats de tests fonctionnels | Chaque méthode a un champ de vision et une capacité de détection définis. |
| Tri et traçabilité | Disposition des pièces et enregistrements de production liés | Un résultat de contrôle correct peut toujours être attribué à la mauvaise pièce. |
Par exemple, la surveillance de la pression dans la cavité peut signaler un cycle de remplissage inhabituel. Une caméra peut ensuite inspecter un élément de montage visible.
Ni l’un ni l’autre ne confirme automatiquement l’identité de la résine, performance en fatigue à long terme, ou un vide interne caché.
Votre plan d'inspection doit indiquer ce que prouve chaque contrôle. Évitez d’accepter une promesse générale de « contrôle qualité entièrement automatisé ».
Quels défauts peuvent être détectés par les contrôles qualité automatisés?
Vous pouvez automatiser les contrôles des défauts visibles, dimensions accessibles, fonctionnalités manquantes, et défaillances fonctionnelles sélectionnées à l'aide d'équipements adaptés.
Choisissez la méthode en fonction de la localisation du défaut et de son effet sur le produit.
| Caractéristique ou défaut | Méthode possible | Ce que vous devez valider |
| Plan court ou élément manquant | Vision industrielle | La région incomplète reste visible dans chaque présentation. |
| Flash le long d'un bord | Mesure de vision ou de profil | Couverture des bords et la plus petite aileron inacceptable. |
| Marque de surface ou décoloration | Imagerie à lumière contrôlée | Limites d'apparence approuvées pour les couleurs et les textures. |
| Position du trou ou taille du contour | Mesure optique calibrée | Date, montage, incertitude, et conditions de température. |
| Déformation ou variation de hauteur | Mesure 3D ou de déplacement appropriée | Géométrie prise en charge par rapport à l'état libre et surfaces accessibles. |
| Insert manquant | Vision, détection de présence, ou un test spécifique à l'application | Le système distingue la présence de l'assise correcte. |
| Fuite | Test d'étanchéité dédié | Pression d'essai, stabilisation, dispositif d'étanchéité, et limite d'acceptation. |
| Défaut interne caché | Inspection interne validée ou tests fonctionnels | Si la méthode choisie peut détecter le mécanisme de défaillance pertinent. |
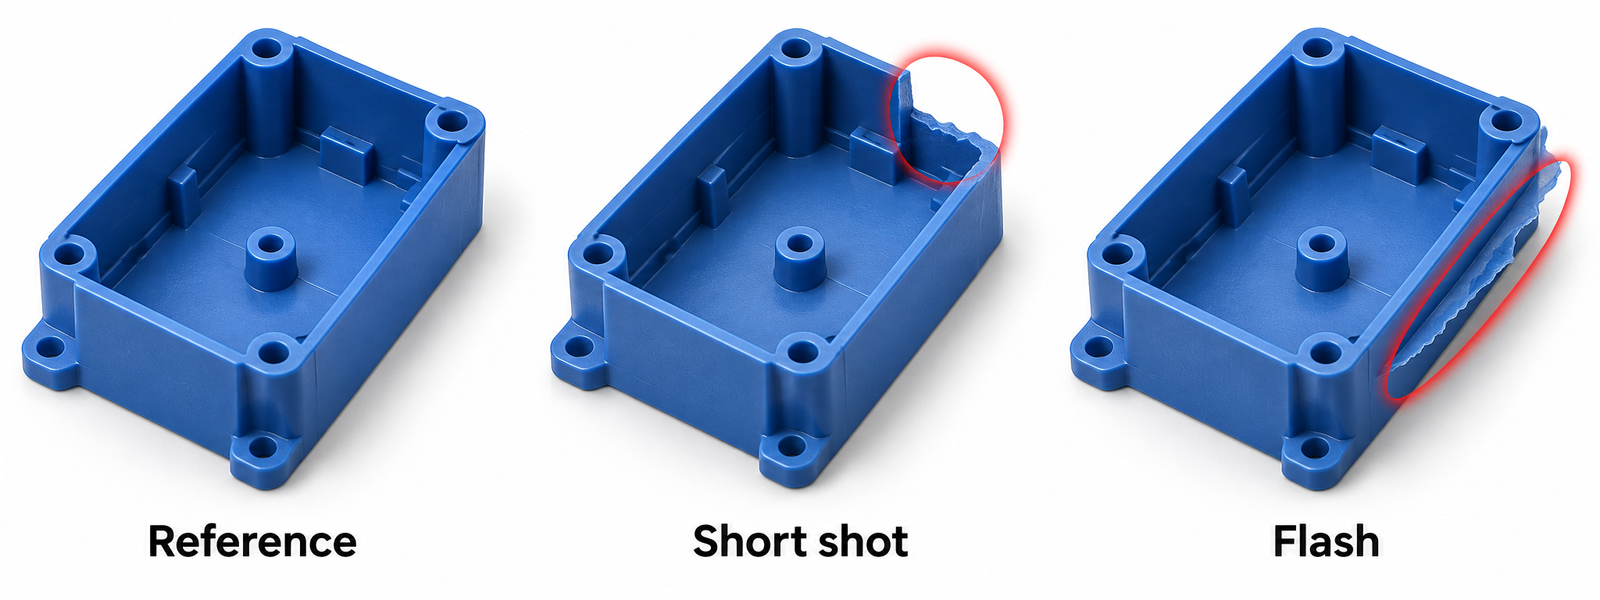
Chiffre 2. Les prises de vue courtes et les flashs nécessitent des régions d'inspection et des règles d'acceptation différentes. Les défauts sont exagérés à titre d'illustration.
KEYENCE décrit des méthodes optiques et tridimensionnelles pour examiner les surfaces et les bavures des pièces moulées.. Une géométrie complexe peut nécessiter plusieurs angles de vue. Conseils pour l'inspection des défauts de moulage
Traitez ce tableau comme un point de départ de sélection. Il n'établit pas de limites de détection pour votre composant.
Une ligne de soudure peut être visible sans révéler sa résistance. Un test de fuite peut identifier une fuite sans localiser chaque défaut interne.
Les principales technologies utilisées dans le contrôle qualité automatisé
Vous avez généralement besoin de technologies complémentaires car le comportement des processus, apparence, dimensions, et la fonction répond à différentes questions de qualité.
Vision industrielle pour les contrôles d’apparence et de fonctionnalités
Un système de vision capture une image, analyse des régions définies, et communique un résultat au contrôleur de production.
Cognex décrit cette séquence dans le cadre d'un flux de travail d'automatisation d'usine. L'acquisition d'images et l'éclairage doivent être coordonnés avec l'inspection. Flux de travail de vision industrielle Cognex
Commencez par une présentation fiable des pièces. Un composant desserré ou incliné peut modifier ce que voit la caméra.
Puis établir un éclairage qui révèle le défaut. Réflexions, ombres, transparence, et la texture peut masquer des caractéristiques ou créer de fausses indications.
Utiliser plusieurs vues si nécessaire. Une caméra aérienne ne peut pas inspecter le dessous simplement parce qu’elle capture toute la surface supérieure..
Mesure optique et de contact pour les dimensions
Les contrôles dimensionnels automatisés comparent la géométrie mesurée aux exigences du dessin. La méthode doit prendre en charge la précision requise dans les conditions de production.
KEYENCE fournit un exemple de mesure de vision sans contact pour les pièces moulées et les outils. Ceci illustre une approche de mesure, pas une garantie de tolérance universelle. Contrôle dimensionnel pour le moulage par injection
Définir le système de référence et le support des luminaires avant de programmer les mesures. Le serrage peut déformer un composant en plastique flexible.
Définir également le moment où la mesure a lieu. Une pièce chaude sortant du moule peut différer de son état d'inspection conditionné.
Si vous inspectez des pièces chaudes en ligne, valider la relation avec la condition de réception finale.
Surveillance de la pression dans l'empreinte pour les changements de processus
Les capteurs de pression dans l'empreinte capturent les conditions à l'intérieur du moule pendant le cycle de moulage.. Leurs signaux peuvent prendre en charge la surveillance des processus et la prévision de la qualité.
Kistler décrit la pression dans l'empreinte comme un indicateur important de la qualité des pièces moulées. Ses systèmes de surveillance évaluent les profils de pression et les données de production associées. Guidage Kistler par pression dans la cavité
Cependant, un indicateur de processus nécessite une relation validée avec la caractéristique que vous souhaitez contrôler.
Demandez comment les limites de surveillance ont été établies. Confirmer quelles cavités et emplacements sont surveillés, surtout dans les outils multi-empreintes.
Ne présumez pas qu’un capteur représente chaque cavité de la même manière. Maintenir des contrôles directs pour les exigences que le signal ne prédit pas de manière fiable.
Tests fonctionnels pour les performances des applications
Les tests fonctionnels automatisés évaluent un comportement défini, comme une fuite, continuité électrique, ou engagement d'assemblage.
Pour les tests d'étanchéité, préciser les conditions de test avant de sélectionner l'équipement. ATEQ met l’accent sur la définition préalable des exigences d’application et de test. Guide de spécification des tests d'étanchéité ATEQ
Pour ta part, se mettre d'accord sur le calendrier, conditionnement, pression d'essai, durée, et limites d'acceptation.
A fixture leak can resemble a product leak. Include checks that distinguish equipment problems from genuine component failures.
Comment créer un flux de travail d'inspection automatisé fiable
Build the workflow around traceable requirements, verified detection, and a controlled response to missing or failed results.
Étape 1 Définir les caractéristiques critiques
List the features that affect assembly, scellage, sécurité, apparence, or service life.
For each feature, document the requirement, inspection method, frequency, and reaction plan. Use drawing revisions and approved defect examples.
Terms such as “no visible flash” need clarification. State the location, viewing conditions, or dimensional limit that controls acceptance.
Étape 2 Liez chaque pièce à son résultat d’inspection
Define how the system identifies parts through transfer, inspection, and collection.
You may use individual identification, cavity tracking, carrier positions, or another validated method. The appropriate detail depends on product risk.
Review what happens when a part drops, un transporteur est vide, ou le convoyeur s'arrête.
Un horodatage seul peut ne pas préserver l'identité lorsque plusieurs pièces quittent le moule ensemble.
Étape 3 Valider la mesure et la classification
Vérifier la répétabilité des systèmes dimensionnels, variation pertinente entre les conditions, et incertitude de mesure.
Le NIST identifie ces sujets comme des éléments essentiels de la caractérisation des processus de mesure. L'étalonnage seul ne traite pas toutes les sources de variation de mesure. Conseils sur le processus de mesure du NIST
Pour la classification d'apparence, tester des échantillons connus acceptables et inacceptables. Inclure les défauts limites, différentes cavités, et variation de matériau ou de couleur autorisée.
Utiliser des échantillons évalués de manière indépendante pour évaluer les performances. Tester à plusieurs reprises les mêmes images d’entraînement peut surestimer la capacité de détection réelle.
Étape 4 Prouver le mécanisme de tri
Remettre en question la chaîne complète, de la détection à la ségrégation physique. Confirmer que la pièce prévue atteint la bonne destination.
Testez les résultats manquants, réponses tardives, défauts de l'actionneur, conteneurs de rejet pleins, et relancer les séquences.
Préciser si les pièces incertaines sont retenues ou si la production s'arrête. Un résultat manquant ne doit pas devenir silencieusement une décision d'acceptation.
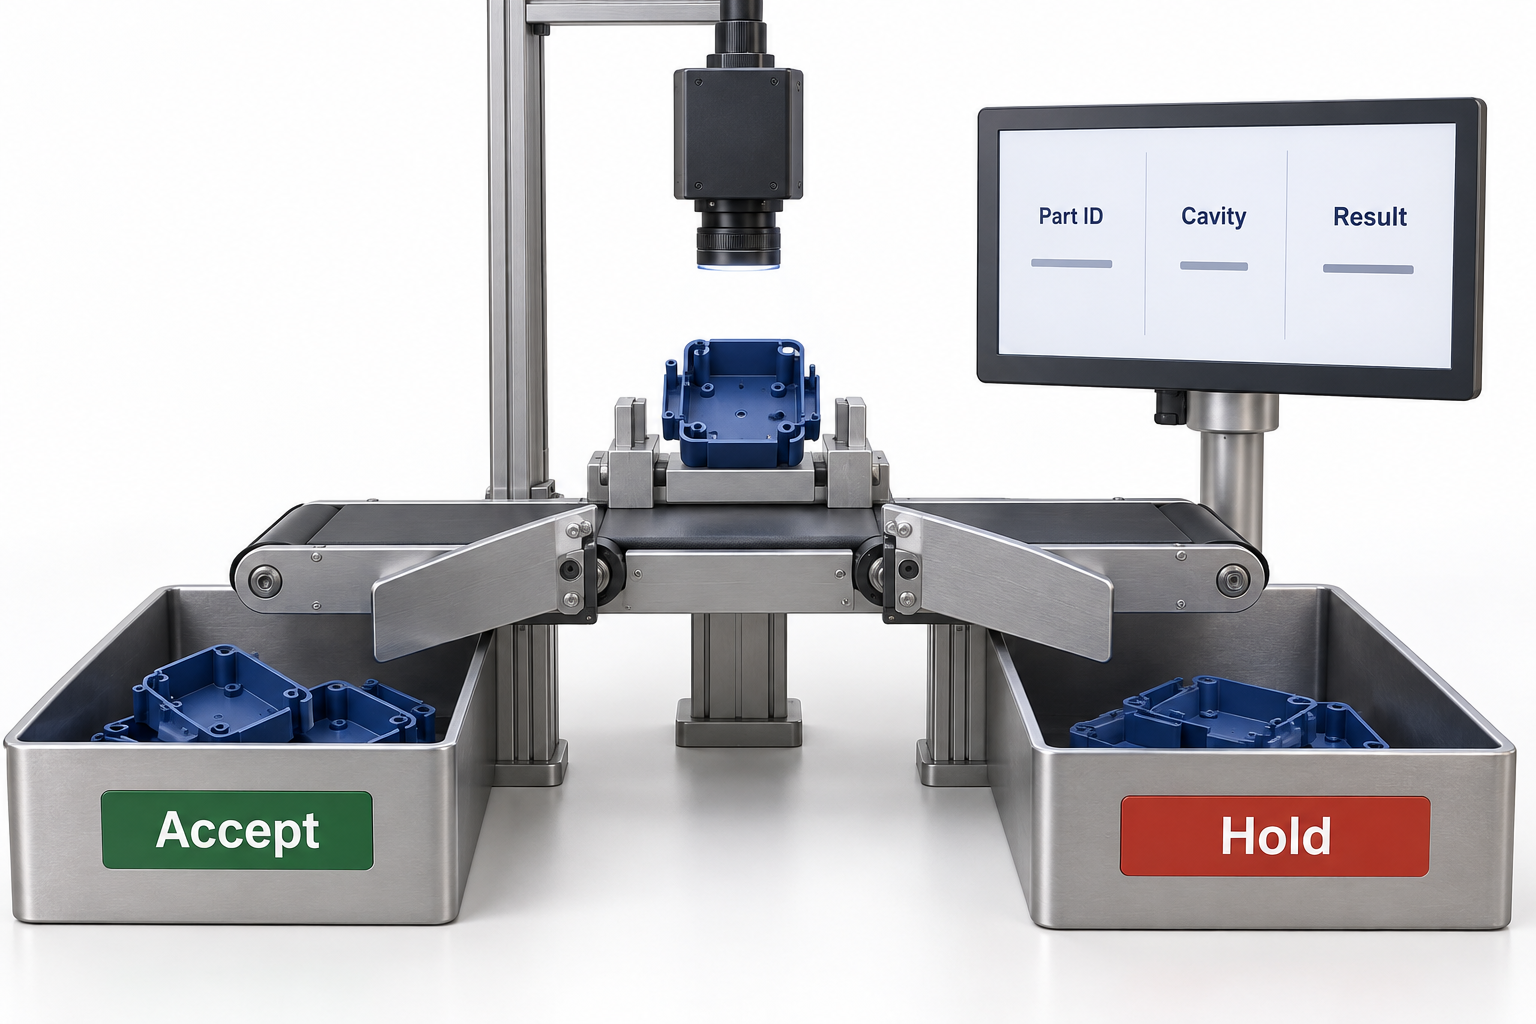
Chiffre 3. Les résultats doivent rester liés à la bonne pièce grâce à la ségrégation. Illustration conceptuelle, pas une disposition de l'équipement.
Étape 5 Libérer et conserver la configuration approuvée
Recettes d'inspection de contrôle, versions de luminaires, seuils, et modifications logicielles. Restreindre les changements au personnel autorisé.
Répétez la validation pertinente après les modifications de l'éclairage, outillage, résine, géométrie, ou logiciel d'inspection.
Enregistrez les contrôles de démarrage et les tests de provocation périodiques. Établir une réponse en cas d'échec d'une vérification, y compris l'intervalle de production potentiellement affecté.
Pourquoi 100 Le pourcentage d’inspection ne signifie pas zéro défaut
L'inspection de chaque pièce permet de couvrir chaque pièce, la détection de tous les défauts n'est pas garantie.
Un système peut manquer des dommages hors de sa vue ou en dessous de sa capacité de détection validée. Il peut également rejeter une variation acceptable.
Mesurer les deux résultats:
- Fausse acceptation:une pièce inacceptable passe l'inspection.
- Faux rejet:une pièce acceptable échoue à l'inspection.
Rapporter les résultats par classe de défauts lorsque cela est possible. Un chiffre de précision global peut cacher une mauvaise détection d'un, échec important.
Par exemple, imaginer 1,000 pièces d'essai contenant dix défauts connus. Accepter chaque pièce produit 99% précision globale tout en manquant tous les défauts.
Ceci est un calcul illustratif, il ne s'agit pas d'une allégation de performance du fournisseur. Cela explique pourquoi les preuves de détection sont plus importantes qu'un pourcentage global..
Les résultats des tests de provocation dépendent également des échantillons et des conditions représentés. Zéro échec dans un essai limité ne prouve pas zéro évasion future.
Où l’IA est utile et où elle nécessite une validation supplémentaire
AI can support difficult appearance classification, but it still requires representative data, controlled thresholds, and independent testing.
Cognex’s anomaly-detection documentation describes learning acceptable appearances and evaluating abnormal images. It also distinguishes classification performance metrics. Cognex anomaly-detection documentation
You should compare AI with simpler rule-based methods for the actual task. A clear missing-hole check may not require AI.
Include real production variation when validating either approach. Different gloss, pigment, éclairage, or mold condition can change the images.
Keep uncertain classifications reviewable. Specify whether they trigger a hold, secondary inspection, or another approved response.
Do not allow unreviewed model changes to redefine acceptance during production.
Comment la CPS et l'inspection travaillent ensemble
Statistical process control helps you recognize process changes, while inspection evaluates the defined acceptance requirements.
Control limits describe process behavior. Specification limits come from product requirements. They should not be treated as interchangeable.
A stable process can still produce unacceptable parts. inversement, an unusual process signal may require investigation before product disposition.
NIST defines capability as comparing an in-control process with specification limits. Capability calculations also depend on their statistical assumptions. NIST process-capability guidance
For multi-cavity tools, preserve cavity-level information when relevant. Pooling data can hide a cavity-specific shift.
Agree on the required study and acceptance criteria. Do not request a capability number without specifying the characteristic and measurement conditions.
Quand l’inspection automatisée vaut l’investissement
Automation is most useful when repeatable inspection tasks, stable designs, and production demand justify the validated system’s total cost.
Compare these factors before approving equipment:
| Cost Or Benefit | What To Include |
| Initial investment | Capteurs, caméras, luminaires, intégration, programmation, and validation |
| Operating cost | Entretien, calibration, nettoyage, changeovers, et stockage de données |
| Production effect | Temps de traitement, inspection bottlenecks, temps d'arrêt, and recovery |
| Quality effect | Demonstrated escape reduction, false rejects, and reinspection |
| Program fit | Volume annuel, design stability, variantes, et durée de vie prévue du programme |
Measure the whole inspection cycle. Fast image analysis does not remove loading, stabilisation, sorting, or functional-test time.
Manual or offline inspection may remain appropriate for low volumes, changing designs, and tests unsuitable for inline automation.
Choose the mix around product risk and production economics. Automatiser chaque caractéristique n'est pas toujours le meilleur investissement.
Que demander à votre fournisseur de moulage par injection
Demandez la preuve que le système d'inspection proposé peut vérifier votre dessin et empêcher les défaillances connues d'atteindre l'expédition..
Avant d'approuver la production, demande:
- Un plan de contrôle caractéristique par caractéristique.
- Couverture définie, y compris les angles morts et les contrôles échantillonnés.
- Résultats de validation du système de mesure ou de la classification.
- Preuve que les résultats de l'inspection restent liés aux bonnes pièces.
- Démonstration de rejet, prise, et comportement de gestion des erreurs.
- Matériel, cavité, parcelle, et traçabilité des recettes si nécessaire.
- Procédures de contrôle des modifications et de vérification périodique.
TOPS décrit la revue de conception, outillage, échantillonnage, et l'inspection au sein de son services de moulage par injection de plastique.
Confirmer les équipements d'inspection automatisés spécifiques au projet et les exigences de validation lors du devis. Une déclaration générale de contrôle qualité n’établit pas de cellule d’inspection automatisée dédiée.
Pour une préparation plus large, voir notre guide d'achat pour le moulage par injection.
Questions fréquemment posées
Le bon plan d'inspection combine l'automatisation avec les preuves supplémentaires dont votre pièce a besoin.
La vision industrielle peut-elle détecter les vides internes?
L'imagerie de surface ordinaire ne peut pas vérifier de manière fiable les vides internes cachés. Utiliser une méthode d'inspection interne ou fonctionnelle validée appropriée lorsque cela est nécessaire.
La pression de la cavité peut-elle remplacer l’inspection dimensionnelle?
Seulement un validé, la relation spécifique à l'application peut soutenir cette décision. Conserver la mesure directe lorsque les données de pression n'établissent pas la conformité.
L'inspection automatisée nécessite-t-elle l'IA?
Non. De nombreuses dimensions, présence, et les contrôles géométriques utilisent des mesures conventionnelles ou une vision basée sur des règles. Sélectionnez la méthode validée la plus simple qui fonctionne.
Chaque pièce est-elle inspectée automatiquement?
Cela dépend du plan de contrôle. Demandez quelles caractéristiques reçoivent des contrôles complets et lesquelles restent échantillonnées, hors ligne, ou tests destructifs.
Une caméra peut-elle garantir une tolérance stricte?
Non. Confirmer la capacité du système de mesure complet dans des conditions de production, y compris le montage, calibration, incertitude, et conditionnement des pièces.
Définissez vos exigences d’inspection avant la production
Une spécification d'inspection claire vous aide à obtenir un devis de fabrication et un plan d'acceptation significatifs.
Demander une revue de projet avec ton dessin, 3Modèle d, matériel, volume annuel, et durée de vie prévue du programme. Inclure les tolérances critiques, normes d'apparence, tests fonctionnels, et les exigences en matière de déclaration.
Conclusion
Les contrôles de qualité automatisés fonctionnent mieux lorsque chaque résultat soutient une décision définie. Préciser les risques de défaillance, valider la détection et la mesure, et tester la ségrégation physique. Maintenir la surveillance des processus, inspection du produit, et traçabilité connectées sans considérer aucune méthode unique comme preuve de chaque exigence.


