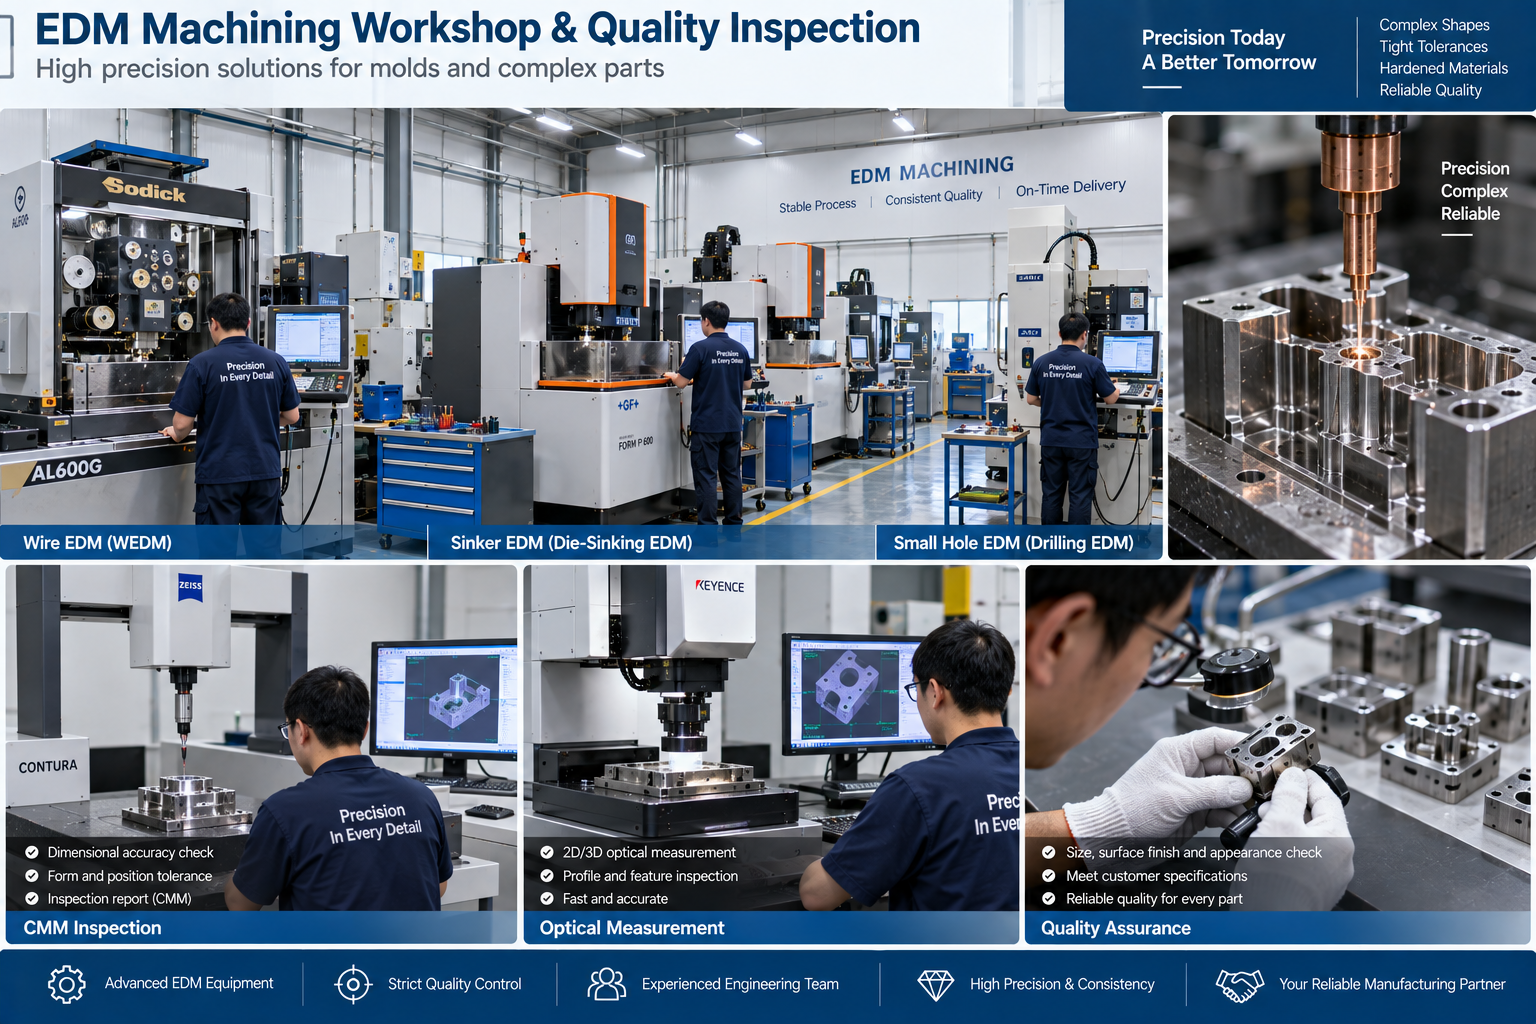
L'EDM enlève le métal avec des décharges électriques au lieu d'outils de coupe. Cette différence en fait le meilleur choix dans sept situations courantes: matériau durci, Cavités profondes, petits rayons internes, micro-trous, parois minces, tolérances étroites, et une géométrie inhabituelle à faible volume. Ce guide explique chaque cas et ses limites.
Qu'est-ce que la GED?
GED, ou usinage par électroérosion, érode le matériau conducteur avec des étincelles électriques contrôlées à travers un éclateur dans un fluide diélectrique.
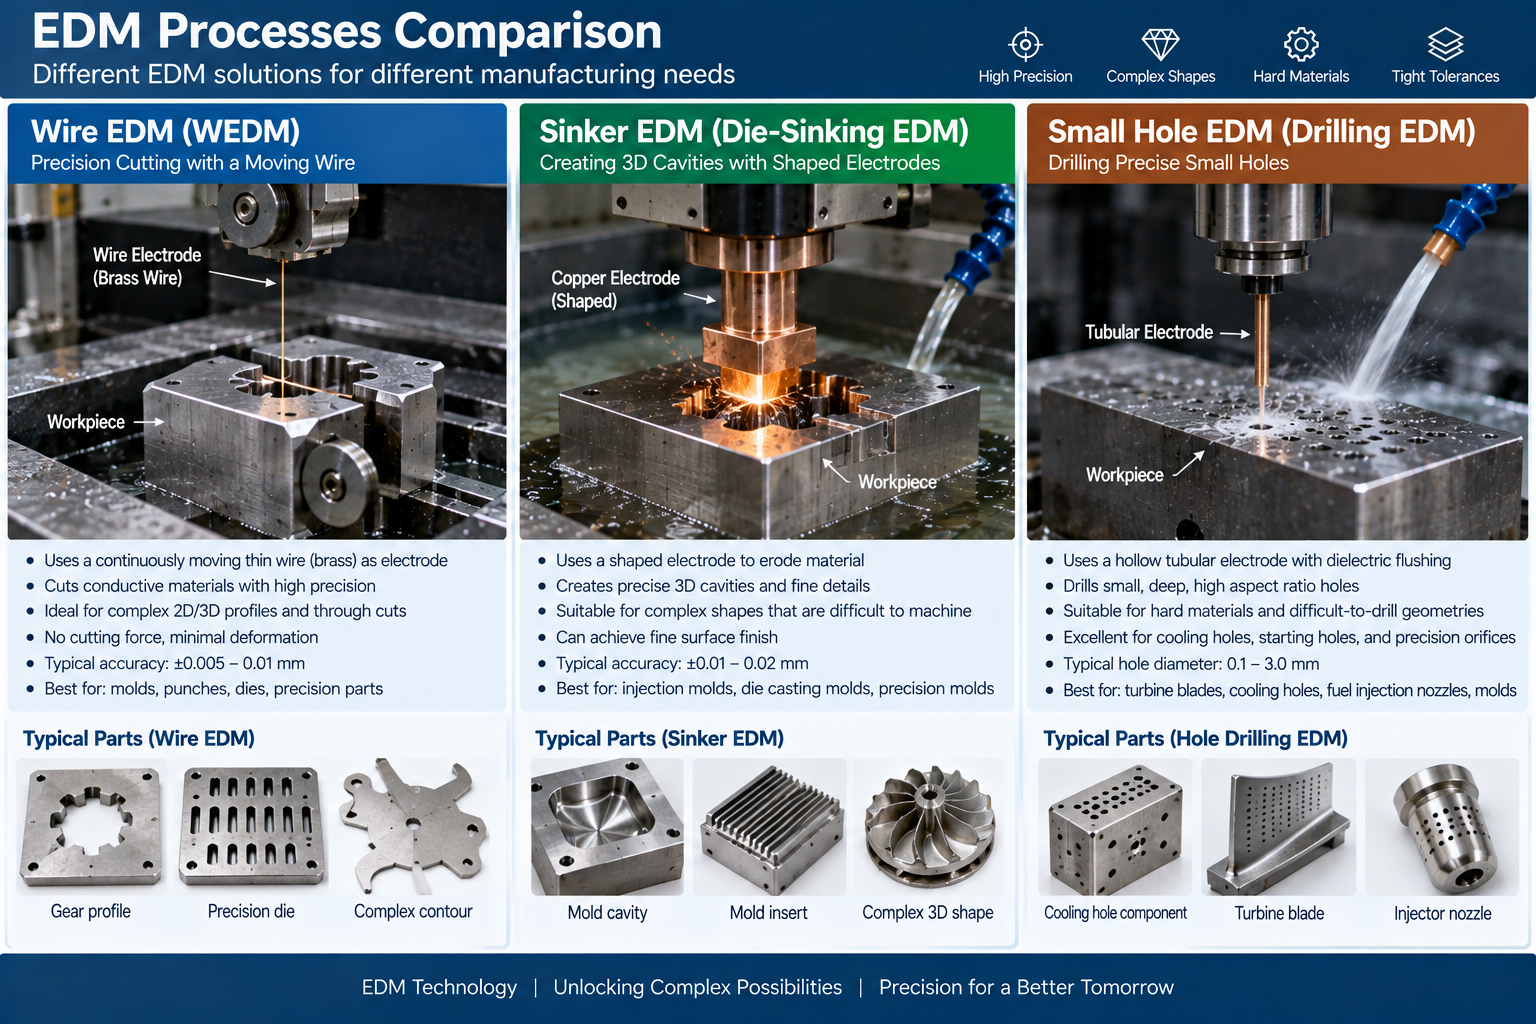
Trois formes courantes couvrent la plupart des travaux. L'électroérosion à fil coupe des profils 2D avec un fil fin. Sinker EDM brûle une cavité avec une électrode façonnée. L'EDM à petits trous produit des trous fins, souvent comme trous de départ pour l'électroérosion à fil. Consultez nos guides pour qu'est-ce que l'EDM et EDM à plomb vs EDM à fil.
Pourquoi l'EDM diffère de l'usinage conventionnel
EDM n'utilise pas de force de coupe mécanique. L'électrode ou le fil n'entre jamais en contact avec la pièce.
L'EDM est toujours un processus d'érosion thermique. Il peut laisser une couche superficielle affectée thermiquement, l'intégrité de la surface est donc importante pour les applications exigeantes.
Pour une géométrie accessible et un enlèvement de matière en vrac, le fraisage et le tournage enlèvent généralement de la matière plus rapidement. L'EDM devient avantageux lorsque la dureté, accès aux outils, force de coupe, ou la géométrie des caractéristiques limite la coupe conventionnelle.
Situation 1: Matériaux durcis et traités thermiquement
L'électroérosion peut usiner des matériaux conducteurs durcis sans les limitations d'usure des outils et de force de coupe associées à la coupe conventionnelle..
Parce que l'EDM enlève de la matière par décharge électrique, la dureté de la pièce à usiner a beaucoup moins d'influence sur la capacité de coupe. Le fraisage et le tournage dur restent pratiques pour de nombreux aciers trempés. Usure, forces de coupe, accessibilité des fonctionnalités, et les exigences de surface peuvent encore rendre l'EDM plus adapté à des fonctionnalités spécifiques.
Vous pouvez d'abord traiter par la chaleur, puis EDM les fonctionnalités finales. Cela réduit le risque que la distorsion du traitement thermique après usinage déplace la géométrie critique hors tolérance.. Voir trempe de l'acier pour le côté traitement thermique.
Situation 2: Cavités complexes et caractéristiques profondes et étroites
L'EDM atteint des zones profondes et étroites qu'une fraise rotative a du mal à atteindre.
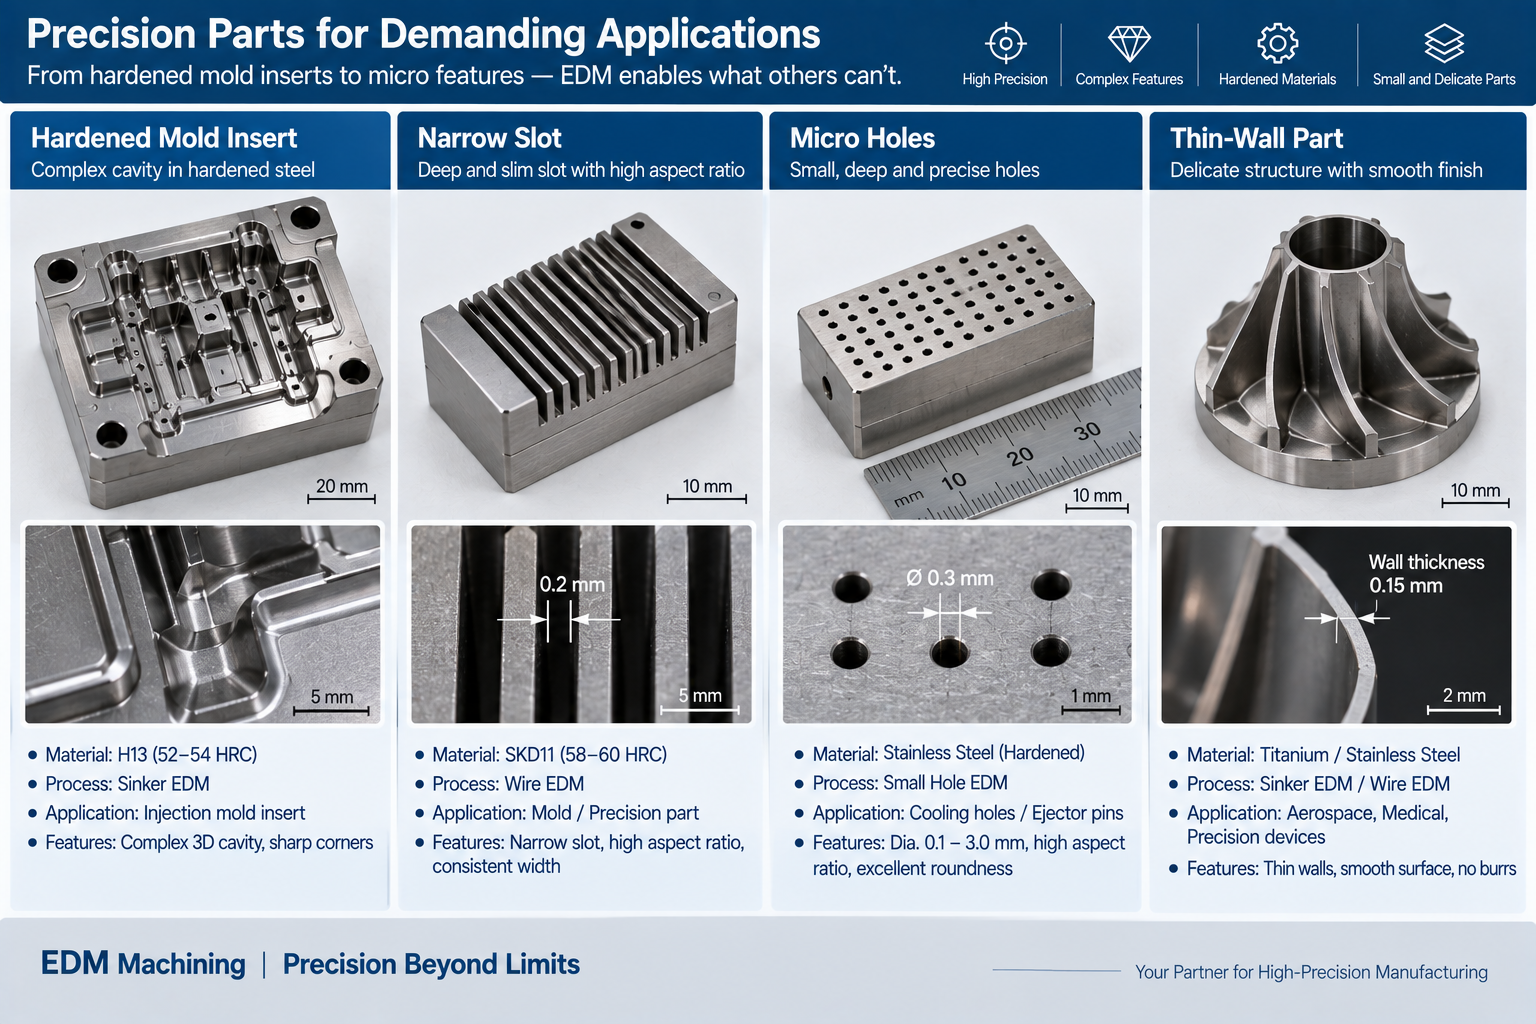
Côtes profondes, fentes étroites, cavités aveugles, et les caractéristiques encastrées peuvent restreindre l'accès aux couteaux conventionnels. Une fraise longue dévie et broute dans ces conditions. Sinker EDM peut produire ces formes avec une électrode.
La profondeur pratique est encore limitée par la conception des électrodes, rinçage, évacuation des débris, usure des électrodes, et stabilité de décharge. Côtes profondes, fentes étroites, caractéristiques détaillées de la cavité, et les poches aux coins pointus peuvent être finies après que le matériau en vrac ait été retiré par fraisage. Apprenez-en davantage dans notre guide pour types d'usinage EDM.
Situation 3: Petits rayons internes
L'EDM peut produire des rayons internes beaucoup plus petits que les fraises en bout conventionnelles.
Une fraise rotative ne peut pas produire un coin interne à rayon nul. Le rayon interne réalisable est limité par la géométrie de la fraise et l'accès à l'outil. En électroérosion à fil, le rayon interne minimum dépend du diamètre du fil, éclateur, contrôle des machines, et les conditions de coupe. En EDM à plomb, la netteté des coins réalisable dépend de la géométrie de l'électrode, éclateur, porter, et stratégie de finition.
C'est important pour les matrices d'estampage, luminaires, et les pièces qui doivent s'adapter à un bord carré correspondant. Voir usinage en contre-dépouille pour les limites géométriques associées.
Situation 4: Micro-trous et caractéristiques fines
L'électroérosion à petits trous produit des détails fins dans les matériaux conducteurs où le micro-perçage est difficile.
L'EDM à petits trous peut produire bien, trous à rapport d'aspect élevé où le micro-perçage conventionnel peut être difficile en raison de la dureté, force de l'outil, ou profondeur. Parce que l'enlèvement de matière ne repose pas sur une force de perçage mécanique, il évite bon nombre des limitations de déviation et de rupture des très petits forets.
Erreur de position, usure des électrodes, rinçage, et l'écart lié à la profondeur s'applique toujours. Les micro-trous très profonds sont plus lents et nécessitent une bonne évacuation des débris. Confirmez la limite de la taille et de la profondeur de votre trou avant de citer.
Situation 5: Parois minces et géométrie délicate
L'EDM réduit la déflexion mécanique lors de l'usinage de détails fins et délicats.
Parce que l'EDM introduit une force de coupe mécanique négligeable, il peut réduire la déviation et le broutage lors de l'usinage de nervures délicates, toiles étroites, profils délicats, et des fonctionnalités élancées. Le fraisage pousse contre une paroi mince, et le mur peut fléchir ou se briser.
Les pièces fines EDM peuvent toujours se déformer. Contrainte résiduelle dans le stock, effets thermiques, serrage, retrait des matériaux, et le mouvement des limaces d'électroérosion à fil affectent tous le résultat. L'EDM réduit la déflexion mécanique plutôt que de garantir la conservation de la forme. Voir bavardage dans l'usinage pour le côté usinage conventionnel.
Situation 6: Tolérances serrées et finition fine sur les matériaux durs
L'EDM permet d'obtenir des tolérances serrées et des finitions de surface fines sur des pièces conductrices dures lorsque l'intégrité de la surface est contrôlée.
Il n’y a pas de tolérance EDM universelle. Sur les pièces adaptées, L'électroérosion à fil de précision peut atteindre des tolérances d'environ ± 0,005 mm. Des machines spécialisées et des applications contrôlées peuvent obtenir des résultats plus précis. La précision dépend de l'état de la machine, géométrie, rinçage, nombre de passes, et inspection. Voir Tolérances d'usinage CNC et usinage de tolérance serré pour la stratégie.
EDM crée une couche de surface affectée thermiquement qui peut inclure des effets de refonte ou de couche blanche. Passes d'écrémage et de finition, plus opérations secondaires, peut réduire ou supprimer cette couche. Pour les personnes sensibles à la fatigue, scellage, outillage, aérospatial, ou d'autres applications critiques en matière de surface, spécifier toute limite de refonte ou de couche blanche sur le dessin ou la spécification de processus.
Situation 7: Profils complexes à faible volume qui nécessiteraient des outils de coupe spéciaux
L'électroérosion à fil produit des profils inhabituels sans coupe-forme, tandis que l'économie de l'électroérosion à plomb dépend de l'outillage des électrodes.
L'électroérosion à fil peut générer des profils traversants complexes à partir d'un chemin de fil programmé sans coupe-forme. Sinker EDM reproduit la géométrie de la cavité à partir d'une électrode façonnée, cela peut donc nécessiter une ou plusieurs électrodes personnalisées. L’économie de son outillage doit être évaluée séparément.
Ceci s'applique aux prototypes, des pièces de rechange, et composants existants où les dessins sont la seule référence. Voir notre Service d'usinage EDM.
EDM vs usinage conventionnel: Comparaison rapide
| Facteur | GED | Usinage conventionnel |
| Principe du processus | Décharge électrique à travers un éclateur dans un diélectrique | Avantage mécanique |
| Force de coupe | Force de coupe mécanique négligeable | Cela dépend du fonctionnement, outil, et matériel |
| Dureté matérielle | La dureté a relativement peu d’effet sur la capacité de coupe | La dureté affecte la sélection des outils, porter, vitesse de coupe, et la capacité du processus |
| Coins intérieurs | Très petits rayons internes possibles | Limité par la géométrie de la fraise et l'accès aux outils |
| Caractéristiques profondes et étroites | Possible avec rinçage et contrôle des électrodes | Risque de déviation et de casse de l’outil |
| Murs fins | Faible risque de déflexion mécanique | Risque de déviation et de broutage |
| Vitesse d'enlèvement de matière | Taux d’enlèvement de matière généralement inférieur | Généralement plus élevé pour un retrait en vrac accessible |
| Matériaux | Conducteur uniquement | Métaux et plastiques |
| Outillage | Fil ou électrode | Fraises et inserts |
| Intégrité des surfaces | Couche affectée thermiquement possible | Effets de surface mécaniques |
Où EDM perd
L'EDM ne remplace pas dans tous les cas le fraisage ou le tournage.
- Cela ne fonctionne que sur les matériaux conducteurs.
- Le taux d’enlèvement de matière est faible, donc l'enlèvement en vrac des stocks est lent.
- L'électroérosion à fil nécessite généralement un trou de filetage ou de départ, ou un autre chemin d'accès filaire, pour profils intérieurs fermés.
- Les électrodes plombées s'usent et peuvent devoir être remplacées.
- L'EDM laisse une couche affectée thermiquement avec d'éventuels effets de refonte ou de couche blanche.
- Le fluide diélectrique et les fils usagés doivent être manipulés.
- Longues durées de combustion, plusieurs passes de skim, fabrication d'électrodes, consommation de fil, et la configuration peut rendre l'EDM coûteux lorsque ses avantages géométriques sont inutiles.
L'EDM est généralement le plus utile pour la géométrie, dureté, accéder, et précision plutôt qu'un enlèvement de matière en vrac à haut débit.
Quand l’usinage conventionnel gagne
L'usinage conventionnel est généralement plus rapide et moins cher pour une géométrie accessible.
Choisissez le fraisage ou le tournage lorsque la géométrie est accessible, le matériau peut être coupé efficacement avec un outillage conventionnel, et les tolérances et la finition requises peuvent être obtenues de manière économique. Choisissez l'usinage conventionnel pour les enlèvements de matière importants, matériaux non conducteurs, et des pièces simples en grand volume.
En pratique, la plupart des pièces utilisent les deux. Le fraisage élimine le stock en vrac, puis EDM termine les détails durcis. Comparer Fraisage CNC avec EDM lors de la planification du processus.
Conseils DFM pour les pièces EDM
Les détails de conception déterminent si l'EDM est efficace.
- Préciser le matériau et la plage de dureté.
- Définir la géométrie fonctionnelle plutôt que de prescrire l'EDM sauf si le processus lui-même est requis.
- Autoriser un trou de départ ou un chemin d'accès aux câbles pour les profils internes fermés.
- Tenir compte de l'éclateur et de l'usure des électrodes dans la conception des électrodes.
- Prévoir des chemins de rinçage pour l'évacuation des débris dans les cavités profondes.
- Planifiez des coupes rasantes là où une finition fine ou une tolérance serrée est requise.
- Limiter les tolérances strictes aux caractéristiques fonctionnelles.
- Indiquer l'état de surface et toute limite de refonte ou de couche blanche.
- Inclure une donnée que l'inspection peut atteindre.
Pour les alliages difficiles, voir Usinage Inconel comme exemple de la raison pour laquelle l'EDM est souvent associé à la découpe conventionnelle.
Facteurs de coût
Le coût de l'EDM dépend du temps machine, fil ou électrodes, rinçage, et tolérance.
- Temps machine: les faibles taux de suppression font des heures un coût important.
- Fil ou électrodes: l'électroérosion à fil consomme continuellement du fil, tandis que l'EDM à plomb nécessite des électrodes façonnées qui s'usent et peuvent devoir être remplacées.
- Passes d'écrémage et de finition: finition fine et tolérance serrée pour ajouter des passes.
- Rinçage et configuration: les fonctionnalités approfondies nécessitent plus de préparation.
- Tolérance et contrôle: des limites plus strictes nécessitent plus de mesures.
- Quantité: coût d'installation et d'électrode réparti sur l'ensemble du lot.
Un devis dépend de la géométrie, matériel, et finir. Envoyez le dessin pour un numéro précis.
Questions fréquemment posées
Quand dois-je utiliser l'EDM au lieu du fraisage?
Utiliser EDM pour les matériaux durcis, petits rayons internes, traits profonds et étroits, micro-trous, parois minces, et des tolérances serrées sur les pièces conductrices.
L'EDM peut-il couper l'acier trempé?
Oui. Parce que l'EDM enlève la matière par décharge électrique plutôt que par découpe mécanique, l'acier trempé peut être usiné avec beaucoup moins de sensibilité à la dureté de la pièce que la coupe conventionnelle.
L'EDM peut-il couper n'importe quel matériau?
Non. L'EDM ne fonctionne que sur des matériaux électriquement conducteurs.
L'EDM est-il plus précis que le fraisage?
Pas intrinsèquement. L'EDM et le fraisage de précision peuvent atteindre des tolérances serrées. L'EDM devient avantageux lorsque le rayon de coupe, force de coupe, dureté du matériau, accès aux outils, ou la géométrie des éléments rend le résultat requis difficile à obtenir par fraisage.
Pourquoi EDM est-il lent?
L'EDM enlève la matière par le biais de nombreuses décharges électriques contrôlées plutôt que par la formation continue de copeaux. Des tolérances serrées et des finitions fines peuvent également nécessiter plusieurs passes d'écrémage ou de finition., ce qui augmente le temps de cycle.
L'EDM laisse-t-il une couche affectée par la chaleur?
Oui. EDM crée une couche de surface affectée thermiquement qui peut inclure des effets de refonte ou de couche blanche. Les passes de finition et les opérations secondaires peuvent réduire ou supprimer cette couche lorsque les exigences d'intégrité de surface l'exigent..
Obtenez un devis pour vos pièces EDM
Envoyez votre dessin 2D ou modèle 3D, matériel, dureté, quantité, tolérance, état de surface, et toutes les exigences relatives à la couche de refonte ou à l'intégrité de la surface. Nos ingénieurs examineront l'accès aux outils, géométrie des entités, enlèvement de matière en vrac, et les exigences de finition pour déterminer si le fraisage, électroérosion à fil, plomb EDM, EDM à petits trous, ou un processus combiné est la voie la plus pratique.