



Le moulage sous pression multi-glissières par rapport au moulage sous pression conventionnel est avant tout une comparaison d'outillage et de configuration de machine.. Votre choix dépend de l'alliage, géométrie, tolérances, et volume de production. Le multi-toboggan mérite d'être pris en considération pour les petits, pièces complexes. Le moulage sous pression conventionnel couvre une gamme plus large de tailles et peut également produire des caractéristiques complexes.
Quelle est la principale différence?
Le moulage sous pression multi-diapositives forme la cavité avec plusieurs blocs de matrice mobiles; l'outillage conventionnel utilise deux moitiés de matrice principales.
Dans un système multi-toboggans, approche coordonnée des diapositives et retrait de différentes directions. L'outillage conventionnel s'ouvre le long de son axe principal, avec des mouvements de base supplémentaires si nécessaire.
Le moulage sous pression conventionnel peut également utiliser des diapositives. NADCA décrit des matrices de production intégrant plusieurs cavités et noyaux mobiles pour des fonctionnalités complexes. Avoir des actions secondaires ne fait pas automatiquement d'une machine conventionnelle un système multi-diapositives dédié. Guide d'outillage NADCA
Pour votre projet, comparer les dispositions d'outils proposées plutôt que de compter uniquement les diapositives.
| Facteur | Moulage de la matrice multi-balles | Casting de matrice conventionnelle |
| Disposition des outils | Plusieurs blocs de matrices coordonnés | Deux moitiés principales, avec glissières à noyau en option |
| Point de départ commun | Petits composants avec des fonctionnalités orientées dans plusieurs directions | Composants dans une gamme de tailles plus large |
| Itinéraire des matériaux | Souvent du zinc; le magnésium nécessite un matériel adapté | Zinc, aluminium, ou du magnésium avec un matériel adapté |
| Fonctionnalités complexes | Plusieurs directions de retrait peuvent prendre en charge une géométrie complexe | Les coulisses centrales peuvent former des caractéristiques latérales et des contre-dépouilles |
| Précision dimensionnelle | Doit être validé pour les fonctionnalités spécifiques | Doit être validé pour les fonctionnalités spécifiques |
| Usinage secondaire | Peut diminuer lorsque les fonctionnalités peuvent être diffusées directement | Peut également diminuer grâce à une conception de base efficace |
| Coût d'outillage | Dépend de la disposition complète des outils et des machines | Cela dépend des cavités, noyaux, taille, et les exigences en matière d'outils |
| Économie de la production | Attrayant lorsque la géométrie et le rendement conviennent au système | Attrayant lorsque la capacité et l’outillage conviennent au projet |
Aucun des deux processus ne remporte toutes les catégories. Vous avez besoin d'une comparaison basée sur les mêmes exigences de dessin et d'acceptation.
Comment fonctionnent les deux processus?
Les deux procédés injectent du métal en fusion dans des outils en acier réutilisables, mais leurs séquences d'ouverture et de sortie diffèrent.
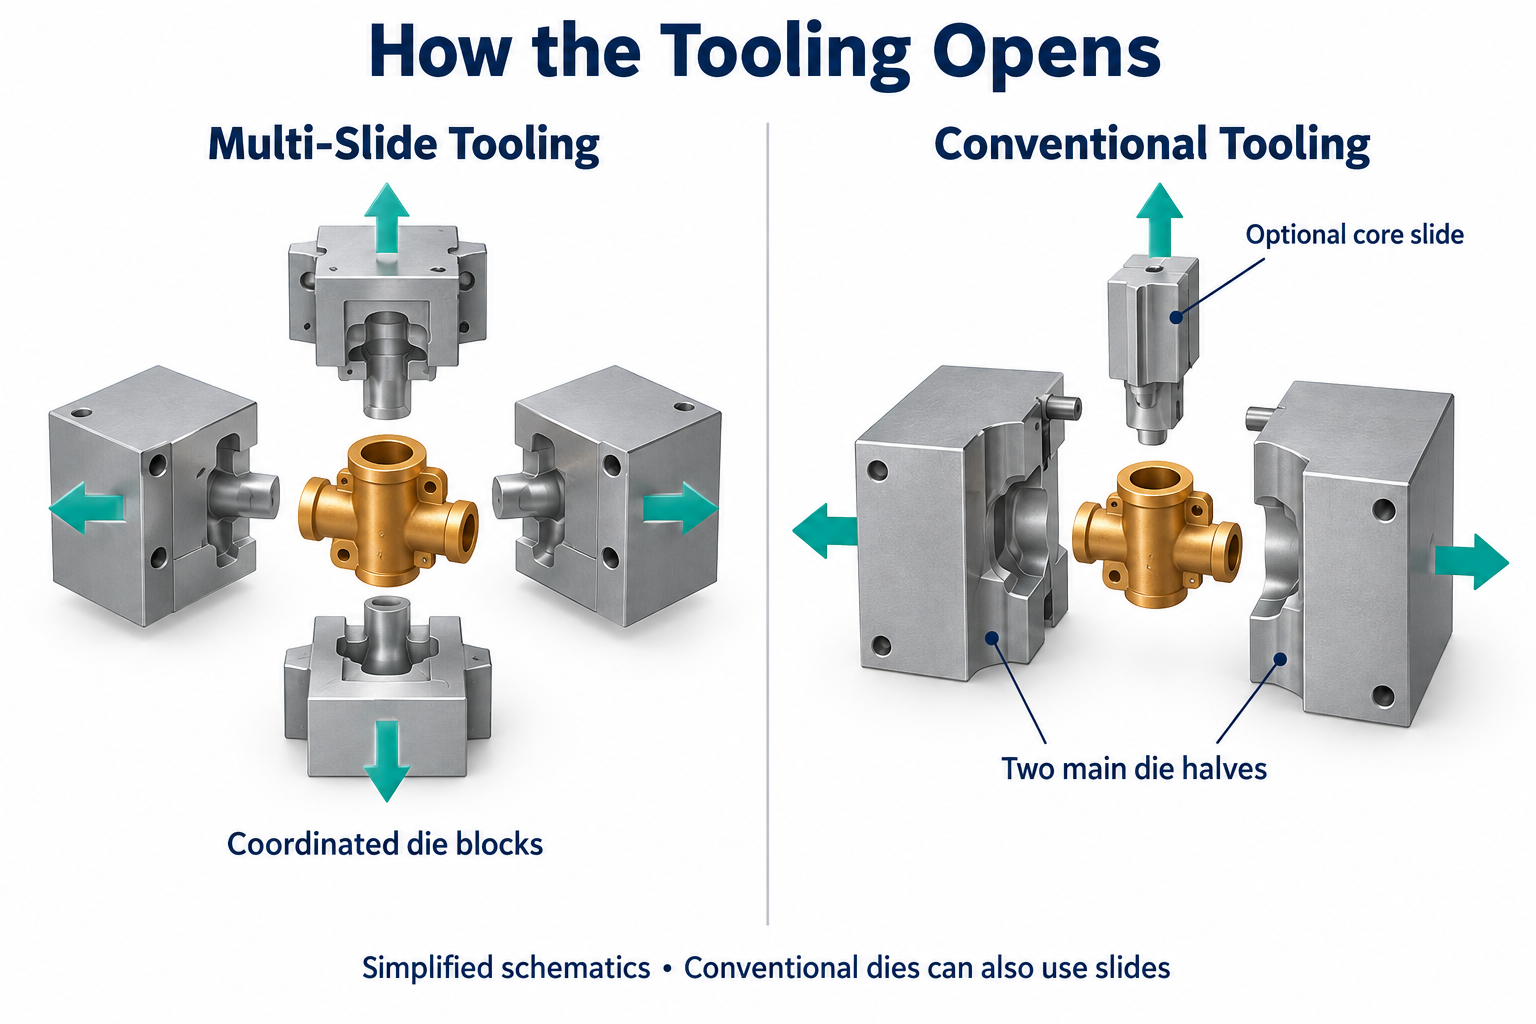
Outillage multi-diapositives par rapport aux moitiés de matrice conventionnelles et une glissière à noyau en option
Moulage de la matrice multi-balles
Une séquence typique comprend:
- Les blocs de matrice se déplacent ensemble et ferment la cavité.
- Le système d'injection remplit la cavité d'alliage fondu.
- Le métal se solidifie.
- Les diapositives se retirent dans l'ordre requis.
- La pièce moulée se sépare de l'outillage et passe aux opérations en aval.
Les configurations des machines varient. Techmire décrit des systèmes avec quatre à six diapositives, comprenant des agencements permettant la séparation automatique des canaux.
Ces capacités peuvent réduire la manipulation et le travail secondaire lorsque votre géométrie convient à l'outillage.. Cela ne signifie pas que chaque composant quitte la machine prêt à être assemblé.. Technologie Techmire
Casting de matrice conventionnelle
L'outillage conventionnel ferme ses moitiés fixe et mobile avant l'injection. Tous les noyaux mobiles entrent dans leurs positions requises.
Après la solidification, les noyaux se rétractent selon les besoins. Le dé s'ouvre, et le casting est éjecté.
Dépose du portail, débarquant, usinage, et finition suivre selon votre dessin. Un outil conventionnel approprié peut créer des éléments qui nécessiteraient autrement un usinage..
Le multi-diapositive est différent du multi-cavité
« Multi-slide » décrit le mouvement de l'outillage. « Multi-cavité » décrit le nombre de cavités de pièces qu'une matrice contient.
Un outil multi-diapositives peut produire plusieurs composants par prise de vue. L'outillage conventionnel peut également utiliser plusieurs cavités.
Lors de la comparaison de la sortie, demander à la fois le nombre de cavités et le cycle de production complet. Configurations des machines Techmire
Quels matériaux conviennent à chaque processus?
Vos exigences en matière d'alliage limitent le choix du processus avant que la géométrie de l'outillage ne le fasse.
Dispositions des outils de description multi-diapositives et conventionnelles. La chambre chaude et la chambre froide décrivent comment le métal entre dans la matrice.
Ces classifications ne doivent pas être considérées comme interchangeables.
Zinc
Le zinc est un candidat important lorsque vous avez besoin de détails complexes, cohérence dimensionnelle, ou finition décorative.
NADCA identifie les formes complexes, tolérances étroites, et l'adéquation du placage parmi les avantages du moulage sous pression en zinc. Ces avantages s'appliquent à la combinaison alliage et procédé, plutôt qu'exclusivement à l'outillage multi-chariots. Moulages sous pression de zinc NADCA
Pour un composant en zinc, comparez les deux configurations d'outils si les deux peuvent répondre à vos besoins.
Vous pouvez également consulter notre services de moulage sous pression de zinc lors de la préparation des exigences de votre projet.
Aluminium
Le moulage sous pression conventionnel en chambre froide est un point de départ courant pour les composants en aluminium.
Le métal est fondu séparément et transféré dans le manchon d'injection. Un piston le force ensuite dans la filière fermée. Processus en chambre froide NADCA
Ne présumez pas qu'une machine multi-couches conçue pour le zinc peut traiter l'alliage d'aluminium spécifié..
Magnésium
Le magnésium peut être traité à l'aide d'un équipement de moulage sous pression approprié, y compris les systèmes multi-glissières spécialisés.
Techmire répertorie les machines à magnésium séparément de ses équipements à zinc et à plomb. Confirmer la compatibilité réelle de la machine et de l'alliage du fournisseur. Produits Techmire
Pour l’une ou l’autre voie d’outillage, identifier la nuance d'alliage sur votre dessin. "Zinc," "aluminium,» ou « magnésium » seul est insuffisant pour une spécification de production.
Quel processus offre de meilleures tolérances et finitions de surface?
Aucun des deux processus n'a de tolérance universelle ou de valeur d'état de surface..
Un numéro de capacité publié ne signifie pas grand-chose à moins qu'il ne fasse référence à un alliage comparable., dimension, géométrie, et méthode d'inspection.
Les normes de produits NADCA concernent les tolérances standard, tolérances de précision, dimensionnement géométrique, et moulage sous pression miniature séparément. C'est plus utile que d'attribuer un chiffre de précision à un processus entier.. Spécifications du produit NADCA
Pour vos dimensions critiques, demander:
- Quelles fonctionnalités proviennent du même élément d'outillage?
- Quelles cotes traversent une ligne de joint ou une interface de glissement?
- Quelles surfaces établissent les données d'inspection?
- Les exigences sont-elles mesurées avant ou après la finition?
- Quelles fonctionnalités nécessitent un usinage?
Le placement de la ligne de séparation est important car il affecte la façon dont l'outil forme votre composant. Vérifiez cet emplacement avant d’approuver le concept de matrice. Guide de ligne de partage NADCA
Pour les surfaces cosmétiques, marquez les zones visibles sur votre dessin. Convenez des marques de porte acceptables, lignes de séparation, et marques d'éjection.
Si votre composant nécessite un placage, peinture, ou polissage, inclure ces opérations dans la comparaison. Une pièce moulée brute visuellement attrayante peut encore nécessiter une finition substantielle.
Quel processus a le coût total le plus bas?
Le processus le moins coûteux est celui qui fournit des pièces finies acceptées au coût total du programme le plus bas..
Un devis d’outillage inférieur ne produit pas nécessairement un prix de pièce fini inférieur.
Pour une comparaison pratique, utiliser:
Coût par pièce acceptée = Coût total du programme convenu ÷ Pièces acceptées livrées
Inclure l'outillage, fonderie, garniture, usinage, finition, inspection, et les frais de maintenance convenus. Appliquer les mêmes hypothèses d’emballage et de livraison aux deux devis.
Investissement en outillage et volume du programme
Ne présumez pas que les outils multi-diapositives coûtent toujours plus cher.
Une conception conventionnelle avec plusieurs mécanismes centraux peut être plus complexe qu'un agencement multi-glissière approprié.. Un outil conventionnel simple peut également être la solution la plus économique.
Demander des devis d'outillage pour la même révision de dessin, hypothèses sur les cavités, et le volume de programme attendu.
NADCA identifie l'acier à outils, chargement thermique, et l'érosion parmi les facteurs de coût de l'outillage. La quantité de production et la réduction du travail secondaire affectent également l’économie. Coûts d’outillage NADCA
Taux de production
Comparez la production horaire acceptée au lieu de la vitesse de machine annoncée.
Une relation de planification utile est:
Sortie acceptée = coups par heure × parties par coup × rendement
Tenez ensuite compte des temps d'arrêt lors de l'estimation de la capacité planifiée.
Les spécifications de la machine peuvent indiquer la vitesse du cycle à sec. Ce chiffre n'inclut pas toutes les étapes nécessaires pour lancer, cool, et gérez votre composant actuel.
Le temps de solidification et les séquences de déplacement des outils affectent également le cycle de production. Coûts du processus NADCA
Opérations secondaires
Un processus devient plus attractif lorsqu’il supprime une opération coûteuse en aval.
Cependant, les deux itinéraires peuvent encore nécessiter un usinage pour les interfaces spécifiées, fils de discussion, ou dimensions finies. NADCA distingue les composants nécessitant uniquement un découpage de ceux nécessitant un traitement ultérieur. Traitement secondaire NADCA
Demander au fournisseur d'identifier chaque opération incluse dans le prix unitaire. Pour plus de facteurs de cotation, voir notre guide des coûts des outillages de moulage sous pression.
Quand devriez-vous choisir chaque processus?
Évaluer le multi-diapositive lorsque plusieurs directions de retrait pourraient simplifier un petit composant; évaluer l'outillage conventionnel lorsque sa capacité correspond mieux à votre projet.
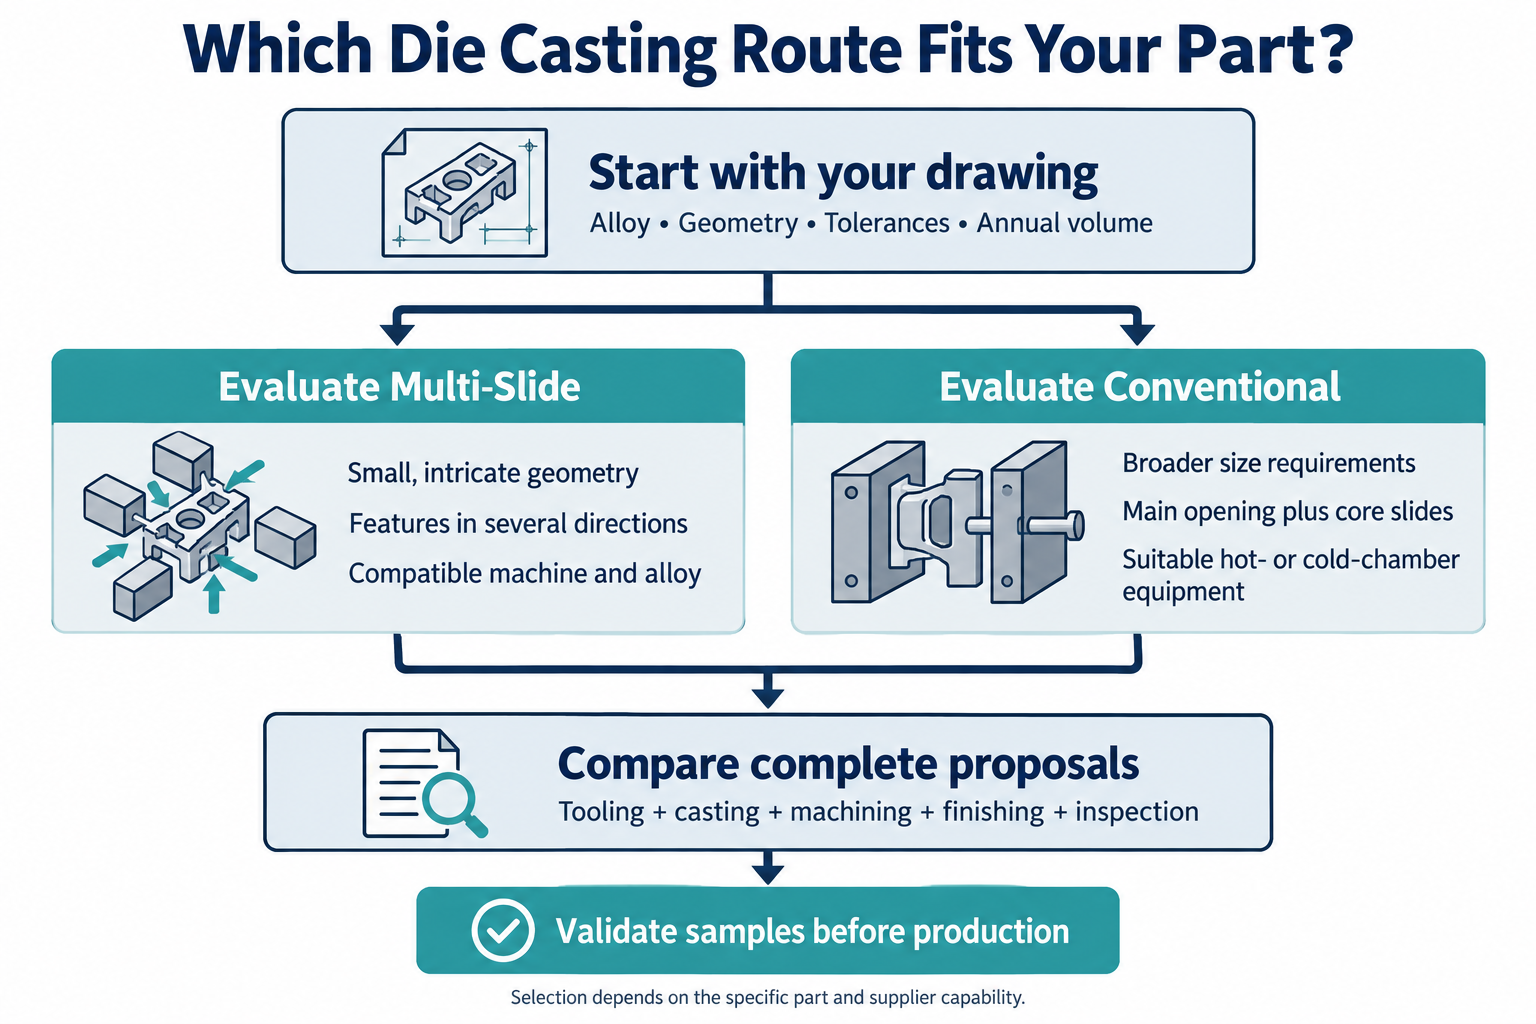
Flux de travail de sélection de moulage sous pression comparant la géométrie, outillage, coût total, et validation des échantillons
Les exemples ci-dessous sont des scénarios de sélection, plutôt que des itinéraires de fabrication garantis ou des enregistrements de projets TOPS.
| Exemple de composant | Voie à évaluer | Point de départ matériel | Question principale |
| Petit corps de connecteur avec ouvertures latérales | Multiglissière et conventionnelle | Alliage de zinc spécifié | Les ouvertures peuvent-elles être coulées sans perçage supplémentaire? |
| Loquet compact avec plusieurs fonctionnalités latérales | Multiglissière et conventionnelle | Alliage de zinc spécifié | Quelle disposition permet un démoulage fiable et une finition plus simple? |
| Large boîtier électronique | Chambre froide conventionnelle | Alliage d'aluminium spécifié | La machine s'adapte-t-elle à l'outil et à la zone projetée? |
| Petit, couverture simple | Conventionnel; comparer les alternatives si cela est justifié | Alliage dépendant de l'application | Un mouvement supplémentaire de l'outillage apporterait-il un avantage mesurable? |
| Composant de précision léger | Équipement magnésium adapté | Alliage de magnésium spécifié | Which supplier can validate the required alloy and geometry? |
Quand le multi-diapositive mérite un examen plus approfondi
Consider a multi-slide proposal when:
- Your component fits the available machine and tooling envelope.
- Several features need different withdrawal directions.
- The proposed tooling removes meaningful secondary work.
- Your recurring volume supports tooling investment.
- The supplier can demonstrate a suitable production and inspection plan.
Avoid selecting it solely because the part is small. A simple small component may have no meaningful advantage from additional tool movements.
Quand le moulage sous pression conventionnel prend tout son sens
Consider conventional tooling when:
- Your alloy and machine requirements already favor that route.
- The component requires a larger tooling envelope.
- Most features suit the main opening direction.
- A manageable number of core slides forms the remaining features.
- Le devis complet répond à vos exigences de coût et de qualité.
Ne rejetez pas les outillages conventionnels simplement parce que votre pièce est complexe. Examinez d'abord le concept de matrice réel.
Quand aucune des deux routes n'est prête
Retardez l’outillage de production si votre conception continue de changer considérablement.
Pour des contrôles d’ajustement précoces ou des quantités incertaines, comparer un parcours de prototype avant de s'engager dans une filière de production. Notre Services d'usinage CNC fournir une autre option pour les géométries de prototypes appropriées.
N'oubliez pas que les prototypes usinés ne valident pas le comportement du moulage en production..
Que devez-vous vérifier avant d'approuver l'outillage?
Approuvez l'un ou l'autre processus uniquement après avoir examiné la version de la fonctionnalité, dimensions critiques, et les exigences d'acceptation des échantillons.
Examinez la conception de chaque itinéraire proposé
Utilisez le même dessin pour évaluer les deux concepts d'outillage:
| Caractéristique de conception | Ce qu'il faut examiner |
| Contre-dépouilles et caractéristiques latérales | Direction de retrait, autorisation, et séquence de libération |
| Ajustements critiques | Stratégie de référence et si un usinage est nécessaire |
| Trous et fenêtres | Accès principal, brouillon, remplissage, et inspection |
| Transitions murales | Si les sections épaisses peuvent être réduites ou redistribuées |
| Surfaces visibles | Marques d'outillage et exigences de finition acceptables |
| Surfaces usinées | Provisions de stock et critères d'acceptation |
Les trous et les fenêtres affectent à la fois le flux et la libération du métal. NADCA recommande de prendre en compte le comportement de brouillon et de remplissage lors du développement de ces fonctionnalités. Trous et fenêtres NADCA
Évitez de spécifier une épaisseur de paroi minimale universelle basée sur le nom du processus. La NADCA note que les limites d'épaisseur des murs ne sont pas régies par une règle fixe. Guidage mural NADCA
Convenez d'une séquence de validation
Une séquence d'approbation pratique est:
- Confirmer la révision du dessin, alliage, demande annuelle, et la vie du programme.
- Examiner la disposition des outils proposée et les opérations secondaires.
- Convenir des dimensions critiques et des méthodes d’inspection.
- Produire des échantillons en utilisant l'itinéraire de production prévu.
- Vérifier les dimensions, finition, and required functional performance.
- Approve the process and documentation before regular deliveries.
Ask for evidence relevant to your part, rather than a general statement about “high precision.”
If pressure tightness matters, define the leak-test conditions and acceptance limit. If appearance matters, establish an agreed visual reference.
Questions fréquemment posées
Your final choice should follow the drawing, production plan, and validation results rather than the process label.
Le moulage sous pression à plusieurs glissières est-il le même que le moulage sous pression à quatre glissières?
Four-slide describes a particular arrangement. Multi-slide is a broader term, and equipment configurations vary.
Ask the supplier to show the proposed tooling movements.
Le moulage sous pression conventionnel peut-il produire des contre-dépouilles?
Oui, suitable movable cores can form certain undercuts and side features.
The geometry must allow the cores and finished casting to withdraw.
Le moulage sous pression multi-lames est-il toujours plus précis?
Non. La précision doit être évaluée pour la dimension spécifique et la disposition des outils.
Demandez un plan d’inspection convenu pour vos fonctionnalités critiques.
Le moulage sous pression multi-lames convient-il uniquement au zinc?
Non. Des équipements spécialisés existent également pour le magnésium et d'autres alliages compatibles.
Confirmez la machine réelle et l'alliage spécifié avant de supposer la faisabilité.
Le multi-diapositives élimine-t-il l'usinage CNC?
Parfois, cela réduit l'usinage en coulant directement les caractéristiques.
Vos tolérances finies, fils de discussion, et les surfaces fonctionnelles déterminent quelles opérations restent nécessaires.
Les moules multi-couches sont-ils toujours plus chers?
Non. Comparez les propositions d'outillage complètes pour le même composant.
Mécanismes coulissants, nombre de cavités, validation, et les exigences de maintenance influencent toutes le devis.
Existe-t-il un poids de pièce maximum universel?
Aucune limite de poids unique ne définit chaque machine multi-toboggans.
Vérifier la capacité de tir de la machine proposée, enveloppe d'outillage, et exigences de serrage.
Quelle quantité de production justifie l'un ou l'autre processus?
Il n’existe pas de minimum universel qui rende l’un ou l’autre processus économique.
Comparez l'investissement en outillage et le coût des pièces finies en fonction du volume de programme prévu.
Discutez de votre projet de moulage sous pression avec TOPS Precision
TOPS Precision propose le moulage sous pression, fabrication de moules, et services d'usinage CNC pour des composants personnalisés.
Vous pouvez utiliser notre services de moulage sous pression pour commencer une discussion basée sur le dessin sur le matériau, outillage, et exigences de finition.
Choisissez l'itinéraire qui répond à vos exigences en matière de pièces finies à un coût de production durable. Une proposition d'outillage détaillée et des échantillons validés constituent une base plus solide qu'un tableau comparatif générique..
Contactez-nous avec votre dessin 2D, 3Modèle d, alliage, volume annuel, et durée de vie prévue du programme. Inclure les tolérances critiques, état de surface, et les exigences d'inspection afin que nous puissions examiner votre projet.


