

L'anodisation convertit la surface de l'aluminium en un matériau dur, couche d'oxyde résistante à la corrosion. Les principaux types sont l’acide chromique de type I, Acide sulfurique de type II, et anodisation dure de type III. Chacun donne une épaisseur différente, dureté, couleur, et le coût. Ce guide explique les types et comment choisir.
Quels sont les principaux types d’anodisation?
Les trois catégories d'anodisation les plus couramment évoquées sont le type I., Type II, et type III. MIL-PRF-8625 définit également le type IB, Type IC, et variantes de type IIB.
| Taper | Processus | Épaisseur typique | Force principale |
| Tapez I | Acide chromique | Environ. 0.5-7.5 un | Revêtement mince, résistance à la corrosion, applications sensibles à la fatigue |
| Type II | Acide sulfurique | Environ. 1.8-25 un | Usage général, pouvant être teint, protection contre la corrosion |
| Type III | Anodisation dure | Généralement autour 25-75 un, dépendant de l'application | Usure et résistance à l'abrasion |
L'épaisseur exacte doit être spécifiée sur le dessin ou le document d'achat conformément à la norme applicable et aux exigences fonctionnelles..
Qu'est-ce que l'anodisation à l'acide chromique de type I?
L'anodisation à l'acide chromique de type I produit une fine couche anodique, généralement environ 0.5 à 7.5 micromètres.
Son revêtement mince provoque moins de changements dimensionnels que les finitions anodiques plus épaisses et est largement utilisé dans les applications aérospatiales sensibles à la fatigue.. Sélection du processus pour les cavités borgnes, articulations, ou les caractéristiques de solution piégée doivent être examinées avec l'anodiseur.
Qu'est-ce que l'anodisation à l'acide sulfurique de type II?
L'anodisation à l'acide sulfurique de type II est le type d'anodisation le plus courant..
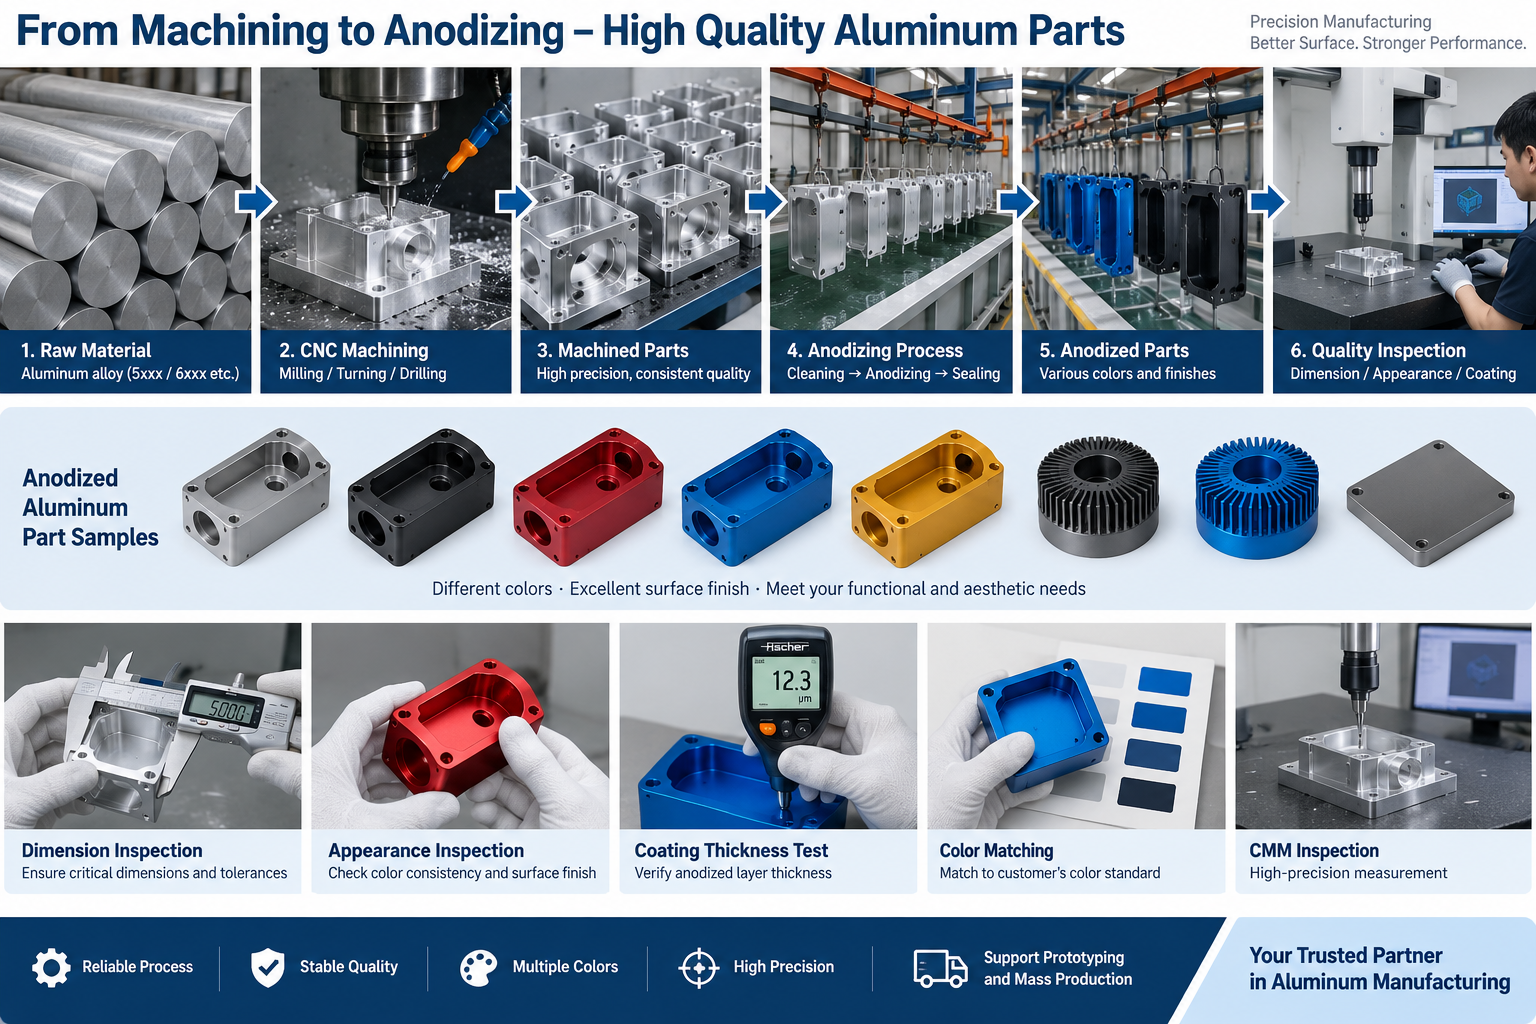
L'épaisseur typique est d'environ 1.8 à 25 micromètres. Le revêtement est poreux, accepte le colorant, et donne une bonne résistance à la corrosion. Le type II est utilisé pour les boîtiers, dissipateurs de chaleur, éclairage, et produits de consommation. Le noir de type II sur les dissipateurs thermiques est courant, mais le revêtement est électriquement isolant. Son effet sur l'émissivité thermique est une considération distincte de la conduction..
Qu'est-ce que l'anodisation à couche dure de type III?
L'anodisation dure de type III produit le revêtement anodique le plus épais et le plus dur..
Le type III est généralement spécifié autour 25 à 75 micromètres, avec à peu près 50 les micromètres, une exigence technique courante. L'épaisseur réelle dépend de l'alliage, application, et spécification. Le revêtement dur convient aux surfaces coulissantes, vannes, pistons, et outillage.
La couleur naturelle du revêtement dur varie du beige clair ou du gris au brun foncé ou au noir., selon l'alliage, épaisseur du revêtement, et conditions de traitement. Des colorants plus foncés peuvent également être utilisés le cas échéant.
Que sont les types IB, Type IC, Et type IIB?
MIL-PRF-8625 inclut également l'anodisation chromée basse tension de type IB, Alternatives non chromées de type IC, et anodisation sulfurique fine de type IIB.
Ces variantes sont plus spécialisées que le type I conventionnel, Type II, et finitions de type III. Ils sont sélectionnés lors des procédés chimiques, épaisseur du revêtement, ou les exigences environnementales l’exigent.
Type d'anodisation par rapport à la classe
Sous MIL-PRF-8625, le type identifie le processus d'anodisation, pendant que la classe identifie si la finition est teinte.
- Classe 1: revêtement non teint
- Classe 2: revêtement teint
Ces classes ne doivent pas être confondues avec les classifications architecturales d'anodisation de classe I et de classe II., qui sont un système différent.
Comment les couleurs d'anodisation sont-elles ajoutées?
La couche anodique se forme en premier. La coloration est une étape post-anodisation distincte avant ou dans le cadre de la séquence de scellement..
La teinture organique offre de nombreuses couleurs sur les revêtements de type II, mais certains colorants s'estompent sous une forte lumière UV. La coloration électrolytique produit un bronze stable, noir, et tons champagne. Si la stabilité des couleurs est importante, indiquer l'exposition à la lumière attendue sur le dessin.
Qu'est-ce que le scellement anodisé?
Le scellement ferme ou modifie les pores de l'oxyde anodique après anodisation et coloration.
Le scellement améliore la résistance à la corrosion et la rétention des colorants. L'exigence d'étanchéité dépend du type d'anodisation et de l'objectif fonctionnel. Le scellement à l'eau chaude et à l'acétate de nickel ou à d'autres produits chimiques sont courants. Le revêtement dur est parfois laissé non scellé là où les caractéristiques d'usure sont prioritaires.. Confirmer l'exigence d'étanchéité sur le dessin.
Quels autres processus d'anodisation sont utilisés?
Des processus spécialisés au service du collage, environnemental, et les besoins architecturaux.
- L'anodisation à l'acide phosphorique prépare l'aluminium au collage.
- L'anodisation à l'acide borique-sulfurique est une alternative à moindre impact dans l'aérospatiale.
- L'anodisation architecturale suit les normes en matière de couleur extérieure et de vieillissement à long terme.
L'anodisation du titane est un processus électrochimique différent qui forme une couche contrôlée d'oxyde de titane.. Ses couleurs visibles proviennent principalement d'interférences optiques plutôt que de colorants. Pour plus de détails, voir notre guide sur anodisation en titane.
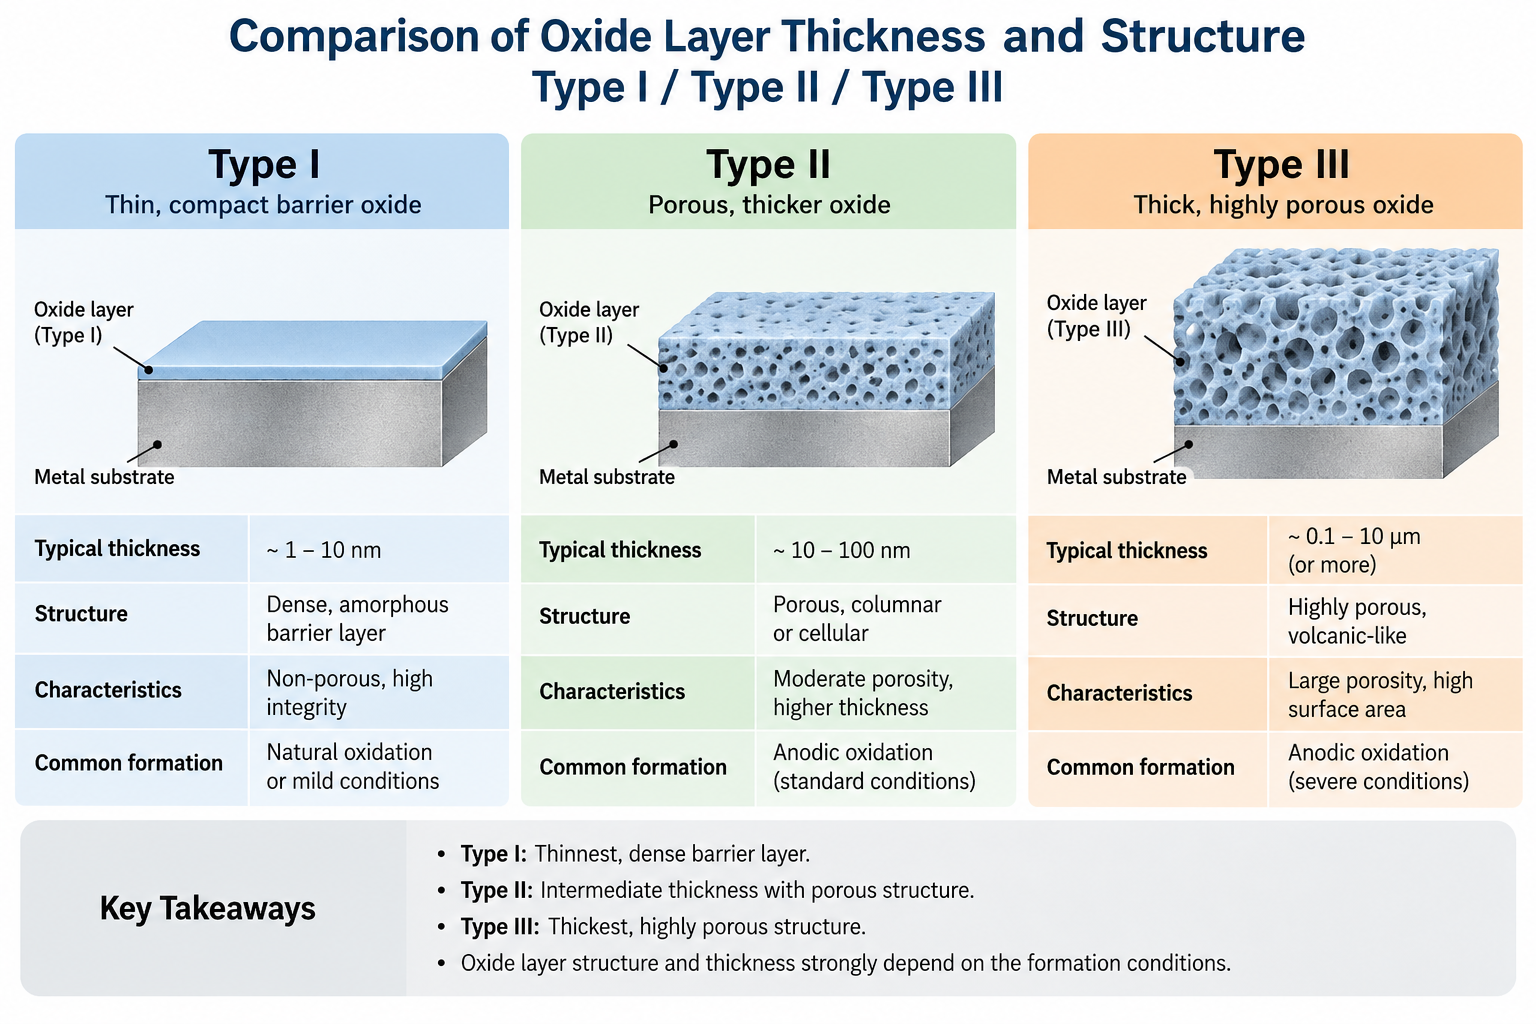
Type I contre type II contre type III
| Facteur | Type I Chromique | Sulfurique de type II | Anodisation dure de type III |
| Épaisseur typique | 0.5-7.5 un | 1.8-25 un | Communément 25-75 un |
| Résistance à la corrosion | Bien | Bon à très bon | Bon à très bon, en fonction de l'étanchéité |
| Résistance à l'usure | Faible | Modéré | Haut |
| Colorabilité | Très limité | Excellent | Limité |
| Croissance dimensionnelle | Minimal | Modéré | Significatif |
| Complexité relative du traitement | Spécialisé | Standard, largement disponible | Plus haut |
| Utilisation typique | Aérospatial, tolérances étroites | Parties générales et colorées | Pièces d'usure et fonctionnelles |
Croissance, dureté, et les résultats de corrosion dépendent de l'alliage, processus, et l'étanchéité.
Comment choisir un type d'anodisation
Choisissez le type en fonction de l'exigence principale: corrosion, apparence, ou porter.
- Choisissez le type I lorsque les dimensions et la fatigue sont importantes et que le revêtement doit rester mince.
- Choisissez le type II pour une protection générale contre la corrosion et des finitions colorées.
- Choisissez le type III lorsque la surface doit résister à l’usure et à l’abrasion.
- Choisissez la coloration électrolytique lorsque la stabilité de la couleur à long terme est importante.
- Choisissez une teinture biologique lorsque vous avez besoin d'une couleur vive spécifique sur une pièce décorative.
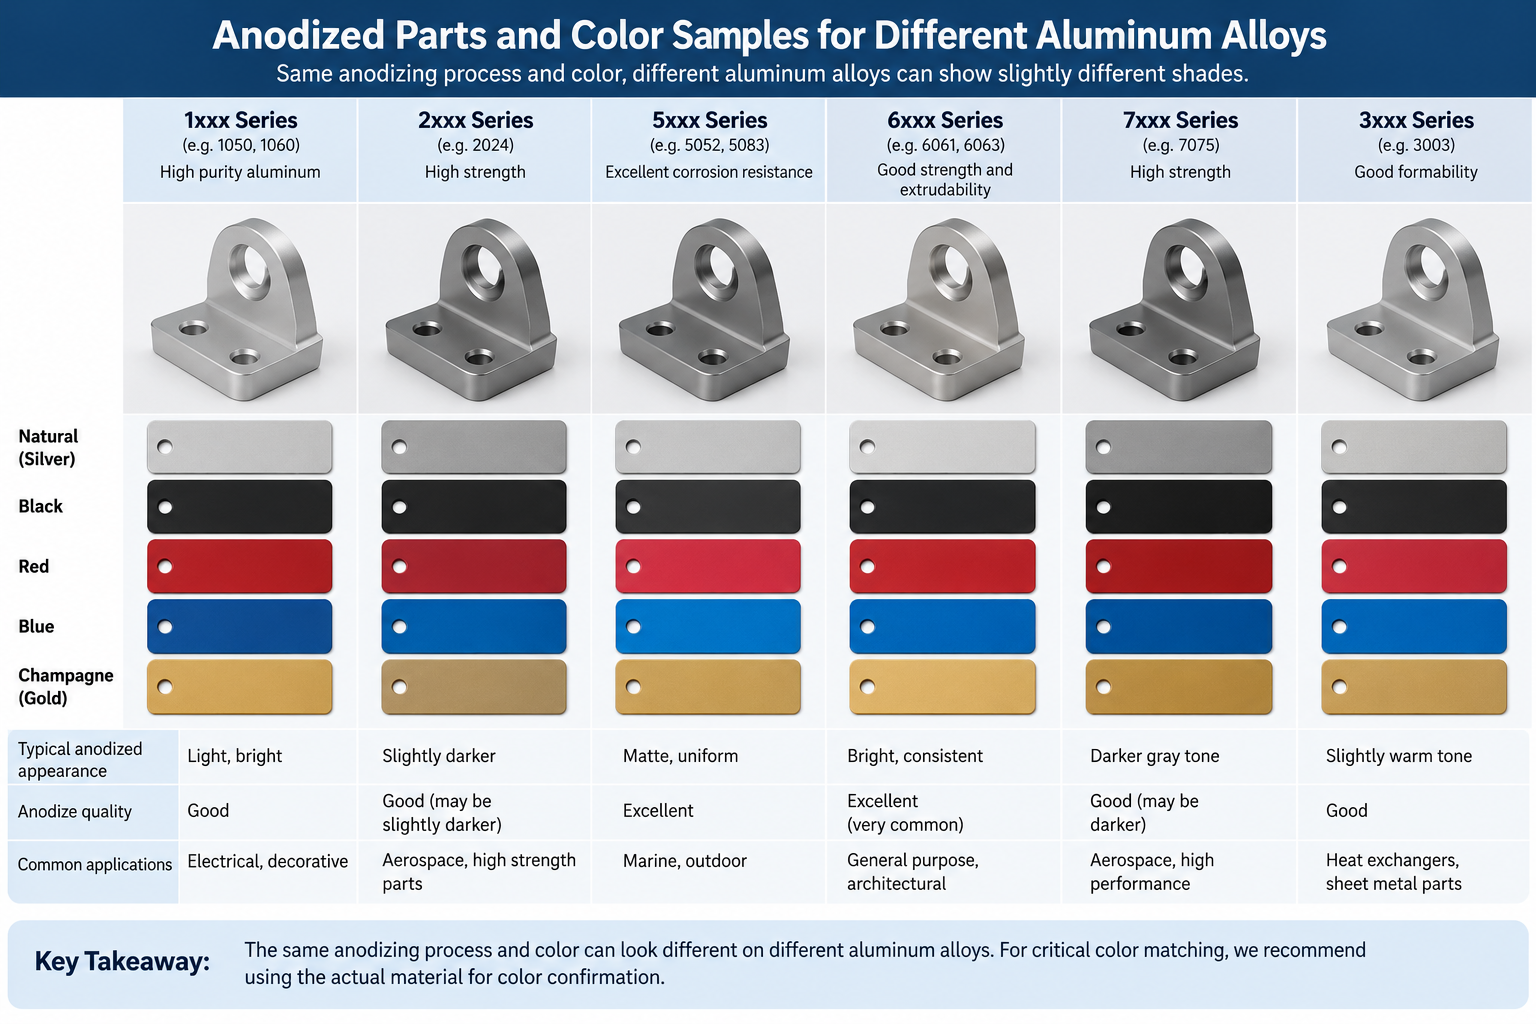
Comment l'alliage d'aluminium affecte-t-il l'anodisation?
Le choix de l'alliage modifie l'apparence et les performances du revêtement..
| Famille d'alliages | Comportement typique d'anodisation |
| 5xxx | Généralement bonne réponse à la corrosion et à la décoration |
| 6xxx | Donne généralement une anodisation décorative cohérente |
| 2xxx | Une teneur élevée en cuivre peut affecter la couleur et le comportement à la corrosion |
| 7xxx | Peut nécessiter un traitement plus contrôlé |
| Alliages Al-Si coulés | Une teneur élevée en silicium peut produire une apparence plus foncée ou moins uniforme |
Utilisez « généralement » et « peut » comme le suggère le langage ci-dessus. Confirmez le comportement avec votre finisseur pour l'alliage exact.
Considérations sur la conception de l'anodisation
Plan de croissance du revêtement, scellage, et limites d'alliage avant d'envoyer le dessin.
- L'anodisation n'ajoute pas simplement toute l'épaisseur du revêtement à l'extérieur de la pièce.. Une partie de l'oxyde se développe dans la surface d'aluminium d'origine, et une partie grandit vers l'extérieur. Coordonner les dimensions d'usinage avec l'épaisseur du revêtement.
- Masquer les fils de discussion critiques, contacts électriques, et s'ajuste avec précision là où le revêtement ne peut pas être toléré. L'usinage post-anodisation peut être utilisé lorsque cela est spécifiquement requis, mais il expose l'aluminium nu à la surface usinée.
- Préciser l'alliage et la trempe.
- Spécifiez l’étanchéité lorsque la résistance à la corrosion ou la stabilité des couleurs sont importantes.
- Couleur de l'état, brillant, et tout essai de brouillard salin ou d'usure sur le dessin.
- Référencer la norme actuelle, MIL-PRF-8625. Les dessins plus anciens peuvent encore faire référence à MIL-A-8625; vérifier les exigences actuelles par rapport à MIL-PRF-8625.
Pour pièces usinées en aluminium, notre service d'usinage CNC anodisé peut citer la finition avec la pièce.
Comment spécifier l'anodisation sur un dessin
Spécifiez la légende complète afin que le finisseur applique exactement ce dont vous avez besoin.
Inclure l'alliage d'aluminium et la trempe, la norme d'anodisation, le type, la classe ou la couleur, l'épaisseur de revêtement requise, l'exigence d'étanchéité, zones masquées, dimensions critiques après revêtement, exigences cosmétiques, et tout test de corrosion ou d'usure.
Exemple pour une finition colorée: MIL-PRF-8625, Type II, Classe 2, Noir, épaisseur du revêtement comme spécifié, joint requis.
Exemple pour revêtement dur: MIL-PRF-8625, Type III, Classe 1, 50 une valeur nominale, masquer les fils comme indiqué.
Quand ne devriez-vous pas utiliser l’anodisation?
L'anodisation n'est pas la bonne finition pour chaque pièce.
- L'anodisation est la plus couramment utilisée sur l'aluminium, bien que des procédés anodiques associés soient également utilisés sur des métaux tels que le titane et le magnésium.
- Des tolérances très serrées peuvent ne pas absorber la croissance du revêtement.
- Les filetages internes et les caractéristiques aveugles peuvent piéger la chimie du processus.
- Certains alliages moulés s'anodisent de manière inégale.
- Les revêtements anodiques endommagés ne peuvent pas être facilement réparés sur place.
- Les points de contact conducteurs doivent être masqués, parce que l'anodisation est isolante.
Si la pièce a besoin d'une alternative, comparer finitions de surface pour l'usinage CNC.
Questions fréquemment posées
Quels sont les principaux types d'anodisation?
Acide chromique de type I, Acide sulfurique de type II, et anodisation dure de type III.
À quoi sert l’anodisation de type II?
C'est le type le plus courant. Il offre une protection contre la corrosion et accepte les colorants pour les pièces colorées.
Quelle est la différence entre l'anodisation de type II et de type III?
Le type III est plus épais et plus dur. Le type II est plus mince, plus teintable, et plus largement disponible.
Quelle est la différence entre le type et la classe en anodisation?
Le type identifie le processus. La classe identifie si le revêtement est teint. Classe 1 n'est pas teint et classe 2 est teint sous MIL-PRF-8625.
Quelle est l'épaisseur de l'anodisation dure?
Généralement à propos 25 à 75 micromètres, avec à peu près 50 les micromètres sont une exigence courante. Confirmez avec votre finisseur.
L'anodisation modifie-t-elle les dimensions des pièces?
Oui. Une partie de l’oxyde se développe à la surface et une partie se développe vers l’extérieur.. Permettre la croissance des fonctionnalités à tolérance stricte.
De quelles couleurs l'aluminium peut-il être anodisé?
Le type II peut être teint dans de nombreuses couleurs. Le noir est le plus courant. Le manteau dur est généralement dans son bronzage naturel, gris, brun, ou gamme noire.
L'anodisation peut-elle être appliquée à l'acier?
Non. L’anodisation convient à l’aluminium. L'acier nécessite d'autres traitements tels que le placage ou l'oxyde noir.
Obtenez un devis pour des pièces CNC anodisées
Dites-nous l'alliage, type de revêtement, classe, épaisseur, couleur, et toute exigence de test. Nos ingénieurs examineront le dessin, permettre la croissance du revêtement, et devis usinage et anodisation ensemble.


1 réfléchi à "Types d'anodisation: Tout ce que vous devez savoir”