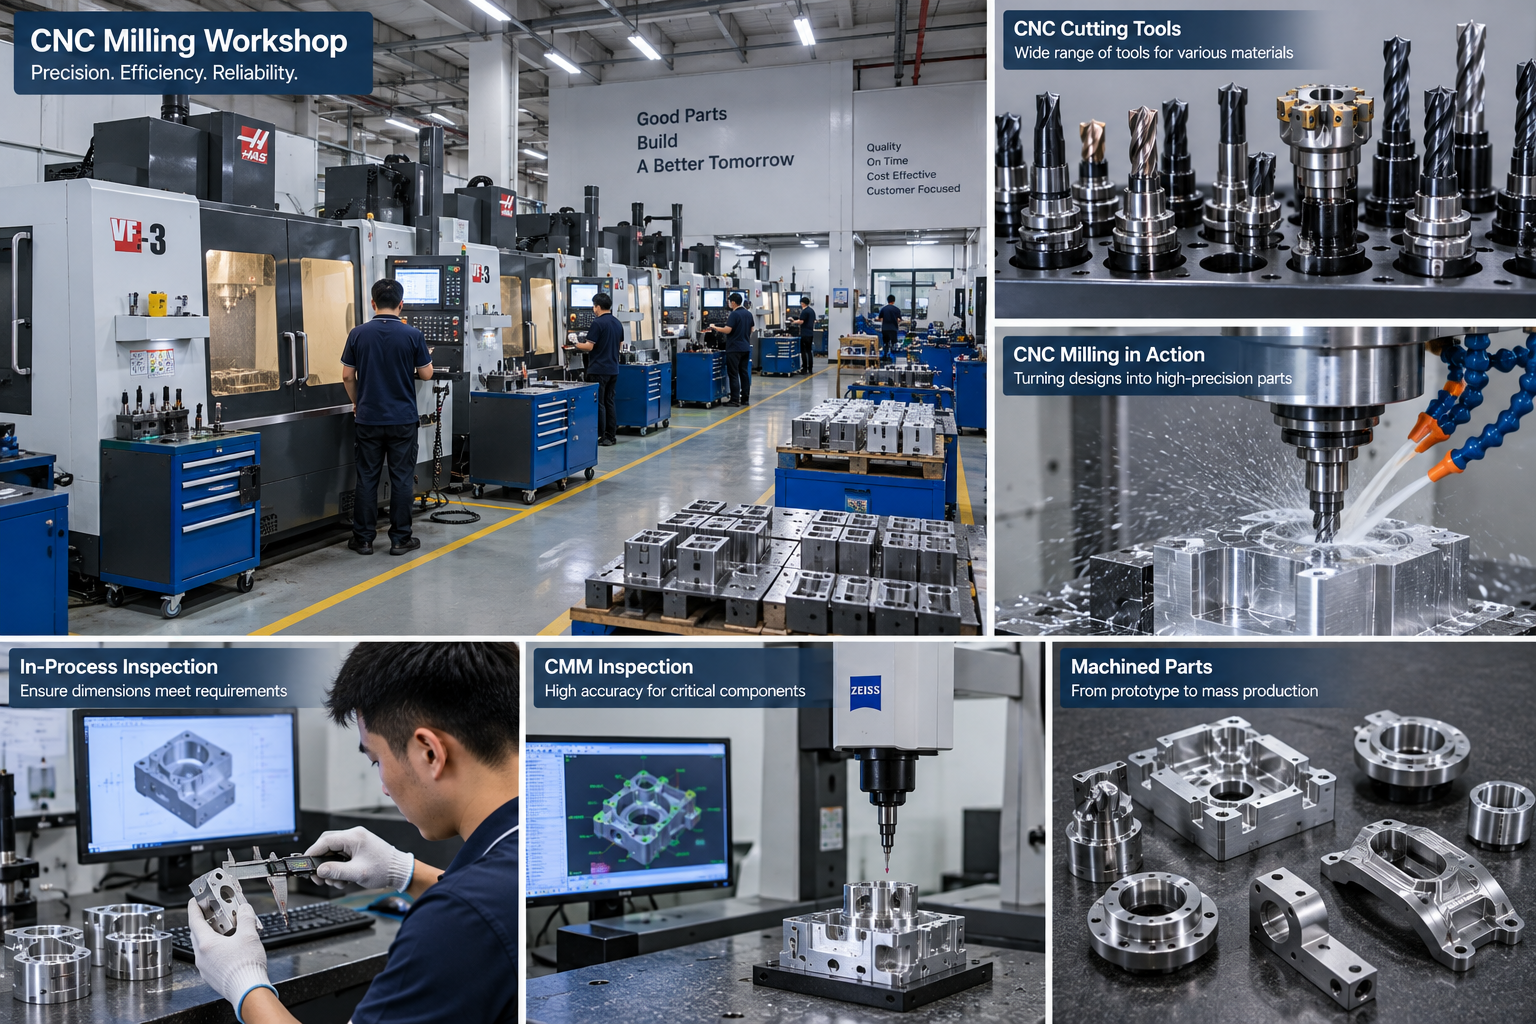


Les outils de fraisage CNC enlèvent de la matière pour créer des fentes, les poches, contours, trous, et des visages finis. Le bon coupeur contrôle la qualité, temps de cycle, et le coût. Ce guide couvre les principaux types d'outils, matériaux, revêtements, et comment choisir chacun.
Que sont les outils de fraisage CNC?
Les outils de fraisage CNC sont des fraises rotatives qui usinent le matériau à partir d'une pièce à usiner..
Chaque outil a une forme spécifique pour une fonctionnalité spécifique. Choisir correctement évite les retouches, bavarder, et outils cassés. Le choix de l'outil dépend de l'opération, matériel, géométrie, et la machine.
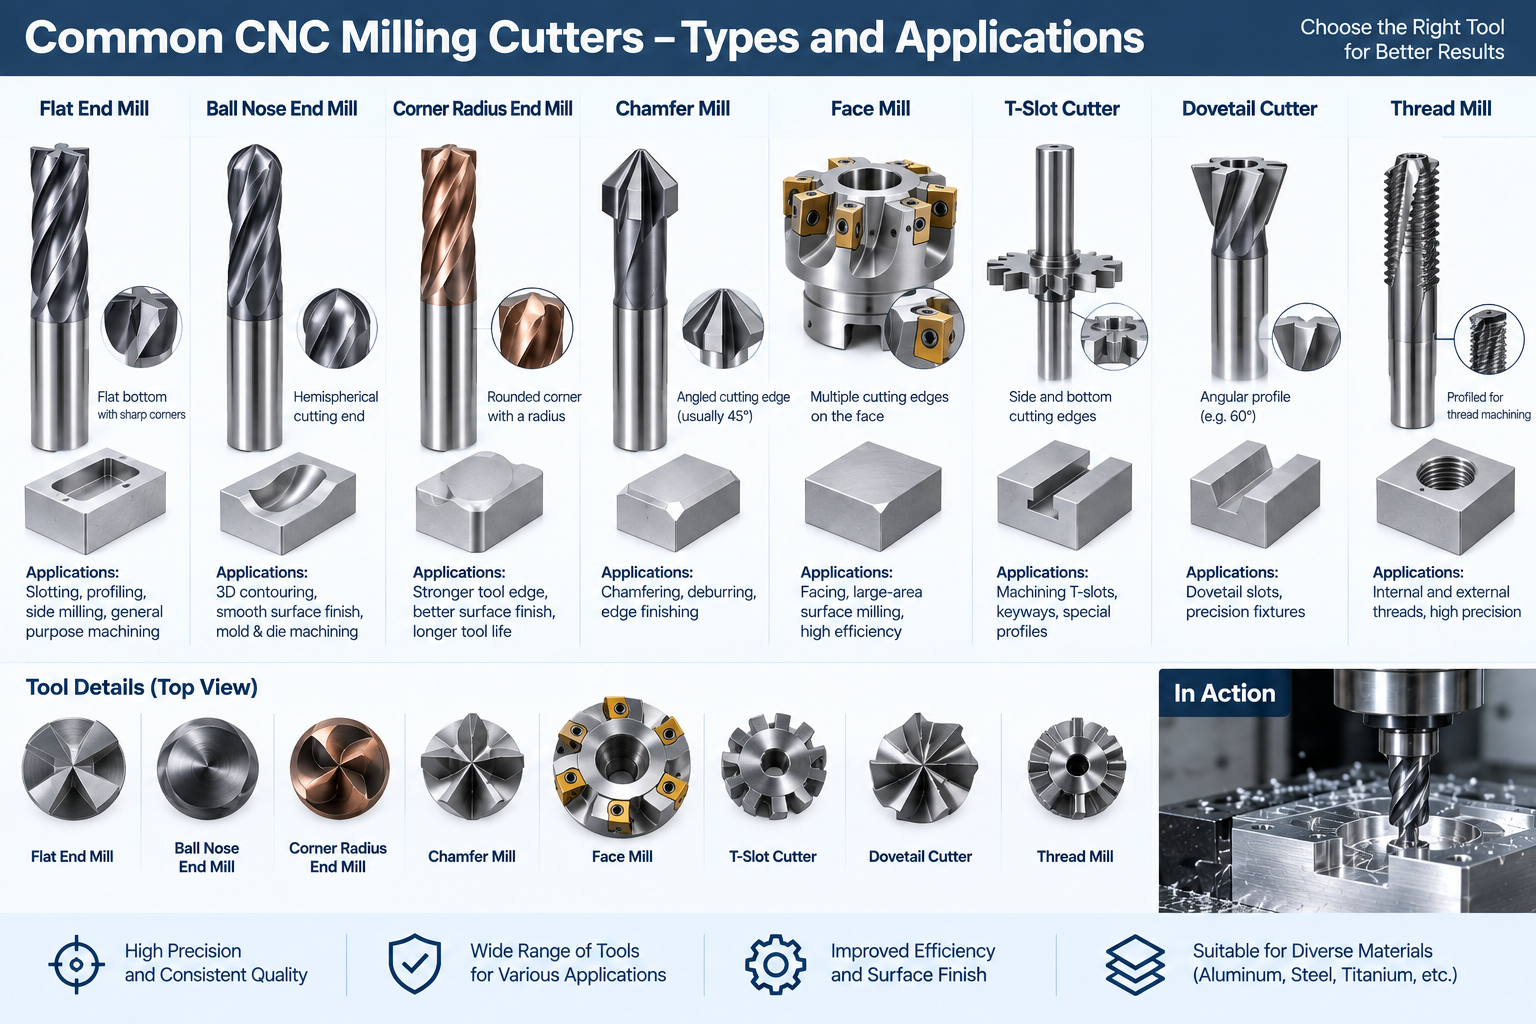
Outils de coupe courants utilisés sur les fraiseuses CNC
Un magasin d'outils de fraisage CNC contient plus que des fraises. Il transporte également des exercices, alésus, et outils de filetage.
| Outil | Utilisation primaire |
| Fraise en bout | Machines à sous, les poches, profilage |
| Fraise à bout sphérique | 3Contours D et surfaces courbes |
| Nez de taureau / fraise en bout à rayon de coin | Sols plats avec coins arrondis |
| Moulin à visage | Grandes surfaces planes |
| Percer | Trous |
| Fraise | Trous finis précis |
| Moulin à fil | Sujets |
| Fraise à chanfrein | Bords inclinés |
| Frappeur à queue d'aronde | Contre-dépouilles et diapositives |
| Coupe-blindage en T | Fentes de serrage en forme de T |
| Coupe-siège à clé | Rainures de clavette |
| Coupeuse d'angle | Rainures et dentelures en V |
| Coupe-forme | Profils spéciaux répétés |
Fraises en bout et leurs utilisations
Les fraises en bout sont les outils de fraisage les plus courants. Ils coupent en périphérie et, pour les types à coupe centrale, à la fin.
- Les fraises à bout plat coupent des fentes et des poches à fond carré.
- Les fraises à bout sphérique coupent des contours 3D et des surfaces courbes. Sur des surfaces 3D, le diamètre de la fraise et l'enjambement déterminent la hauteur du pétoncle. Un pas plus petit améliore la finition mais augmente le temps de cycle.
- Nez de taureau / les fraises en bout à rayon de coin donnent des sols plats avec un coin arrondi.
- Les fraises d'ébauche enlèvent rapidement la matière avec un bord dentelé.
- Fraises à coupe centrale plongeantes; les types à coupe non centrale ne le font pas.
Voir tout sur le fraisage en bout pour plus de détails.
Fraises à visage
Les fraises à surfacer usinent de grandes surfaces planes avec plusieurs arêtes de coupe.
Ils donnent une bonne finition et enlèvent rapidement de la matière sur une large zone. De nombreuses fraises à surfacer sont construites autour de plaquettes remplaçables. Ils sont courants pour équarrir les pièces et finir les faces plates.. Lire un aperçu complet du surfaçage.
Outils de perçage et de réalisation de trous
Les forets créent des trous. Les alésoirs et autres outils les affinent.
- Les forets hélicoïdaux font des trous standard.
- Les micro-forets font de très petits trous et nécessitent un faux-rond contrôlé.
- Les alésoirs apportent un trou à une taille et une finition précises.
- Les foreuses par points démarrent un trou avec précision.
Profondeur du trou, diamètre, et le matériel décident de l'outil et de la méthode. Voir forage de trous profonds quand la profondeur est grande.
Outils de filetage
Les filetages peuvent être coupés avec des tarauds ou des fraises à fileter.
Le taraudage est rapide et efficace pour une taille de filetage spécifique, mais un robinet cassé peut être difficile à retirer, en particulier dans les trous borgnes ou les matériaux difficiles. Les fraises à fileter peuvent produire des filetages internes ou externes, offrent un bon contrôle de la taille du fil, et sont utiles pour les threads plus gros, matériaux difficiles, ou applications où la réduction du risque de rupture de robinet est importante. Comparer filetage fraisage vs taraudage.
Fraises spécialisées
Les outils spécialisés coupent des formes que les fraises standard ne peuvent pas atteindre.
- Les fraises à chanfrein réalisent des biseaux et ébavurent les bords.
- Les fraises à queue d'aronde coupent les contre-dépouilles pour les glissières et les fixations.
- Les fraises à rainure en T créent des fentes de serrage.
- Les fraises Keyseat et Woodruff coupent les rainures de clavette.
- Les fraises d'angle réalisent des rainures en V et des dentelures.
- Les fraises de forme reproduisent un profil en un seul passage.
- Les coupe-mouches utilisent un seul bord pour les larges surfaces planes dans des configurations appropriées, bien que les fraises à surfacer indexables soient plus courantes en production.
Pour la copie de profil, voir former des éléments essentiels.
Outils de fraisage en carbure monobloc ou indexables
Les outils de fraisage sont soit solides, soit construits autour de plaquettes remplaçables.
| Type d'outil | Mieux pour | Principal avantage | Limitation |
| Carbure monobloc | Des diamètres plus petits, fonctionnalités détaillées, finition | Rigidité et précision | Outil complet remplacé lorsqu'il est usé |
| Fraise indexable | Diamètres plus grands, fraisage du visage, ébauche lourde | Arêtes de coupe remplaçables | Taille d'outil minimale plus grande |
| Outil brasé ou à pointe | Applications spécialisées | Combine le substrat et le matériau de coupe | Moins courant pour le fraisage CNC général |
Fraises d'ébauche et de finition
L'ébauche et la finition imposent des exigences différentes à l'outil.
- Ebauche: enlèvement de matière élevé, bords plus forts, grand dégagement des copeaux, et finition de surface secondaire.
- Finition: faible marge de stock, bords tranchants et stables, faux-rond contrôlé, et priorité à la finition et à la précision.
Une passe d'ébauche enlève de la matière. Une passe de finition contrôle la taille et la surface.
Matériaux des outils de fraisage
Le matériau de l'outil définit la dureté, dureté, et vitesse de coupe.
| Matériau de l'outil | Utilisation typique |
| Acier à haute vitesse (HSS) | Travail à faible vitesse, conditions interrompues ou moins rigides, dureté, faible coût d'outillage |
| Carbure monobloc | Des vitesses plus élevées, production, rigidité, résistance à l'usure |
| Cermet | Finition à grande vitesse des aciers et des matériaux moulés sélectionnés |
| Cbn | Acier trempé, souvent sous forme d'inserts ou de bords inclinés |
| PCD | Matériaux non ferreux et abrasifs, souvent sous forme d'inserts ou de bords inclinés |
Le CBN et le PCD sont des matériaux ultra-durs de première qualité utilisés pour des applications spécialisées, souvent sous forme de plaquettes ou d'arêtes de coupe à pointe plutôt que de fraises en bout à usage général. Le PCD est généralement utilisé pour les matériaux non ferreux et abrasifs, pas des aciers.
Revêtements pour outils de fraisage
Les revêtements réduisent l'usure et la chaleur au niveau du tranchant.
| Revêtement | Application typique |
| Étain | Usinage à usage général |
| TiCN | Résistance à l'abrasion à des températures de coupe modérées |
| Tialn / Or | Acier, inoxydable, titane, découpe à haute température |
| AlCrN | Matériaux difficiles et conditions de température ou d'usure élevées |
| CrN | Applications non ferreuses, résistance aux bords rapportés |
| DLC | Découpe à faible friction de matériaux non ferreux sélectionnés |
Le choix du revêtement dépend du substrat de l'outil, matériau de la pièce à usiner, vitesse de coupe, stratégie de refroidissement, et géométrie de la fraise. Les revêtements avancés ne fournissent leurs avantages que lorsque les paramètres de coupe sont appropriés.
Pour l'aluminium, outils en carbure polis et tranchants, souvent brut ou revêtu pour les travaux non ferreux, sont courants car ils réduisent les arêtes accumulées et améliorent l’évacuation des copeaux.
Géométrie de l'outil de fraisage
La géométrie contrôle l’action de coupe, finition, et la vie de l'outil.
- Nombre de flûtes: moins de cannelures donnent des goulottes de copeaux plus grandes et conviennent à une évacuation difficile des copeaux. Un plus grand nombre de cannelures augmente l'engagement des bords et la rigidité du noyau et peut prendre en charge des vitesses d'avance plus élevées, mais laisse moins d'espace pour les puces. La finition dépend de la géométrie, alimentation par dent, s'épuiser, rigidité, matériel, et conditions, la flûte ne compte pas seule.
- Angle d'hélice: affecte la force axiale, évacuation de la puce, engagement de bord, et finir. Les outils à hélice supérieure peuvent couper plus facilement dans de nombreuses applications de finition et non ferreuses. Les géométries d'hélices inférieures ou spécialisées peuvent convenir à la rigidité ou aux matériaux difficiles.
- Diamètre de l'outil: utilisez la plus grande fraise pouvant accéder à la fonction tout en respectant le rayon de coin requis.
- Longueur de flûte et porte-à-faux: garder une longueur de flûte suffisante mais pas excessive. Un porte-à-faux plus court améliore la rigidité et réduit la déflexion.
- Rapport longueur/diamètre: les outils longs et minces fléchissent davantage et nécessitent généralement une coupe plus légère.
- Profondeur de coupe axiale (Ap) contrôle l'engagement le long de l'axe de l'outil. Largeur de coupe radiale (Aé) contrôle l'engagement latéral. Les deux affectent la force, chaleur, épaisseur des copeaux, déviation, et la vie de l'outil.
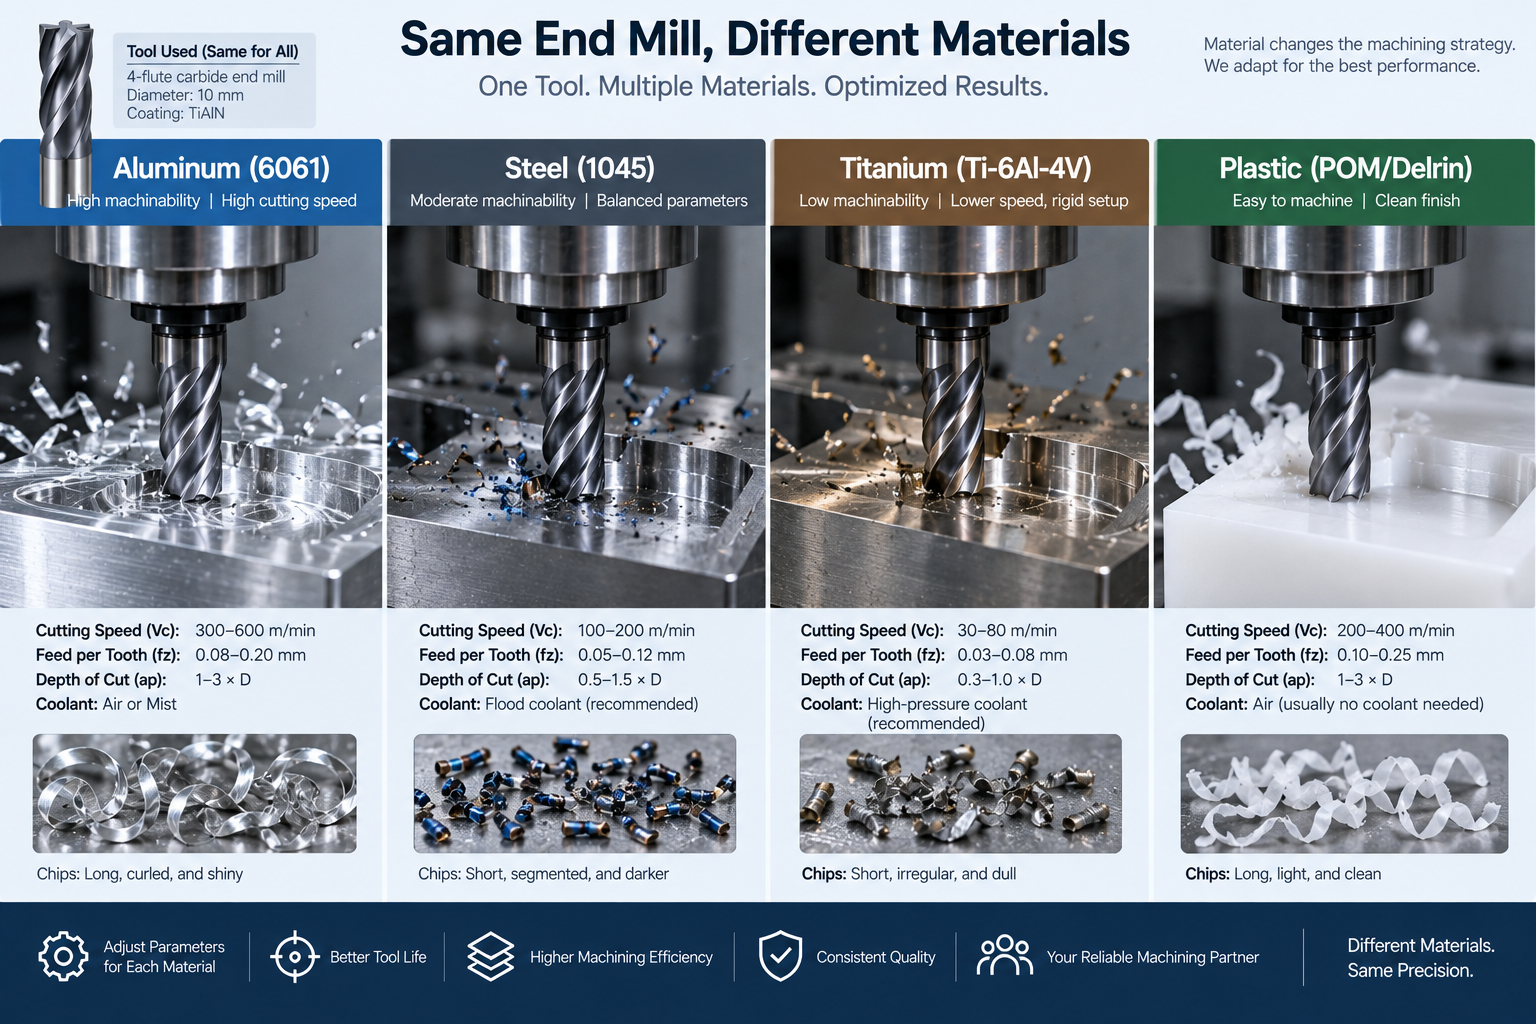
Quels outils de fraisage fonctionnent le mieux pour différents matériaux?
| Pièce de travail | Approche de démarrage typique |
| Aluminium | Carbure tranchant, grand espace pour les puces, géométrie polie ou non ferreuse |
| Acier doux ou allié | Carbure avec revêtement adapté au matériau |
| Acier inoxydable | Géométrie en carbure robuste, charge de copeaux contrôlée, revêtement résistant à la chaleur |
| Titane | Carbure rigide, engagement contrôlé, forte gestion de la chaleur |
| Acier trempé | Carbure spécialisé ou CBN selon la dureté et l'application |
| Plastiques | Arêtes vives et géométrie limitant la chaleur et les bavures |
Comment choisir un outil de fraisage
| Fonctionnalité ou fonctionnement | Outil recommandé |
| Fente plate ou poche | Fraise à bout plat |
| 3contour D | Fraise à bout sphérique |
| Sol plat avec coin arrondi | Nez de taureau / fraise en bout à rayon de coin |
| Grand visage plat | Moulin à visage |
| Trou standard | Foret hélicoïdal |
| Trou précis | Percer puis aléser |
| Fil | Moulin à fil ou taraud |
| Chanfreiner | Fraise à chanfrein |
| Contre-dépouille en queue d'aronde | Frappeur à queue d'aronde |
| Rainure de clavette | Coupe-siège à clé |
| Profil répété | Coupe-forme |
Après avoir choisi le type de coupe, confirmer le diamètre de la fraise, rayon de coin, longueur de flûte, portée de l'outil, dégagement du support, et porte-à-faux requis. La forme correcte ne suffit pas si le support ne peut pas accéder à la fonction ou si l'outil devient trop flexible à la portée requise.
Porte-outils, S'épuiser, Et portée des outils
Un bon outil a besoin d'un bon support.
- Les porte-pinces généraux offrent une flexibilité sur de nombreuses tailles d'outils.
- Les supports hydrauliques et à ajustement rétractable peuvent donner une concentricité élevée et s'adapter à un faible faux-rond, coupe stable à grande vitesse.
- À des vitesses de broche élevées, l'équilibre et le faux-rond du porte-outil deviennent de plus en plus importants pour la durée de vie de l'outil, précision, et finir.
- Gardez le porte-à-faux court pour réduire la déviation et le broutage.
Vitesses, Flux, Et durée de vie de l'outil
Les vitesses et les avances dépendent de l'outil, matériel, machine, enrobage, et conditions.
- Alimentation par dent, ou charge de copeaux, importe. Une alimentation trop légère provoque des frottements. Une charge excessive de copeaux surcharge le bord.
- Utilisez les données de départ recommandées par le fabricant de l'outil, puis ajustez votre machine et votre configuration.
- L'évacuation du liquide de refroidissement et des copeaux évite les dommages causés par la chaleur.
- La direction de coupe affecte l’engagement, finition, et sensibilité du jeu. Voir fraisage en montée vs fraisage conventionnel.
- Surveiller l’usure et remplacer les outils avant qu’ils ne se cassent.
Questions fréquemment posées
Quel est le meilleur outil pour une poche à fond plat?
Une fraise plate ou carrée.
Quelle est la différence entre une fraise à bout sphérique et une fraise à bout plat?
Un nez sphérique découpe des contours 3D incurvés. Une fraise à bout plat coupe des fentes carrées et des fonds plats.
Une fraiseuse CNC peut-elle couper des filetages?
Oui. Les fraiseuses CNC peuvent produire des filetages à l'aide d'une fraise à fileter, et les filetages internes peuvent également être coupés avec des tarauds, le cas échéant. Le fraisage de filetage utilise une fraise dédiée suivant un parcours d'outil hélicoïdal.
Quelle est la différence entre les outils de fraisage en carbure monobloc et les outils de fraisage indexables?
Les outils en carbure monobloc sont précis mais remplacés entièrement lorsqu'ils sont usés. Les outils indexables utilisent des inserts remplaçables et conviennent aux coupes plus grandes ou plus lourdes.
Pourquoi les fraises se cassent?
Les causes courantes sont le manque, mauvais flux, coupes profondes, mauvaise évacuation des copeaux, recoupe de copeaux, et un outil fragile pour le travail.
Comment réduire le broutage lors du fraisage?
Utilisez une configuration rigide, raccourcir le porte-à-faux, régler la vitesse et l'avance, vérifier le faux-rond, réduire l'engagement radial, ou modifier la vitesse de broche pour s'éloigner d'une condition instable.
Qu'est-ce que l'alimentation par dent?
Il s'agit de la charge de copeaux éliminée par chaque arête de coupe par tour.. Il doit correspondre à l'outil et au matériau.
Obtenez des conseils d'usinage CNC
Envoyez votre modèle 3D, 2Dessin D, matériel, quantité, tolérances, et exigences en matière de finition de surface. Nos ingénieurs sélectionneront la stratégie d'usinage, type de coupe, outillage, et approche d'inspection basée sur la pièce.