

3Les pièces imprimées D n'ont pas automatiquement une finition de surface lisse. La qualité de la surface finale dépend de plusieurs variables, y compris la technologie d'impression 3D, matériel, épaisseur de couche, paramètres d'impression, géométrie en partie, et méthode de post-traitement.
Pour certaines applications, une surface légèrement texturée est acceptable. Pour les autres, la pièce peut avoir besoin d'un lissage, uniforme, prêt à peindre, ou même une surface brillante.
Donc, comment obtenir une finition de surface lisse avec l'impression 3D?
L'approche la plus efficace consiste à sélectionner la bonne combinaison de technologie d'impression, matériel, paramètres du processus, et post-traitement en fonction des exigences fonctionnelles et esthétiques de la pièce.
Ce guide explique les principales façons d'obtenir des surfaces imprimées en 3D lisses, compare différentes méthodes de finition, et fournit des conseils pratiques pour sélectionner le bon processus.
Qu'est-ce qui détermine la finition de surface des pièces imprimées en 3D?
Avant de choisir une méthode de finition, il est important de comprendre en premier lieu ce qui crée la rugosité de la surface.
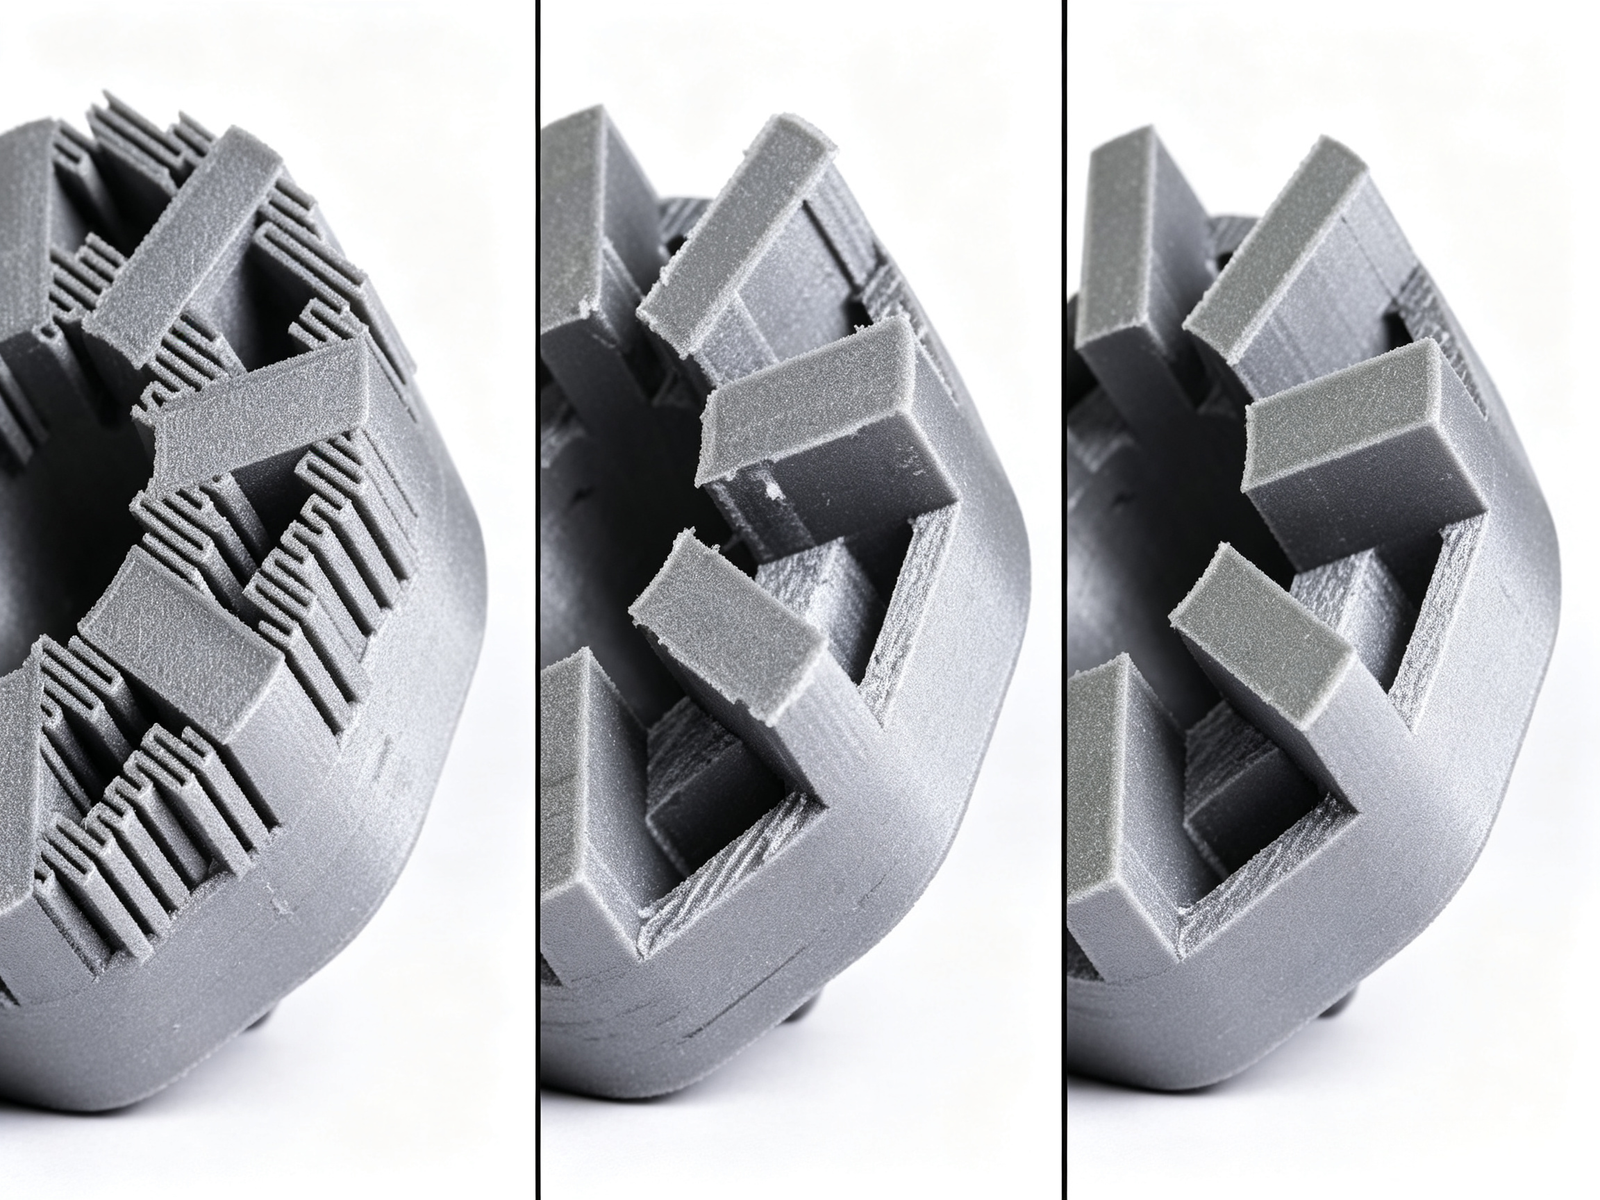
Contrairement à l'usinage conventionnel, 3L'impression D construit généralement des composants couche par couche. La géométrie de ces couches peut créer des marches visibles, lignes, ou des textures sur la surface finie.
Les principaux facteurs affectant la finition de la surface imprimée en 3D comprennent:
· 3Technologie d'impression D
· Matériel d'impression
· Hauteur de couche
· Diamètre de la buse ou résolution d'impression
· Vitesse d'impression
· Taux d'extrusion
· Température d'impression
· Taux de refroidissement
· Orientation des pièces
· Géométrie de la pièce
· Structures de soutien
· Méthode de post-traitement
Différents processus de fabrication produisent naturellement différentes caractéristiques de surface.
Par exemple, Les pièces FDM présentent souvent des lignes de calque visibles, tandis que les pièces SLA peuvent avoir une surface beaucoup plus lisse directement depuis l'imprimante. Les technologies à base de poudre telles que SLS et MJF peuvent produire une texture légèrement granuleuse en raison des caractéristiques du matériau en poudre..
Cela signifie que la finition de surface doit être prise en compte pendant le processus de conception et de fabrication plutôt que traitée après coup.
Quelles technologies d'impression 3D produisent les surfaces les plus lisses?
Toutes les technologies d’impression 3D ne produisent pas la même qualité de surface. Si une surface lisse telle qu'imprimée est une priorité élevée, la technologie d'impression elle-même devient l'une des décisions les plus importantes.
Impression 3D FDM
Modélisation des dépôts fondus (FDM) est l'une des technologies d'impression 3D les plus utilisées.
FDM fonctionne en extrudant un matériau thermoplastique à travers une buse chauffée et en le déposant couche par couche.
L'un des principaux inconvénients du FDM est la présence de lignes de couches visibles.. Le diamètre de la buse, hauteur de couche, paramètres d'extrusion, et l'orientation de l'impression peuvent tous affecter la qualité de la surface finale.
Cependant, Les systèmes FDM industriels peuvent produire des surfaces bien meilleures que les imprimantes de bureau de base.
FDM peut être une bonne option lorsque:
· Le coût est une considération importante
· Des pièces plus grandes sont nécessaires
· Des thermoplastiques techniques sont nécessaires
· Des prototypes fonctionnels sont en cours de développement
· L'apparence de la surface est importante mais ne nécessite pas une finition extrêmement lisse telle qu'imprimée
Pour les applications nécessitant une surface FDM très lisse, post-traitement tel que le ponçage, microbillage, lissage à la vapeur, ou une peinture peut être nécessaire.
Impression 3D SLA
Stéréolithmicromographie (ANS) est généralement l'un des choix les plus judicieux lorsqu'une surface lisse et très détaillée est requise directement à partir du processus d'impression.
SLA utilise une résine photopolymère liquide qui durcit sélectivement à la lumière. Parce que le processus peut produire des couches très fines et des caractéristiques détaillées, Les pièces SLA peuvent avoir une surface plus lisse par rapport à de nombreuses autres technologies de fabrication additive.
SLA est particulièrement adapté pour:
· Prototypes d'apparence
· Prototypes détaillés
· Petits composants
· Vérification de la conception du produit
· Des composants aux fonctionnalités raffinées
· Pièces où la qualité de la surface est importante
Cependant, les propriétés des matériaux doivent également être prises en compte. Une surface lisse à elle seule ne fait pas nécessairement du SLA le meilleur choix pour un composant de production fonctionnel..
Impression 3D PolyJet
La technologie PolyJet utilise également des matériaux photopolymères et est capable de produire des composants très détaillés avec des surfaces lisses..
Sa capacité à déposer des couches très fines le rend adapté aux applications où les détails fins et l'apparence de la surface sont importants..
PolyJet peut être utile pour:
· Prototypes très détaillés
· Modèles visuels
· Développement
· Géométries complexes
· Composants nécessitant un aspect de haute qualité
De nombreuses pièces PolyJet peuvent être utilisées avec une finition minimale lorsque l'objectif principal est l'apparence et les détails dimensionnels..
Carbone DLS
Synthèse de lumière numérique au carbone (DLS) utilise des matériaux à base de résine pour produire des pièces aux géométries très détaillées et aux surfaces lisses.
La technologie peut produire d'excellentes surfaces externes et des caractéristiques internes détaillées, ce qui le rend adapté au prototypage avancé et à certaines applications fonctionnelles.
Quand la qualité des surfaces est une exigence clé, Le Carbon DLS peut constituer une alternative solide aux technologies conventionnelles de fabrication additive à base de poudre..
3D Comparaison de la finition de la surface d'impression
Une comparaison simplifiée peut aider lors de la sélection d’une technologie:
|
Technologie |
Surface typique telle qu'imprimée |
Capacité de détail |
Post-traitement |
|
FDM |
Lignes de calque visibles |
Moyen |
Souvent recommandé |
|
ANS |
Lisse |
Haut |
Parfois requis |
|
Polyjet |
Très doux |
Très élevé |
Souvent minime |
|
mjf |
Légèrement texturé |
Haut |
Couramment utilisé |
|
SLS |
Granuleux/texturé |
Haut |
Couramment utilisé |
|
DMLS |
Texturé/métallique |
Haut |
Souvent requis |
|
Carbone DLS |
Très doux |
Haut |
Dépend de l'application |
Le point le plus important est que il n’existe pas de « meilleure » technologie d’impression 3D pour chaque application.
Le processus idéal dépend de la finition de surface requise, matériel, tolérance dimensionnelle, propriétés mécaniques, volume de production, géométrie, et demande finale.
Quels matériaux d'impression 3D offrent une finition de surface lisse?
La sélection des matériaux affecte également la qualité de la surface, mais la technologie d'impression a souvent une plus grande influence sur la finition de surface initiale.
Les catégories de matériaux courantes utilisées pour les pièces imprimées en 3D lisses incluent:
· Thermoplastique
· Photopolymères
· Résines thermodurcissables
· Matériaux à base de polyuréthane
· Nylon et autres polymères techniques
· Poudres métalliques pour la fabrication additive métallique
Cependant, la finition de la surface ne doit jamais être le seul facteur utilisé pour sélectionner un matériau.
Pour les composants fonctionnels, vous devrez peut-être également évaluer:
Résistance mécanique
Si le composant doit supporter des charges ou subir des contraintes mécaniques, le matériau doit offrir une résistance et une rigidité suffisantes.
Résistance à la chaleur
Composants utilisés à proximité des moteurs, moteurs, systèmes électriques, ou les environnements à haute température peuvent nécessiter des matériaux avec une résistance thermique plus élevée.
Résistance chimique
Certaines applications exposent les composants aux huiles, carburants, produits chimiques de nettoyage, solvants, ou d'autres environnements agressifs.
Stabilité dimensionnelle
Si la pièce s'interface avec d'autres composants, la stabilité dimensionnelle peut être plus importante que l'obtention d'une finition cosmétique extrêmement lisse.
Exigences de finition de surface
Enfin, déterminer si l'exigence est:
· Tel qu'imprimé
· Lisse
· Mat
· Satin
· Brillant
· Prêt à peindre
· Usiné
· Très poli
Un bon partenaire de fabrication doit évaluer toutes ces exigences ensemble plutôt que de recommander un matériau basé uniquement sur son apparence..
Comment lisser des pièces imprimées en 3D avec le post-traitement
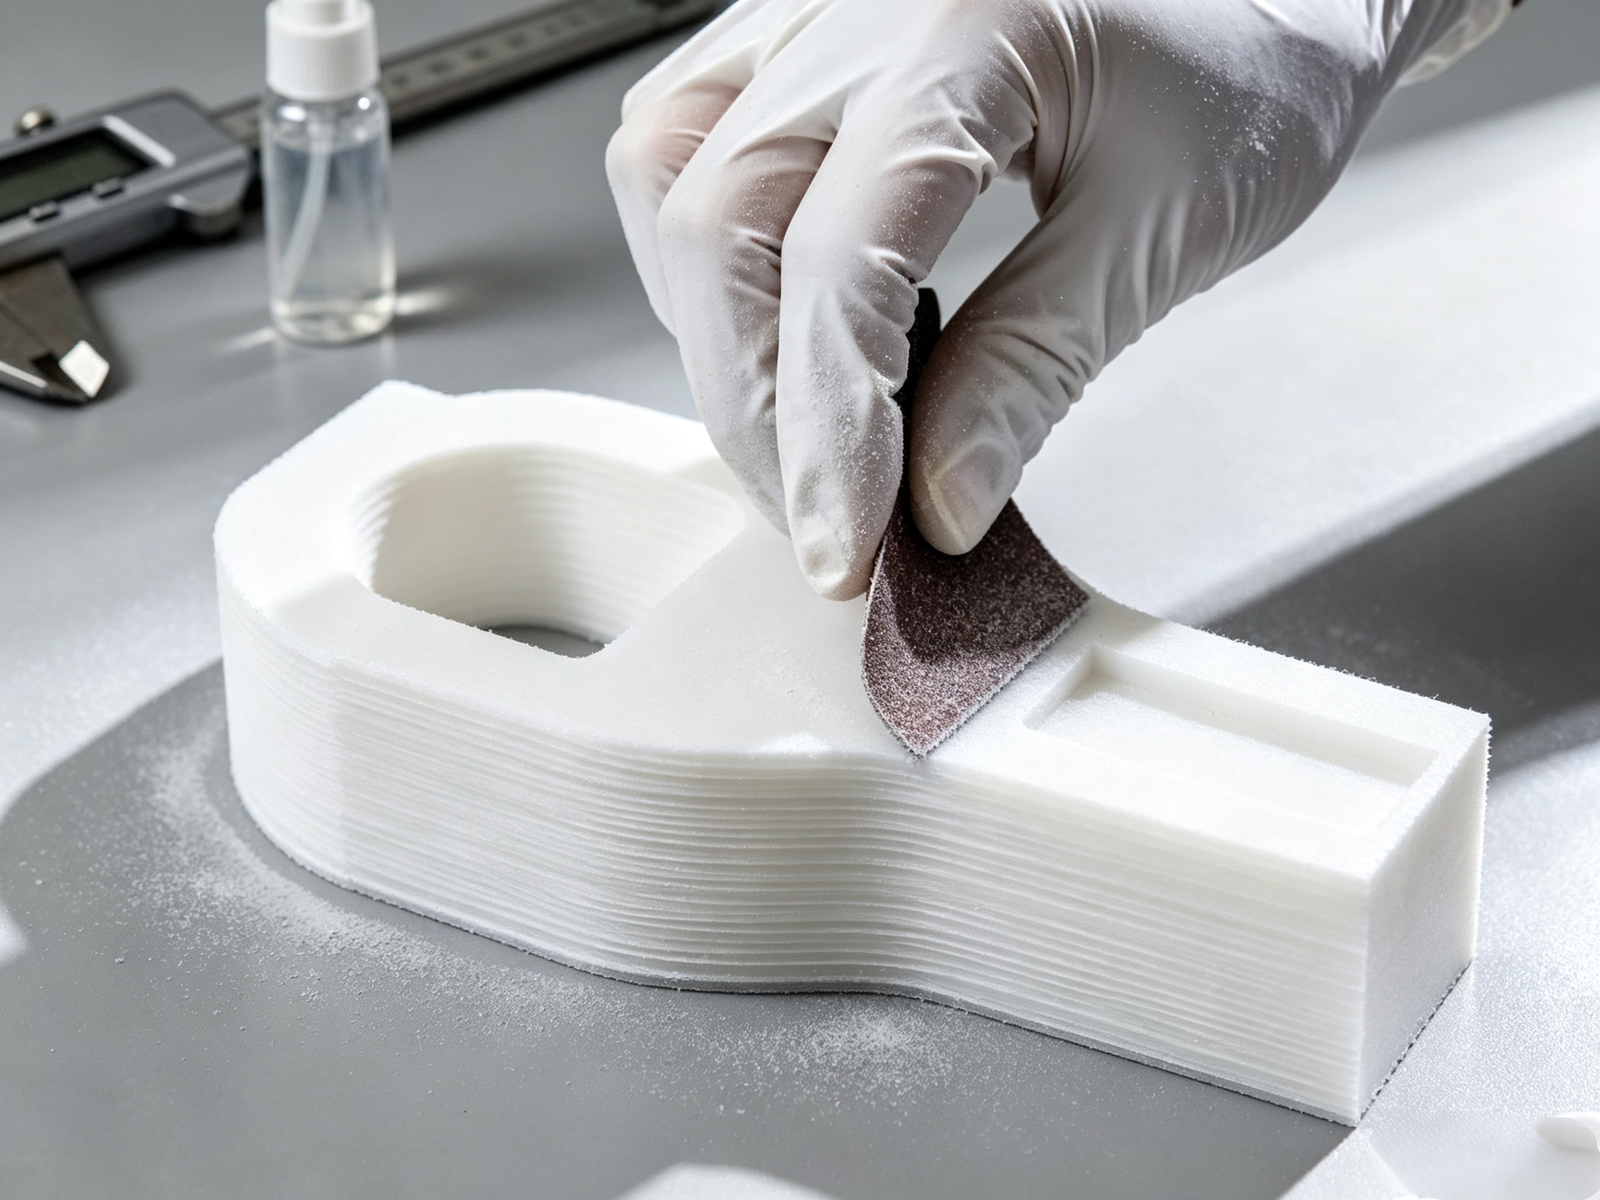
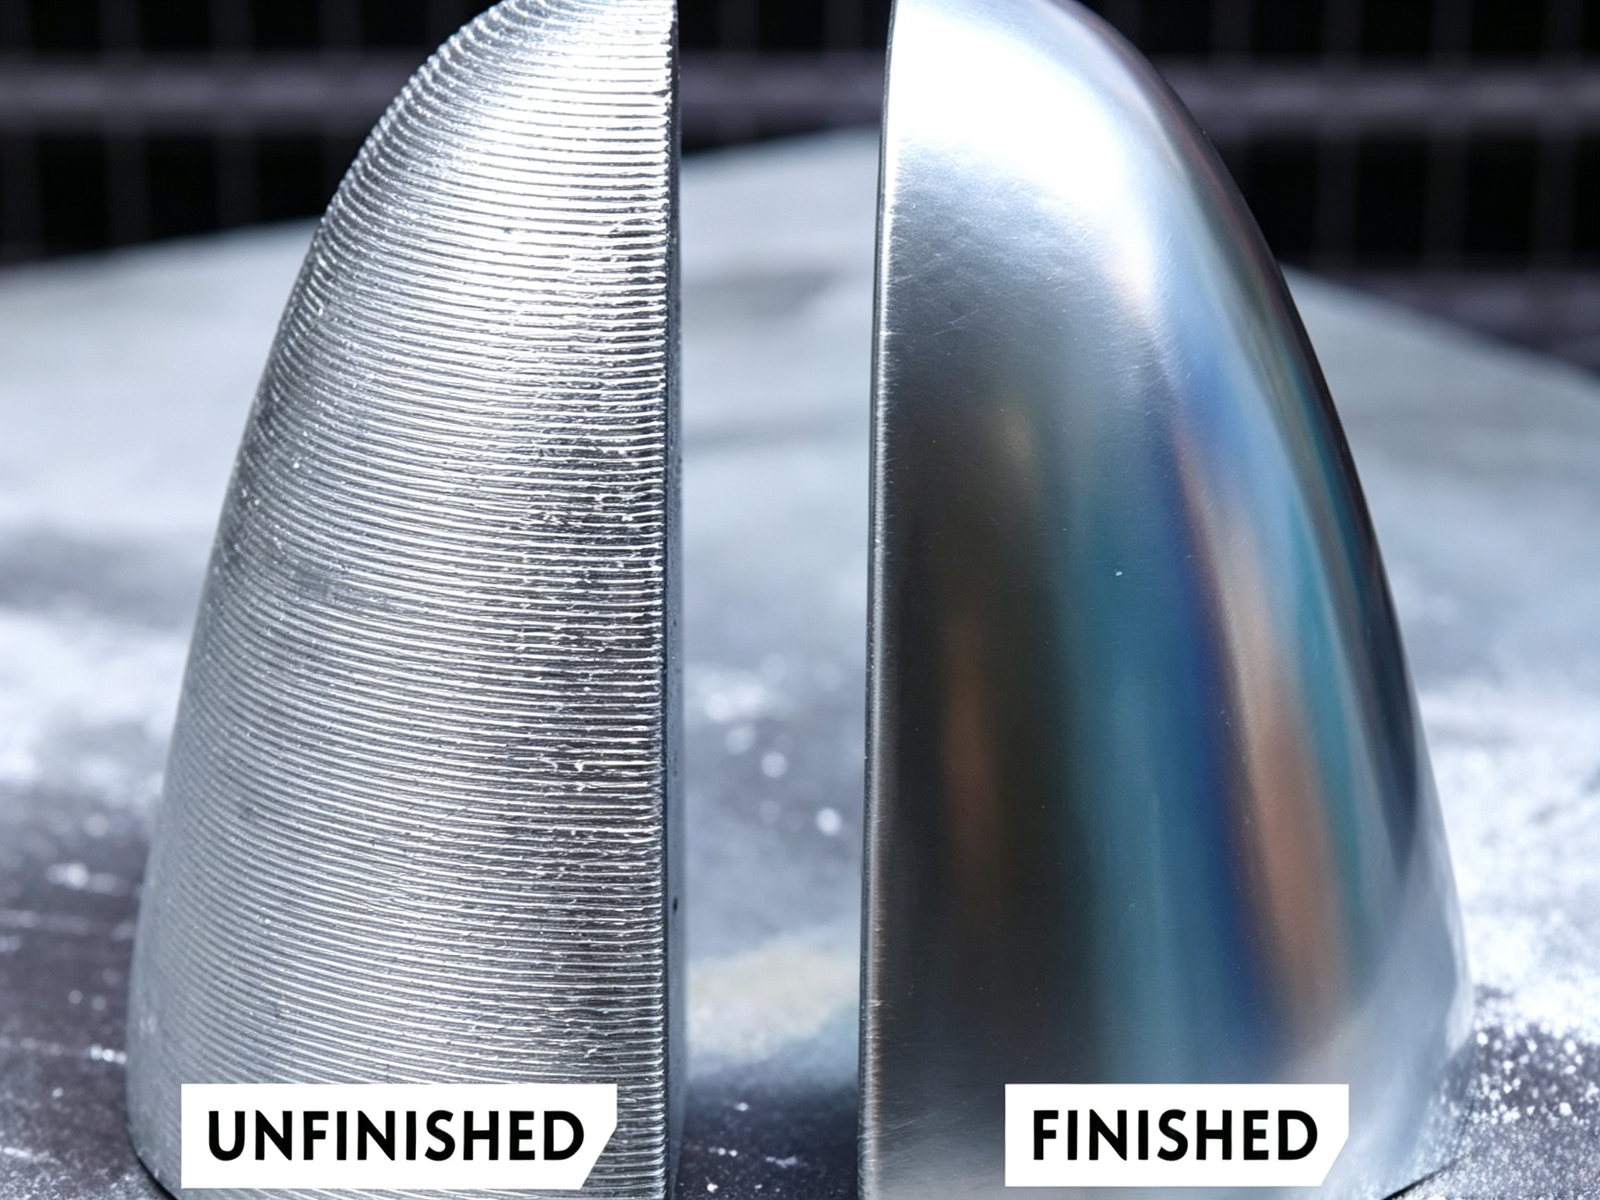
Pour de nombreuses pièces imprimées en 3D, le post-traitement est le moyen le plus pratique d'obtenir la finition de surface requise.
Le processus de finition approprié dépend fortement de la technologie d'impression, matériel, géométrie, tolérance dimensionnelle, et l'apparence requise.
Les méthodes les plus courantes incluent:
1. Dynamitage des perles
2. Lissage à la vapeur
3. Finition culbutée
4. Ponçage et polissage
Examinons chaque méthode plus en détail.
1. Microbillage
Le sablage aux billes utilise un flux sous pression de petit support pour traiter la surface d'un composant imprimé en 3D..
Le média a un impact sur la surface et aide à éliminer les lignes de couche visibles ou les irrégularités de la surface.
Des supports en plastique ou en verre peuvent être sélectionnés en fonction du résultat souhaité.
Avantages du sablage aux billes
· Traitement rapide
· Aspect de surface uniforme
· Peut réduire les lignes de calque visibles
· Peut produire une finition mate cohérente
· Peut aider à préserver les dimensions des pièces
Le sablage aux billes est particulièrement utile pour les pièces produites à l'aide de technologies telles que SLS et MJF..
L'un de ses principaux avantages par rapport au ponçage agressif est qu'il peut fournir un traitement de surface plus uniforme sur l'ensemble du composant..
Quand devriez-vous utiliser le sablage aux billes?
Le sablage aux billes est un bon choix lorsque vous avez besoin d'un:
· Aspect mat uniforme
· Texture de surface homogène
· Processus de finition relativement rapide
· Traitement de surface avec changement dimensionnel limité
Cependant, le choix des médias de sablage et de la pression doit être soigneusement contrôlé car un dynamitage excessif peut endommager des parois minces ou des éléments délicats.
2. Lissage de la vapeur
Le lissage à la vapeur est un processus de finition de surface chimique qui peut produire une surface lisse., aspect parfois brillant.
Le processus utilise une vapeur de solvant contrôlée pour ramollir la couche la plus externe de matériaux polymères compatibles..
La surface ramollie coule alors légèrement, réduisant les irrégularités microscopiques et créant une apparence plus lisse.
Avantages du lissage de la vapeur
· Peut réduire considérablement la rugosité de la surface
· Peut créer une apparence lisse ou brillante
· Peut améliorer la sensation de la pièce
· Peut convenir à des géométries complexes
· Peut produire des résultats relativement cohérents
Les matériaux compatibles avec le lissage à la vapeur peuvent inclure certaines qualités d'ABS, ASA, et autres polymères sensibles aux solvants.
Limites du lissage de la vapeur
La limitation majeure est compatibilité des matériaux.
Contrairement au ponçage ou au microbillage, le lissage à la vapeur ne peut pas être appliqué universellement à tous les matériaux d’impression 3D.
D'autres considérations incluent:
· Compatibilité des solvants
· Sécurité des processus
· Épaisseur de paroi
· Définition des fonctionnalités
· Exigences dimensionnelles
· Aspect de surface requis
Le lissage de la vapeur peut être particulièrement intéressant pour les produits de consommation et les boîtiers fonctionnels où l'apparence et la qualité tactile sont importantes..
3. Finition par culbutage
Finition culbutée, également connu sous le nom de culbutage ou finition vibratoire, est couramment utilisé pour des composants relativement petits.
Les pièces sont placées dans une machine de finition avec les supports. Le mouvement de la machine amène le support à entrer en contact de manière répétée avec les pièces., lisser et polir progressivement les surfaces.
La finition par culbutage peut être particulièrement efficace pour certaines pièces métalliques imprimées en 3D et pour les applications de traitement par lots..
Avantages
· Convient à la production par lots
· Peut traiter plusieurs petits composants
· Efficace pour améliorer la texture de la surface
· Peut fournir une finition relativement cohérente
Limites
Le culbutage n’est pas approprié pour toutes les géométries.
Cela peut ne pas convenir à:
· Très gros composants
· Pièces extrêmement délicates
· Pièces à parois fines
· Composants aux caractéristiques fragiles
· Pièces nécessitant un traitement de surface très localisé
La taille et la géométrie des pièces doivent donc être évaluées avant de sélectionner le culbutage..
4. Ponçage et polissage
Le ponçage est l'un des moyens les plus accessibles pour lisser un composant imprimé en 3D.
Le processus élimine progressivement de petites quantités de matière de la surface, réduisant les pics et les irrégularités.
Le ponçage peut être effectué manuellement ou à l'aide d'outils tels que des ponceuses à bande et d'autres équipements mécaniques.
Un processus typique peut impliquer de passer d'un abrasif relativement grossier à des abrasifs de plus en plus fins avant le polissage..
Avantages du ponçage et du polissage
· Convient à de nombreux matériaux
· Efficace sur les surfaces rugueuses
· Peut supprimer les lignes de calque visibles
· Peut produire une apparence lisse
· Le polissage peut produire une finition brillante
· Ne nécessite pas de traitement chimique spécialisé
Limites
Le principal problème du ponçage est qu’il enlève physiquement de la matière..
Donc, cela peut affecter:
· Dimensions des pièces
· Bords tranchants
· Petites fonctionnalités
· Tolérances étroites
· Géométrie des surfaces
Le ponçage peut également être difficile lorsque l'on travaille avec des géométries très complexes.
Pour les pièces nécessitant des tolérances dimensionnelles serrées, la quantité de matière enlevée lors de la finition doit être prise en compte lors du processus de conception et de fabrication.
Microbillage vs. Lissage de la vapeur vs. Chute contre. Ponçage
Le choix d'une méthode de finition doit être basé sur les exigences réelles du composant.
|
Méthode |
Mieux pour |
Principal avantage |
Principale limite |
|
Microbillage |
mjf, SLS et pièces FDM sélectionnées |
Surface mate uniforme |
Nécessite un équipement/média de dynamitage |
|
Lissage de la vapeur |
Pièces polymères compatibles |
Finition lisse et potentiellement brillante |
Compatibilité matérielle limitée |
|
Finition par culbutage |
Petites pièces en métal/polymère |
Finition efficace des lots |
Limites de géométrie et de taille |
|
Ponçage & Polissage |
FDM et pièces métalliques sélectionnées |
Souple et efficace |
Peut affecter les dimensions |
|
Peinture |
Pièces axées sur l'apparence |
Large gamme de couleurs et de finitions |
Ajoute de l'épaisseur de revêtement |
|
Usinage |
Surfaces de haute précision |
Excellent contrôle dimensionnel |
Convient uniquement aux surfaces accessibles |
Il n’existe pas de méthode de finition universellement supérieure.
Par exemple, une pièce nécessitant un finition mate uniforme peut bénéficier du sablage aux billes, tandis qu'un boîtier en polymère compatible nécessitant un aspect lisse et brillant peut être mieux adapté au lissage à la vapeur.
Un composant de précision avec des exigences dimensionnelles strictes peut nécessiter une approche complètement différente.
Quelles sont les causes des surfaces rugueuses dans l’impression 3D?
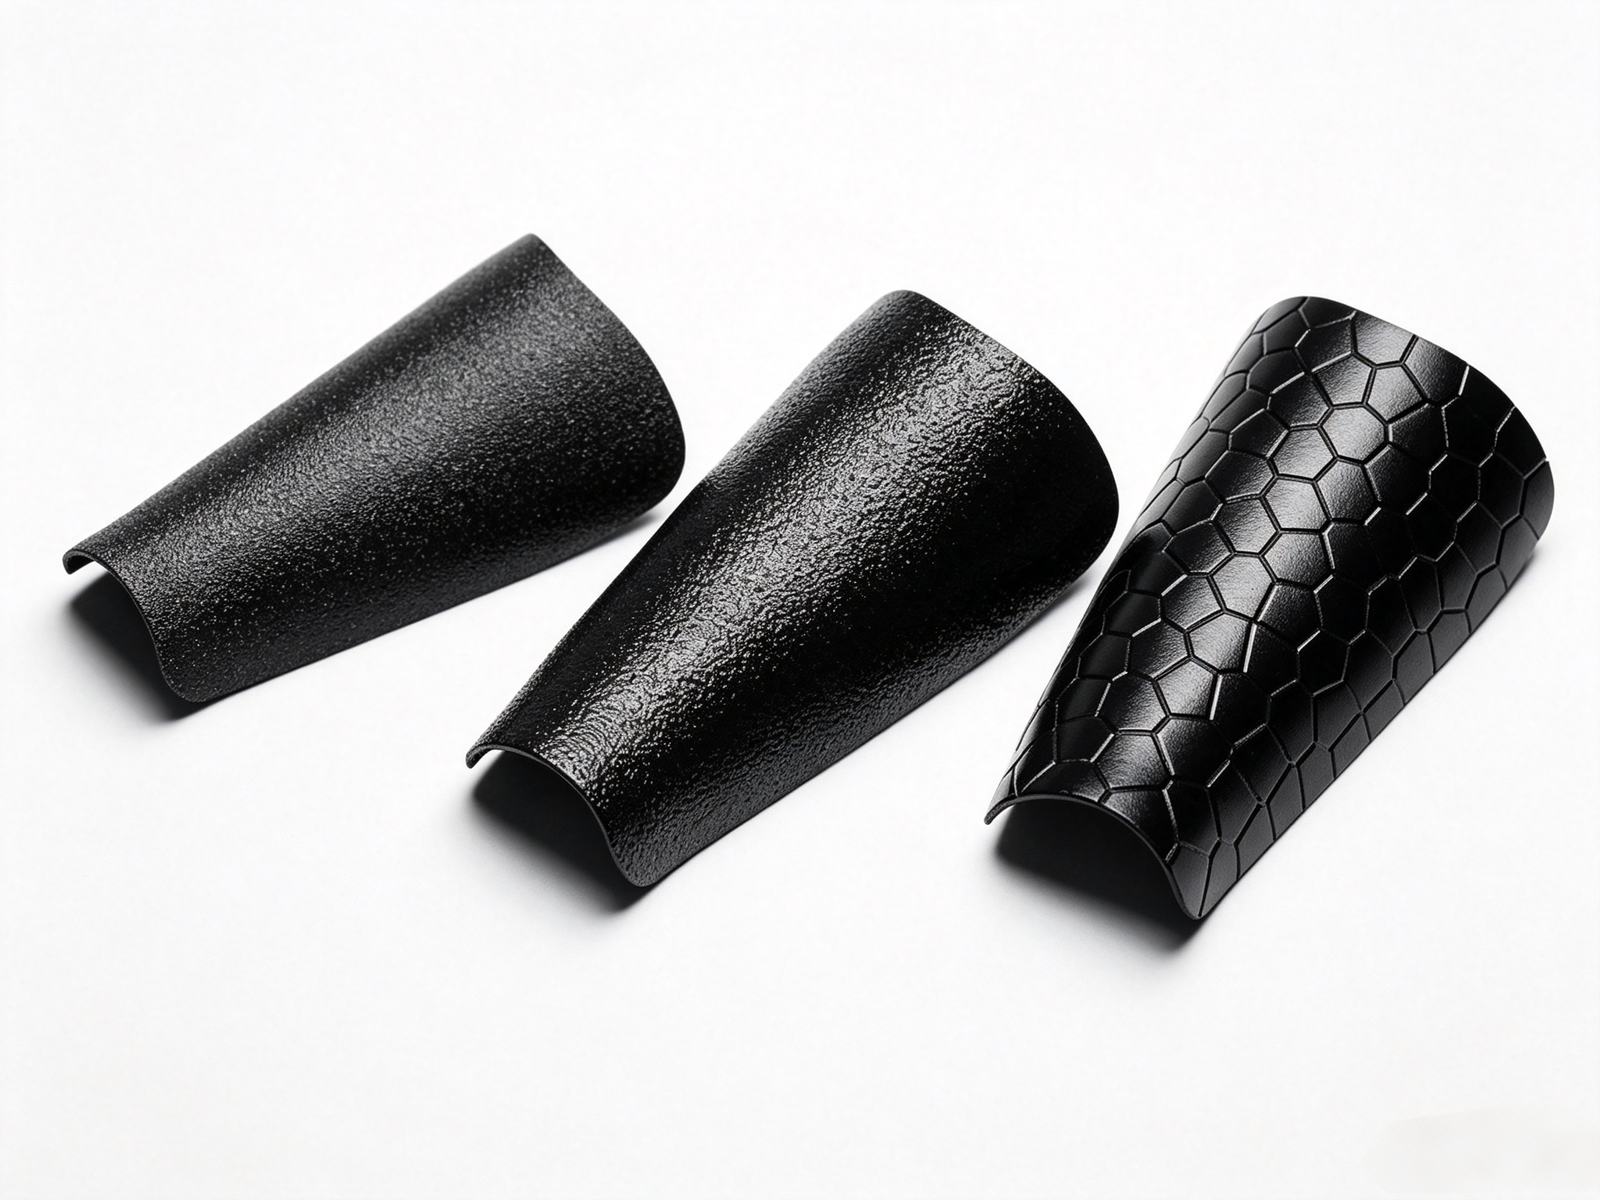
Le post-traitement n'est pas la seule solution.
L'amélioration du processus d'impression lui-même peut réduire les défauts de surface et minimiser la quantité de finition requise..
1. Taux d'extrusion incorrect
Le taux d'extrusion est particulièrement important pour l'impression FDM.
Si trop de matériau est extrudé, le matériau supplémentaire peut créer des irrégularités sur la surface.
La sous-extrusion peut également créer des espaces et des couches incohérentes.
Un calibrage correct de l'extrusion est donc essentiel pour obtenir un dépôt de couche cohérent..
2. Température d'impression incorrecte
La température a un effet majeur sur la qualité de la surface FDM.
Si le matériau est surchauffé, il peut rester mou trop longtemps et se déformer avant de refroidir.
Si la température est trop basse, le matériau peut ne pas couler ou adhérer correctement.
La température correcte dépend du matériau spécifique et de l'imprimante.
Donc, les paramètres d'impression doivent être optimisés en fonction des recommandations de matériaux du fabricant plutôt que d'utiliser une température pour chaque polymère.
3. Refroidissement insuffisant ou excessif
Le refroidissement affecte la rapidité avec laquelle le matériau déposé se solidifie.
Un refroidissement incorrect peut contribuer à:
· Déformation
· Mauvaise adhérence des couches
· Gauchissement
· Irrégularités de surface
· Incohérences dimensionnelles
Le bon équilibre entre chauffage et refroidissement est particulièrement important pour l’impression FDM.
4. Image fantôme et ondulation
Des images fantômes ou des ondulations apparaissent sous la forme de motifs ondulés sur la surface..
Il est communément associé aux vibrations des machines., surtout lorsque l'imprimante se déplace à une vitesse qui dépasse sa stabilité mécanique.
Les solutions potentielles incluent:
· Réduire la vitesse d'impression
· Vérification de la rigidité de la machine
· Entretien des composants mobiles
· Assurer un bon alignement mécanique
· Réduire les vibrations
· Optimisation des paramètres d'accélération
Un bon entretien des machines peut donc contribuer directement à une meilleure qualité de surface.
5. Orientation des pièces
L'orientation des pièces est une autre considération de conception importante.
Un même composant peut avoir des qualités de surface différentes selon la façon dont il est positionné lors de l'impression.
L'orientation affecte:
· Visibilité des couches
· Placement de soutien
· Etat de surface
· Précision dimensionnelle
· Temps d'impression
· Exigences de post-traitement
Pour les pièces critiques en termes d'apparence, les surfaces visibles doivent être soigneusement examinées lors de la configuration de l'impression.
Quel est le meilleur processus d'impression 3D pour une surface lisse?
Il n’y a pas de réponse unique car le meilleur processus dépend de l’application..
Si vous avez besoin d'une surface polymère très lisse telle qu'imprimée, ANS, Polyjet, ou Carbone DLS peut être approprié.
Si vous avez besoin d'un composant thermoplastique fonctionnel avec un aspect final lisse, FDM, SLS, ou MJF combiné avec un post-traitement approprié peut fournir un meilleur équilibre entre le coût, performances mécaniques, et l'apparence.
Pour les pièces métalliques imprimées en 3D, finition supplémentaire telle que le culbutage, dynamitage, usinage, ou un polissage peut être nécessaire en fonction des exigences de la surface.
La bonne décision devrait prendre en compte:
Technologie d'impression + matériel + géométrie + tolérance + état de surface + volume de production + application.
Cette combinaison est plus importante que la simple sélection de la technologie d'impression avec la surface la plus lisse telle qu'imprimée..
3Finition de la surface d'impression D: Questions fréquemment posées
Les pièces imprimées en 3D peuvent-elles être complètement lisses?
Oui. 3Les pièces imprimées en D peuvent obtenir des surfaces très lisses grâce à une combinaison de technologie d'impression appropriée et de post-traitement..
La finition finale réalisable dépend du matériau, processus d'impression, géométrie, et méthode de finition.
Quelle technologie d'impression 3D a la finition de surface la plus lisse?
ANS, Polyjet, et Carbon DLS font partie des technologies capables de produire des surfaces très lisses telles qu'imprimées.
Cependant, la meilleure technologie dépend des propriétés mécaniques requises, précision dimensionnelle, matériel, et application.
Comment rendre les impressions FDM fluides?
Les approches courantes incluent:
· Optimiser la hauteur des couches
· Calibrage de l'extrusion
· Optimisation de la température et du refroidissement
· Sélection d'une orientation d'impression appropriée
· Ponçage et polissage
· Dynamitage des perles
· Lissage à la vapeur pour matériaux compatibles
· Peinture ou revêtement
Le ponçage affecte-t-il les dimensions imprimées en 3D?
Oui. Le ponçage enlève de la matière de la surface et peut donc modifier les dimensions.
Pour les pièces de précision, la quantité de matière retirée doit être prise en compte lors de la conception et de la fabrication.
Le lissage à la vapeur convient-il à tous les matériaux imprimés en 3D?
Non. Le lissage de la vapeur dépend de la compatibilité chimique entre le solvant et le matériau imprimé.
Il est donc plus limité que les procédés mécaniques comme le ponçage ou le microbillage.
Quelle est la meilleure finition pour une pièce fonctionnelle imprimée en 3D?
Cela dépend de la fonction.
Pour un composant mobile ou accouplé, la précision dimensionnelle et la rugosité de la surface peuvent être plus importantes que l'apparence esthétique.
Pour un boîtier de produit, l'apparence et la qualité tactile peuvent être plus importantes.
La méthode de finition appropriée doit donc être sélectionnée en fonction de l'application réelle..
Comment puis-je obtenir un prototype imprimé en 3D fluide?
Start by identifying the required appearance and dimensional tolerance.
Then select the appropriate printing technology and material. If the as-printed surface is not sufficient, use a suitable post-processing method such as sanding, microbillage, lissage à la vapeur, tumbling, polissage, ou revêtement.
For engineering prototypes, it is often more efficient to discuss the required finish with the manufacturer before printing rather than trying to correct the surface after production.
Conclusion: Comment obtenir une finition de surface lisse avec l'impression 3D
The final result is influenced by the technologie d'impression, matériel, layer settings, paramètres d'impression, part orientation, géométrie, et méthode de post-traitement.
For the smoothest as-printed surfaces, technologies such as SLA, Polyjet, and Carbon DLS can be strong options. FDM, SLS, mjf, and metal additive manufacturing processes can also produce high-quality finished components when the appropriate post-processing method is selected.
The most common finishing techniques include:
· Dynamitage des perles for uniform matte surfaces
· Lissage à la vapeur for compatible polymer parts requiring smoother surfaces
· Finition culbutée for suitable small components and batch processing
· Ponçage et polissage for flexible surface refinement
· Additional machining or coating when tighter dimensional or cosmetic requirements apply
Finalement, the best solution is determined by the complete set of requirements—not surface smoothness alone.
If you are developing a 3D printed prototype, functional component, product housing, or low-volume production part, providing your 3D CAD file, exigences matérielles, quantité, tolérances dimensionnelles, and desired surface finish allows Précision au sommet to recommend the most appropriate printing and finishing process.


