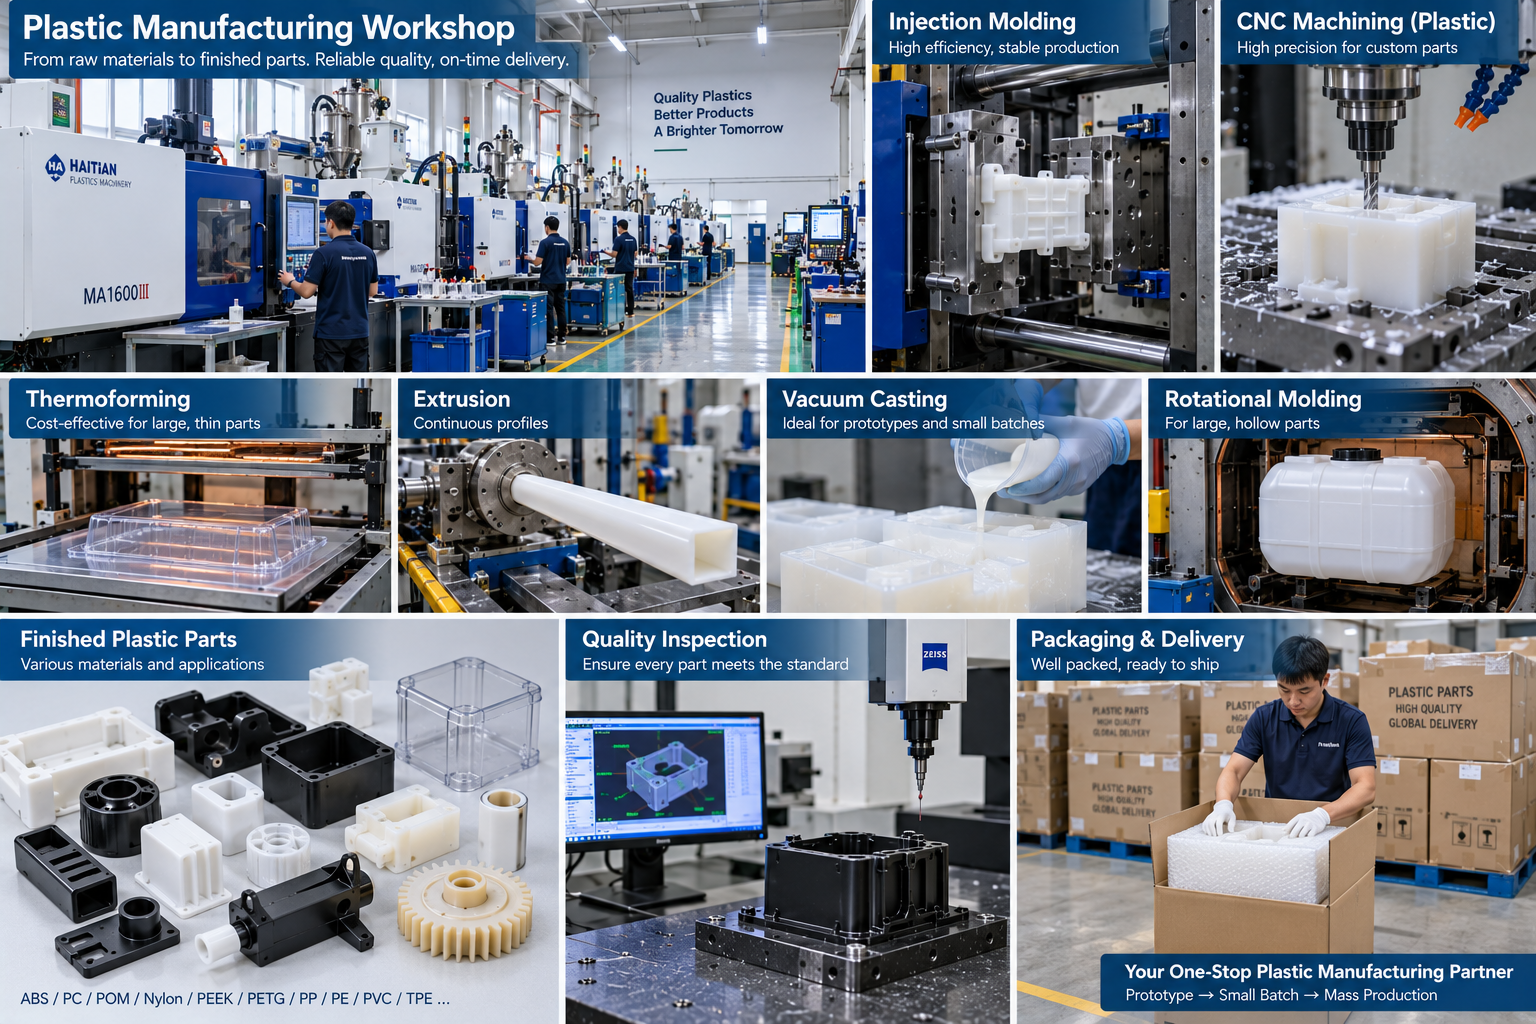
La fabrication du plastique transforme le stock de plastique, feuille, ou de la résine dans les pièces finies. Les méthodes vont de l'usinage CNC et de la découpe laser au thermoformage., extrusion, soudage, 3Impression D, et moulage. Ce guide compare les méthodes, matériaux, candidatures, et critères de sélection.
Qu'est-ce que la fabrication du plastique?
La fabrication du plastique est le processus de mise en forme, Coupe, adhésion, ou transformer le plastique en un composant fini.
Le choix du processus dépend de la quantité, géométrie, tolérance, matériel, et finition de surface. Certaines méthodes suppriment du matériel. D'autres formulaires, rejoindre, ou le mouler. La bonne méthode équilibre les coûts, délai de mise en œuvre, et performances des pièces.
Thermoplastiques vs thermodurcissables
Les plastiques se répartissent en deux classes principales, et les limites de classe sur lesquelles les méthodes de fabrication fonctionnent.
Les thermoplastiques ramollissent lorsqu'ils sont chauffés et peuvent être refondus. Les exemples courants incluent l'ABS, polycarbonate, POM, nylon, COUP D'OEIL, PP, et PE. Ils peuvent souvent être usinés, soudé, et thermoformé.
Les thermodurcis durcissent de façon permanente et ne refondent pas. Les exemples incluent l'époxy, phénolique, polyuréthane, et du silicone. Ils sont généralement assemblés avec des adhésifs plutôt que soudés. L'usinage est possible, mais les thermodurcissables durcis sont souvent plus cassants que les thermoplastiques.
Méthodes de fabrication du plastique
Ces familles de méthodes couvrent la plupart des pièces en plastique.
| Méthode | Mieux pour | Outillage | Volume typique |
| Usinage CNC | Pièces de précision, prototypes | Luminaires uniquement | 1 à des milliers |
| Laser et jet d'eau | Pièces en tôle plate | Aucun | 1 à des milliers |
| Thermoformage | Grandes coques à paroi mince | Outil de formulaire | Des dizaines à des milliers |
| Moulage à vide | Répliques à faible volume | Moule en silicone | Des dizaines à des centaines |
| Extrusion | Profils continus | Matrice d'extrusion | Des centaines à un volume très élevé |
| Moulage par rotation | Grandes pièces creuses | Moule | Des dizaines à des milliers |
| 3Impression D | Prototypes complexes et faible volume | Aucun | 1 à des centaines |
| Moulage par injection | Pièces complexes en grand volume | Moule | Des milliers à des millions |
| Moulage par soufflage | Bouteilles et réservoirs creux | Moule | Des milliers à des millions |
| Soudage et assemblage | Assemblages fabriqués | Calendrier | 1 à des milliers |
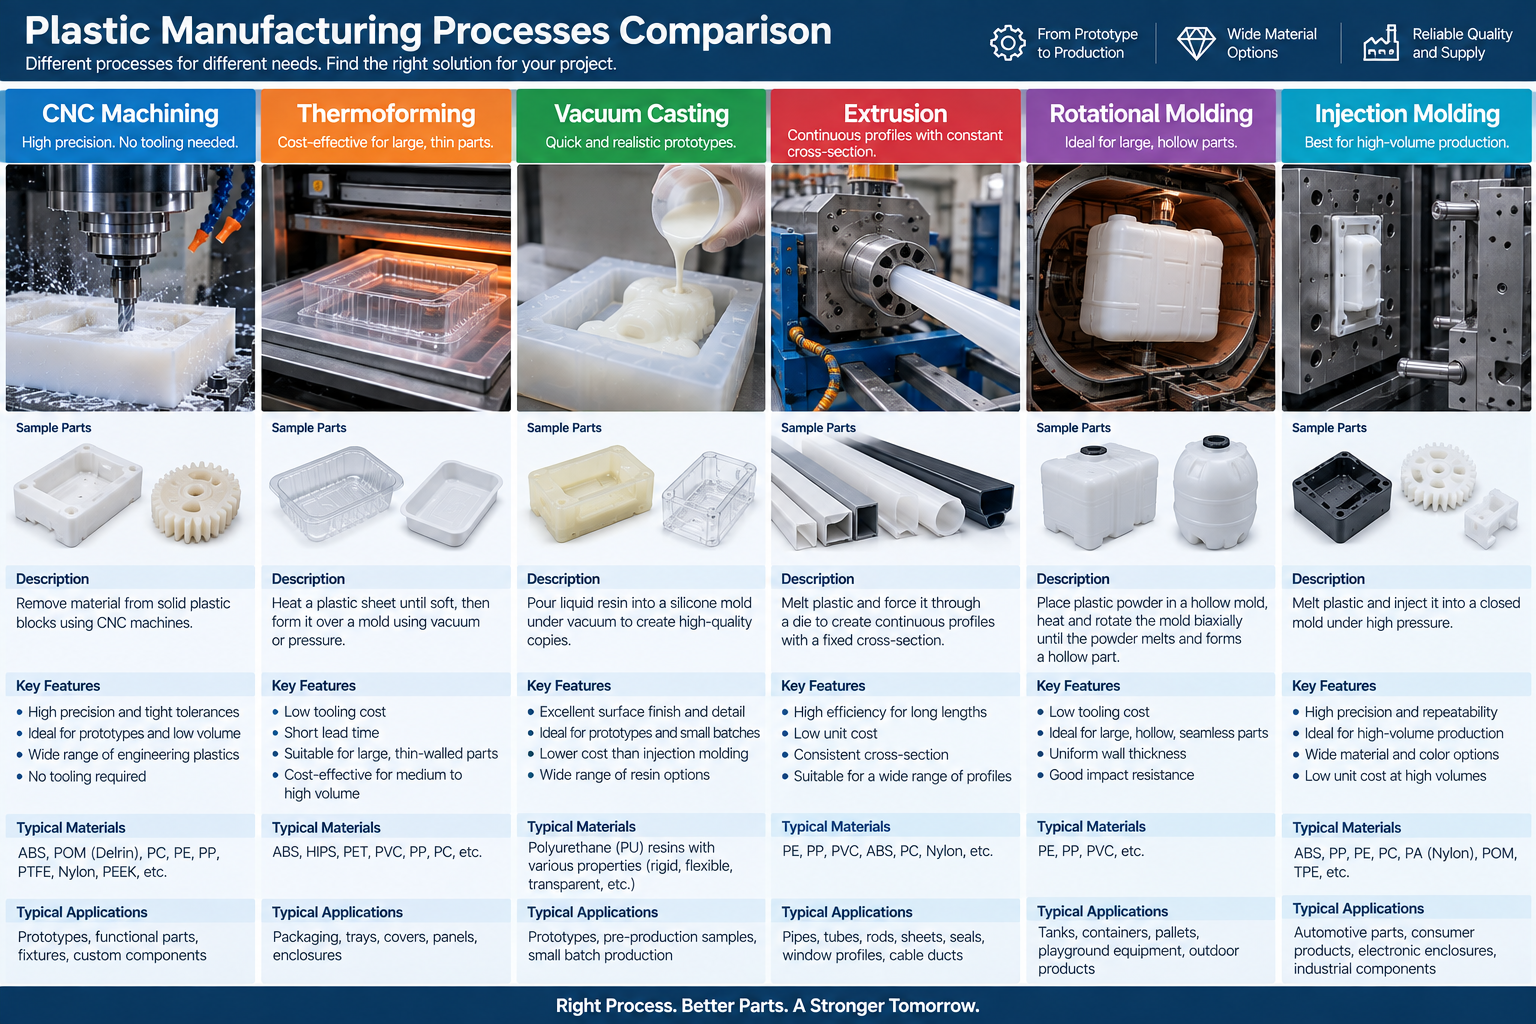
Usinage CNC des plastiques
L'usinage CNC coupe le plastique à partir d'un stock solide, feuille, ou formes extrudées.
Il donne une bonne précision dimensionnelle et convient aux prototypes, luminaires, et pièces de faible à moyen volume. Les opérations courantes incluent le fraisage, tournant, forage, et routage. Usiner les plastiques différemment des métaux. Chaleur, évacuation de la puce, et la fissuration sous contrainte doit être gérée.
Pour pièces en plastique à tolérances serrées, état des stocks, contrainte résiduelle, absorption d'humidité, extension thermique, et la chaleur d'usinage peut affecter les dimensions finales. Un recuit ou un usinage par étapes peuvent être nécessaires pour certains plastiques techniques. Voir notre usinage CNC du plastique guide.
Découpe laser et découpe jet d'eau
Feuille de plastique plate découpée au laser et au jet d'eau sans outillage dur.
La découpe laser peut être rapide et produire des bords nets sur des feuilles de plastique compatibles, mais qualité des bords, fumées, fusion, décoloration, et le risque d'incendie dépend fortement du polymère. Le PVC libère des fumées corrosives et dangereuses et ne doit pas être découpé au laser.
La découpe au jet d'eau évite la chaleur, il convient donc aux sections plus épaisses et aux matériaux sensibles à la chaleur. Cela évite également un bord affecté par la chaleur, mais le jet d'eau abrasif peut laisser une surface de coupe texturée et nécessiter une finition des bords.
Thermoformage et formage sous vide
Le thermoformage chauffe une feuille de plastique et la forme sur ou dans un moule.
Le formage sous vide est un type courant. L’outillage coûte moins cher que le moulage par injection, qui convient aux grandes couvertures, plateaux, et enceintes. Parce que la feuille s'étire pendant le formage, l'épaisseur de la paroi n'est pas uniforme dans toutes les zones. Les emboutissages profonds et la géométrie pointue augmentent le risque d'amincissement, donc brouillon, rayons, et la marge de trim doit être prévue.
Extrusion de plastique
L'extrusion pousse le plastique fondu à travers une matrice pour créer un profil continu.
Ça convient aux tubes, chaînes, feuille, et des sections transversales continues dans des matériaux tels que le PVC, PP, PE, abdos, et PC. La matrice définit la section transversale, donc les changements de conception nécessitent une nouvelle matrice. Les profils extrudés sont coupés à longueur et nécessitent souvent un usinage secondaire, forage, ou rejoindre.
Moulage à vide
Le moulage sous vide verse la résine dans un moule en silicone réalisé à partir d'un modèle principal.
Il convient aux prototypes à faible volume, répliques en polyuréthane, modèles d'apparence, et ponter la production d'environ des dizaines à des centaines de pièces. Les moules en silicone coûtent beaucoup moins cher qu'un moule de production. Le compromis est une durée de vie limitée du moule et des propriétés de la résine qui peuvent différer du matériau de production final..
Moulage en rotation
Le moulage par rotation chauffe la poudre à l'intérieur d'un moule creux rotatif.
Il convient aux grandes pièces creuses comme les réservoirs, bacs, logements, et des kayaks. Le coût de l'outillage est faible par rapport au moulage par injection, ce qui le rend utile à volume faible à moyen. Les temps de cycle sont longs, l'épaisseur de la paroi est difficile à contrôler avec précision, et les détails fins sont limités.
Soudage et assemblage de plastique
Le soudage et l'assemblage permettent de construire des pièces ou des assemblages plus grands à partir de pièces plus petites..
Les méthodes courantes incluent le soudage au gaz chaud, soudage par ultrasons, liaison par solvant, et adhésifs. Tous les plastiques ne peuvent pas être soudés ou liés au solvant. Chimie des polymères, contenu de remplissage, énergie de surface, conception commune, et la propreté déterminent si une méthode d'assemblage fonctionnera de manière fiable. Consultez notre guide pour joindre des plastiques.
3D Impression sur plastiques
3L'impression D construit des pièces en plastique couche par couche.
FDM, ANS, SLS, et MJF couvrent les prototypes, géométrie complexe, et faibles volumes. Certains processus, comme SLS, mjf, et ingénierie FDM, peut également produire des composants fonctionnels d’utilisation finale. Pour des tolérances plus strictes, propriétés matérielles spécifiques, ou des volumes de production plus élevés, L'usinage CNC ou le moulage peuvent être plus adaptés.
Moulage par injection
Le moulage par injection injecte du plastique fondu dans une cavité de moule.
Cela peut produire des complexes, pièces reproductibles avec un bon contrôle dimensionnel lorsque la pièce, matériel, outillage, et le processus sont conçus de manière appropriée. Retrait de la résine, conception d'outils, taille de pièce, épaisseur de paroi, et le contrôle du processus affectent tous la tolérance finale. Le coût du moule est élevé, donc le volume doit le justifier. Voir notre moulage par injection service.
Moulage par coup
Le moulage par soufflage gonfle une paraison ou une préforme en plastique chauffée à l'intérieur d'un moule.
On fabrique des pièces creuses comme des bouteilles, conteneurs, et des chars. Coup d'extrusion, coup d'injection, et le moulage par étirage-soufflage couvrent différentes formes et volumes. La répartition de l'épaisseur des parois est le principal défi de conception.
Matériaux pour la fabrication du plastique
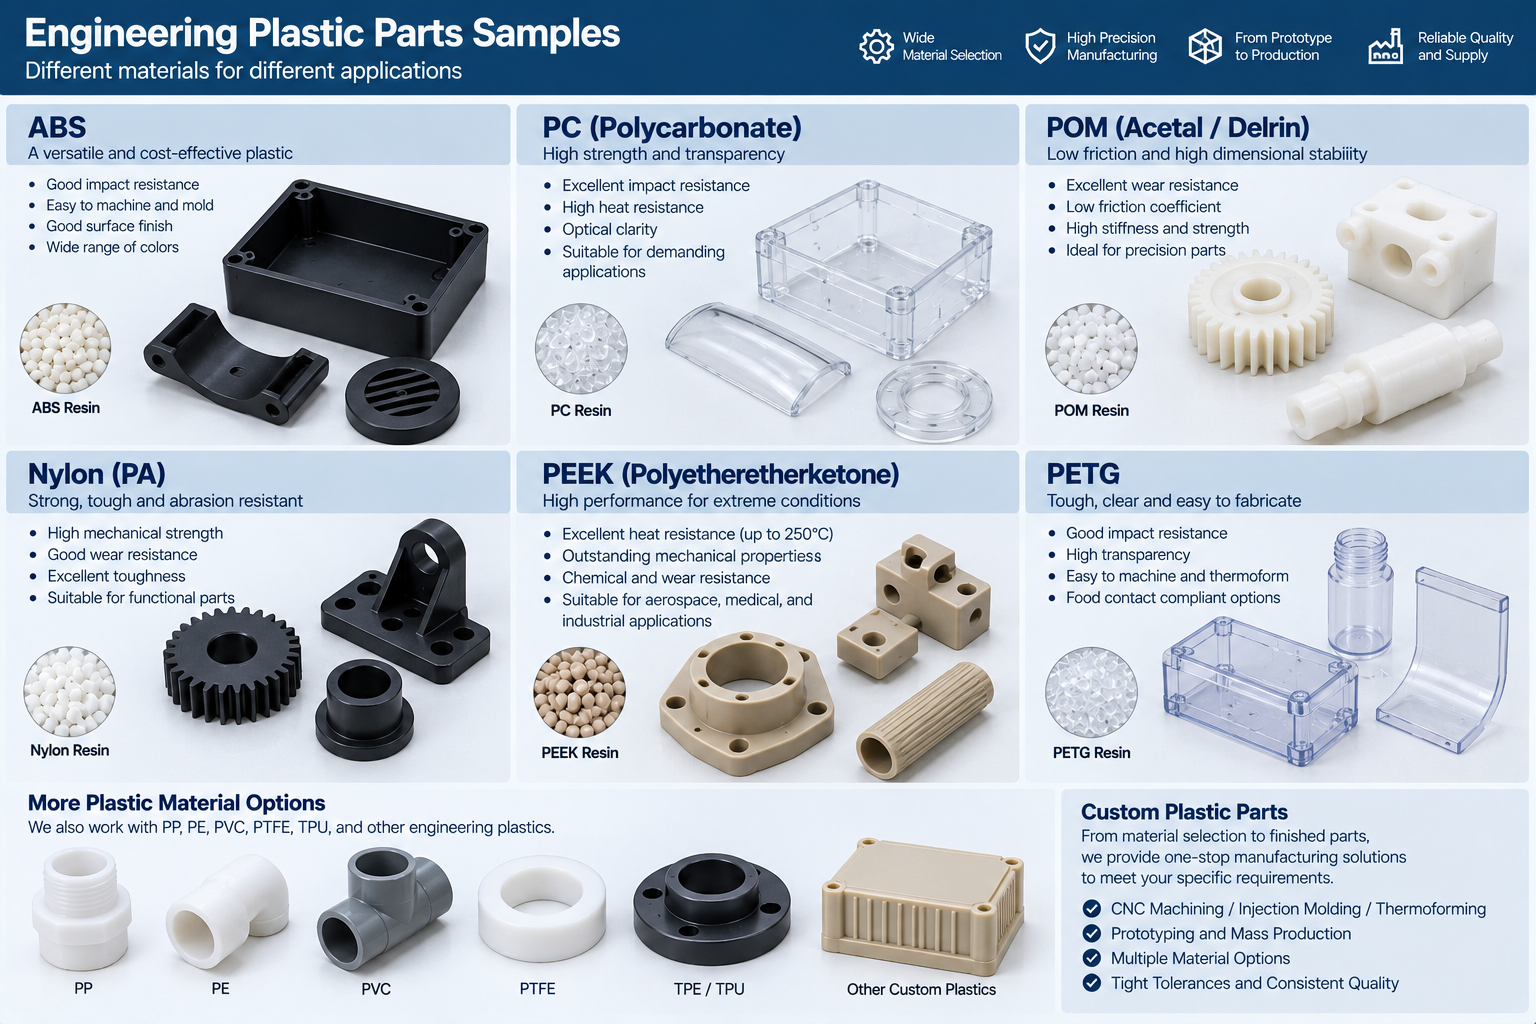
Le choix du matériau décide de la résistance, température, résistance chimique, et le coût.
| Matériel | Propriétés clés | Utilisation typique |
| abdos | Difficile, faible coût, facile à usiner | Logements, prototypes |
| Acrylique (PMMA) | Clair, rigide, polit bien | Couvertures, affichages |
| Polycarbonate (PC) | Difficile, transparent | Gardes, pièces d'impact |
| POM / Delrin | Rigide, faible frottement, écurie | Engrenages, bagues |
| Nylon (Pennsylvanie) | Fort, résistant à l'usure, absorbe l'humidité | Pièces d'usure |
| COUP D'OEIL | Mécanique performante, électrique, et utilisation aérospatiale, avec des grades médicaux sélectionnés | Pièces à haute température |
| PTFE | Faible frottement, résistance chimique | Scellés, isolateurs |
| PEHD / UHMW-PE | Faible frottement, résistant aux produits chimiques | Doublures, porter des bandes |
| PP | Résistant aux produits chimiques, difficile | Réservoirs, charnières |
| ANIMAL DE COMPAGNIE / PETG | Clair, feuille thermoformable | Conditionnement, couvertures |
| PVC | Résistant aux produits chimiques, faible coût | Tuyauterie, panneaux |
| PPS et Î.-P.-É. | Chaleur et résistance élevées | Électrique, aérospatial |
Fissuration sous contrainte environnementale, absorption d'humidité, et la dilatation thermique affecte les performances. Testez le matériel dans l’environnement réel lorsque cela est possible.
Applications par industrie
| Industrie | Pièces typiques | Méthodes courantes |
| Électronique | Enclos, isolateurs, guides de lumière | CNC, coupure laser, moulage |
| Médical | Logements, pièces fluidiques, composants de l'appareil | CNC, moulage |
| Équipement industriel | Gardes, luminaires, pièces d'usure | CNC, thermoformage |
| Transformation des aliments | Plateaux, couvertures, guides | Thermoformage, CNC |
| Automobile | Panneaux intérieurs, conduits, prototypes | Thermoformage, moulage |
| Traitement chimique | Réservoirs, doublures, tuyauterie | Soudage, usinage |
Pour pièces médicales et alimentaires, qualité du matériau, traçabilité, nettoyage, exigences de biocompatibilité ou de contact alimentaire, et les normes réglementaires applicables doivent être évaluées séparément.
Comment sélectionner une méthode de fabrication du plastique
Choisissez la méthode par quantité, géométrie, tolérance, matériel, et finir.
Les prototypes et les faibles volumes favorisent généralement l'usinage CNC, Coupe, ou impression 3D. Le seuil de rentabilité dépend de la géométrie, matériel, coût de l'outillage, temps de cycle, tolérance, et finition. Un volume plus élevé favorise le thermoformage, extrusion, ou moulage.
| Exigence | Méthode probable |
| Pièce unique de précision | Usinage CNC |
| Pièces en tôle plate | Découpe laser ou jet d'eau |
| Grand couvercle ou plateau | Thermoformage |
| Profil continu | Extrusion |
| Grande pièce creuse de faible à moyen volume | Moulage par rotation |
| 10 à 100 prototypes d'apparence | Moulage à vide |
| Prototype complexe | 3Impression D |
| Assemblage joint | Soudage ou collage |
| Pièce complexe à grand volume | Moulage par injection |
| Pièce creuse à fort volume | Moulage par soufflage |
Voir Usinage CNC vs moulage par injection quand le volume est le facteur décisif.
Considérations DFM par processus
Les règles de conception diffèrent selon le processus, alors appliquez le bon ensemble.
- Usinage CNC: éviter les murs inutilement fins, planifier l'accès et le montage des outils, et tenir compte du mouvement du plastique et de la chaleur.
- Moulage: utiliser des murs cohérents, brouillon, rayons, et conception de nervures ou de bossages, et permettre le retrait.
- Thermoformage: projet de plan, dessiner la profondeur, amincissement des murs, et allocation de coupe.
- Soudage et collage: conception de la géométrie des joints, chevaucher, et préparation de la surface pour la méthode choisie.
- Découpe de feuilles: évitez les coins internes pointus qui provoquent des fissures.
Tenir compte de l'absorption de l'humidité dans les matériaux hygroscopiques tels que le nylon. Envisagez un soulagement des contraintes ou un recuit lorsque la stabilité dimensionnelle ou les contraintes induites par l'usinage sont critiques pour les plastiques techniques appropriés.. Consultez notre guide pour conception de pièces en plastique pour la fabricabilité.
Facteurs de coût
Le coût de fabrication du plastique dépend de la méthode, matériel, taille, tolérance, finition, et la quantité.
- Outillage: moulage, moulage par rotation, et le thermoformage nécessite des moules ou des outils de forme.
- Temps machine: CNC et échelle de temps de découpe avec fonctionnalités.
- Matériel et utilisation des matériaux: le taux de rebut affecte le coût.
- Installation: les installations et la programmation augmentent les coûts à faible volume.
- Finition et usinage secondaire: polissage, liaison, et opérations d'ajout d'usinage post-moulage.
- Assemblage et emballage: des étapes supplémentaires ajoutent des coûts.
- Inspection: les tolérances serrées nécessitent plus de mesures.
Pour les travaux à faible volume, l'usinage et la découpe réduisent ou éliminent souvent les coûts d'outillage dédiés, bien que les luminaires, programmation, et la configuration contribuent toujours au coût. À des volumes très élevés, moulage, extrusion, ou d'autres processus de production dédiés peuvent fournir un coût unitaire inférieur.
Quand le plastique n’est peut-être pas le meilleur matériau
Le plastique n’est pas toujours le bon matériau ou la bonne méthode.
- Les pièces à haute température ou à forte charge peuvent nécessiter du métal.
- À des volumes très élevés, moulage, extrusion, ou d'autres processus de production dédiés peuvent fournir un coût unitaire inférieur à celui de l'usinage CNC ou de l'impression 3D.
- Certains plastiques sont difficiles à coller ou à souder de manière fiable.
- Les tolérances serrées dans les plastiques souples sont difficiles à respecter.
- L'exposition aux produits chimiques peut exclure des plastiques autrement appropriés.
Si la pièce doit être en métal, comparer les matériaux avant de choisir un procédé.
Questions fréquemment posées
Qu'est-ce que la fabrication du plastique?
C'est le processus de coupe, formation, adhésion, ou mouler du plastique en pièces finies.
Quelle méthode de fabrication du plastique dois-je choisir?
Choisissez en fonction de la géométrie, matériel, quantité, tolérance, finition, budget outillage, et délai de livraison. La CNC convient aux pièces de précision à faible volume. Le thermoformage convient aux grandes coques à paroi mince. L'extrusion convient aux profils continus. Le moulage par injection convient aux pièces complexes à grand volume.
L'usinage CNC est-il bon pour les pièces en plastique?
Oui. Il convient aux prototypes et aux volumes faibles à moyens avec une bonne précision dimensionnelle.
Quel plastique est le meilleur pour l'usinage?
POM / Le Delrin est l'un des plastiques techniques les plus faciles à usiner dimensionnellement.. Le meilleur matériau dépend de sa résistance, température, friction, résistance chimique, transparence, et le coût.
Les découpeuses laser peuvent-elles couper tous les plastiques?
Non. Le PVC ne doit pas être découpé au laser car il dégage des fumées corrosives et dangereuses.
Quand dois-je choisir le moulage par injection?
Lorsque le volume est suffisamment élevé pour justifier le coût du moule et qu'il est reproductible, des pièces complexes sont nécessaires.
Quelle est la différence entre les thermoplastiques et les thermodurcissables?
Les thermoplastiques peuvent être refondus et sont souvent soudables. Les thermodurcis durcissent de façon permanente et sont généralement assemblés avec des adhésifs.
Obtenez un devis pour vos pièces en plastique
Envoyez votre modèle 3D, 2Dessin D, environnement matériel ou service, quantité, tolérance, et exigences de finition. Nos ingénieurs peuvent examiner la géométrie et recommander le processus de fabrication le plus approprié avant le devis.