



L'usinage CNC à paroi mince nécessite un enlèvement de matière contrôlé, un soutien adapté, et inspection dans des conditions convenues. Vous devez définir la géométrie du mur, état matériel, et réception des pièces finies avant commande. Une pièce mesurée alors qu'elle est fermement serrée peut se comporter différemment après le relâchement.
Définir des parois minces en fonction de leur géométrie et de leur fonction
Votre risque d’usinage dépend de la hauteur du mur, longueur non prise en charge, superficie au sol, et la rigidité plutôt que l'épaisseur seule.
Un mur court et un mur haut peuvent partager la même épaisseur mais réagir différemment lors de la découpe. Les larges planchers à poches créent un autre défi. Leur flexibilité peut affecter la planéité, épaisseur, et contact montage.
Identifiez les surfaces qui doivent sceller, localiser les roulements, support électronique, ou rencontrer un autre composant. Expliquez ces fonctions lors de votre revue de conception. Évitez d'appliquer la tolérance la plus stricte à chaque surface sans raison fonctionnelle.
Vous devez également distinguer les murs usinés des murs en tôle ou moulés sous pression.. Chaque itinéraire a un outillage différent, géométrie, et économie de production. Ce guide concerne les pièces découpées à partir d'un stock solide.
Séparer la déviation de coupe de la distorsion libérée
Vous devez identifier la cause du mouvement avant de choisir une action corrective.
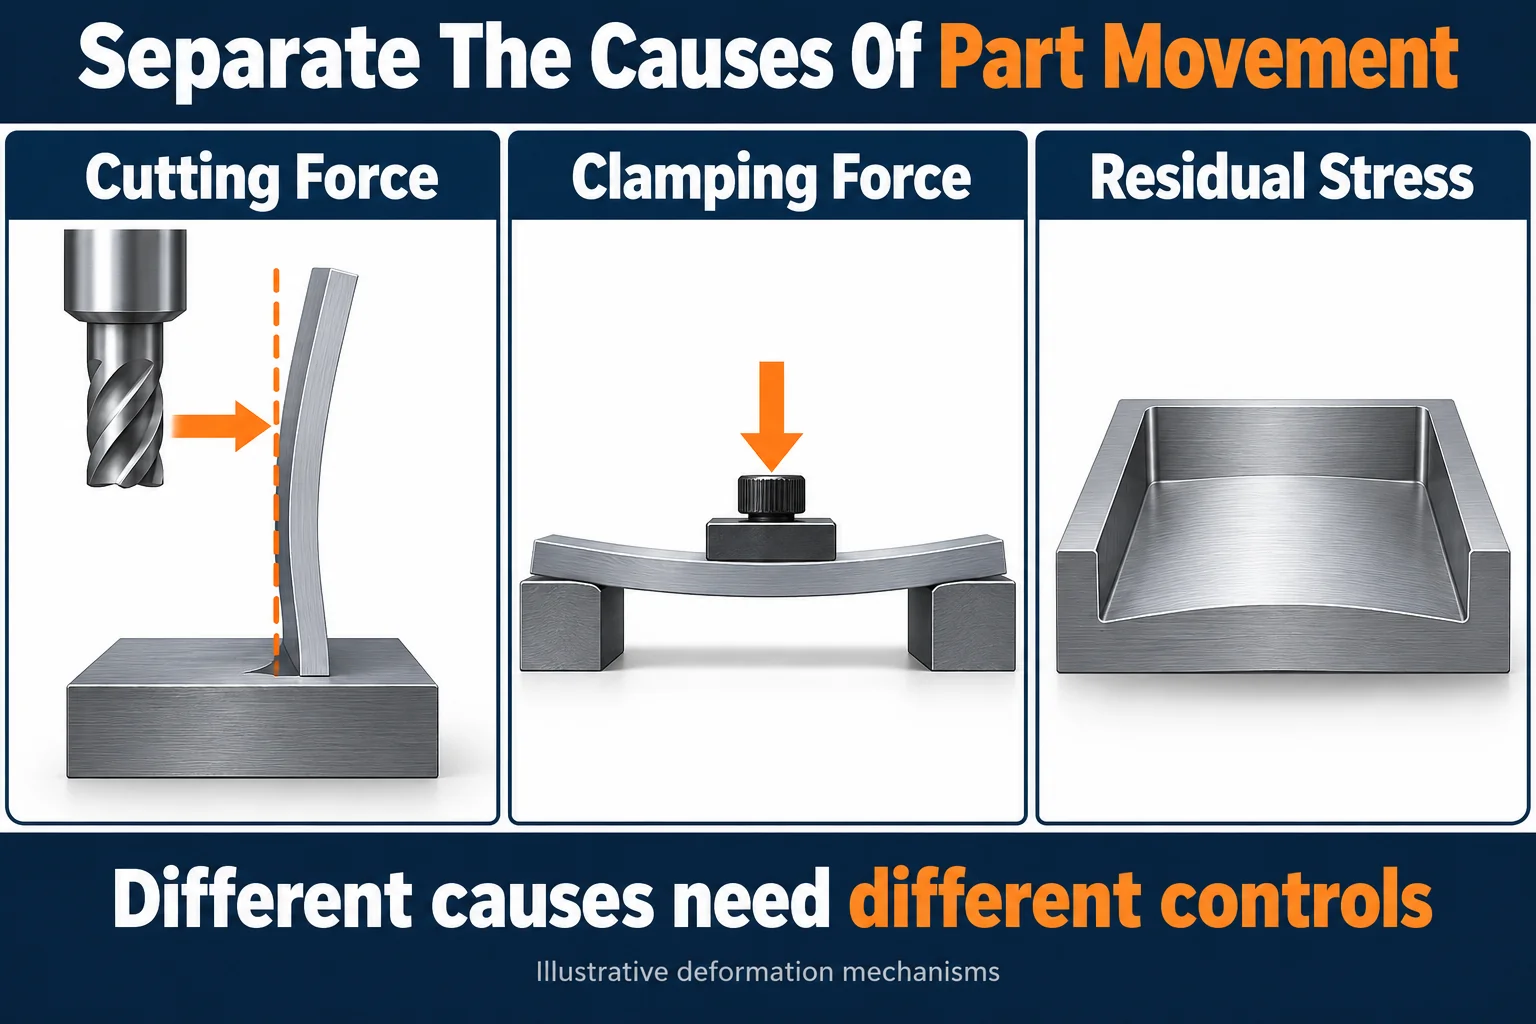
Les forces de coupe peuvent temporairement dévier un mur flexible. Le serrage peut également déformer la pièce avant le début de l'usinage.. Quand les forces disparaissent, la pièce peut prendre une forme différente.
Les contraintes résiduelles fournissent un autre mécanisme. L'enlèvement de matière peut modifier l'équilibre des contraintes internes et la géométrie libérée. Les changements de température peuvent compliquer davantage les comparaisons entre les mesures.
Le document de recherche Techniques de fraisage d’éléments à parois minces examine la déformation post-usinage et les facteurs de processus contributifs. Ses conclusions soutiennent l’examen de plusieurs causes ensemble, plutôt que de supposer que chaque pièce courbée nécessite une coupe plus lente.
Pour votre projet, demander des mesures à des étapes définies. Comparez la condition de serrage, état de libération, et état d'inspection finale. Enregistrez la configuration avant de modifier le programme.
Spécifiez l'état de l'alliage et la forme du stock
Les spécifications de votre matériau doivent identifier l'alliage approuvé, caractère, forme de produit, et exigences en matière de traçabilité.
Ne présumez pas que deux ébauches portant le même numéro d'alliage ont un comportement d'usinage identique.. Demandez comment le fournisseur a sélectionné le stock pour votre géométrie. Exiger une approbation avant de remplacer la plaque, extrusion, ou une autre forme de produit.
Kaiser Aluminium Informations sur le produit en plaque identifie la planéité et la faible distorsion parmi les attributs du produit sélectionné. Ces attributs sont spécifiques au produit. Ils ne garantissent pas que toute paroi mince usinée restera dans les limites de votre dessin..
Si le fournisseur propose un traitement thermique intermédiaire, examiner son effet sur l'état matériel spécifié. Approuver la procédure et les exigences finales de propriété avant la production. Une instruction informelle pour chauffer la pièce est insuffisante.
Préserver le support pendant la séquence d'usinage
Votre séquence d'usinage doit conserver une rigidité utile jusqu'à ce que les surfaces concernées soient prêtes pour la finition..
Un fournisseur peut ébaucher la pièce tout en laissant le stock de finition prévu. Il peut ensuite modifier les configurations ou le support avant de terminer les sections flexibles.. L'ordre approprié dépend de la disposition des poches, état des stocks, et accès aux outils disponibles.
Sandvik Coromant guidage pour le fraisage d'épaulements à paroi mince varie la stratégie avec les proportions des murs. Il décrit l'usinage par étapes et le maintien du support sous des sections plus fines.. C'est un principe d'ingénierie utile, pas une recette de coupe universelle.
Demandez à votre fournisseur de vous expliquer quelles sections soutiennent le mur lors de chaque opération. Confirmez comment il gère les sols larges et les transitions près des coins. Ne prescrivez pas de surépaisseur de finition fixe sans vérifier la géométrie réelle.
| Caractéristique de conception | Préoccupation de fabrication | Décision avant de commander |
|---|---|---|
| Paroi latérale haute | Déviation et portée de l'outil | Revoir la hauteur, accéder, et finition par étapes |
| Plancher large et fin | Chargement axial et support | Convenir du support et du contrôle de planéité |
| Poche étroite et profonde | Outils longs et évacuation des copeaux | Examiner les rayons de coin et les outils accessibles |
| Côte fine isolée | Perte de raideur environnante | Séquence de révision et support retenu |
Examiner ensemble les montages et les forces de coupe
Votre luminaire doit localiser la pièce de manière fiable sans forcer les éléments flexibles à prendre une forme artificielle..
Les pinces ont besoin d'emplacements de contact appropriés et d'un support sous la charge appliquée. Plus de force n’est pas automatiquement meilleure. Demandez comment le fournisseur confirme que le serrage ne modifie pas les caractéristiques en cours de finition..
Sandvik Coromant guidage des vibrations de fraisage recommande de considérer la stabilité de l'outil, direction de la force, et support de pièce. Ces relations expliquent pourquoi le simple changement de la vitesse de broche peut laisser un problème de montage non résolu..
Déterminez si les onglets sacrificiels, soutien temporaire, ou un appareil dédié pourrait améliorer le processus. Considérez-les comme des options de révision. Leur adéquation dépend de l’accès, propreté, suppression, et le dessin final.
Pour les commandes répétées, inclure l'identification des luminaires et les instructions de configuration dans le processus approuvé. Enregistrer les modifications susceptibles d'affecter la forme publiée.
Convenez d’une inspection avant le début de l’usinage
Vous devez définir si chaque caractéristique critique est acceptée sans restriction ou sous une condition d'assemblage spécifiée..
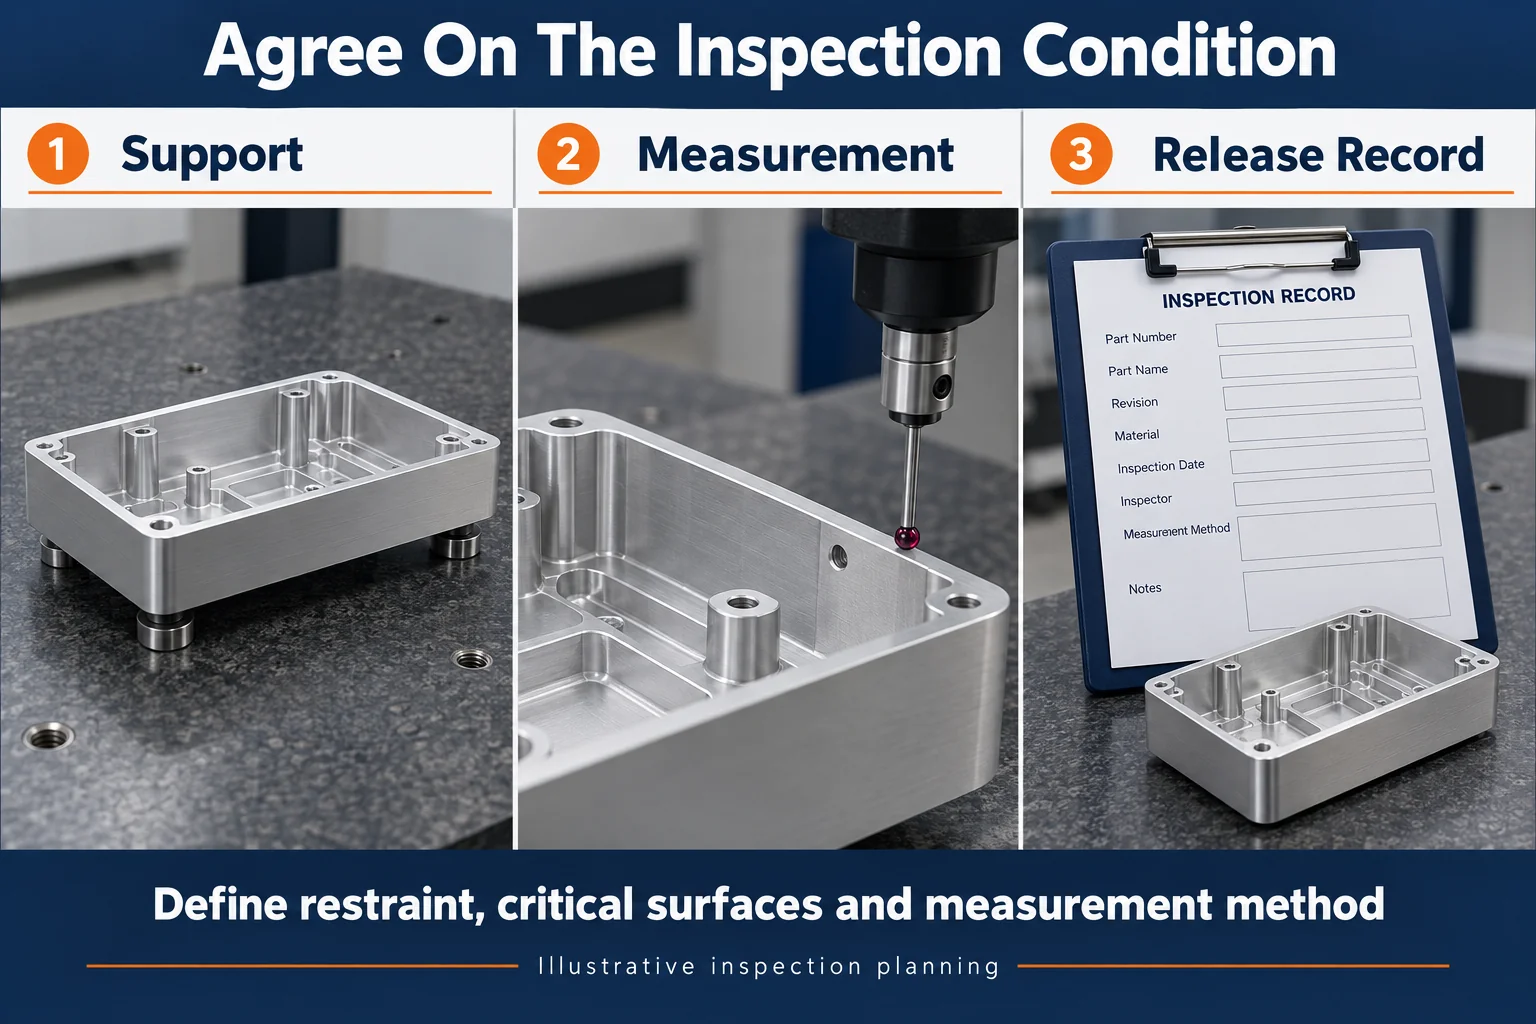
Un dispositif peut aider à localiser une pièce pendant la mesure. Il peut également masquer le mouvement s'il donne à la pièce sa forme.. Votre plan d'inspection doit identifier les postes de soutien, retenue, orientation, et toute charge appliquée.
La mesure des contacts peut affecter les caractéristiques délicates. Renishaw guidage pour le fonctionnement de la sonde discute de la force de sondage et des pratiques de qualification. Demandez à votre fournisseur comment il établit une méthode de mesure adaptée à la rigidité de votre mur..
Spécifier les surfaces pertinentes et la méthode d'évaluation de la planéité ou du profil. Les mesures d'épaisseur seules ne démontrent pas la planéité. De même, une lecture d'indicateur ne permet pas d'établir la forme d'une surface entière.
Comparer les mesures après stabilisation thermique appropriée. Enregistrez les conditions dans lesquelles les effets de la température pourraient avoir de l’importance. Demander la preuve que la méthode choisie peut résoudre les limites d'acceptation requises.
| Article d'inspection | Informations pour accepter |
|---|---|
| État de la pièce | Condition libre ou retenue et charge définies |
| Emplacement | Points d'appui, orientation, et configuration des données |
| Fonctionnalités critiques | Épaisseur de paroi, planéité du sol, profil, et surfaces de contact |
| Méthode | Équipement, approche de sondage, et procédure d'évaluation |
| Étape de production | Après usinage et après finition requise |
| Enregistrements | Résultats du premier article, plan d'échantillonnage, et changer de contrôle |
Inclure la finition et la manipulation dans le plan de sortie
Votre acceptation finale doit refléter la pièce après toutes les opérations de fabrication spécifiées.
Débarquant, Préparation de la surface, enrobage, et la manipulation font partie de la révision du processus. Protégez les bords fins sans arrondir les surfaces fonctionnelles au-delà de leurs exigences. Spécifier les zones cosmétiques et les points de contact de l'emballage où des dommages pourraient affecter l'assemblage.
Si la pièce nécessite une anodisation, passez en revue notre guide de tolérance d'anodisation. Les tolérances dimensionnelles pour le revêtement sont distinctes du contrôle de la distorsion. Les deux doivent être pris en compte lorsque la pièce finie doit s'adapter à un autre composant..
Ne présumez pas qu’un rapport d’inspection préalable prouve la conformité finale. Identifiez quelles dimensions nécessitent une vérification après la finition et quels enregistrements de processus prennent en charge la publication.
Comparez les devis avec la même portée d'acceptation
Votre comparaison de devis doit inclure une assistance, modifications de configuration, inspection, et qualification plutôt que le temps d'usinage seul.
Les murs minces peuvent nécessiter des luminaires supplémentaires, opérations échelonnées, manipulation minutieuse, ou pièces d'essai. Un devis inférieur peut refléter une interprétation différente de la condition d’inspection finale.
Envoyer à chaque soumissionnaire la même révision du dessin, spécification matérielle, quantités, et critères d'acceptation. Demandez des exceptions avant de commander. Pour une nouvelle géométrie exigeante, envisager un premier article avant de libérer la totalité de la quantité de production.
TOPS Précision fournit Services d'usinage CNC. Discutez de la géométrie du mur proposée et de la portée de l'inspection lors de l'examen du projet.. Confirmez les exigences réalisables pour votre pièce particulière plutôt que de vous fier à une revendication générale de paroi minimale.
Questions fréquemment posées
Vos exigences finales doivent suivre la fonction de la pièce et un plan de fabrication révisé.
Quelle est l'épaisseur de paroi minimale pour l'aluminium CNC
Il n’existe pas de minimum universel pour chaque géométrie. Hauteur du mur, zone non prise en charge, alliage, outillage, et les critères d'acceptation affectent la faisabilité.
Un usinage plus lent empêche-t-il la déformation
Pas nécessairement. Vous devez distinguer la déformation de coupe de la déformation de serrage, effets de stress résiduel, et mouvement thermique.
Les pièces minces doivent-elles être inspectées pendant le serrage
Uniquement lorsque le dessin précise la condition de retenue pertinente. Sinon, convenir de supports qui ne cachent pas de déformations inacceptables.
Les nervures ou les rayons de coin plus grands peuvent-ils aider
Ils peuvent améliorer la rigidité ou l'accès aux outils. Examinez leurs effets fonctionnels et leurs implications en matière d'usinage avant de modifier la conception..
Une machine à cinq axes est-elle suffisante pour garantir la précision
Non. L’accès aux machines aide, mais matériel, porte-pièce, séquence de processus, et la mesure doit encore être contrôlée.
Demander un examen de l'usinage des parois minces
Envoyez votre dessin, alliage et trempe, quantité commandée, surfaces critiques, et état d'inspection. Contactez notre équipe revoir la géométrie et l’approche de production avant de demander un devis.

