



L'imprégnation sous vide peut sceller la porosité connectée dans les pièces moulées sous pression qui doivent contenir des fluides ou des gaz.. Vous devez préciser le traitement autorisé, séquence d'usinage, compatibilité des mastics, et acceptation définitive des fuites avant commande. Il ne peut pas réparer les fissures ni restaurer la résistance structurelle manquante..
Quand l’imprégnation sous vide vaut la peine d’être envisagée
Envisagez l'imprégnation sous vide lorsqu'un moulage par ailleurs acceptable fuit à travers les pores internes connectés..
Un corps de pompe peut satisfaire à son dessin dimensionnel tout en ne répondant pas à une exigence distincte d'étanchéité à la pression.. Traitez-les comme des questions d'acceptation différentes. Un rapport dimensionnel n’établit pas les performances de fuite.
Identifiez d’abord l’origine de la fuite. Une face de joint endommagée, bouchon desserré, ou un mur fissuré nécessite une action corrective différente. N'approuvez pas l'imprégnation simplement parce qu'un testeur d'étanchéité signale un échec.
Votre bon de commande doit préciser si l'imprégnation est interdite, autorisé seulement après approbation, ou requis pour chaque pièce. Sans cette décision, deux fournisseurs peuvent proposer des itinéraires de production différents.
Quelle porosité peut être scellée
La distinction pertinente est de savoir si le mastic peut atteindre le réseau de pores depuis la surface..
| Condition | Ce que cela signifie pour votre décision |
|---|---|
| Connecté par la porosité | Une voie de fuite possible à travers la paroi de coulée; évaluer un procédé d'imprégnation approuvé. |
| Porosité aveugle connectée à la surface | Ne traverse pas lui-même le mur, mais peut retenir les liquides de traitement. Examiner les implications en matière de finition. |
| Pore entièrement fermé | Le mastic ne peut pas l'atteindre tant qu'il reste isolé à l'intérieur du métal. |
| Fissure ou discontinuité structurelle | Nécessite des dispositions en ingénierie. La réussite d'un test d'étanchéité n'établit pas l'acceptation structurelle. |
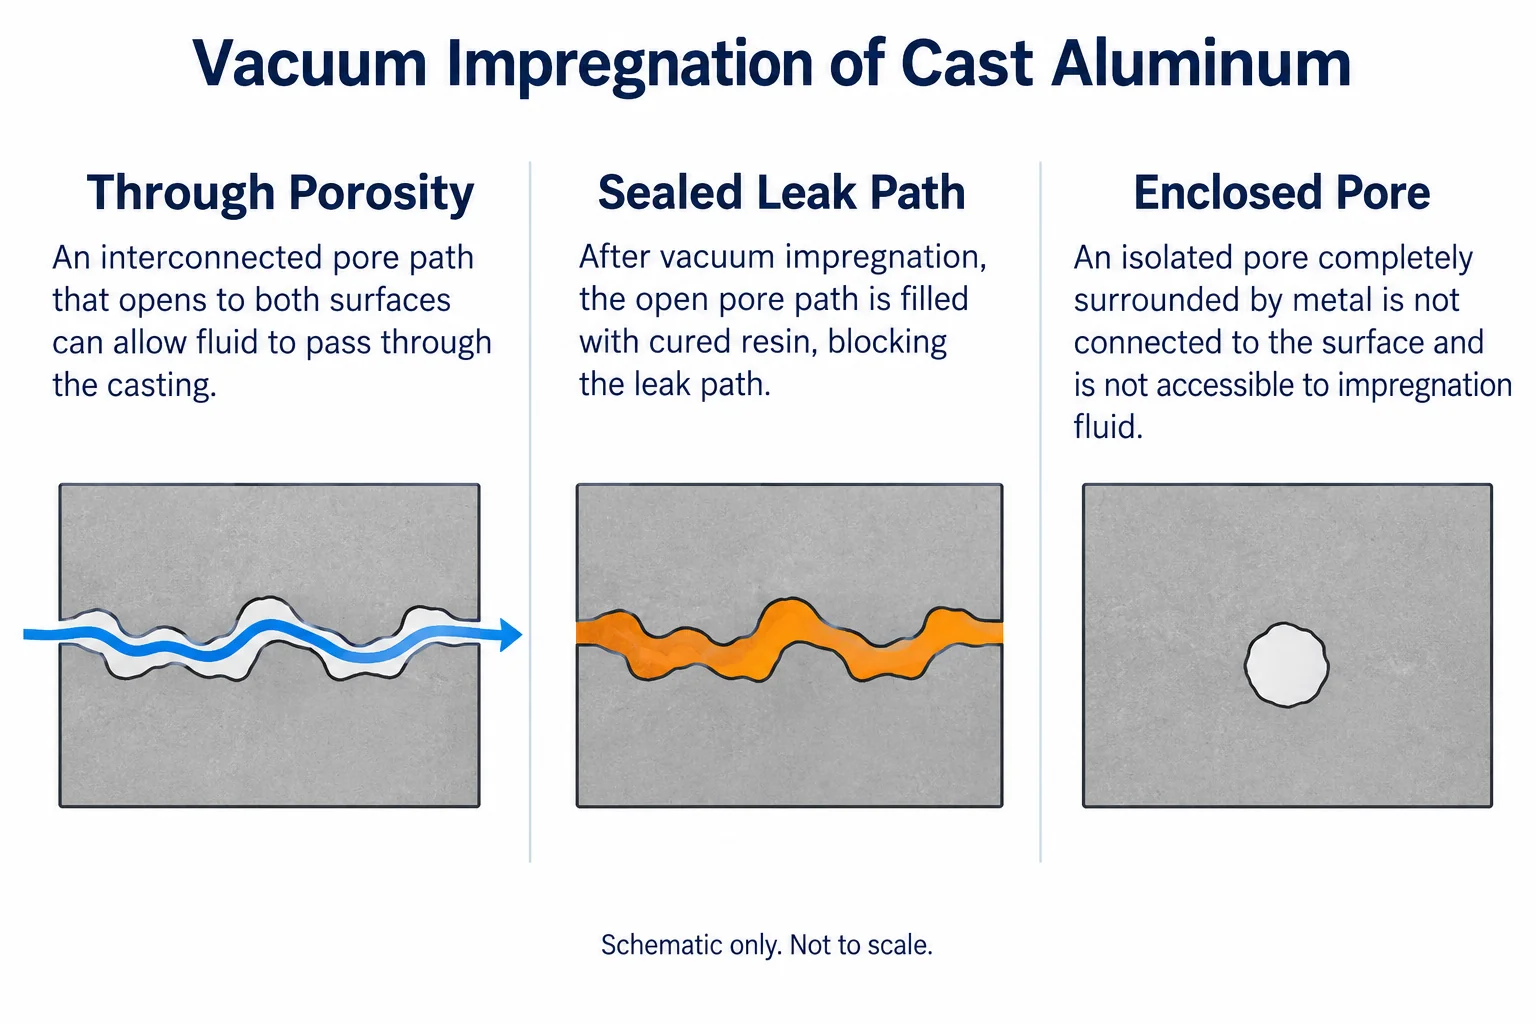
L’équipementier FAQ sur l'imprégnation sous vide distingue la porosité accessible des vides fermés et des fissures structurelles.
L'imprégnation scelle un chemin avec de la résine durcie. Il ne transforme pas le métal poreux en son, métal entièrement dense. Séparer les exigences structurelles des exigences d’étanchéité.
Comment fonctionne l'imprégnation sous vide
L'imprégnation sous vide élimine l'air emprisonné et introduit le mastic liquide dans les pores accessibles avant le durcissement.
Un processus typique comprend l'évacuation, introduction du mastic, élimination de l'excès de résine, lavage, et guérir. Certains systèmes appliquent également une pression positive. L'équipement et le produit d'étanchéité approuvés déterminent le cycle réel.
Le nettoyage est important car les passages contaminés ou humides peuvent interférer avec le succès du traitement.. L'excès de résine doit également être retiré des surfaces fonctionnelles et des passages..
Pour la méthode sous-jacente, voir l'avis de l'équipementier explication du processus d'imprégnation sous vide. Ne copiez pas une température ou une durée de cycle générique sur votre dessin.. Demander au transformateur de documenter son itinéraire qualifié.
L'imprégnation sous vide et le moulage sous vide se déroulent à différentes étapes. Le moulage sous vide contrôle l’opération de coulée. L'imprégnation traite la porosité accessible dans un composant déjà solide.
Où l'imprégnation appartient-elle dans la voie de fabrication
Placer une imprégnation après usinage qui pourrait exposer des chemins de fuite, puis valider sa relation avec les finitions ultérieures.
La découpe d'une surface de coulée peut relier des pores précédemment fermés à un passage fonctionnel. Une opération de scellement antérieure ne peut pas automatiquement couvrir les pores exposés ultérieurement..
Une voie pratique à réviser est le casting, usinage, débarquant, nettoyage, séchage, imprégnation, finition de surface, et vérification finale. Des tests de fuite intermédiaires peuvent aider à identifier le moment où une défaillance se produit.
Les conseils du fabricant concernant imprégnation après usinage explique pourquoi l'ordre des opérations est important. Si un usinage ultérieur est inévitable, réévaluer la nécessité d’une autre étape de scellement ou de vérification.
Le traitement de surface ajoute une autre question d'approbation. Examinez la résine par rapport aux produits chimiques de prétraitement, températures de durcissement, et le système de revêtement requis. Notre guide des finitions de surface de moulage sous pression couvre les différents choix de finition.
Ne présumez pas qu’une séquence convient à chaque revêtement. Approuver le parcours complet à l'aide de pièces représentatives et des critères d'acceptation finaux.
Que mettre dans vos spécifications de test de fuite
Une spécification de fuite utile définit ensemble les conditions de test et la limite d'acceptation..
Écrire uniquement « pas de fuite » laisse les hypothèses critiques non résolues. Le fournisseur doit encore connaître le support, pression, timing, fixation, et seuil de rejet.
| Exigence | Informations à accepter avant de citer |
|---|---|
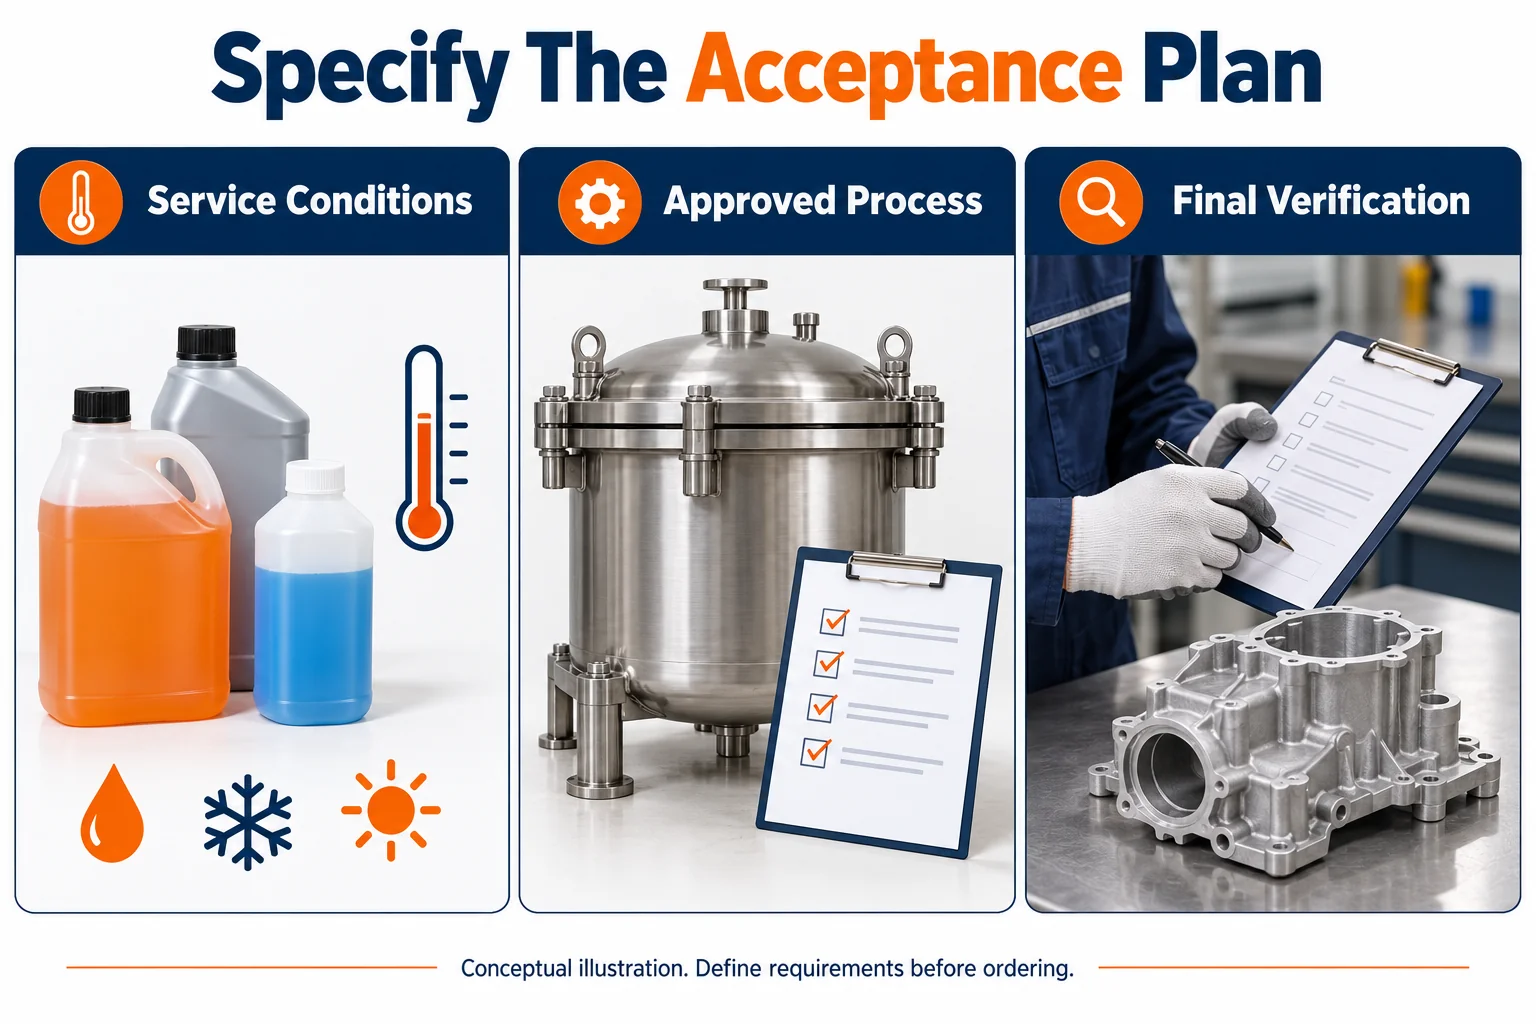
| Conditions de service | Fluide ou gaz, plage de fonctionnement, pression différentielle, et conditions d'exposition pertinentes. |
| Méthode d'essai | Par exemple, chute de pression, test de bulles, ou test de gaz traceur, sélectionné pour la sensibilité requise. |
| Limite d'acceptation | Limite numérique et unités, ou un critère visuel explicitement défini le cas échéant. |
| Cycle d'essai | Remplir, stabilisation, mesures, et étapes de déchargement; préciser la révision de la procédure approuvée. |
| Fixation | Quels ports sont bloqués, surfaces d'étanchéité utilisées, et comment les fuites de luminaires sont séparées des fuites de pièces. |
| Étape de production | Avant de terminer, après avoir fini, Avant l'assemblage, ou un autre point de contrôle agréé. |
| Couverture | Chaque partie ou un plan d'échantillonnage convenu, avec identification des lots et exigences en matière d'enregistrement. |
Comme l'explique ATEQ dans son séquence d'essai de chute de pression, la stabilisation précède la mesure. Vos résultats dépendent de la configuration et des conditions du test. Demandez comment le fournisseur contrôle la stabilisation et confirme l'intégrité des luminaires.. Si les rapports utilisent des unités ou des méthodes différentes, ne comparez pas directement les chiffres.
Un résultat de fuite en usine doit également être clairement lié aux exigences de service.. Si nécessaire, définir le thermique, exposition aux fluides, ou validation d'endurance séparément. Un examen de production court ne peut pas établir toutes les conditions de performance à long terme.
Comment sélectionner et approuver le scellant
Approuver la chimie du mastic par rapport à votre environnement de service réel et à l'ensemble du parcours de fabrication.
Donnez au processeur vos spécifications de fluide, plage de température, durée d'exposition, et toute restriction de propreté. Inclure les produits chimiques de nettoyage ultérieurs et les conditions de cuisson du revêtement.
Demandez la désignation du produit proposé, fiche technique actuelle, exigences de guérison, et preuves de compatibilité pertinentes. Les fournisseurs d’équipements proposent différents systèmes de scellement à durcissement thermique et anaérobie. Ce sont des choix de processus, descriptions d'achat non interchangeables.
Pour les pièces réglementées ou contrôlées par le client, confirmer toute approbation requise avant le traitement. La déclaration d’expérience générale d’un fournisseur ne remplace pas l’approbation de votre composant spécifique.
Vérifier les passages fonctionnels après traitement. Définir si les enregistrements de propreté, contrôles de flux, ou une inspection supplémentaire est requise. Ne présumez pas qu’un extérieur visuellement propre établit une propreté interne..
Toutes les pièces ou uniquement les pièces défectueuses
Choisir un traitement global ou un traitement après échec en fonction du risque, traçabilité, et coût total des pièces acceptées.
| Itinéraire | Quand le réviser | Question d'achat |
|---|---|---|
| Chaque pièce traitée | Le plan de contrôle approuvé l’exige ou le tracé sélectif n’est pas pratique. | Le traitement et les tests finaux sont-ils inclus dans le prix de chaque pièce livrée? |
| Traitez uniquement les pièces défectueuses | L'examen individuel identifie de manière fiable l'état récupérable approuvé.. | Qui contrôle la ségrégation, répéter les tests, et version finale? |
| Aucune imprégnation autorisée | Votre dessin ou l'approbation du client exclut le scellement en résine. | Comment les pièces qui fuient sont-elles rejetées et la capacité de remplacement planifiée? |
Ces itinéraires ne sont pas automatiquement équivalents. Mettre par écrit l'option autorisée, y compris des restrictions sur la répétition du traitement. Les modifications nécessitent la même discipline d'approbation que les autres modifications de fabrication contrôlées..
Une comparaison utile est le coût total divisé par les pièces acceptées. Inclure l'usinage, essais, traitement, transport, manutention, pièces rejetées, et interruption de production. Un faible prix de lancement peut à lui seul masquer une voie de récupération coûteuse.
Ce que l'imprégnation ne peut pas remplacer
L’imprégnation ne peut pas remplacer le contrôle de la diffusion sonore, acceptation structurelle, ou correction d'une fuite d'assemblage.
Rejetez l’hypothèse selon laquelle la réussite d’un test d’étanchéité prouve que chaque pore est acceptable. Votre dessin peut restreindre séparément la porosité dans un siège de roulement ou une section fortement chargée.
De même, revêtir une surface n’équivaut pas à sceller un chemin interne. Demandez à quelle exigence d’acceptation répond chaque opération.
Si les taux d’échec augmentent, étudier les processus de coulée et d'usinage plutôt que de normaliser une récupération illimitée. Convenez du moment où le fournisseur doit vous informer et arrêter l'expédition pour examen.
Quoi envoyer des TOPS avec votre demande de prix
Envoyez ensemble la définition de la pièce et les exigences d'acceptation afin que le périmètre de fabrication proposé puisse être examiné..
Offres TOPS services de moulage sous pression et usinage sur mesure. Pour un composant étanche à la pression, demandez-nous de confirmer la portée du traitement et de l'inspection applicable dans le devis. Cet article n’établit pas de capacité d’imprégnation en interne ni de taux de récupération garanti.
Incluez votre dessin 2D, Modèle ÉTAPE, alliage, volume annuel, durée de vie du programme, finition, et caractéristiques usinées critiques. Ajouter la procédure de test d'étanchéité, conditions de service, politique d'imprégnation autorisée, et les enregistrements requis.
Demandez le devis pour identifier la responsabilité de tout traitement spécialisé et acceptation finale. Comparez les fournisseurs par rapport aux mêmes exigences approuvées.
Questions fréquemment posées
Ces réponses répondent aux questions d'approbation courantes pour les pièces moulées sous pression..
Chaque moulage sous pression nécessite-t-il une imprégnation sous vide
Non. Le besoin dépend de la porosité connectée, exigences fonctionnelles, et le plan de contrôle approuvé. Définir d'abord les exigences d'acceptation.
L’imprégnation peut-elle réparer un moulage fissuré
Non. Ne considérez pas l’étanchéité comme une réparation structurelle. Obtenir une disposition technique pour les fissures et autres discontinuités structurelles.
Faut-il tester les fuites avant ou après l'imprégnation
Les tests de prétraitement peuvent identifier les pièces récupérables de manière sélective. Les tests finaux vérifient l'acceptation après les opérations approuvées. Précisez clairement les deux objectifs.
Un test de fuite réussi prouve-t-il que la pièce ne fuira jamais
Non. Il démontre la conformité dans les conditions de test indiquées. La validation de la durée de vie et l'acceptation structurelle peuvent nécessiter des preuves distinctes.
Pouvez-vous usiner la pièce après imprégnation
Un usinage ultérieur peut exposer des pores supplémentaires. Revoir son effet sur l’étanchéité, propreté, et la nécessité d'une vérification répétée avant d'approuver l'itinéraire.
Pouvez-vous spécifier une cote de température universelle pour le mastic
Non. Utiliser les données actuelles du produit proposé et l’approbation spécifique à l’application. Une description générale du processus ne peut pas établir la compatibilité avec votre environnement de service.
Demandez un examen de votre moulage étanche à la pression
Définir l'exigence de fuite avant d'approuver une voie de traitement. Contacter TOPS avec ton dessin, volume annuel, conditions de service, et spécification de test d'étanchéité. Demander un devis qui sépare le casting, usinage, tout traitement spécialisé approuvé, et inspection finale.

