



La surépaisseur de filetage est l'espace dimensionnel que vous réservez avant de déposer un revêtement sur un filetage usiné.. Définir le revêtement et l'assemblage fini. Convenez ensuite des limites d'usinage et de l'inspection finale. Sinon, un filetage qui passe avant le placage risque de devenir trop serré lors du montage.
Pièces filetées et jauges conceptuelles. La couleur n'identifie pas un revêtement; pas de production TOPS réelle.
Pourquoi le placage change l'ajustement du filetage
Le revêtement déposé occupe de l'espace sur les flancs du filetage et réduit le jeu disponible entre les composants d'accouplement.
Sur un fil externe, le matériau ajouté augmente la taille effective du filetage. À l'intérieur d'un trou fileté, le matériau déposé réduit l’espace disponible. Le placage des deux composants peut consommer du jeu des deux côtés de l'assemblage..
Le diamètre primitif est important car les flancs du filetage établissent l'engagement. La mesure d'un seul diamètre majeur externe ne peut pas établir l'ajustement fonctionnel final. Votre plan d'inspection doit tenir compte de la géométrie du filetage spécifiée.
Utilisez notre guide de conception de filetage de vis à métaux pour la terminologie de base. Cet article se concentre sur le revêtement déposé et l'acceptation après finition, plutôt que la conception générale du fil.
Estimer l'accumulation de fils sans le traiter comme une garantie
Pour un filetage idéal à 60 degrés, l'épaisseur uniforme des flancs déposés modifie le diamètre primitif d'environ quatre fois cette épaisseur.
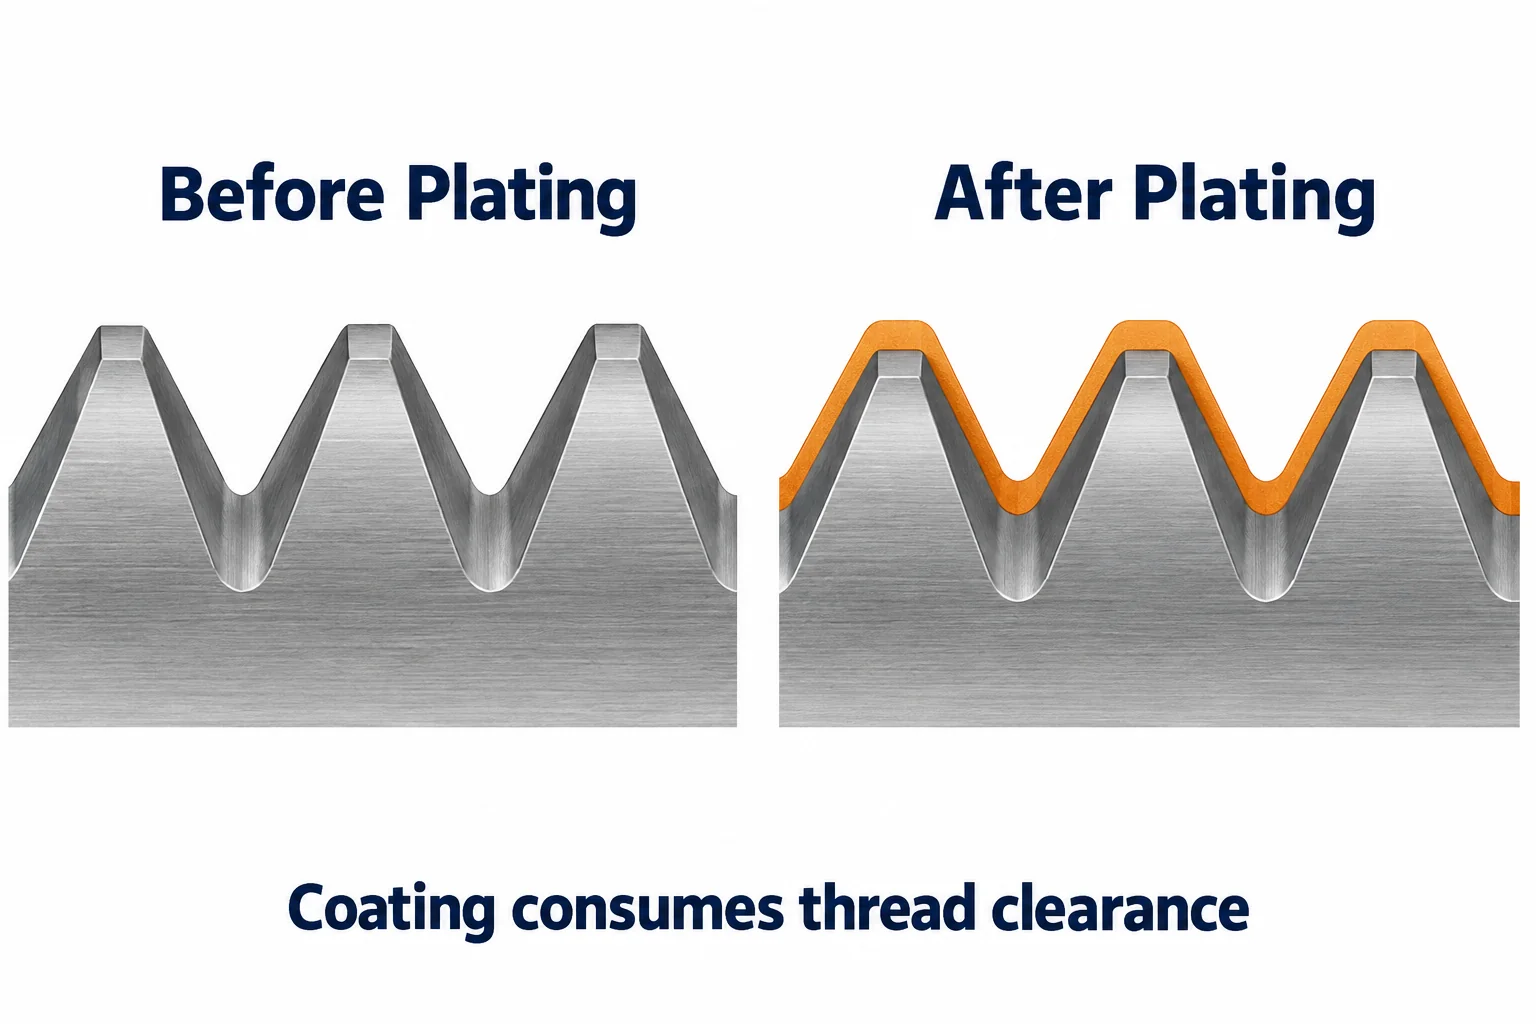
Catalogue technique de Thread Check explique cela 4:1 relation pour les filetages courants à 60 degrés. C'est une relation de planification géométrique, il ne s'agit pas d'une spécification complète d'usinage ou de jauge.
Par exemple, supposer une épaisseur déposée uniforme de 5 micromètres sur les flancs d'un filetage extérieur. L’augmentation estimée du diamètre primitif est 20 micromètres, ou 0.020 mm.
Si votre processus illustratif dépose plutôt 5 à 8 micromètres localement, l'augmentation estimée correspondante s'étend de 20 à 32 micromètres. Ces exemples d'épaisseurs inventés expliquent le calcul; il ne s'agit pas d'une spécification de revêtement recommandée.
Les dimensions de départ autorisées doivent toujours tenir compte des limites réelles du filetage et de la répartition du revêtement.. Ne soustrayez pas simplement une valeur nominale de chaque dimension de filetage..
Pour les filetages internes, le dépôt de matériau diminue le diamètre primitif disponible. Examinez la paire d'accouplement plutôt que de calculer chaque composant indépendamment.
Gardez la formule dans son champ d'application
La relation suppose le profil indiqué et un dépôt uniforme sur les flancs concernés. L'épaisseur réelle du revêtement peut varier en fonction de la position et de la géométrie.
N'appliquez pas automatiquement la même estimation aux filetages de tuyaux coniques, autres angles de flanc, ou traitements de conversion. L'anodisation implique un comportement de croissance différent du placage métallique déposé. Examinez ses dimensions séparément.
Définir le filetage fini avant de choisir les limites d'usinage
Votre dessin doit distinguer les exigences d'acceptation finale des dimensions utilisées pour contrôler l'usinage avant le revêtement..
| Exigence | Que préciser | Pourquoi c'est important |
|---|---|---|
| Identité du fil | Standard, taille nominale, pas, la mainmise, et classe de fil | Établit la géométrie et l'ajustement requis |
| Condition d'acceptation | Si des limites s'appliquent après le système de finition complet | Évite les désaccords sur le moment d'inspecter |
| Système de revêtement | Métal déposé, plage d'épaisseur, post-traitements, et surfaces pertinentes | Définit le changement dimensionnel à évaluer |
| Composant d'accouplement | Sa classe de thread, finition, et la durée des fiançailles | La liquidation appartient à la paire assemblée |
| Inspection | Jauges requises, méthodes, couverture, et rapports | Rend l’acceptation mesurable |
Pour fixations métriques ISO, examiner les exigences applicables dans OIN 4042. Son champ d'application concerne les systèmes de revêtement électrolytique pour les fixations; il ne régit pas automatiquement chaque composant threadé personnalisé.
Indiquer l'édition et les modifications contractuellement requises. Évitez de remplacer un résumé de catalogue par la spécification applicable.
Ne présumez pas qu’une classe de fil couvre n’importe quel revêtement
Une désignation de tolérance peut prévoir une tolérance, mais son adéquation dépend de la taille, pas, enrobage, et exigences finales. Les fils petits ou fins peuvent avoir un espace dimensionnel limité.
Les ressources de protection contre la corrosion de Bossard inclure des indications sur l'épaisseur du revêtement pour les filetages métriques ISO. Utilisez les données techniques pertinentes avec votre dessin et votre revue de processus.
Choisissez entre le masquage de compensation et l'usinage ultérieur
Choisir l'itinéraire de production en fonction de l'endroit où le revêtement est requis et du fonctionnement de l'assemblage fini.
| Itinéraire | Quand l’évaluer | Limitation à résoudre |
|---|---|---|
| Machine avec surépaisseur de revêtement approuvée | Les fils doivent conserver le revêtement déposé spécifié | L'épaisseur locale et les limites de départ doivent être contrôlées |
| Masquer le fil lors de l'enduction | Un fil non enduit est autorisé | Les limites de couverture et la protection contre la corrosion doivent être approuvées |
| Usiner le fil après enduction | L'usinage final est autorisé par la conception | La coupe enlève le revêtement des surfaces affectées |
| Réviser la finition ou l'ajustement | Le revêtement d'origine et les limites de filetage sont incompatibles | L'approbation technique et la validation de l'assemblage sont nécessaires |
Le masquage devrait être une décision de dessin, il ne s'agit pas d'une solution de contournement non documentée en atelier. Identifier les surfaces masquées et les conditions aux limites acceptables.
Couper ou chasser un filetage plaqué peut exposer le métal de base et créer des débris. Cela peut modifier les performances de corrosion ou violer les exigences de revêtement.. Exiger une approbation avant de le traiter comme une réparation.
Pour le fond de finition générale, voir notre guide de zingage. La protection anticorrosion requise et l'ajustement du filetage doivent rester compatibles.
Coordonner l'atelier d'usinage et le fournisseur de placage
Les deux fournisseurs ont besoin des mêmes exigences en matière de fils finis et d'une méthode convenue pour contrôler les variations de revêtement..
Envoyer la spécification du revêtement lors du devis plutôt que de l'ajouter après l'usinage. Identifier les trous filetés borgnes, engagement profond, petits diamètres, et surfaces nécessitant une attention particulière.
Demandez où l'épaisseur sera mesurée et comment cet emplacement représente le fil fonctionnel. Une mesure sur une surface plane accessible peut ne pas décrire un dépôt en profondeur à l'intérieur d'un trou..
Convenir de la manière dont les pièces seront traitées, nettoyé, protégé, et identifiés lors du traitement externe. Lier les enregistrements de revêtement et les rapports d'inspection au lot réel.
Pour acier à haute résistance, examiner également les contrôles applicables en matière de fragilisation par l'hydrogène avec le spécialiste de la finition. Un résultat de filetage satisfaisant ne garantit pas la conformité à toutes les exigences en matière de matériau ou de revêtement..
Inspectez le fil après la finition complète
L'inspection finale doit vérifier l'état du filetage spécifié après toutes les étapes de finition qui affectent le composant livré..
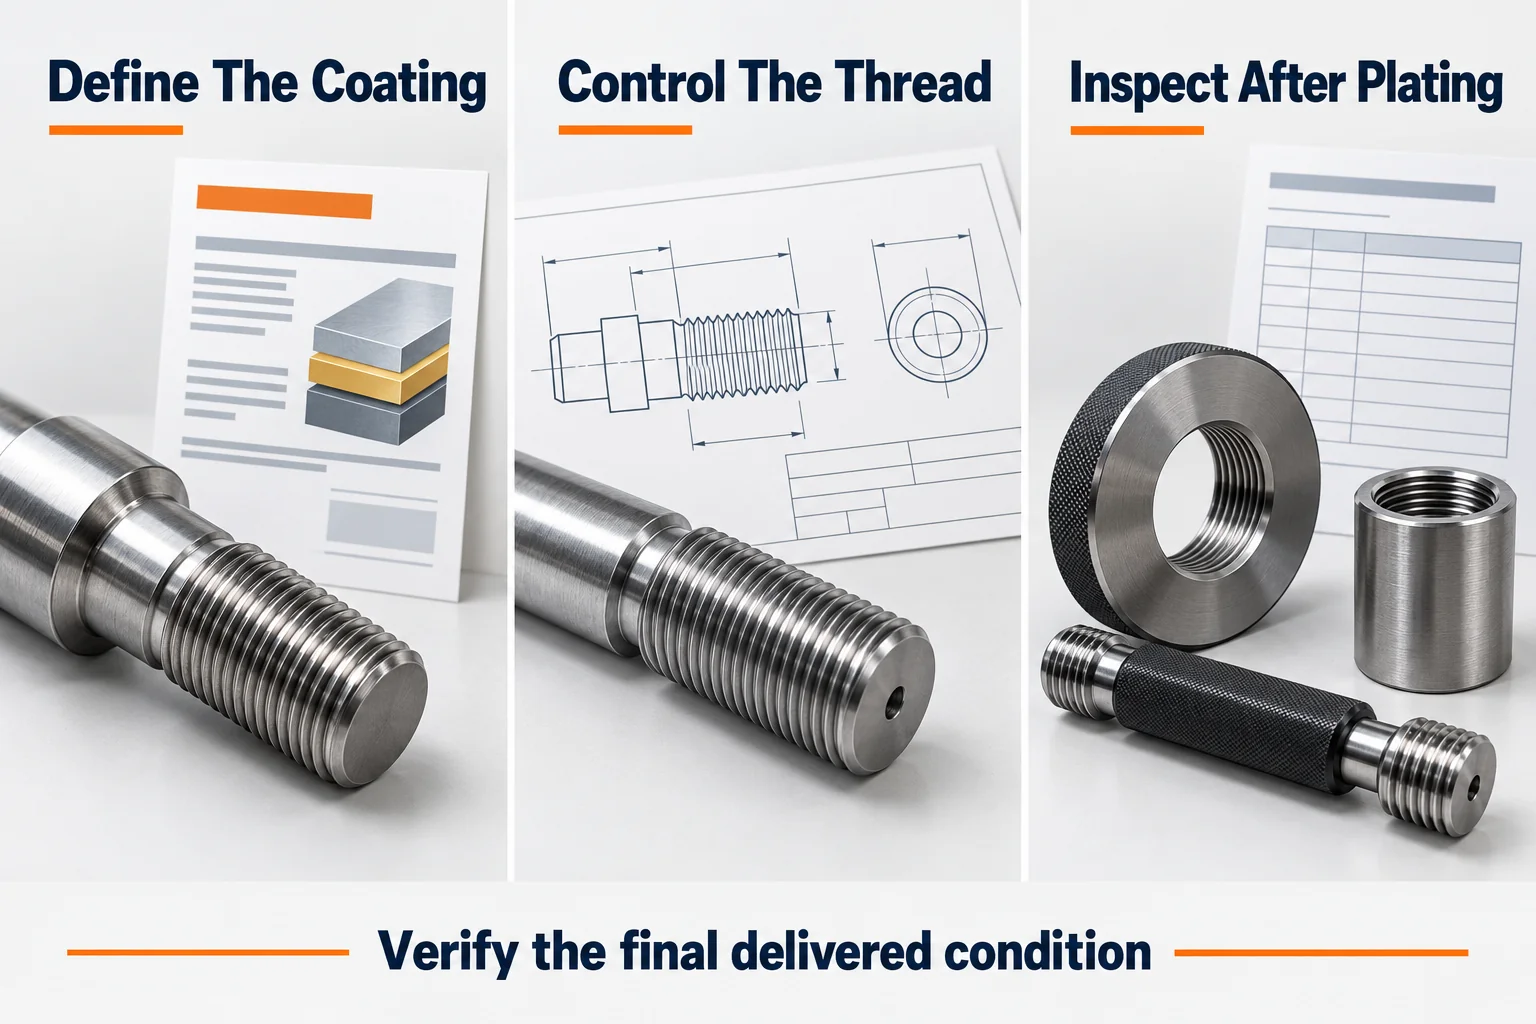
Utilisez les jauges de filetage étalonnées et la procédure d'acceptation appropriées pour le dessin.. Distinguer les jauges de processus de pré-placage des jauges d'acceptation finale. Leurs objectifs et leurs limites peuvent différer.
Ne forcez pas une jauge dans un filetage serré. Examiner l'accumulation de revêtement, fouillis, contamination, erreurs de profil, ou des dommages avant de modifier le processus.
| Vérifier | Preuve qu'il fournit | Limite importante |
|---|---|---|
| Mesure du fil avant le placage | Contrôle de la condition de départ usinée | N'établit pas l'ajustement final |
| Mesure de l'épaisseur du revêtement | Épaisseur du dépôt aux emplacements mesurés | Peut ne pas représenter tous les flancs de thread |
| Jaugeage final du filetage | Conformité à la procédure de jauge sélectionnée | N'établit pas l'adhérence du revêtement ni la durée de vie contre la corrosion |
| Test d'assemblage représentatif | Compatible avec le composant d'accouplement spécifié | Ne remplace pas l'acceptation dimensionnelle |
Définir l'échantillonnage ou l'inspection complète en fonction du risque et du plan qualité convenu. Conserver les échantillons identifiés lorsqu'ils soutiennent l'approbation du processus. Revalider les modifications pertinentes apportées au matériel, fournisseur de revêtement, ou limites d'usinage.
Que faire lorsque les fils plaqués deviennent serrés
Étudier les dimensions de départ, état du revêtement, et méthode d'acceptation avant de sélectionner une action corrective.
D'abord, confirmer la révision du dessin, identité du fil, et état de la jauge. Comparez ensuite les enregistrements de pré-placage avec les mesures finales et le rapport de revêtement.
Inspecter l'entrée, flancs de fil, et longueur d'engagement pour la rugosité, nodules, puces, ou dégâts. Vérifiez si les deux pièces d'accouplement ont reçu un revêtement inconnu.
Contenir les pièces affectées pendant que la cause est examinée. Tout décapage, replating, ou la retouche du filetage nécessite une approbation par rapport aux exigences dimensionnelles et matérielles. Ne présumez pas qu’une noix coulée sur un échantillon établit l’acceptation du lot..
Foire aux questions sur la tolérance de placage de filetage
La marge de fil doit suivre le profil spécifié, système de revêtement, et condition d'acceptation terminée.
L'épaisseur du placage est-elle la même que la croissance du diamètre du pas
Non. Pour un dépôt uniforme idéal sur des filetages courants à 60 degrés, la variation estimée du diamètre primitif est d'environ quatre fois l'épaisseur du flanc. Confirmer l'applicabilité avant de définir les limites d'usinage.
Pouvez-vous plaquer des filetages internes
C'est peut-être faisable, mais la couverture et le contrôle dimensionnel dépendent de la géométrie et du processus. Demandez au fournisseur de finition de vérifier la profondeur, accéder, exigences d'épaisseur, et lieux d'inspection.
Le passage d'une jauge avant le placage garantit-il un ajustement final
Non. Le revêtement modifie la géométrie finie. Inspecter à nouveau après la séquence de finition requise en utilisant la méthode d'acceptation finale convenue.
Faut-il toujours masquer les trous filetés
Non. Masquer uniquement lorsque la conception autorise un fil non enduit et définit des limites acceptables. Certaines applications nécessitent un revêtement protecteur sur ces surfaces.
Pouvez-vous poursuivre un fil après le placage
Uniquement avec un procédé approuvé qui préserve l'état final requis. Le chassage peut enlever le revêtement et créer une contamination. Examinez d’abord la corrosion et les conséquences dimensionnelles.
Demandez un examen de filetage CNC plaqué auprès de TOPS
Vous pouvez demander à TOPS d'examiner ensemble les exigences d'usinage et de finition pour votre composant fileté personnalisé..
Notre Services d'usinage CNC couvrir les pièces fraisées et tournées sur mesure. Confirmer le parcours de revêtement, responsabilités du fournisseur, et portée de l'inspection finale pour votre projet.
Envoyez le dessin, matériel, spécification du fil, système de revêtement, informations sur les pièces à raccorder, et quantité commandée. Identifier les exigences d'acceptation finale et les éventuelles restrictions de masquage.
Demander un examen des pièces filetées pour discuter de la surépaisseur d'usinage, séquence de finition, plan d'inspection, et citation ensemble.

