



L'anodizzazione converte la superficie dell'alluminio in una superficie dura, strato di ossido resistente alla corrosione. I tipi principali sono l'acido cromico di tipo I, Acido solforico di tipo II, e anodizzazione dura di tipo III. Ciascuno dà uno spessore diverso, durezza, colore, e costo. Questa guida spiega le tipologie e come scegliere.
Quali sono i principali tipi di anodizzazione?
Le tre categorie di anodizzazione più comunemente discusse sono il Tipo I, Tipo II, e Tipo III. MIL-PRF-8625 definisce anche il Tipo IB, Tipo IC, e varianti di tipo IIB.
| Tipo | Processi | Spessore tipico | Punto di forza principale |
| Tipo I | Acido cromico | ca. 0.5-7.5 uno | Rivestimento sottile, resistenza alla corrosione, applicazioni sensibili alla fatica |
| Tipo II | Acido solforico | ca. 1.8-25 uno | Scopo generale, tingibile, protezione della corrosione |
| Tipo III | Anodizzazione dura | Comunemente in giro 25-75 uno, dipendente dall'applicazione | Resistenza all'usura e abrasione |
Lo spessore esatto deve essere specificato sul disegno o sul documento di acquisto in base allo standard applicabile e ai requisiti funzionali.
Cos'è l'anodizzazione con acido cromico di tipo I?
L'anodizzazione con acido cromico di tipo I produce un sottile rivestimento anodico, tipicamente circa 0.5 A 7.5 micrometri.
Il suo rivestimento sottile provoca meno cambiamenti dimensionali rispetto alle finiture anodiche più spesse ed è ampiamente utilizzato nelle applicazioni aerospaziali sensibili alla fatica. Selezione del processo per cavità cieche, articolazioni, o le caratteristiche della soluzione intrappolata dovrebbero essere riviste con l'anodizzatore.
Che cos'è l'anodizzazione con acido solforico di tipo II?
L'anodizzazione con acido solforico di tipo II è il tipo di anodizzazione più comune.
Lo spessore tipico è di circa 1.8 A 25 micrometri. Il rivestimento è poroso, accetta la tintura, e conferisce una buona resistenza alla corrosione. Il tipo II è utilizzato per gli involucri, dissipatori di calore, illuminazione, e prodotti di consumo. Il nero di tipo II sui dissipatori di calore è comune, ma il rivestimento è elettricamente isolante. Il suo effetto sull'emissività termica è una considerazione separata dalla conduzione.
Che cos'è l'anodizzazione con rivestimento duro di tipo III?
L'anodizzazione dura di tipo III produce il rivestimento anodico più spesso e duro.
Il tipo III è comunemente specificato in giro 25 A 75 micrometri, con approssimativamente 50 micrometri un requisito ingegneristico comune. Lo spessore effettivo dipende dalla lega, applicazione, e specifica. Il rivestimento duro è adatto alle superfici scorrevoli, valvole, pistoni, e utensili.
Il colore naturale del mantello varia dal marrone chiaro o grigio al marrone scuro o nero, a seconda della lega, spessore del rivestimento, e condizioni di processo. Se necessario, è possibile utilizzare anche coloranti più scuri.
Cosa sono i tipi IB, Tipo IC, E tipo IIB?
MIL-PRF-8625 include anche l'anodizzazione cromica a bassa tensione di tipo IB, Alternative non cromiche di tipo IC, e anodizzazione solforica sottile di tipo IIB.
Queste varianti sono più specializzate del tipo I convenzionale, Tipo II, e finiture di Tipo III. Sono selezionati durante la chimica di processo, spessore del rivestimento, o i requisiti ambientali lo richiedono.
Tipo di anodizzazione rispetto alla classe
Sotto MIL-PRF-8625, la tipologia identifica il processo di anodizzazione, mentre la classe identifica se la finitura è tinta.
- Classe 1: rivestimento non colorato
- Classe 2: rivestimento tinto
Queste classi non devono essere confuse con le classificazioni di anodizzazione di Classe I e Classe II architettoniche, che sono un sistema diverso.
Come vengono aggiunti i colori di anodizzazione?
Per primo si forma lo strato anodico. La colorazione è una fase post-anodizzazione separata prima o come parte della sequenza di sigillatura.
La tintura organica offre molti colori sui rivestimenti di Tipo II, ma alcuni coloranti sbiadiscono sotto una forte luce UV. La colorazione elettrolitica produce bronzo stabile, nero, e toni champagne. Se la stabilità del colore è importante, indicare sul disegno l'esposizione alla luce prevista.
Cos'è la sigillatura per anodizzazione?
La sigillatura chiude o modifica i pori dell'ossido anodico dopo l'anodizzazione e la colorazione.
La sigillatura migliora la resistenza alla corrosione e la ritenzione del colorante. I requisiti di tenuta dipendono dal tipo di anodizzazione e dall'obiettivo funzionale. Sono comuni la sigillatura con acqua calda e l'acetato di nichel o altri sigillanti chimici. Il rivestimento duro a volte viene lasciato non sigillato laddove le caratteristiche di usura hanno la priorità. Confermare i requisiti di sigillatura sul disegno.
Quali altri processi di anodizzazione vengono utilizzati?
I processi specializzati servono al legame, ambientale, ed esigenze architettoniche.
- L'anodizzazione con acido fosforico prepara l'alluminio per l'incollaggio.
- L'anodizzazione con acido borico-solforico è un'alternativa a basso impatto nel settore aerospaziale.
- L'anodizzazione architettonica segue gli standard per il colore esterno e gli agenti atmosferici a lungo termine.
L'anodizzazione del titanio è un diverso processo elettrochimico che forma uno strato controllato di ossido di titanio. I suoi colori visibili provengono principalmente da interferenze ottiche piuttosto che da coloranti. Per i dettagli, consulta la nostra guida su anodizzante in titanio.
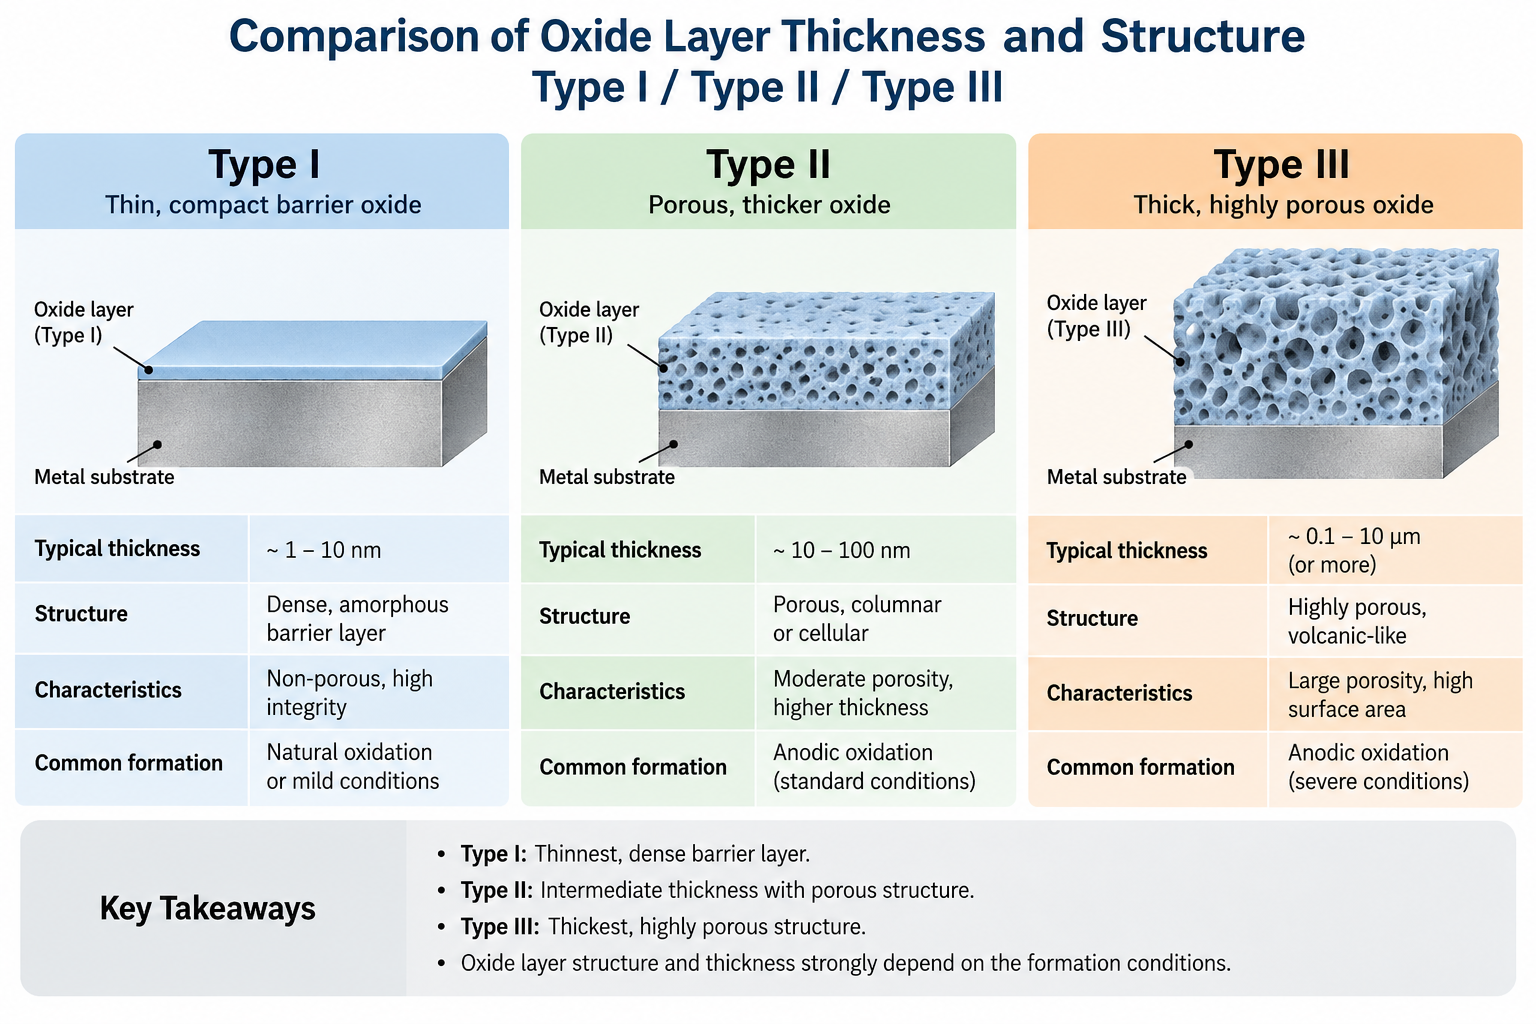
Tipo I contro Tipo II contro Tipo III
| Fattore | Cromico di tipo I | Solforico di tipo II | Anodizzazione dura di tipo III |
| Spessore tipico | 0.5-7.5 uno | 1.8-25 uno | Comunemente 25-75 uno |
| Resistenza alla corrosione | Bene | Da buono a molto buono | Da buono a molto buono, a seconda della sigillatura |
| Resistenza all'usura | Basso | Moderare | Alto |
| Colorabilità | Molto limitato | Eccellente | Limitato |
| Crescita dimensionale | Minimo | Moderare | Significativo |
| Complessità relativa dell'elaborazione | Specializzato | Standard, ampiamente disponibile | Più alto |
| Utilizzo tipico | Aerospaziale, tolleranze strette | Parti generali e colorate | Usura e parti funzionali |
Crescita, durezza, e i risultati della corrosione dipendono dalla lega, processo, e sigillatura.
Come scegliere un tipo di anodizzazione
Scegli la tipologia in base al requisito primario: corrosione, aspetto, o indossare.
- Scegli il Tipo I quando le dimensioni e la fatica contano e il rivestimento deve rimanere sottile.
- Scegli il Tipo II per la protezione generale dalla corrosione e le finiture colorate.
- Scegliere il Tipo III quando la superficie deve resistere all'usura e all'abrasione.
- Scegli la colorazione elettrolitica quando è importante la stabilità del colore a lungo termine.
- Scegli la tintura organica quando hai bisogno di un colore brillante specifico su una parte decorativa.
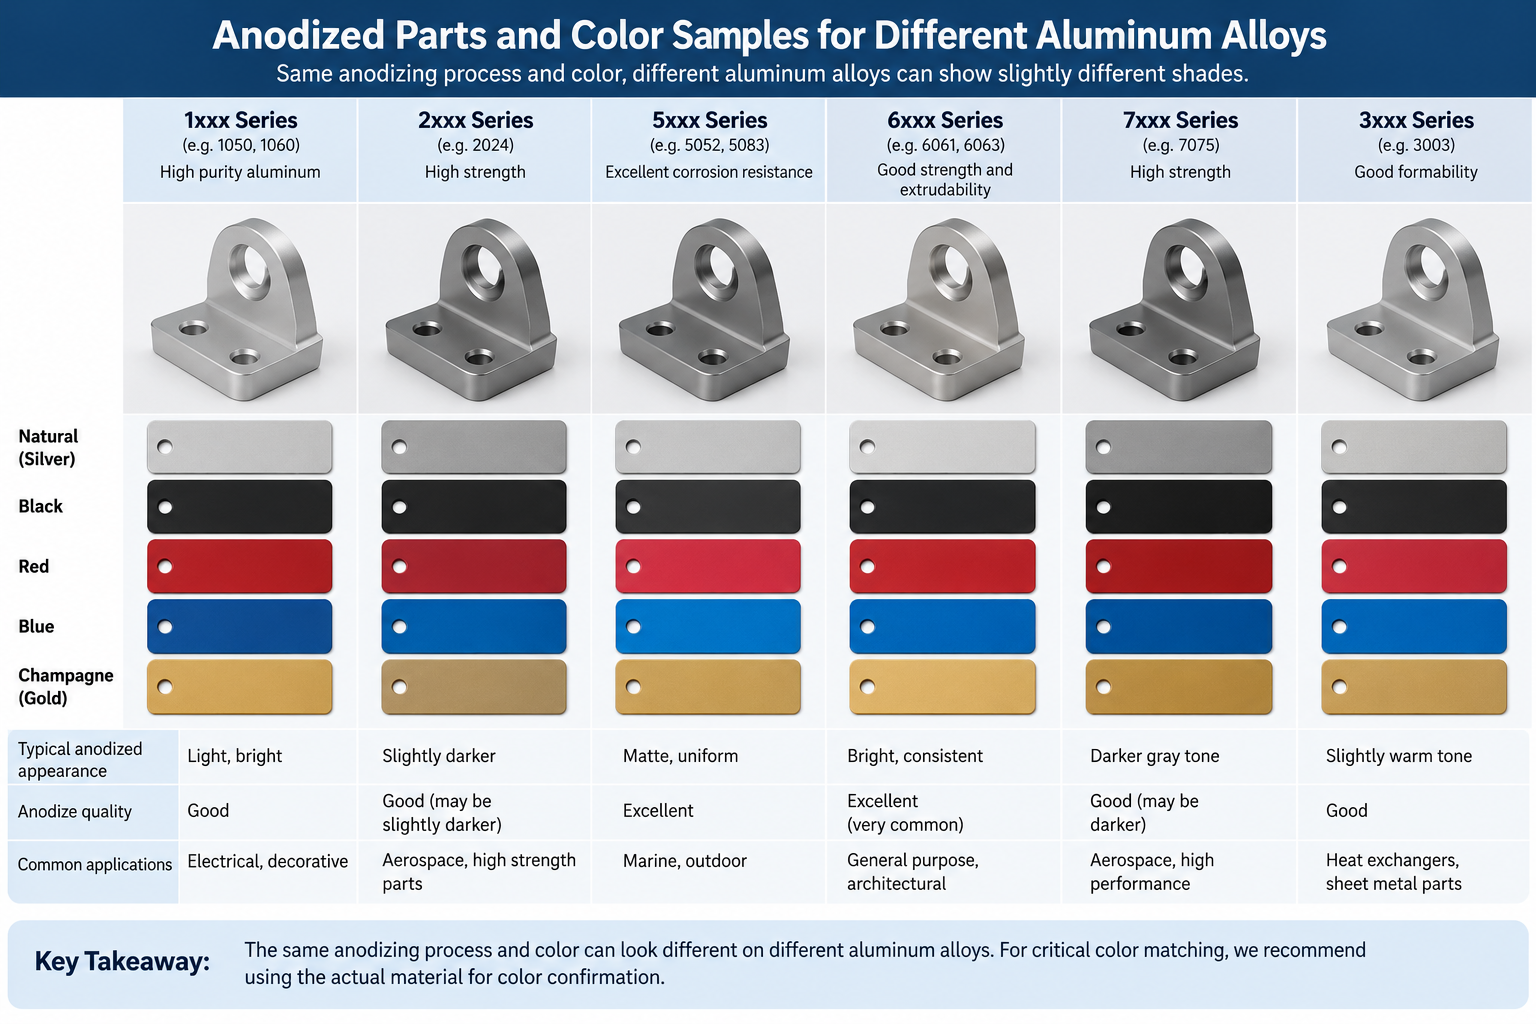
In che modo la lega di alluminio influisce sull'anodizzazione?
La scelta della lega cambia l'aspetto e le prestazioni del rivestimento.
| Famiglia in lega | Comportamento tipico dell'anodizzazione |
| 5xxx | Generalmente buona corrosione e risposta decorativa |
| 6xxx | Fornisce comunemente un'anodizzazione decorativa coerente |
| 2xxx | Un contenuto di rame più elevato può influenzare il colore e il comportamento alla corrosione |
| 7xxx | Può richiedere un'elaborazione più controllata |
| Leghe Al-Si fuse | Un alto contenuto di silicio può produrre un aspetto più scuro o meno uniforme |
Usa "generalmente" e "può" come suggerisce il linguaggio sopra. Conferma il comportamento con la tua stazione di finitura per la lega esatta.
Considerazioni sulla progettazione dell'anodizzazione
Pianificare la crescita del rivestimento, sigillatura, e limiti della lega prima di inviare il disegno.
- L'anodizzazione non aggiunge semplicemente l'intero spessore del rivestimento all'esterno della parte. Parte dell'ossido cresce nella superficie originale dell'alluminio, e la parte cresce verso l'esterno. Coordinare le dimensioni della lavorazione con lo spessore del rivestimento.
- Maschera i thread critici, Contatti elettrici, e accoppiamenti di precisione dove il rivestimento non può essere tollerato. La lavorazione post-anodizzata può essere utilizzata quando specificatamente richiesto, ma espone l'alluminio nudo sulla superficie lavorata.
- Specificare la lega e lo stato d'animo.
- Specificare la sigillatura quando sono importanti la resistenza alla corrosione o la stabilità del colore.
- Colore dello stato, lucentezza, ed eventuali prove in nebbia salina o di usura a disegno.
- Fare riferimento allo standard attuale, MIL-PRF-8625. I disegni più vecchi potrebbero ancora fare riferimento a MIL-A-8625; verificare i requisiti attuali rispetto a MIL-PRF-8625.
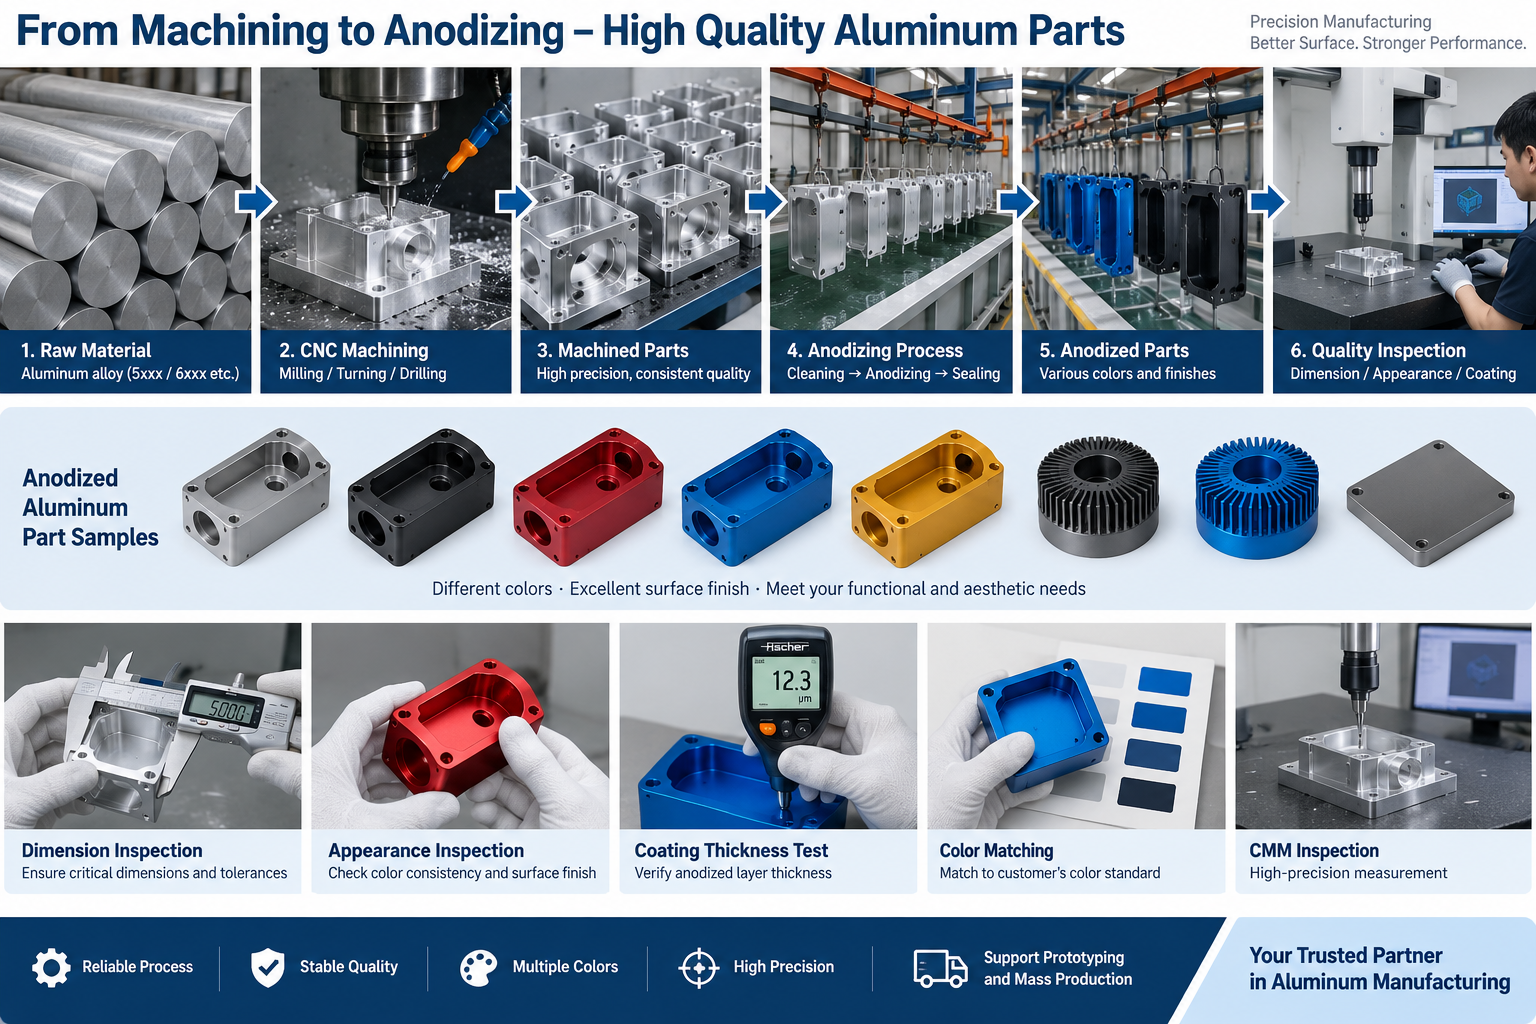
Per parti in alluminio lavorato, Nostro servizio di lavorazione CNC anodizzato può citare la finitura insieme alla parte.
Come specificare l'anodizzazione su un disegno
Specifica il callout completo in modo che la stazione di finitura applichi esattamente ciò di cui hai bisogno.
Includere la lega di alluminio e il temperamento, lo standard di anodizzazione, il tipo, la classe o il colore, lo spessore di rivestimento richiesto, il requisito di sigillatura, aree mascherate, dimensioni critiche dopo il rivestimento, requisiti cosmetici, ed eventuali test di corrosione o usura.
Esempio di finitura colorata: MIL-PRF-8625, Tipo II, Classe 2, Nero, spessore del rivestimento come specificato, sigillo richiesto.
Esempio per hardcoat: MIL-PRF-8625, Tipo III, Classe 1, 50 un nominale, mascherare i fili come indicato.
Quando non dovresti usare l'anodizzazione?
L'anodizzazione non è la finitura giusta per ogni parte.
- L'anodizzazione è più comunemente usata sull'alluminio, sebbene i processi anodici correlati siano utilizzati anche su metalli come titanio e magnesio.
- Tolleranze molto strette potrebbero non assorbire la crescita del rivestimento.
- Filettature interne e caratteristiche cieche possono intrappolare la chimica del processo.
- Alcune leghe fuse vengono anodizzate in modo non uniforme.
- I rivestimenti anodici danneggiati non possono essere facilmente riparati sul posto.
- I punti di contatto conduttivi devono essere mascherati, perché l'anodizzazione è isolante.
Se la parte necessita di un'alternativa, confrontare finiture superficiali per lavorazioni CNC.
Domande frequenti
Quali sono i principali tipi di anodizzazione?
Acido cromico di tipo I, Acido solforico di tipo II, e anodizzazione dura di tipo III.
A cosa serve l'anodizzazione di tipo II?
È il tipo più comune. Fornisce protezione dalla corrosione e accetta la tintura per le parti colorate.
Qual è la differenza tra l'anodizzazione di Tipo II e di Tipo III?
Il tipo III è più spesso e più duro. Il tipo II è più sottile, più tingibile, e più ampiamente disponibili.
Qual è la differenza tra Tipo e Classe nell'anodizzazione?
Il tipo identifica il processo. La classe identifica se il rivestimento è tinto. Classe 1 è non tinto e di classe 2 è tinto secondo MIL-PRF-8625.
Quanto è spessa l'anodizzazione dura?
Comunemente circa 25 A 75 micrometri, con approssimativamente 50 micrometri un requisito comune. Conferma con la tua stazione di finitura.
L'anodizzazione modifica le dimensioni della parte?
SÌ. Parte dell'ossido cresce in superficie e parte cresce verso l'esterno. Consentire la crescita su caratteristiche di tolleranza stretta.
In quali colori è possibile anodizzare l'alluminio??
Il tipo II può essere tinto in molti colori. Il nero è il più comune. Il rivestimento duro è solitamente nella sua abbronzatura naturale, grigio, marrone, o gamma nera.
L'anodizzazione può essere applicata all'acciaio?
NO. L'anodizzazione è adatta all'alluminio. L'acciaio richiede altri trattamenti come la placcatura o l'ossido nero.
Ottieni un preventivo per parti CNC anodizzate
Raccontaci la lega, tipo di rivestimento, classe, spessore, colore, e qualsiasi requisito di prova. I nostri ingegneri esamineranno il disegno, consentire la crescita del rivestimento, e quotazione lavorazione più anodizzazione insieme.


1 pensato a “Tipi di anodizzazione: Tutto quello che devi sapere”