



Gage R e R per l'ispezione CNC ti aiutano a valutare la variazione introdotta dal processo di misurazione. Richiedi uno studio legato alla tua attuale caratteristica, dispositivo, e metodo di ispezione. Esaminare il disegno dello studio e le definizioni delle percentuali prima di accettare un risultato principale. La sola calibrazione non stabilisce la ripetibilità della misurazione in condizioni di produzione.
Definire cosa copre lo studio di misurazione
Il tuo studio dovrebbe qualificare un processo di misurazione definito per una caratteristica specifica e l'uso previsto.
Identificare la revisione del disegno, caratteristica, tolleranza, unità, e fase di ispezione. Uno studio sul diametro dell'albero non qualifica automaticamente la posizione del foro o le misurazioni della rugosità superficiale. Anche lo stesso strumento può comportarsi diversamente con un altro apparecchio o metodo di contatto.
Registrare l'identità dello strumento, risoluzione, dispositivo, luogo di misurazione, e procedura operativa. Includere le condizioni ambientali rilevanti. Le tue prove dovrebbero descrivere il modo in cui gli ispettori di routine misurano effettivamente le parti di produzione.
IL Quadro di studio del calibro NIST copre la variabilità della misurazione insieme ai bias, stabilità, e altri effetti. Gage R e R affrontano una parte importante dell'idoneità alla misurazione. Non risolve tutti gli errori di misurazione.
Separare la ripetibilità dalla riproducibilità
Il tuo rapporto dovrebbe distinguere le letture ripetute nelle stesse condizioni dalle differenze associate agli operatori.
La ripetibilità riguarda la variazione quando lo stesso operatore misura ripetutamente la stessa parte. La riproducibilità riguarda la variazione associata ai diversi operatori che misurano le parti. A seconda dell'analisi, anche l'interazione tra operatore e parte può essere importante.
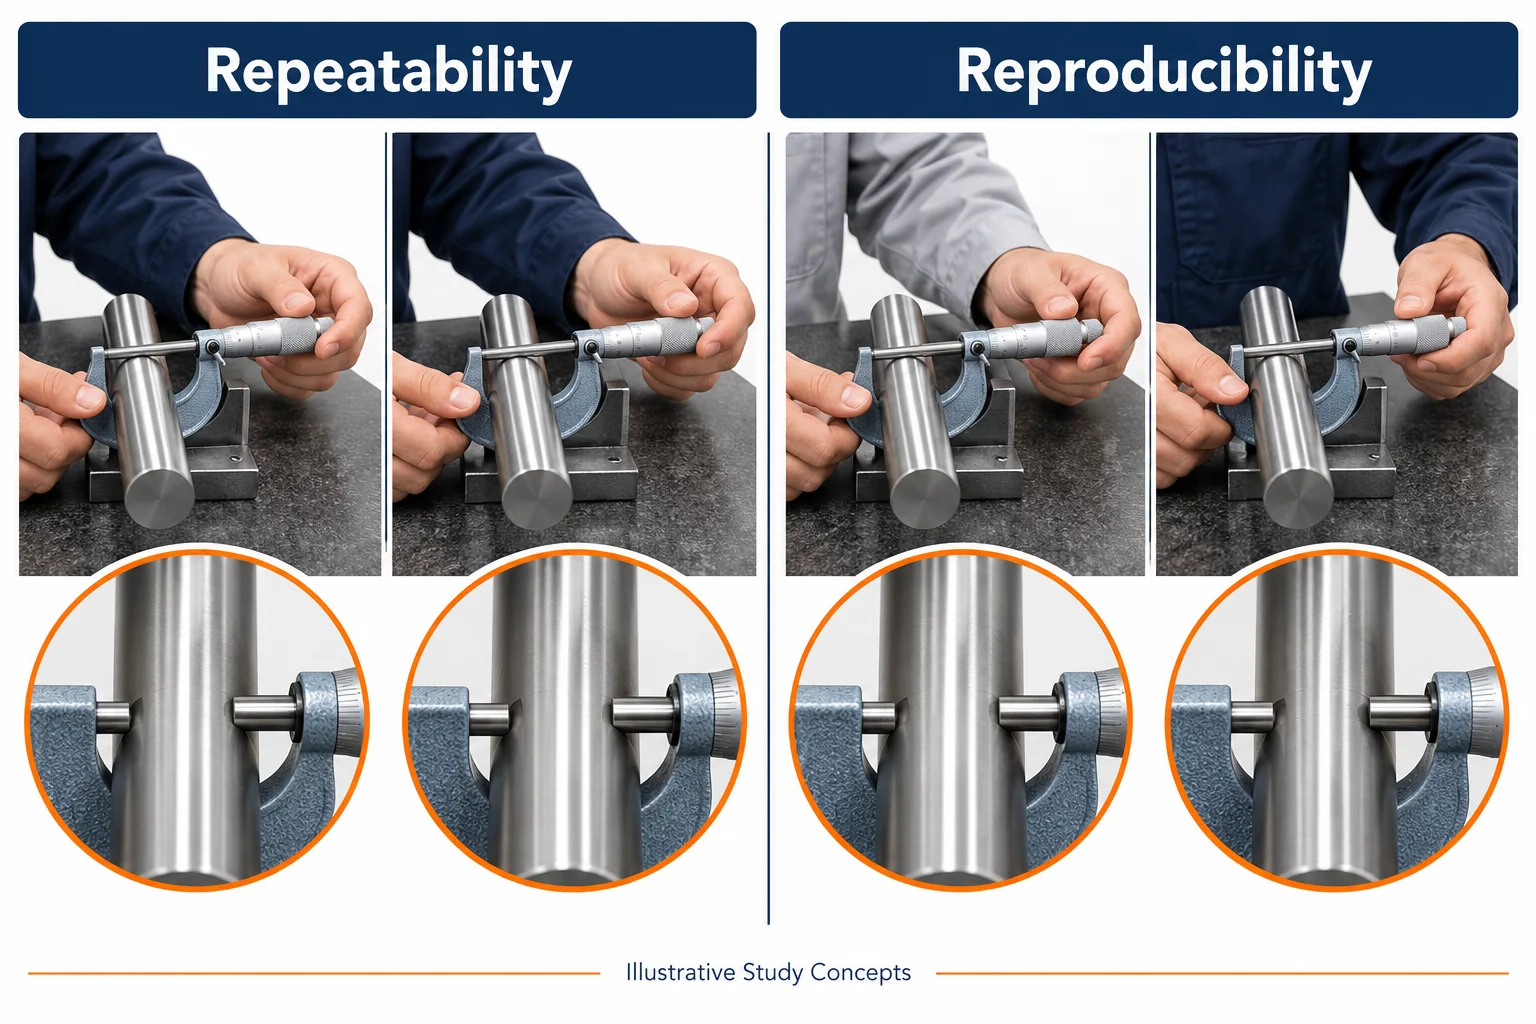
Per ispezione CNC, chiedere se le misurazioni ripetute includono lo scarico normale, riposizionamento, e ricarica. Lasciare una parte intatta può omettere la variazione introdotta dal fissaggio di routine. Documentare la procedura scelta anziché dare per scontato che ogni ripetizione rappresenti un'ispezione normale.
Se compaiono differenze tra gli operatori, indagare sul metodo prima di incolpare i singoli ispettori. Posizione del contatto, forza, allineamento, e l'interpretazione può differire. Una procedura poco chiara può produrre risultati incoerenti anche con uno strumento calibrato.
Scegli un progetto di studio adatto alle tue parti
La progettazione dello studio deve corrispondere alle parti che ciascun operatore può misurare e alla variazione di produzione che è necessario rappresentare.
Uno studio incrociato è adatto a situazioni in cui ogni operatore può misurare ripetutamente ogni parte selezionata. Randomizzare la sequenza di misurazione ove possibile. Evitare di mostrare agli ispettori i risultati precedenti, che può influenzare le letture successive.
Selezionare le parti che rappresentano il range operativo previsto. Non scegliere solo pezzi quasi identici per comodità. Ugualmente, le parti artificialmente estreme possono distorcere i confronti rispetto alla variazione della parte. Spiegare la selezione e l'ambito nel rapporto.
Concordare il numero delle parti, operatori, e si ripete prima di raccogliere i dati. Non esiste una disposizione campione universale che dimostri che ogni processo di misurazione sia adatto. Lo studio necessita di prove sufficienti per la vostra decisione e i vostri requisiti di fiducia.
Per misurazioni distruttive, la stessa parte fisica potrebbe non essere disponibile per una ripetizione. Minitab spiega i progetti di studi distruttivi e le ipotesi coinvolte. Non trattare campioni diversi come identici senza giustificazione.
Leggi la percentuale prima di giudicare il risultato
La decisione di accettazione deve identificare la metrica riportata e la relativa base di confronto.
Una percentuale di variazione dello studio e una percentuale di tolleranza rispondono a domande diverse. Il primo confronta la diffusione della misurazione con la diffusione totale osservata nello studio. Quest'ultimo confronta la diffusione della misurazione con l'ampiezza di tolleranza specificata.
Il contributo percentuale utilizza componenti di varianza anziché rapporti di deviazione standard. Queste percentuali non sono intercambiabili. Richiedere il metodo di calcolo e il moltiplicatore utilizzati per la variazione dello studio.
Minitab's report interpretation guidance distingue queste uscite. Esamina le stime e i grafici dei componenti insieme alla percentuale di riepilogo. Concordare le regole di accettazione del cliente prima dello studio; evitare di applicare una soglia di superamento universale inspiegabile.
Richiedi prove che puoi verificare
La richiesta del fornitore dovrebbe consentire di collegare la conclusione alle singole misurazioni e all'effettiva procedura di ispezione.
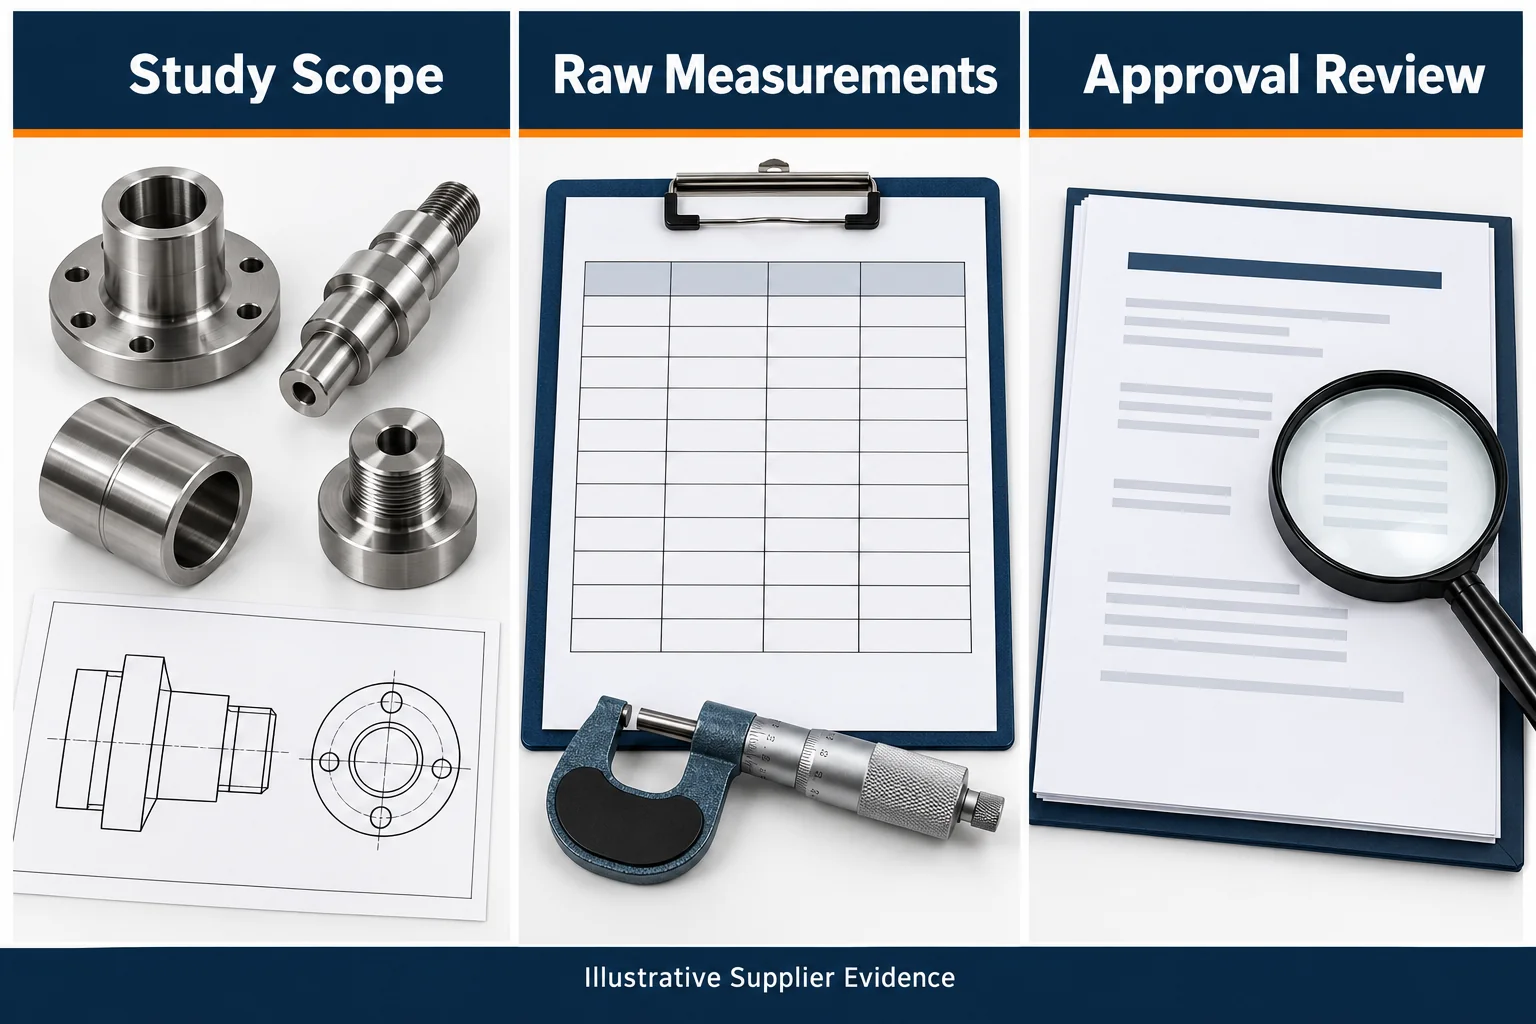
| Prova | Cosa dovresti ricevere | Perché è importante |
|---|---|---|
| Ambito di studio | Caratteristica, revisione, tolleranza, fase di ispezione | Impedisce l'uso al di fuori dell'ambito qualificato |
| Metodo di misurazione | Strumento, dispositivo, procedura, risoluzione | Rende il processo riproducibile |
| Progettazione dello studio | Selezione della parte, operatori, ripete, sequenza | Rivela le fonti di variazione mancanti |
| Risultati grezzi | Identificatori della parte e dell'operatore ad ogni lettura | Consente una revisione indipendente |
| Analisi | Definizioni metriche, modello, grafici, incertezza delle stime | Spiega la conclusione riportata |
| Piano di reazione | Correzioni, ripetere lo studio, modificare l'approvazione | Collega le prove alle decisioni di spedizione |
Conservare le letture originali alla risoluzione registrata. Spiegare l'arrotondamento, esclusioni, risultati mancanti, e eventuali modifiche durante la raccolta. Uno screenshot di una percentuale non è sufficiente per una revisione tecnica significativa.
Rivedere la calibrazione, pregiudizio, stabilità, e la temperatura separatamente, ove pertinente. Nostro Guida alla temperatura di ispezione CNC spiega perché le condizioni di misurazione sono importanti. Un breve studio R&R non può dimostrare da solo la stabilità a lungo termine.
Accettare l'approvazione del fornitore e modificare le regole
Il tuo contratto di acquisto dovrebbe definire l'ambito di studio richiesto, recensore, criteri di accettazione, e fattori scatenanti per la rivalutazione.
Uno strumento, dispositivo, routine del software, o il cambiamento della procedura di misurazione può influenzare le prove. Concordare quali modifiche richiedono una revisione. Se i risultati non sono adatti, identificare le azioni correttive e verificare il miglioramento prima di affidarsi al metodo.
TOPS Precision fornisce Servizi di lavorazione CNC. Presentare le caratteristiche critiche e i requisiti delle prove di misurazione durante la revisione del progetto. Conferma lo studio proposto e l'ambito del reporting per il tuo ordine specifico.
Separare i costi dello studio iniziale dai costi di ispezione ricorrenti quando si confrontano i preventivi. La quantità delle parti e i requisiti di approvazione influiscono sulle prove pratiche disponibili.
Domande frequenti
La tua recensione dovrebbe distinguere la precisione della misurazione, calibrazione, e l'ambito dello studio.
La calibrazione sostituisce uno studio Gage R&R
NO. La calibrazione e uno studio di misurazione della produzione affrontano diversi aspetti dell'idoneità. Esaminarli entrambi in base ai requisiti di ispezione.
Un report può coprire ogni dimensione CNC?
Utilizzare il rapporto solo entro il suo ambito giustificato. Caratteristiche diverse, infissi, e i metodi potrebbero richiedere valutazioni separate.
Una percentuale bassa dimostra che le misurazioni sono corrette
NO. Le letture ripetibili possono ancora contenere errori. Controllare la definizione della metrica e altri errori di misurazione rilevanti.
Richiedi una revisione delle prove di misurazione
Contattaci con il tuo disegno, caratteristiche critiche, quantità, e lo studio di misurazione richiesto. Includere le regole di approvazione del cliente e le esigenze di reporting. Concordare il metodo e le prove prima dell'inizio della produzione.

