

Quando esamini oggetti stampati di uso quotidiano, come una tanica di gas in plastica, un portaspazzolino, o un vassoio per le posate: noterai che le loro pareti sono relativamente uniformi. Questa coerenza progettuale non è casuale; il mantenimento del corretto spessore delle pareti è uno dei principi più essenziali in stampaggio ad iniezione di materie plastiche. Le pareti uniformi favoriscono un flusso regolare della resina, raffreddamento prevedibile, e stabilità dimensionale. D'altra parte, lo spessore non uniforme della parete può causare segni di avvallamento, deformazione, vuoti, o addirittura un guasto parziale.
Questo articolo esplora i principi chiave alla base dello spessore delle pareti dello stampaggio a iniezione, che coprono gli intervalli consigliati, considerazioni materiali, aggiustamenti geometrici, e suggerimenti sulla producibilità per aiutare gli ingegneri a progettare in modo affidabile, componenti in plastica di alta qualità.
Importanza dello spessore uniforme delle pareti
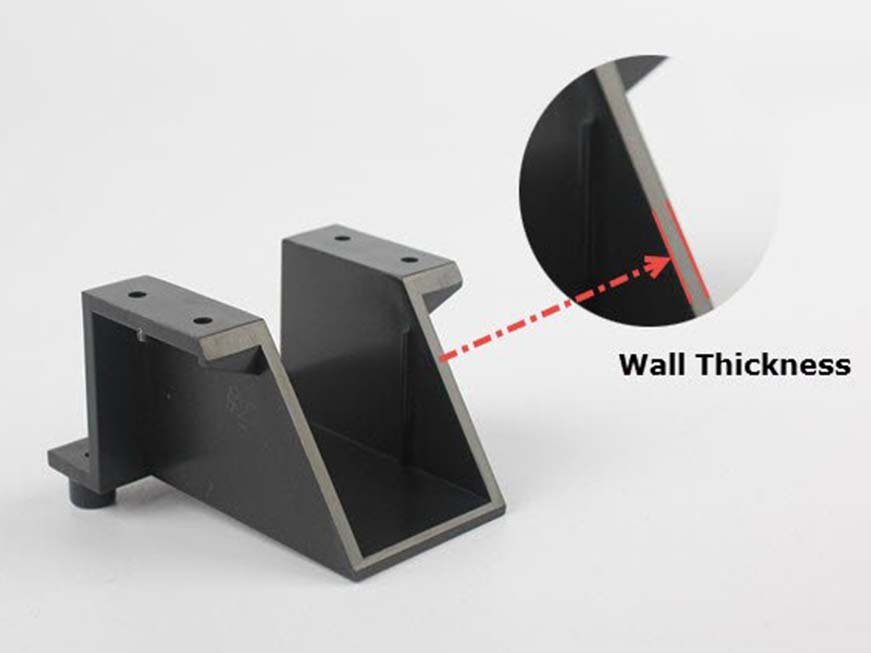
Importanza dello spessore uniforme delle pareti
Lo spessore uniforme delle pareti garantisce un raffreddamento uniforme e un ritiro costante del materiale durante il processo di stampaggio a iniezione. Se alcune aree si raffreddano più velocemente di altre, si accumulano tensioni interne, che portano alla deformazione, distorsione, o difetti estetici.
Alcune regole chiave costituiscono il fondamento di una buona progettazione delle pareti:
Consistenza: Le pareti dovrebbero rimanere il più uniformi possibile in tutta la parte.
Regola del rapporto: Una sezione di muro non dovrebbe essere più sottile di 40–60% delle pareti adiacenti.
Evita transizioni brusche: Rastremare gradualmente le sezioni spesse in sezioni sottili per mantenere l'equilibrio del flusso.
Ridurre al minimo lo stress interno: Utilizzare angoli smussati e raccordi arrotondati per distribuire uniformemente lo stress.
I progettisti devono ricordare che i requisiti funzionali ed estetici spesso entrano in conflitto con questi principi, quindi bilanciare la geometria con la producibilità è fondamentale.
Spessore della parete consigliato nella progettazione dello stampaggio a iniezione
Spessore della parete consigliato nella progettazione dello stampaggio a iniezione
Lo spessore adeguato della parete riduce lo spreco di materiale, garantisce un riempimento stabile, e previene difetti come segni di avvallamento o colpi corti. Mentre le dimensioni esatte dipendono dal polimero utilizzato, si applicano diverse regole generali:
Evitare a lungo, campate non supportate: Le grandi superfici piane sono soggette ad affondamento e deformazione. Rinforzateli con nervature o curvature.
Usa le nervature per la rigidità: Invece di muri spessi, aggiungere nervature: sporgenze sottili che forniscono resistenza senza materiale eccessivo.
Aggiungi raggi agli angoli interni: Un raggio pari ad almeno 25% dello spessore della parete rinforza gli angoli e riduce la concentrazione delle sollecitazioni.
Mantenere angoli di sformo costanti: Applicare in giro 1° per pollice (25 mm) di profondità della cavità per facilitare l'espulsione della parte.
Progetta i boss correttamente: I muri dei boss dovrebbero esserlo 40–60% lo spessore del materiale circostante per evitare segni di avvallamento.
Queste regole creano parti più facili da modellare, richiedono meno iterazioni di progettazione, e ottenere prestazioni migliori negli ambienti di utilizzo finale.
Scegliere i materiali tenendo presente lo spessore delle pareti
Scegliere i materiali tenendo presente lo spessore delle pareti
La selezione del materiale gioca un ruolo centrale nel determinare lo spessore della parete. Ogni resina scorre, si raffredda, e si restringe in modo diverso. I progettisti devono valutare fattori come:
Resistenza meccanica e flessibilità
Resistenza al calore, sostanze chimiche, o esposizione ai raggi UV
Resistenza alla fiamma e limiti di temperatura
Proprietà ottiche (chiarezza, colore, opacità)
Isolamento elettrico o resistenza EMI
La selezione di materiali compatibili con lo spessore della parete previsto garantisce risultati di stampaggio migliori e riduce il rischio di deformazioni o crepe.
Spessore della parete tipico consigliato per materiale
| Materiale | Spessore della parete consigliato (pollici) |
| addominali | 0.045 – 0.140 |
| Acetale (POM) | 0.030 – 0.120 |
| Acrilico | 0.025 – 0.500 |
| Polimero di cristalli liquidi (LCP) | 0.030 – 0.120 |
| Plastica rinforzata con fibre lunghe | 0.075 – 1.000 |
| Nylon (PAPÀ) | 0.030 – 0.115 |
| Policarbonato (computer) | 0.040 – 0.150 |
| Poliestere (ANIMALE DOMESTICO, PBT) | 0.025 – 0.125 |
| Polietilene (PE) | 0.030 – 0.200 |
| Solfuro di polifenilene (PPS) | 0.020 – 0.180 |
| Polipropilene (PP) | 0.025 – 0.150 |
| Polistirolo (PS) | 0.035 – 0.150 |
| Poliuretano (PU) | 0.080 – 0.750 |
Queste gamme servono come punti di partenza: fattori come la progettazione dello stampo, gating, e il contenuto del riempitivo può spostare le dimensioni ideali della parete.
Comportamento dei materiali e additivi
Materiali diversi si comportano diversamente durante il ciclo di stampaggio:
Nylon 6/6: Offre una buona fluidità e resistenza agli urti per pareti sottili, ma può deformarsi con il calore. Aggiunta rinforzo in fibra di vetro migliora sia la robustezza che la resistenza termica.
Policarbonato vs. Acrilico: Il policarbonato è robusto e utilizzato in applicazioni ottiche, tuttavia l'acrilico offre prestazioni migliori nelle sezioni più spesse con meno vuoti e bolle.
Gomma siliconica liquida (LSR): Eccezionale per componenti ottici e medicali, consentendo pareti più spesse o irregolari senza deformazioni significative.
K-Resina (SBC): Una forte alternativa all'ABS per parti trasparenti che richiedono resistenza agli urti.
Polimero di cristalli liquidi (LCP): Consente sezioni ultrasottili con elevata resistenza e rigidità.
Additivi come il vetro, talco, oppure le fibre di carbonio possono alterare significativamente il flusso, restringimento, e distribuzione del calore. Questi dovrebbero essere considerati durante la selezione dei materiali e la progettazione degli strumenti.
Modifiche alla geometria per rafforzare i muri
Anche quando non è possibile mantenere lo spessore ideale delle pareti, i progettisti possono applicare modifiche geometriche intelligenti per mantenere l'integrità della parte:
Carotaggio: Rimozione di materiale da aree spesse (simile allo svuotamento di una massa solida) previene i segni di affondamento, riduce il peso, e migliora l'uniformità di raffreddamento.
Soffietti: L'aggiunta di tasselli rafforza l'altezza, pareti sottili o sezioni di flangia senza aumentare lo spessore della parete.
Raccordi e transizioni: Utilizzare transizioni graduali per ridurre lo stress interno ed evitare un raffreddamento irregolare.
Evita l'ombra: Progettare la geometria in modo che tutte le aree si raffreddino uniformemente; un raffreddamento non uniforme crea difetti visivi e strutturali.
Queste tecniche possono migliorare notevolmente la stampabilità e ridurre i costi di produzione.
Progettazione per la produzione (DFM) Feedback
Prima che inizi l'attrezzaggio, rivedere sempre il Progettazione per la produzione (DFM) rapporto fornito dal vostro partner per lo stampaggio a iniezione. L'analisi DFM aiuta a identificare i problemi prima della produzione, Compreso:
Variazioni dello spessore delle pareti: Le mappe codificate a colori evidenziano aree eccessivamente spesse o sottili.
Problemi di angolo di sformo: Le raccomandazioni garantiscono che le parti vengano espulse senza problemi e senza danni.
Posizioni del cancello e dell'espulsore: Il corretto posizionamento riduce al minimo i segni cosmetici e i punti di stress.
Linee di divisione e sottosquadri: Identifica le caratteristiche che richiedono azioni laterali o inserti.
Risultati della simulazione del flusso: Distribuzione della pressione, potenziali linee di maglia, e bilancio di raffreddamento.
Questo approccio proattivo garantisce una progettazione degli stampi economicamente vantaggiosa, riduce la rilavorazione, e migliora la qualità della parte.
Riepilogo
Mantenere uno spessore di parete costante nello stampaggio a iniezione è un elemento fondamentale nella progettazione di parti in plastica di qualità. Influisce su tutto: dal flusso e raffreddamento della resina all'aspetto estetico e all'accuratezza dimensionale. Combinando sani principi geometrici, corretta selezione dei materiali, e analisi DFM, i progettisti possono ridurre al minimo i difetti, aumentare la forza, e ottenere risultati di produzione ripetibili.
Lo spessore uniforme delle pareti non è solo una linea guida: è una filosofia di progettazione che promuove l'efficienza e la qualità in ogni parte stampata.
Domande frequenti
- Perché lo spessore uniforme delle pareti è importante nello stampaggio a iniezione?
Garantisce un raffreddamento e un restringimento uniformi, prevenendo difetti come la deformazione, segni di lavandino, e vuoti. - Cosa succede se lo spessore della parete varia troppo??
Lo spessore irregolare provoca un raffreddamento differenziale, portando allo stress, deformazione, e imprecisioni dimensionali. - Come posso determinare lo spessore della parete migliore per la mia parte??
Consulta la gamma consigliata del materiale e utilizza strumenti di simulazione o analisi DFM per convalidare il progetto. - I riempitivi come la fibra di vetro possono aiutare con la stabilità della parete?
SÌ, i riempitivi migliorano la resistenza e riducono la depressione, ma possono aumentare la deformazione nelle aree sottili a causa del flusso irregolare. - Qual è lo scopo del carotaggio di parti spesse??
Il carotaggio rimuove il materiale in eccesso nelle regioni spesse, migliorando il raffreddamento, ridurre il peso, ed evitando segni di affondamento. - In che modo gli angoli di sformo sono correlati allo spessore della parete?
Una bozza coerente (circa 1° per pollice di profondità) aiuta il rilascio della parte senza problemi senza danneggiare le pareti. - Quali materiali sono i migliori per lo stampaggio a iniezione a pareti sottili?
Materiali come Nylon 6/6, Policarbonato, E Polimero di cristalli liquidi (LCP)sono eccellenti per progetti a pareti sottili grazie alle proprietà di flusso superiori.