Progettare una parte in plastica robusta che possa essere prodotta in modo coerente ed economicamente vantaggioso: un processo noto come Design for Manufacturability (DFM)– richiede una visione olistica che integri la scienza dei materiali, ingegneria degli utensili, e vincoli produttivi. Un DFM di successo si concentra sul raggiungimento dell'intento funzionale della parte eliminando in modo proattivo i rischi legati ai difetti dei materiali, debolezze strutturali, e cicli di stampaggio complessi.
Ecco un'esplorazione approfondita di otto fattori essenziali da considerare per garantire un processo di produzione di successo.
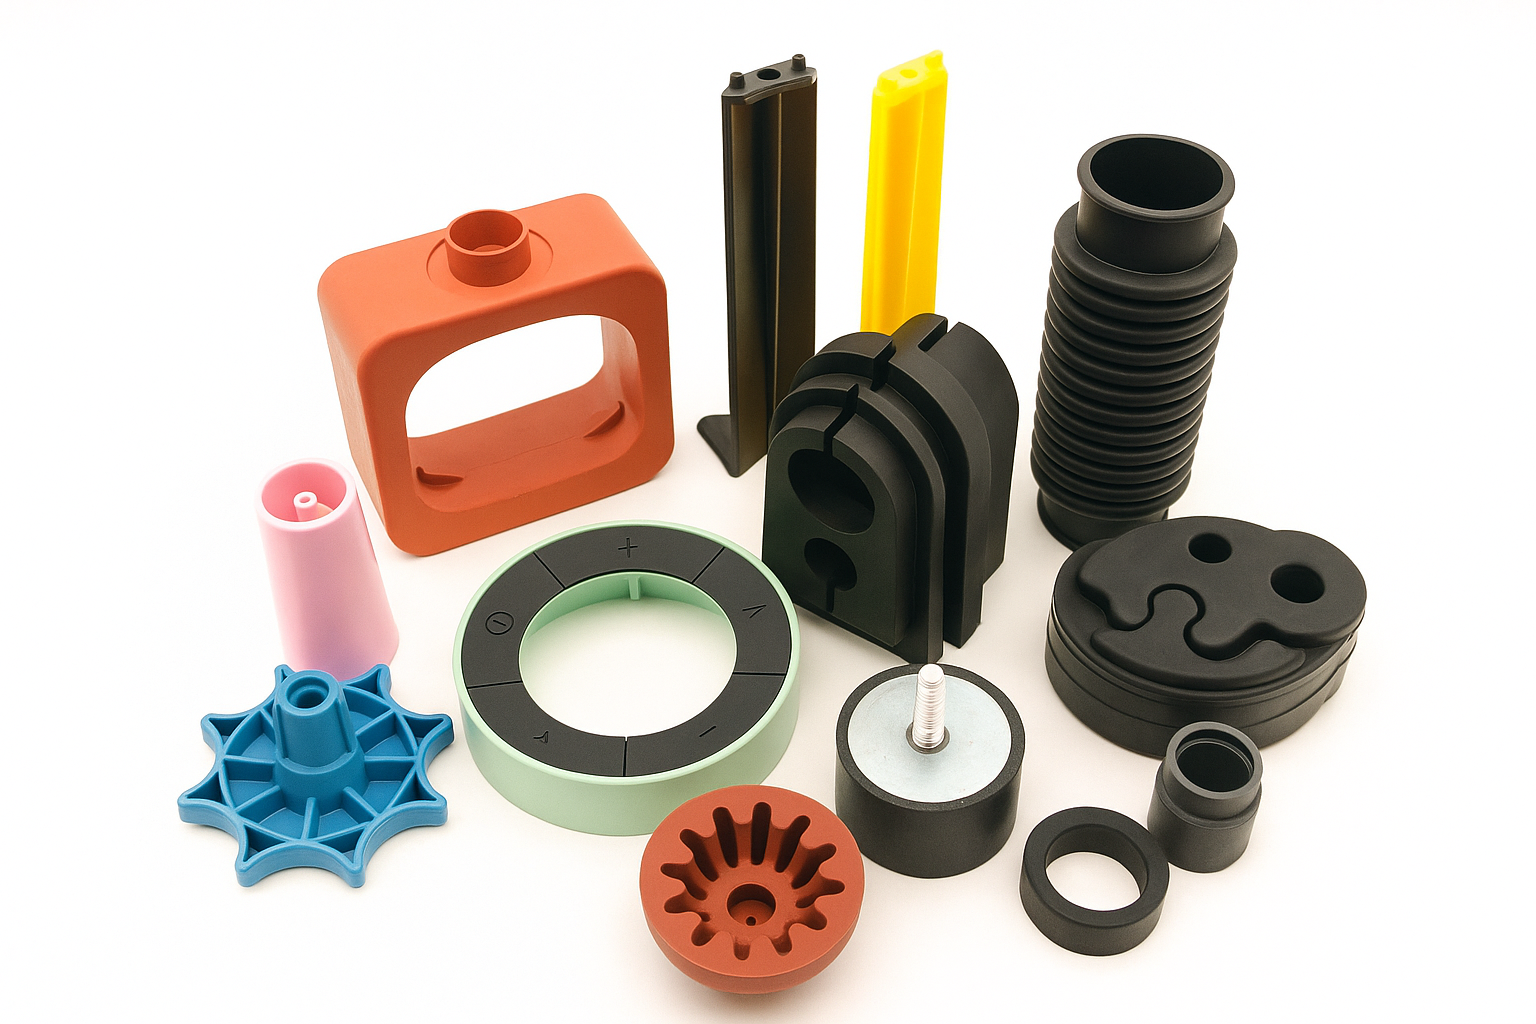
Progettazione di parti in plastica per la producibilità
1. Considerazioni sui materiali
La scelta della resina è senza dubbio la decisione di maggior impatto nella progettazione di parti in plastica. Scegliere semplicemente un grado familiare è inadeguato; il materiale deve essere ottimizzato per l'ambiente di utilizzo finale e il processo di produzione.
| Considerazione | Dettaglio per la producibilità |
| Temperatura | Determinare la temperatura di deflessione del calore (HDT) e punto di rammollimento Vicat. Elevato stress termico (per esempio., esposizione prolungata o rapidi sbalzi di temperatura) richiede materiali con elevata stabilità termica per prevenire rammollimento o rottura per scorrimento viscoso. |
| Resistenza chimica | Valutare il potenziale contatto con solventi, oli, e detergenti. L'incompatibilità chimica può portare allo stress cracking, rigonfiamento, o degrado, compromettere l’integrità a lungo termine della parte. |
| Approvazioni dell'agenzia | Verificare la conformità a specifici standard normativi (per esempio., Classificazioni UL per l'infiammabilità, Standard FDA/ISO per il contatto medico o alimentare). La non conformità richiede successivamente costose modifiche materiali. |
| Assemblea | Il materiale deve essere compatibile con metodi di assemblaggio come la saldatura ad ultrasuoni, legame solvente, caratteristiche di inserimento a scatto, o fissaggi meccanici. Bassa frizione materiali come l'acetale (POM) sono preferiti per le parti in movimento. |
| Fine | Le proprietà intrinseche della resina e la consistenza del colore devono soddisfare i requisiti cosmetici (per esempio., livello di brillantezza, standard di texture come le finiture MT o SPI) come modellato, riducendo al minimo le operazioni secondarie. |
| Costo & Disponibilità | Oltre il prezzo della resina, considerare l’impatto del materiale su Tempo del ciclo (i materiali a raffreddamento più lento aumentano i costi). Garantire che il volume richiesto sia costantemente disponibile presso i fornitori per mitigare il rischio della catena di fornitura. |
2. Transizioni di raggio e angolo
Gli angoli interni acuti sono luoghi privilegiati per cedimenti strutturali dovuti a concentrazione dello stress. Quando viene applicato un carico, la forza è focalizzata all'apice di uno spigolo acuto, portando ad una rottura prematura.
Raggio interno (Filetti): I raggi dovrebbero essere incorporati in tutti gli angoli interni. Il raggio interno $(R)$ dovrebbe idealmente essere uguale o maggiore di $50\%$ dello spessore nominale della parete $(T)$ per ridurre al minimo lo stress, i.e., $R ge 0,5 T $.
Regola dello spessore degli angoli: Per evitare la formazione di spessi, aree soggette a raffreddamento agli angoli, lo spessore all'angolo dovrebbe essere mantenuto in un intervallo ristretto. Una linea guida comune è quella di mantenere lo spessore dell'angolo risultante tra $0.9 \volte T$ E $1.2 \volte T$ dello spessore nominale della parete. Ciò garantisce un comportamento di raffreddamento uniforme.
3. Consistenza dello spessore della parete
Mantenere uno spessore di parete uniforme su tutta la parte è la regola più critica in DFM. Uno spessore incoerente porta a una serie di difetti durante lo stampaggio:
Flusso incoerente: La plastica fusa segue il percorso di minor resistenza. Se una sezione spessa precede una sezione sottile, l'area più spessa potrebbe riempirsi per prima, causando riscaldamento a taglio nella zona sottile o non riesce a riempirla completamente (colpi brevi).
Discrepanza della velocità di raffreddamento: Le aree più spesse richiedono molto più tempo per raffreddarsi rispetto alle aree più sottili. Questa disparità nel tempo di raffreddamento crea stress termico tra le sezioni.
Difetti: Il raffreddamento non uniforme provoca un ritiro differenziale, che si manifesta come:
Segni di lavandino: Depressione sulla superficie opposta ad una sezione spessa dovuta al materiale che viene tirato verso l'interno mentre il nucleo si raffredda.
Vuoti: Bolle di gas o vuoto intrappolate in profondità all'interno di una sezione spessa.
Deformazione: Distorsione della parte poiché le tensioni interne vengono rilasciate al momento dell'espulsione.
4. Posizione del cancello
Il cancello, la piccola apertura che collega il sistema di canali alla cavità del pezzo, è il punto in cui hanno origine la trasmissione della pressione e il controllo del flusso del materiale. Il suo posizionamento determina il modello di riempimento e la qualità finale.
Posizionamento ideale: I cancelli dovrebbero idealmente essere posizionati a sezione più spessa della parte per garantire che il materiale possa essere impacchettato in modo efficiente nelle sezioni più sottili a valle.
Estetica: La posizione del cancello determina anche la posizione del vestigio del cancello (il segno lasciato quando il corridore viene rimosso). Il posizionamento dovrebbe ridurre al minimo l'impatto estetico.
Tipi di cancello: Diversi tipi di porte controllano il flusso e il taglio:
Cancelli a spillo: Utilizzato per stampi multi-cavità; offrono la degazione automatica ma creano un taglio elevato.
Cancelli sottomarini: Consentire la degagatura automatica sotto la superficie della parte; richiedono un piccolo raggio nell'area del cancello.
Cancelli a punta calda: Utilizzato nei sistemi a canali caldi; offrono un riempimento efficiente e uno spreco minimo.
5. Bozza
Lo sformo è la rastremazione essenziale applicata alle pareti verticali di una parte in plastica per facilitarne il rilascio dall'anima o dalla cavità dello stampo.
Meccanismo: Senza progetto, l'attrito tra la parte solidificata e la superficie dello stampo, combinato con il vuoto creato al momento della separazione, può impedire l'espulsione o causare segni di trascinamento.
Requisito standard: Un angolo di sformo minimo di $1^circ$ A $2^circ$ è generalmente richiesto per pareti verticali lisce.
Superfici strutturate: Se la superficie dello stampo ha una trama (che crea più attrito), l'angolo di sformo deve essere aumentato, spesso a $3^circ$ o $5^circ$ per lato, a seconda della profondità della trama.
Fallimento nell'espulsione: Uno sforzo insufficiente può provocare uno stress eccessivo sui perni di espulsione, portando a segni di spinta dei perni o danneggiare l'acciaio dello stampo.
6. Inclusione delle costole
Le costole sono sottili, proiezioni simili a pareti utilizzate per aumentare la rigidità alla flessione e la resistenza strutturale di una parte in plastica senza aumentare sostanzialmente la massa complessiva della parete, mantenendo così un tempo di ciclo più breve.
Rinforzo: Le nervature incanalano efficacemente le sollecitazioni e impediscono la flessione nelle parti progettate con uno spessore nominale minimo.
Prevenzione dei segni di affondamento: Lo spessore della costa deve essere gestito con attenzione per evitare la formazione di avvallamenti sul lato opposto, superficie visibile della parte.
Rapporto costola-parete: Per evitare di creare un punto caldo che si raffredda lentamente e tira la superficie verso l'interno, lo spessore della nervatura dovrebbe essere limitato a metà $50\%$ E $70\%$ (comunemente $60\%$) dello spessore nominale della parete adiacente $(T)$. Se è necessaria una nervatura più spessa per maggiore resistenza, il progettista deve nucleo fuori il materiale di base per ridurre la massa e favorire un raffreddamento uniforme.
7. Restringimento dello stampo
Tutte le materie plastiche si restringono mentre si raffreddano dalla temperatura di fusione alla temperatura ambiente. Questa riduzione volumetrica deve essere presa in considerazione nella progettazione dello stampo, non il design della parte stessa.
Cristallino vs. Amorfo:
Materiali cristallini/semicristallini (per esempio., PP, PE): Presentano un ritiro più elevato e più variabile (fino a $20\%$ in volume). Sono inclini a ritiro anisotropo (restringendosi maggiormente nella direzione del flusso).
Materiali amorfi (per esempio., addominali, PS): Presentano un restringimento inferiore e più prevedibile (isotropico).
Strategie di compensazione delle differenze inventariali:
Adeguamento del design dello strumento: La soluzione più comune è applicare a fattore di riduzione del ritiro durante la lavorazione della cavità dello stampo.
Ottimizzazione dell'elaborazione: Regolazione del pressione di imballaggio E trattenere il tempo consente di stipare più materiale nella cavità, compensare il restringimento e ridurre al minimo i vuoti.
Adeguamento della formulazione: Aggiunta di riempitivi (come fibre di vetro o minerali) può ridurre significativamente il tasso di ritiro termico del materiale.
8. Caratteristiche speciali (Sottosquadri e azioni laterali)
Le caratteristiche che impediscono alla parte di essere spogliata perpendicolarmente alla direzione di apertura dello stampo sono note come sottosquadri (per esempio., fori laterali, caratteristiche di aggancio, e filettature esterne). Richiedono lo spostamento dei componenti dello stampo.
Requisiti per le azioni secondarie: Quando esiste un sottosquadro, azioni collaterali (chiamate anche diapositive, nuclei in movimento, o tiri idraulici) deve essere integrato nell'attrezzatura.
Meccanismo: Le azioni laterali si muovono in una direzione laterale all'asse di apertura dello stampo. Costituiscono la caratteristica del sottosquadro e devono ritrattare prima che lo stampo inizi a separarsi, eliminando l'interferenza.
Costo e complessità: Incorporare azioni collaterali aggiunge costi sostanziali, poiché necessitano di un'attivazione idraulica o meccanica dedicata, componenti di guida di precisione, e aumentare la manutenzione dello stampo e la complessità della configurazione. Lavorare a stretto contatto con uno stampatore esperto è fondamentale per determinare se il costo dell'azione laterale è giustificato dalla necessità funzionale dell'elemento.
Conclusione
Un progetto di stampaggio a iniezione di materie plastiche di successo viene forgiato nella fase di progettazione. Applicando rigorosamente questi otto fattori DFM, dalla selezione della resina ottimale in base alle esigenze termiche e chimiche alla corretta gestione delle transizioni di spessore, raggio, e bozza: i progettisti possono mitigare i rischi comuni della produzione. La collaborazione con un ingegnere esperto in materie plastiche garantisce che i requisiti funzionali della parte siano soddisfatti e allo stesso tempo si raggiunga la massima qualità possibile al minor costo di produzione, accelerare il percorso del prodotto verso il mercato. Contattaci per maggiori informazioni.