

L'elettroerosione rimuove il metallo con scariche elettriche invece che con utensili da taglio. Questa differenza lo rende la scelta migliore in sette situazioni comuni: materiale indurito, cavità profonde, piccoli raggi interni, microfori, pareti sottili, tolleranze strette, e insolita geometria a basso volume. Questa guida spiega ogni caso e i suoi limiti.
Cos'è EDM?
Elettroerosione, o lavorazione tramite elettroerosione, erode il materiale conduttivo con scintille elettriche controllate attraverso uno spinterometro in un fluido dielettrico.
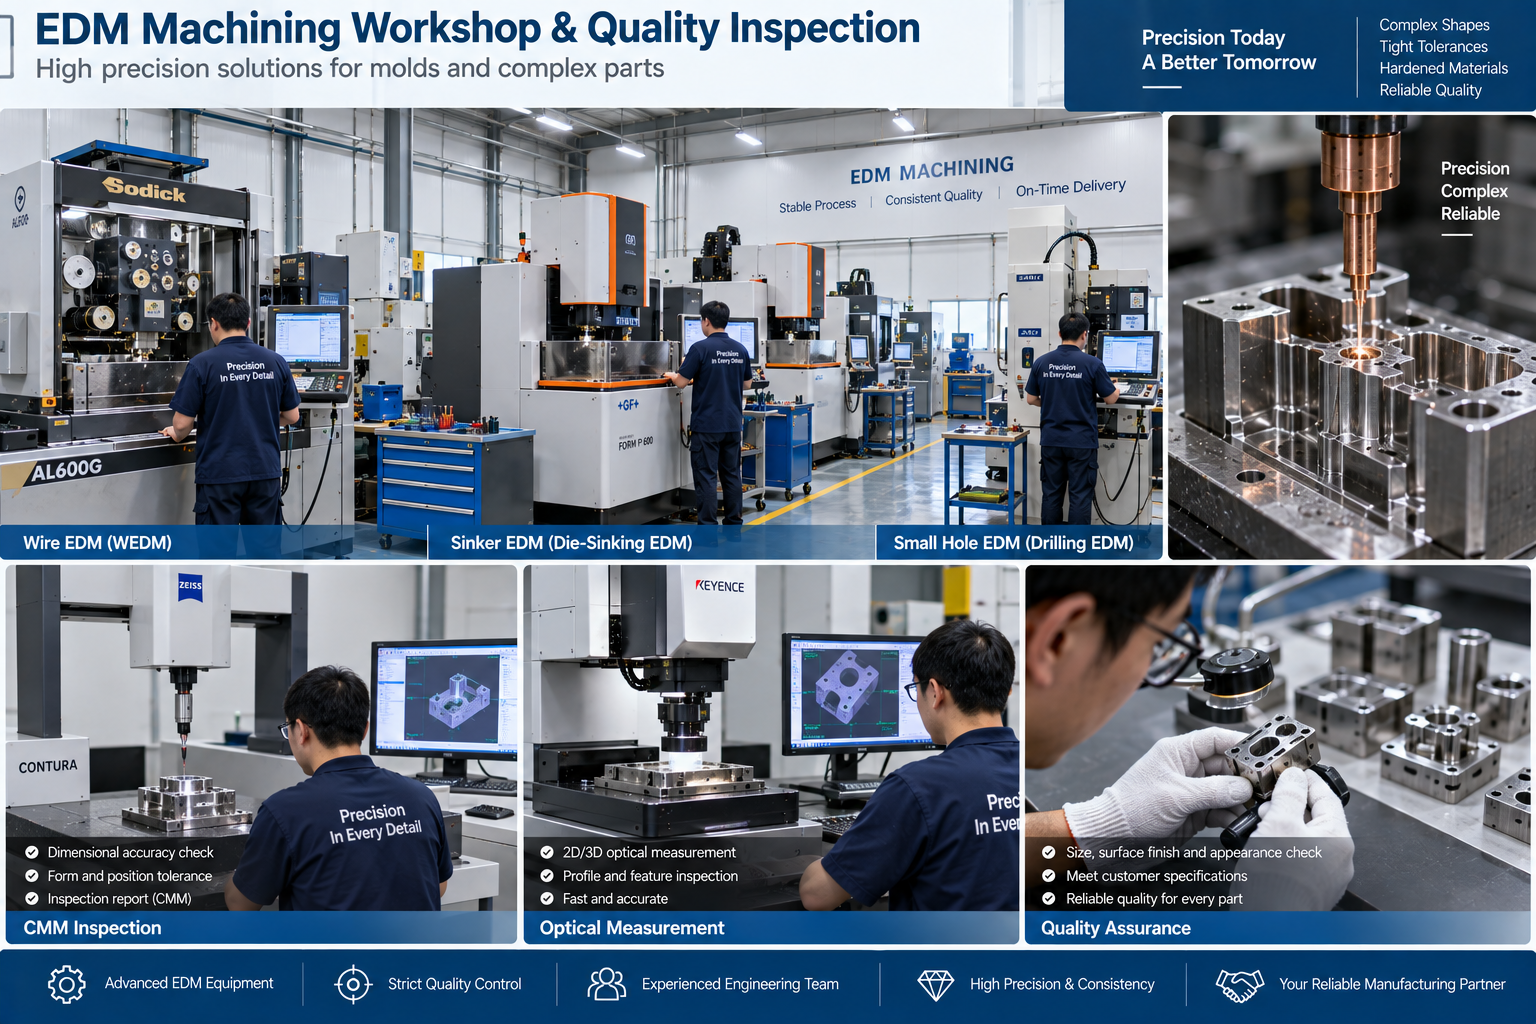
Tre forme comuni coprono la maggior parte del lavoro. L'elettroerosione a filo taglia profili 2D con un filo sottile. L'elettroerosione a tuffo brucia una cavità con un elettrodo sagomato. L'EDM a foro piccolo produce fori fini, spesso come fori iniziali per l'elettroerosione a filo. Consulta le nostre guide per cos'è l'EDM E Elettroerosione a tuffo vs elettroerosione a filo.
Perché l'elettroerosione è diversa dalla lavorazione convenzionale
L'EDM non utilizza la forza di taglio meccanica. L'elettrodo o il filo non entrano mai in contatto con il pezzo.
L’elettroerosione è ancora un processo di erosione termica. Può lasciare uno strato superficiale influenzato termicamente, quindi l'integrità della superficie è importante per le applicazioni più impegnative.
Per geometrie accessibili e rimozione di materiale sfuso, la fresatura e la tornitura solitamente rimuovono il materiale più velocemente. L'elettroerosione diventa vantaggiosa quando la durezza, accesso allo strumento, forza di taglio, o la geometria della caratteristica limita il taglio convenzionale.
Situazione 1: Materiali temprati e trattati termicamente
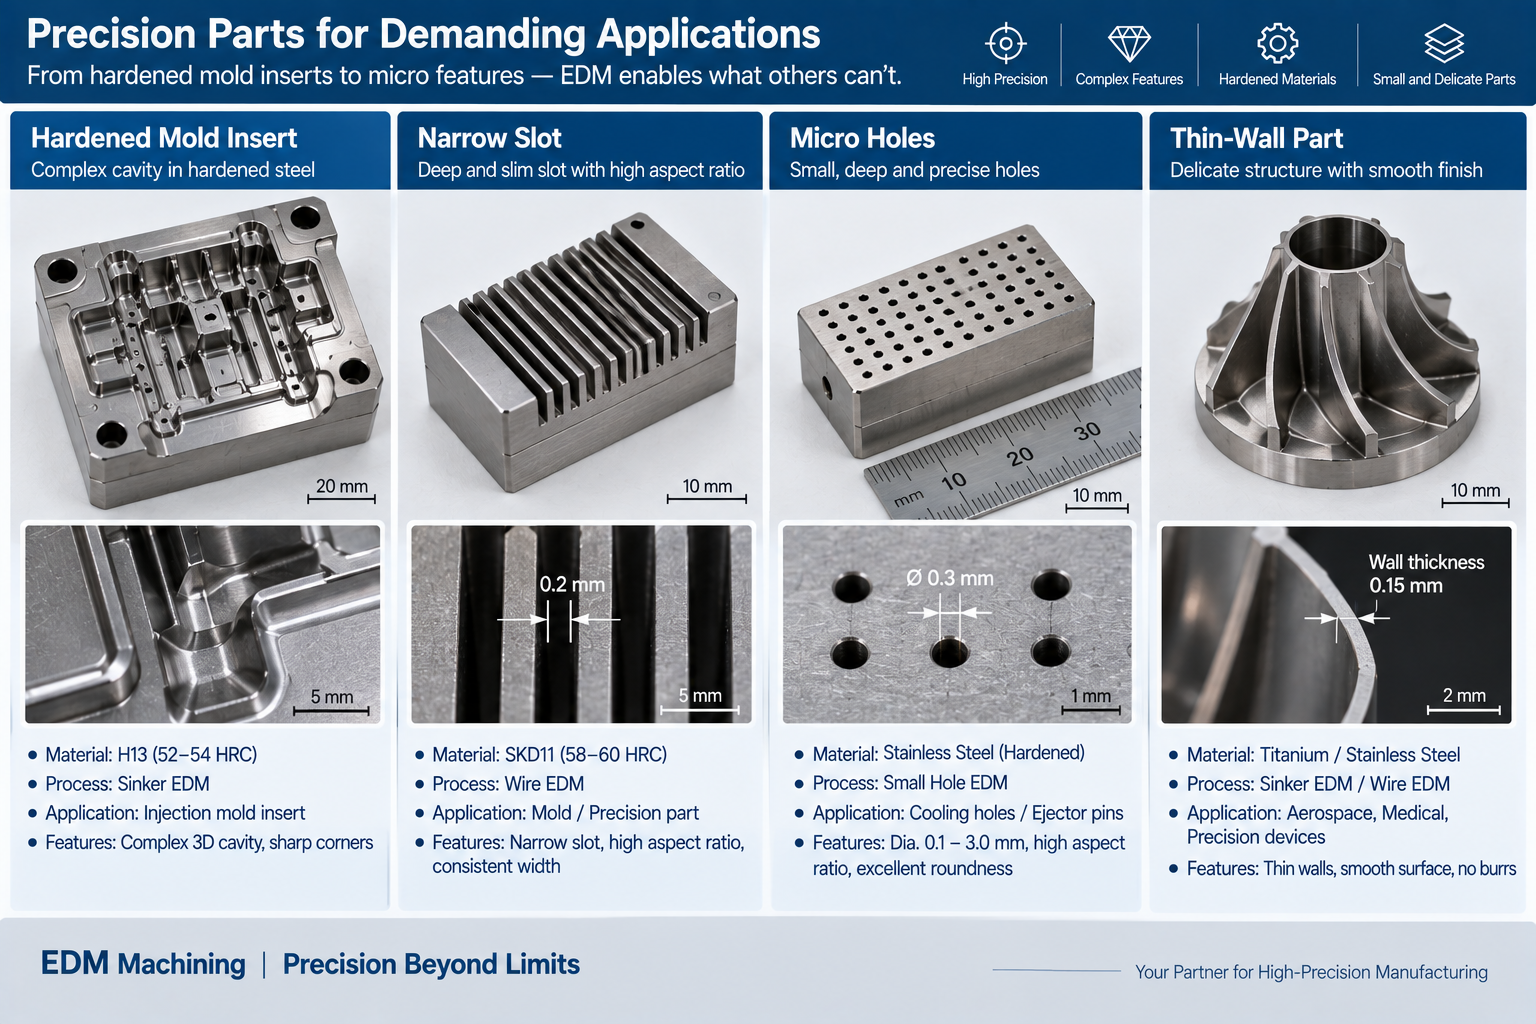
L'elettroerosione può lavorare materiali conduttivi temprati senza le limitazioni di usura degli utensili e di forza di taglio associate al taglio convenzionale.
Perché l'elettroerosione rimuove il materiale mediante scarica elettrica, la durezza del pezzo ha un'influenza molto minore sulla capacità di taglio. La fresatura e la tornitura dura rimangono pratiche per molti acciai temprati. Abbigliamento per utensili, forze di taglio, accessibilità delle funzionalità, e i requisiti della superficie possono comunque rendere l’EDM più adatto a caratteristiche specifiche.
Puoi prima trattare termicamente, poi EDM le caratteristiche finali. Ciò riduce il rischio che la distorsione del trattamento termico post-lavorazione sposti la geometria critica fuori tolleranza. Vedere tempra dell'acciaio per il lato trattamento termico.
Situazione 2: Cavità complesse e caratteristiche profonde e strette
L'elettroerosione raggiunge caratteristiche profonde e strette che una fresa rotante fatica a raggiungere.
Costole profonde, fessure strette, cavità cieche, e le funzionalità incassate possono limitare l'accesso alla taglierina convenzionale. Una fresa a candela lunga si flette e vibra in queste condizioni. L'elettroerosione a tuffo può produrre queste forme con un elettrodo.
La profondità pratica è ancora limitata dal design dell'elettrodo, arrossamento, evacuazione dei detriti, usura degli elettrodi, e stabilità di scarico. Costole profonde, fessure strette, caratteristiche dettagliate della cavità, e le tasche con spigoli vivi possono essere rifinite dopo aver rimosso il materiale sfuso mediante fresatura. Scopri di più nella nostra guida a tipi di lavorazione EDM.
Situazione 3: Piccoli raggi interni
L'elettroerosione può produrre raggi interni molto più piccoli rispetto alla fresatura convenzionale.
Una fresa rotante non può produrre un angolo interno con raggio zero. Il raggio interno ottenibile è vincolato dalla geometria della fresa e dall'accesso all'utensile. Nell'elettroerosione a filo, il raggio interno minimo dipende dal diametro del filo, spinterometro, controllo della macchina, e condizioni di taglio. Nell'elettroerosione a tuffo, la nitidezza degli angoli ottenibile dipende dalla geometria dell'elettrodo, spinterometro, Indossare, e strategia di finitura.
Questo è importante per gli stampi per stampaggio, infissi, e parti che devono adattarsi a un bordo quadrato accoppiato. Vedere lavorazione sottosquadro per i limiti geometrici correlati.
Situazione 4: Microfori e caratteristiche raffinate
L'elettroerosione a foro piccolo produce caratteristiche fini in materiali conduttivi dove la microforatura è difficile.
L'EDM a foro piccolo può produrre bene, fori con proporzioni elevate dove la microforatura convenzionale può essere difficile a causa della durezza, forza dell'utensile, o profondità. Perché la rimozione del materiale non si basa sulla forza di perforazione meccanica, evita molte delle limitazioni di deflessione e rottura delle punte molto piccole.
Errore di posizione, usura degli elettrodi, arrossamento, e la deviazione relativa alla profondità continua ad applicarsi. I microfori molto profondi sono più lenti e necessitano di una buona evacuazione dei detriti. Conferma il limite per la dimensione e la profondità del foro prima di quotare.
Situazione 5: Pareti sottili e geometria delicata
L'elettroerosione riduce la deflessione meccanica durante la lavorazione di elementi sottili e delicati.
Perché l'elettroerosione introduce una forza di taglio meccanica trascurabile, può ridurre la deflessione e le vibrazioni durante la lavorazione di nervature delicate, reti strette, profili delicati, e lineamenti snelli. La fresatura spinge contro una parete sottile, e il muro può deviarsi o rompersi.
Le parti sottili dell'EDM possono ancora deformarsi. Stress residuo nel titolo, effetti termici, serraggio, rimozione materiale, e il movimento dello sfrido dell'elettroerosione a filo influiscono tutti sul risultato. L'EDM riduce la deflessione meccanica anziché garantire il mantenimento della forma. Vedere Chatter in Machining per il lato della lavorazione convenzionale.
Situazione 6: Tolleranze strette e finitura fine su materiali duri
L'elettroerosione raggiunge tolleranze strette e finiture superficiali eccellenti su parti dure conduttive quando l'integrità della superficie è controllata.
Non esiste una tolleranza universale per l’elettroerosione. Su parti adatte, L'elettroerosione a filo di precisione può raggiungere tolleranze intorno a ±0,005 mm. Macchine specializzate e applicazioni controllate possono ottenere risultati più rigorosi. La precisione dipende dalle condizioni della macchina, geometria, arrossamento, numero di passaggi, e ispezione. Vedere Tolleranze di lavorazione CNC E Macchinatura a tolleranza stretta per la strategia.
L'EDM crea uno strato superficiale influenzato termicamente che può includere effetti di rifusione o di strato bianco. Passate di rasatura e finitura, più operazioni secondarie, può ridurre o rimuovere questo strato. Per chi è sensibile alla fatica, sigillatura, utensileria, aerospaziale, o altre applicazioni critiche per la superficie, specificare qualsiasi limite di rifusione o strato bianco sul disegno o sulle specifiche del processo.
Situazione 7: Profili complessi a basso volume che richiederebbero utensili da taglio speciali
L'elettroerosione a filo produce profili insoliti senza taglierina, mentre l’economia dell’EDM a tuffo dipende dall’attrezzatura degli elettrodi.
L'elettroerosione a filo può generare profili passanti complessi da un percorso del filo programmato senza taglierina. L'EDM a tuffo riproduce la geometria della cavità da un elettrodo sagomato, quindi potrebbe richiedere uno o più elettrodi personalizzati. L’economia degli strumenti dovrebbe essere valutata separatamente.
Questo vale per i prototipi, pezzi di ricambio, e componenti legacy in cui i disegni sono l'unico riferimento. Vedi il nostro Servizio di lavorazione per elettroerosione.
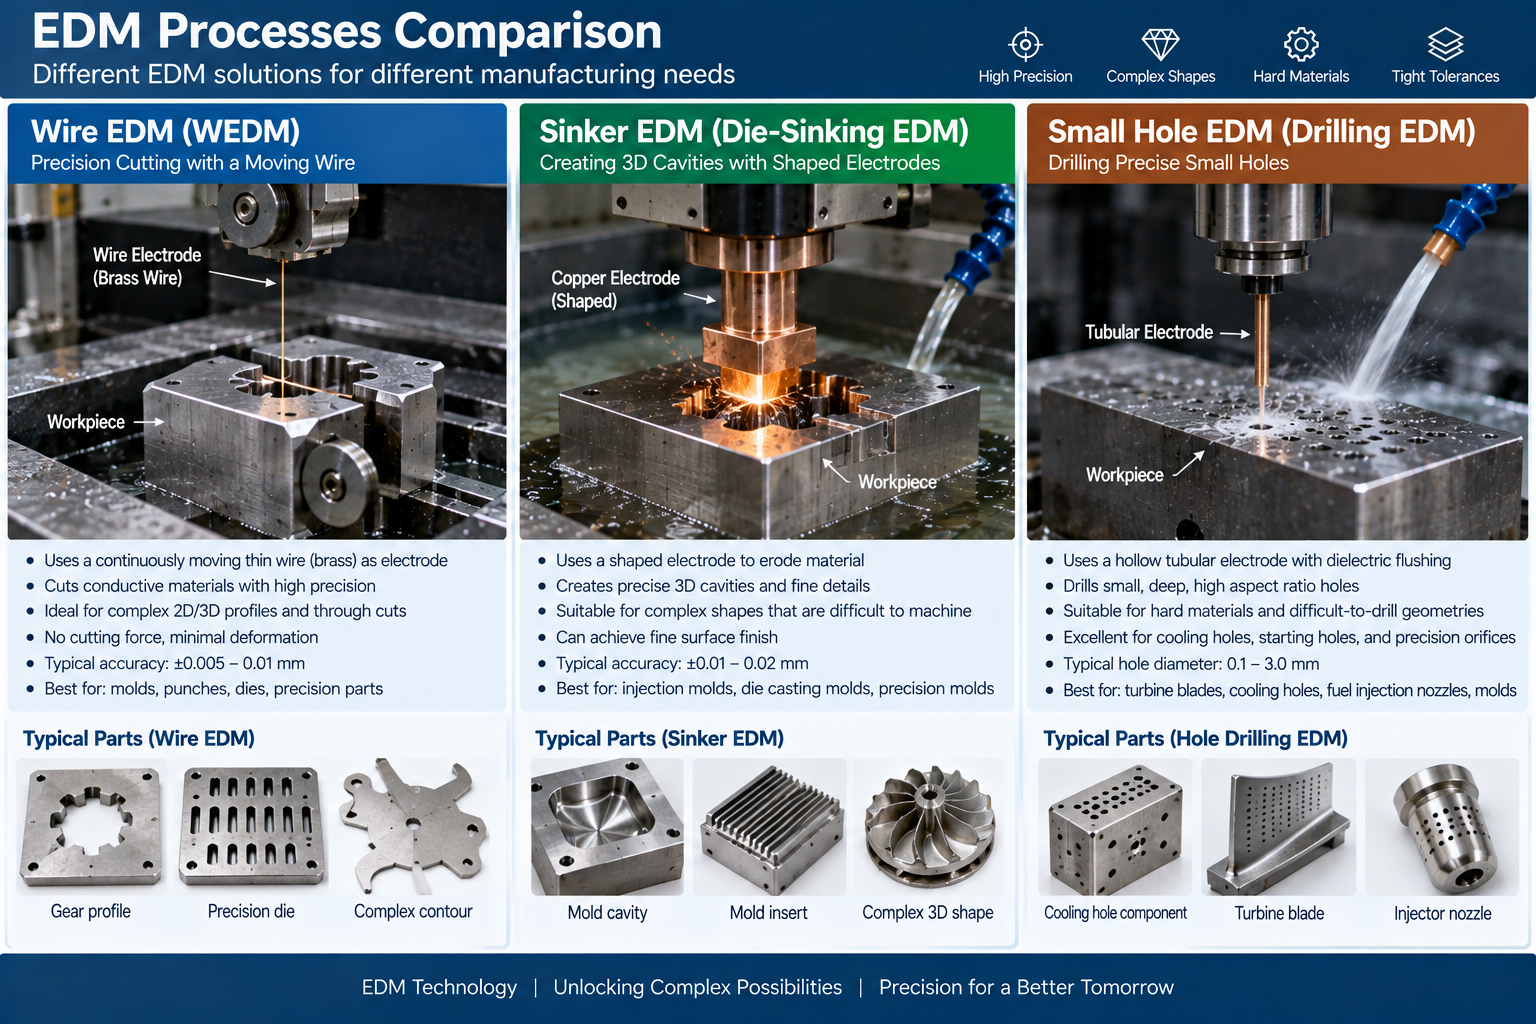
Elettroerosione e lavorazione convenzionale: Confronto rapido
| Fattore | Elettroerosione | Lavorazione convenzionale |
| Principio del processo | Scarica elettrica attraverso uno spinterometro nel dielettrico | Avanguardia meccanica |
| Forza di taglio | Forza di taglio meccanica trascurabile | Dipende dall'operazione, attrezzo, e materiale |
| Durezza materiale | La durezza ha un effetto relativamente scarso sulla capacità di taglio | La durezza influisce sulla selezione dell'utensile, Indossare, velocità di taglio, e capacità di processo |
| Angoli interni | Sono possibili raggi interni molto piccoli | Limitato dalla geometria della fresa e dall'accesso all'utensile |
| Caratteristiche strette e profonde | Possibile con lavaggio e controllo dell'elettrodo | Rischio di flessione e rottura dell'utensile |
| Pareti sottili | Basso rischio di deflessione meccanica | Rischio di deflessione e chiacchiere |
| Velocità di asportazione del materiale | Tasso di rimozione del materiale generalmente inferiore | Generalmente più alto per la rimozione di massa accessibile |
| Materiali | Solo conduttivo | Metalli e plastiche |
| Utensileria | Filo o elettrodo | Frese e inserti |
| Integrità della superficie | Possibile strato termicamente influenzato | Effetti meccanici di superficie |
Dove l'EDM perde
L'elettroerosione non sostituisce in ogni caso la fresatura o la tornitura.
- Funziona solo su materiali conduttivi.
- Il tasso di rimozione del materiale è basso, quindi la rimozione del materiale sfuso è lenta.
- L'elettroerosione a filo generalmente necessita di una filettatura o di un foro iniziale, o un altro percorso di accesso via cavo, per profili interni chiusi.
- Gli elettrodi a tuffo si usurano e potrebbe essere necessario sostituirli.
- L'elettroerosione lascia uno strato termicamente influenzato con possibili effetti di rifusione o di strato bianco.
- Il fluido dielettrico e il filo usato devono essere maneggiati.
- Tempi di combustione lunghi, skipass multipli, fabbricazione degli elettrodi, consumo di filo, e la configurazione può rendere costosa l’elettroerosione quando i suoi vantaggi geometrici non sono necessari.
L'elettroerosione è generalmente più preziosa per la geometria, durezza, accesso, e precisione piuttosto che rimozione di materiale sfuso ad alta velocità.
Quando vince la lavorazione convenzionale
La lavorazione convenzionale è solitamente più veloce ed economica per la geometria accessibile.
Scegli la fresatura o la tornitura quando la geometria è accessibile, il materiale può essere tagliato in modo efficiente con utensili convenzionali, e le tolleranze e la finitura richieste possono essere ottenute in modo economico. Scegli la lavorazione convenzionale per asportazioni di materiale di grandi dimensioni, materiali non conduttivi, e parti semplici ad alto volume.
In pratica, la maggior parte delle parti li usa entrambi. La fresatura rimuove il materiale sfuso, quindi l'elettroerosione rifinisce i dettagli temprati. Confrontare Fresatura CNC con EDM durante la pianificazione del processo.
Suggerimenti DFM per parti EDM
I dettagli di progettazione determinano se l'elettroerosione è efficiente.
- Specificare il materiale e la gamma di durezza.
- Definire la geometria funzionale anziché prescrivere l'EDM a meno che non sia richiesto il processo stesso.
- Consentire un foro iniziale o un percorso di accesso al cavo per i profili interni chiusi.
- Considerare lo spinterometro e l'usura dell'elettrodo nella progettazione dell'elettrodo.
- Fornire percorsi di lavaggio per l'evacuazione dei detriti nelle cavità profonde.
- Pianificare i tagli di rasatura dove è richiesta una finitura fine o una tolleranza stretta.
- Limitare tolleranze strette alle caratteristiche funzionali.
- Stato della finitura superficiale ed eventuale limite di rifusione o strato bianco.
- Includere un dato raggiungibile dall'ispezione.
Per leghe difficili, Vedere Lavorazione dell'Inconel come esempio del motivo per cui l’elettroerosione è spesso abbinata al taglio convenzionale.
Fattori di costo
Il costo dell'elettroerosione dipende dal tempo macchina, filo o elettrodi, arrossamento, e tolleranza.
- Tempo macchina: i bassi tassi di rimozione rendono le ore un costo importante.
- Filo o elettrodi: L'elettroerosione a filo consuma continuamente filo, mentre l'EDM a tuffo richiede elettrodi sagomati che si usurano e potrebbero dover essere sostituiti.
- Passate di rasatura e finitura: finitura fine e tolleranza stretta aggiungono passaggi.
- Lavaggio e configurazione: le caratteristiche profonde richiedono più preparazione.
- Tolleranza e ispezione: limiti più severi richiedono maggiori misurazioni.
- Quantità: costo di installazione e dell'elettrodo distribuito su tutto il lotto.
Una citazione dipende dalla geometria, materiale, e finire. Invia il disegno per un numero preciso.
Domande frequenti
Quando dovrei usare l'elettroerosione invece della fresatura?
Utilizzare l'elettroerosione per materiale temprato, piccoli raggi interni, caratteristiche strette e profonde, microfori, pareti sottili, e tolleranze strette sulle parti conduttrici.
Può tagliare l'acciaio temprato mediante elettroerosione?
SÌ. Perché l'elettroerosione rimuove il materiale tramite scarica elettrica anziché con taglio meccanico, l'acciaio temprato può essere lavorato con una sensibilità molto inferiore alla durezza del pezzo rispetto al taglio convenzionale.
L'elettroerosione può tagliare qualsiasi materiale?
NO. L'EDM funziona solo su materiali elettricamente conduttivi.
L'elettroerosione è più precisa della fresatura?
Non intrinsecamente. Sia l'elettroerosione che la fresatura di precisione possono raggiungere tolleranze ristrette. L'elettroerosione diventa vantaggiosa quando il raggio della fresa, forza di taglio, durezza del materiale, accesso allo strumento, o la geometria della caratteristica rende difficile ottenere il risultato richiesto mediante la fresatura.
Perché l'EDM è lento?
L'elettroerosione rimuove il materiale attraverso numerose scariche elettriche controllate anziché la formazione continua di trucioli. Tolleranze strette e finiture fini possono anche richiedere più passaggi di rasatura o finitura, che aumenta il tempo del ciclo.
L'elettroerosione lascia uno strato alterato dal calore?
SÌ. L'EDM crea uno strato superficiale influenzato termicamente che può includere effetti di rifusione o di strato bianco. Le passate di finitura e le operazioni secondarie possono ridurre o rimuovere questo strato quando i requisiti di integrità della superficie lo richiedono.
Ottieni un preventivo per le tue parti EDM
Invia il tuo disegno 2D o modello 3D, materiale, durezza, quantità, tolleranza, finitura superficiale, e qualsiasi requisito relativo allo strato di rifusione o all'integrità della superficie. I nostri ingegneri esamineranno l'accesso agli strumenti, geometria delle caratteristiche, rimozione di materiale sfuso, e requisiti di finitura per determinare se la fresatura, elettroerosione a filo, Sinker Edm, elettroerosione a foro piccolo, oppure un processo combinato è il percorso più pratico.