Producción piloto
Fabricar componentes con intención de producción para ensamblaje., Validación del proceso y del cliente antes de escalar..
Hogar / Servicios / Fabricación de bajo volumen
DESPUÉS DEL PROTOTIPO. ANTES DEL COMPROMISO.
Pase de prototipos validados a lotes listos para producción.
TOPS Precision ofrece servicios de fabricación de bajo volumen para componentes personalizados de metal y plástico., Ayudar a los equipos de ingeniería a pasar de la validación de prototipos a las pruebas piloto., producción de puentes y repetición de fabricación en lotes pequeños.
Apoyamos el mecanizado CNC interno, fundición a presión, Fabricación de chapa y moldeo por inyección de plástico., con selección de procesos basada en su geometría, material, tolerancia, cantidad, Presupuesto de herramientas y requisitos de producción futuros..
Envía tu dibujo, material, cantidad, requisitos de tolerancia y acabado para revisión.
Una estrategia de producción, no es una cantidad fija
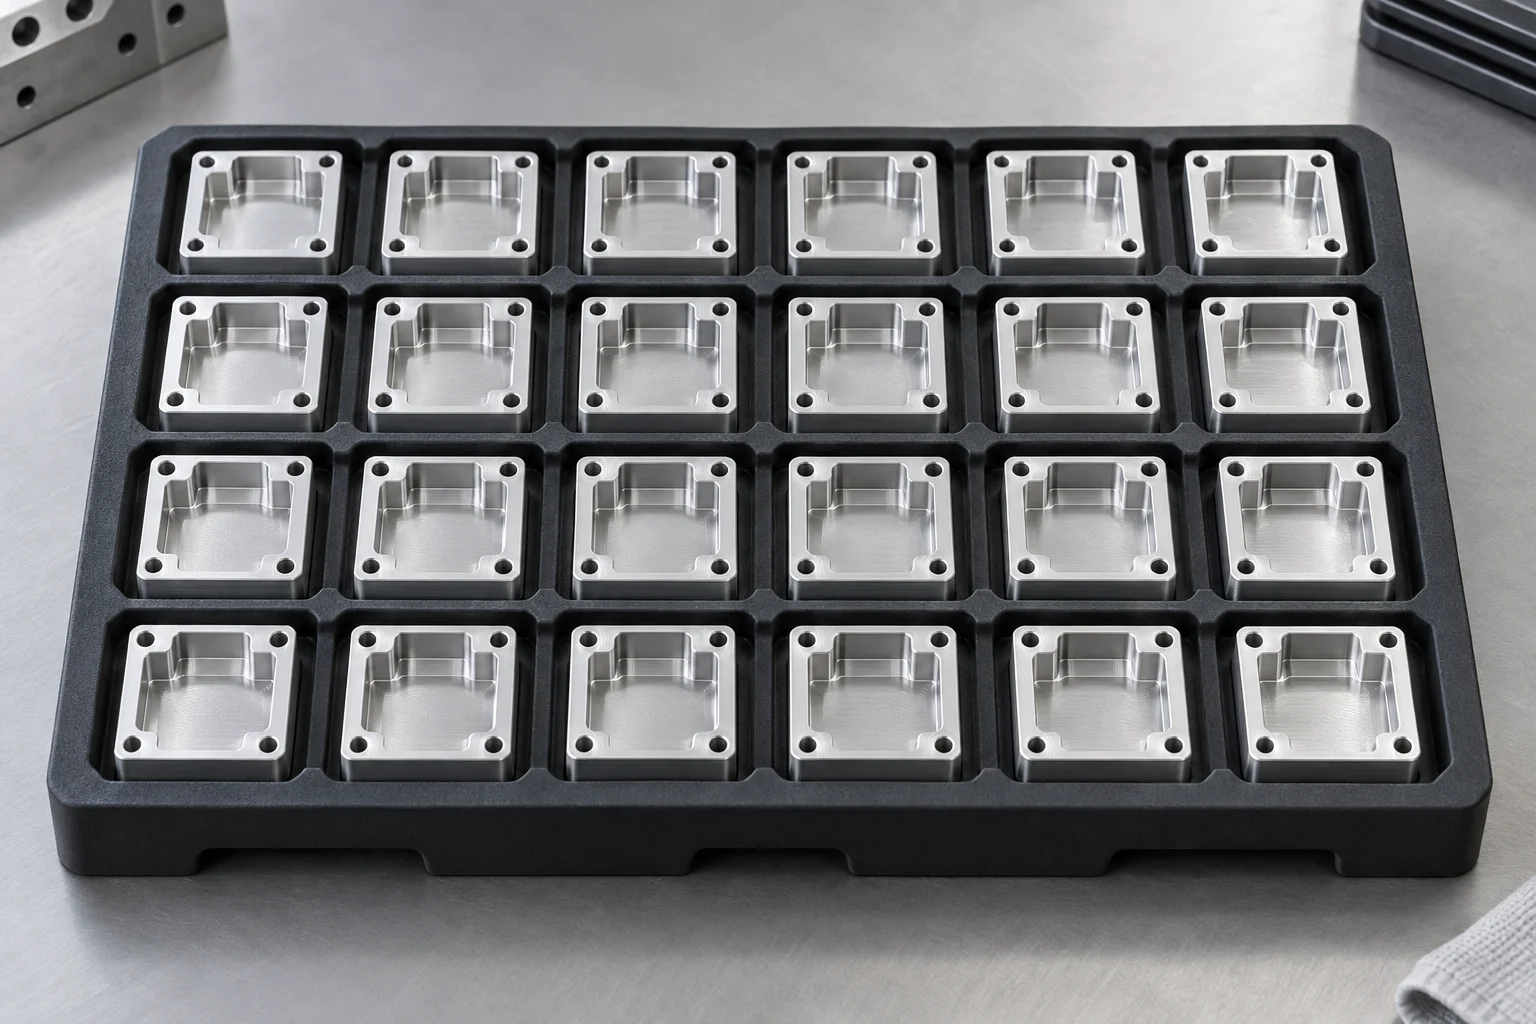
La fabricación de bajo volumen es la producción de elementos funcionales., Piezas de calidad de producción en cantidades superiores a la demanda de prototipos pero inferiores a los volúmenes tradicionales de producción en masa.. Se usa comúnmente para compilaciones piloto., producción de puentes, lanzamientos al mercado, productos personalizados, piezas de repuesto y suministro repetido de lotes pequeños.
No existe una cantidad universal que defina "bajo volumen". El rango económico depende de la geometría., proceso de fabricación, estampación, material, tolerancia, Frecuencia de pedidos y demanda anual..
TOPS Precision fabrica piezas de metal y plástico personalizadas en Dongguan, Porcelana. Revisamos juntos el dibujo y el contexto de producción para recomendar una ruta práctica.
Comience con el motivo del lote.
Fabricar componentes con intención de producción para ensamblaje., Validación del proceso y del cliente antes de escalar..
Mantener el suministro mientras se preparan herramientas de producción o un proceso de mayor volumen..
Liberar cantidades controladas mientras el pronóstico y el plan de producción aún se están desarrollando..
Coloque productos funcionales en aplicaciones reales antes de comprometerse con un gran inventario..
Realice diferentes configuraciones donde la demanda anual por variante sea limitada.
Respalde piezas recurrentes de baja demanda sin generar grandes existencias automáticamente.
Cuatro rutas de fabricación interna
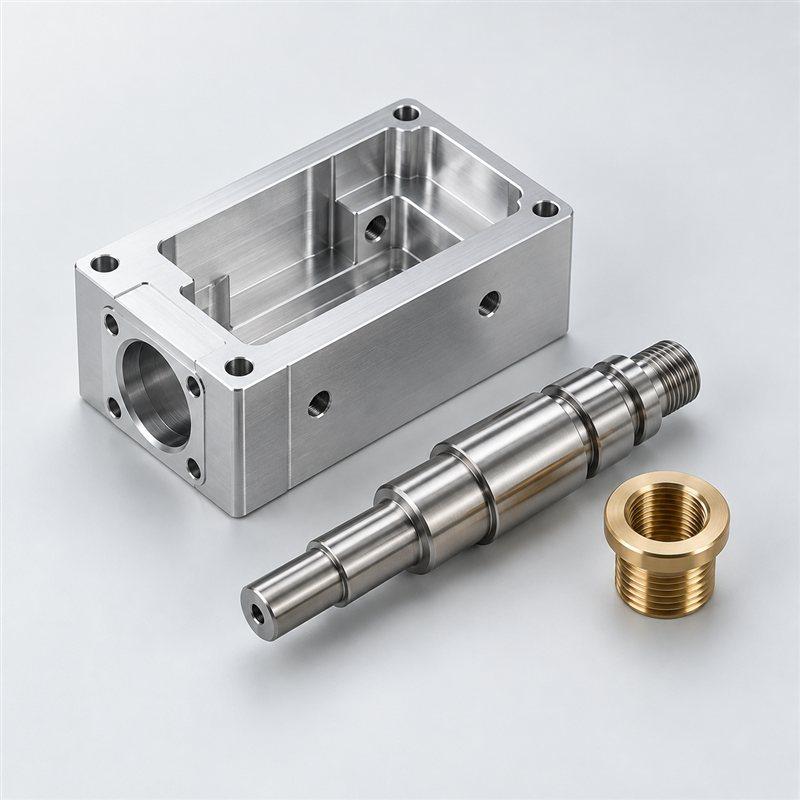
Componentes de precisión de metal y plástico de ingeniería., geometría compleja, Tolerancias estrictas y cambios de diseño frecuentes..
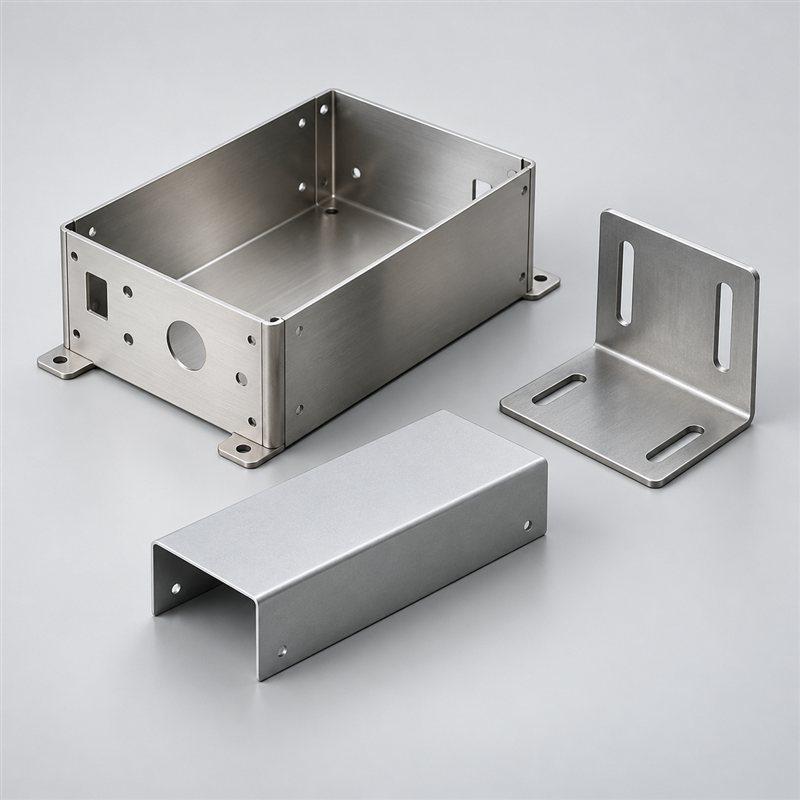
Corchetes, recintos, paneles, cubiertas, Chasis y componentes formados..
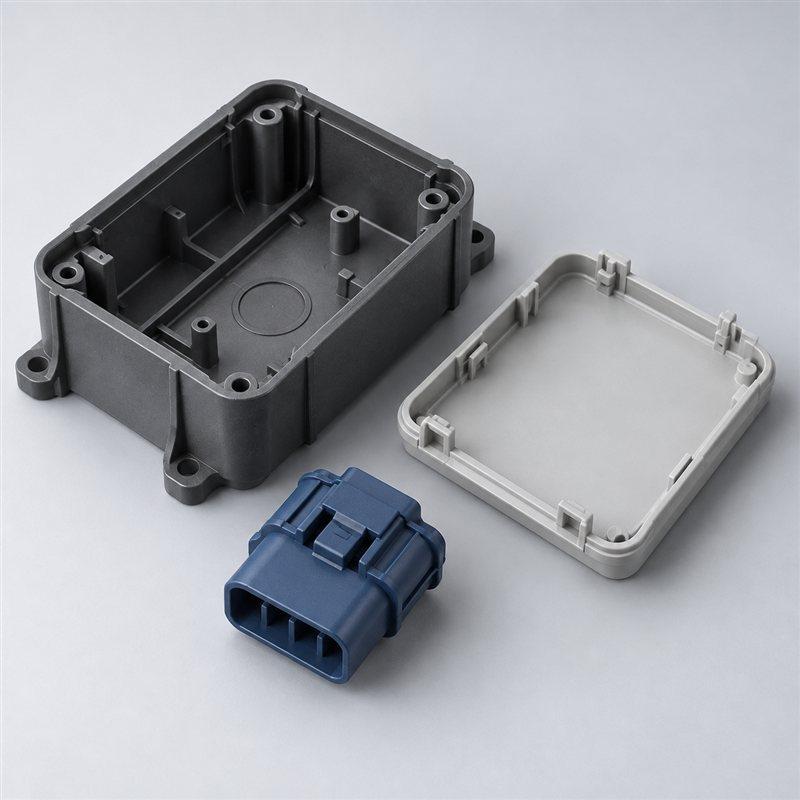
Repita las piezas de plástico cuando la cantidad, La geometría y el diseño estable justifican el uso de herramientas..
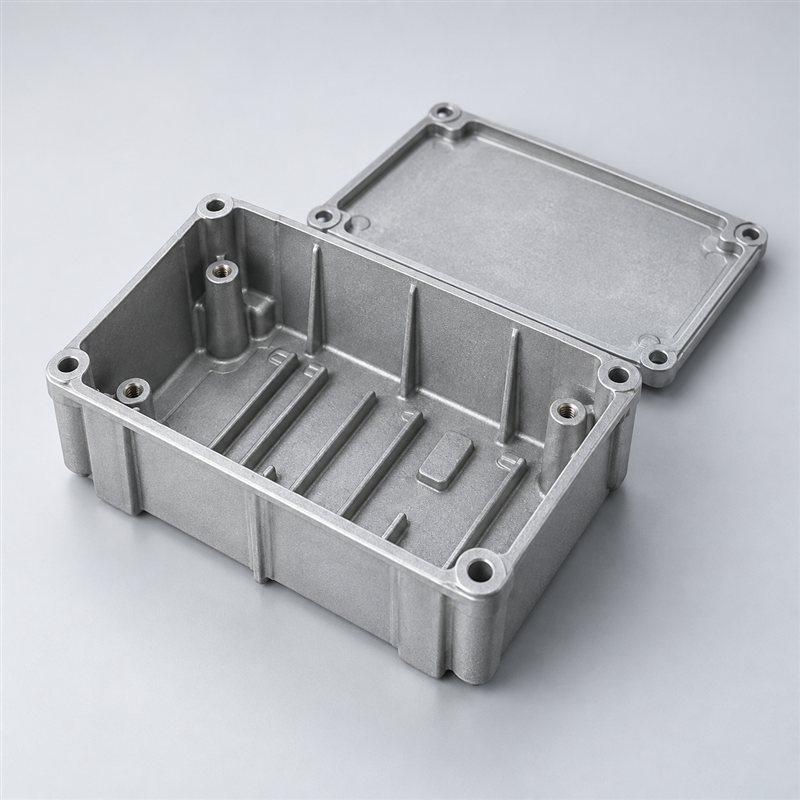
Componentes metálicos recurrentes adecuados cuando la economía de las herramientas se ajusta a la demanda prevista.
La fundición a presión no es automáticamente económica para un lote pequeño. El moldeado y la fundición se evalúan en función del volumen recurrente., inversión de herramientas, geometría y estabilidad del diseño.
La ruta cambia a medida que tu proyecto madura
Estas etapas describen posibles rutas de producción.. Un proyecto puede permanecer en lotes pequeños repetidos; no tiene que pasar a la producción en masa.
Una o varias partes para la forma., adaptar, validación de funciones y geometrías.
Lotes controlados para validación de ensamblaje., pruebas de certificación aplicables, Validación de procesos y aprobación del cliente..
Oferta con calidad de producción mientras se desarrolla la demanda., Se prepara el utillaje o se optimiza el recorrido final..
Lotes programados para equipos especializados., variantes del producto, inventario regional y repuestos.
Evaluar accesorios optimizados, herramientas de producción, fundición o moldeado cuando la demanda estable justifica el cambio.
La cantidad es solo un insumo
| Requisito | Ruta potencial de fabricación | Revisar antes de comprometerse |
|---|---|---|
| Pieza metálica de tolerancia estricta | Mecanizado CNC | Características críticas y método de inspección. |
| Vivienda fresada compleja | 3/4/5-mecanizado CNC del eje | Acceso a herramientas, Configuraciones y radios internos. |
| Eje cilíndrico o casquillo | torneado CNC | Diámetro, operaciones secundarias y de descentramiento |
| Cerramiento de chapa | Corte por láser + doblando | Espesor, radios de curvatura y montaje |
| Pieza de plástico antes de las herramientas de producción. | Mecanizado CNC / proceso de prototipo adecuado | Equivalencia de materiales y uso final |
| Repetir la producción de plástico. | Moldeo por inyección si se justifica el uso de herramientas. | Estabilidad del diseño y lanzamientos anuales. |
| Repita la carcasa de aluminio. | Mecanizado CNC o fundición a presión | Geometría, aleación, Volumen y mecanizado secundario. |
| Revisiones frecuentes de diseño. | Mecanizado CNC | Control de revisiones y trabajo en progreso. |
| No se desea ningún molde o troquel dedicado | Mecanizado CNC o fabricación de chapa. | Los costos de programación y sujeción permanecen |
| Mayor volumen recurrente | Evaluar molduras, herramientas de fundición o producción | Costo total, certeza y validación del pronóstico |
TOPS revisa la demanda anual, tamaño del lote, geometría, tolerancia, finalizar, material, presupuesto de herramientas y escalabilidad futura antes de recomendar la ruta de fabricación más económica.
Envíe su dibujo y cantidad esperada.. Nuestro equipo revisará la ruta de fabricación..
Stock de producción. Geometría flexible.
El mecanizado CNC suele ser un método eficaz de producción de bajo volumen porque no necesita un molde de inyección o una matriz de fundición dedicados.. Las revisiones CAD se pueden implementar con relativa rapidez, haciéndolo adecuado para construcciones piloto, productos personalizados, cambios de ingeniería y repetición de pedidos de lotes pequeños.
Fresado CNC → · Torneado CNC → · 4-Mecanizado CNC de ejes → · 5-Mecanizado CNC de ejes → · Mecanizado por electroerosión →
Las operaciones de rectificado y secundarias se revisan con respecto al dibujo..
Ver capacidades de mecanizado CNC →Elige el nivel de compromiso
Mecanizado CNC, El corte por láser y la fabricación estándar pueden evitar moldes o troqueles dedicados.. Aún se requieren programación y sujeción de piezas.. Esta ruta a menudo ofrece un compromiso inicial más bajo y cambios más fáciles..
Accesorios simplificados, prototipos o herramientas de vida limitada y ayudas de fabricación pueden mejorar la repetibilidad. Idoneidad, vida esperada, Se evalúan los requisitos de material y aceptación para cada proyecto..
moldes de inyección, Los troqueles de fundición a presión y los accesorios de producción dedicados pueden reducir el costo unitario con un volumen estable suficiente.. Revisar la madurez del diseño, propiedad de herramientas, mantenimiento y cambios futuros antes de la inversión.
Considere la inversión en herramientas, riesgo de cambio de ingeniería, inventario, tamaño del lote, certeza y validación del pronóstico. Una ruta con un precio parcial más alto puede necesitar menos efectivo o conllevar menos riesgo de cambio en el momento del lanzamiento..
Gestionar el riesgo de lanzamiento, no solo precio por pieza
Evite comprometerse con herramientas de producción dedicadas antes de que la geometría y la demanda sean lo suficientemente estables..
Utilice una ruta adecuada para piezas funcionales mientras evoluciona el plan de producción a largo plazo.; El tiempo de entrega se cotiza por proyecto..
Revisar e implementar revisiones antes de bloquear todas las herramientas de producción., mientras controla cualquier trabajo existente en progreso.
Lanzar lotes más cerca de la demanda real, Equilibrando el costo de instalación y los requisitos de stock..
Evaluar materiales y piezas funcionales adecuados para la producción en la aplicación prevista..
Validar geometría, asamblea, Criterios de calidad y supuestos de producción antes del escalado..
Especifique el grado y la condición.
6061 · 5052 · 7075 · 2024
304 · 316 · 17-4 PH · 420
1045 · A36 · Aceros para herramientas · Aceros aleados
Cobre · C360 · C260 · C280
Titanio · Inconel · Invar · Kovar
ABS · POM · PC · Nailon · PEEK · PTFE · PP · PMMA · Torlon
Estas son opciones de materiales a través de procesos adecuados., No grados intercambiables entre mecanizado., fabricación de láminas, moldeo y fundición. Por ejemplo, 5052 Se adapta a aplicaciones de láminas, mientras que la fundición requiere una aleación de fundición.. Disponibilidad, La condición y la idoneidad del proceso se confirman en la cotización..
Ver todos los materiales →La intención de producción incluye la superficie final.
Especificar aleación, color, espesor, rasgos y apariencia enmascarados.
Acordar el espesor del recubrimiento, requisitos de desgaste y tolerancia dimensional.
Definir color, brillo, espesor, Requisitos de enmascaramiento y adhesión..
Especificar grado inoxidable, pruebas de proceso y aceptación; La apariencia por sí sola no puede verificar la pasivación..
material de acuerdo, condición de la superficie, tolerancia y aceptación dimensional.
Definir revestimiento de metal, espesor, capas base y cualquier control de fragilidad aplicable.
Especificar rugosidad de la superficie, Criterios cosméticos y áreas a preservar..
Especificar material, condición, tolerancia de dureza y distorsión; la apariencia no puede probar la dureza.
Cuando sea práctico, La producción de bajo volumen debe utilizar el acabado especificado., Criterios de inspección y controles de apariencia requeridos para la pieza de uso final previsto.. Confirmar responsabilidades finales, medición de la condición final y cualquier procesamiento externo en la cotización.
Explorar el acabado de superficies →Un lote pequeño todavía necesita repetibilidad

CMM · Medición óptica · Micrómetros · Calibres · Calibres · XRF cuando corresponda
TOPS revisa dimensiones críticas, tolerancias, Requisitos de materiales y métodos de inspección antes de la producción para que el proceso aprobado pueda repetirse en pedidos posteriores..
Confirmar revisión, dimensiones críticas, Dios&T y requisitos de aceptación..
Verificar el grado y la condición utilizando la evidencia acordada y los controles aplicables..
Mida las piezas iniciales con respecto al plan acordado antes del lanzamiento cuando sea necesario..
Verifique las características designadas y los puntos de control del proceso durante la fabricación..
Utilice un muestreo acordado o 100% controles donde se especifica; No asuma que todas las características están verificadas en cada pieza..
Revisar dimensiones, finalizar, Identificación y embalaje antes del lanzamiento..
Proporcionar los informes y certificados incluidos en el pedido..
YO ASI 9001:2015 apoya la gestión de calidad. Especificar FAI, informes dimensionales, certificados de materiales, Documentación RoHS y CoC durante la cotización.. XRF es un método de detección de aleaciones aplicable; no reemplaza todas las pruebas o certificados de materiales.
Revisar la calidad & Inspección →Una puerta de aprobación antes del próximo lanzamiento
Fabricar muestras iniciales según el dibujo aprobado..
Verificar las dimensiones críticas y el acabado superficial acordados.
Resolver desviaciones y obtener aprobación cuando sea necesario antes de continuar..
Fabricar la cantidad controlada según los requisitos liberados..
Verificar las características acordadas y condiciones de entrega..
Confirmar la revisión y reutilizar los requisitos aprobados cuando corresponda..
Aprobación del primer artículo., cantidad piloto, Se deben acordar los entregables de la inspección y cualquier punto de retención.. Una primera parte aprobada no elimina la necesidad de inspección de lotes o control de cambios..
Donde importa un lote controlado
Marcos personalizados, articulaciones, componentes del actuador, accesorios y piezas de equipos.
Explora la robótica & Automatización →Componentes de desarrollo, piezas de prueba, carcasas, accesorios y componentes especiales para vehículos.
Explorar la automoción & EV →Componentes mecánicos, carcasas, accesorios y piezas de instrumentos cuando corresponda. Los requisitos reglamentarios y de validación definidos por el cliente siguen siendo parte de la revisión.
Explorar equipos médicos →Componentes de la máquina, piezas de repuesto, Equipos personalizados y conjuntos de producción limitada..
Explorar maquinaria industrial →Alojamiento, disipadores de calor, soportes y otros componentes mecánicos.
Explorar Electrónica →Componentes mecánicos para almacenamiento de energía., equipos de potencia e instalaciones especializadas.
Explorar industrias →Para requisitos relacionados con el vuelo, revisar aplicaciones de mecanizado aeroespacial →. Las referencias de la industria describen las aplicaciones de los componentes y no implican una certificación regulatoria especializada..
Haga coincidir el lote con su trabajo
Definir el uso, condiciones de prueba y plan de aceptación del lote. Las unidades de certificación deben cumplir con los requisitos relevantes del cliente y del organismo de prueba.; La fabricación de las piezas por sí sola no certifica el producto..
Comparar el costo total y la incertidumbre
| Factor | Fabricación de bajo volumen | producción en masa |
|---|---|---|
| Inversión inicial | A menudo más bajo sin herramientas dedicadas | A menudo más alto con herramientas de producción. |
| Estampación | Bajo o moderado, dependiendo de la ruta | puede ser significativo |
| Flexibilidad de diseño | Generalmente más alto antes que las herramientas dedicadas | Los cambios pueden ser más difíciles después del lanzamiento de las herramientas |
| Costo unitario | A menudo es más alto porque la configuración se distribuye en menos partes | Puede ser menor cuando el volumen compensa las herramientas y la configuración |
| Riesgo de inventario | Las publicaciones más pequeñas pueden limitar la exposición de las acciones | Las tiradas más grandes pueden aumentar la exposición de las acciones |
| Plazo de entrega para comenzar | A menudo más corto para rutas sin moho | Las herramientas y la validación pueden extender el lanzamiento |
| Cambios de ingeniería | A menudo es más fácil; el stock y la configuración siguen siendo importantes | Puede necesitar modificaciones y revalidación de herramientas. |
| Mejor ajuste | Piloto, puente, variantes y demanda especializada | Diseño estable y mayor demanda sostenida |
Estas son tendencias típicas, no precios universales ni promesas de plazos de entrega. Comparar una cotización real, lanzamientos esperados, Costos de inventario y probabilidad de cambios de diseño..
Dale a cada construcción un propósito distinto
| Factor | Prototipos rápidos | Fabricación de bajo volumen |
|---|---|---|
| Meta | Validar diseño, Ajuste y función | Piloto de suministro, puentear o repetir lotes de producción |
| Cantidad | Una o varias piezas de prueba, según sea necesario | Liberaciones de lotes controladas |
| Proceso | Elegido para validación; puede diferir de la producción final | Elegido por su intención de producción y repetibilidad económica |
| Inspección | Verifique las características necesarias para la validación. | Verifique los criterios de aceptación de lotes y primeros artículos acordados |
| Repetibilidad | Puede que ya sea crítico para la prueba. | Coherencia controlada entre el lote y las versiones futuras. |
| Uso final | Pruebas y desarrollo; algunos prototipos son funcionales | Pruebas y suministro adecuado para el uso final |
Explora la creación rápida de prototipos → para piezas tempranas de validación de diseño. Para detalles técnicos del proceso, ver capacidades de fabricación de precisión →. Para la gestión continua del programa OEM, explorar la fabricación por contrato →.
Soporte específico para compradores de ingeniería
Cuatro rutas internas permiten que la selección de procesos evolucione con la geometría, material, madurez del diseño y demanda.
Revisar la capacidad de fabricación, material, Factores de riesgo y costos de tolerancia antes de la producción..
Evaluar cantidades frente al proceso, geometría, requisitos comerciales y de herramientas en lugar de prometer un MOQ universal.
Seleccionar la verificación dimensional en torno a las características críticas y los criterios de aceptación acordados..
Llevar los requisitos técnicos aprobados a versiones posteriores dentro de la misma relación con el proveedor..
cotización coordinada, producción, Acuerdos de embalaje y envío con equipos de ingeniería y abastecimiento en el extranjero..
Requisitos → revisión → lanzamiento
Enviar CAD 3D, 2dibujos, revisiones de piezas, material, cantidad de lote, demanda anual, tolerancias, Requisitos de acabado y calidad..
Revisar la capacidad de fabricación, riesgo de tolerancia, material, proceso, Herramientas y factores de costos..
Acordar precio, ruta de fabricación, estampación, Alcance de la inspección y tiempo de entrega esperado..
Producir e inspeccionar las piezas iniciales cuando corresponda.; siga los puntos de espera de aprobación acordados.
Fabricar el lote aprobado según el dibujo y los requisitos publicados..
Completar la inspección final acordada, identificación, embalaje protector y envío.
Una rápida comprobación de la estrategia de producción
Seleccione Sí o No para cada pregunta. Esta guía identifica razones para discutir una ruta de lotes pequeños; no reemplaza un dibujo o revisión de costos.
Responda las preguntas para ver qué consideraciones de producción se aplican.
Discuta su estrategia de producción ↗Respuestas directas para equipos de abastecimiento
La fabricación de bajo volumen produce productos funcionales., Piezas de calidad de producción en pequeños lotes para construcciones piloto., suministro de puente, lanzamientos de productos, variantes personalizadas y pedidos repetidos de baja demanda. Conecta la validación del prototipo con una ruta de producción adecuada. El proceso de fabricación y los criterios de aceptación deben ajustarse al uso previsto en lugar de tratar el lote como una colección de modelos de apariencia..
No existe una cantidad universal que defina la fabricación de bajo volumen.. El rango económico depende de la geometría., proceso, material, estampación, tolerancia, tamaño del lote, Frecuencia de pedidos y demanda anual.. Enviar tanto la cantidad por lote como la previsión anual. TOPS revisa la ruta de producción práctica y las cantidades de cotización para cada pieza.; esta página no promete un MOQ universal.
La creación de prototipos valida principalmente un diseño., mientras que la fabricación de bajo volumen suministra lotes controlados para proyectos piloto., producción puente o de uso final. Ambos pueden utilizar materiales de calidad de producción e inspección minuciosa.. El trabajo de bajo volumen pone énfasis adicional en la repetibilidad, control de revisión, aceptación de lotes y suministro repetido. Es posible que sea necesario cambiar un proceso o material prototipo antes de que represente la pieza de producción prevista..
La producción de puentes suministra piezas durante la transición a un proceso de producción planificado o herramientas de mayor volumen.. Por ejemplo, Las piezas mecanizadas por CNC pueden respaldar un lanzamiento mientras se preparan las herramientas de inyección. La ruta temporal aún necesita material acordado, función, requisitos de tolerancia e inspección. Diferencias entre mecanizado, Las piezas moldeadas y fundidas deben revisarse antes de la sustitución..
La producción piloto es un lote inicial controlado que se utiliza para evaluar la pieza planificada., Proceso de ensamblaje y fabricación antes del lanzamiento más amplio.. Puede soportar pruebas de montaje., aprobación del cliente y pruebas de certificación cuando corresponda. El cliente define los requisitos reglamentarios y de prueba.. La aceptación piloto debe identificar las revisiones del dibujo., características críticas, registros de inspección y cualquier acción correctiva antes del siguiente lote.
El mecanizado CNC y la fabricación de chapa metálica suelen ser puntos de partida prácticos porque pueden evitar moldes o matrices dedicados.. El moldeo por inyección y la fundición a presión pueden ser adecuados cuando la geometría, La demanda repetida y la economía de herramientas justifican la inversión.. Material, tolerancias, finalizar, El riesgo de cambio de diseño y el costo total del proyecto determinan la ruta.; La cantidad por sí sola no selecciona el proceso..
Sí. El mecanizado CNC es adecuado para muchos componentes metálicos y de plástico de ingeniería de bajo volumen porque utiliza material de calidad de producción sin un molde de inyección o troquel de fundición dedicado.. Programación, La sujeción de piezas y la inspección todavía tienen costos de preparación.. Molienda, torneado, mecanizado de múltiples eje, electroerosión, Las operaciones de molienda y secundarias se pueden combinar según los requisitos de dibujo y lote..
Considere cambiar cuando el diseño estable y la demanda recurrente hagan que las herramientas valga la pena desde el punto de vista económico y técnico.. Comparar el costo de las herramientas, costo unitario, lanzamientos esperados, cambios de ingenieria, inventario y tiempo de entrega. Revisar también el borrador., espesor de la pared, contracción, Propiedades del material y mecanizado secundario.. Un prototipo CNC no valida automáticamente la geometría o las propiedades de una versión moldeada o fundida.
Sí. TOPS admite la producción repetida de lotes pequeños según dibujos aprobados y requisitos de aceptación acordados.. Identificar el número de pieza, revisión, cantidad por lanzamiento y demanda anual esperada. Cambios de material, diseño, Las herramientas o la inspección deben revisarse antes de la próxima versión.. Horarios, Los compromisos de stock y la documentación se establecen en la cotización o pedido..
TOPS puede revisar tolerancias CNC de hasta ±0,005 mm en características adecuadas. Esta no es una tolerancia general para todos los materiales., dimensiones o procesos de fabricación. La viabilidad depende de la geometría., tamaño, estabilidad del material, configuración, acabado y medición. Identificar dimensiones críticas y GD&T en el dibujo para que los criterios de aceptación puedan confirmarse antes de la producción..
Sí. Las piezas de bajo volumen pueden utilizar metales de calidad de producción., Plásticos de ingeniería y acabados superficiales específicos cuando el proceso seleccionado sea adecuado.. Indique la calificación exacta, condición, revestimiento, espesor, áreas enmascaradas y criterios de apariencia. Los polímeros moldeados y mecanizados o las aleaciones fundidas y forjadas pueden comportarse de manera diferente, por lo que las sustituciones de procesos necesitan una revisión de ingeniería.
Proporcionar CAD 3D y un dibujo 2D., número de pieza y revisión, material, cantidad de lote, previsión anual, tolerancias críticas, finalizar, documentos de inspección, fecha de entrega prevista y destino. Díganos si el proyecto es una construcción piloto., puente de suministro o repetición del lote. Tenga en cuenta cualquier NDA o requisito de archivo restringido antes de compartir información confidencial..
Listo para iniciar una producción de bajo volumen?
Sube tus archivos CAD y cuéntanos tu material, cantidad de lote, demanda anual, tolerancia, requisitos de acabado y entrega.
Necesidad de enviar varias partes o archivos más grandes? Contacto info@tops-precision.com para una opción de transferencia adecuada.
La cotización confirma la viabilidad, proceso, estampación, alcance y plazo de entrega. No se implica entrega universal en un día ni cantidad mínima..