



Les réparations de moules rétablissent un état d'outil approuvé. Les modifications du moule modifient cette condition pour répondre à une exigence révisée. Avant d'autoriser soit, identifier la cause, comparer les options de réparation et de remplacement, et définir l'approbation de l'échantillon. Ce guide se concentre sur les moules d'injection plastique et les décisions qui affectent la reprise de la production.
Réparation de moules et modification de moules
La réparation ramène un outil dans son état approuvé, tandis que la modification change sa géométrie ou son fonctionnement prévu.
La distinction contrôle vos dessins, citation, et conditions d'acceptation.
| Type de travail | Objectif typique | Base d'approbation |
| Entretien | Faire le ménage, lubrifier, ou des composants de service avant la panne | Exigences de maintenance et état documenté |
| Réparation | Restaurer une fonctionnalité endommagée ou remplacer un composant usé | Exigences existantes en matière d’outils et de pièces approuvés |
| Modification | Changer une cote, fonctionnalité, grille, ou dispositif d'exploitation | Modification technique approuvée et exigences révisées |
| Remplacement | Renouveler un insert, grande assemblée, ou l'outil entier | Nouvelle portée, contrôles de compatibilité, et qualification |
Par exemple, Remplacer une goupille cassée selon ses spécifications d'origine est une réparation.. Changer son diamètre est une modification.
Un travail peut inclure les deux. Séparez les champs d'application afin de savoir quelles exigences d'origine restent et lesquelles ont changé.
Diagnostiquer le problème avant de couper l'acier
Confirmez que la moisissure est à l'origine du défaut avant de choisir une méthode de réparation.
Une pièce moulée rejetée ne prouve pas automatiquement un dommage à l'outillage. Préparation du matériel, conditions de traitement, manutention, et la mesure peut également contribuer.
Comparez la production actuelle avec la dernière exécution approuvée. Vérifiez si le problème affecte une cavité, plusieurs cavités, ou chaque partie.
| Symptôme | Vérifications de l'outillage | Autres facteurs à examiner |
| Éclair | Dommages causés par l'arrêt, contamination, alignement, et porter | Conditions d'emballage, serrage, et comportement des matériaux |
| Plan court | Portes, évents, obstructions, et état des canaux chauds | Paramètres de remplissage, état de la résine, et performances des machines |
| Marques de déplacement | Dommages superficiels, brouillon, et alignement d'éjection | Refroidissement, conditions de libération, et manipulation |
| Dérive dimensionnelle | Usure du noyau, dommages causés par la cavité, et le mouvement des composants | Changements de résine, changements de processus, et conditionnement des mesures |
| Refroidissement ou déformation plus long | Passages de refroidissement, fuite, et état du circuit | Approvisionnement en eau, paramètres de cycle, et variation matérielle |
Utilisez la table pour organiser l'enquête, ne pas attribuer une cause sur la seule apparence.
Préserver les échantillons défectueux, pièces de référence acceptables, enregistrements de processus, et identification des cavités. Celles-ci révèlent souvent plus qu'une seule photographie.
Demander à l'outilleur de documenter les résultats avant l'usinage correctif. Sinon, les preuves originales peuvent disparaître lors du nettoyage ou de la retouche.
Méthodes courantes de réparation des moules à injection
Sélectionnez la méthode en fonction de l'emplacement des dommages, matériau à outils, géométrie restante, et l'état de surface requis.
Remplacement des composants usés ou endommagés
Broches centrales, composants de l'éjecteur, éléments de guidage, scellés, et les inserts appropriés peuvent être remplacés lorsque leurs interfaces environnantes restent utilisables.
Vérifiez les caractéristiques d'accouplement ainsi que l'élément défaillant. Une nouvelle broche dans un guide usé ou mal aligné peut à nouveau échouer.
Spécifier le matériau du composant, dureté le cas échéant, ajuster, et jeux fonctionnels. Confirmer la compatibilité avec l'ensemble d'outils existant.
Usinage de précision et EDM
L'usinage ou l'EDM peuvent restaurer les fonctionnalités sélectionnées ou préparer un emplacement pour une plaquette de remplacement..
Confirmez d’abord que le retrait de matière préservera la résistance, jeu de refroidissement, et la géométrie moulée prévue.
Le plan de finition compte. Ne présumez pas qu'une surface usinée par EDM est prête pour chaque application cosmétique ou fonctionnelle..
Demander quelles surfaces nécessitent une finition ultérieure et une vérification dimensionnelle. Inclure les données d'inspection dans la portée de la réparation approuvée.
Réparation De Soudage
Le soudage peut ajouter de la matière là où l'usinage seul ne peut pas restaurer la forme requise. L'adéquation dépend de l'acier et des conditions de réparation.
Uddeholm publie différentes recommandations de soudage pour différentes qualités, conditions matérielles, et méthodes de soudage. Ceux-ci incluent la sélection des charges et le traitement thermique. Guide de soudage des aciers à outils d'Uddeholm
Avant d'approuver le soudage, identifier la nuance d'acier et l'historique de traitement thermique disponible. Revoir les soudures antérieures, étendue des fissures, et la proximité des fonctionnalités critiques.
Le soudage au laser n'est pas automatiquement adapté à chaque moule endommagé. Demandez comment la procédure proposée gère la fissuration, distorsion, et les différences de propriété locales.
Polissage et restauration de surfaces
Le polissage peut résoudre les dommages de surface appropriés après avoir évalué l'état sous-jacent.. Il enlève également de la matière, la géométrie doit donc rester contrôlée.
Plus de polissage n’améliore pas toujours une surface. Uddeholm identifie la peau d'orange et les piqûres comme d'éventuels problèmes de surpolissage. Conseils de polissage d'Uddeholm
Pour pièces texturées ou brillantes, approuver la finition sur des échantillons moulés. La surface d'un outil réparé peut se reproduire différemment dans le plastique.
La compatibilité des charges est également importante lorsque les surfaces soudées nécessitent un polissage ou une texturation. Uddeholm met spécifiquement en évidence cette relation. Considérations relatives à la sélection et à la réparation des aciers moulés
Réparations de refroidissement et de canaux chauds
Les travaux de refroidissement peuvent impliquer le nettoyage des passages, corriger les fuites, ou remplacement des composants de circuit réparables après le diagnostic.
Les défauts des canaux chauds nécessitent des contrôles spécifiques au système installé. Une erreur de température peut provenir de la détection, câblage, chauffage, ou des composants de contrôle.
La documentation du contrôleur EWIKON distingue ces catégories de défauts. Utilisez le manuel de l'équipement applicable plutôt que de supposer que la cavité du moule doit être réparée.. Dépannage du contrôleur EWIKON
D'accord sur la pression, couler, électrique, ou des contrôles de fonctionnement adaptés à la réparation proprement dite. Ne remplacez pas une vérification visuelle par une vérification fonctionnelle.
Quelles modifications de moule sont réalisables?
Une modification est réalisable lorsque l'outil existant peut prendre en charge la géométrie révisée, fonctions, et exigences de validation.
Commencez par une superposition des anciens et des nouveaux modèles de pièces. Identifiez chaque surface modifiée et la fonctionnalité d'outil correspondante.
Comprendre l'enlèvement et l'ajout d'acier
La direction d'un changement de pièce détermine si de la matière d'outil doit être supprimée ou ajoutée..
Pour une simple dimension extérieure, l'agrandissement de la cavité peut agrandir l'élément moulé. Cela implique généralement de retirer la matière de l'outil.
Pour un trou formé par une broche centrale, la réduction du diamètre de la broche rend le trou moulé plus petit, sujet au retrait.
Pour agrandir ce trou, il faut généralement une fonctionnalité de base plus grande.. Remplacer une goupille amovible peut être plus simple que d'ajouter du matériau.
Ces exemples expliquent la géométrie, pas de surépaisseur d'usinage. Les dimensions finales nécessitent une revue du retrait, tolérances, et les résultats des essais.
La planification « sans danger pour l’acier » laisse du matériel disponible pour un ajustement anticipé. Cela ne facilite pas chaque changement de conception ultérieur..
Utilisez des inserts remplaçables là où l'outil les prend en charge
Un insert révisé peut localiser un changement et préserver la structure principale du moule.
Cependant, la poche, soutien, rétention, refroidissement, et les interfaces d'arrêt doivent encore être révisées. Les nouvelles interfaces peuvent créer des exigences de montage supplémentaires.
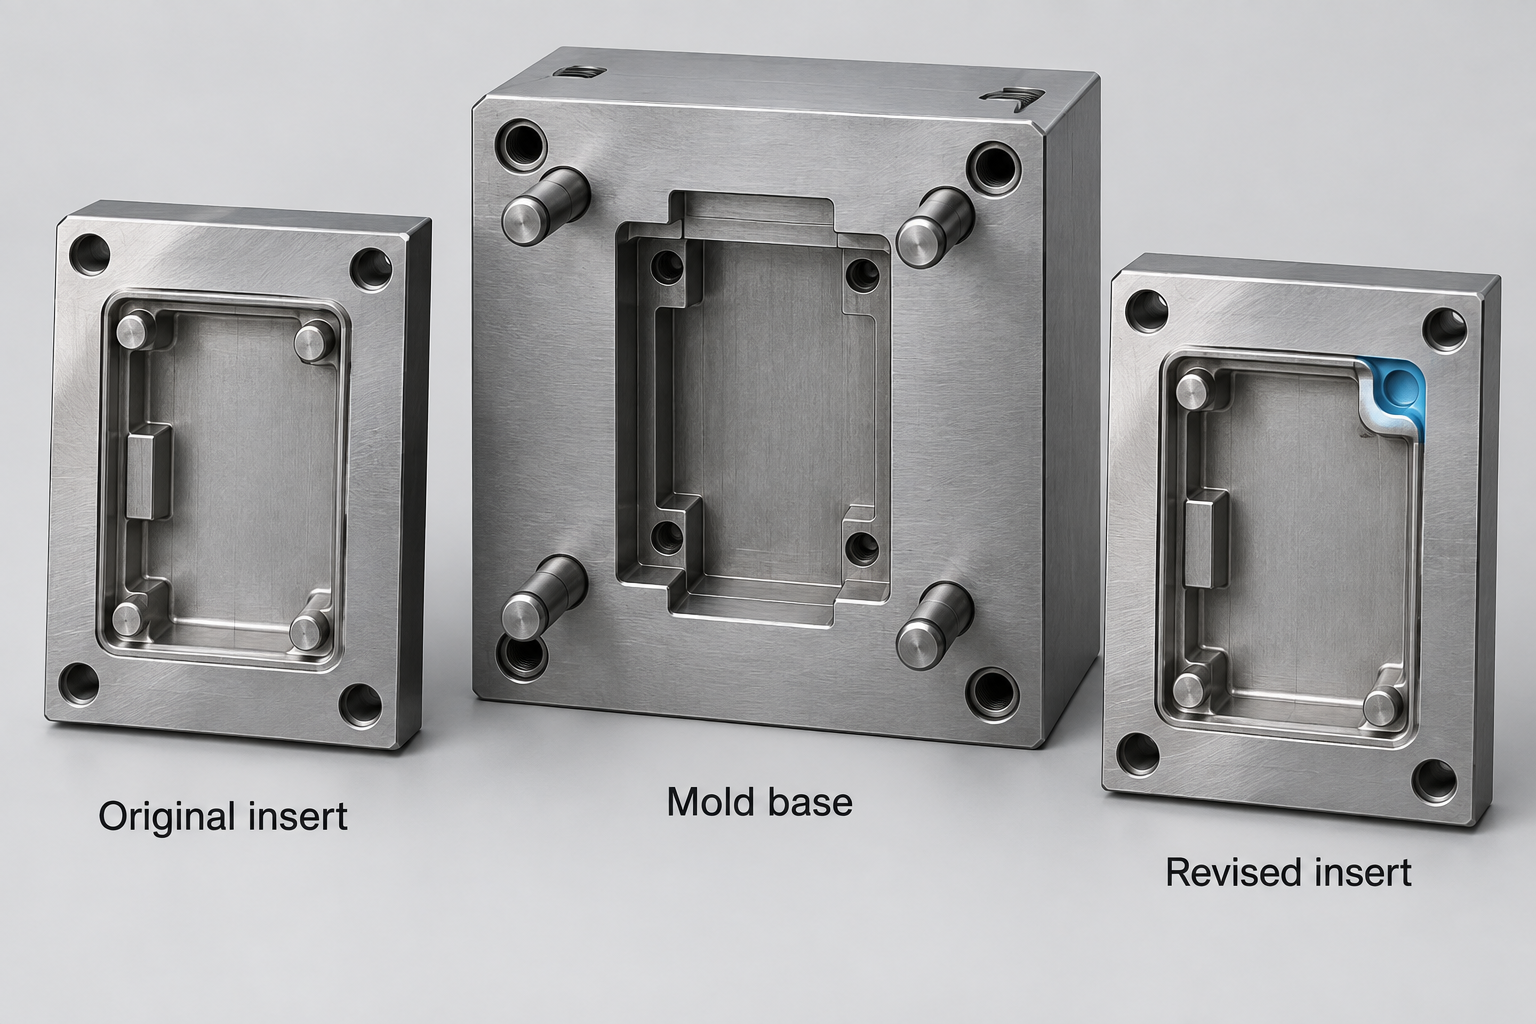
Chiffre 2. Un insert révisé peut localiser une modification lorsque la conception du moule le permet. Illustration simplifiée.
Demandez si le remplacement des inserts offre une meilleure durabilité et un meilleur contrôle de la finition que le soudage local répété..
Ne présumez pas qu’un ancien insert peut rester une sauvegarde utilisable. Confirmez que les modifications environnantes ne l'ont pas rendu incompatible.
Examinez les effets au-delà de la dimension modifiée
Un bossage déplacé ou un mur plus épais peut affecter le remplissage, refroidissement, éjection, et l'apparence.
Les changements de portes peuvent modifier le comportement du flux. De nouvelles contre-dépouilles peuvent nécessiter des mécanismes que l'outil existant ne peut pas prendre en charge.
Examiner les passages de refroidissement et l'acier disponible autour du changement proposé. Vérifiez également les interfaces de la machine si les dimensions des outils ou les services changent..
Un changement de résine mérite une évaluation séparée. Cela peut modifier le comportement de retrait et de traitement même lorsque le modèle CAO reste inchangé..
Utilisez l'examen plus large décrit dans notre guide d'achat pour le moulage par injection avant d'approuver l'outillage révisé.
Réparer le moule ou le remplacer?
Choisissez l'option qui offre un risque de production et un coût total acceptables sur la durée de vie restante du programme..
| Condition | Option qui mérite d’être étudiée |
| Usure locale avec bruit environnant l'acier | Réparation ciblée ou remplacement de composants |
| Dommages confinés à un insert amovible | Nouvel insert avec vérification d'interface |
| Panne répétée au même endroit | Une refonte des causes profondes plutôt qu'une autre réparation identique |
| Fissurations étendues ou problèmes d’interaction multiples | Remise à neuf ou remplacement majeur |
| Modifications de conception importantes dépassant l'espace outil disponible | Nouvel outillage ou architecture considérablement revue |
| Demande restante limitée | Comparez la réparation qualifiée avec les besoins de production restants réels |
L’âge de l’outil ne peut pas à lui seul prendre la décision. État de révision, histoire, demande attendue, et les conséquences d'une autre interruption.
Demandez des recommandations distinctes lorsqu’une reprise temporaire diffère d’une solution de production durable.
Ne présumez pas qu’une réparation réinitialise la durée de vie du moule. La durée de vie restante est une évaluation technique, pas un inventaire de cycles universel.
Un flux de travail pratique de réparation et de modification de moules
Un flux de travail contrôlé relie les preuves initiales, travail autorisé, et décision de mise en production.
1. Enregistrez la condition de départ
Identifier l'outil, nombre de cavités, révisions de dessins, et spécifications matérielles connues. Photographiez les dommages et conservez des échantillons moulés représentatifs.
Enregistrer les réparations existantes et les informations indisponibles. Une nuance d'acier inconnue est un problème de planification qui doit être résolu avant le soudage..
2. Inspecter et proposer une portée
Évaluer les composants concernés et les interfaces associées. Décrire la cause suspectée, méthode proposée, et alternatives.
Marquer les zones de travail sur des dessins ou des images. Énumérez tous les risques pour les surfaces cosmétiques, circuits de refroidissement à proximité, ou dimensions critiques.
3. Approuver les modifications avant les travaux irréversibles
Confirmer la géométrie cible, réparer les limites, exigences de finition, et critères d'acceptation.
Pour modifications, publier les nouvelles révisions de CAO et de dessins. Évitez les instructions telles que « rendre l'ajustement plus serré » sans exigences mesurables.
4. Effectuer et documenter le travail
Enregistrer les remplacements de composants et les modifications apportées à l'outil. Conserver les dossiers de matériaux et de traitement lorsque cela est requis par la portée convenue.
Mettre à jour les dessins d'outils et les informations sur les pièces de rechange. Gardez les enregistrements finaux cohérents avec le moule physique.
5. Tester et valider les pièces moulées
Exécutez l’essai convenu en utilisant la résine spécifiée et les conditions de processus documentées.
Vérifier à la fois les caractéristiques modifiées et les autres caractéristiques que les travaux pourraient affecter. Inclure toutes les cavités pertinentes.
6. Sortie de production et redémarrage du moniteur
Approuver les échantillons et les rapports requis avant la sortie de production de routine. Documenter toutes les limitations restantes ou les contrôles de suivi prévus.
Monitor the initial production run against the approved criteria. A single acceptable shot does not establish repeatable recovery.
Que vérifier après la réparation du moule
Verify tool function and molded-part conformity before treating the repair as complete.
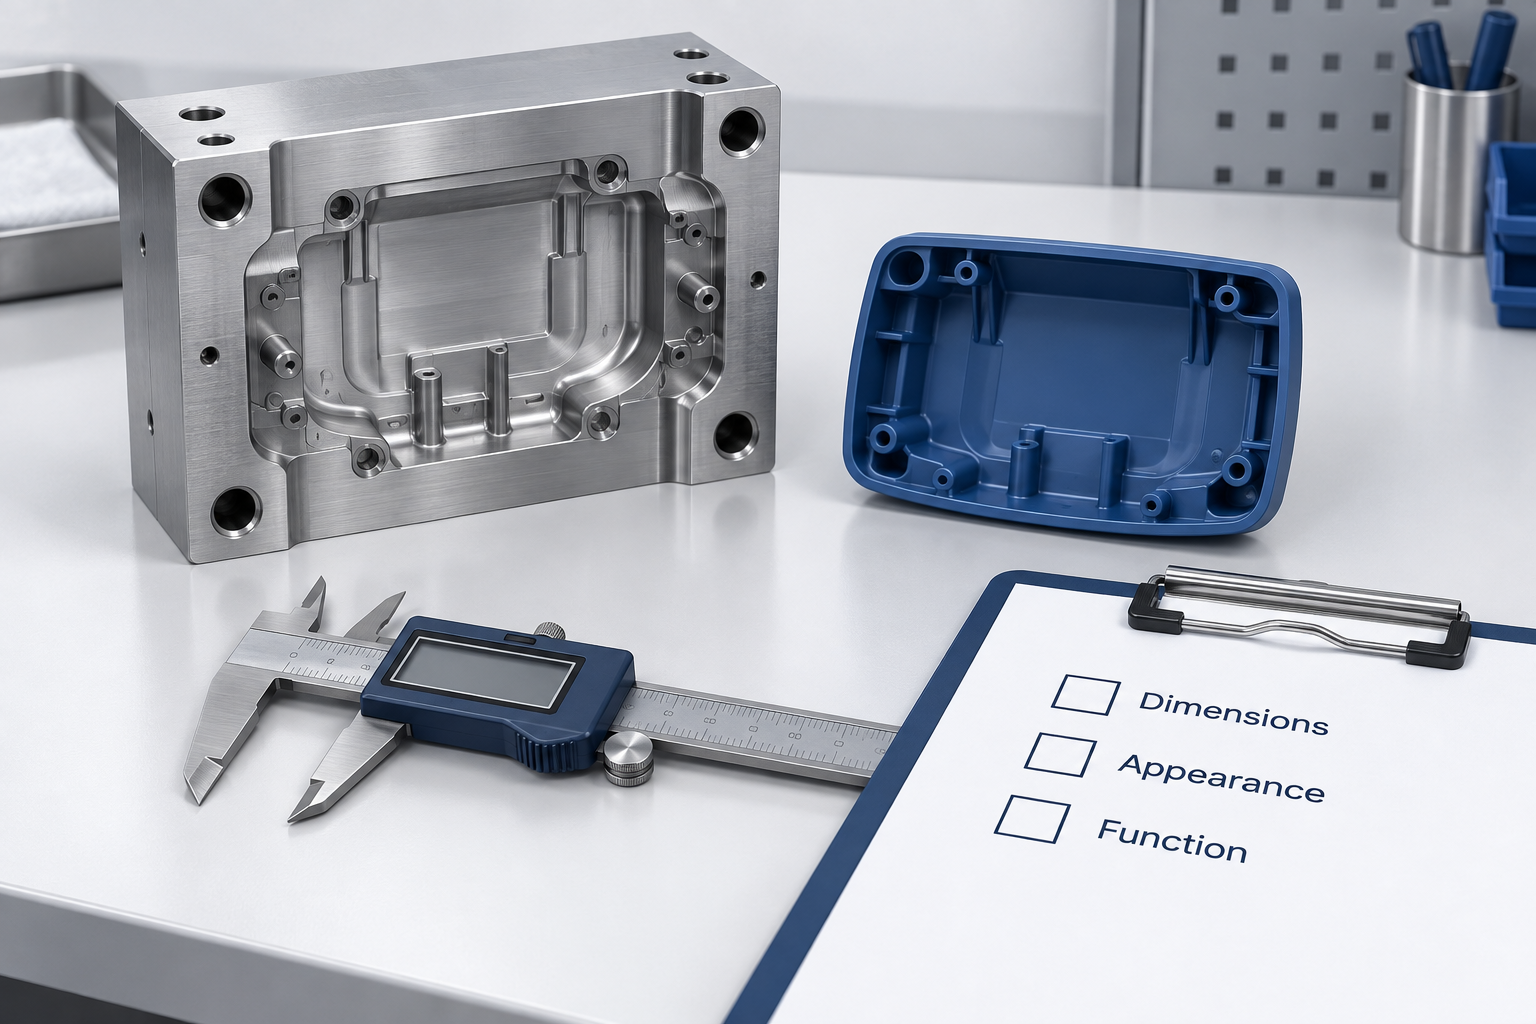
Chiffre 3. Sample approval should address dimensions, apparence, et fonction. Illustration conceptuelle.
| Verification Area | Evidence To Agree On |
| Géométrie de l'outil | Measurements of repaired features and critical interfaces |
| Mold operation | Suitable checks of movement, éjection, alignement, and services |
| Molded dimensions | Results against the approved drawing and conditioning requirements |
| Apparence | Samples evaluated against agreed texture, brillant, and defect standards |
| Application function | Relevant assembly, scellage, chargement, or other functional tests |
| Cavity consistency | Identified samples from the relevant cavities |
| Production repeatability | Trial scope, enregistrements de processus, and follow-up requirements |
Define the inspection extent according to the change’s risk. Une réparation locale peut affecter des fonctionnalités au-delà de son emplacement immédiat.
Où les contrôles automatisés sont utilisés, confirmer que les recettes d'inspection correspondent toujours à la pièce révisée. Notre guide d'inspection automatisé explique les limites de validation.
Tenir un registre clair reliant les échantillons approuvés aux révisions de l'outil et des dessins..
Qu'est-ce qui détermine le coût et le délai de réparation?
Évaluation des dommages, accéder, état matériel, finition, et validation déterminent le devis et le calendrier réalistes.
Demander un dépannage:
- Inspection et démontage.
- Composants de remplacement ou fabrication d'inserts.
- Soudage, usinage, et tout traitement requis.
- Polissage, texturation, restauration de revêtement, ou montage.
- Matériel d'essai, temps machine, et rapports d'inspection.
- Transport, remontage, et accompagnement au redémarrage de la production.
Séparer l'achèvement de l'atelier de la préparation à la production. L'échantillonnage et l'approbation peuvent se poursuivre une fois la réparation physique terminée..
Identifiez également les changements de portée qui nécessitent un devis révisé.. Hidden damage may become apparent only after disassembly.
Compare total recovery cost, including likely downtime and repeat-failure exposure. The lowest initial repair price may not deliver the lowest program cost.
Questions fréquemment posées
The best repair decision depends on the tool’s actual condition and the approved part requirements.
Chaque moule d’injection peut-il être réparé?
Non. Extensive damage, unsuitable material condition, or major geometry changes can make replacement more practical.
Le soudage au laser est-il toujours meilleur que le soudage TIG?
Non. Select the method around steel grade, repair size, géométrie, et exigences de finition. Follow the applicable material guidance.
Un moule peut-il être modifié pour réduire la taille d'une pièce?
Parfois. The required steel change depends on whether the feature is formed by a cavity, cœur, or removable insert.
Pouvez-vous changer la résine sans modifier le moule?
Possibly, but evaluate shrinkage, traitement, and performance first. Trials may reveal dimensions or process conditions that require further changes.
Combien de temps durera un moule réparé?
There is no universal answer. Remaining condition, repair quality, matériel, operating loads, and maintenance all influence service life.
Que devriez-vous envoyer pour un devis de réparation?
Send current and revised drawings, mold information, defect photos, and representative sample results. Include urgency, volume annuel, and remaining program life.
Discutez des réparations et des modifications de moules avec TOPS
TOPS supports tooling and part review within its services de moulage par injection de plastique.
Confirm the proposed repair method, equipment needs, and validation scope after the tool information is reviewed.
Request a mold review with your tool drawings, part CAD, steel details, and repair history. Add annual volume, remaining program life, dimensions critiques, exigences de finition, and the required recovery date.
Conclusion
Successful mold repairs and modifications begin with diagnosis and end with verified production results. Separate restoration from design changes, review the steel and interfaces, and compare replacement options. Approve the scope before machining, then validate molded dimensions, apparence, and function before release.


