



Cpk per la lavorazione CNC ti aiuta a valutare un processo specifico rispetto ai limiti dimensionali definiti. Dovresti rivedere le misurazioni sottostanti, stabilità del processo, sistema di misurazione, e studiare l'ambito prima di accettare il numero. Un valore Cpk elevato da solo non qualifica ogni caratteristica o ogni ciclo di produzione futuro.
Lega il rapporto sulle capacità a una caratteristica definita
Il tuo studio sulle capacità deve identificare la parte, revisione del disegno, caratteristica misurata, e limiti delle specifiche applicabili.
Un fornitore non può assegnare in modo significativo un valore Cpk a un’intera macchina o fabbrica CNC. Un diametro del foro, diametro dell'albero, e lo spessore della parete implicano processi e misurazioni diversi. Chiedere quale caratteristica descrive effettivamente l'indice riportato.
Indicare le unità e se l'accettazione si applica prima o dopo la finitura. Registrare la macchina, dispositivo, condizione materiale, e operazione oggetto dello studio. Conferma che lo studio rappresenta il processo proposto per il tuo ordine.
Nostro Guida alla qualità della lavorazione CNC spiega le fasi e le attrezzature di ispezione più ampie. Un rapporto sulla capacità aggiunge prove statistiche per una caratteristica di produzione definita.
Comprendere cosa descrivono effettivamente Cp e Cpk
Cp descrive la diffusione del processo rispetto a un'ampiezza di tolleranza bilaterale, mentre Cpk riflette anche la posizione del processo entro tali limiti.
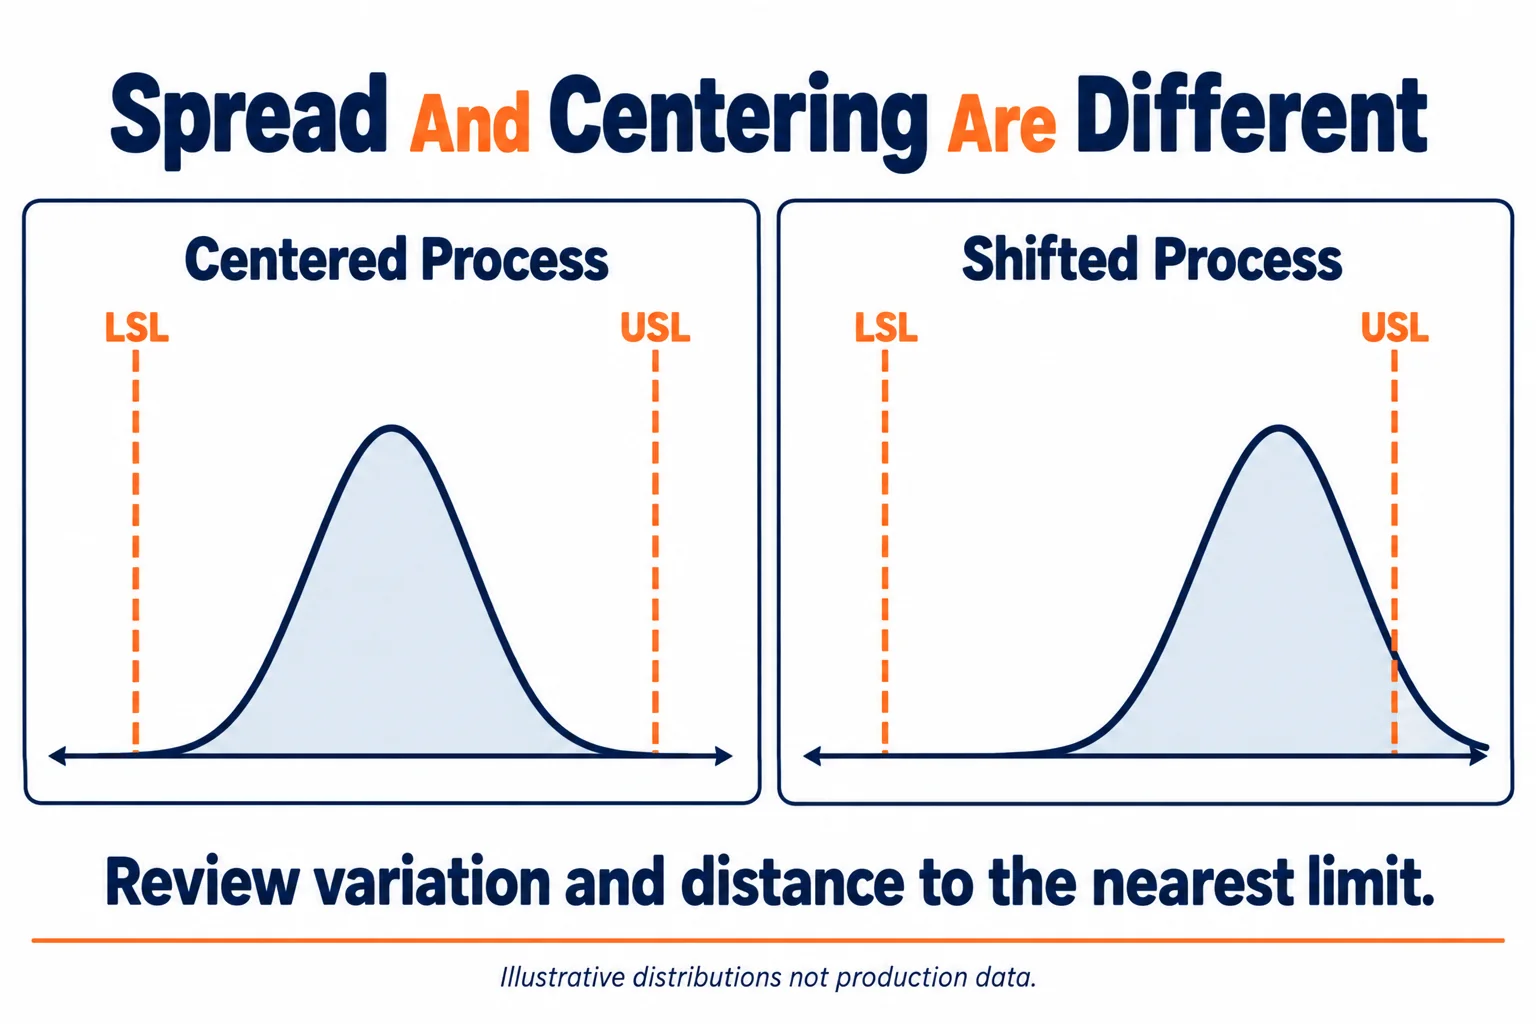
Due processi possono avere una diffusione simile ma medie diverse. Il processo più vicino al confine di una specifica ha meno spazio per variazioni da quel lato. Questo è il motivo per cui rivedere lo spread senza centrarlo può fornire un quadro incompleto.
IL Manuale sulle capacità dei processi NIST spiega questi indici per processi stabili. I suoi calcoli convenzionali si basano su ipotesi di distribuzione e dati adeguati. Si discute anche dell'incertezza negli indici stimati.
Non interpretare un indice stimato come una proprietà esatta. Richiedi il metodo di calcolo e l'eventuale intervallo di confidenza richiesto dal tuo piano di approvazione. Evitare di convertire il numero in un tasso di difetti promesso senza verificare le ipotesi sottostanti.
| Segnala elemento | Cosa ti aiuta a rivedere |
|---|---|
| Limiti delle specifiche | Quale requisito di disegno definisce l'accettazione |
| Media del processo | Dove il processo misurato rientra nei limiti |
| Stima della variazione | Quale stima dello spread viene utilizzata dal calcolo |
| Cp e Cpk | Distribuzione e centratura secondo il metodo di analisi indicato |
| Informazioni sulla fiducia | Incertezza associata all'indice stimato |
Controllare la stabilità prima di utilizzare la capacità come previsione
È necessario esaminare le misurazioni nell'ordine di produzione prima di considerare una stima della capacità come prova di un output prevedibile.
Un istogramma può nascondersi quando il processo è cambiato. Abbigliamento per utensili, aggiustamenti di compensazione, modifiche all'impostazione, o il movimento della temperatura può creare modelli nel tempo. Una distribuzione raggruppata può nascondere tali eventi.
del NIST guida al controllo del processo descrive il confronto dei dati di produzione con i limiti di controllo e l'indagine di comportamenti insoliti. I limiti delle specifiche derivano dai requisiti del prodotto. I limiti di controllo descrivono il comportamento del processo osservato; non sono intercambiabili.
Richiedere un appropriato grafico in ordine cronologico e la spiegazione del fornitore dei cambiamenti significativi. Se il processo è instabile, indagare e affrontare le cause prima di fare affidamento su una dichiarazione di capacità predittiva.
Non eliminare le osservazioni scomode semplicemente per migliorare l'indice riportato. Richiedere un motivo documentato per le esclusioni e preservare la sequenza originale.
Distinguere Cpk da Ppk
Dovresti chiederti quale stima di variazione utilizza ciascun indice riportato piuttosto che trattare Cpk e Ppk come etichette intercambiabili.
Minitab Spiegazione di Cpk e Ppk distingue la variazione all'interno del sottogruppo dalla variazione complessiva nella sua normale analisi di capacità. Cpk utilizza la stima entro; Ppk utilizza la stima complessiva.
Una differenza tra loro può rivelare spostamenti tra sottogruppi. Esaminare come sono stati formati i sottogruppi e quale periodo di produzione coprono i dati. Un sottogruppo dovrebbe preservare informazioni utili sul processo, non semplicemente rendere conveniente un foglio di calcolo.
Per un ordine CNC, chiedere se lo strumento relativo all'intervallo di dati cambia, turni, infissi, e lotti materiali. Non dare per scontato che una breve prova catturi ogni fonte di variazione della produzione di routine.
Verificare il sistema di misurazione
La tua prova di capacità necessita di un processo di misurazione adatto alla caratteristica e alla tolleranza da valutare.
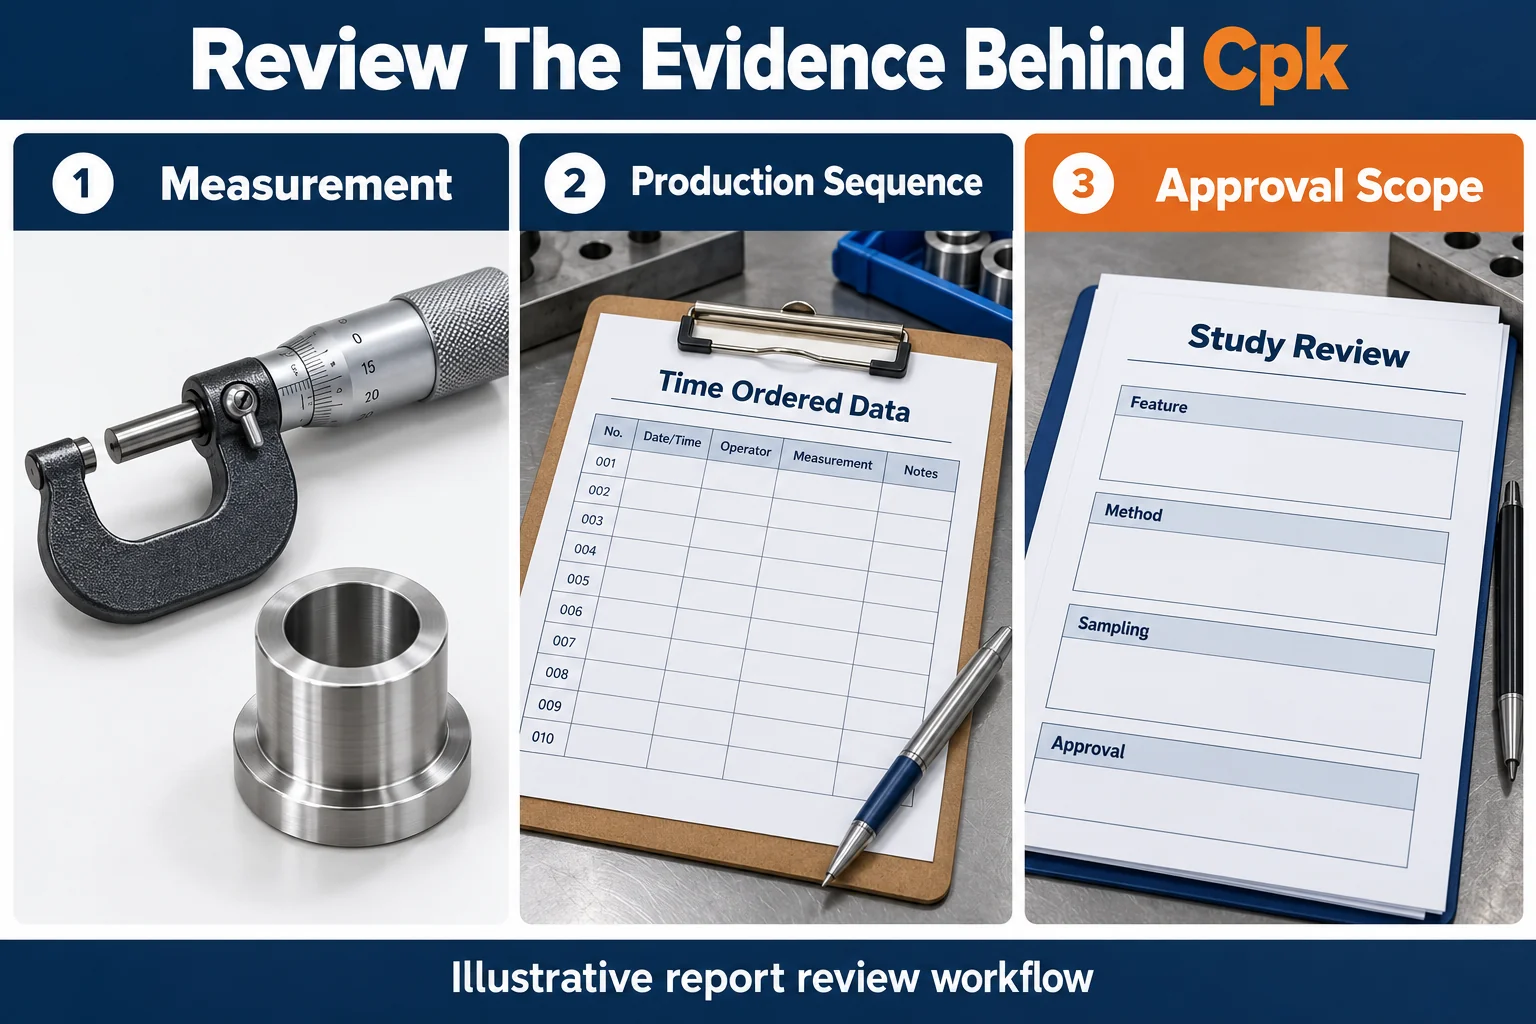
Lo stato della calibrazione è importante, ma non risponde a tutte le domande sulla misurazione. Operatori, fissaggio, risoluzione, ripetibilità, e la procedura di misurazione possono influenzare i dati osservati.
IL Guida NIST per indicatori R e R affronta la variazione di misurazione e le questioni correlate. Utilizzare uno studio appropriato sul sistema di misurazione quando i requisiti di approvazione lo richiedono.
Chiedi come il fornitore individua la funzionalità, controlla gli effetti di contatto o di bloccaggio, e gestisce la temperatura ove rilevante. Confermare che i valori riportati mantengano una risoluzione sufficiente. I dati arrotondati possono nascondere variazioni o creare modelli fuorvianti.
Mantenere il metodo di misurazione coerente in tutto lo studio. Se cambia, documentare la modifica e verificare se i dati combinati rimangono adeguati.
Rivedere il piano di campionamento e i dati grezzi
È necessario approvare un piano di campionamento che rappresenti l'ambito di produzione previsto anziché accettare un conteggio di campioni inspiegabile.
Richiedi i risultati individuali, sequenza di raccolta, date, definizione di sottogruppo, e relativi identificatori di processo. Registrare le misurazioni rifiutate e qualsiasi ordinamento o rilavorazione prima del campionamento.
Uno studio basato solo su parti buone selezionate non descrive il processo non selezionato. Allo stesso modo, misurazioni ripetute di una parte non rappresentano variazioni di produzione da parte a parte.
Piccole quantità di prototipi potrebbero non supportare uno studio significativo sulle capacità convenzionali. Discutere l'ispezione del primo articolo, risultati dimensionali, e invece uno studio di produzione successivo. Evitare di inventare una dichiarazione di capacità sulla base di prove insufficienti.
Non applicare automaticamente un'analisi di capacità normale a ogni caratteristica. Limiti unilaterali, caratteristiche geometriche limitate, e i dati non normali potrebbero richiedere un altro metodo di analisi approvato.
Imposta le regole di accettazione e modifica prima di ordinare
Il vostro piano di qualità dovrebbe definire le prove richieste, soglia di approvazione, e la risposta ai cambiamenti prima dell'inizio della produzione.
Non esiste un’unica soglia Cpk adatta a ogni situazione di acquisto. Utilizzare i requisiti del cliente e il rischio applicativo per stabilire l'obiettivo. Distinguere un requisito di studio iniziale dal monitoraggio della produzione in corso.
| Requisito di approvvigionamento | Informazioni da concordare |
|---|---|
| Ambito di studio | Revisione del disegno, caratteristica, operazione, e fase di finitura |
| Campionamento | Periodo di raccolta, condizioni di produzione, e piano di sottogruppo |
| Misurazione | Procedura, attrezzatura, risoluzione, e prove di idoneità |
| Analisi | Definizioni dell'indice, metodo di distribuzione, e requisito di fiducia |
| Approvazione | Soglia concordata, recensore, e gestione degli studi falliti |
| Cambia controllo | Utensileria, macchina, dispositivo, materiale, o modifiche del metodo che richiedono una revisione |
Un primo articolo e uno studio sulle capacità rispondono a diverse domande. Nostro guida all'ispezione del primo articolo spiega il ruolo separato di verifica iniziale. Nessuno dei due documenti sostituisce automaticamente i requisiti dell’altro.
Se uno studio fallisce, concordare misure di contenimento e correttive. Definire chi approva un nuovo studio e quando la spedizione può riprendere. Non ampliare silenziosamente i limiti di disegno per ottenere un risultato migliore.
Richiedi prove comparabili ai fornitori CNC
Il confronto tra i tuoi fornitori dovrebbe utilizzare la stessa funzionalità, condizioni di accettazione, e requisiti di studio.
TOPS Precision fornisce Servizi di lavorazione CNC. Invia le tue caratteristiche critiche e i requisiti di reporting durante la revisione del progetto. Confermare quale studio può essere eseguito per il processo e la quantità proposti.
Chiedere ai fornitori di separare i costi di qualificazione dai costi ricorrenti di produzione e ispezione, ove utile. Campionamento aggiuntivo, studi di misurazione, e il reporting può influenzare tempi e prezzi. Un preventivo con parti basse potrebbe omettere le prove necessarie per il processo di approvazione.
Domande frequenti
La tua decisione dovrebbe seguire le prove dello studio e i requisiti del prodotto concordati, anziché un indice principale.
Un Cpk elevato garantisce zero difetti
NO. Si tratta di una stima alle condizioni e presupposti stabiliti. I cambiamenti futuri e le variazioni non rappresentate possono influenzare le prestazioni di produzione.
Un Cpk può qualificare ogni dimensione?
NO. Ciascuno studio riguarda una caratteristica e un ambito del processo definiti. Altre caratteristiche critiche necessitano di una verifica concordata.
Cpk è uguale a Ppk
NO. Nelle analisi di capacità normale comuni, utilizzano stime di variazione diverse. Rivedere il metodo software e la definizione del sottogruppo.
Quante parti dovrebbe includere uno studio sulle capacità
Concordare la dimensione del campione, periodo di raccolta, e requisiti di affidabilità per la tua applicazione. La rappresentazione e la stabilità del processo contano insieme alla quantità.
Puoi calcolare la capacità solo dal primo articolo
Una parte ispezionata non può stabilire una variazione del processo da parte a parte. Utilizzare prove adeguate dell'ispezione iniziale e pianificare uno studio di produzione rappresentativo.
Richiedi una revisione del reporting sulle capacità
Invia il tuo disegno, caratteristiche critiche, volume dell'ordine, e la procedura di studio delle capacità richieste. Contatta il nostro team per concordare l'ambito del rapporto prima di effettuare l'ordine di lavorazione CNC.

